01 / OPÉRATION
Tournage extérieur et dressage
Diamètres droits et étagés, faces d’extrémité, cônes et profils. Identifiez les surfaces fonctionnelles ainsi que toute transition devant s’ajuster à une pièce associée.
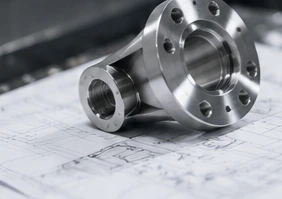
Pour une discussion utile sur la fabrication, montrez comment la pièce s’intègre et fonctionne. Un logement de roulement, une surface d’étanchéité ou une liaison filetée peuvent chacun nécessiter un contrôle d’acceptation différent — même lorsqu’ils se trouvent sur le même composant.
Examiner les exigences du plan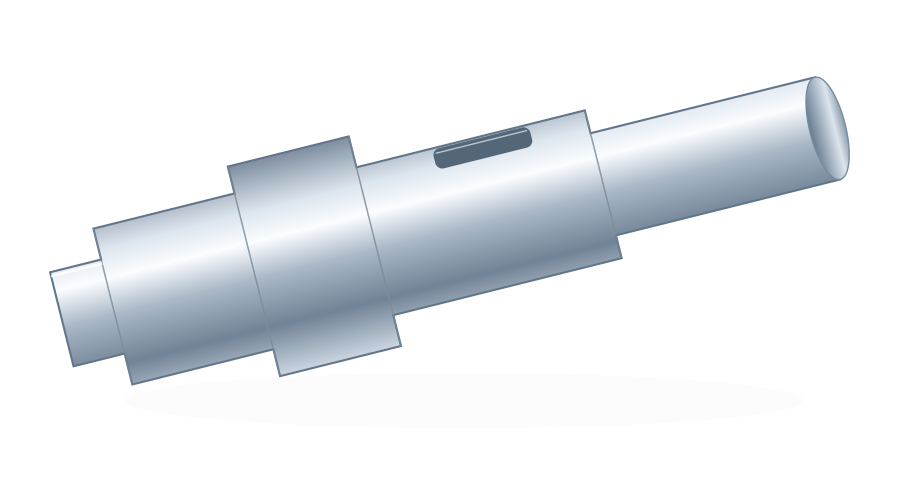
Indiquez-nous ce dont la pièce a besoin. Nous confirmerons les outillages, les systèmes de serrage et les opérations secondaires avant d’accepter la commande.
Diamètres droits et étagés, faces d’extrémité, cônes et profils. Identifiez les surfaces fonctionnelles ainsi que toute transition devant s’ajuster à une pièce associée.
Indiquez le diamètre, la profondeur de l’alésage ainsi que le fait qu’il soit borgne ou traversant. La portée de l’outil et l’évacuation des copeaux sont déterminantes pour les caractéristiques internes plus profondes.[2]
Précisez la forme du filetage, le pas, la classe d’ajustement et la longueur utile. Pour les rainures, indiquez la largeur, la profondeur, les rayons ainsi que leur fonction.Laguide des opérations de tournagerelie les opérations de tournage, d’épaulement, d’entaillage et de décolletage aux caractéristiques finies.
Les surfaces planes, les rainures de clavette et les perçages transversaux peuvent nécessiter des outils motorisés ou une opération de fraisage distincte. Le parcours d’usinage dépend des équipements disponibles, de l’accès aux zones à usiner et du plan.[3]
Les pièces longues et élancées, les alésages profonds, les petites caractéristiques ou les alliages spéciaux nécessitent un examen spécifique à la pièce.Tournage suisseet le meulage ne sont pas considérés comme inclus dans chaque commande.
Plusieurs diamètres et épaulements destinés aux fonctions d’entraînement, de positionnement ou de support.
Discuter :Sièges de roulement · espacement des épaulements · axe de référence
Pièces cylindriques creuses dont la relation entre l’alésage et la surface extérieure est précisément définie.
Discuter :Jeu d’alésage · épaisseur de paroi · état de surface
Interfaces rondes comportant des faces, des alésages et des caractéristiques de fixation optionnelles. Des motifs de perçages peuvent nécessiter une étape de fraisage.
Discuter :Localisation sur la face · alignement de l’alésage · disposition des trous de fixation
Raccords et connecteurs filetés sur mesure, fabriqués conformément à une spécification d’ajustement définie.
Discuter :Forme du filet · classe d’ajustement · longueur utile du filet
Localisation et assemblage de pièces avec des diamètres, longueurs et détails d’extrémité contrôlés.
Discuter :Ajustement du diamètre · rectitude · géométrie des extrémités
Composants ronds d’entretoisement et de localisation conçus autour des dimensions de votre ensemble.
Discuter :Espacement des faces · jeu de l’alésage · traitement des bords
| Matériau / nuance de référence | Propriété de référence |
|---|---|
| Aluminium 6061-T6/T6511 — profilé extrudé | Limite d’élasticité ≥240 MPa |
| Acier inoxydable 304 / EN 1.4301 | Dilatation thermique 16 × 10⁻⁶/K 20–100°C |
| Acier 42CrMo4 +QT, Ovako 327A Barre ronde, 40 < diamètre < 100 mm | Dureté 270–320 HB |
| Titane Ti-6Al-4V, barreau recuit Section <76,2 mm | Limite d’élasticité ≥828 MPa 20°C, longitudinal |
| Laiton Laiton à usinage facile C36000 | Plomb 2.5–3.0 wt% |
| Cuivre Cuivre ETP C11000 | Conductivité électrique 101% IACS 20°C |
| Alliages Inconel INCONEL 625, barre / tige / plaque recuite Dimensions des produits ≤4 in | Dureté nominale 145–220 HB |
| PEEK TECAPEEK naturel non chargé | Module de traction 4,200 MPa 1 mm/min |
| POM / acétal POM-C, TECAFORM AH naturel | Absorption d’eau 0.05 / 0.10% 24 / 96 h, 23°C |
| Nylon PA6, TECAMID 6 naturel | Absorption d’eau 0.30 / 0.60% 24 / 96 h, 23°C |
| Acrylique / PMMA PLEXIGLAS GS 0F00 transparent moulé | Transmittance lumineuse ≈92% D65, DIN 5036-3 |
Données de référence pour grades désignés : HydroAlliage 6061; OutokumpuGamme principale; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000etC11000; Special MetalsAlliage INCONEL 625; Données produit Ensinger pour les grades listés ; RöhmPLEXIGLAS GS / XT. Les valeurs polymères sont typiques. La dureté INCONEL constitue des données comparatives nominales. Ces références matériaux ne définissent pas les limites d’usinage VETCNC ni les substituts approuvés.
Vous avez besoin d’une autre nuance ? Indiquez précisément la spécification et les documents requis. Toute substitution nécessite votre approbation.
| Diamètre nominal (mm) | Alésage H7 | Arbre h6 |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Utilisez le trou H7 ou la classe d’arbre h6 là où cela est spécifié sur le dessin ; les contrôles géométriques sont définis séparément.ISO 286-2
Discutez de la longueur supportée, des méthodes de maintien en position et de la possibilité d’usiner des caractéristiques centrales. Les sections élancées peuvent être sensibles aux efforts de coupe et aux vibrations ; leurs critères d’acceptation doivent être clairement définis.[4]
Indiquez la longueur utile de l’alésage et la géométrie interne. Une augmentation du débord de l’outil peut rendre plus difficiles le contrôle des vibrations, de la déformation élastique et de l’évacuation des copeaux.[2]
Définissez les cotes fonctionnelles à l’état libre et les surfaces autorisées pour le serrage. Examinez comment la pièce sera maintenue, usinée et contrôlée sans modifier sa conception fonctionnelle.[4]
Indiquez la longueur utile du filetage, la longueur d’engagement avec la pièce associée, ainsi que toute détente ou dégagement autorisé à l’extrémité. Ne vous fiez pas uniquement à un filetage rendu en CAD pour transmettre la spécification.
Indiquez la largeur et la profondeur de la rainure, les détails des congés ainsi que la spécification d’étanchéité ou de retenue. Demandez un examen de l’accès requis pour l’outil et de la méthode de contrôle.
Indiquez les relations angulaires par rapport aux autres caractéristiques. Ces détails peuvent nécessiter une mise en position supplémentaire ou l’utilisation d’outils motorisés ; veuillez confirmer le procédé retenu au lieu de supposer que toutes les caractéristiques seront réalisées par tournage.[3]
Les modifications de conception constituent des propositions soumises à votre examen — elles ne constituent pas des modifications automatiques de la pièce. Assurez-vous que les révisions du dessin et les approbations restent synchronisées avant la production.
Préférence concernant la demande :Non spécifié
Un procédé de finition ne remplace pas une spécification de surface. Identifier les zones nécessitant une rugosité particulière ou une cote finale.[4]
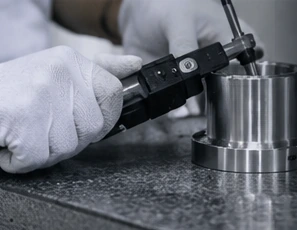
Identifier les cotes critiques, les références (datums) ainsi que tout document relatif au matériau ou aux traitements de surface. Convenir de la portée de l’inspection et du format du rapport dans le cadre de la commande.
Le diamètre, l’ajustement des filetages, la concentricité (runout) et la rugosité de surface nécessitent des vérifications différentes. Confirmer l’équipement de mesure adapté ainsi que les méthodes d’acceptation pour les caractéristiques spécifiées.
Pour les séries répétées, confirmer la révision approuvée du plan, les exigences relatives à l’échantillon, la fréquence des inspections ainsi que la méthode d’identification des pièces ou des lots.
Lorsqu’un procédé tiers est requis, convenir à l’avance de qui effectue le travail, qui le contrôle et qui traite les questions relatives à la conformité avant passation de la commande.
Commencer par identifier les questions de conception que l’échantillon doit permettre de résoudre : ajustement, assemblage, état de surface ou essais fonctionnels.
Précisez la quantité d’échantillons et la décision d’acceptation qu’elle permet de prendre.Confirmer, avant la production de la première série, la révision validée, la quantité, les traitements de surface, les inspections et l’emballage.
Discutez de toute approbation du premier exemplaire et de son incidence sur le calendrier.Partager la fréquence prévue des commandes ainsi que toute modification des quantités ou des exigences entre les séries.
Convenez du contrôle des révisions et de la portée des commandes répétées, plutôt que de supposer qu’elles restent inchangées.Commencer par un plan qui distingue clairement les caractéristiques essentielles des simples préférences. Indiquer la quantité initiale ainsi que les quantités probables pour les séries suivantes, afin que le plan de fabrication puisse être discuté dans son contexte.
Grade exact, état fourni, exigences d’approvisionnement et volume de matière à enlever depuis la forme initiale.
Géométrie de la pièce, serrage, accessibilité des outils et opérations secondaires telles que le perçage croisé, le fraisage ou la rectification.
Revêtements, masquage, documents requis et étendue des inspections — pas seulement le temps passé sur le tour.
Configuration partagée sur un lot, étendue des commandes répétées, disponibilité des matériaux et destination finale de livraison demandée.
La quantité minimale de commande, les délais de livraison et les modalités d’expédition sont confirmés pour chaque projet.
Bagues, manchons et composants d’interface. Confirmez les exigences en matière de traçabilité et de qualification.
Exigences d’applicationComposants d’instruments et d’assemblage. Précisez les besoins relatifs au matériau, à la propreté et à la documentation.
Exigences d’applicationArbres, goupilles, entretoises et adaptateurs. Identifiez les ajustements critiques et les exigences de répétition par lots.
Exigences d’applicationPartagez les exigences en matière de qualification et de traitement des informations avant tout échange de plans restreints.
Exigences d’applicationInterfaces de précision et composants d’équipement. Discutez des exigences relatives aux états de surface et à la propreté.
Exigences d’applicationLes exemples d'applications ne constituent pas une approbation sectorielle ni une certification. Les exigences spécialisées sont examinées avant l'acceptation d'un projet.
Envoyez le modèle CAD, le plan correspondant, le matériau, la quantité et la date cible de livraison.
Discutez des ajustements, des outillages, des matériaux bruts, des finitions, des inspections et de tout traitement externe réalisé par un partenaire.
Confirmez par écrit le prix, la révision du plan, les exigences d’acceptation et les modalités de livraison.
Passez au plan de production, d’inspection, de tenue des registres et d’emballage convenu.
416 ACIER INOXYDABLE
Des contrôles de petits trous et une inspection au microscope à deux angles ont révélé des bavures que le jaugeage de l’alésage principal aurait autrement masquées.
Lire le projet du tube-colimateurLe tournage fait tourner la pièce à usiner et est couramment utilisé pour les profils circulaires, les faces et les diamètres. Le fraisage utilise des outils rotatifs pour créer des caractéristiques telles que des cavités, des surfaces planes et des motifs de perçage. Une pièce peut nécessiter les deux procédés.[1][3]
Oui — commencez par votre propre spécification de pièce. Les exemples présentés sur cette page illustrent des familles de pièces, et non des articles en stock. Envoyez-nous votre modèle et le plan correspondant afin que nous puissions examiner la forme, le matériau, la quantité et les exigences d’acceptation.
Ces pièces nécessitent un examen fondé sur le dessin. Veuillez fournir le diamètre extérieur, la longueur totale, la matière, les ajustements critiques et les contrôles géométriques. Le devis confirme les exigences acceptées ; un encombrement machine générique ou une tolérance générale n’est pas considéré comme une promesse applicable à chaque pièce.
Incluez ces caractéristiques dans votre demande, accompagnées de toutes leurs dimensions complètes et de leurs exigences d’acceptation. Les formes de filetage, la longueur utile, la profondeur d’alésage, l’accès aux rainures ainsi que la méthode de serrage doivent tous être examinés avant que le périmètre du travail ne soit confirmé.
Ces caractéristiques peuvent être réalisées soit avec des outils motorisés, soit lors d’un montage de fraisage supplémentaire. Indiquez clairement leurs emplacements et leurs relations angulaires sur le dessin. Le devis doit identifier l’itinéraire de fabrication proposé, sans présumer que toutes les caractéristiques seront réalisées en une seule prise.[3]
Le tournage de type suisse et la rectification peuvent faire l’objet d’un examen séparé en tant qu’exigences distinctes. Envoyez-nous les dimensions de la pièce, les sections élancées et les exigences de surface afin que nous puissions discuter du procédé approprié et éventuellement de l’intervention de spécialistes.
Indiquez la quantité réellement nécessaire ainsi que ce que doivent démontrer les premières pièces. Les quantités minimales, les coûts de mise en place et toute étape d’approbation d’échantillons sont convenues au cas par cas pour le projet, et non pas présentées comme une règle unique s’appliquant à tous les composants.
Le dessin, l’état de la matière, la quantité, les outillages, les opérations secondaires, la finition, les exigences d’inspection et de livraison définissent le périmètre du travail. Indiquez-nous votre date de livraison souhaitée ; le planning réalisable et les éventuelles dépendances sont confirmés dans le devis.
Notre première étape consiste à évaluer la compatibilité de la demande avec nos usines. Pour les travaux qui ne correspondent pas à cette compatibilité, nous pouvons examiner la possibilité de coordonner des partenaires adaptés ou d’assurer une introduction. Les parties chargées de la fabrication, les responsabilités en matière d’inspection ainsi que les modalités commerciales doivent être convenues avant la passation de la commande.
Un modèle STEP ou IGES accompagné d’un dessin PDF correspondant constitue un bon point de départ. Incluez les unités, le numéro de pièce et la révision. Le formulaire de demande accepte un seul fichier ou une archive ZIP d’une taille maximale de 20 Mo. Convenez préalablement des modalités de confidentialité et d’un mode de transfert adapté avant de partager des informations sensibles ou soumises à des restrictions.
Pas encore prêt à partager des fichiers confidentiels ? Commencez par une description de projet non sensible et précisez toute exigence de confidentialité.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références relatives aux procédés de tournage et à la qualité des composants. Confirmez, lors de la demande de devis, les exigences d’usinage et d’acceptation applicables à votre pièce.
