Arbres et goupilles longues
Diamètres étagés, épaulements et sections d’ajustement longues. Indiquez la longueur finale, la section qui s’engage dans la pièce associée, ainsi que toute exigence de rectitude ou de battement.
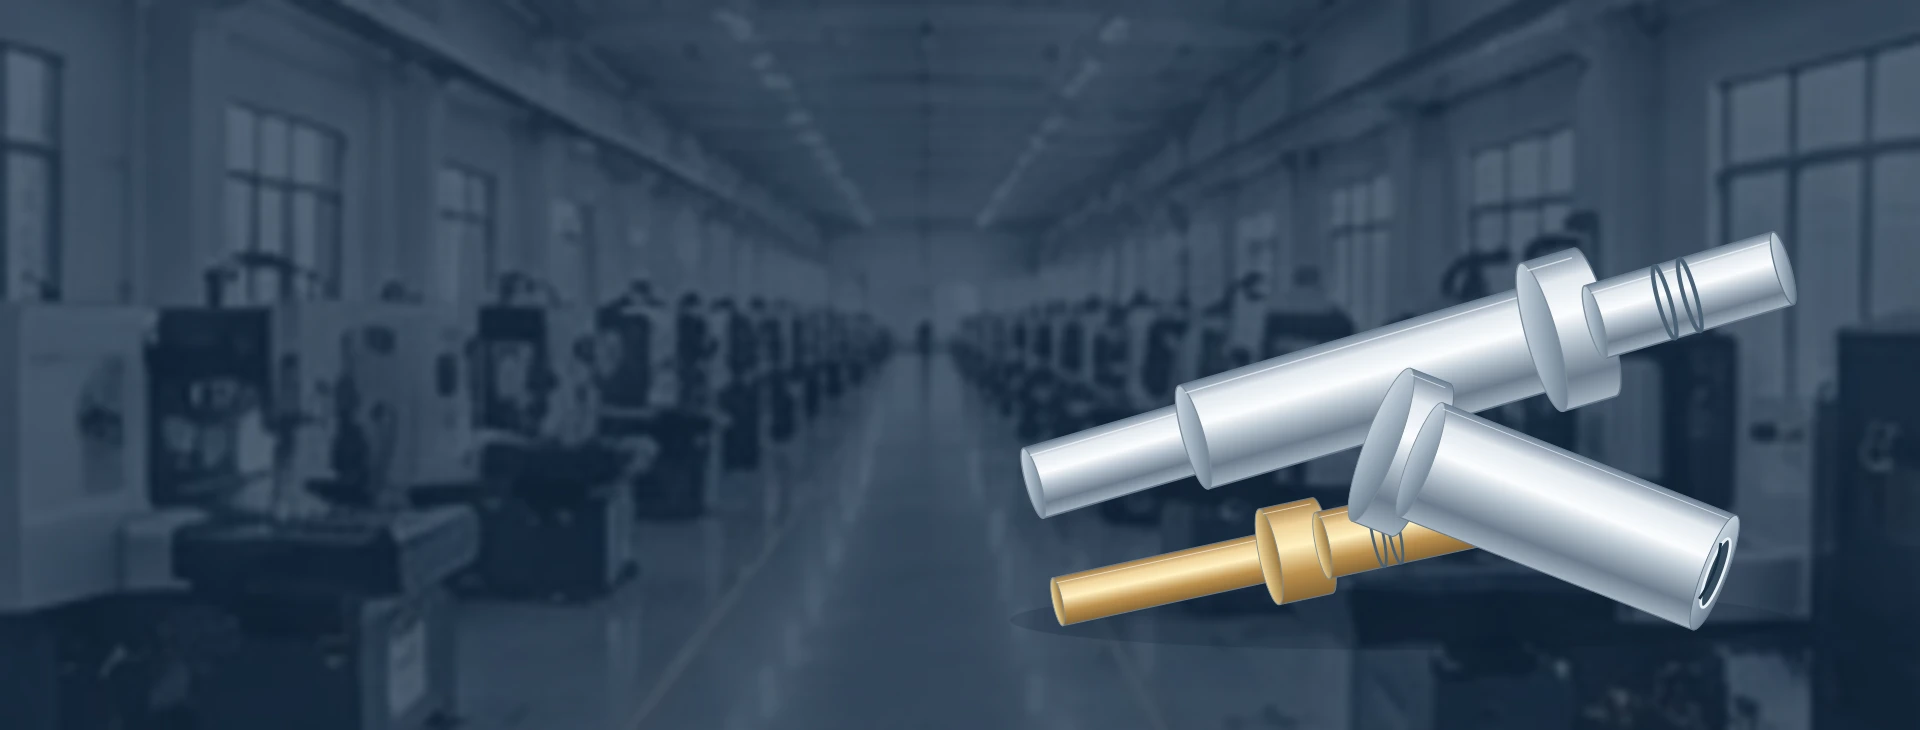
Diamètres étagés, épaulements et sections d’ajustement longues. Indiquez la longueur finale, la section qui s’engage dans la pièce associée, ainsi que toute exigence de rectitude ou de battement.
Un filetage sur un petit arbre exige plus qu’un diamètre nominal. Précisez son pas, sa classe, sa longueur utile, ainsi que l’épaulement ou l’extrémité à partir de laquelle il est positionné.
Les alésages et les diamètres extérieurs doivent être compatibles. Fournissez l’épaisseur de la paroi, les exigences relatives aux faces d’extrémité et l’ajustement en position montée afin que les méthodes de serrage et de contrôle puissent être examinées.
Petites goupilles, douilles de contact et corps étagés. Identifiez les surfaces de contact, l’alliage spécifié, les exigences de placage et les zones où les marques de manipulation sont inacceptables.
Associez des diamètres usinés au tour à un alésage axial, des filetages ou des surfaces plates pour clé. Des indications complètes de filetage et des détails précis de l’extrémité de l’alésage permettent de garantir la comparabilité des devis d’usinage et de finition.
Un trou radial ou une surface plane ajoute une autre orientation à une pièce tournée. Indiquez sa relation avec la face d’extrémité, l’épaulement ou toute autre caractéristique servant au positionnement du composant.
Ces illustrations montrent des formes de pièces à des fins de discussion, et non des produits en stock ni des projets clients achevés. Votre dessin définit la pièce.
Il peut être difficile de supporter un arbre long et de faible diamètre pendant son usinage. Dans une configuration suisse à douille de guidage, la broche principale entraîne la barre tournante à travers un support situé à proximité de l’outil. Maintenir l’usinage près de ce support permet de limiter la déformation d’une section élancée.[1]
Indiquez le diamètre maximal, la longueur totale et les caractéristiques secondaires. Pour les pièces courtes et rigides, comparez l’usinage suisse avec unconfiguration de tournage CNC conventionnelle.
Pour un arbre à diamètres étagés, indiquez le diamètre destiné à s’ajuster dans un roulement, un joint ou un guide. Précisez la longueur complète de cette section ainsi que toute détente adjacente. La séquence d’usinage doit préserver le maintien du support au fur et à mesure de l’avancement de la barre, plutôt que de considérer uniquement la longueur totale comme source de difficulté.
Le perçage transversal, les plans fraisés et les rainures peuvent être combinés au tournage sur une machine suisse adéquatement équipée. Leur taille et leur relation angulaire nécessitent toutefois un examen spécifique des outillages. Un petit diamètre extérieur seul ne garantit pas l’accessibilité d’une caractéristique latérale.[2]
Pour une douille ou une collerette compacte, comparez la préparation, la consommation de matière et les opérations de finition avec le tournage à tête fixe. Certaines machines suisses peuvent également fonctionner sans douille de guidage ; le mode disponible et la longueur de travail dépendent de la configuration réelle.[2]
Précisez la longueur de chaque diamètre contrôlé et positionnez les rainures par rapport à une référence indiquée. La taille du filetage, le pas, la classe et l’espace de dégagement doivent apparaître clairement sur le dessin. Une caractéristique qui ressemble à une décharge peut en réalité être une rainure fonctionnelle pour anneau élastique.
Indiquez clairement si un alésage est borgne ou traversant, et signalez toute intersection avec un perçage transversal. Précisez l’état du bord à l’intérieur de cette intersection, là où les bavures seraient difficiles à éliminer ou à inspecter. La disponibilité et l’accessibilité des outils motorisés sont vérifiées pour la pièce spécifique.[2]
Une broche secondaire peut permettre d’accéder à la deuxième extrémité sur une machine adaptée. La face de coupe peut encore nécessiter un dressage, un perçage ou d’autres opérations de finition. Indiquez la longueur finale et l’état de l’extrémité, plutôt que de considérer la séparation de la barre comme une finition automatique.[4]
Indiquez précisément la nuance et l’état du matériau. Un connecteur, un arbre coulissant et une pièce d’instrument exposée peuvent présenter des exigences différentes en matière de résistance à la corrosion, d’usure et de finition.
Détails matériauxIdentifier l’alliage, les surfaces de contact et tout placage. Le choix du matériau pour un contact électrique doit découler des exigences fonctionnelles de la pièce, et non de sa couleur ou d’une étiquette générique telle que « laiton ».
Détails matériauxIndiquer la dureté à livrer ainsi que tout traitement thermique. Préciser quelles cotes s’appliquent après traitement, notamment sur une section longue d’ajustement ou sur un filetage fini.
Détails matériauxPréciser l’alliage, l’état métallurgique et les exigences de finition. Pour le titane, les polymères ou tout autre matériau spécifié, veuillez transmettre le dessin ainsi que la fiche technique du matériau pour examen séparé.
Détails matériauxPour une barre fournie par le client, précisez la tolérance de diamètre, la rectitude, l’état de surface et les documents relatifs au matériau. Le système de douille de guidage proposé détermine les variations acceptables de la matière brute.[3]La taille de la barre et sa longueur utilisable sont confirmées en fonction de l’équipement et des outillages proposés. Notre devis indique le site de fabrication, les procédés réalisés par des partenaires éventuels, ainsi que la responsabilité relative aux registres d’inspection.
Un arbre peut comporter plusieurs diamètres, mais un seul d’entre eux assure le positionnement dans l’assemblage. Indiquer cette section et identifier son repère de référence. Lire également les tolérances générales ainsi que toutes les indications individuelles ; appliquer des exigences particulières uniquement aux caractéristiques concernées.
Pour les pièces élancées, demander comment le composant sera supporté pendant la mesure. Pour les pièces plaquées, préciser si la cote d’ajustement s’applique avant ou après le placage. Le devis doit mentionner les inspections convenues ainsi que tout document supplémentaire requis.
| Caractéristique | Exigences relatives aux dessins | Considérations relatives à l’inspection |
|---|---|---|
| Diamètres élancés | Limites d’ajustement, longueur contrôlée, tolérances géométriques | Support de la pièce ; emplacements de mesure |
| Alésages et parois | Diamètre, profondeur, épaisseur de paroi, relation entre alésage et diamètre extérieur | Mesure sans déformation de la pièce |
| Filetages et rainures | Filetage complet, largeur, diamètre de fond, position, rayons | Jauges adaptées ; accès pour la mesure |
| Trous transversaux et surfaces planes | Dimensions, angle, repère de tournage | Arêtes ; bavures aux intersections |
| Deuxième extrémité et finition | Longueur, géométrie de la face, revêtement, masquage | Cotes après finition |
La préparation des barres, le montage, les opérations secondaires, la finition et les contrôles influencent le devis. Pour les lots plus importants, les coûts de préparation peuvent être répartis ; pour les commandes répétées, les montages déjà approuvés peuvent être réutilisés. Le procédé économique dépend du dessin et de la quantité.
Précisez l’état final de la matière et identifiez les cotes applicables après traitement. Joignez un rapport de dureté uniquement lorsque cela est requis, et précisez qui réalise le traitement.
Indiquez l’épaisseur du revêtement, les zones masquées et les zones fonctionnelles de contact. Les filetages, alésages et ajustements serrés nécessitent une exigence définie à l’état final, et non pas uniquement une désignation de finition.
Signalez les bords et surfaces sensibles aux bavures, ainsi que celles devant rester exemptes de dommages. Convenez à l’avance du nettoyage, de la séparation des pièces, de l’étiquetage et des quantités par lot avant l’expédition de composants petits ou allongés.
L’usinage suisse CNC est un procédé de tournage CNC utilisant un dispositif à broche coulissante. Dans un montage à douille de guidage, la barre brute est soutenue à proximité de l’outil de coupe pendant que la broche l’alimente longitudinalement. Ce procédé s’avère particulièrement utile pour les pièces élancées et les petites pièces comportant plusieurs caractéristiques interconnectées.
Non. Ce terme désigne également la production sur tour suisse de goupilles, arbres, manchons, contacts et autres composants tournés. Votre pièce n’a pas besoin de comporter un filetage. C’est sa géométrie, sa matière brute et ses exigences fonctionnelles qui déterminent si ce procédé mérite d’être pris en compte dans le devis.
Comparez-les lorsqu’une section élancée est difficile à supporter, ou lorsqu’il est possible de regrouper plusieurs caractéristiques sur une machine suisse adaptée. Les pièces courtes et rigides peuvent être usinées facilement par tournage à tête fixe. Envoyez le même dessin et la même quantité lors de la comparaison des procédés.
Envoyez le diamètre maximal, la longueur totale, la matière, les tolérances et les caractéristiques critiques. La capacité de barre disponible, la longueur de travail, l’outillage et le plan de mesure doivent être confirmés pour votre projet. La capacité nominale en barreau d’une machine ne définit pas à elle seule l’enveloppe de la pièce finie.
Ils peuvent être envisagés lorsque la machine et l’outillage proposés permettent un accès adéquat. Indiquez la position angulaire d’un perçage transversal ou d’une surface plane, la désignation complète du filetage ainsi que toute exigence particulière concernant les bavures difficiles d’accès. Le travail sur la seconde extrémité peut faire appel à des outils arrière ou à une opération distincte.
Indiquez vos quantités d’échantillons et de production. Nous comparerons les coûts de préparation et de matière avec le travail d’usinage attendu, puis nous confirmerons dans le devis les quantités proposées et les prix correspondants.
Tous les systèmes à douille de guidage n’ont pas les mêmes exigences en matière de brut. Fournissez la tolérance réelle de la barre, sa rectitude et son état de surface pour examen. La douille de guidage retenue, la matière et la géométrie de la pièce déterminent si une préparation supplémentaire du brut est nécessaire.
Un échantillon peut aider à illustrer la forme, mais l’usure, l’état de surface et les caractéristiques cachées peuvent laisser certains détails importants incertains. Renseignez-vous sur la portée de la préparation du dessin avant de l’envoyer. Les dimensions, la matière et les critères d’acceptation doivent être convenus avant la production.
Commencez par les caractéristiques affectant l’assemblage et la fonction. Selon le projet, demandez les documents relatifs à la matière, un rapport dimensionnel de la première pièce, les vérifications au pas de filetage, les relevés d’état de surface ou l’identification par lot. Mentionnez dans votre demande toute documentation spécifique client et tout besoin d’approbation.
Envoyez un dessin coté, le modèle numérique correspondant si disponible, la nuance et l’état de la matière, les quantités d’échantillons et de série, l’état de surface final et les besoins en inspection. Incluez la section la plus élancée et la plus longue, les détails des alésages, les caractéristiques transversales ainsi que toute exigence impérative concernant le procédé de fabrication.
Utilisez ce document synthétique pour recueillir les caractéristiques et les quantités influençant le devis. Vous pouvez le télécharger dans votre dossier projet ou l’intégrer directement au formulaire de devis, puis y joindre le dessin.
Vous n’êtes pas sûr qu’un tournage suisse soit nécessaire ? Sélectionnez « À discuter » et décrivez la zone problématique. Nous pouvons entamer la discussion à partir du dessin.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Pièces tournées CNC — Comparez des arbres, des douilles et d’autres formes de pièces sans sélectionner une machine au préalable.
La documentation fournie par le fabricant appuie les explications relatives au procédé. Les machines et accessoires cités ne constituent pas une liste d’équipements VETCNC.
