Wellen und lange Stifte
Stufen-Durchmesser, Absätze und lange Passabschnitte. Geben Sie die fertige Länge, den Abschnitt, der in das Gegenstück läuft, sowie eventuelle Geradheits- oder Rundlaufanforderungen an.
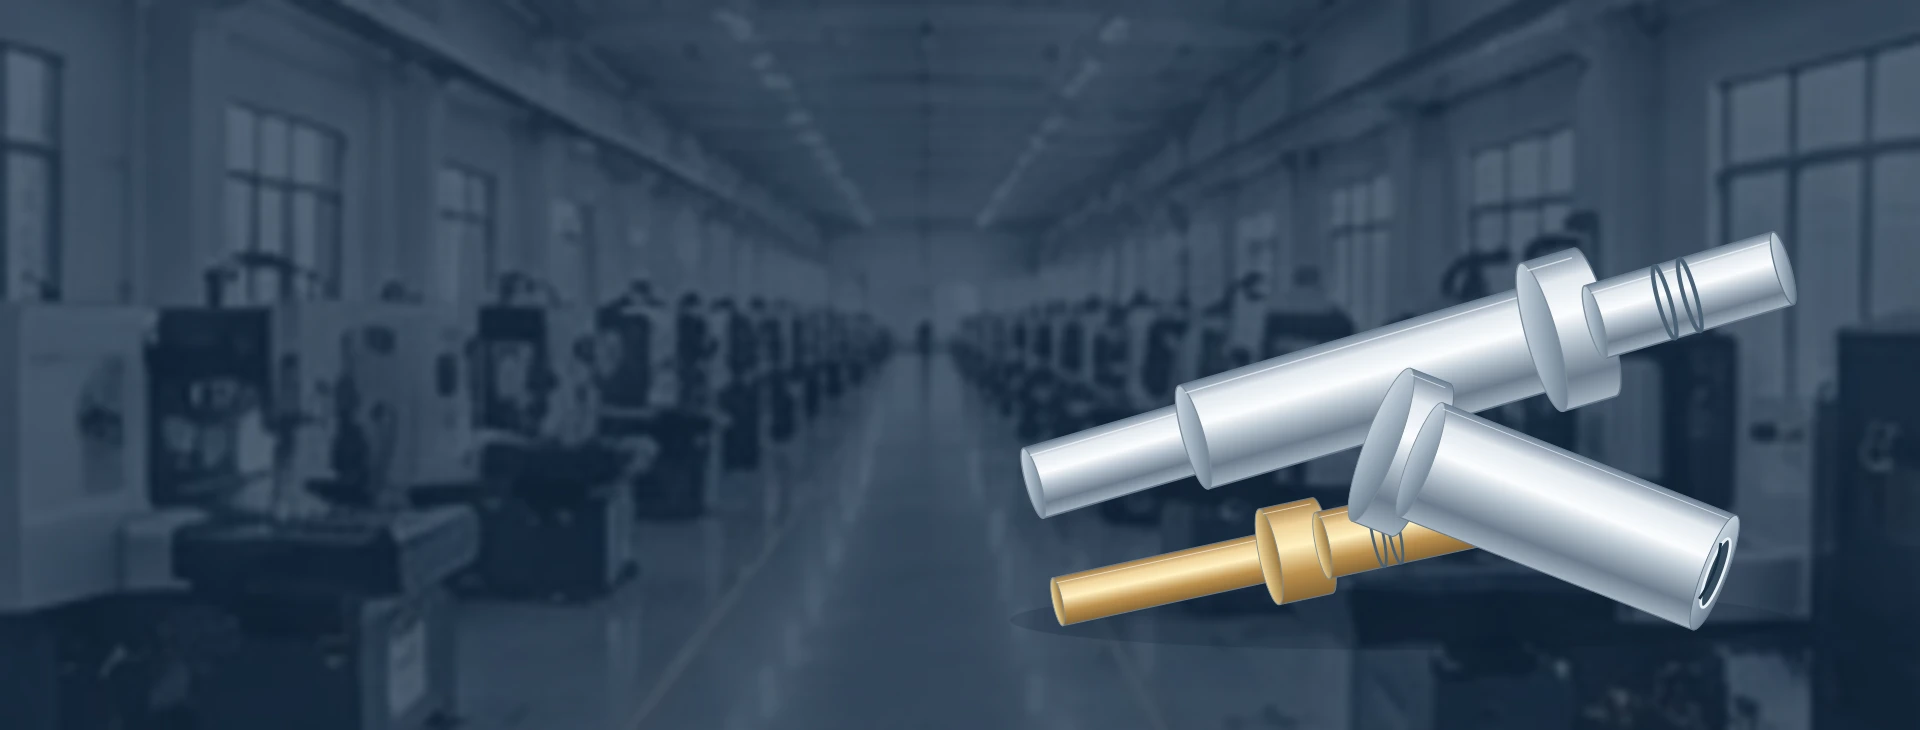
Stufen-Durchmesser, Absätze und lange Passabschnitte. Geben Sie die fertige Länge, den Abschnitt, der in das Gegenstück läuft, sowie eventuelle Geradheits- oder Rundlaufanforderungen an.
Ein Gewinde an einer kleinen Welle erfordert mehr als nur einen Nenndurchmesser. Geben Sie Steigung, Gewindeklasse, nutzbare Länge sowie Schulter oder Ende an, von dem aus das Gewinde positioniert ist.
Bohrungen und Außendurchmesser müssen aufeinander abgestimmt sein. Senden Sie den Wanddickenquerschnitt, Anforderungen an die Stirnflächen sowie die Montagepassung, damit Halte- und Prüfverfahren überprüft werden können.
Kleine Stifte, Kontakthülsen und stufenförmige Körper. Kennzeichnen Sie die Kontaktflächen, die geforderte Legierung, Beschichtungsanforderungen sowie Bereiche, in denen Handhabungsspuren unzulässig sind.
Kombinieren Sie gedrehte Durchmesser mit einer axialen Bohrung, Gewinden oder Schlüsselflächen. Vollständige Gewindeangaben und Bohrungs-Enddetails tragen dazu bei, dass Bearbeitungs- und Oberflächenfinish-Angebote vergleichbar bleiben.
Eine radiale Bohrung oder eine Flachstelle fügt einer gedrehten Komponente eine weitere Orientierung hinzu. Zeigen Sie deren Lagebeziehung zur Stirnfläche, zum Absatz oder zu einem anderen Merkmal auf, das die Komponente positioniert.
Diese Abbildungen zeigen Teileformen zur Diskussion, keine Lagerprodukte oder abgeschlossenen Kundenprojekte. Ihre Zeichnung definiert das Bauteil.
Eine lange Welle mit kleinem Durchmesser kann während der Bearbeitung schwer zu stützen sein. Bei einer Swiss-Drehmaschine mit Führungsbuchse führt der Spindelstock den rotierenden Rundstab durch eine nahe am Werkzeug angeordnete Stütze. Wenn der Schnitt nahe dieser Stütze erfolgt, kann Verformung im schlanken Abschnitt begrenzt werden.[1]
Senden Sie den größten Durchmesser, die Gesamtlänge und sekundäre Merkmale. Für kurze, steife Teile vergleichen Sie Swiss-Bearbeitung mit einerkonventionelles CNC-Drehsetup.
Markieren Sie bei einer stufenförmigen Welle den Durchmesser, der in einem Lager, einer Dichtung oder einer Führung läuft. Geben Sie die volle Länge dieses Abschnitts sowie eventuelle Freistiche daneben an. Die Fertigungsfolge muss die Stützung beim Vorschub des Rundstabs bewahren – nicht nur die Gesamtlänge als einzige Schwierigkeit betrachten.
Querbohrungen, gefräste Flächen und Nuten können auf einer entsprechend ausgestatteten Swiss-Turn-Maschine mit Drehoperationen kombiniert werden. Größe und Winkelbeziehung dieser Merkmale erfordern weiterhin eine Werkzeugprüfung. Ein kleiner Außendurchmesser allein sagt nichts darüber aus, ob ein seitliches Merkmal zugänglich ist.[2]
Vergleichen Sie bei einer kompakten Hülse oder einem Bund die Vorbereitung, den Materialverbrauch und die Nachbearbeitungsschritte mit Festspindeldrehen. Einige Swiss-Maschinen können auch ohne Führungsbuchse betrieben werden; der verfügbare Betriebsmodus und die zulässige Bearbeitungslänge hängen von der konkreten Maschinenkonfiguration ab.[2]
Geben Sie die Länge jedes kontrollierten Durchmessers an und positionieren Sie die Rillen bezogen auf eine angegebene Bezugsfläche. Gewindegröße, Steigung, Toleranzklasse und erforderlicher Auslaufraum müssen in der Zeichnung erkennbar sein. Ein Merkmal, das wie eine Entlastung aussieht, kann tatsächlich eine funktionale Sicherungsringnut sein.
Kennzeichnen Sie, ob eine Bohrung ein Sackloch oder durchgehend ist, und zeigen Sie sämtliche Schnittpunkte mit Querbohrungen an. Geben Sie den Kantenzustand im Schnittpunkt an, da dort Grate schwer zu entfernen oder zu prüfen sind. Für das konkrete Teil wird geprüft, ob angetriebene Werkzeuge verfügbar sind und ob diese die Bearbeitungsstellen erreichen können.[2]
Eine Nebenspindel ermöglicht auf einer geeigneten Maschine den Zugriff auf das zweite Ende. Die Trennfläche erfordert möglicherweise noch eine Planbearbeitung, Bohrung oder andere Nachbearbeitungsschritte. Geben Sie stattdessen die fertige Gesamtlänge und den Endzustand an, anstatt die Trennung vom Stab als automatischen Abschluss der Fertigung zu betrachten.[4]
Geben Sie die genaue Werkstoffsorte und Lieferzustand an. Ein Steckverbinder, eine Gleitwelle und ein exponierter Instrumententeil können unterschiedliche Anforderungen an Korrosionsbeständigkeit, Verschleißfestigkeit und Oberflächenfinish stellen.
WerkstoffdetailsGeben Sie die Legierung, die Kontaktflächen und ggf. eine Beschichtung an. Die Werkstoffauswahl für einen elektrischen Kontakt muss sich aus den funktionalen Anforderungen des Teils ableiten – nicht aus seiner Farbe oder einer allgemeinen Bezeichnung wie „Messing“.
WerkstoffdetailsGeben Sie die Lieferhärte und ggf. eine Wärmebehandlung an. Klären Sie, auf welche Maße sich die Angaben nach der Wärmebehandlung beziehen – insbesondere bei langen Anschlussabschnitten oder fertig bearbeiteten Gewinden.
WerkstoffdetailsGeben Sie Legierung, Wärmebehandlungszustand (Temper) und Anforderungen an das Oberflächenfinish an. Für Titan, Kunststoffe oder einen anderen spezifizierten Werkstoff senden Sie bitte die Zeichnung zusammen mit der Werkstoffspezifikation zur gesonderten Prüfung ein.
WerkstoffdetailsFür vom Kunden bereitgestellten Rundstab sind Durchmessertoleranz, Geradheit, Oberflächenzustand und Materialdokumentation anzugeben. Das vorgeschlagene Führungsbuchsen-System bestimmt die zulässige Rohmaterialvariation.[3]Stabgröße und nutzbare Länge werden anhand der vorgeschlagenen Maschinen und Werkzeuge bestätigt. Unser Angebot benennt den Fertigungsstandort, ggf. externe Partnerprozesse sowie die Verantwortung für Prüfprotokolle.
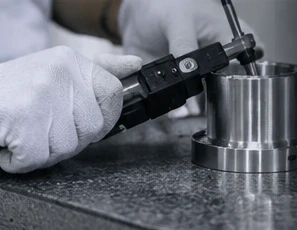
Eine Welle kann mehrere Durchmesser aufweisen, doch nur einer davon darf zur Lagebestimmung in der Montage dienen. Kennzeichnen Sie diesen Abschnitt und geben Sie dessen Bezugspunkt (Datum) an. Lesen Sie sowohl die allgemeinen Toleranzen als auch einzelne spezifische Toleranzangaben ab; weisen Sie besondere Anforderungen gezielt auf die betreffenden Merkmale hin.
Bei schlanken Teilen erfragen Sie, wie das Bauteil während der Messung unterstützt wird. Bei beschichteten Teilen ist anzugeben, ob die Passmaßangabe vor oder nach der Beschichtung gilt. Im Angebot sind die vereinbarten Prüfungen sowie ggf. zusätzliche Dokumentationsanforderungen zu benennen.
| Merkmal | Zeichnungsanforderungen | Aspekte der Inspektion |
|---|---|---|
| Schlanke Durchmesser | Passmaße, gesteuerte Länge, geometrische Toleranzen | Teileauflage; Messstellen |
| Bohrungen und Wandstärken | Durchmesser, Tiefe, Wandstärke, Verhältnis Bohrung zu Außendurchmesser | Messung ohne Verformung des Teils |
| Gewinde und Nuten | Vollgewinde, Breite, Kerndurchmesser, Lage, Radien | Geeignete Prüfmittel; Zugänglichkeit für die Messung |
| Querbohrungen und Flachstellen | Größe, Winkel, Dreh-Datum | Kanten; Gratbildung an Schnittstellen |
| Zweites Ende und Oberflächengüte | Länge, Stirnflächengeometrie, Beschichtung, Maskierung | Maße nach der Endbearbeitung |
Stabvorbereitung, Einrichtung, Sekundäroperationen, Endbearbeitung und Prüfung beeinflussen das Angebot. Bei größeren Chargen können sich Einrichtungskosten verteilen; bei Wiederholungsbestellungen kann auf bereits freigegebene Einrichtungsarbeiten zurückgegriffen werden. Der wirtschaftlichste Fertigungsweg hängt von der Zeichnung und der Menge ab.
Den endgültigen Werkstoffzustand angeben und die Maße benennen, die nach der Behandlung gelten. Ein Härtebericht ist nur dort erforderlich, wo er tatsächlich benötigt wird; zudem ist zu bestätigen, wer die Wärmebehandlung durchführt.
Die Beschichtungsstärke, maskierte Bereiche sowie funktionale Kontaktzonen kennzeichnen. Gewinde, Bohrungen und eng sitzende Passungen erfordern eine definierte Anforderung an den Endzustand – nicht nur einen allgemeinen Oberflächennamen.
Burrempfindliche Kanten und Flächen, die frei von Beschädigung bleiben müssen, kennzeichnen. Vor dem Versand kleiner oder schlanker Komponenten Vereinbarung über Reinigungsverfahren, Trennung der Teile, Kennzeichnung und Losgrößen treffen.
Schweizer CNC-Bearbeitung ist CNC-Drehen mit einer verschiebbaren Spindelträger-Anordnung. Bei einer Führungsbuchsen-Aufspannung wird der Stabwerkstoff unmittelbar in der Nähe des Schneidwerkzeugs gestützt, während der Spindelträger ihn längs zuführt. Dies ist besonders vorteilhaft bei schlanken Durchmessern und kleinen Teilen mit mehreren miteinander verbundenen Merkmalen.
Nein. Der Begriff wird auch für die schweizerische Fertigung von Stiften, Wellen, Buchsen, Kontakten und anderen drehbearbeiteten Komponenten verwendet. Ihr Teil benötigt keine Gewindeform. Entscheidend für die Prüfung dieser Fertigungsroute sind dessen Geometrie, Ausgangsmaterial und Merkmalsanforderungen.
Vergleichen Sie die Verfahren, wenn ein schlanker Abschnitt schwer zu stützen ist oder wenn mehrere Merkmale auf einer geeigneten Swiss-Maschine kombiniert werden können. Kurze, steife Teile können einfache Festdreharbeiten mit feststehendem Spindelkopf sein. Senden Sie dieselbe Zeichnung und dieselbe Stückzahl, um die Fertigungswege zu vergleichen.
Senden Sie den größten Durchmesser, die Gesamtlänge, den Werkstoff, die geforderten Toleranzen sowie die kritischen Merkmale. Für Ihr Projekt müssen die verfügbare Stabgröße, die nutzbare Bearbeitungslänge, die Werkzeugauswahl sowie der Messplan bestätigt werden. Die vom Hersteller angegebene maximale Stabkapazität einer Maschine allein definiert nicht den realisierbaren Bauteil-Umfang.
Sie können berücksichtigt werden, sofern die vorgeschlagene Maschine und das Werkzeug Zugang ermöglichen. Geben Sie die Winkelstellung einer Querbohrung oder Flachstelle an, führen Sie die vollständige Gewindeangabe auf und benennen Sie ggf. spezielle Gratanforderungen an schwer zugänglichen Stellen. Arbeiten am zweiten Ende können mittels Rückwärts-Werkzeugen oder einer separaten Operation erfolgen.
Geben Sie Ihre Muster- und Serienstückzahlen an. Wir vergleichen Aufbereitungs- und Materialkosten mit dem erwarteten Bearbeitungsaufwand und bestätigen im Angebot die angebotenen Stückzahlen sowie die Preise.
Nicht jedes Führungsbuchsen-System stellt dieselben Anforderungen an den Rohmaterialstab. Geben Sie die tatsächliche Stabtoleranz, Geradheit und Oberflächenbeschaffenheit zur Prüfung an. Die gewählte Führungsbuchse, der Werkstoff und die Bauteilgeometrie bestimmen, ob zusätzliche Vorbereitung des Rohmaterials erforderlich ist.
Ein Muster kann die Form veranschaulichen, doch Abnutzung, Oberflächenfinish und verdeckte Merkmale können wichtige Details unklar lassen. Erkundigen Sie sich vor dem Versand nach dem Umfang der Zeichnungserstellung. Maße, Werkstoff und Abnahmekriterien müssen vor Beginn der Fertigung vereinbart werden.
Beginnen Sie mit den Merkmalen, die Montage und Funktion beeinflussen. Je nach Projekt können Sie Materialnachweise, einen Erststück-Maßbericht, Gewindeprüfungen mit Lehren, Oberflächenfinish-Nachweise oder Chargenkennzeichnungen anfordern. Kunden-spezifische Dokumentations- und Freigabeanforderungen geben Sie bitte direkt im Anfrageformular an.
Senden Sie eine bemaßte Zeichnung, das zugehörige Modell, sofern vorhanden, Werkstoffgüte und Werkstoffzustand, Musterstückzahl und Losgrößen sowie die Anforderungen an die endgültige Oberfläche und die Prüfung. Geben Sie den längsten schlanken Abschnitt, Bohrungsdetails, Quermerkmale und etwaige verbindliche Anforderungen an den Fertigungsweg an.
Verwenden Sie dieses Kurzprofil, um die Merkmale und Mengen zu erfassen, die das Angebot beeinflussen. Sie können es für Ihren Projektordner herunterladen oder direkt in das Angebotsformular übernehmen und dort die Zeichnung anhängen.
Unsicher, ob Schweizer Dreharbeiten erforderlich sind? Wählen Sie „Fertigungsroute ist zu besprechen“ und beschreiben Sie den anspruchsvollen Bereich. Wir können das Gespräch direkt anhand der Zeichnung beginnen.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
CNC gedrehte Teile — Vergleichen Sie Wellen, Buchsen und andere Bauteilformen, ohne zunächst eine Maschine auszuwählen.
Herstellerdokumentation unterstützt die Prozessbeschreibungen. Die genannten Maschinen und Zubehörteile stellen keine VETCNC-Ausrüstungsliste dar.