Aller au contenu
VETCNCFABRICATION CNC
Composants illustratifs en cuivre placés à côté d’un mandrin CNC ; il ne s’agit pas d’une chaîne de production automobile VETCNC

Usinage CNC pour l’automobile

Logements, supports, arbres, adaptateurs et dispositifs de fixation sur mesure pour le développement de véhicules, les lots pilotes et les commandes répétées. VETCNC intègre le fraisage, le tournage et l’inspection dimensionnelle dans un seul projet de fabrication de composants, depuis la première pièce destinée au contrôle d’ajustement jusqu’au lot suivant mis en production.

  • Composants prototypes
  • Lots pilotes et commandes répétées
  • Outils d’assemblage et de test

Pièces automobiles destinées au développement, à l’assemblage et aux essais

Nos services d’usinage automobile CNC couvrent les composants sur mesure destinés aux équipes d’ingénierie, aux fournisseurs de composants et aux constructeurs d’équipements. Les familles de pièces ci-dessous incluent les équipements véhicules ainsi que les outillages utilisés pour leur fabrication ou leurs essais. Un seul projet peut regrouper des pièces usinées par fraisage, par tournage et par usinage secondaire sous un même ensemble de références de composants.

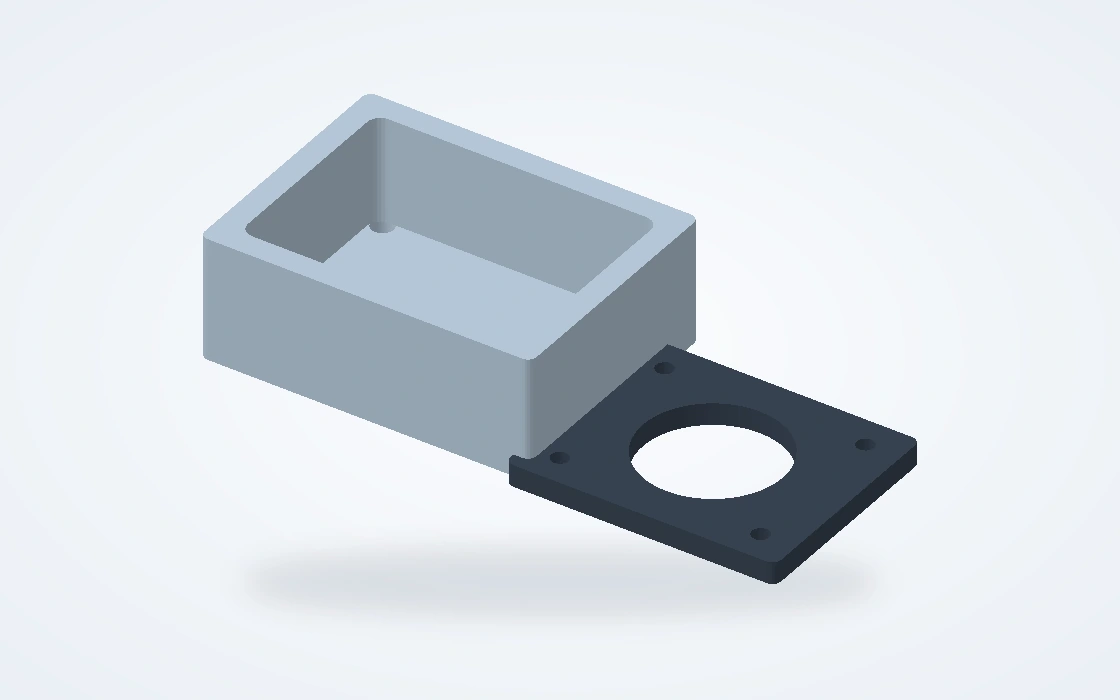
Carter usiné illustratif et couvercle séparé montrant une cavité et des interfaces de fixation

Boîtiers et plaques de couvercle

Enceintes usinées, logements de paliers et couvercles amovibles destinés aux assemblages de développement. Les cavités, les faces de montage et les ouvertures pour connecteurs définissent l’espace utilisable, tandis que les éléments de positionnement assurent l’alignement entre le couvercle et les pièces adjacentes.

  • Cavités et parois
  • Faces d’assemblage
  • Ouvertures pour connecteurs
Discuter de ce composant
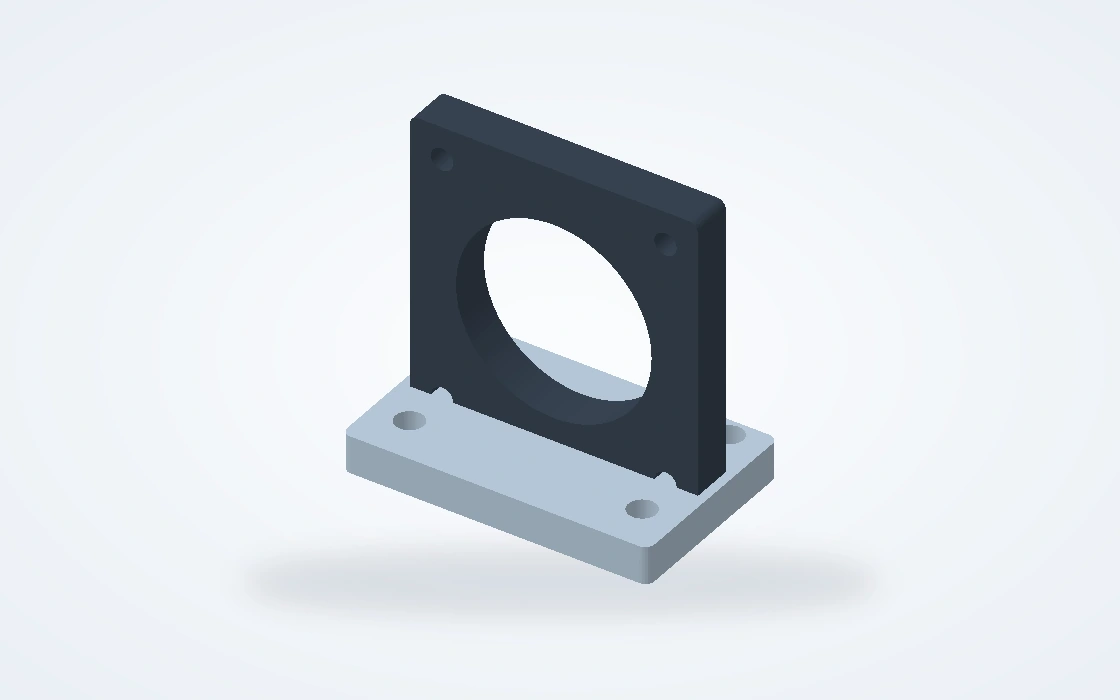
Support de capteur illustratif comportant une ouverture circulaire et une base vissée

Supports de capteurs et d’assemblage

Supports pour capteurs, dispositifs auxiliaires et équipements d’assemblage. Des bases planes, des faces inclinées, des rainures et des trous de positionnement définissent la position d’installation, avec un accès prévu pour les connecteurs, les éléments de fixation et les outils de maintenance.

  • Fentes de fixation
  • Faces inclinées
  • Trous de positionnement
Discuter de ce composant
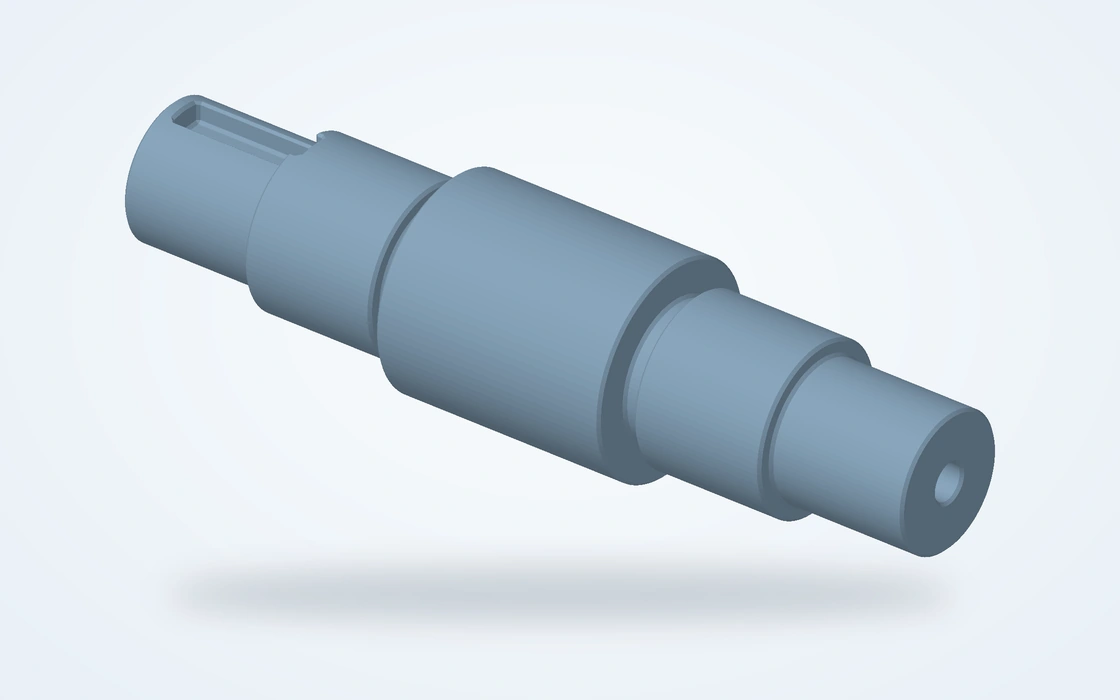
Arbre à épaulements illustratif comportant des logements de roulement, des transitions d’épaulements et une surface plane usinée

Arbres, manchons et entretoises

Composants tournés destinés aux mécanismes de développement, aux dispositions de paliers et aux bancs d’essai. Les diamètres échelonnés, les épaulements, les alésages internes et les rainures déterminent comment la pièce est supportée, retenue et positionnée dans un assemblage.

  • Portées de roulement
  • Alésages internes
  • Épaulements axiaux
Discuter de ce composant
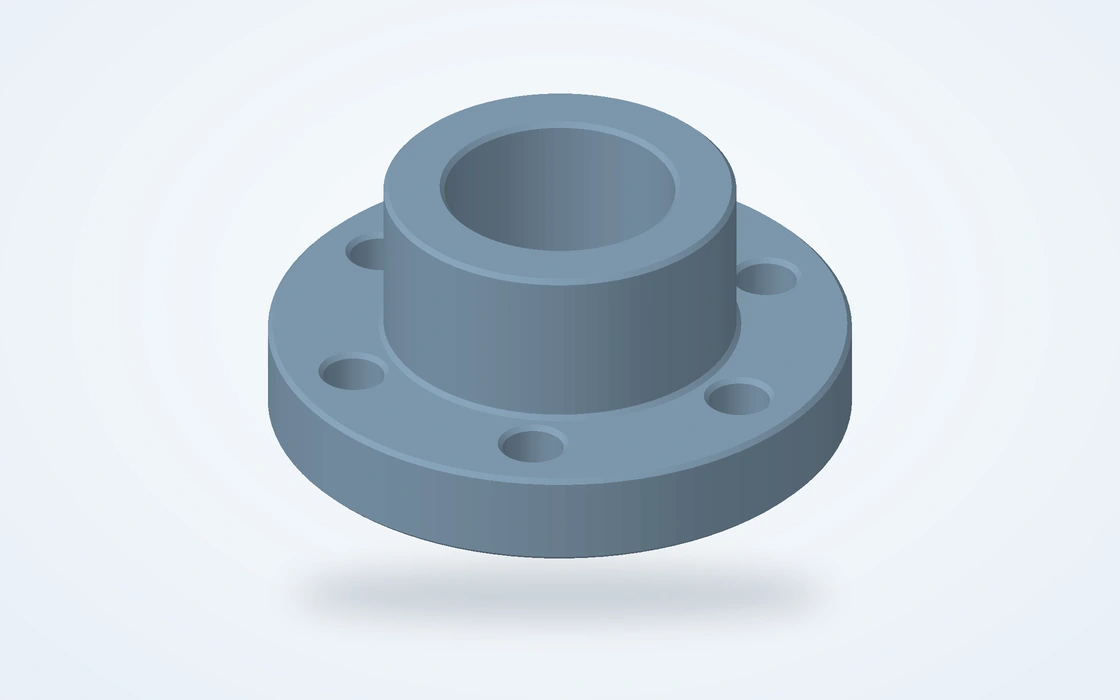
Adaptateur de bride illustratif comportant un alésage central, un diamètre de centrage et un cercle de perçage

Brides et adaptateurs d’essai

Interfaces personnalisées entre un boîtier, un arbre ou un équipement d’essai. Les diamètres de centrage et les pas de fixation relient des pièces dotées d’interfaces différentes ; des surfaces plates pour clé ou des perçages transversaux facilitent le montage et le démontage.

  • Diamètres de centrage
  • Configurations de boulonnage
  • Caractéristiques d’accès
Discuter de ce composant
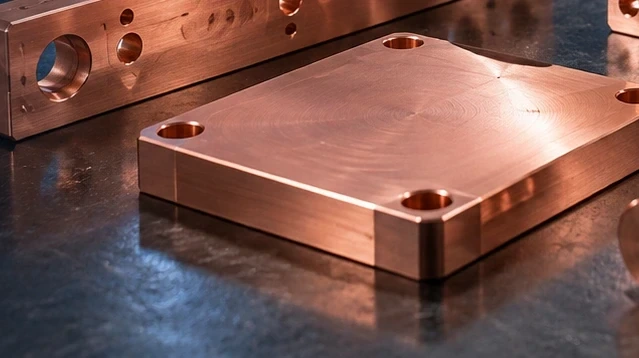
Plaque en cuivre illustrative avec des trous de fixation et une surface de contact usinée

Plaques d’interface en cuivre

Plaques de contact usinées et interfaces de transfert thermique destinées aux ensembles de développement électrique ou thermique. Les zones de contact, les trous de fixation et l’état final de la surface sont pris en compte conjointement avec la conception de la pièce et tout traitement de surface spécifié.

  • Pads de contact
  • Trous de fixation
  • Interfaces planes
Discuter de ce composant
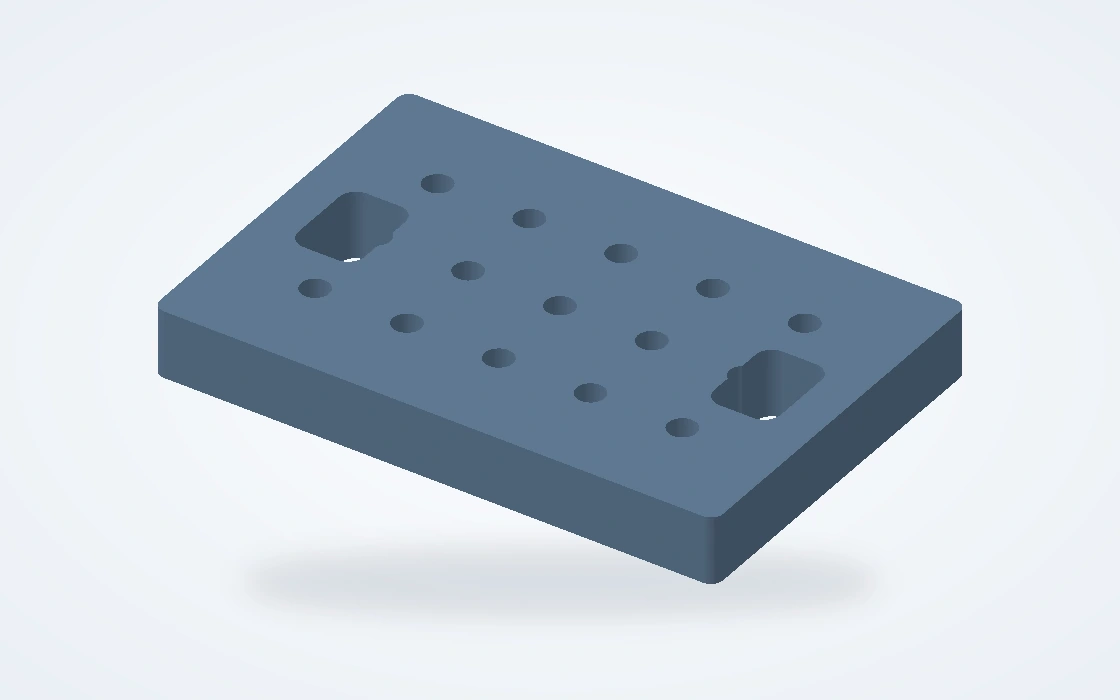
Plaque de montage illustrative comportant des trous de positionnement, des rainures et des caractéristiques de fixation

Montages d’assemblage et outillages d’essai

Plaques de montage, blocs de positionnement et éléments d’outillage remplaçables destinés aux équipements de production et aux bancs d’essai. Ces pièces maintiennent, positionnent ou supportent une pièce à usiner et peuvent être commandées séparément de la pièce installée sur le véhicule.

  • Plaques de fixation
  • Détails de positionnement
  • Outillage remplaçable
Discuter de ce composant

Intégration des composants usinés dans un programme automobile

Un boîtier monté sur véhicule, un adaptateur d’essai pour transmission et un dispositif de montage d’assemblage peuvent présenter une apparence similaire sur un plan, mais remplissent des fonctions très différentes. Nous organisons la discussion de fabrication autour de l’emplacement d’utilisation de la pièce et des interfaces devant fonctionner ensemble.

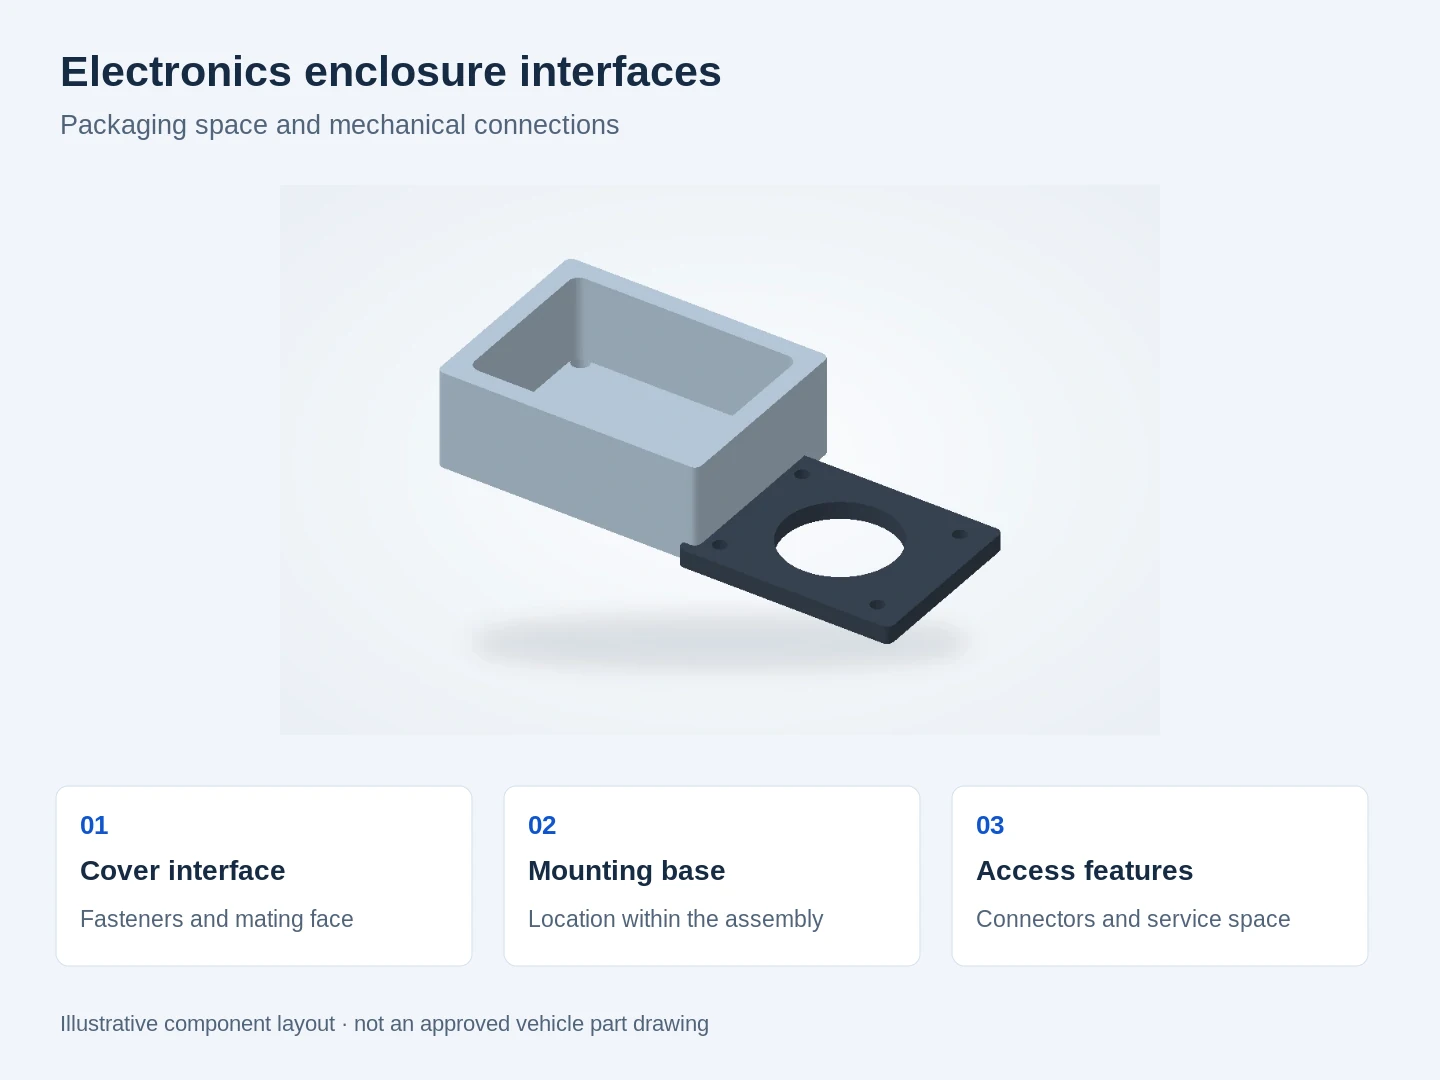
Disposition illustrative d’un boîtier séparant le couvercle, les interfaces de fixation et les accès

Pièces mécaniques pour le développement de véhicules et de solutions de mobilité électrique

Les boîtiers, les supports de capteurs et les plaques d’interface facilitent le conditionnement et l’intégration autour des composants électroniques, des équipements auxiliaires et des ensembles d’entraînement électrique. Le détail manufacturier utile réside dans la relation entre la face de fixation, l’enveloppe interne et les points d’attache des autres composants.

Pour un carter supportant un ensemble rotatif, les alésages pour paliers et les zones d’ajustement doivent également rester alignés. L’usinage et la mesure doivent relier ces caractéristiques aux mêmes références fonctionnelles, plutôt que de vérifier chaque diamètre isolément.[1]

Interfaces entre boîtier et couvercle

L’accès aux éléments de fixation, l’état de la face d’accouplement et les ouvertures pour connecteurs déterminent si l’ensemble environnant peut être installé et entretenu.

Interfaces thermiques et interfaces de contact

Les exigences locales relatives à la surface distinguent les zones de transfert thermique ou de contact des faces extérieures générales ; la performance du système reste intégrée à la conception de l’ensemble.

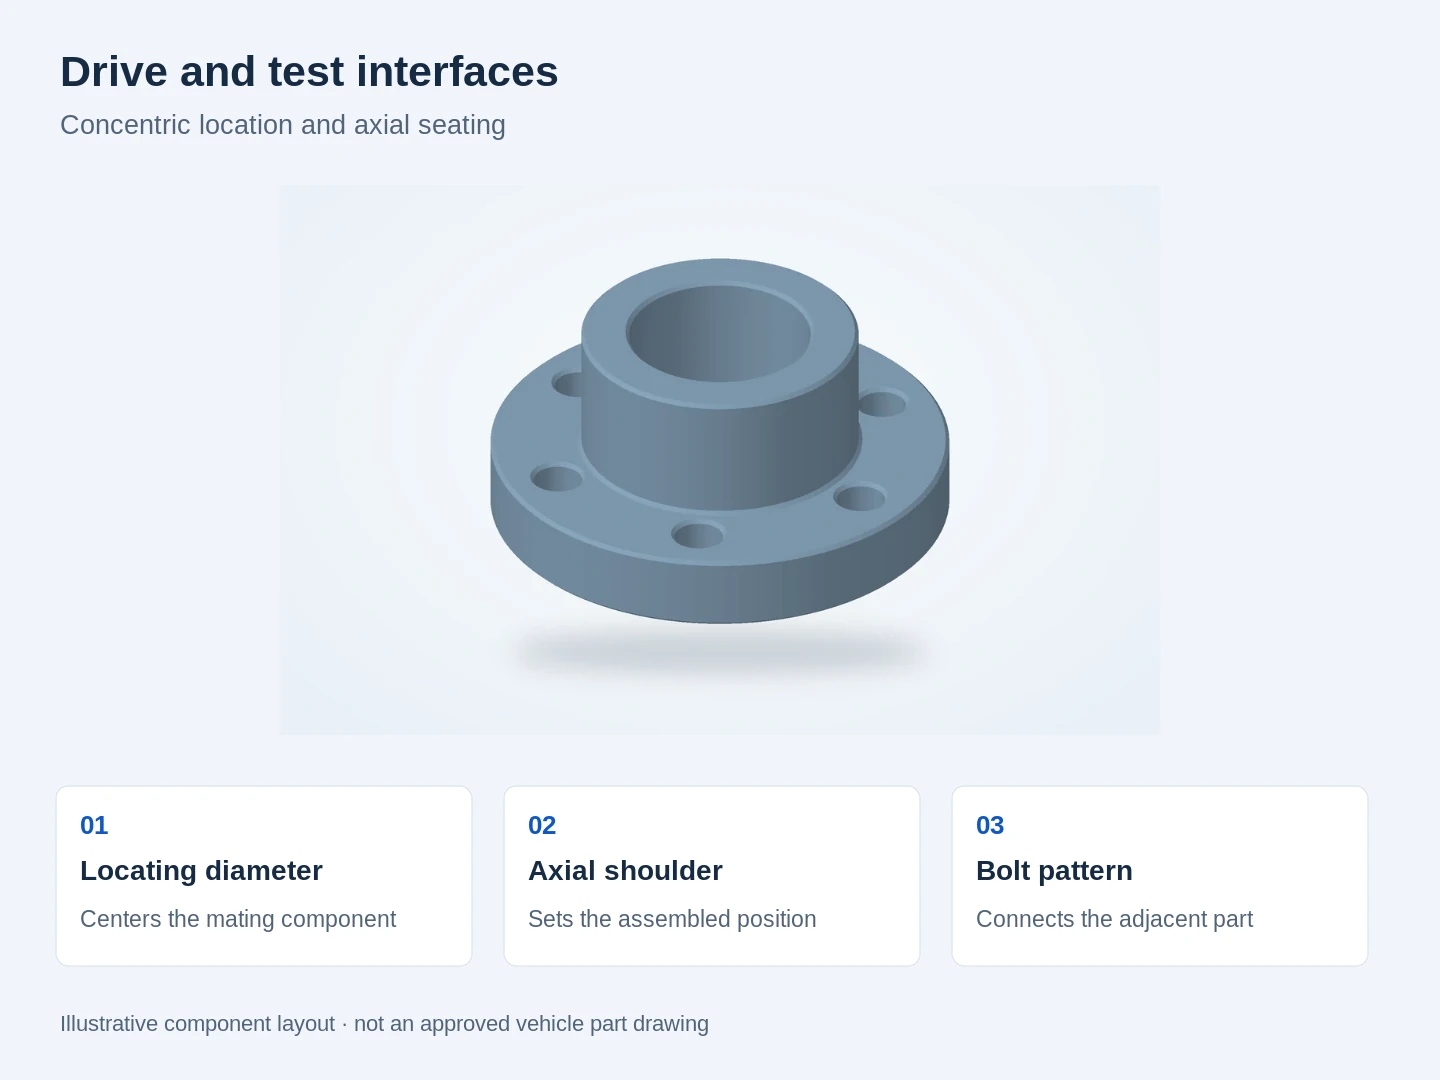
Disposition illustrative d’une bride expliquant le diamètre de positionnement, l’épaulement axial et le schéma de perçage des boulons

Adaptateurs et pièces de localisation pour ensembles d’entraînement et d’essai

Les arbres, les manchons et les adaptateurs à brides permettent de relier un composant en développement à un boîtier, à un support ou à une station d’essai. Leur valeur réside dans la relation entre les surfaces de centrage et les épaulements axiaux, et non simplement dans la réalisation d’un diamètre extérieur rond.

Une pièce utilisée sur un dispositif de montage d’essai peut présenter des exigences différentes en matière de durée de vie, de manipulation et d’identification par rapport à une pièce libérée pour une utilisation véhicule. Maintenir une séparation claire entre ces applications facilite la compréhension du devis, du périmètre d’inspection et des conditions de livraison.

Localisation radiale et axiale

Les sièges de roulement, les épaulements et les diamètres de localisation définissent comment l’ensemble est centré et à quelle distance chaque composant accouplé est positionné le long de l’axe.

Accès et maintien

Les filetages, les rainures, les surfaces planes et les trous transversaux assurent l’attache ou l’accès prévu à l’entretien, tout en restant dégagés des surfaces fonctionnelles.

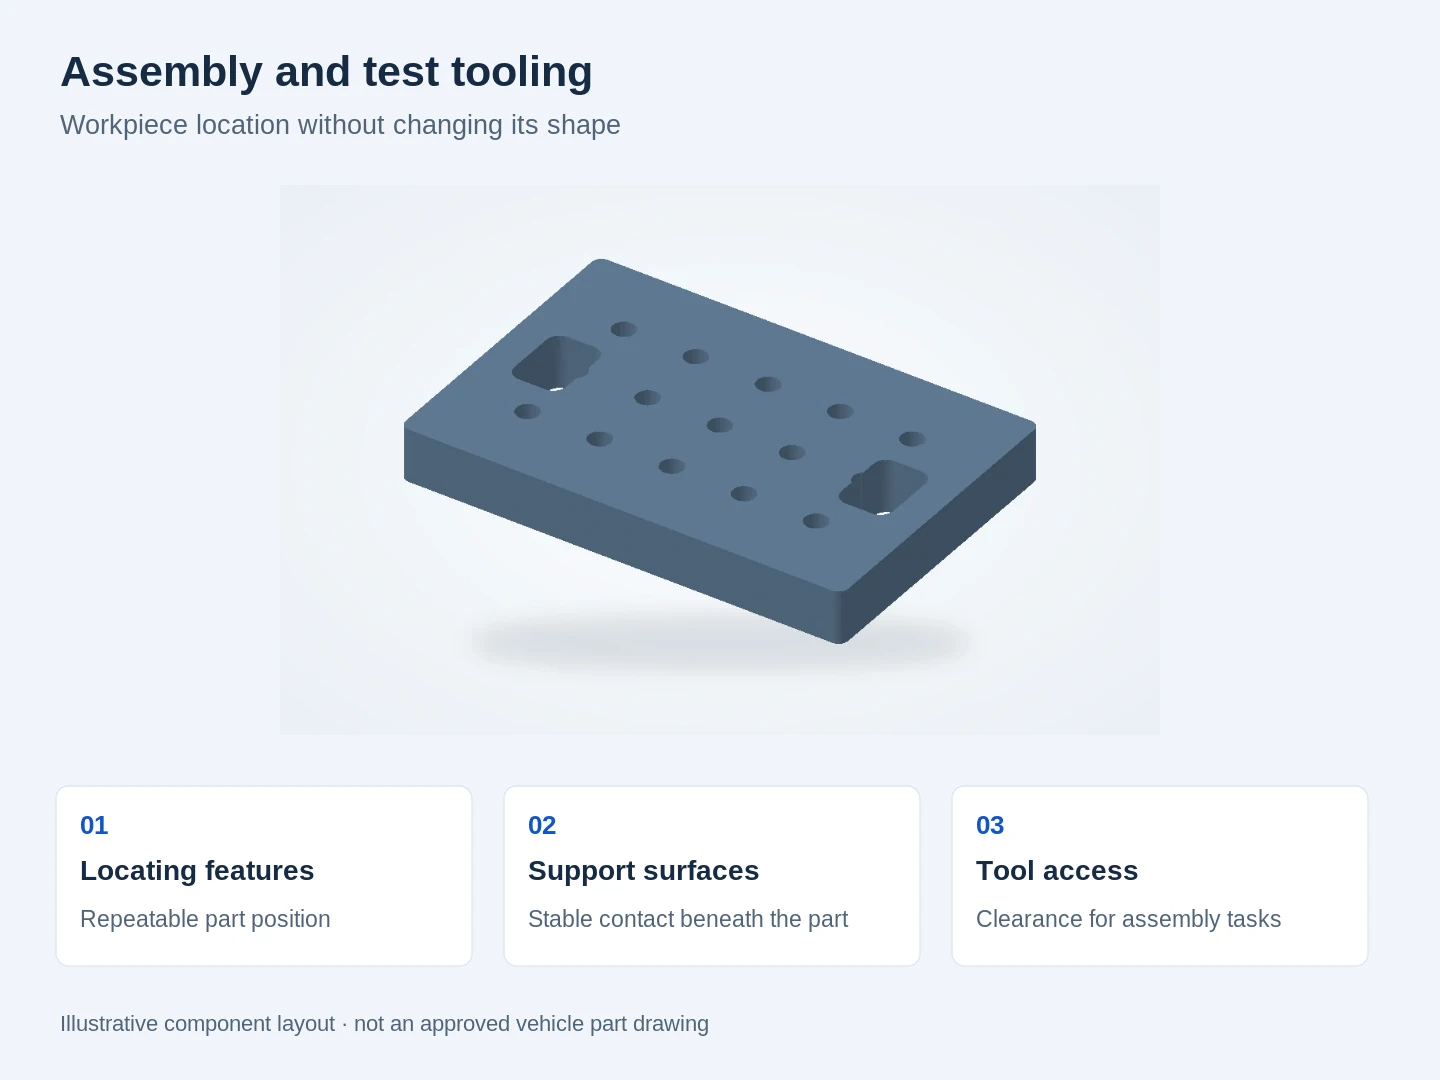
Disposition illustrative d’une fixture séparant les caractéristiques de positionnement, les surfaces d’appui et l’accès des outils

Outils usinés destinés aux lignes d’assemblage et aux bancs d’essai

Les plaques de montage, les blocs de localisation, les nids et les entretoises soutiennent des tâches répétitives d’assemblage ou d’inspection. La conception doit assurer un motif de contact stable et offrir un accès suffisant aux éléments de fixation, aux sondes et à l’opérateur ; maintenir une pièce fermement ne revient pas à la maintenir sans déformation.

Les détails d’outillage remplaçable peuvent être fabriqués indépendamment de l’ensemble du dispositif. Cela s’avère utile lorsque la surface de localisation s’use, lorsqu’une variante de produit change ou lorsqu’une nouvelle opération exige un support différent, tandis que l’équipement existant reste en service.

Contact avec la pièce usinée

Les emplacements de support et de serrage sont pris en compte conjointement avec les parois minces, les faces usinées et la direction selon laquelle la pièce est sollicitée.

Détails d’outillage maintenables

Des numéros de pièce distincts pour les patins d’usure, les broches de positionnement et les entretoises rendent le remplacement et le contrôle des révisions plus pratiques.

Pièces prototypes, lots pilotes et commandes répétées

L’étape du programme modifie l’aspect d’une livraison utile. Un échantillon de développement peut répondre à une question d’ajustement, tandis qu’un lot pilote doit permettre l’évaluation de l’assemblage, et une commande répétée exige une définition de fabrication inchangée et identifiable.

Prototypes de développement

Les pièces unitaires et les petits lots soutiennent les vérifications d’emballage, l’accès à l’assemblage et l’évaluation précoce de la conception. L’état du matériau et les finitions suivent la finalité de l’échantillon : ainsi, une pièce brute destinée à un contrôle d’ajustement est clairement distinguée d’une pièce destinée à des essais fonctionnels.

Lots pilotes et lots de validation

Les petits lots rassemblent la géométrie validée, le matériau sélectionné et l’état final de surface. L’identification et la couverture des inspections aident l’équipe d’ingénierie à relier toute observation faite sur l’assemblage à la révision et au lot effectivement testés.

Approvisionnement répété de composants

Les commandes répétées utilisent une définition contrôlée de la pièce, incluant la révision acceptée, le parcours de finition et les exigences d’inspection. Les prévisions de demande peuvent éclairer la planification, tandis que le bon de commande validé définit précisément ce qui est fabriqué et livré.

Paramètres matériaux pour les pièces et les dispositifs de montage automobiles

Un arbre, un contact électrique et un logement de positionnement nécessitent des propriétés matérielles différentes. Ces références désignées par grade soutiennent ce choix avant même l’usinage des interfaces finales figurant sur le dessin.

Paramètres matériaux pour les pièces et les dispositifs de montage automobiles
Référence matériauValeurs des paramètresContexte pièce / matière brute
6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa ; résistance à la traction ≥260 MPaCarters, supports et bases de dispositifs de maintien
42CrMo4 +QT · Ovako 327A270–320 HB ; résistance à la traction 900–1,100 MPaBarres rondes, 40 < diamètre < 100 mm
Cuivre C11000Conductivité thermique ≈391 W/(m·K) ; 101% IACSZones thermiques et contacts électriques
POM-C · TECAFORM AH naturelModule 2.8 GPa ; absorption d’eau 0.05%Nids de positionnement et patins de guidage

Sources : Extrusions minimales en alliage Hydro 6061 ; barre ronde Ovako 42CrMo4 327A + QT, 40 < diamètre < 100 mm ; valeurs physiques typiques de la Copper Development Association pour le cuivre C11000 à 20°C ; données typiques d’Ensinger TECAFORM AH naturel (module à 1 mm/min ; absorption d’eau après 24 h à 23°C).

Usinage par fraisage et tournage pour les carters, arbres et supports

Le procédé est fondé sur la géométrie du composant. La combinaison des opérations nécessaires dans un seul plan de fabrication permet de conserver visiblement, tout au long de l’usinage et de l’inspection, les relations entre les faces fraisees, les diamètres tournés et les caractéristiques secondaires.

Sièges de roulement, faces d’étanchéité et références d’assemblage

L’usinage de précision automobile est particulièrement utile lorsque les relations critiques sont clairement définies. Serrer uniformément toutes les cotes peut augmenter la charge de travail sans améliorer l’assemblage ; les sièges fonctionnels, les éléments de positionnement et les zones de contact méritent donc une attention toute particulière.

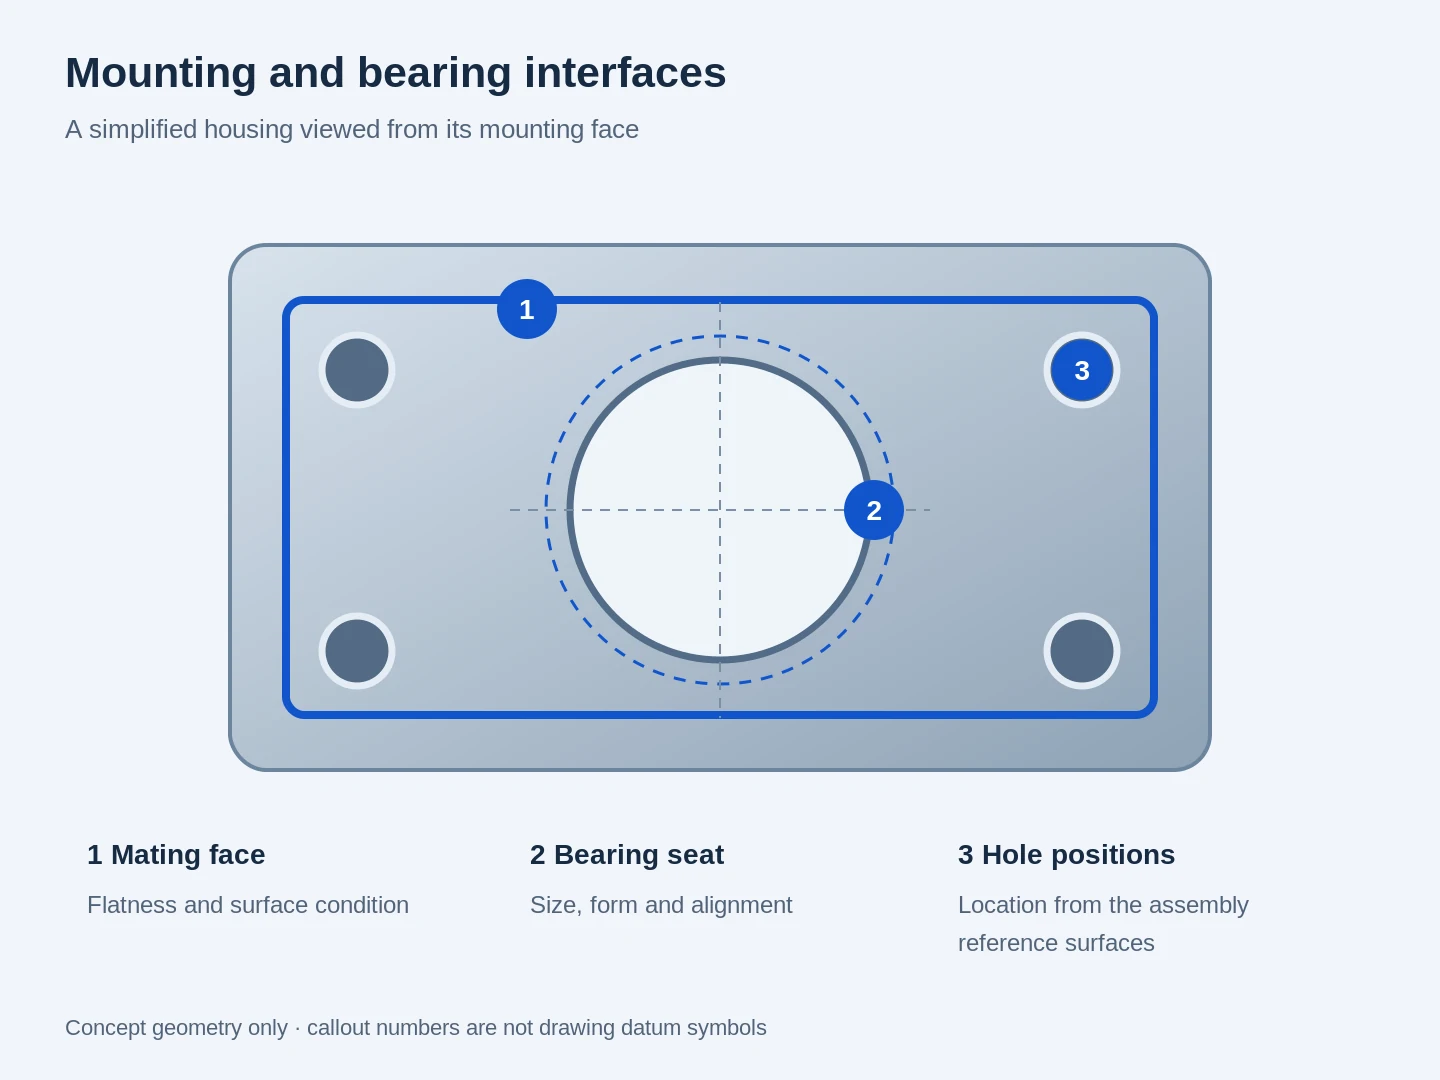
Schéma simplifié du carter identifiant la face d’assemblage, le logement de roulement et les positions des trous de fixation

Sièges de roulement et épaulements axiaux

Les diamètres de travail, la circularité, l’orientation des épaulements et la texture de surface influencent le support et le positionnement des roulements. Ces caractéristiques sont évaluées conjointement, plutôt que de considérer le seul diamètre comme une preuve d’un ajustement adapté.[4]

Faces de montage et trous de positionnement

Les surfaces de référence utilisées pour positionner une bride ou un boîtier guident également l’usinage et l’inspection. La position des trous, l’orientation des faces et le jeu d’assemblage doivent décrire la même configuration d’accouplement.

Faces d’étanchéité et passages internes

Les portées d’étanchéité, les gorges et les passages intersectants présentent des exigences différentes de celles des surfaces extérieures cosmétiques. La suppression des bavures, l’accessibilité des outils et l’état de surface sont planifiés en fonction des caractéristiques concernées ; les essais sous pression ou les essais d’étanchéité constituent une exigence d’essai distincte.

Parois minces et cotes finies

Le serrage et l’enlèvement de matière peuvent affecter une paroi mince ou une plaque étendue. L’inspection dans l’état final spécifié permet de distinguer la géométrie voulue des déformations temporaires dues au serrage ou des tolérances réservées à un traitement ultérieur de surface.

Finition destinée à l’ajustement, à l’état de surface et à la protection

Un composant unique peut combiner des faces exposées, des alésages protégés et des zones de contact non traitées. Le plan de finition distingue ces fonctions plutôt que d’appliquer une exigence d’aspect unique à l’ensemble de la pièce.

Surfaces usinées et préparées

Le débarrassage des bavures et le traitement des arêtes répondent aux besoins de manipulation, d’assemblage et des intersections accessibles des passages. Une portée d’étanchéité ou une surface ajustée conserve sa texture spécifiée ; elle n’est pas polie ou sablée automatiquement avec l’extérieur général.

Aluminium anodisé et zones masquées

L’anodisation modifie la surface et peut modifier les cotes finies. Les alésages ajustés, les filetages et les zones de contact nécessitent donc éventuellement un masquage ou une tolérance dimensionnelle, dont la couverture est indiquée sur la définition du composant.[5]

Traitement thermique et usinage final

Pour un composant en acier traité, le parcours indique si les surfaces clés sont usinées avant ou après le traitement. Les exigences de dureté, la réserve d’usinage restante et tout revêtement ultérieur font partie du même plan d’état final.

Inspection de l’arbre, du boîtier et du joint d’étanchéité

Nous inspectons séparément les portées terminées par rapport à la piste tournante du joint d’étanchéité. Appliquez chaque référence numérique uniquement lorsque le dessin sélectionne cette classe d’ajustement ou cette spécification de joint.

Le champ d’application peut regrouper des vérifications de la géométrie globale, des caractéristiques d’assemblage, des filetages et des surfaces spécifiées. Les méthodes sont choisies en fonction de la caractéristique à contrôler et de l’accès : une mesure dimensionnelle, une évaluation de forme et un contrôle de filetage ne sont pas interchangeables.

Inspection de l’arbre, du boîtier et du joint d’étanchéité
Caractéristique / vérificationParamètre ou référenceDétail d’acceptation
Portée de l’arbreh6, nominal >18–30 mm
−0.013 à 0 mm
Diamètre final après traitement thermique ou revêtement
Alésage pilote du boîtierH7, nominal >18–30 mm
0 à +0.021 mm
Contrôle de la taille et de l’axe à partir des repères de montage
Contre-face radiale du jointRa 0.2–0.8 µm
Référence DIN dans le Tableau 5 de SKF
À utiliser uniquement pour le joint radial d’arbre sélectionné ; vérifier la directionnalité de la surface
Épaulement / portée tournantsBattement (mm) par rapport à l’axe de référence de l’arbreVérifier la piste de travail et la face axiale de portée
Surface usée traitéeDureté (HRC ou HB) ; profondeur de trempe (mm)Utiliser le traitement spécifié et les emplacements finaux d’acceptation

SKF fournit différentes gammes de rugosité selon les normes ISO, DIN et RMA ; la spécification de joint sélectionnée régit la contre-surface. Références : ELESA+GANTER, tableaux DIN ISO 286 ; SKF, « Industrial Shaft Seals », tableau 5 (colonne DIN).

Approbation de la production et exigences particulières

Un rapport d’inspection de prototype n’est pas une approbation de pièce de production. Les exigences client imposées en matière de PPAP (Processus d’approbation des pièces de production), d’études de capabilité, de périmètre de certification et d’essais spécifiques sont examinées comme des exigences de projet distinctes avant la libération de la commande. Les composants automobiles critiques pour la sécurité nécessitent également les approbations de conception, de validation et du client applicables ; cette page ne confère pas ces qualifications.[6]

Identification des pièces, conditionnement et livraisons répétées

Un composant usiné doit parvenir à l’opération suivante avec ses surfaces fonctionnelles et son identité intactes. Le plan de livraison relie les pièces physiques, la révision acceptée et les documents joints à l’expédition.

Disposition illustrative de conditionnement avec composants séparés et champs d’identification pour le numéro de pièce, la révision, le lot, la quantité et l’identifiant d’enregistrement

Surfaces de travail protégées

Un conditionnement séparé ou amorti limite le contact entre les faces métalliques finies. Les filetages, les éléments saillants et les interfaces usinées sont protégés conformément aux risques de manutention liés à la géométrie spécifique.

Pièces et documents appariés

Les références de pièce et les identifiants de révision permettent de distinguer des variantes similaires. Lorsque la traçabilité par lot est requise, la référence de lot ou de batch pertinente est reportée sur les étiquettes et dans les documents joints.

Modifications distinguées des commandes répétées

Un dessin révisé est traité comme une nouvelle définition de fabrication, et non intégré discrètement à la révision précédente. Les modifications concernant le matériau, les finitions ou les critères d’acceptation sont résolues avant la fabrication du prochain lot libéré.

FAQ sur l’usinage automobile CNC

Pouvez-vous usiner des pièces uniques de développement ou de petits lots ?

Oui. Les pièces uniques de développement et les petits lots peuvent être discutés conjointement avec les commandes pilotes ou répétées. La quantité et l’objectif de la fabrication déterminent le devis ; un échantillon de vérification d’ajustement, une pièce d’essai et un lot de production peuvent faire appel à des niveaux de finition et à des périmètres documentaires différents.

Effectuez-vous la reconstruction de moteurs ou fournissez-vous des pièces de rechange prêtes à l’emploi ?

Ce service concerne la fabrication sur mesure de composants, et non la reconstruction locale de moteurs ni la réparation de véhicules. Pour un nouveau boîtier, arbre, adaptateur, support ou détail d’outillage, nous pouvons examiner le composant comme un projet de fabrication individuel plutôt que comme une pièce de remplacement issue d’un catalogue.

Pouvons-nous commencer avec un modèle CAD et un dessin incomplet ?

Oui. Un modèle ou un dessin préliminaire peut initier la discussion. Nous pouvons identifier les détails de fabrication manquants avant la libération de la fabrication. Les tolérances, les filetages et l’état final requis sont définis en concertation avec votre équipe, et non déduits par hypothèse à partir du modèle.

Pouvez-vous usiner des pièces moulées ou des bruts semi-finis fournis par le client ?

Les pièces moulées, forgées et les ébauches semi-finies fournies peuvent faire l’objet d’un examen en vue d’un usinage secondaire. Leurs surfaces existantes, leurs informations matériaux, leurs dépouilles d’usinage et leur accessibilité déterminent le procédé réalisable. La modalité d’approvisionnement proposée est précisée dans le devis avant l’expédition des ébauches.

Un prototype usiné à partir d’une barre brute est-il équivalent à la pièce moulée finale ?

Pas automatiquement. Un échantillon usiné peut reproduire une géométrie importante pour une tâche de développement, mais modifier la forme du matériau ou le procédé de fabrication peut modifier son comportement. L’usage prévu du prototype et les exigences de validation de la pièce finale déterminent ce qui peut être appris à partir de cet échantillon.

Une seule demande peut-elle inclure plusieurs dessins de composants différents ?

Oui. Les carters, arbres, entretoises et éléments de montage peuvent être traités dans une seule demande de projet. Des références de pièce distinctes et des quantités spécifiées permettent au devis de différencier les composants tout en présentant globalement la portée de l’usinage, des finitions et de la livraison.

Des conceptions confidentielles peuvent-elles être discutées dans le cadre d’un accord de confidentialité (NDA) ?

Un NDA peut être mis en place avant le partage de dessins confidentiels. Le modèle d’accord privilégié par votre organisation ainsi que l’utilisation autorisée des fichiers de conception peuvent être discutés via le canal de contact avant l’échange des fichiers techniques.

Quel facteur a le plus grand impact sur le coût et les délais de livraison ?

La géométrie, l’état du matériau, la quantité, les opérations secondaires et la couverture des contrôles ont tous une incidence. Des caractéristiques à accès profond, plusieurs montages d’usinage ou un essai particulier peuvent modifier davantage le procédé que la simple dimension extérieure. Le devis intègre ces opérations ainsi que les délais de réalisation demandés.

ASSISTANCE PROJET

Discutez de votre composant automobile

Parlez-nous de la pièce et de l’étape actuelle de votre projet. Un carter destiné à une première série pilote, un adaptateur d’essai ou un dispositif de montage peuvent tous commencer par un échange direct.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo