Sur cette page
Le tournage extérieur modifie le diamètre extérieur, le dressage crée une face d’extrémité, le rainurage laisse une caractéristique en creux, et le tronçonnage sépare une pièce du brut restant. Ces quatre opérations peuvent apparaître sur la même pièce tournée. La distinction utile réside dans l’emplacement de la coupe, le sens d’avance de l’outil et la géométrie qui doit être conservée.
Ce guide compare le tournage extérieur droit, le dressage, le rainurage radial extérieur et le tronçonnage radial conventionnel. Il se concentre sur l’identification des caractéristiques et la spécification de la pièce finie ; le dégrossissage intérieur (alésage), le filetage et d’autres opérations de tournage font l’objet de prescriptions propres.
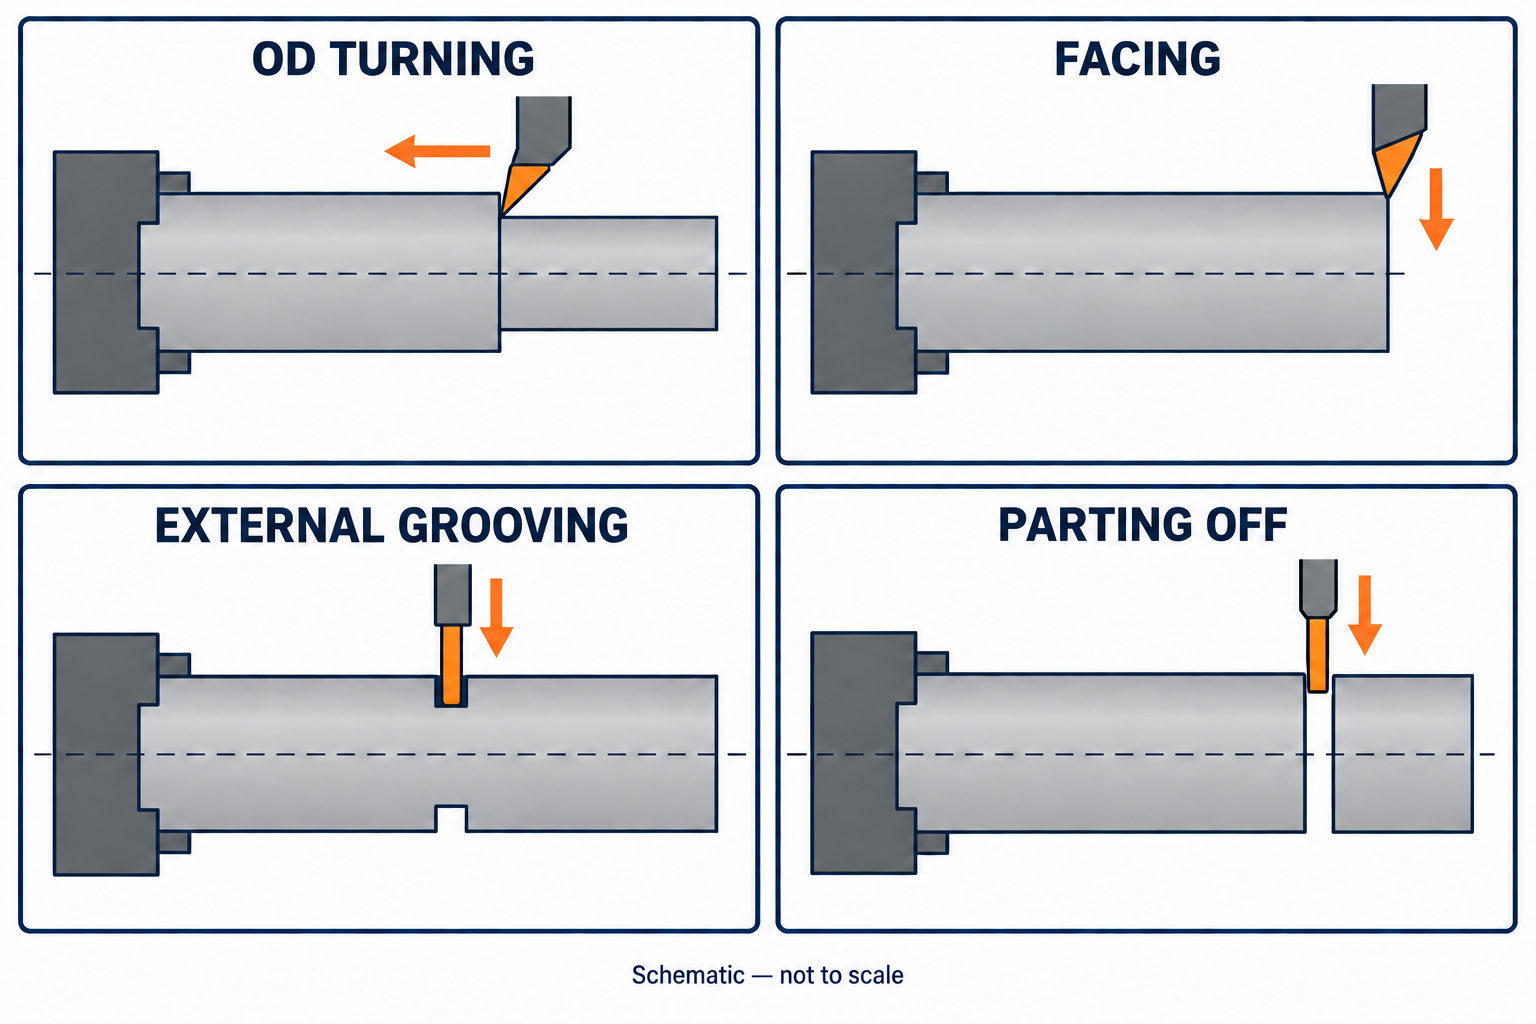
Comparez les quatre opérations de tournage
La pièce tourne dans chaque cas. Les directions indiquées ci-dessous décrivent l’avance de l’outil par rapport à l’axe de la broche — et non le sens de rotation de la pièce.
| Opération | Zone de coupe de l’outil | Direction d’avance de base | Résultat |
|---|---|---|---|
| Tournage extérieur droit | Le long de la surface extérieure de la pièce | Parallèle à l’axe de la broche pendant la passe longitudinale | Une surface cylindrique extérieure de diamètre réduit |
| Dressage | Sur une extrémité de la pièce | Radialement sur la face d’extrémité | Une surface d’extrémité usinée ; sa position axiale contribue à définir la longueur |
| Rainurage radial extérieur | À une position sélectionnée sur le diamètre extérieur | Radialement vers l’intérieur de la pièce lors d’une plongée simple | Une rainure circonférentielle ; la pièce reste connectée |
| Tronçonnage | À la position prévue de séparation | Radialement vers l’intérieur dans une configuration conventionnelle de coupe | Une pièce séparée du brut restant |
Il s’agit de schémas de mouvement de base, et non de tous les parcours d’outil possibles. Des rainures plus larges peuvent nécessiter plusieurs passes et des déplacements latéraux ; les surfaces profilées combinent plusieurs directions. Le guide de tournage extérieur de Sandvik Coromant distingue le tournage longitudinal, le tournage profilé et le tournage frontal.
Contribution de chaque opération à la pièce
Tournage extérieur : surfaces cylindriques et diamètres étagés
Lors d’une passe droite de diamètre extérieur en tournageCNC, le tranchant de l’outil se déplace le long de la pièce en rotation à la position radiale choisie. Modifier cette position entre les passes permet d’obtenir des diamètres différents ; arrêter une section cylindrique à un épaulement définit une marche dans le profil.
Pour un arbre devant s’insérer dans un autre composant, identifiez le diamètre fonctionnel et ses limites. Un dessin qui ne donne que le diamètre nominal extérieur laisse la plage d’acceptation imprécise. L’emplacement des épaulements et les exigences relatives aux angles sont également importants : l’outil doit pouvoir atteindre le profil requis par la conception.
Dressage : surfaces d’extrémité et références de longueur
Le dressage s’effectue sur une extrémité plutôt que le long de la surface cylindrique extérieure. Il permet d’éliminer une extrémité brute irrégulière et d’établir une surface servant de référence pour les cotes ultérieures. Le dressage de l’extrémité opposée peut permettre d’obtenir la longueur totale requise de la pièce, comme décrit dans le guide de SFS sur le tournage longitudinal et le dressage.
Une surface dressée n’est pas automatiquement une surface d’assemblage acceptable. Si elle doit venir en appui contre un épaulement ou servir de référence pour positionner un autre composant, spécifiez la finition et les exigences géométriques applicables. Précisez clairement sur le dessin la référence visée, plutôt que de vous contenter du terme générique « dressée ».
Rainurage extérieur : une rainure conservée dans le composant
Une rainure extérieure simple est usinée à une position axiale sélectionnée, laissant du matériau entre son fond et le centre d’un arbre plein. Spécifiez la largeur de la rainure, son diamètre de fond, sa position axiale et la forme de ses angles. Sa fonction — par exemple, dégagement ou positionnement d’un élément de retenue — détermine les détails à prendre en compte.
Ne supposez pas que la largeur finale de la rainure doive nécessairement correspondre à la largeur d’un seul outil. Les rainures étroites peuvent être réalisées en une seule pénétration, tandis que les rainures plus larges peuvent nécessiter plusieurs passes et une stratégie d’usinage de finition. Les recommandations de Sandvik sur le rainurage extérieur décrivent plusieurs approches. Une rainure destinée à un joint ou à un anneau de retenue doit respecter les exigences spécifiques du composant concerné, et non une « rainure standard » générique.
Tronçonnage : séparation avec une condition d’extrémité à définir
Le tronçonnage, utilise une découpe étroite pour séparer la pièce de la barre brute ou d’une autre section restante. Contrairement à une rainure fonctionnelle, le résultat recherché est la séparation, et non la conservation d’une rainure dans une pièce continue.
L’extrémité coupée peut présenter un point central, une bavure sur le bord ou un état de surface nécessitant un travail supplémentaire. Le guide de tronçonnage de Sandvik examine les compromis affectant ces résultats. Déterminez si cette extrémité peut être acceptée après le tronçonnage et l’ébavurage, ou si un dressage ultérieur est requis. Cette décision doit figurer dans le plan de fabrication et les exigences du dessin, et non découler d’une hypothèse selon laquelle « tronçonner » signifie « pièce finie ».
Deux détails de rainure faciles à mal interpréter
La profondeur radiale correspond à la moitié de la différence entre les diamètres.
Pour une rainure externe concentrique sur un arbre cylindrique, la profondeur radiale nominale est la suivante :
Profondeur radiale de la rainure = (diamètre extérieur − diamètre de fond de rainure) ÷ 2
Un diamètre extérieur de 24 mm et un diamètre de fond de rainure de 22 mm donnent une profondeur radiale de (24 − 22) ÷ 2 = 1 mm, et non 2 mm. La largeur de la rainure, sa localisation axiale et le rayon de congé restent des exigences distinctes figurant sur le dessin.
Une rainure de face constitue une caractéristique différente
Une rainure radiale externe entoure la périphérie de la pièce. Une rainure de face est une gorge annulaire pénétrant depuis une face d’extrémité, avec une pénétration axiale. Elle ne correspond ni au dressage ordinaire ni à la rainure externe illustrée dans la comparaison. Le porte-outil doit être adapté à la géométrie annulaire, et l’évacuation des copeaux requiert une attention particulière ; voir le guide de rainurage de face de Sandvik.
Lors d’une demande de devis, précisez si la rainure se situe sur le diamètre extérieur, à l’intérieur d’un alésage ou sur une face d’extrémité. L’instruction « ajouter une rainure » est insuffisante, même lorsque la largeur et la profondeur sont fournies.
Exemple : enchaînement des opérations sur un arbre à diamètres étagés
Considérons un arbre plein comportant deux diamètres extérieurs, une rainure externe et deux faces d’extrémité définissant sa longueur assemblée. Un parcours possible avec alimentation par barre est le suivant :
- Dresser la face d’extrémité exposée. Établir la référence axiale prévue pour les caractéristiques usinées dans ce montage.
- Tourner les diamètres extérieurs. Réaliser les sections cylindriques et les épaulements, y compris les opérations de finition requises par le dessin.
- Usiner la rainure externe. La positionner par rapport à la référence spécifiée et réaliser sa largeur, son diamètre de fond et ses détails de congé.
- Tronçonner à la position prévue. Tenir compte de la largeur de coupe et de tout matériau réservé pour une opération ultérieure de finition de l’extrémité.
- Finir la deuxième extrémité si nécessaire. Un second montage ou une configuration machine adaptée permet d’y accéder ; vérifier ensuite la pièce terminée conformément au dessin.
Il s’agit d’un exemple, non d’une séquence universelle. L’accès, la fixation, le matériau, les relations entre les caractéristiques et la pièce brute initiale peuvent modifier le parcours d’usinage. Une pièce brute pré-découpée, par exemple, peut ne pas nécessiter de tronçonnage depuis une barre. Une rainure n’est requise que lorsque le dessin l’impose. Identifier les opérations vous permet de discuter du parcours sans imposer inutilement les outillages du fournisseur. Pour une section longue et fine, la déformation et le support de l’arbre influencent également le diamètre obtenu.
Précisez le résultat attendu, et non seulement le nom de l’opération.
Utilisez cette liste de contrôle des caractéristiques lors de l’examen d’un dessin de pièce tournée ou de la comparaison de demandes de devis. Les éléments répertoriés identifient les informations à clarifier ; ils ne prescrivent pas de valeurs de tolérance.
| Caractéristique | Informations à expliciter | Question à résoudre |
|---|---|---|
| Diamètre extérieur | Limites dimensionnelles, longueur de la section contrôlée, état de surface requis et contrôles géométriques applicables | Quelle section assure effectivement le positionnement, le support ou l’ajustement avec la pièce associée ? |
| Face d’extrémité | Dimensions axiales, relation de référence, état de surface et exigences applicables en planéité ou en orientation | S’agit-il d’une surface de contact d’assemblage ou simplement d’une extrémité non critique ? |
| Rainure | Localisation extérieure, intérieure ou sur face ; largeur, dimension de fond ou profondeur, position axiale/radiale et détails des congés | Quelle caractéristique ou quel composant associé détermine les exigences relatives à la rainure ? |
| Extrémité tronçonnée | Longueur finale, état acceptable de l’extrémité et traitement de bord spécifié | Peut-elle rester telle quelle après tronçonnage, ou doit-elle faire l’objet d’un dressage ultérieur ? |
Pour une demande de devis, veuillez fournir le modèle et le dessin coté, ainsi que la nuance de matériau et son état, la quantité et les exigences critiques d’inspection. La liste de contrôle RFQ pour l’usinage CNC couvre l’ensemble du dossier de demande.



