In questa pagina
La tornitura esterna modifica il diametro esterno, la spianatura crea una superficie di testa, la scanalatura realizza un incavo e la troncatura distacca un componente dal materiale residuo. Tutte e quattro le operazioni possono apparire sullo stesso pezzo tornito. La distinzione utile riguarda la posizione in cui l’utensile taglia, il verso in cui avanza e la geometria che deve rimanere integra.
Questa guida confronta la tornitura esterna cilindrica, la spianatura, la scanalatura radiale esterna e la troncatura radiale convenzionale. Si concentra sull’identificazione delle caratteristiche e sulla specifica del pezzo finito; la barenatura, la filettatura e altre operazioni di tornitura hanno requisiti specifici.
Confronto tra le quattro operazioni di tornitura
In ogni caso il pezzo ruota. Le direzioni indicate di seguito descrivono l’avanzamento dell’utensile rispetto all’asse del mandrino — non la direzione di rotazione del pezzo.
| Operazione | Dove taglia l’utensile | Direzione di avanzamento di base | Risultato |
|---|---|---|---|
| Tornitura esterna cilindrica | Lungo la superficie esterna del pezzo | Parallela all’asse del mandrino durante il passaggio longitudinale | Una superficie cilindrica esterna con diametro ridotto |
| Spianatura | Attraverso un’estremità del pezzo | Radialmente attraverso la superficie di testa | Una superficie di testa lavorata; la sua posizione assiale contribuisce a definire la lunghezza |
| Scanalatura radiale esterna | In una posizione selezionata sul diametro esterno | Radialmente verso l’interno del pezzo per un semplice affondamento | Una scanalatura circonferenziale; il pezzo rimane collegato |
| Troncatura | Nella posizione pianificata per la separazione | Radialmente verso l’interno in una configurazione convenzionale di taglio | Un componente separato dal materiale residuo |
Questi sono schemi di movimento di base, non tutti i possibili percorsi utensile. Golette più larghe possono richiedere più passaggi e movimenti laterali; superfici profilate combinano diverse direzioni. La guida alla tornitura esterna di Sandvik Coromant distingue la tornitura longitudinale, profilata e frontale.
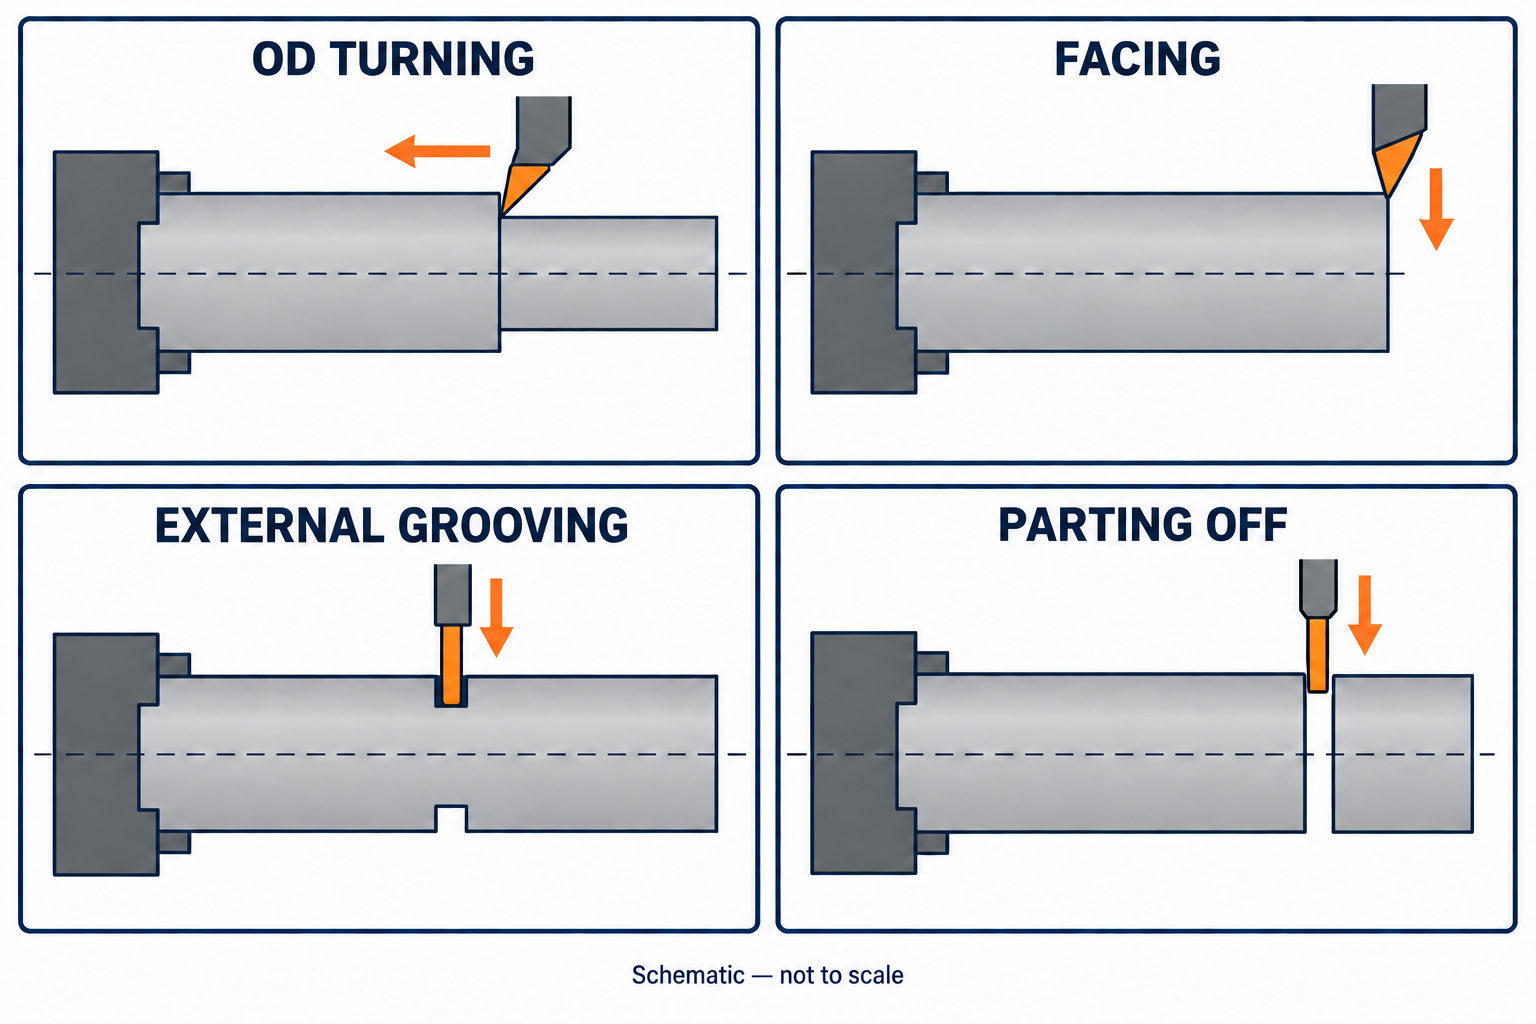
Contributo di ciascuna operazione al pezzo
Tornitura esterna: superfici cilindriche e gradini di diametro
In una passata rettilinea sul diametro esterno in tornitura CNC, il tagliente avanza lungo il pezzo in rotazione alla posizione radiale scelta. Modificare tale posizione tra una passata e l’altra genera diametri diversi; arrestare una sezione cilindrica in corrispondenza di una spalla definisce un gradino nel profilo.
Per un albero che deve essere inserito in un altro componente, identificare il diametro funzionale e i limiti definiti dalla sua quota, dalle note di disegno o dalle tolleranze generali applicabili. Anche la posizione delle spalle e i requisiti degli angoli sono rilevanti, poiché l’utensile da taglio deve raggiungere il profilo specificato.
Sfacciatura: superfici di estremità e riferimenti di lunghezza
La facciatura opera su un’estremità anziché lungo la superficie cilindrica esterna. Può rimuovere un’estremità del grezzo irregolare e definire una superficie da cui misurare le successive quote dimensionali. Facciare l’estremità opposta può portare il pezzo alla sua lunghezza complessiva richiesta, come descritto nella guida di SFS alla tornitura longitudinale e alla facciatura.
Una superficie sfacciata non è automaticamente una superficie di assemblaggio accettabile. Se deve appoggiarsi contro una spalla o fungere da riferimento per un altro componente, specificare la finitura e i requisiti geometrici applicabili. Indicare chiaramente sul disegno la funzione prevista della superficie, invece di fare affidamento semplicemente sulla parola «sfacciata».
Gole esterne: una scanalatura che rimane nel componente
Una semplice goletta esterna viene realizzata in una posizione assiale selezionata, lasciando materiale tra il fondo della goletta e l’asse di un albero pieno. Specificare larghezza, diametro del fondo, posizione assiale e forma degli spigoli della goletta. La sua funzione — ad esempio, garantire un gioco o posizionare un elemento di ritenuta — determina quali dettagli sono rilevanti.
Non assumere che la larghezza finale della goletta debba corrispondere alla larghezza di un singolo utensile. Le golette strette possono essere realizzate con un’unica immersione (plunge), mentre quelle più larghe possono richiedere più passate e una strategia di finitura. Le linee guida di Sandvik sulla golettatura esterna descrivono diversi approcci. Una goletta per tenuta o per anello di ritenuta deve rispettare i requisiti specifici del componente, non una generica «goletta standard».
Troncatura (parting off): distacco con una condizione dell’estremità da definire
La troncatura (parting off), detta anche taglio di distacco (cutoff), utilizza un taglio stretto per staccare il componente dalla barra o da un’altra porzione residua. A differenza di una scanalatura funzionale, l’obiettivo è il distacco, non la creazione di una scanalatura mantenuta all’interno di un unico pezzo continuo.
L’estremità di taglio può presentare un picco centrale, una bava sul bordo o una condizione superficiale che richiede ulteriore lavorazione. La guida Sandvik per il parting-off analizza i compromessi che influenzano questi risultati. Decidere se l’estremità può essere accettata dopo il taglio e la sbavatura oppure se richiede una successiva operazione di tornitura frontale (facing). Tale decisione deve essere specificata nel piano di processo e nei requisiti del disegno, non basarsi sull’assunzione che «taglio» significhi «finito».
Due dettagli di scanalatura facili da interpretare erroneamente
La profondità radiale è pari alla metà della differenza tra i diametri
Per una scanalatura esterna concentrica su un albero cilindrico, la profondità radiale nominale è:
Profondità radiale della scanalatura = (diametro esterno − diametro alla base della scanalatura) ÷ 2
Un diametro esterno di 24 mm e un diametro alla base della scanalatura di 22 mm danno una profondità radiale di (24 − 22) ÷ 2 = 1 mm, non 2 mm. Larghezza della scanalatura, posizione assiale e raggio d’angolo rimangono requisiti distinti indicati sul disegno.
Una scanalatura frontale è una caratteristica diversa
Una scanalatura radiale esterna circonda la parte all’esterno. Una scanalatura frontale è una cavità anulare realizzata a partire da una faccia terminale, con penetrazione assiale. Non corrisponde né alla normale tornitura frontale (facing) né alla scanalatura esterna mostrata nel confronto. L’attrezzo deve essere adatto alla geometria anulare e va prestata particolare attenzione all’evacuazione dei trucioli; vedere la guida Sandvik per la scanalatura frontale.
Nella richiesta di preventivo, indicare chiaramente se la scanalatura si trova sul diametro esterno (OD), all’interno di un foro o su una faccia terminale. L’indicazione «aggiungere una scanalatura» è insufficiente, anche quando sono forniti larghezza e profondità.
Esempio: collegamento delle operazioni su un albero a gradini
Si consideri un albero pieno con due diametri esterni, una scanalatura esterna e due facce terminali che ne definiscono la lunghezza in posizione montata. Un possibile percorso con alimentazione a barra è il seguente:
- Tornire la faccia terminale esposta. Stabilire il riferimento assiale previsto per le caratteristiche lavorate in questa configurazione.
- Tornire i diametri esterni. Realizzare le sezioni cilindriche e le posizioni delle spalle, compresa la finitura richiesta dal disegno.
- Lavorare la scanalatura esterna. Posizionarla rispetto al riferimento specificato e realizzarne larghezza, diametro alla base e dettagli degli angoli.
- Effettuare il parting-off nella posizione pianificata. Tenere conto della larghezza di taglio e di qualsiasi materiale residuo necessario per una successiva operazione di finitura della faccia terminale.
- Eseguire la finitura della seconda faccia terminale, se richiesto. Una seconda configurazione adeguata o un opportuno assetto macchina possono garantire l’accesso; quindi verificare il pezzo finito rispetto al disegno.
Questo è un esempio, non una sequenza universale. Accessibilità, fissaggio del pezzo, materiale, relazioni tra le caratteristiche e il grezzo iniziale possono modificare il percorso di lavorazione. Un grezzo pre-tagliato, ad esempio, potrebbe non richiedere la separazione da una barra. Una scanalatura è necessaria solo quando il progetto lo prevede. Comprendere le operazioni consente di discutere il percorso di lavorazione senza imporre inutilmente al fornitore la scelta degli utensili. Per una sezione lunga e sottile, la deformazione e il supporto dell’albero influenzano anche il diametro ottenuto.
Requisiti di disegno per le caratteristiche ottenute mediante tornitura
Il nome dell’operazione descrive il tipo di taglio; il disegno definisce le dimensioni, la posizione e lo stato superficiale della caratteristica risultante.
| Caratteristica | Informazioni da esplicitare | Domanda da chiarire |
|---|---|---|
| Diametro esterno | Limiti dimensionali, lunghezza della sezione controllata, condizione superficiale richiesta e controlli geometrici applicabili | Quale sezione effettivamente determina il posizionamento, il supporto o l’accoppiamento con il componente abbinato? |
| Faccia terminale | Dimensioni assiali, relazione di riferimento, finitura e requisiti applicabili di planarità o orientamento | Si tratta di una superficie di contatto per l’assemblaggio oppure semplicemente di un’estremità non critica? |
| Scanalatura | Posizionamento su diametro esterno, interno o faccia; larghezza, dimensione del fondo o profondità, posizione assiale/radiale e dettagli degli spigoli | Quale caratteristica o componente abbinato determina i requisiti della scanalatura? |
| Estremità troncata | Lunghezza finale, condizione accettabile dell’estremità e trattamento specificato del bordo | Può rimanere così com’è dopo il taglio, oppure deve essere sfacciata successivamente? |
Quando questi requisiti di caratteristica sono pronti per essere inviati a un fornitore, il CNC checklist per la richiesta di preventivo (RFQ) di lavorazione meccanica copre i file allegati e i dettagli di acquisto.
Fonti tecniche
- Sandvik Coromant — Tornitura esterna; Scanalatura esterna; Separazione (parting off); Scanalatura frontale. Moti dell’utensile, metodi di scanalatura e condizioni di fine taglio.
- SFS — Tornitura longitudinale e fresatura di testa. Generazione della superficie di testa e riferimenti di lunghezza.
Informazioni su VETCNC
VETCNC porta un background familiare nel settore della produzione alla ricerca online di servizi CNC. Kevin vanta dieci anni di esperienza nel settore CNC e collabora con le fabbriche di famiglia in Cina e con una più ampia rete di partner. L’obiettivo è rendere chiari l’accordo produttivo, i requisiti tecnici e le responsabilità prima della conferma dell’ordine.
Leggi la storia di Kevin →


