Op deze pagina
Buitendiameterdraaien verandert de buitenste diameter, vlakdraaien vormt een eindvlak, groeven levert een verzonken kenmerk op en doorsnijden scheidt een onderdeel van de resterende grondstof. Alle vier kunnen op hetzelfde gedraaide onderdeel voorkomen. Het nuttige onderscheid ligt in waar het gereedschap snijdt, in welke richting het voedt en welke geometrie behouden moet blijven.
Deze gids vergelijkt recht extern draaien, vlakdraaien, extern radiaal groeven en conventioneel radiaal doorsnijden. De nadruk ligt op het identificeren van functies en het specificeren van het afgewerkte onderdeel; boren, draadsnijden en andere draaibewerkingen hebben hun eigen vereisten.
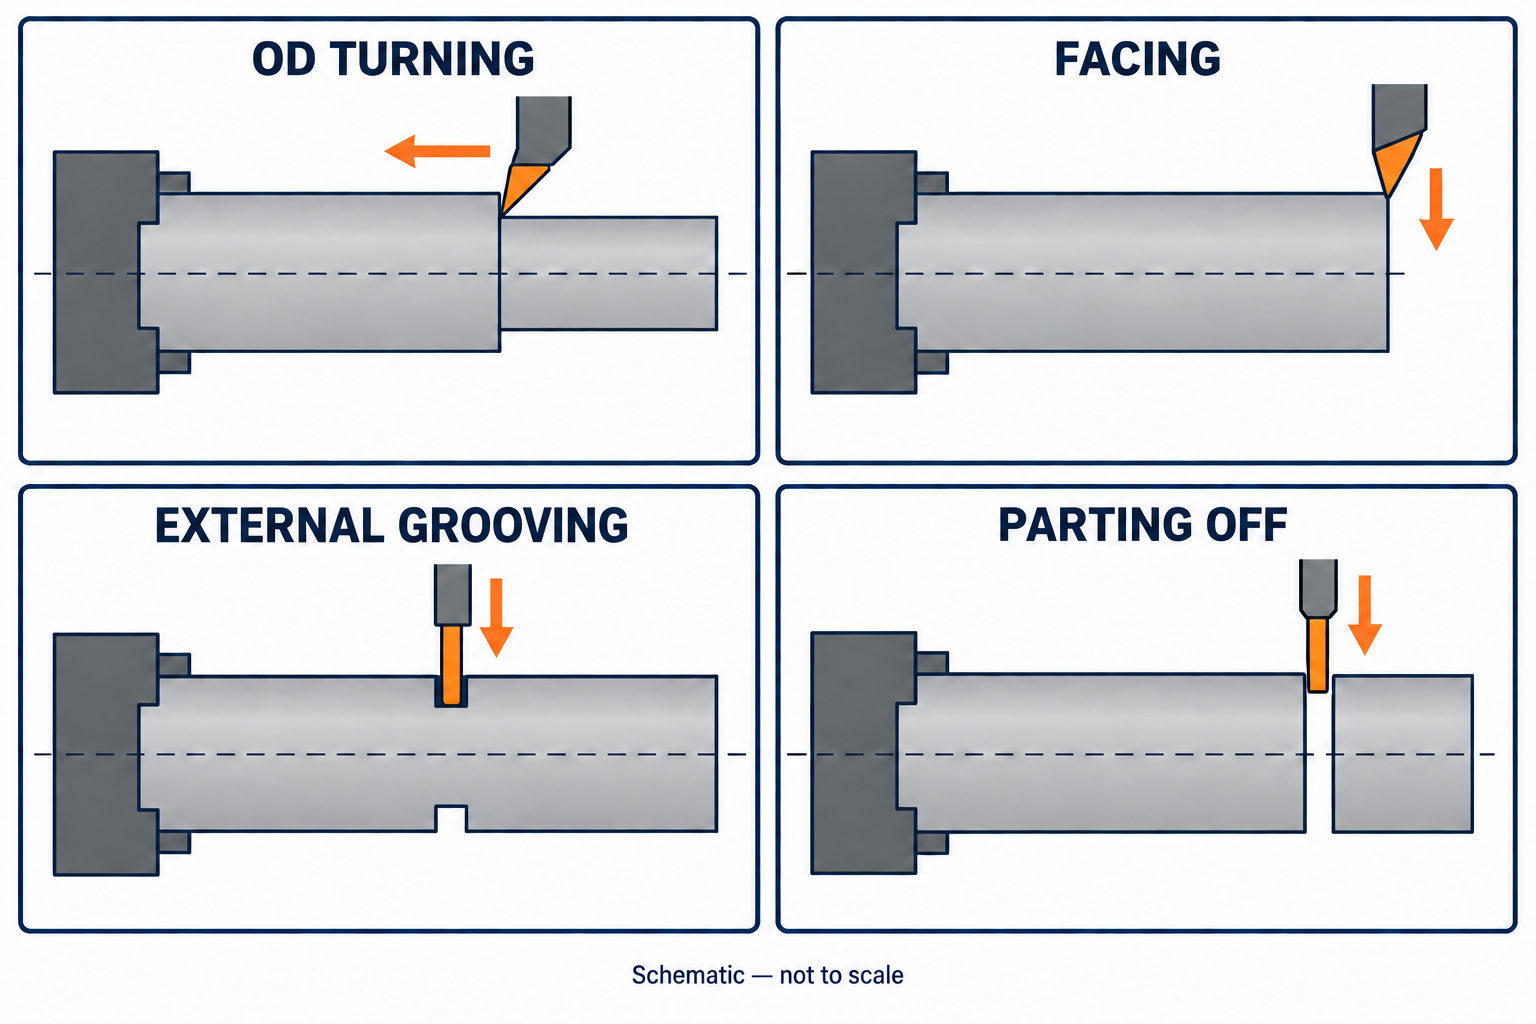
Vergelijk de vier draaibewerkingen
Het werkstuk draait in elk geval. De onderstaande richtingen beschrijven de voeding van het gereedschap ten opzichte van de spindelas — niet de draairichting van het werkstuk.
| Bewerking | Waar het gereedschap snijdt | Basisvoedingsrichting | Resultaat |
|---|---|---|---|
| Recht buitendiameterdraaien | Langs de buitenkant van het werkstuk | Parallel aan de spindelas tijdens de longitudinale beweging | Een cilindrische buitenoppervlakte met een kleinere diameter |
| Vlakdraaien | Over een uiteinde van het werkstuk | Radiaal over het eindvlak | Een bewerkte eindoppervlakte; de axiale positie bepaalt de lengte |
| Extern radiaal groeven | Op een geselecteerde positie op de buitendiameter | Radiaal in het werkstuk bij een eenvoudige insteekbeweging | Een omtrekkende inkeping; het onderdeel blijft verbonden |
| Doorsnijden | Op de geplande scheidingspositie | Radiaal naar binnen in een conventionele afsnijopstelling | Een onderdeel dat is gescheiden van de resterende grondstof |
Dit zijn basisbewegingspatronen, niet elke mogelijke gereedschapsbaan. Breedere groeven kunnen meerdere bewegingen en zijwaartse verplaatsing vereisen; geprofileerde oppervlakken combineren richtingen. De extern-draaigids van Sandvik Coromant onderscheidt longitudinaal draaien, profiel-draaien en vlakdraaien.
Wat elke bewerking bijdraagt aan het onderdeel
Buitendiameterdraaien: cilindrische oppervlakken en diameterstappen
Bij een rechte buitenste-diameterbewerking in CNC draaien beweegt de snijkant zich langs het roterende werkstuk op de gekozen radiale positie. Het wijzigen van die positie tussen opeenvolgende bewerkingen leidt tot verschillende diameters; het stoppen van een cilindrisch gedeelte bij een schouder vormt een trap in het profiel.
Voor een as die in een ander onderdeel past, identificeer de functionele diameter en de bijbehorende toleranties. Een tekening die uitsluitend de nominale buitendiameter vermeldt, laat het acceptatiebereik onduidelijk. Ook de locaties van schouders en de eisen aan hoeken zijn van belang: het gereedschap moet het door het ontwerp voorgeschreven profiel bereiken.
Vlakdraaien: eindvlakken en lengte-referenties
Vlakdraaien gebeurt dwars over een uiteinde, niet langs het cilindrische buitenvlak. Het kan een ongelijkmatig ruw uiteinde verwijderen en een vlak creëren waarvanaf vervolgens verdere afmetingen worden gemeten. Het plaatsen van het tegenoverliggende uiteinde kan het onderdeel brengen naar de vereiste totale lengte, zoals beschreven in de handleiding van SFS over longitudinaal draaien en vlakdraaien.
Een gevlakt oppervlak is niet automatisch geschikt als montagevlak. Indien het tegen een schouder moet aansluiten of een ander onderdeel moet positioneren, dient de vereiste oppervlaktekwaliteit en de geometrische eisen expliciet te worden gespecificeerd. Geef de bedoelde referentie duidelijk aan op de tekening, in plaats van te vertrouwen op de term ‘gevlakt’.
Externe groeven: een insnijding die in het onderdeel blijft
Een eenvoudige externe groef wordt gemaakt op een gekozen axiale positie, met materiaal tussen de groefbodem en het midden van een massieve as. Specificeer de breedte, de groefbomdiameter, de positie en de vorm van de hoeken van de groef. Het doel ervan — bijvoorbeeld voor speling of voor het positioneren van een vastzettende ring — bepaalt welke details van belang zijn.
Ga er niet van uit dat de eindbreedte van de groef gelijk moet zijn aan de breedte van één gereedschap. Smalle groeven kunnen met één enkele inzetbeweging worden gemaakt, terwijl bredere groeven meerdere sneden en een afwerkstrategie vereisen. De richtlijnen van Sandvik voor externe groeven beschrijven diverse methoden. Een afdichtingsgroef of een groef voor een vastzettende ring moet voldoen aan de specifieke eisen van het betreffende onderdeel, niet aan een algemene ‘standaardgroef’.
Doorsnijden: scheiding, met een eindtoestand die moet worden opgelost
Doorsnijden, ook wel afsnijden genoemd, maakt gebruik van een smalle snede om het onderdeel te scheiden van de staafgrondstof of een andere resterende sectie. In tegenstelling tot een functionele groef is het beoogde resultaat hier scheiding, niet een insnijding die in één continu onderdeel wordt behouden.
Het afsnijdeind kan een centraal puntje, een braam of een oppervlakstoestand hebben die verdere bewerking vereist. De afscheidingsgids van Sandvik bespreekt de afwegingen die deze resultaten beïnvloeden. Beslis of het uiteinde na afsnijden en ontbramen kan worden geaccepteerd of dat een vervolgende vlakbewerking nodig is. Deze beslissing behoort in het procesplan en de tekeningsvereisten te staan, niet in de onterechte veronderstelling dat ‘afsnijden’ gelijkstaat aan ‘afgewerkt’.
Twee groefdetails die gemakkelijk verkeerd gelezen kunnen worden
De radiale diepte is de helft van het diameterverschil
Voor een concentrische externe groef op een cilindrische as bedraagt de nominale radiale diepte:
Radiale groefdiepte = (buitendiameter − groefbodemdiameter) ÷ 2
Een buitendiameter van 24 mm en een groefbodemdiameter van 22 mm leveren een radiale diepte op van (24 − 22) ÷ 2 = 1 mm, niet 2 mm. Groefbreedte, axiale positie en hoekstraal blijven afzonderlijke tekeningsvereisten.
Een vlakgroef is een andere kenmerkende vorm
Een externe radiale groef loopt rondom de buitenkant van het onderdeel. Een vlakgroef is een ringvormige inkeping die vanaf een eindvlak wordt aangebracht en axiaal doordringt. Het is noch gewone vlakdraaien noch de externe groef die in de vergelijking wordt getoond. De houder moet geschikt zijn voor de ringvormige geometrie, en afvoer van spaanders vereist aandacht; zie de richtlijnen van Sandvik voor vlakgroeven.
Bij een offerteaanvraag dient te worden aangegeven of de groef zich op de buitendiameter, binnen een boring of op een eindvlak bevindt. ‘Voeg een groef toe’ is onvoldoende, zelfs wanneer breedte en diepte zijn opgegeven.
Voorbeeld: koppeling van bewerkingen op een trapas
Neem een massieve as met twee buitendiameters, één externe groef en twee eindvlakken die de geassembleerde lengte bepalen. Één mogelijke route met stangtoevoer is:
- Bewerk het blootliggende eindvlak. Stel hiermee de geplande axiale referentie vast voor de kenmerken die in deze opspanning worden bewerkt.
- Draai de buitendiameters. Vervaardig de cilindrische secties en schouderposities, inclusief de afwerkingsbewerkingen die door de tekening zijn voorgeschreven.
- Bewerk de externe groef. Plaats deze ten opzichte van de gespecificeerde referentie en realiseer de breedte, gronddiameter en hoekdetails.
- Snijd op de geplande positie af. Houd rekening met de afsnijdbreedte en eventueel benodigd materiaal voor een latere eindafwerking.
- Voltooi het tweede eind indien vereist. Een geschikte tweede opspanning of machineopstelling kan toegang bieden; controleer vervolgens het voltooide onderdeel tegen de tekening.
Dit is een voorbeeld, geen universele volgorde. Toegang, werkstukopspanning, materiaal, onderlinge relatie van functies en het beginstaafje kunnen de bewerkingsvolgorde wijzigen. Een voorbewerkt staafje vereist bijvoorbeeld mogelijk geen afsnijden van een massieve staaf. Een groef is alleen nodig wanneer het ontwerp dit vereist. Het herkennen van de bewerkingen helpt u om de bewerkingsvolgorde te bespreken zonder onnodig de gereedschapskeuze van de leverancier op te leggen. Bij een lange, dunne sectie beïnvloeden asvervorming en ondersteuning ook de geproduceerde diameter.
Geef het gewenste resultaat aan, niet alleen de naam van de bewerking.
Gebruik deze functiecontrolelijst bij het beoordelen van een gedraaide onderdeeltekening of bij het vergelijken van offerteaanvragen. De vermeldingen identificeren informatie die moet worden opgehelderd; zij geven geen tolerantiewaarden aan.
| Functie | Informatie die expliciet moet worden gemaakt | Te beantwoorden vraag |
|---|---|---|
| Buitendiameter | Afmetingsgrenzen, lengte van het gecontroleerde gedeelte, vereiste oppervlaktoestand en toepasselijke geometrische controle-eisen | Welk gedeelte dient daadwerkelijk als locatie-, ondersteunings- of aansluitoppervlak voor het tegenonderdeel? |
| Eindvlak | Axiale afmetingen, referentieverhouding, oppervlakteafwerking en toepasselijke vlakheid- of oriëntatie-eisen | Is dit een oppervlak dat in assemblage contact maakt, of slechts een niet-kritiek eindvlak? |
| Groef | Locatie: buitendiameter, binnendiameter of eindvlak; breedte, bodemdiameter of diepte; axiale/radiale positie en hoekdetails | Welke functie of welk tegenonderdeel bepaalt de eisen voor de groef? |
| Afsnij-eind | Uiteindelijke lengte, toelaatbare eindtoestand en gespecificeerde randafwerking | Mag het zo blijven zoals gesneden, of moet het daarna worden bewerkt met een vlakdraaioperatie? |
Voor een offerte dient u het model en de genummerde tekening samen met de materiaalsoort en -toestand, de hoeveelheid en de kritieke inspectie-eisen aan te leveren. De CNC-bewerking RFQ-checklist omvat het volledige offertedossier.



