Op deze pagina
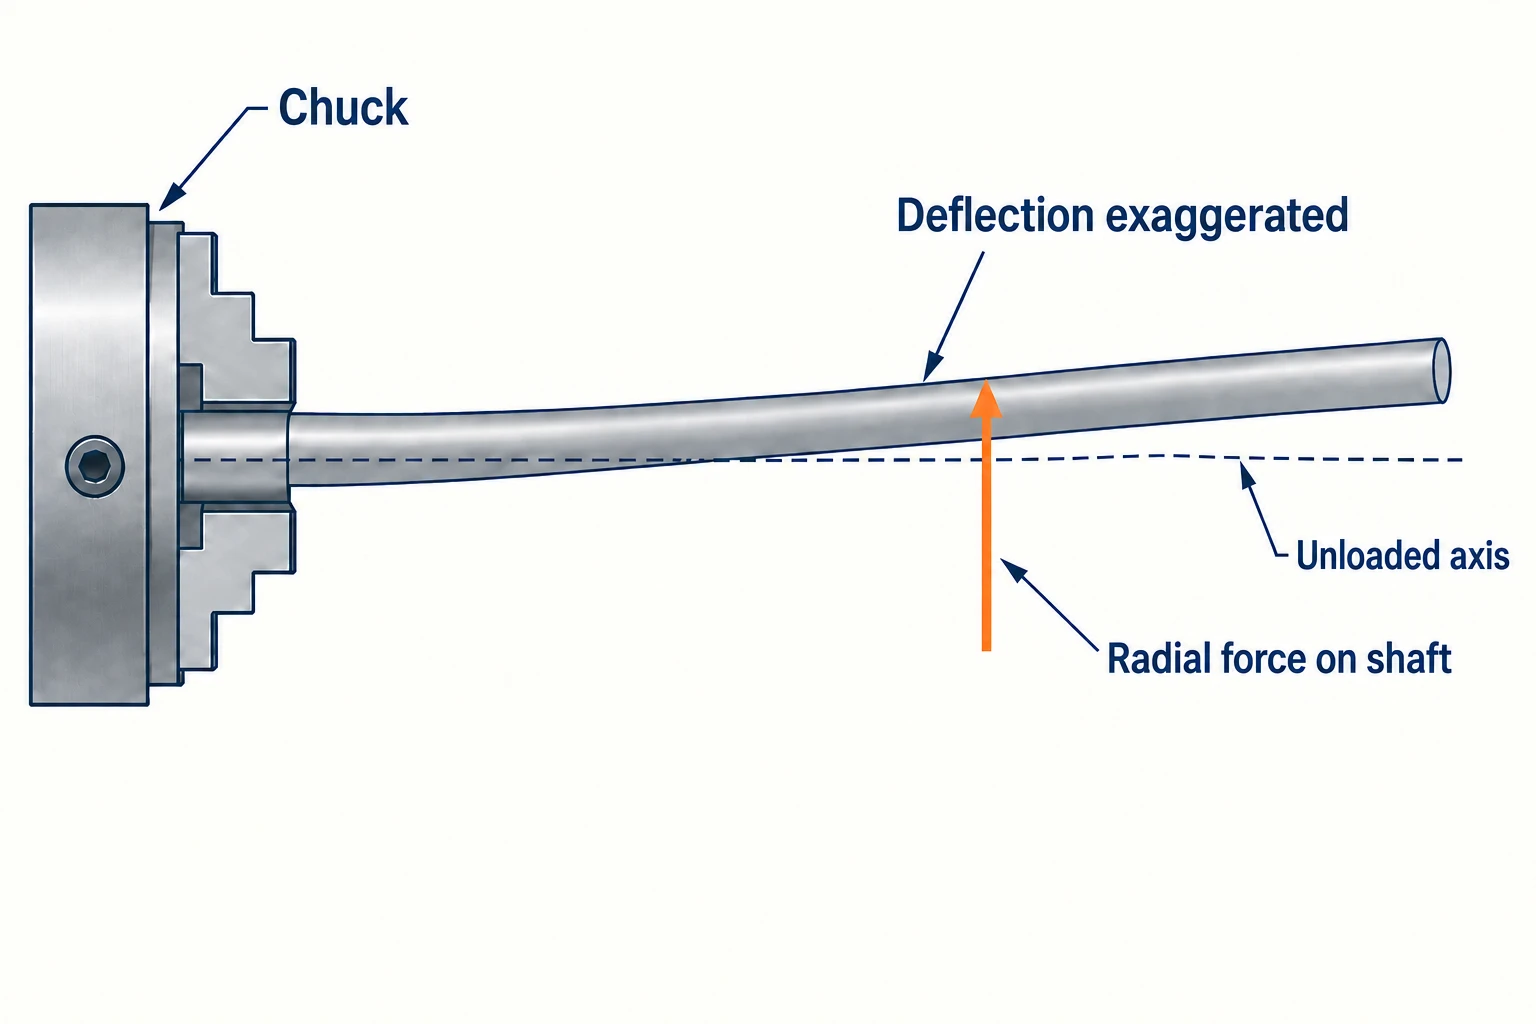
Een slanke as kan aan de kant van de spanklem aan zijn gewenste diameter voldoen, maar verderop langs de bewerkte lengte te dik uitkomen. De snedekracht buigt het werkstuk weg van het gereedschap, waardoor de hoeveelheid verwijderd materiaal verandert. Als het gereedschap en het werkstuk ook relatief ten opzichte van elkaar gaan trillen, kan het oppervlak trillingsmarkeringen vertonen.
Het uitgangspunt voor slanke asbewerking is de niet-ondersteunde lengte op de plaats van de snede, de buigstijfheid van de as en de richting en grootte van de snedebelasting. De plaatsing van de ondersteuning is vaak belangrijker dan de totale lengte-diameterverhouding van het onderdeel.
Hoe snedekracht leidt tot een diameterafwijking
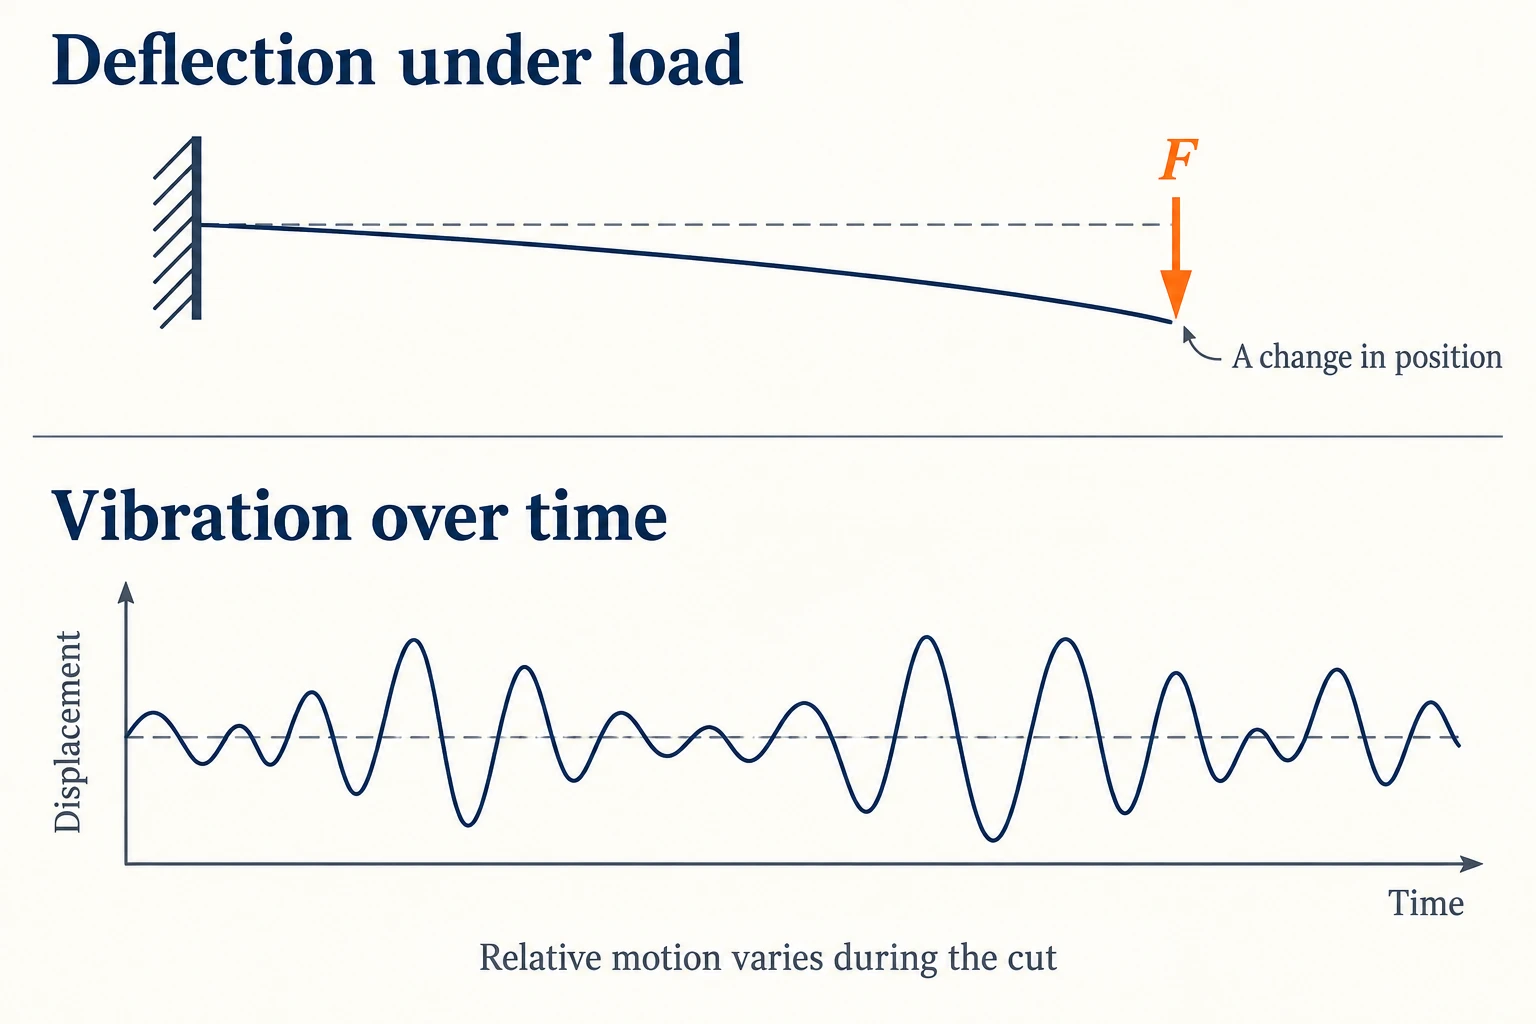
Bij buitenkantdraaien duwt de radiale component van de snedekracht in de as, loodrecht op de as. Een flexibel werkstuk beweegt weg van de snijkant. Het gereedschap en de houder kunnen eveneens buigen, dus de relevante beweging is de positieverandering tussen de snijkant en het werkstuk.
Elastische buiging verdwijnt grotendeels zodra de belasting wordt weggenomen, maar het achtergebleven metaal niet. Daarom kan een as na een bewerkingspas terugveren en toch een diameterafwijking vertonen. Wanneer de buigbaarheid langs het gereedschappad verandert, kan dit een conische vorm of een vollere middensectie opleveren, afhankelijk van de ondersteuningsopstelling. Dergelijke vormen zijn aanwijzingen, geen bewijs voor één enkele oorzaak.
Waarom een kortere niet-ondersteunde lengte zo veel helpt
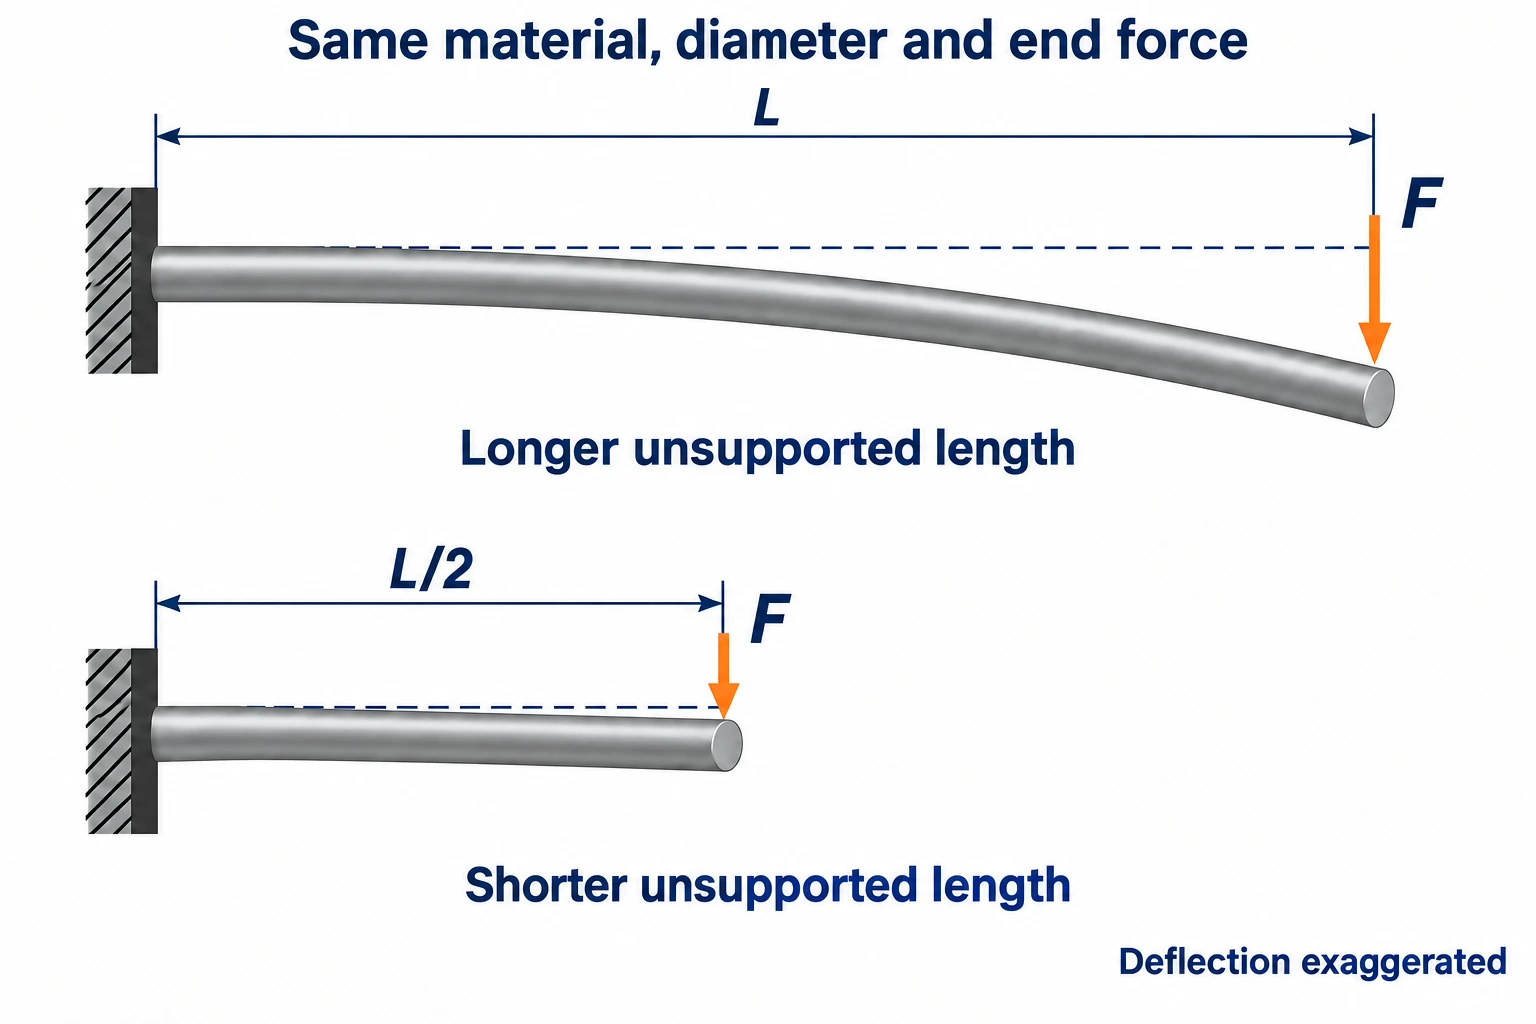
Een eenvoudig balkmodel toont de gevoeligheid. Voor een rechte, uniforme as die aan één uiteinde star is ingeklemd en zijwaarts wordt belast aan het vrije uiteinde, is de kleine elastische uiteindebuiging:
δ = FL3 / (3EI), met I = πd4 / 64 voor een massieve cirkelvormige doorsnede.
Hier is F de dwarskracht aan het uiteinde, L de uitstekende lengte, E de elasticiteitsmodulus en d de diameter. I beschrijft de weerstand van de doorsnede tegen buiging. De relaties zijn afgeleid uit de theorie van de vrijdragende balk en het tweede traagheidsmoment van de doorsnede.
Voor een dwarskracht van 20 N en een materiaalmodulus van 200,000 N/mm² berekent u de doorbuiging met behulp van de volgende afmetingen. Alle drie de onderstaande gevallen gebruiken dezelfde ideale ingeklemde oplegging en belasting aan het uiteinde.
| Uitstekende lengte L | Diameter d | Berekende uiteindedoorbuiging δ |
|---|---|---|
| 120 mm | 10 mm | Ongeveer 0.117 mm |
| 60 mm | 10 mm | Ongeveer 0.0147 mm |
| 120 mm | 12 mm | Ongeveer 0.0566 mm |
Het halveren van de uitstekende lengte verlaagt de doorbuiging in dit model tot één achtste. Het vergroten van de diameter vermindert de doorbuiging eveneens sterk, omdat deze in de vergelijking tot de vierde macht voorkomt. Omgekeerd neemt de stijfheid van een as af naarmate het draaien de diameter verkleint.
Een klauwplaat, staartstock en steunbank gedragen zich niet zoals dit ideale model met ingeklemde oplegging. Asstappen, verplaatsing van de belastingspositie en elastische opleggingen wijzigen het resultaat. Gebruik deze berekening om de gevoeligheid te begrijpen; zij voorspelt geen eindafwijking van de diameter noch een toegestane bewerkingslengte.
Plaats ondersteuning waar de as die nodig heeft
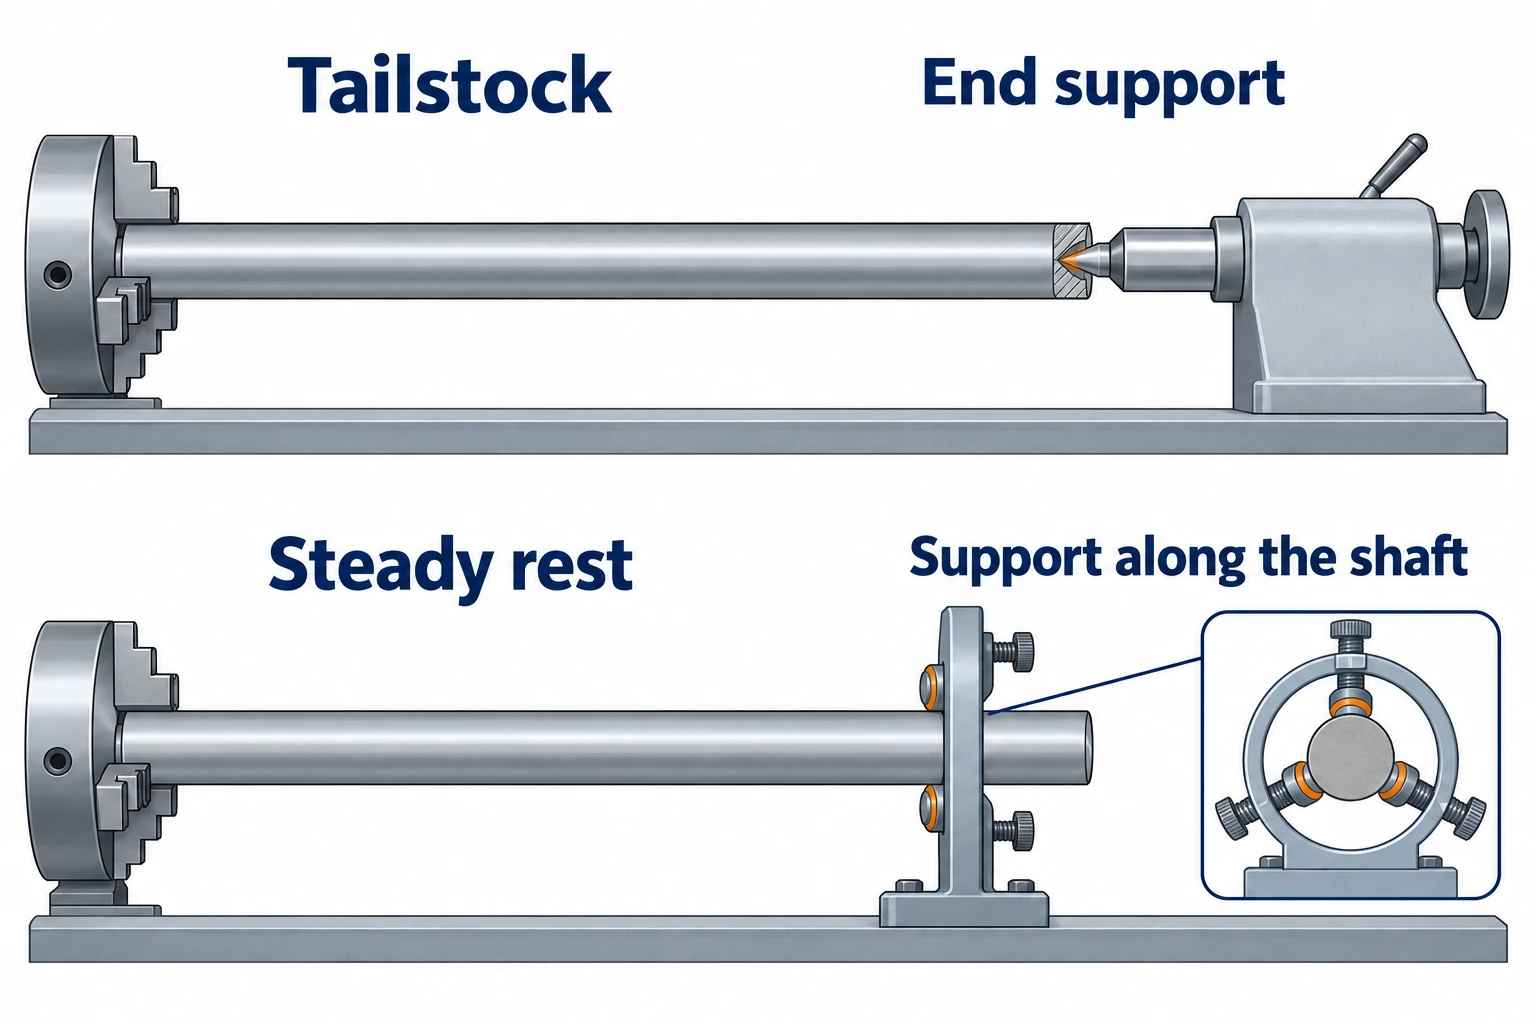
Begin met het identificeren van het gedeelte dat kan buigen tussen het snijpunt en de ondersteuningen. Bij CNC draaien maakt deze werkoverspanning deel uit van de beoordeling van de werkstukopspanning. Een lang onderdeel kan een korte werkoverspanning hebben; een korter onderdeel met een dunne hals kan desondanks moeilijk stijf worden opgespannen.
| Ondersteuning | Wat erdoor verandert | Wat nog steeds moet worden gecontroleerd |
|---|---|---|
| Rijdende kop punt | Ondersteunt het verre uiteinde in plaats van het vrij te laten. | Contact via het centraalgat, uitlijning, staat van het punt en de aangelegde kracht. De as kan nog steeds buigen tussen de ondersteuningen. |
| Vaste steun | Voegt ondersteuning toe op een geselecteerde positie langs de as. | Een geschikt contactoppervlak, juiste afstelling en voldoende ruimte voor de gereedschap om de gewenste kenmerken te bewerken. |
| Volgsteun | Verplaatst zich mee met de slede, zodat de ondersteuning altijd dicht bij het snijgebied blijft. | Positie van de steun ten opzichte van de gereedschap, contacttoestand en of schouders of diameterveranderingen de ondersteuning onderbreken. |
De Toolroom Lathe Operator’s Manual Supplement van Haas beschrijft de steun als extra ondersteuning voor lange of smalle assen. De sectie over de volgsteun in de G0949G Gunsmith Lathe Owner’s Manual van Grizzly legt uit dat deze dient om de druk van het snijgereedschap op slanke werkstukken te weerstaan.
Meer aandrukkracht van de staartbank is niet automatisch beter. Te veel kracht kan het materiaal vervormen, terwijl slechte uitlijning of onvoldoende contact andere fouten veroorzaakt. De probleemoplossingsgids voor de staartbank van Haas behandelt druk en uitlijning als afzonderlijke controles. De juiste instelling hangt af van de specifieke machine, de punt en het onderdeel.
Scheid statische doorbuiging van trillingen (chatter).
Doorbuiging beschrijft een verplaatsing onder belasting. Trillingen (chatter) zijn een dynamische instabiliteit waarbij relatieve trilling tussen gereedschap en werkstuk wordt gehandhaafd door het snijproces zelf. Bij regeneratieve trillingen beïnvloedt de golfvorm van een eerdere omwenteling de spaandikte bij de volgende omwenteling, waardoor de snijkracht terugkoppelt. Onderzoek naar draaien van slanke assen modelleert gereedschap en as samen, omdat beide kunnen bijdragen aan die trilling.
Een stille snede kan nog steeds leiden tot een afmetingsfout. Evenzo betekenen zichtbare periodieke merken niet automatisch dat alleen de as verantwoordelijk is; ook de gereedschapshouder, de punt en de machine behoren tot het onderzoek.
Zodra de ondersteuning betrouwbaar is, herzie de snijkant en het werkgebied ervan. De wisselplaatgids van Sandvik Coromant identificeert positieve wisselplaten als een geschikt uitgangspunt voor slanke onderdelen. Snijradius, aanvalshoek, voeding en snijdiepte beïnvloeden de krachtenbalans. Een kleinere neusstraal kan de neiging tot trillingen verminderen, met als afweging een lagere snijkantsterkte.
Verlaag de voeding niet steeds verder totdat het gereedschap nauwelijks meer snijdt. De gids voor trillingen (chatter) van Haas noemt een te lichte spaandikte als mogelijke oorzaak van instabiliteit. Kies parameters binnen het door de gereedschapfabrikant aangegeven bereik en evalueer daarna gecontroleerde wijzigingen. Het wijzigen van het toerental kan trillingen onderbreken, maar kan de statische buigzaamheid van de as niet elimineren.
Meet het patroon, niet alleen één diameter.
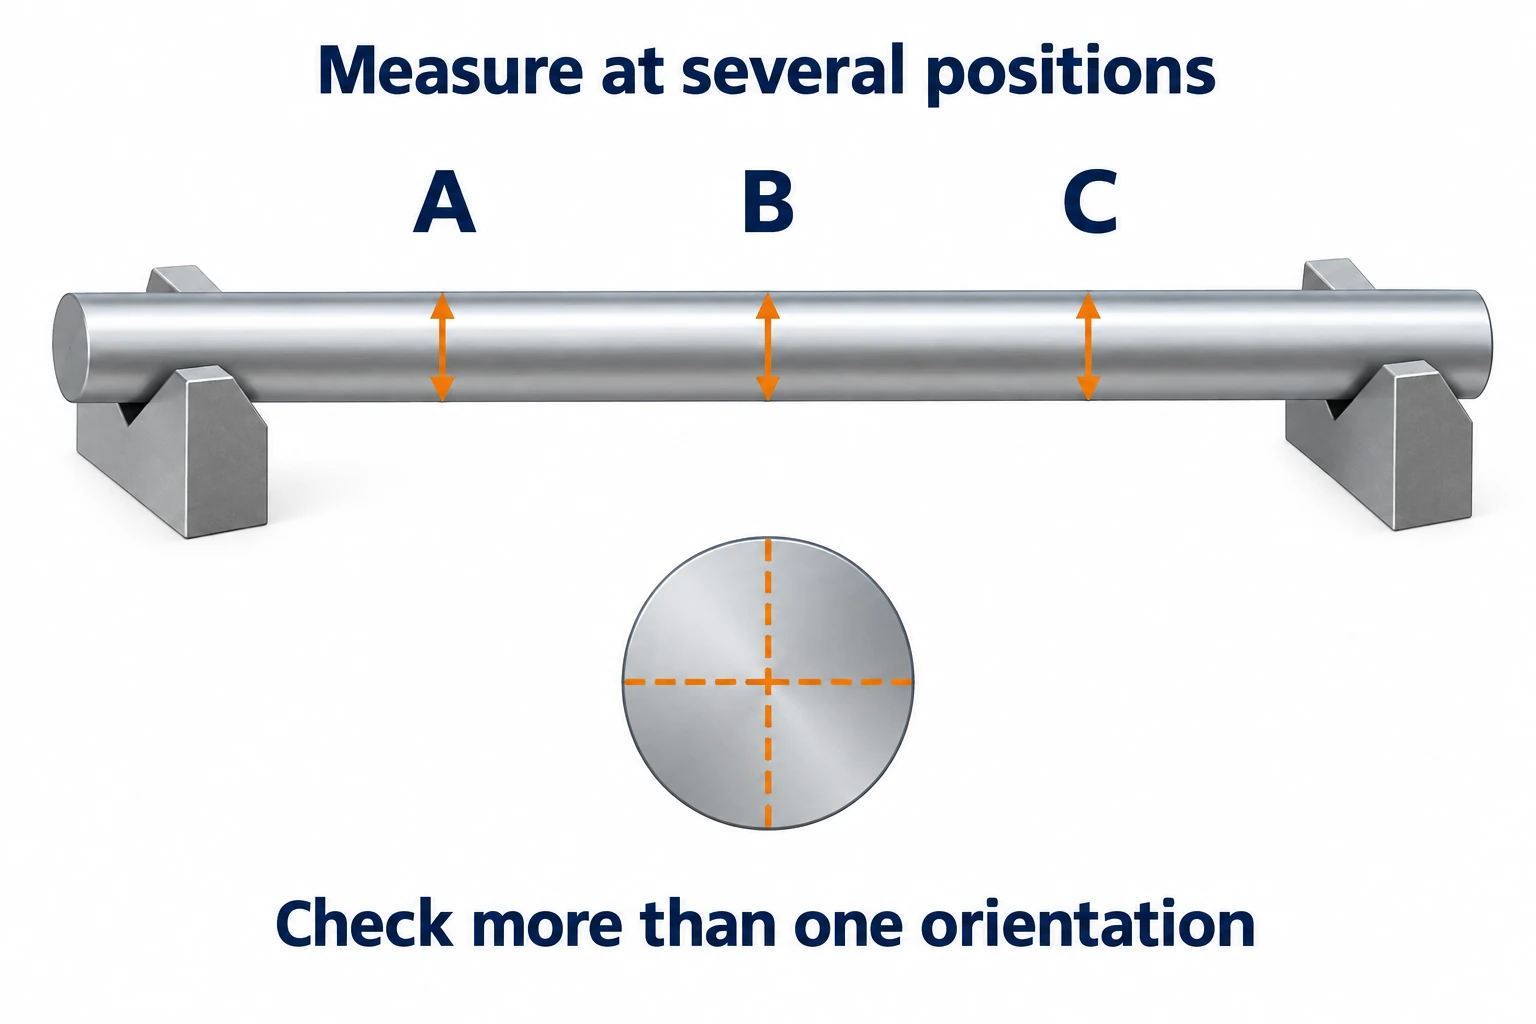
Voordat u de offsetwaarden wijzigt, moet u de fout over de lengte van de as in kaart brengen. Meet bij een nominale cilindrische sectie de diameter op meerdere axiale posities en in meer dan één hoekstand. Noteer de meetlocaties zodat latere bewerkingspassen of onderdelen kunnen worden vergeleken. Eén enkele meting vlak bij de klauwplaat kan een fout in het midden of aan het uiteinde over het hoofd zien.
Houd afmeting, vorm en ronddraaiingseis gescheiden van elkaar. Tweepuntsdiametermetingen helpen bij het identificeren van afmetingsvariatie, maar kunnen het volledige rondheidsprofiel niet vaststellen. In Mitutoyo’s Evaluatiemethoden voor rondheid worden de beperkingen van zowel de diameter- als de V-blokmeetmethode uitgelegd. Ronddraaiing wordt beoordeeld ten opzichte van een referentieas, zoals beschreven in de Snelle gids voor precisie-meetinstrumenten; een indicatorspoor bij een willekeurige ondersteuningsopstelling is niet automatisch gelijk aan de op de technische tekening gespecificeerde ronddraaiing.
Noteer hoe het onderdeel tijdens de inspectie wordt ondersteund en of het nog steeds ingespannen is, pas vrijgegeven of temperatuurgestabiliseerd. Een verschil tussen deze toestanden is nuttig bewijs, maar identificeert op zichzelf geen restspanning, temperatuur of inspanskracht als oorzaak. Gebruik de op de tekening gespecificeerde toestand voor de definitieve acceptatie.
Gebruik het waargenomen patroon om de volgende controle te kiezen:
| Waargenomen patroon | Mogelijke verklaring | Nuttige volgende controle |
|---|---|---|
| De diameter varieert met de axiale positie, zonder duidelijke trillingen. | Lastafhankelijke doorbuiging, uitlijning of een geprogrammeerde afmetingstrend. | Vergelijk de diameterkaart met de ondersteuningsposities; controleer de uitlijning en het aangewezen bewerkingspad. |
| Periodieke sporen of trillingen treden op tijdens een deel van de bewerkingspas. | Een dynamisch probleem met betrekking tot de as, het gereedschap of het ondersteuningssysteem. | Controleer het contact en de staat van het gereedschap, en vergelijk vervolgens gewijzigde, gecontroleerde snelheid- en inzetveranderingen. |
| De meetwaarden veranderen na losmaken of na wachten. | Een verandering in de bevestigingsvoorwaarde, thermische toestand of materiaalspanningstoestand. | Herhaal de meting onder gedocumenteerde ondersteunings- en temperatuurvoorwaarden voordat u een offset toepast. |
| De diametermetingen lijken consistent, maar de afwijking van de wijzer blijft bestaan. | Uitsluitend de afmeting heeft de vorm, de aspositie of de inspectieopstelling niet opgelost. | Controleer de referentieopstelling en meet de gespecificeerde geometrische kenmerken. |
Een nuttige correctie moet overeenkomen met de oorzaak: wijzig de ondersteuning voor een buigzame overspanning, onderzoek het dynamische systeem op trillingen (chatter) en los de inspectieopstelling op voordat u de rondloopafwijking interpreteert.
Veelgestelde vragen
Bij welke lengte-diameterverhouding wordt een as moeilijk te bewerken?
Er bestaat geen enkele verhouding die voor elke as de moeilijkheidsgraad definieert. De onondersteunde overspanning tijdens de bewerking, de lokale diameter, de stijfheid van het materiaal, de snijbelasting en de ondersteuningsopstelling zijn allemaal van belang. De totale lengte gedeeld door de grootste diameter kan een buigzame hals of een lange vrijliggende sectie verbergen.
Waarom kan een slanke as nog steeds trillen (chatter) ondanks gebruik van een rijdende kop?
Een losse kop ondersteunt het uiteinde, maar de as kan nog steeds buigen tussen de ondersteuningen. Trillingen (chatter) kunnen ook veroorzaakt worden door het gereedschap, het contact tussen de centra of de machine zelf. Controleer de staat en uitlijning van het center, evenals het gereedschap en de snijparameters; het eenvoudig verhogen van de druk van de losse kop kan het onderdeel zelfs vervormen.
Leidt een lagere voeding altijd tot minder asvervorming?
Nee. De voeding beïnvloedt de snijbelasting, maar een te lichte spaanbelasting kan juist leiden tot een instabiele snit. Ondersteuning, wisselplaatgeometrie en snediepte moeten gezamenlijk worden beoordeeld. Gebruik het toepassingsbereik van de gereedschapfabrikant en vergelijk vervolgens de wijzigingen aan de hand van zowel de oppervlaktoestand als het gemeten diameterpatroon.
Kan een as wel de juiste diameter hebben, maar toch niet voldoen aan de rondloopvereiste?
Ja. Uitsluitend diametermetingen geven geen informatie over de relatie van het oppervlak ten opzichte van de gespecificeerde referentieas. Verifieer de vereiste geometrie met behulp van een geschikte referentieopstelling en inspectiemethode. Herhaalde tweepuntsdiametermetingen kunnen bovendien niet aantonen dat elke dwarsdoorsnede cirkelvormig is.



