Op deze pagina
6061 is een praktisch uitgangspunt voor een bewerkte aluminiumbehuizing of algemene beugel. Kies 7075 wanneer een geverifieerde sterktevereiste dit rechtvaardigt én de corrosiebescherming en de verbindingsmethode van het onderdeel hiermee compatibel zijn. Als overmatige doorbuiging het probleem is, kan het wijzigen van de doorsnedevorm meer helpen dan het overstappen van 6061 naar 7075. Hun elastische stijfheid ligt veel dichter bij elkaar dan hun vloeigrens.
6082 is een andere constructieoptie, vooral wanneer de vereiste voorraad gemakkelijk verkrijgbaar is. 2024 hoort in de vergelijking te worden betrokken wanneer de tekening of constructieontwerp specifiek op zijn eigenschappen is gebaseerd. De nuttige keuze is een legering en toestand in een gespecificeerde productvorm — niet alleen een legeringsnummer.
Welke aluminiumlegering past bij het onderdeel?
Begin met wat het onderdeel zou kunnen doen falen: blijvende buiging, overmatige verplaatsing, vermoeiingsbreuk, corrosie of een pasvorm die na afwerking verandert. Deze factoren leiden tot verschillende materiaalkeuzes.
| Legering en mogelijke toestand | Waar het op de korte lijst thuishoort | Belangrijkste beslissing om op te lossen |
|---|---|---|
| 6061-T6 / T651 | Behuizingen, deksels en algemene beugels | Voldoet de doorsnede aan de belastings- en doorbuigingslimieten? |
| 6082-T6 / productspecifieke spanningsvrije toestand | Constructiedelen waarbij geschikte plaat, staaf of extrusie wordt gebruikt | Zijn de productspecificatie en de beschikbare afmeting geschikt? |
| 7075-T651 of T7351 plaat | Compacte, zwaar belaste bewerkte beugels | Sterkte versus weerstand tegen spanningscorrosie; geen standaardlasvereiste |
| 2024-T351 plaat | Constructiebevestigingen met een gerechtvaardigde 2024-vereiste | Vermoeiings-/ontwerpdata, corrosiebescherming en materiaalrichting |
Voor een behuizing die elektronica bevat, kunnen vlakheid van het deksel, montageinterfaces en oppervlaktekwaliteit belangrijker zijn dan maximale treksterkte. Een compacte beugel die een hoge belasting draagt, heeft mogelijk de extra sterkte van 7075 nodig. Geen van beide keuzes doet afstand van de noodzaak om de draagkracht van bevestigingsmiddelen, schroefdraadgrijplengte en de omliggende doorsnede te controleren. De onderstaande legeringsgegevens ondersteunen deze korte lijst; het onderdeelontwerp bepaalt de acceptatie. Onze aluminium CNC-bewerkingpagina behandelt het fabricagebereik voor deze materiaalkeuzes.
Vergelijk de sterkte met de toestand en de bijgevoegde gegevensbasis
De volgende waarden zijn typische waarden uit de technische gegevensbladen van Kaiser Aluminum voor Sheet Coil & Plate. Ze tonen het effect van legering en toestand; ze zijn geen minimumaanvaardbare waarden of toelaatbare ontwerpwaarden voor elke dikte en materiaalrichting. [1] [2] [3]
| Legering en toestand in bron | Typische vloeigrens, MPa | Typische treksterkte, MPa | Nominale dichtheid bij 20°C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 vereist een afzonderlijke gegevensbasis. De Noord-Amerikaanse extrusieplaat van Hydro vermeldt een minimumvloeigrens van 260 MPa en een minimumtreksterkte van 310 MPa voor 6082-T6/T6511 in de genoemde 0.200–0.750 in. (5–20 mm) sectiedikteband. Dit zijn minimumwaarden voor extrusie, geen typische plaatwaarden. Een directe vergelijking van 260 MPa met de hierboven genoemde typische 6061-waarde zou niet bepalen welk geleverd product sterker is. [4]
Voor een definitieve vervanging vergelijk dan de vereiste minimumeigenschappen volgens de toepasselijke productspecificatie, dikte, richting en bedrijfstemperatuur. Soortgelijke legeringsfamilies maken 6061 en 6082 niet onderling uitwisselbaar op een reeds vrijgegeven tekening.
Hogere sterkte betekent niet evenredig minder buiging
Vloeigrens heeft betrekking op permanente vervorming. De modulus van Young beschrijft de elastische stijfheid. De referentiemoduluswaarden van Kaiser voor 6061 en 7075 liggen beide rond 70 GPa, ondanks het veel grotere verschil in hun typische vloeigrenzen. Een 7075-beugel van dezelfde afmeting wordt daarom niet bijna tweemaal zo stijf alleen omdat de vloeigrens veel hoger is. [1] [2]
Als de beugel te ver beweegt terwijl deze wel elastisch blijft, onderzoek dan de sectiediepte, verstijvingsribben, onondersteunde overspanning en verbindingsflexibiliteit. Als hij permanent buigt voordat de vereiste belasting wordt bereikt, wordt de legeringssterkte direct relevanter. Een dunner ontwerp in 7075 kan wel aan een sterkte-eis voldoen, maar toch te veel stijfheid verliezen; herbereken beide na elke gewichtsbesparende herontwerp.
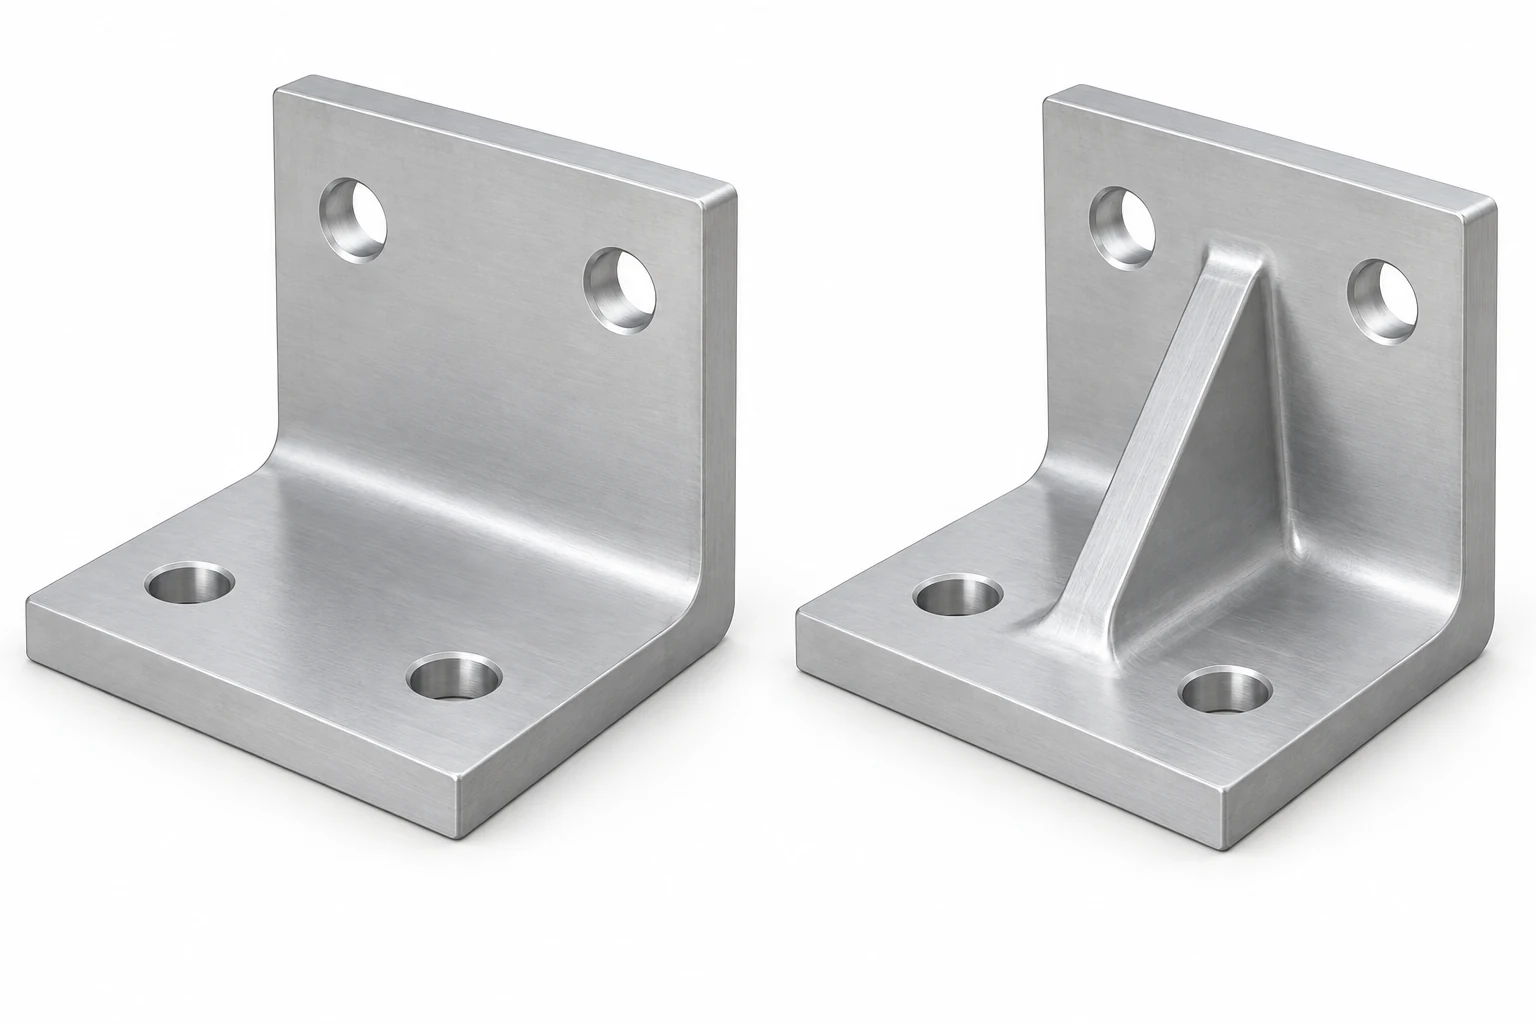
7075 is ook iets dichter. Als eenvoudige illustratie bij gelijk volume weegt 100 cm³ van afgewerkt metaal ongeveer 270 g in 6061 en 280 g in 7075, vóór coatings en bevestigingsmaterialen. Eventuele gewichtsvoordelen van 7075 moeten voortkomen uit een aanvaardbare wijziging in de geometrie. Deze berekening maakt gebruik van de hierboven vermelde nominale dichtheden; het is geen geteste vergelijking tussen beugels.
Herhaalde belasting voegt een extra vraag toe. Een tabel met statische sterkte kan de vermoeiingslevensduur niet bepalen. Voor structurele onderdelen van 2024 of 7075 dient u de relevante vermoeiingsgegevens, spanningsconcentraties, oppervlaktoestand, belastingscyclus en materiaalrichting te beoordelen. ‘Luchtvaartaluminium’ is geen specificatie voor vermoeiingslevensduur.
Voor dunne behuizingen zijn de uitgangstoestand van het materiaal en de bewerkingsvolgorde van belang.
Een diep uitgeholde behuizing verwijdert een groot deel van het oorspronkelijke grondmateriaal. Residuële spanningen kunnen zich tijdens deze verwijdering opnieuw verdelen, terwijl een dunne wand of bodem kan vervormen onder snij- en klemkrachten. Een upgrade naar een hoger legeringsnummer regelt op zich geen van beide mechanismen. Onderzoek dat door het Oak Ridge National Laboratory is gerapporteerd, toont de rol van initiële plaatspanning bij bewerkingsvervorming; de 7050-T7451-resultaten bieden geen numerieke voorspelling van vervorming voor deze vier legeringen. [5]
T6 beschrijft oplossingswarmtebehandeling gevolgd door kunstmatige oudering. Producttoestanden met spanningsverlaging bevatten informatie die ‘T6-aluminium’ achterwege laat: bijvoorbeeld T651-plaat en T6511-geëxtrudeerd materiaal zijn relevante opties voor bewerking. Geef de juiste volledige aanduiding op voor het te kopen product. Spanningsverlaging vermindert een oorzaak van vervorming; het garandeert niet dat een afgewerkte uitholling vlak blijft. [4] [6]
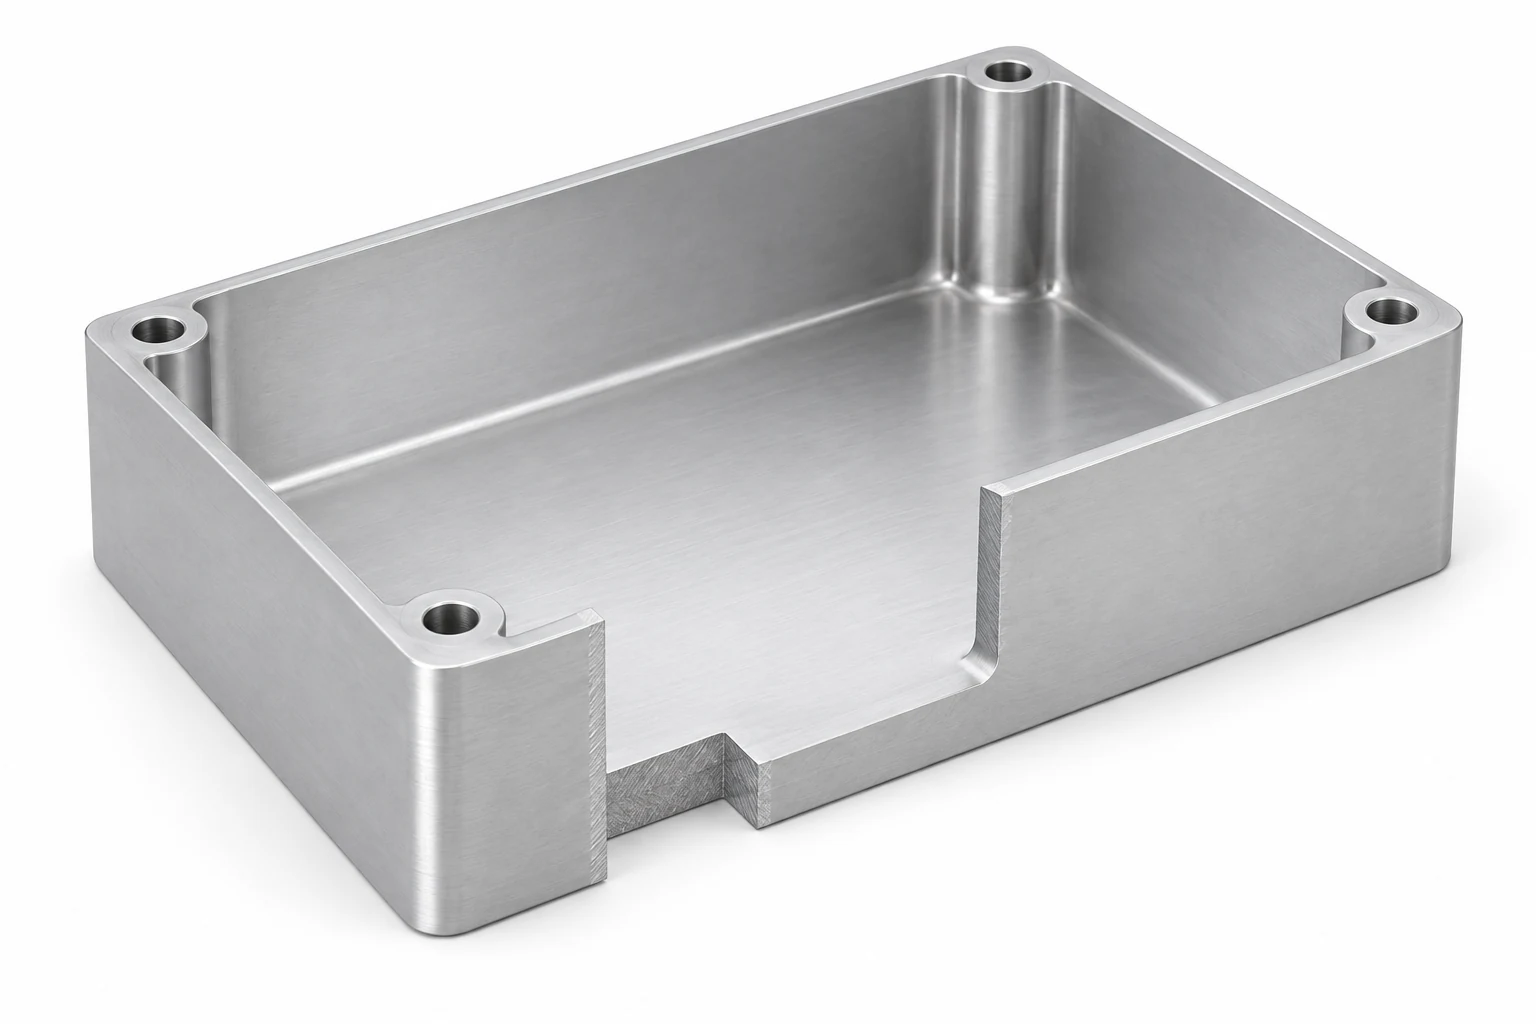
Bekijk hoe het onderdeel wordt ondersteund, waar de klemmen werken, hoe ruw- en afwerkingsbewerkingen zijn gescheiden, en of de eindvereiste vlakheid geldt los van de opspanning of in een gedefinieerde assemblage. Laat ruimte in de geometrie voor bruikbare hoekafroundingen en praktische gereedschapstoegang. Deze beslissingen kunnen het resultaat bepalen nog voordat kleine verschillen in bewerkbaarheid van belang worden.
6082 blijft een geschikte legering voor bewerking, maar de spaanders kunnen bij sommige bewerkingen moeilijk worden gebroken. Hydro bespreekt specifiek technieken voor spaanbeheersing bij deze legering. Goede bewerkbaarheid is geen garantie dat een diepe uitsparing zich vanzelf zal ontdoen van spaanders. [4]
Laat corrosie, anodiseren en lassen de keuze verder beperken
Corrosie en oppervlakte-uiterlijk
6061 biedt een nuttige combinatie van corrosieweerstand en reactie op anodiseren. 6082 ondersteunt eveneens anodiseren en structureel gebruik. 2024 vereist meer aandacht voor corrosiebescherming en uiterlijk; de uitsluitende sterkte is een slechte reden om deze legering te kiezen voor een esthetische behuizing. [1] [3] [4]
Voor 7075 is de toestand van belang. Kaiser vermeldt een betere weerstand tegen spanningscorrosie voor T7351 dan voor T651, met een lagere typische sterkte. Spanningscorrosiebreuk vereist een gevoelig materiaal, trekspanning en een corrosieve omgeving; een algemene corrosiewaardering beslist niet over dat risico. Houd rekening met de daadwerkelijke omgevingsbelasting en de richting van de belaste materiaalvezels. [2]
Anodiseren beïnvloedt ook de eindafmetingen. Definieer voorafgaand aan de bewerking de coatingvereisten, boringen met passing, schroefdraad, aansluitvlakken en eventuele afgedekte gebieden. Deze interfaces koppelen de afwerkingspecificatie aan de dimensionele en inspectievereisten van het onderdeel. Een afgedekt oppervlak vereist nog steeds een passende beschermingsstrategie. Voor zichtbare onderdelen wordt een verschijningsmonster overeengekomen met de bedoelde legering en afwerking. De door NASA gepubliceerde richtlijnen voor anodiseren verklaren de dimensionele en legeringsafhankelijke effecten op het uiterlijk; zij maken de NASA-procesvereisten echter niet verplicht voor een commerciële behuizing. [7]
Gelaste constructies
Wanneer een bewerkt onderdeel via smeltlassen in een constructie moet worden geïntegreerd, vormen 6061 of 6082 over het algemeen een praktischer uitgangspunt dan 2024 of 7075. De warmte van het lassen vermindert lokaal de sterkte van gelegeerd aluminium na warmtebehandeling, dus de ongelaste T6-waarde kan niet ongewijzigd worden toegepast op het lasgebied. De verbinding en het lasproces vereisen een eigen beoordeling. [4] [8]
Een in één stuk gefreesde beugel vermijdt een lasverbinding, maar dat is een wijziging in het ontwerp. Het kan de grondstofafmeting, de hoeveelheid verwijderd materiaal en de kosten beïnvloeden. Behandel ‘gefreesd uit massief’ en ‘gefreesd, daarna gelast’ niet als gelijkwaardige offertes.
Vergelijk de kosten van een acceptabel afgewerkt onderdeel
Begin met een algemene vergelijking van onderdelen met 6061, en prijs vervolgens de alternatieven die voldoen aan een geïdentificeerde eis. Er bestaat geen betrouwbare vaste procentuele kostenverschil tussen 6061 en 7075. De beschikbare grondstofafmeting, de hoeveelheid verwijderd materiaal, de opspanning, de hoeveelheid, de afwerking en de inspectie beïnvloeden allemaal het resultaat. Een lokaal verkrijgbare 6082-grondstof kan economischer zijn dan een minder geschikte 6061-afmeting; bevestig dat alternatief via een ontwerpreview.
Houd bij een directe materiaalvergelijking dezelfde tekeningsrevisie, hoeveelheid, afgewerkte afmetingen en inspectie-eisen aan. Prijs een herontworpen, lichter onderdeel afzonderlijk. De CNC-kosten- en leveranciersselectiegids legt uit hoe u dat volledige bereik kunt vergelijken.
Een nuttige materiaalaanduiding geeft de legering, volledige toestand, productspecificatie en vereiste documentatie aan. De tekening definieert vervolgens functionele toleranties, afwerking, maskering en acceptatie na afwerking. Indien vervangingen zijn toegestaan, vermeld dan de goedgekeurde alternatieven en hun voorwaarden, in plaats van alleen ‘aluminium of gelijkwaardig’ te schrijven.
Veelgestelde vragen over aluminiumlegeringselectie
Is 7075 beter dan 6061 voor elke CNC-gefreesde beugel?
Nee. 7075 kan nuttig zijn wanneer de sterkte een compacte beugel beperkt, maar een beugel die wordt beperkt door elastische doorbuiging kan meer baat hebben bij een wijziging in de vormgeving. Vergelijk de gespecificeerde toestand, belasting, corrosiebelasting en vereisten voor verbinding voordat u deze legering vervangt.
Kan 6082 6061 vervangen zonder de tekening te wijzigen?
Alleen als de vrijgegeven specificatie die vervanging al toestaat. Anders dient de ontwerpautoriteit de legering, toestand, productvorm en vereiste eigenschappen goed te keuren. Soortgelijke toepassingen stellen geen materiaalgelijkwaardigheid vast.
Wanneer is 2024 zinvol in plaats van 6061 of 7075?
2024 is zinvol wanneer een constructief ontwerp of bestaande materiaalspecificatie dit rechtvaardigt, inclusief relevante gegevens over vermoeiing en richtingsafhankelijke eigenschappen. Neem corrosiebescherming en afwerkingsvereisten op. Het is geen automatische upgrade voor een gewone behuizing.
Garandeert aluminium met toestand T651 een vlak gefreesd behuizing?
Nee. Voor spanningsgevrijde grondstof is nog steeds een bewerkingsplan vereist dat geschikt is voor de hoeveelheid materiaalafname, de wandgeometrie en de ondersteuning. Bepaal of de uiteindelijke vlakheid wordt gemeten in de vrije toestand of onder een gespecificeerde montagebeperking.
Zullen verschillende aluminiumlegeringen na anodiseren overeenkomen?
Neem dit niet als vanzelfsprekend aan. De legeringscompositie, de oppervlaktevoorbereiding en het anodiseringsproces beïnvloeden het uiterlijk. Gebruik een overeengekomen monster of acceptatiecriteria voor zichtbare oppervlakken, en definieer afzonderlijk de vereiste afwerking op functionele interfaces.
Technische bronnen
- Kaiser Aluminum, Sheet Coil & Plate Alloy 6061—Technical Data, Rev. 05/06, pp. 1–2: typische sterkte, modulus, nominale dichtheid en vergelijkende kenmerken.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 7075—Technical Data, Rev. 05/06, pp. 1–2: T651/T7351 eigenschappen en corrosiebeoordelingen.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 2024—Technical Data, Rev. 05/06, pp. 1–2: T4/T351 typische eigenschappen en afwerkingsbeperkingen.
- Hydro, Alloy 6082, Revision 2019/02 (maart 2019), pp. 1–2: minimumwaarden voor extrusie, temperdefinities, bewerking, lassen en anodiseren.
- Oak Ridge National Laboratory, Invloed van de initiële restspanning in aluminiumplaten op vervorming van bewerkte onderdelen, 2024, publicatieabstract. Onderzoeksmateriaal: 7050-T7451.
- Kaiser Aluminum, KaiserSelect General Engineering Plate: T651 plaatproducten en het verband tussen restspanning en bewerkingsvervorming.
- NASA/JSC, Procespecificatie voor het anodiseren van aluminiumlegeringen, PRC-5006 Rev. D, juni 2020, secties 3.0–3.1. Geciteerd voor ontwerpprincipes; de tekening en het contract bepalen het toepasselijke proces en de revisie.
- TWI, Laseigenschappen van materialen — aluminiumlegeringen, Job Knowledge 21: warmtebehandelbare legeringen, beperkingen bij smeltlassen en sterkte in de warmtebeïnvloede zone.



