01 / BEWERKING
Buitendiameterdraaien en vlakdraaien
Rechte en trapvormige diameters, eindvlakken, kegels en profielen. Geef de functionele oppervlakken aan en alle overgangen die moeten passen bij een aansluitend onderdeel.
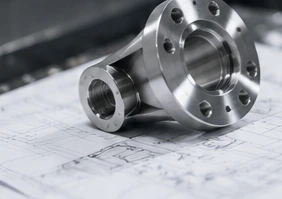
Voor een nuttige productiediscussie laat u zien hoe het onderdeel past en functioneert. Een lagerzitting, afdichtoppervlak of schroefdraadverbinding kan elk een andere acceptatietest vereisen — zelfs wanneer ze op hetzelfde onderdeel zitten.
Beoordeling van tekeningeisen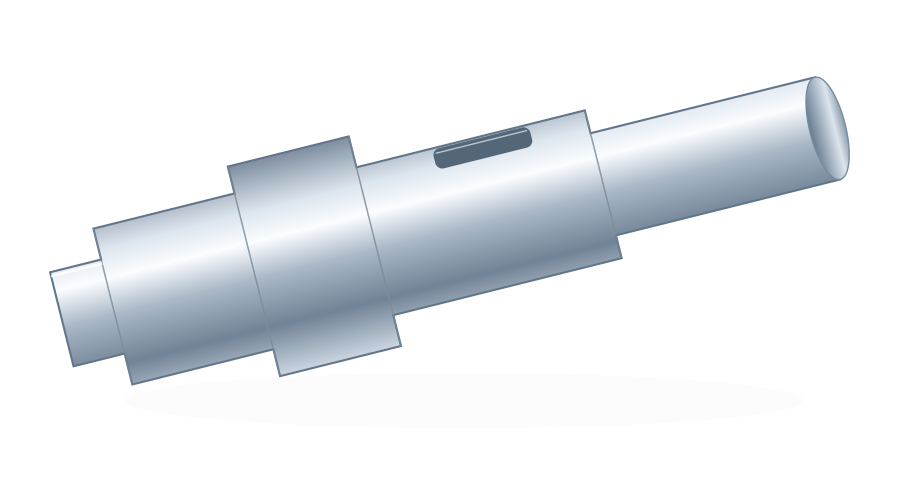
Vertel ons wat het onderdeel nodig heeft. Wij bevestigen de gereedschappen, de werkstukopspanning en eventuele secundaire bewerkingen voordat wij de opdracht accepteren.
Rechte en trapvormige diameters, eindvlakken, kegels en profielen. Geef de functionele oppervlakken aan en alle overgangen die moeten passen bij een aansluitend onderdeel.
Geef de boordiameter, -diepte en of het gaat om een blinde of doorgaande boring. Bij diepere interne kenmerken zijn gereedschapsbereik en spaanafvoer van belang.[2]
Geef de schroefdraadvorm, steek, tolerantieklasse en nuttige lengte op. Voor groeven dient u de breedte, diepte, rondingen en functie ervan aan te geven.Dedraaibewerkingengidsverbindt draaien, vlakdraaien, groeven en afsnijden met de eindafwerking van de functies.
Platte vlakken, sleufverbindingen en dwarsgaten vereisen mogelijk aangedreven gereedschap of een aparte freesbewerking. De bewerkingsroute hangt af van de beschikbare machines, toegankelijkheid en de tekening.[3]
Langwerpige slanke onderdelen, diepe boringen, kleine details of speciale legeringen vereisen een onderdeelspecifieke beoordeling.Swiss-type draaienen slijpen worden niet standaard bij elke opdracht verondersteld.
Meerdere diameters en schouders voor aandrijf-, positionerings- of ondersteuningsfuncties.
Bespreken:Lagerzittingen · schouderafstanden · referentie-as
Holle cilindrische onderdelen met een gedefinieerde relatie tussen de binnenzijde (boring) en de buitenzijde.
Bespreken:Boringpassing · wanddikte · oppervlaktoestand
Ronde interfaces met vlakken, boringen en optionele montagekenmerken. Gatenpatronen kunnen een extra fresebewerking vereisen.
Bespreken:Vlakpositie · boringuitlijning · boutpatroon
Op maat gemaakte schroefdraadconnectoren en -adapters, vervaardigd volgens een gedefinieerde aansluitingspecificatie.
Bespreken:Schroefdraadvorm · tolerantieklasse · bruikbare schroefdraadlengte
Positioneren en verbinden van onderdelen met gecontroleerde diameters, lengtes en einddetails.
Bespreken:Diameterpasmaat · rechtheid · uiteindegeometrie
Ronde afstandhouders en positioneringsonderdelen, ontworpen op basis van de afmetingen van uw assemblage.
Bespreken:Vlakafstand · boringsspel · randbewerking
| Materiaal / referentiekwaliteit | Referentie-eigenschap |
|---|---|
| Aluminium 6061-T6/T6511-extrusie | Vloeigrens ≥240 MPa |
| Roestvaststaal 304 / EN 1.4301 | Thermische uitzettingscoëfficiënt 16 × 10⁻⁶/K 20–100°C |
| Staal 42CrMo4 +QT, Ovako 327A Ronde stang, 40 < diameter < 100 mm | Hardheid 270–320 HB |
| Titanium Ti-6Al-4V, gegloeide staaf Doorsnede <76.2 mm | Vloeigrens ≥828 MPa 20°C, longitudinaal |
| Messing C36000 vrijbewerkbaar messing | Lood 2.5–3.0 wt% |
| Koper C11000 ETP-koper | Elektrische geleidbaarheid 101% IACS 20°C |
| Inconel-legeringen INCONEL 625, gegloeide staaf / balk / plaat Productafmetingen ≤4 in | Nominale hardheid 145–220 HB |
| PEEK Ongevulde TECAPEEK natuurlijk | Trekmodulus 4,200 MPa 1 mm/min |
| POM / acetaal POM-C, TECAFORM AH natural | Wateropname 0.05 / 0.10% 24 / 96 h, 23°C |
| Nylon PA6, TECAMID 6 natuurlijk | Wateropname 0.30 / 0.60% 24 / 96 h, 23°C |
| Acryl / PMMA Doorzichtig gegoten PLEXIGLAS GS 0F00 | Lichtdoorlatendheid ≈92% D65, DIN 5036-3 |
Referentiegegevens voor genoemde kwaliteiten: HydroLegering 6061; OutokumpuKernsortiment; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000enC11000; Special MetalsINCONEL-legering 625; Ensinger-productgegevens voor de genoemde kwaliteiten; RöhmPLEXIGLAS GS / XT. Polymeerwaarden zijn typisch. De hardheid van INCONEL is nominale vergelijkingsgegevens. Deze materiaalverwijzingen definiëren niet de VETCNC bewerkingsgrenzen of goedgekeurde vervangingen.
Hebt u een andere kwaliteit nodig? Geef dan de exacte specificatie en vereiste documentatie op. Vervangingen vereisen uw goedkeuring.
| Nominale diameter (mm) | H7 gat | h6 as |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Gebruik de H7 gatklasse of h6 asklasse waar deze op de tekening is gespecificeerd; geometrische controles zijn afzonderlijk gedefinieerd.ISO 286-2
Bespreek de ondersteunde lengte, de werkstukopspanning en of centrumgeometrieën toegestaan zijn. Slanke secties kunnen gevoelig zijn voor snedekrachten en trillingen; de acceptatiecriteria moeten duidelijk zijn.[4]
Geef de werkende boringlengte en de interne geometrie aan. Een grotere gereedschapsoverhang kan trillingen, vervorming en spaanafvoer moeilijker beheersbaar maken.[2]
Definieer de belangrijke afmetingen in onbelaste toestand en de toegestane opspanvlakken. Beoordeel hoe het onderdeel wordt opgespannen, bewerkt en geïnspecteerd, zonder de functionele constructie te wijzigen.[4]
Geef de bruikbare schroefdraadlengte, de ingrijplengte van het tegenstuk en eventuele toegestane vrijloop of rondloopafwijking aan het uiteinde. Vertrouw niet uitsluitend op een weergegeven CAD-schroefdraad om de specificatie over te brengen.
Geef de groefbreedte, -diepte, hoekdetails en de specificatie voor afdichting of vasthouding aan. Vraag om een beoordeling van de vereiste gereedschapstoegang en inspectiemethode.
Geef hoekrelaties ten opzichte van andere kenmerken aan. Deze details vereisen mogelijk een extra opspanning of levende gereedschappen; bevestig de bewerkingsroute in plaats van te veronderstellen dat elk kenmerk wordt gedraaid.[3]
Ontwerpwijzigingen zijn voorstellen ter herziening — geen automatische bewerkingen van het onderdeel. Houd de tekeningsrevisies en goedkeuringen synchroon vóór productie.
Voorkeur voor aanvraag:Niet gespecificeerd
Een afwerkingsproces is geen vervanging voor een oppervlaktespecificatie. Geef de gebieden aan die een bepaalde ruwheid of eindafmeting vereisen.[4]
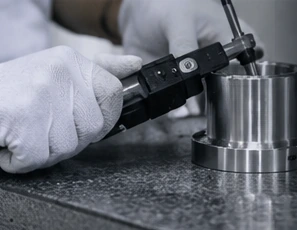
Identificeer kritieke afmetingen, referentievlakken (datums) en eventuele materiaal- of afwerkingsgegevens. Stem het inspectiebereik en het rapportageformaat af als onderdeel van de bestelling.
Diameter, schroefdraadpasvorm, rondloopafwijking en oppervlakteruwheid vereisen verschillende controles. Bevestig geschikte meetapparatuur en acceptatiemethoden voor de gespecificeerde kenmerken.
Voor herhaalde partijen bevestigt u de goedgekeurde tekeningsrevisie, monstervereisten, inspectiefrequentie en de wijze waarop onderdelen of partijen moeten worden geïdentificeerd.
Wanneer een partnerproces vereist is, stemt u af wie het werk uitvoert, wie het controleert en wie vragen over conformiteit behandelt vóór plaatsing van de bestelling.
Begin met de ontwerpgerelateerde vragen die het monster moet beantwoorden: pasvorm, montage, oppervlaktoestand of functionele tests.
Geef de monsterhoeveelheid en het daarmee ondersteunde acceptatiebesluit aan.Bevestig de vrijgegeven revisie, hoeveelheid, afwerking, inspectie en verpakking vóór productie van de eerste partij.
Bespreek eventuele goedkeuring van het eerste stuk en de gevolgen daarvan voor de planning.Deel de verwachte bestelfrequentie en eventuele wijzigingen in hoeveelheden of eisen tussen partijen.
Vereenvoeg afspraken over revisiebeheer en het toepassingsgebied van herhalingsbestellingen, in plaats van te veronderstellen dat deze ongewijzigd blijven.Begin met een tekening waarop essentiële kenmerken duidelijk zijn gescheiden van wensen. Geef de initiële hoeveelheid en waarschijnlijke herhaalhoeveelheden op, zodat het productieplan in context kan worden besproken.
Exacte legeringskwaliteit, geleverde toestand, voorzieningen voor materiaalherkomst en materiaal dat van de beginvorm wordt verwijderd.
Onderdeelgeometrie, werkstukopspanning, toegang voor gereedschap en secundaire bewerkingen zoals dwarsboren, frezen of slijpen.
Coatings, maskering, vereiste registratiedocumenten en inspectieomvang — niet alleen de tijd op de draaibank.
Opzet gedeeld over een partij, omvang van herhalingsbestellingen, beschikbaarheid van materiaal en het gevraagde leveringsadres.
Minimale bestelhoeveelheid, levertijd en verzendregelingen worden voor elk project bevestigd.
Bussen, bussen en interface-onderdelen. Bevestig traceerbaarheids- en kwalificatievereisten.
ToepassingsvereistenInstrument- en assemblage-onderdelen. Geef materiaal, schoonmaakvereisten en documentatiebehoeften aan.
ToepassingsvereistenAssen, pennen, afstandhouders en adapters. Identificeer kritieke pasvormen en vereisten voor herhaalde partijen.
ToepassingsvereistenDeel kwalificatie- en informatiebehandelingsvereisten voordat beperkte tekeningen worden uitgewisseld.
ToepassingsvereistenPrecisie-interfaces en apparatuuronderdelen. Bespreek oppervlakte- en schoonmaakvereisten.
ToepassingsvereistenToepassingsvoorbeelden geven geen sectorale goedkeuring of certificering aan. Gespecialiseerde eisen worden beoordeeld voordat een project wordt geaccepteerd.
Stuur het CAD-model, bijbehorende tekening, materiaal, hoeveelheid en gewenste leverdatum.
Bespreek pasvorm, gereedschap, grondstof, afwerking, inspectie en eventuele partnerbewerkingen.
Bevestig prijs, revisie, acceptatievereisten en leverregelingen schriftelijk.
Ga verder met het overeengekomen productie-, inspectie-, registratie- en verpakkingsplan.
416 ROESTVAST STAAL
Controles van kleine gaten en inspectie met een microscoop met twee hoeken onthulden bramen die anders verborgen zouden blijven bij controle van de hoofdboring.
Lees het collimatorbuisprojectBij draaien roteert het werkstuk en wordt dit veelal gebruikt voor ronde profielen, vlakken en diameters. Bij frezen worden roterende snijgereedschappen gebruikt om kenmerken zoals uitsparingen, vlakken en gatpatronen te maken. Een onderdeel kan beide processen vereisen.[1][3]
Ja — begin met uw eigen onderdeelspecificatie. De voorbeelden op deze pagina illustreren onderdeelfamilies, geen voorraadartikelen. Stuur uw model en bijbehorende tekening, zodat wij de vorm, het materiaal, de hoeveelheid en de acceptatievereisten kunnen beoordelen.
Deze onderdelen vereisen een op tekening gebaseerde beoordeling. Geef de buitendiameter, totale lengte, materiaal, kritieke pasvormen en geometrische toleranties op. De offerte bevestigt de geaccepteerde eisen; een algemene machinebouwomvang of tolerantie wordt niet als toezegging gebruikt voor elk onderdeel.
Neem deze kenmerken op in uw aanvraag, inclusief hun volledige afmetingen en acceptatie-eisen. Schroefdraadvormen, nuttige lengte, boringdiepte, toegang tot groeven en de werkstukopspanning moeten allemaal worden beoordeeld voordat het bereik wordt bevestigd.
Deze kenmerken kunnen worden vervaardigd met actief gereedschap of een aanvullende freesopstelling. Geef hun locaties en hoekrelaties aan op de tekening. In de offerte moet de voorgestelde bewerkingsroute worden vermeld; het is niet vanzelfsprekend dat alle kenmerken in één opstelling worden afgewerkt.[3]
Langdraaien en slijpen kunnen als afzonderlijke eisen worden beoordeeld. Stuur de onderdeelafmetingen, slanke secties en oppervlakte-eisen door, zodat we het geschikte procespad en eventuele specialistische betrokkenheid kunnen bespreken.
Geef de werkelijke gewenste hoeveelheid op en wat de eerste onderdelen moeten aantonen. Minimale bestelhoeveelheden, insteltijden en eventuele monsterkeuringsfasen worden per project overeengekomen, en niet als één algemene regel voor elk onderdeel.
De tekening, materiaaltoestand, hoeveelheid, gereedschap, secundaire bewerkingen, afwerking, inspectie en leververeisten bepalen het bereik. Geef een gewenste leverdatum op; het haalbare productieschema en eventuele afhankelijkheden worden in de offerte bevestigd.
Onze eerste stap is om te beoordelen of het onderdeel past binnen de capaciteit van onze fabrieken. Voor werk dat daarbuiten valt, kunnen we bespreken hoe geschikte partners kunnen worden gecoördineerd of een introductie kunnen worden gegeven. Kom overeen welke partijen verantwoordelijk zijn voor de fabricage, inspectie en commerciële relatie, voordat de bestelling wordt geplaatst.
Een STEP- of IGES-model, samen met een bijbehorende PDF-tekening, is een nuttig uitgangspunt. Vermeld de eenheden, onderdeelnummer en revisie. Het aanvraagformulier accepteert één bestand of een ZIP-bestand tot 20 MB. Sluit eerst een afspraak over vertrouwelijkheid en een geschikte overdrachtmethode, voordat u gevoelige of beperkt toegankelijke informatie deelt.
Bent u nog niet klaar om vertrouwelijke bestanden te delen? Begin dan met een niet-gevoelige projectbeschrijving en vermeld eventuele vertrouwelijkheidsvereisten.
Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.
Referenties voor draaibewerkingen en onderdeelkwaliteit. Bevestig de bewerkingseisen en acceptatiecriteria voor uw onderdeel tijdens de offertevoorbereiding.
