Auf dieser Seite
6061 ist ein praktischer Ausgangspunkt für ein bearbeitetes Aluminiumgehäuse oder eine universell einsetzbare Halterung. Wählen Sie 7075, wenn eine nachgewiesene Festigkeitsanforderung dies rechtfertigt und die Korrosionsschutz- sowie Verbindungsmethode des Bauteils kompatibel sind. Falls übermäßige Verformung das Problem darstellt, kann eine Änderung der Querschnittsgeometrie stärker helfen als der Wechsel von 6061 zu 7075. Ihre elastische Steifigkeit liegt deutlich näher beieinander als ihre Streckgrenze.
6082 ist eine weitere strukturelle Option, insbesondere dort, wo der erforderliche Rohstoff leicht verfügbar ist. 2024 gehört in den Vergleich, wenn die Zeichnung oder Konstruktion dessen Eigenschaften erfordert. Die sinnvolle Wahl ist eine Legierung und Wärmebehandlungszustand in einer spezifizierten Erzeugnisform – nicht allein eine Legierungsnummer.
Welche Aluminiumlegierung eignet sich für das Bauteil?
Beginnen Sie mit den möglichen Versagensursachen: bleibende Verbiegung, übermäßige Bewegung, Ermüdungsrisse, Korrosion oder eine Passung, die sich nach der Fertigstellung verändert. Diese führen zu unterschiedlichen Werkstoffentscheidungen.
| Legierung und möglicher Lieferzustand | Wo sie auf der Kurzliste steht | Hauptentscheidung, die geklärt werden muss |
|---|---|---|
| 6061-T6 / T651 | Gehäuse, Deckel und universell einsetzbare Halterungen | Erfüllt der Querschnitt die Last- und Durchbiegungsgrenzwerte? |
| 6082-T6 / produktbezogener spannungsarmer Wärmebehandlungszustand | Strukturteile aus geeignetem Blech, Rundstahl oder Strangpressprofil | Sind Spezifikation und verfügbare Abmessung des Erzeugnisses geeignet? |
| 7075-T651-Blech oder T7351-Blech | Kompakte, hochbelastete bearbeitete Halterungen | Festigkeit versus Spannungskorrosionsbeständigkeit; keine routinemäßige Schweißanforderung |
| 2024-T351-Blech | Strukturverbindungen mit nachgewiesener 2024-Anforderung | Ermüdungs-/Konstruktionsdaten, Korrosionsschutz und Werkstoffrichtung |
Für ein Gehäuse mit Elektronikkomponenten können Planheit des Deckels, Montageflächen und Oberflächenoptik wichtiger sein als die maximale Zugfestigkeit. Eine kompakte Halterung, die eine hohe Last trägt, benötigt möglicherweise die zusätzliche Festigkeit von 7075. Keine der beiden Optionen entbindet von der Prüfung der Schraubenlagerung, des Gewindeeingriffs und des umgebenden Querschnitts. Die nachfolgenden Legierungsdaten unterstützen diese Kurzliste; die Bauteilkonstruktion bestimmt die Zulassung. Unsere Aluminium-CNC-Bearbeitungsseite beschreibt den Fertigungsumfang für diese Werkstoffauswahl.
Vergleichen Sie die Festigkeit unter Berücksichtigung des jeweiligen Temperzustands und der zugrundeliegenden Datenbasis
Die folgenden Werte sind typische Werte aus den technischen Datenblättern von Kaiser Aluminum für Blech, Coil und Platte. Sie zeigen den Einfluss von Legierung und Temperaturzustand; sie stellen jedoch keine Mindestzulassungswerte oder zulässigen Konstruktionswerte für jede Dicke und Materialrichtung dar. [1] [2] [3]
| Legierung und Wärmebehandlungszustand in der Quelle | Typische Streckgrenze, MPa | Typische Zugfestigkeit, MPa | Nominelle Dichte bei 20°C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 erfordert eine eigenständige Datenbasis. Hydro’s nordamerikanische Liste für Strangpressprofile gibt eine Mindeststreckgrenze von 260 MPa und eine Mindestzugfestigkeit von 310 MPa für 6082-T6/T6511 im angegebenen Querschnittsdickenbereich von 0.200–0.750 in (5–20 mm) an. Diese Werte gelten für Strangpressprofile und nicht für typische Plattenwerte. Ein direkter Vergleich von 260 MPa mit dem oben genannten typischen 6061-Wert würde nicht klären, welches gelieferte Produkt die höhere Festigkeit aufweist. [4]
Für eine endgültige Substitution vergleichen Sie die erforderlichen Mindesteigenschaften gemäß der jeweils anzuwendenden Produktspezifikation, Dicke, Orientierung und Betriebstemperatur. Ähnliche Legierungsfamilien machen 6061 und 6082 nicht ohne Weiteres austauschbar – auch nicht auf bereits freigegebenen Zeichnungen.
Höhere Festigkeit bedeutet nicht proportional weniger Verformung
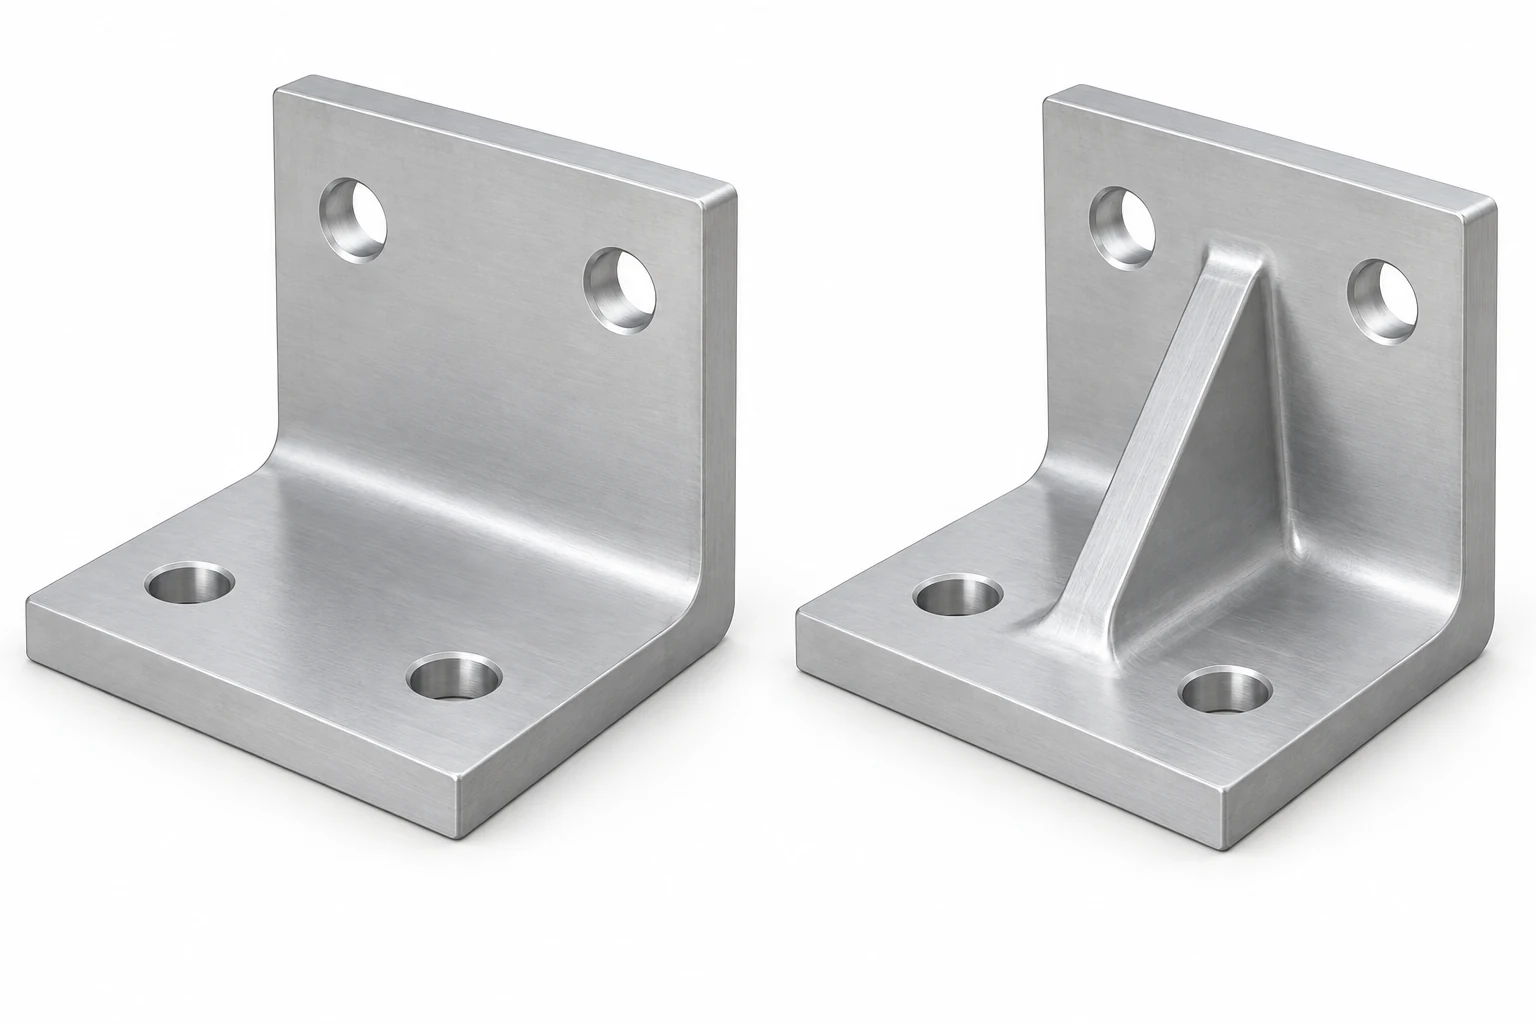
Die Streckgrenze bezieht sich auf bleibende Verformung. Der Elastizitätsmodul beschreibt die elastische Steifigkeit. Kaisers Referenzwerte für den Elastizitätsmodul von 6061 und 7075 liegen beide bei etwa 70 GPa, obwohl sich ihre typischen Streckgrenzen deutlich unterscheiden. Ein 7075-Halter gleicher Abmessung wird daher nicht nahezu doppelt so steif, nur weil seine Streckgrenze deutlich höher ist. [1] [2]
Wenn sich der Träger bei ausschließlich elastischem Verhalten zu stark verformt, prüfen Sie Tiefe des Querschnitts, Versteifungsrippen, ungestützte Spannweite und Gelenksteifigkeit. Wenn er sich bereits vor Erreichen der geforderten Last bleibend verbiegt, wird die Legierungsfestigkeit unmittelbar relevanter. Eine dünnere Konstruktion aus 7075 mag zwar das Festigkeitsziel erreichen, dabei aber zu viel Steifigkeit verlieren; führen Sie beide Berechnungen nach jeder gewichtsoptimierten Neukonstruktion erneut durch.
7075 ist ebenfalls etwas dichter. Unter Verwendung der obigen Nenndichten wiegt 100 cm³ fertig bearbeitetes Metall etwa 270 g in 6061 und 280 g in 7075, vor Beschichtungen und Befestigungselementen. Jeder Gewichtsvorteil durch 7075 muss sich aus einer akzeptablen Geometrieänderung ergeben.
Wiederholte Belastung wirft eine weitere Frage auf. Eine statische Festigkeitstabelle kann die Ermüdungslebensdauer nicht bestimmen. Für 2024- oder 7075-Strukturteile sind die entsprechenden Ermüdungsdaten, Spannungskonzentrationen, Oberflächenbeschaffenheit, Lastzyklen und Werkstoffrichtung zu bewerten. „Luftfahrt-Aluminium“ ist keine Spezifikation für die Ermüdungslebensdauer.
Bei dünnwandigen Gehäusen sind Zustand des Ausgangsmaterials und Bearbeitungsablauf entscheidend.
Ein stark ausgehöhltes Gehäuse entfernt einen Großteil des ursprünglichen Rohlings. Während der Bearbeitung kann sich die Restspannung neu verteilen; zudem können dünne Wände oder Böden unter Schnitt- und Spannlasten verformen. Eine Erhöhung der Legierungsnummer allein beeinflusst keines dieser beiden Mechanismen. Untersuchungen des Oak Ridge National Laboratory verdeutlichen die Rolle der anfänglichen Plattenzugspannung bei der Verzerrung während der Bearbeitung; deren 7050-T7451-Ergebnisse ermöglichen jedoch keine numerische Vorhersage der Verzugshöhe für diese vier Aluminiumlegierungen. [5]
T6 beschreibt eine Lösungswärmebehandlung gefolgt von künstlicher Alterung. Spannungsarme Werkstoffzustände enthalten zusätzliche Informationen, die bei der Bezeichnung „T6-Aluminium“ fehlen: So sind beispielsweise T651-Platten und T6511-Strangpressprofile relevante Optionen für die Zerspanung. Geben Sie die vollständige, geeignete Werkstoffbezeichnung für das zu beschaffende Produkt an. Das Spannungsarmglühen reduziert eine Verzugsquelle; sie stellt jedoch nicht sicher, dass eine fertig bearbeitete Aussparung plan bleibt. [4] [6]
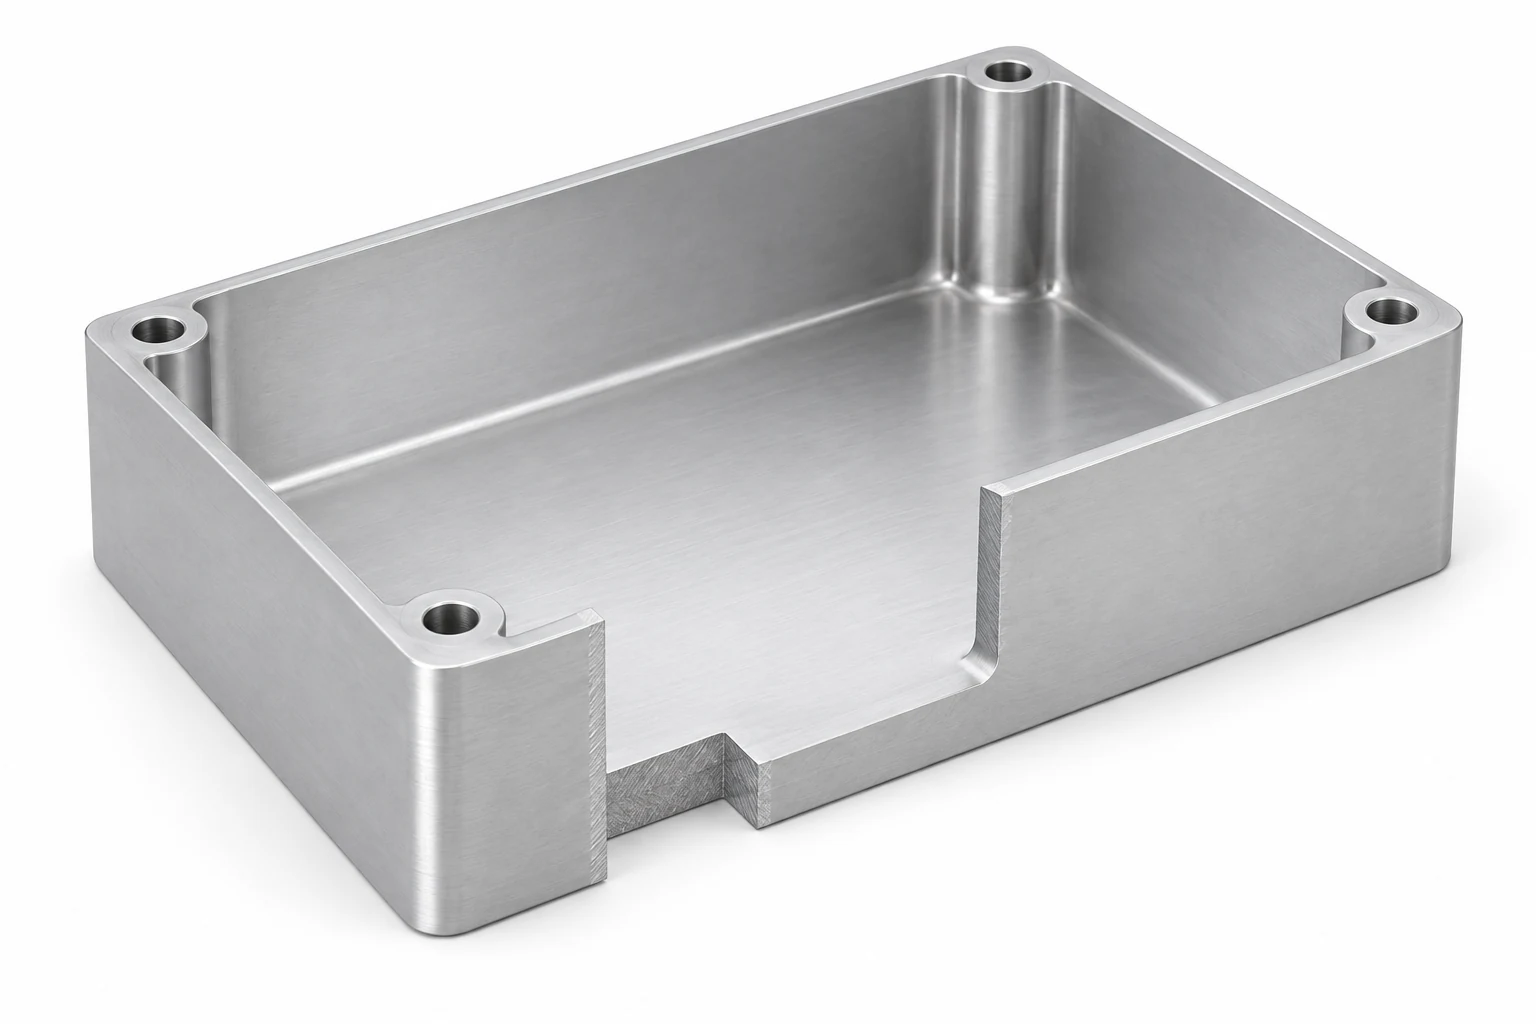
Prüfen Sie, wie das Bauteil gestützt wird, wo die Spannelemente angreifen, wie Grob- und Feinbearbeitung getrennt werden und ob die geforderte Endplanheit frei von der Spannvorrichtung oder in einer definierten Montage gilt. Lassen Sie im Geometrieentwurf Raum für nutzbare Eckradien und praktikablen Werkzeugzugang. Diese Entscheidungen können bereits vor der Bewertung kleiner Unterschiede in der Zerspanbarkeit über das Ergebnis entscheiden.
6082 bleibt ein geeignetes Material für die Zerspanung, doch können die Späne bei bestimmten Bearbeitungen schwer zu brechen sein. Hydro behandelt ausdrücklich Techniken zur Spanbrechung für diese Legierung. Eine gute Zerspanbarkeit garantiert nicht, dass sich ein tiefer Hohlraum selbstständig freischneidet. [4]
Lassen Sie Korrosion, Eloxierung und Schweißbarkeit die Werkstoffauswahl eingrenzen.
Korrosion und Oberflächenoptik
6061 bietet eine nützliche Kombination aus Korrosionsbeständigkeit und Eloxierbarkeit. 6082 eignet sich ebenfalls für die Eloxierung und für strukturelle Anwendungen. 2024 erfordert besondere Aufmerksamkeit hinsichtlich Korrosionsschutz und Oberflächenoptik; seine Festigkeit allein ist kein ausreichender Grund, es für ein optisch anspruchsvolles Gehäuse auszuwählen. [1] [3] [4]
Bei 7075 ist die Wärmebehandlungszustand entscheidend. Kaiser nennt eine bessere Spannungskorrosionsbeständigkeit für T7351 im Vergleich zu T651, allerdings mit geringerer typischer Festigkeit. Spannungskorrosionsrissbildung setzt ein anfälliges Material, Zugspannungen und eine korrosive Umgebung voraus; eine allgemeine Korrosionsbewertung klärt dieses Risiko nicht abschließend. Berücksichtigen Sie die tatsächliche Exposition sowie die Richtung der Spannung im Material. [2]
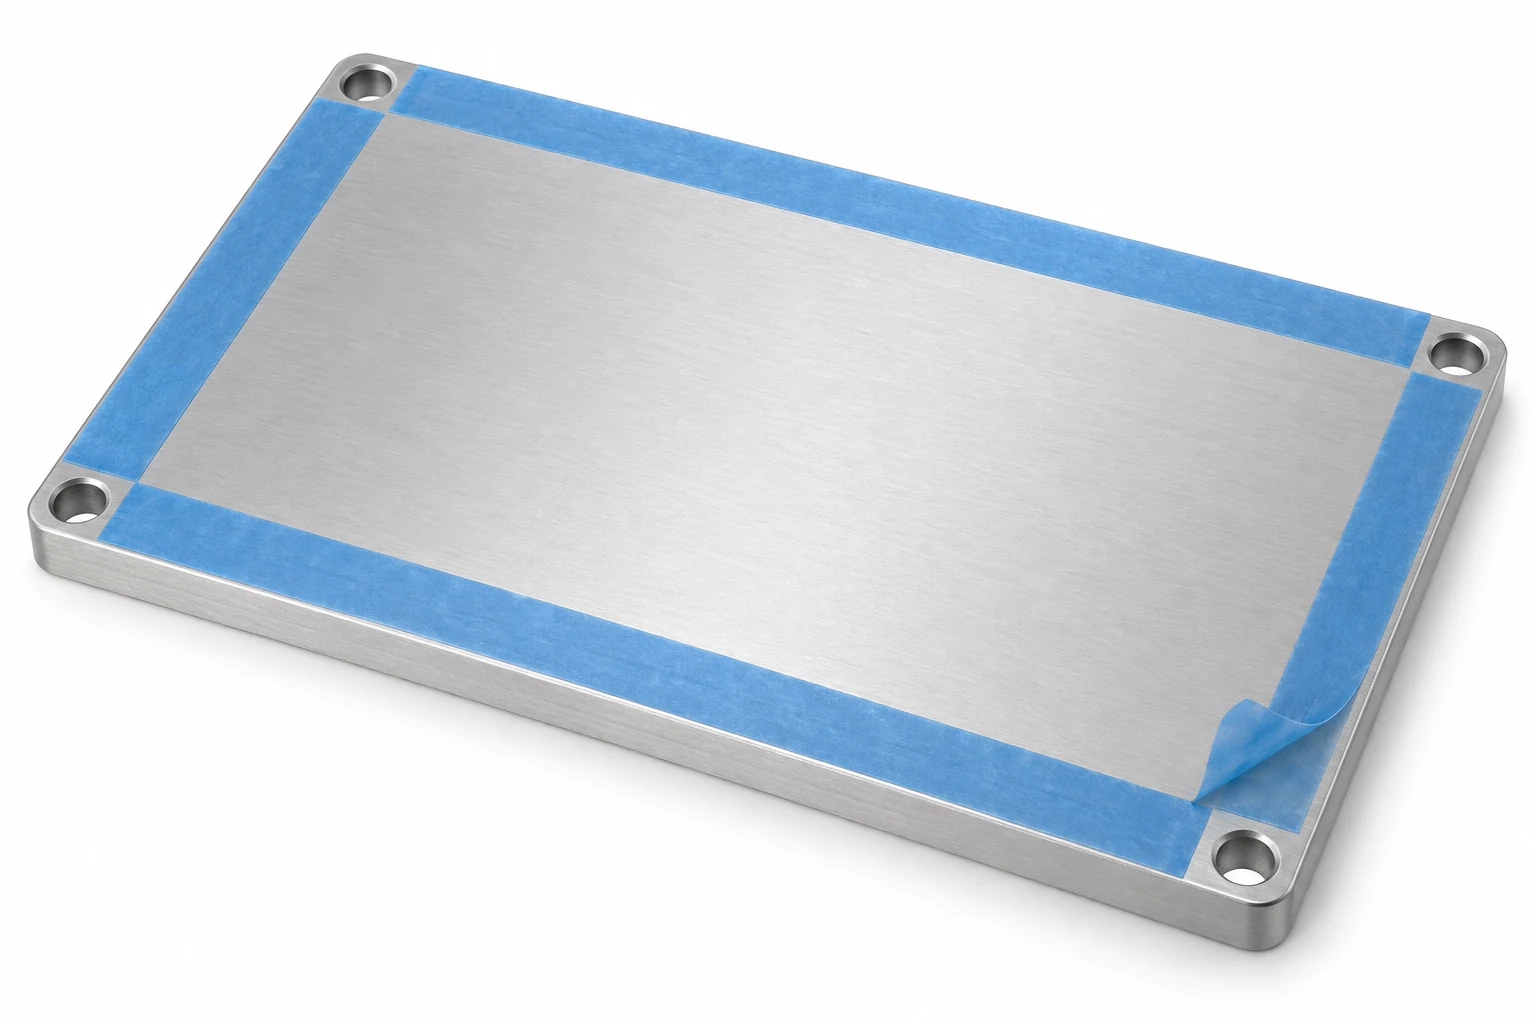
Das Eloxieren beeinflusst zudem die fertige Geometrie. Definieren Sie die Beschichtungsanforderungen, eingepasste Bohrungen, Gewinde, Anschlussflächen und alle abzudeckenden Bereiche vor der Bearbeitung. Diese Schnittstellen verknüpfen die Oberflächenspezifikation mit den maßlichen und Prüfanforderungen des Bauteils. Eine abgedeckte Oberfläche erfordert dennoch eine geeignete Schutzstrategie. Vereinbaren Sie bei sichtbaren Teilen ein Muster für das gewünschte Erscheinungsbild unter Verwendung der vorgesehenen Legierung und Oberflächenbehandlung. Die von der NASA veröffentlichte Eloxierungsrichtlinie erläutert maßliche sowie legierungsabhängige Erscheinungseffekte. [7]
Geschweißte Baugruppen
Wenn ein bearbeitetes Teil durch Schmelzschweißen in eine Baugruppe eingebaut werden muss, stellen 6061 oder 6082 im Allgemeinen einen praktikableren Ausgangspunkt dar als 2024 oder 7075. Die Wärme der Schweißung reduziert lokal die Festigkeit wärmebehandelter Aluminiumlegierungen, sodass der ungeschweißte T6-Wert für den Schweissnahtbereich nicht unverändert übernommen werden kann. Die Verbindung und das Schweißverfahren erfordern jeweils eine eigene Bewertung. [4] [8]
Eine einteilige, spanend gefertigte Halterung vermeidet eine Schweißnaht – dies stellt jedoch eine Änderung des Konstruktionswegs dar. Dadurch können sich Größe des Ausgangsmaterials, Materialabtrag und Kosten ändern. Behandeln Sie „aus Vollmaterial gefertigt“ und „bearbeitet, dann geschweißt“ nicht als gleichwertige Angebotsgrundlagen.
Vergleichen Sie die Kosten eines akzeptablen fertigen Teils
Beginnen Sie mit einem allgemeinen Teilevergleich unter Verwendung von 6061, anschließend lassen Sie Alternativen bewerten, die eine identifizierte Anforderung erfüllen. Für die Kostenunterschiede zwischen 6061 und 7075 existiert kein zuverlässiger, fester Prozentsatz. Die verfügbare Rohmaterialgröße, der abgetragene Materialvolumenanteil, die Werkstückaufspannung, die Losgröße, die Oberflächenbehandlung sowie die Prüfung beeinflussen das Ergebnis sämtlich. Ein lokal verfügbares 6082-Rohling kann wirtschaftlicher sein als ein weniger geeignetes 6061-Format; bestätigen Sie diese Alternative im Rahmen der Konstruktionsprüfung.
Verwenden Sie bei einem direkten Materialvergleich stets dieselbe Zeichnungsrevision, dieselbe Stückzahl, dieselben fertigen Abmessungen und dieselben Prüfanforderungen. Kalkulieren Sie ein neu konstruiertes, leichteres Teil separat. Der CNC-Kosten- und Lieferantenauswahl-Leitfaden erläutert, wie dieser vollständige Leistungsumfang verglichen wird.
Ein nützlicher Werkstoffhinweis benennt die Legierung, den vollständigen Temperzustand, die Produkt-Spezifikation sowie die erforderlichen Unterlagen. Die Zeichnung legt dann die funktionalen Toleranzen, die Oberflächenbeschaffenheit, Abdeckungen sowie die Akzeptanzkriterien nach der Endbearbeitung fest. Sind Werkstoffsubstitutionen zulässig, sind die zugelassenen Alternativen samt ihren Bedingungen zu benennen – statt lediglich „Aluminium oder gleichwertig“ zu schreiben.
FAQ zur Auswahl von Aluminiumlegierungen
Ist 7075 für jede mit CNC bearbeitete Halterung besser als 6061?
Nein. 7075 kann sinnvoll sein, wenn die Festigkeit eine kompakte Halterung begrenzt; eine Halterung, deren Verformung durch elastische Durchbiegung begrenzt ist, profitiert jedoch möglicherweise stärker von einer Geometrieänderung. Vergleichen Sie vor einer Substitution den spezifizierten Temperzustand, die Belastung, die Korrosionsbeanspruchung und die Anforderungen an die Fügetechnik.
Kann 6082 die Legierung 6061 ersetzen, ohne die Zeichnung zu ändern?
Nur dann, wenn die freigegebene Spezifikation diesen Austausch bereits zulässt. Andernfalls bedarf es der Genehmigung durch die zuständige Konstruktionsabteilung hinsichtlich Legierung, Temperzustand, Erzeugnisform und geforderter Eigenschaften. Ähnliche Anwendungen begründen keine materielle Gleichwertigkeit.
Wann ist 2024 statt 6061 oder 7075 sinnvoll?
2024 ist sinnvoll, wenn eine konstruktive Auslegung oder eine bestehende Werkstoffspezifikation dies rechtfertigt – einschließlich der zugehörigen Ermüdungs- und richtungsabhängigen Eigenschaftsdaten. Korrosionsschutz und Oberflächenanforderungen sind anzugeben. Es handelt sich nicht um ein Standard-Upgrade für ein gewöhnliches Gehäuse.
Garantiert Aluminium mit dem Temperzustand T651 ein ebenes, bearbeitetes Gehäuse?
Nein. Auch spannungsarm gegossenes bzw. spannungsarm behandeltes Ausgangsmaterial erfordert einen geeigneten Bearbeitungsplan, der auf das Materialabtragsvolumen, die Wandgeometrie und die Lagerung abgestimmt ist. Legen Sie fest, ob die endgültige Ebenheit im unbelasteten Zustand oder unter einer spezifizierten Montageeinspannung gemessen wird.
Passen verschiedene Aluminiumlegierungen nach der Eloxalbehandlung farblich zusammen?
Gehen Sie nicht davon aus, dass dies der Fall ist. Die Legierungszusammensetzung, die Oberflächenvorbereitung sowie der Eloxalprozess beeinflussen das Erscheinungsbild. Verwenden Sie für sichtbare Flächen eine vereinbarte Musterprobe oder Akzeptanzkriterien; für funktionale Kontaktflächen definieren Sie die geforderte Oberflächenbeschaffenheit separat.
Technische Quellen
- Kaiser Aluminum, Blech-Coil & Platte Legierung 6061—Technische Daten, Ausgabe 05/06, S. 1–2: typische Festigkeit, Elastizitätsmodul, Nenndichte und vergleichende Eigenschaften.
- Kaiser Aluminum, Blech-Coil & Platte Legierung 7075—Technische Daten, Ausgabe 05/06, S. 1–2: T651/T7351 Eigenschaften und Korrosionsbewertungen.
- Kaiser Aluminum, Blech-Coil-&-Platte, Legierung 2024 — Technische Daten, Revision 05/06, S. 1–2: T4/T351 typische Eigenschaften und Oberflächenbeschränkungen.
- Hydro, Legierung 6082, Revision 2019/02 (März 2019), S. 1–2: Mindestwerte für Strangpressprofile, Definitionen der Wärmebehandlungszustände, Zerspanung, Schweißen und Eloxieren.
- Oak Ridge National Laboratory, Auswirkungen der anfänglichen Restspannung in Aluminiumplatten auf die Verformung bearbeiteter Bauteile, 2024, Zusammenfassung der Veröffentlichung. Untersuchtes Material: 7050-T7451.
- Kaiser Aluminum, KaiserSelect Allgemeine Konstruktionsplatten: T651 Plattenprodukte sowie der Zusammenhang zwischen Restspannung und Bearbeitungsverzug.
- NASA/JSC, Verfahrensspezifikation für das Eloxieren von Aluminiumlegierungen, PRC-5006, Revision D, Juni 2020, Abschnitte 3.0–3.1. Zitiert zur Darstellung von Konstruktionsgrundsätzen; maßgeblich für das anzuwendende Verfahren und dessen Revision sind Zeichnung und Vertrag.
- TWI, Schweißbarkeit von Werkstoffen – Aluminiumlegierungen, Job Knowledge 21: wärmebehandelbare Legierungen, Einschränkungen beim Schmelzschweißen sowie Festigkeit in der Wärmeeinflusszone.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


