W tym artykule
6061 jest praktycznym punktem wyjścia dla obudowy lub ogólnego wspornika frezowanego z aluminium. Wybierz 7075, gdy potwierdzona wymagana wytrzymałość uzasadnia ten wybór, a metoda ochrony przed korozją i sposób połączenia elementu są z nim zgodne. Jeśli problemem jest nadmierne ugięcie, zmiana geometrii przekroju może pomóc bardziej niż przejście od 6061 do 7075. Ich sztywność sprężysta jest znacznie bliższa niż wytrzymałość na rozciąganie.
6082 to kolejna opcja konstrukcyjna, szczególnie tam, gdzie wymagany stan dostawy materiału jest łatwo dostępny. 2024 należy uwzględnić w porównaniu, gdy rysunek lub projekt konstrukcyjny wymaga jego właściwości. Odpowiedni wybór to stop w określonej formie wyrobu i w określonym stanie wytrzymałym i w odpowiednim stanie wytrzymałym — nie sam numer stopu.
Który stop aluminium pasuje do danej części?
Zacznij od możliwych przyczyn uszkodzenia elementu: trwałego wyginania, nadmiernego przemieszczenia, pęknięć zmęczeniowych, korozji lub utraty dopasowania po obróbce końcowej. Te czynniki prowadzą do różnych decyzji materiałowych.
| Stop i kandydujący stan wytrzymały | Miejsce na liście krótkiej | Główna decyzja do podjęcia |
|---|---|---|
| 6061-T6 / T651 | Obudowy, pokrywy i wsporniki ogólnego przeznaczenia | Czy przekrój spełnia ograniczenia obciążenia i ugięcia? |
| 6082-T6 / stan wytrzymały z odpuszczaniem naprężeń zależny od konkretnego wyrobu | Elementy konstrukcyjne z odpowiedniej blachy, pręta lub profili wytłaczanych | Czy specyfikacja wyrobu i dostępne wymiary są odpowiednie? |
| Blacha 7075-T651 lub T7351 | Kompaktowe, silnie obciążane wsporniki frezowane | Wytrzymałość w stosunku do odporności na korozję napięciową; brak wymogu spawania w standardzie |
| Blacha 2024-T351 | Elementy konstrukcyjne z uzasadnionym wymogiem zastosowania 2024 | Dane dotyczące zmęczenia i projektowania, ochrona przed korozją oraz kierunek materiału |
Dla obudowy zawierającej elektronikę ważniejsze mogą być płaskość pokrywy, powierzchnie montażowe i wygląd zewnętrzny niż maksymalna wytrzymałość na rozciąganie. Kompaktowy wspornik przenoszący duże obciążenie może wymagać dodatkowej wytrzymałości 7075. Żadna z tych opcji nie zwalnia od konieczności sprawdzenia nośności śrub, zarysu gwintu oraz otaczającego przekroju. Poniższe dane materiałowe wspierają tę listę krótką; ostateczną decyzję określa projekt części. Nasza strona poświęcona frezowaniu aluminium obejmuje zakres produkcji CNC dla tych wyborów materiałowych.
Porównaj wytrzymałość z temperem i załączoną podstawą danych
Poniższe to typowe wartości z arkuszy danych technicznych Kaiser Aluminum dotyczących blach i taśm & płyt. Pokazują wpływ stopu i temprowania; nie są to jednak minimalne wartości akceptacyjne ani dopuszczalne wartości projektowe dla każdej grubości i kierunku materiału. [1] [2] [3]
| Stop i temper w źródle | Typowa wytrzymałość na rozciąganie, MPa | Typowa wytrzymałość graniczna na rozciąganie, MPa | Gęstość nominalna w 20°C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 wymaga osobnej podstawy danych. W amerykańskich listach Hydro dotyczących ekstruzji blach podano minimalną wytrzymałość na rozciąganie wynoszącą 260 MPa oraz minimalną wytrzymałość graniczną na rozciąganie wynoszącą 310 MPa dla 6082-T6/T6511 w wymienionej grupie grubości 0.200–0.750 in. (5–20 mm). Te wartości odnoszą się do ekstruzji, a nie do typowych wartości dla płyt. Bezpośrednie porównanie 260 MPa z typową wartością 6061 powyżej nie pozwoli określić, który z dostarczonych produktów jest wytrzymałszy. [4]
W przypadku ostatecznej zamiany porównaj wymagane minimalne właściwości zgodnie z obowiązującą specyfikacją produktu, grubością, orientacją i temperaturą pracy. Podobne rodziny stopów nie czynią 6061 i 6082 wzajemnie zastępczymi na już wydanym rysunku.
Wyższa wytrzymałość nie oznacza proporcjonalnie mniejszej odkształcalności
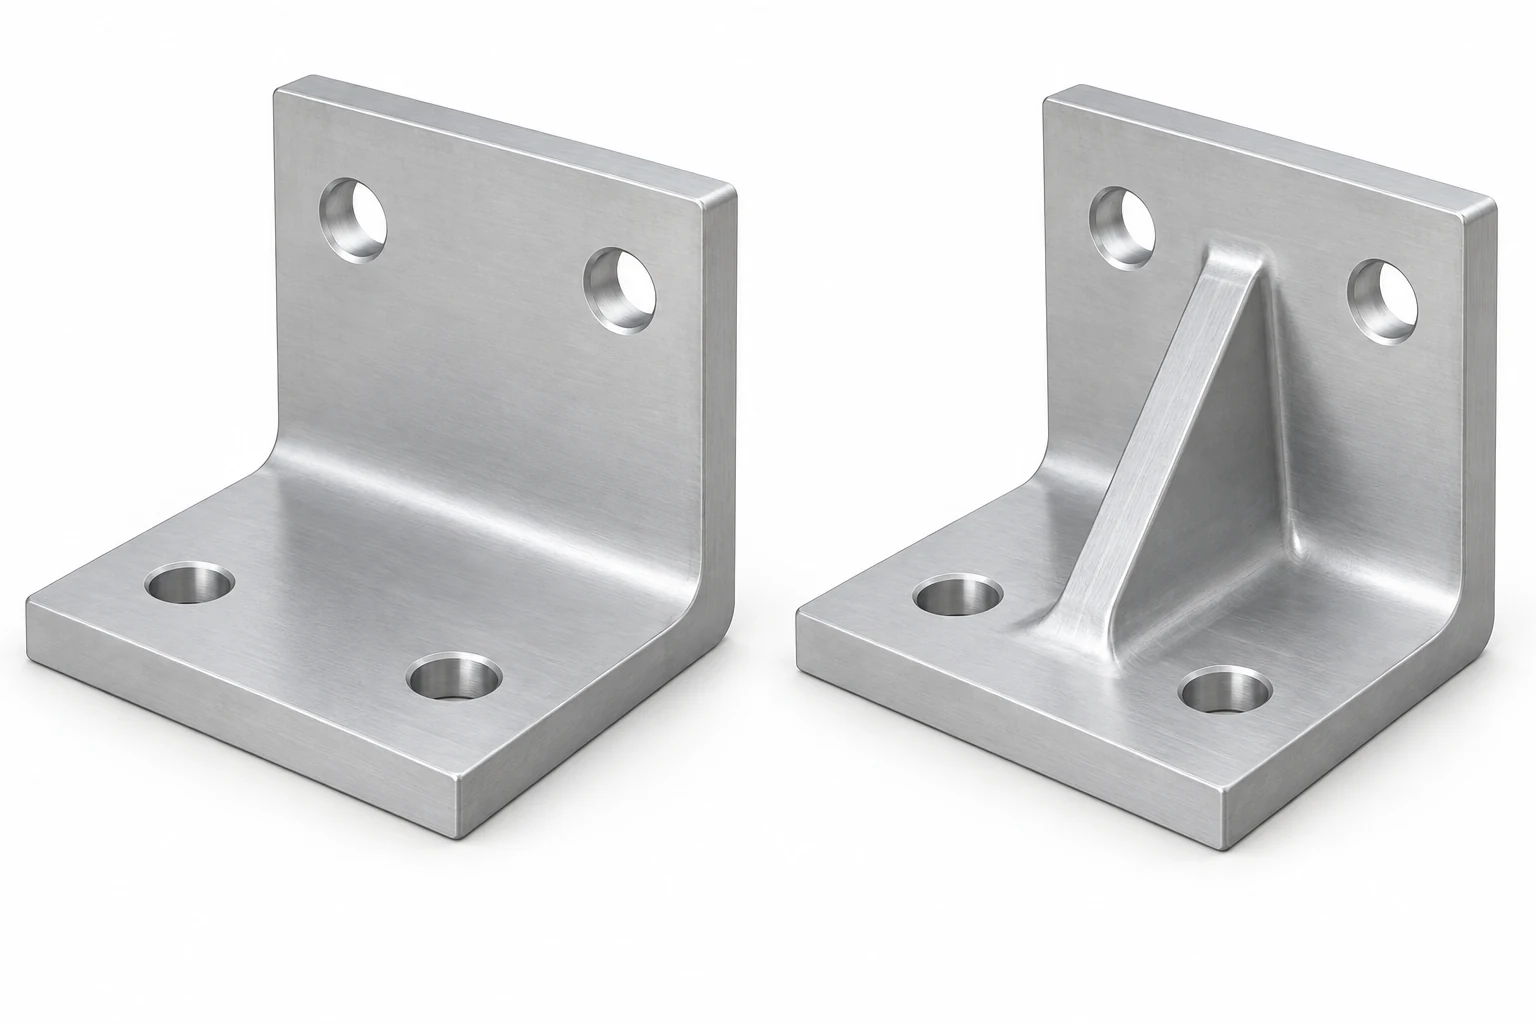
Wytrzymałość na rozciąganie dotyczy trwałego odkształcenia. Moduł Younga opisuje sztywność sprężystą. Odniesieniowe wartości modułu Kaiser dla 6061 i 7075 wynoszą obie około 70 GPa, mimo znacznie większej różnicy w ich typowych wytrzymałościach na rozciąganie. Dlatego więc wspornik wykonany ze stopu 7075 o tych samych wymiarach nie staje się niemal dwukrotnie sztywniejszy jedynie dlatego, że jego wytrzymałość na rozciąganie jest znacznie wyższa. [1] [2]
Jeśli wspornik przemieszcza się zbyt daleko, pozostając przy tym w zakresie sprężystym, sprawdź głębokość przekroju, usztywnienia (rzęsy), długość niewspartego rozpiętości oraz elastyczność połączeń. Jeśli ulega trwałemu wygięciu przed osiągnięciem wymaganego obciążenia, wytrzymałość stopu nabiera bezpośredniejszego znaczenia. Cieńszy projekt wykonany ze stopu 7075 może spełniać cel wytrzymałościowy, ale tracić zbyt dużo sztywności; po każdej przebudowie mającej na celu zmniejszenie masy należy ponownie obliczyć zarówno wytrzymałość, jak i sztywność.
7075 jest również nieco gęstszy. Jako prosta ilustracja przy tej samej objętości 100 cm³ gotowego metalu waży około 270 g w 6061 i 280 g w 7075, przed nałożeniem powłok i montażem elementów zaciskowych. Każda przewaga masy wynikająca z zastosowania 7075 musi pochodzić z akceptowalnej zmiany geometrii. Obliczenie to opiera się na podanych powyżej gęstościach nominalnych; nie jest to porównanie testowanych wsporników.
Powtarzające się obciążenia stawiają kolejne pytanie. Tabela wytrzymałości statycznej nie pozwala określić trwałości zmęczeniowej. Dla elementów konstrukcyjnych wykonanych z 2024 lub 7075 należy ocenić odpowiednie dane dotyczące zmęczenia, koncentracje naprężeń, stan powierzchni, cykl obciążenia oraz kierunek materiału. Wyrażenie „aluminium lotnicze” nie określa trwałości zmęczeniowej.
Dla cienkich obudów stan surowca i kolejność obróbki mają znaczenie.
Obudowa z głębokimi kieszeniami usuwa znaczną część pierwotnej blachy. Naprężenia resztkowe mogą się przemieszczać podczas tego procesu, podczas gdy cienka ściana lub dno mogą ulec odkształceniu pod wpływem sił tnących i zaciskowych. Same wzmocnienie stopu nie kontroluje żadnego z tych mechanizmów. Badania opisane przez Oak Ridge National Laboratory pokazują rolę początkowych naprężeń w płycie w zakresie odkształceń podczas obróbki; ich wyniki dla 7050-T7451 nie pozwalają na numeryczne przewidywanie skręcenia dla tych czterech stopów. [5]
T6 oznacza hartowanie roztworowe z następującym sztucznym starzeniem. Warunki produktu po zwalnianiu naprężeń zawierają informacje pomijane w określeniu „aluminium T6”: na przykład płyty w stanie T651 i profili walcowanych w stanie T6511 są istotnymi opcjami do obróbki. Należy podać pełną, odpowiednią nazwę techniczną produktu zakupowanego. Zwolnienie naprężeń eliminuje jeden z źródeł odkształceń; nie gwarantuje jednak, że gotowa kieszonka zachowa płaskość. [4] [6]
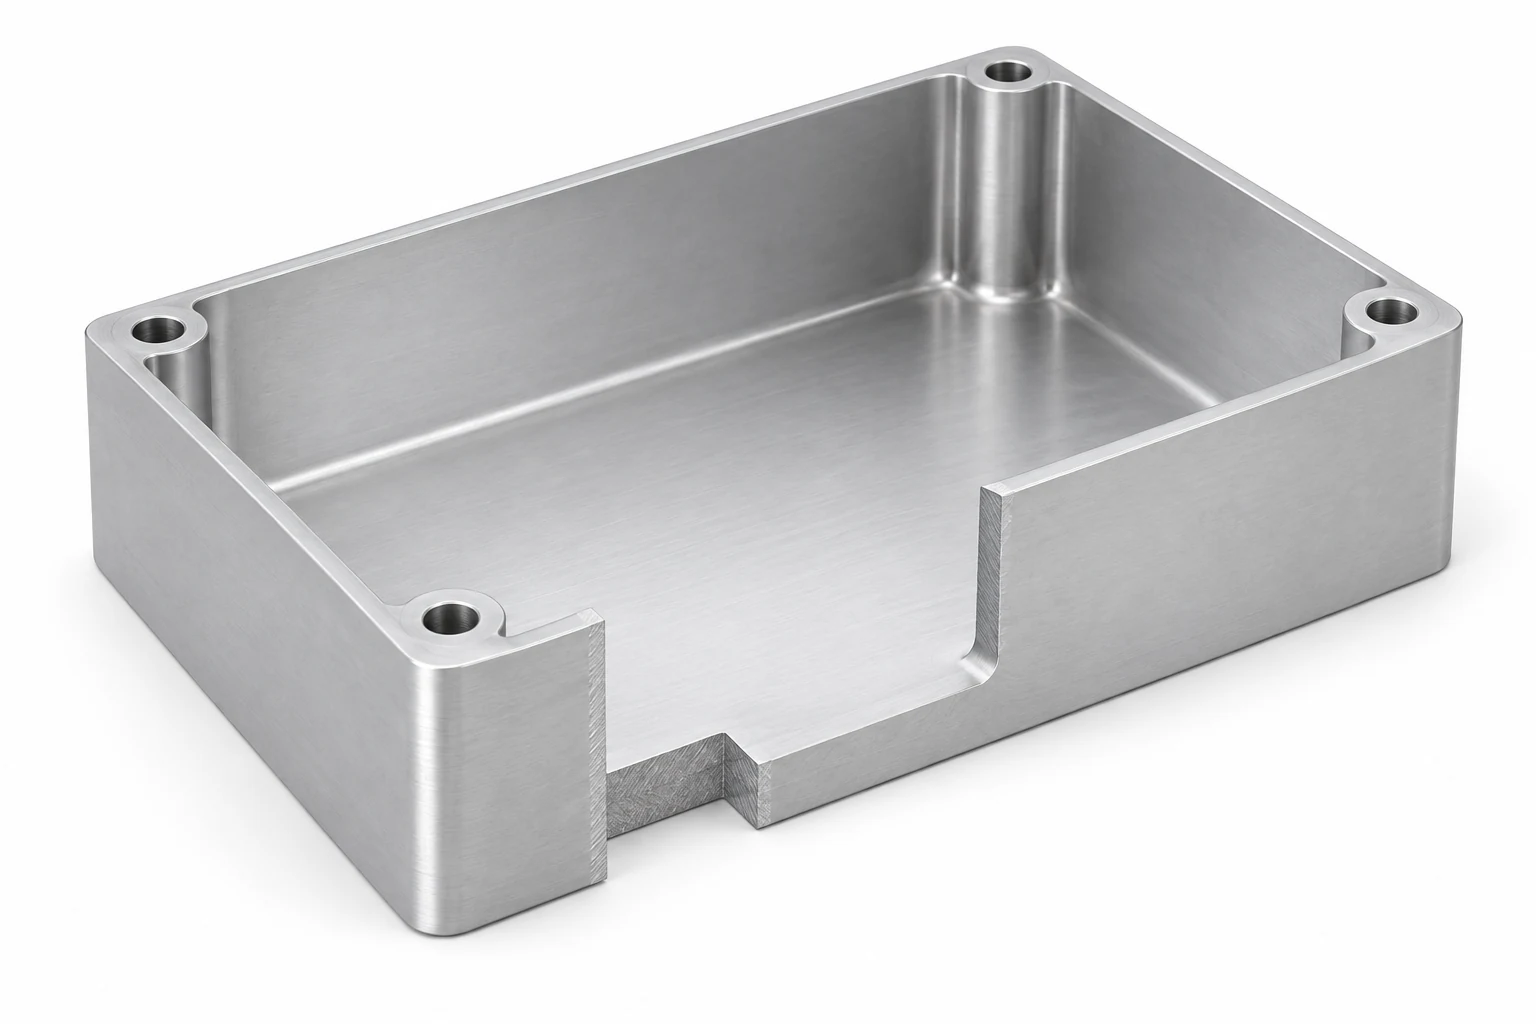
Przeanalizuj, jak część będzie podparta, w których miejscach będą działać zaciski, jak oddzielone są operacje frezowania prześwitu i wykańczania oraz czy wymaganie płaskości końcowej dotyczy części wolnej od uchwytu czy w określonym układzie montażowym. Zadbaj o wystarczającą przestrzeń w geometrii na przydatne promienie zaokrągleń narożników i realny dostęp narzędzi. Te decyzje mogą zadecydować o wyniku jeszcze przed tym, jak niewielkie różnice w obrabialności staną się istotne.
6082 pozostaje przydatnym materiałem do obróbki skrawaniem, ale w niektórych operacjach jego wióry mogą być trudne do odłamania. Hydro szczegółowo omawia techniki kontrolowania wiórów dla tego stopu. Dobra obracalność nie gwarantuje, że głęboka wnęka oczyści się sama. [4]
Korozja, anodowanie oraz spawanie zawężają wybór
Korozja i wygląd powierzchni
6061 oferuje przydatne połączenie odporności na korozję i odpowiedzi na anodowanie. 6082 wspiera również anodowanie i zastosowanie konstrukcyjne. 2024 wymaga szczególnej uwagi przy ochronie przed korozją i wyglądzie; sama wytrzymałość nie stanowi wystarczającego powodu wyboru tego stopu na obudowę estetyczną. [1] [3] [4]
W przypadku 7075 stan wytrzymałosciowy (temper) ma znaczenie. Kaiser podaje lepszą odporność na pękania uwarunkowane naprężeniami i korozją dla T7351 niż dla T651, przy niższej typowej wytrzymałości. Pękania uwarunkowane naprężeniami i korozją wymagają jednoczesnego wystąpienia materiału podatnego, naprężeń rozciągających oraz środowiska korozyjnego; ogólna ocena odporności na korozję nie rozstrzyga tego ryzyka. Należy wziąć pod uwagę rzeczywiste warunki ekspozycji oraz kierunek naprężeń w materiale. [2]
Anodowanie wpływa również na końcową geometrię detalu. Wymagania dotyczące powłoki, otworów pasowanych, gwintów, powierzchni stykowych oraz obszarów maskowanych należy określić przed rozpoczęciem obróbki. Te interfejsy łączą specyfikację wykończenia z wymaganiami wymiarowymi i kontrolnymi detalu. Nawet powierzchnia pod maską wymaga odpowiedniej strategii ochrony. W przypadku widocznych elementów należy uzgodnić próbkę wykończenia z użyciem zamierzonego stopu i procesu wykończenia. Opublikowane przez NASA wytyczne dotyczące anodowania wyjaśniają wpływ wykończenia na wymiary oraz zależność wyglądu od stopu; nie nakładają jednak wymogów procesowych NASA na komercyjne obudowy. [7]
Zespół spawany
Gdy detalu przeznaczonego do obróbki skrawaniem wymaga się połączyć metodą spawania topowego w zespół, 6061 lub 6082 jest zazwyczaj bardziej praktycznym punktem wyjścia niż 2024 lub 7075. Ciepło spawania lokalnie obniża wytrzymałość w stopach aluminium poddanych hartowaniu, dlatego wartość wytrzymałościowa T6 dla niespawanego materiału nie może być bez zmian stosowana w strefie spoiny. Połączenie oraz procedura spawania wymagają osobnej oceny. [4] [8]
Jednolity, frezowany uchwyt eliminuje połączenie spawane, ale wymaga zmiany koncepcji konstrukcyjnej. Może to wpłynąć na wymiar surowca, ilość usuwanego materiału oraz koszt. Nie traktuj ofert „wykonanych z pełnego materiału” i „frezowanych, a następnie spawanych” jako równoważnych.
Porównaj koszt dopuszczalnej gotowej części
Rozpocznij ogólną porównawczą analizę części z 6061, a następnie określ cenę alternatyw spełniających ustalone wymagania. Nie istnieje wiarygodny stały procentowy współczynnik różnicy kosztów między 6061 a 7075. Na wynik wpływają dostępny wymiar surowca, ilość usuwanego materiału, sposób zamocowania, liczba sztuk, obróbka końcowa oraz kontrola jakości. Lokalnie dostępny półprodukt z 6082 może okazać się bardziej opłacalny niż mniej odpowiedni wymiar 6061; potwierdź tę alternatywę w trakcie przeglądu konstrukcyjnego.
W bezpośrednim porównaniu materiałów zachowaj tę samą rewizję rysunku, liczbę sztuk, wymiary gotowe oraz wymagania dotyczące kontroli jakości. Koszt części przeprojektowanej i lżejszej należy określić osobno. przewodnik po kosztach i doborze dostawców CNC wyjaśnia, jak porównać ten pełny zakres prac.
Użyteczne oznaczenie materiału zawiera nazwę stopu, pełny stan wytrzymałosciowy (temper), specyfikację produktu oraz wymagane dokumenty. Rysunek określa wówczas tolerancje funkcjonalne, wykończenie powierzchni, obszary chronione przed obróbką oraz kryteria akceptacji po zakończeniu obróbki. Jeśli dopuszcza się substytucje, należy podać zatwierdzone alternatywy wraz z ich warunkami zamiast ogólnego zapisu „aluminium lub odpowiednik”.
FAQ dotyczące doboru stopów aluminium
Czy 7075 jest lepszy niż 6061 dla każdego uchwytu frezowanego na maszynach CNC?
Nie. 7075 może być przydatny, gdy wytrzymałość ogranicza kompaktowy uchwyt, ale uchwyt ograniczony odkształceniem sprężystym może skorzystać bardziej z zmiany geometrii. Przed zastosowaniem substytucji porównaj określony stan wytrzymałosciowy (temper), obciążenie, narażenie na korozję oraz wymagania dotyczące połączeń.
Czy 6082 może zastąpić 6061 bez zmiany rysunku?
Tylko wtedy, gdy opublikowana specyfikacja już zezwala na taką substytucję. W przeciwnym razie uprawniony organ projektowy musi zatwierdzić stop, stan wytrzymałosciowy (temper), formę produktu oraz wymagane właściwości. Podobne zastosowania nie stanowią dowodu równoważności materiałów.
Kiedy 2024 ma sens zamiast 6061 lub 7075?
2024 ma sens, gdy uzasadnia go projekt konstrukcyjny lub istniejąca specyfikacja materiału, w tym odpowiednie dane dotyczące zmęczenia i właściwości kierunkowych. Należy uwzględnić wymagania dotyczące ochrony przed korozją oraz wykończenia powierzchni. Nie stanowi on automatycznego ulepszenia zwykłej obudowy.
Czy aluminium w stanie T651 gwarantuje płaską, frezowaną obudowę?
Nr. Po zwolnieniu od naprężeń materiał półfabrykatowy nadal wymaga planu obróbki odpowiedniego do ilości usuwanego materiału, geometrii ścianek i sposobu podparcia. Określ, czy końcową płaskość mierzy się w stanie swobodnym czy przy zadanym ograniczeniu montażowym.
Czy różne stopy aluminium będą pasować do siebie po anodowaniu?
Nie zakładaj tego automatycznie. Skład stopu, przygotowanie powierzchni oraz proces anodowania wpływają na wygląd. Do widocznych powierzchni użyj uzgodnionego wzorca lub kryteriów akceptacji, a wymaganą jakość wykończenia powierzchni funkcjonalnych określ osobno.
Źródła techniczne
- Kaiser Aluminum, Sheet Coil & Plate Alloy 6061—Technical Data, Rev. 05/06, pp. 1–2: typowa wytrzymałość, moduł sprężystości, nominalna gęstość oraz cechy porównawcze.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 7075—Technical Data, Rev. 05/06, pp. 1–2: właściwości T651/T7351 oraz ocena odporności na korozję.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 2024—Technical Data, Rev. 05/06, pp. 1–2: typowe właściwości T4/T351 oraz ograniczenia wykończenia.
- Hydro, Alloy 6082, Revision 2019/02 (March 2019), pp. 1–2: minimalne wymiary profili wytłaczanych, definicje stanów wytrzymałosciowych, obróbka, spawanie i anodowanie.
- Oak Ridge National Laboratory, Wpływ początkowego naprężenia resztkowego w płycie aluminiowej na odkształcenie wykonywanego detalu, 2024, streszczenie publikacji. Materiał badawczy: 7050-T7451.
- Kaiser Aluminum, KaiserSelect General Engineering Plate: produkty z płyty T651 oraz związek między naprężeniami resztkowymi a odkształceniem części po obróbce.
- NASA/JSC, Specyfikacja procesu anodowania stopów aluminium, PRC-5006 Rev. D, June 2020, sections 3.0–3.1. Cytowane w odniesieniu do zasad projektowania; proces i jego wersja stosowane w praktyce określane są przez rysunek techniczny i umowę.
- TWI, Spawalność materiałów — stopy aluminium, Job Knowledge 21: stopy poddawalne hartowaniu, ograniczenia spawania topowego oraz wytrzymałość strefy wpływu ciepła.



