Kołnierze i toczone pierścienie
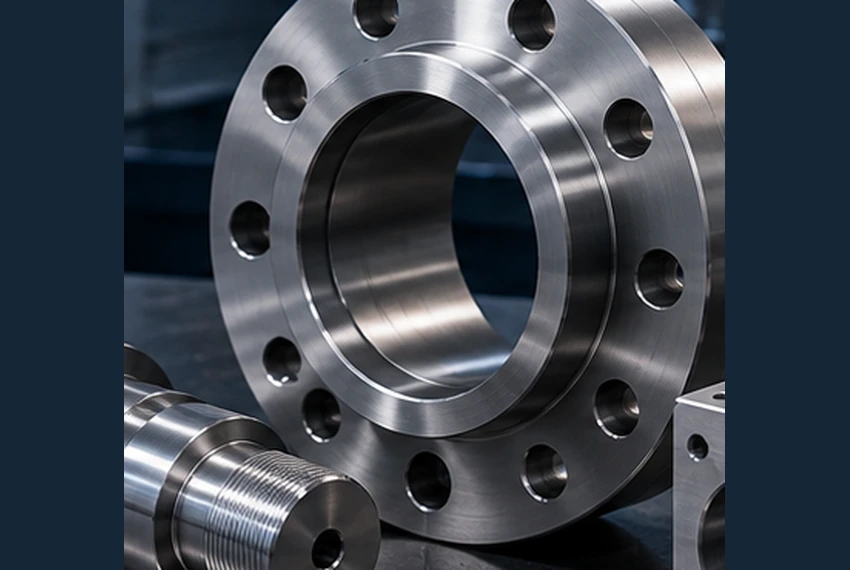
Zidentyfikuj powierzchnię uszczelniającą, otwór wewnętrzny oraz okrąg montażowy śrub na rysunku. Dołącz dane dotyczące uszczelki oraz wymagania kontrolne dla każdego projektu przeznaczonego do pracy pod ciśnieniem.
Zidentyfikuj powierzchnię uszczelniającą, otwór wewnętrzny oraz okrąg montażowy śrub na rysunku. Dołącz dane dotyczące uszczelki oraz wymagania kontrolne dla każdego projektu przeznaczonego do pracy pod ciśnieniem.
Określ średnice współpracujące, barki, profil gwintu oraz oś odniesienia. Zaznacz miejsca, w których bicie, chropowatość powierzchni lub kontrola gwintu mają wpływ na montaż.
Podaj grubość ścianki, głębokość otworu wewnętrznego oraz końcowe dopasowanie. Poinformuj nas, czy podane wymiary dotyczą stanu przed czy po obróbce cieplnej, naniesieniu powłoki lub docinkowaniu.
Wyślij model zawierający głębokości kieszeni, położenie otworów przepustowych oraz relacje między punktami odniesienia. Zidentyfikuj przecinające się kanały, zakleszczone wióry oraz cechy wymagające dostępu do kontroli.
UNS N06625
Stop niklu i chromu wzmacniany głównie molibdenem i niobem w roztworze stałym. Stosowany tam, gdzie jednocześnie wymagane są wytrzymałość i odporność korozyjna.[1]
UNS N07718
Stopniowalna w procesie starzenia się stopowa nikielowa. Określona obróbka cieplna jest częścią wymagań, a nie opcjonalnym szczegółem wykończenia.[2]
UNS N06600
Stop nikielowo-chromowo-żelazowy stosowany ze względu na odporność na wysokie temperatury i korozję. Nie podlega wytrząsaniu (precipitation hardening) w taki sam sposób jak stop 718.[3]
Dla rysunku określającego 625:W ofercie należy podać gatunek, kształt wyrobu oraz stan materiałowy. Zastosowania związane z odpornością na korozję nie czynią go uniwersalnym zamiennikiem innych stopów.[1]
Dla rysunku określającego 718:Ustalić, czy dostarczany materiał półwyrobów jest w stanie po użebieniu roztworowym czy już po starzeniu, oraz które końcowe właściwości muszą zostać udokumentowane.[2]
Dla innych gatunków Inconel należy podać specyfikację materiałową oraz wymagany stan do przeglądu.
| Właściwość | Wyżarzony Stop Special Metals 625 | Ujednorodniony roztwór |
|---|---|---|
| Wytrzymałość na rozciąganie (MPa) | 827–1,034 | 724–896 |
| Wytrzymałość na rozciąganie przy odkształceniu 0.2% (MPa) | 414–655 | 290–414 |
| Twardość wg Brinella (HB) | 145–220 | 116–194 |
Nominalne zakresy temperatury pokojowej firmy Special Metals dla prętów, kształtowników i blach o grubości do 4 in (101.6 mm). Zapasy wyżarzone charakteryzują się wyższą wytrzymałością i twardością w niniejszym zbiorze danych; zapasy ujednorodnione roztworem wybiera się, gdy decydujące znaczenie mają optymalna odporność na pełzanie i pękanie. Limity zakupu są zgodne ze wskazanym standardem produktu oraz stanem materiału.
Oferta powinna wyraźnie rozróżniać materiał zakupiony od gotowego elementu, który zamierzasz otrzymać. Wymień formę dostarczanego półfabrykatu, normę produktową i jej wydanie, stan wyżarzenia oraz wszelkie wymagane dokumenty potwierdzające właściwości mechaniczne lub twardość.
Dla stopa podlegającego starzeniu (age-hardenable) 718 wybrana obróbka cieplna wpływa na właściwości materiałowe. Należy uzgodnić, które operacje są wykonywane przed obróbką cieplną, które wymiary są końcowo frezowane po niej oraz kiedy przeprowadzana jest ostateczna kontrola jakości.[2]
Harmonogram starzenia 718 nie jest ogólną obróbką cieplną stosowaną dla każdego gatunku Inconelu. Należy stosować obróbkę cieplną określoną dla danego gatunku stopu i konkretnego zastosowania; wszelkie proponowane odstępstwa wymagają zatwierdzenia przed rozpoczęciem produkcji.[1][3]
Nie wybrano stanu dostawy.
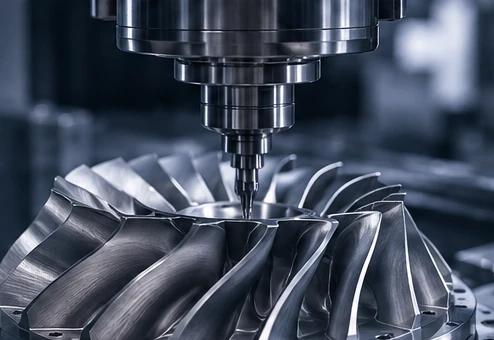
Elementy obrotowe wymagają zdefiniowanej osi odniesienia oraz ustalonej kolejności operacji. Opisz krytyczne pasowania, wymagania dotyczące chropowatości powierzchni oraz wszelkie ograniczenia dotyczące śladów uchwytu. Dołącz rysunek nawet wtedy, gdy dostępny jest model 3D.
Długość narzędzia, sposób zamocowania i dostęp do pomiaru decydują o planie ustawień. Wieloosiowa obróbka może zapewnić dostęp do cech nachylonych; geometria określa liczbę i typ ustawień.
Podaj głębokość wiercenia osobno od głębokości użytecznej gwintu. W przypadku otworów przecinających się oraz wewnętrznych przewodów określ miejsca, w których konieczne jest usunięcie wyprasek, oraz czy wymagane są dodatkowe kontrole specyficzne dla danej aplikacji — np. kontrola endoskopem, pod względem szczelności lub inne.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Średnice i pasowania | Element współpracujący; pasowanie; oś odniesienia | Po wykonaniu określonych operacji końcowych | Określone pomiary lub wzorce kontrolne |
| Położenie i bieganie | Punkty odniesienia; kontrolowany układ otworów / element obrotowy | Układ pomiarowy odnoszący się do punktów odniesienia | Zgłaszane wymagane cechy geometryczne |
| Powierzchnie uszczelniające i kontaktowe | Płaskość; parametr i jednostki chropowatości; zabronione ślady | Funkcjonalne powierzchnie określone na rysunku | Kontrole wymiarowe i powierzchniowe, w tym chropowatość |
| Gwinty i przewody wewnętrzne | Profil gwintu / skok / klasa; skuteczna głębokość; usuwanie wyprasek | Zidentyfikowane elementy dostępne, przecinające się lub ukryte | Kontrola gwintów; określona weryfikacja elementów wewnętrznych |
| Wymiary po obróbce końcowej | Stan dostawy; wymiary końcowe po obróbce cieplnej lub powłokowej | Określony stan końcowy | Wymiary końcowe; osobne wymagane dokumenty procesowe |
Nie istnieje pojedyncza dopuszczalna odchyłka stosowana do każdego detalu z Inconelu. Przed zaakceptowaniem odchyłki analizowane są: rozmiar, geometria, stan materiału, dostępność oraz metoda kontroli.
Wewnętrzne narożenia, otwory pod kątem oraz głębokie wgłębienia należy sprawdzić pod kątem zarówno obróbki, jak i pomiaru. Zaznacz geometrię, której nie można zmienić, aby możliwe dostosowania projektu pozostawały oddzielone od cech obowiązkowych.
Wczesne zidentyfikowanie cienkich przekrojów, smukłych trzpieni i dużych wgłębień. Zadaj pytanie, jak komponent może być zamocowany bez zakłócania gotowych powierzchni oraz czy przed wydaniem pełnej ilości potrzebny jest próbnik.
„Zdeburrowanie wszystkich krawędzi” może być niewystarczające dla otworu uszczelniającego, kanału przepływowego lub powierzchni dociskowej o ścisłym dopasowaniu. Wpisz na rysunku wymagany stan krawędzi, brak załamania krawędzi oraz dostęp do kontroli.
Wyślij model i rysunek w tej samej wersji. Sugerowany promień zaokrąglenia narożenia, alternatywny rozmiar surowca lub zmieniona trasa technologiczna stanowią propozycję do zatwierdzenia — nie uprawnienie do modyfikacji Twojego elementu.
Nie wybrano tematów do przeglądu.
Na rysunku należy zachować oznaczenia funkcjonalnego chropowacenia powierzchni, dopuszczalnych śladów narzędzi oraz wymagań dotyczących krawędzi. Część bez powłoki nadal wymaga ustalonej metody czyszczenia i obsługi.
Wskazanie cechy oraz wymaganej końcowej wielkości, płaskości lub chropowatości. Szlifowanie lub polerowanie to operacja wtórna wykonywana na żądanie w ramach konkretnego zamówienia, a nie standardowa procedura stosowana dla każdej części.
Podaj stosowaną metodę i kryteria akceptacji tam, gdzie konieczne jest usunięcie tlenków lub zanieczyszczeń. Zgadnij się, jak będą kontrolowane powierzchnie po obróbce oraz wymiary.
Dostarcz specyfikację powłoki, jej grubość, obszary maskowania oraz wymagania dotyczące końcowych wymiarów. Wszelkie wymagania dotyczące źródła kwalifikowanego muszą zostać określone przed przygotowaniem oferty.
Odrębne określenie obróbki cieplnej, czyszczenia, powłok oraz końcowej obróbki skrawaniem w ofercie.
Zażądaj protokołów wymaganych przez Twoje zamówienie: oznaczenia materiału, specyfikacji produktu, dostarczonego stanu oraz identyfikacji partii („heat”) lub numeru partii („lot”). Określ wszelkie ograniczenia dotyczące hutnika, kraju pochodzenia lub zatwierdzonego źródła przed zakupem materiału.
Raport wymiarowy nie zastępuje protokołu obróbki cieplnej, a certyfikat materiału nie potwierdza, że gotowa geometria spełnia wymagania. Określ, które protokoły są niezbędne oraz w jaki sposób mają być one powiązane z zamówieniem.
W przypadku badań nieniszczących, identyfikacji materiału metodą PMI, testów ciśnieniowych lub innych specjalnych kontroli podaj metodę, kryteria akceptacji, próbki oraz wymagania dotyczące wykonawcy. Dostępność i odpowiedzialność zostają potwierdzone w ofercie.
Dla części zaworów, pomp lub przyrządów pomiarowych podaj medium, stężenie, temperaturę i ciśnienie. Dobór materiału oraz zatwierdzenie projektu pod kątem wytrzymałości na ciśnienie są osobnymi procesami od akceptacji obróbki.
Podaj cykl pracy, warunki eksploatacji oraz wszelkie wymagania dotyczące źródła lub kwalifikacji określone w rysunku. Ogólne informacje o stopach nie stanowią kwalifikacji dla konkretnego silnika ani komponentu krytycznego pod względem bezpieczeństwa.
Elementy współpracujące i cechy decydujące o montażu określają wymagania dla pierścieni, wałów, tulei i wsporników. Zatwierdzone rysunki stanowią odniesienie produkcyjne.
Porównuj oferty cenowe dla tego samego stopu, formy wyrobu i dostarczonego stanu. Włącz wszelkie wymagania dotyczące zatwierdzonego źródła oraz dokumentację towarzyszącą materiałowi; niższa cena surowca może obejmować inny zakres dostawy.
Dopuszczalne nadmiary materiału, głębokie cechy, dostęp narzędzi oraz oddzielne ustawienia wpływają na plan produkcji. Warunki cięcia stopów niklu oraz zużycie narzędzi mają również znaczenie przy szacowaniu zakresu prac.[4]
W razie potrzeby poproś o osobne wyceny próbek i partii. Włącz obróbkę cieplną, wykończenie powierzchni, specjalistyczne badania, pakowanie oraz wymaganą dokumentację, aby móc porównać kompleksowe oferty cenowe.
Wyślij model CAD, rysunek, specyfikację materiału oraz ilości zamówienia. Zidentyfikuj cechy krytyczne oraz wszelkie ograniczenia dotyczące źródła lub kontroli jakości.
Potwierdź odpowiedzialność za materiał, zakres produkcji, kolejność obróbki cieplnej oraz kryteria akceptacji. Rozstrzygnij wszystkie proponowane zmiany przed uruchomieniem produkcji.
Określ ilość próbek oraz zakres ich akceptacji. Zachowaj osobny proces akceptacji próbek, nie łącząc go z dalszymi testami aplikacyjnymi lub kwalifikacyjnymi.
Ustal końcowy raport, identyfikację części oraz sposób pakowania. Powtarzane zamówienia powinny odnosić się do zatwierdzonej wersji rysunku oraz wszelkich autoryzowanych zmian procesowych.
Wyślij pasujący model CAD oraz rysunek z wymiarami, gatunek i specyfikację produktu, dostarczone i wymagane warunki dostawy, ilość, wykończenie oraz wymagania dotyczące kontroli. Dołącz przeznaczenie elementu oraz wszelkie ograniczenia dotyczące zatwierdzonych źródeł wpływające na zakupy.
Stop 625 uzyskuje główną wytrzymałość dzięki utwardzaniu przez roztwór stały, podczas gdy 718 jest utwardzany starzeniem. Nie są one wzajemnie zamienne ani pod względem nazwy, ani na podstawie pojedynczej wartości wytrzymałości; należy stosować stop i stan określone dla danej aplikacji.[1][2]
Tak. Podaj zarówno stan dostarczanego półfabrykatu, jak i wymagany stan przy odbiorze. Jeśli wymagana jest obróbka cieplna lub badania własności, dołącz odpowiednią specyfikację i dokumentację, a następnie uzgodnij kolejność operacji frezowania i końcowej kontroli.
Element może wymagać toczenia, frezowania, wiercenia, gwintowania lub kilku innych operacji. Wyślij geometrię i stan materiału do przeglądu; zaproponowana trasa obróbki zależy od dostępności narzędzi, sposobu zamocowania przedmiotu oraz cech podlegających kontroli.
Akceptacja tolerancji zależy od konkretnego rysunku. Przegląd uwzględnia wymiary i kształt elementu, stan materiału, kolejność obróbki cieplnej oraz dostępność do pomiarów. Zaznacz krytyczne dopasowania i bazy pomiarowe zamiast polegać na jednej tolerancji dla całego elementu.
Tak, można to omówić. Udostępnij certyfikat materiału, wymiary półfabrykatu, jego stan oraz dostępny nadmiar. Akceptacja, śledzilność, pozostałe badania oraz odpowiedzialność za dostarczony materiał muszą zostać uzgodnione przed rozpoczęciem obróbki.
Ta strona nie jest listą dostępnych zapasów. Dla każdego zapytania sprawdzane są dokładna forma produktu, jego wymiary, stan, źródło i dokumentacja. Każda proponowana alternatywa wymaga Twojej zgody przed zamówieniem materiału.
Dołącz wymagane dokumenty do zapytania. Certyfikaty materiału, protokoły obróbki cieplnej, raporty z pomiarów wymiarowych oraz specjalistyczne raporty z badań dotyczą różnych aspektów. Zakres ich zawartości, podmiot wystawiający oraz powiązanie z zamówieniem muszą zostać uzgodnione osobno.
Nazwa stopu lub przedstawione ilustracje nie oznaczają automatycznej akceptacji zastosowania. Osoba odpowiedzialna za rysunek lub klient musi określić stosowne wymagania projektowe, kwalifikacyjne, dotyczące źródła materiału oraz procesu; akceptacja tego zakresu wymaga konkretnego potwierdzenia.
Stan dostarczanego stopu wpływa na zachowanie podczas obróbki. Superaloye niklowe mogą również powodować utwardzanie powierzchniowe, problemy z odprowadzaniem ciepła oraz zużyciem narzędzi, dlatego oferty powinny odnosić się do tego samego stanu materiału i zakresu produkcji.[4]
Omów liczbę próbek oraz cel prób — np. sprawdzenie dopasowania, weryfikację wymiarów lub zatwierdzenie procesu. Określ wszelkie wymagania dotyczące stanu materiału lub kontroli jakości, które muszą być spełnione już dla prototypu.
Zaproponowany zakres powinien zawierać informację, czy prace będą wykonywane w naszych zakładach produkcyjnych czy u uzgodnionego partnera, w tym także w przypadku dodatkowych operacji (np. obróbki cieplnej) lub specjalistycznych badań. Możemy również zaproponować bezpośredni kontakt z wykonawcą, jeśli taka forma współpracy najlepiej odpowiada Twojemu projektowi.
Zgadnijcie się na poufność oraz metodę przekazywania danych przed udostępnieniem poufnych lub ograniczonych plików.
Prześlij swój rysunek, stan stopu oraz zamawianą ilość. Określ, czy sam/a dostarczasz materiał, czy potrzebujesz jego zakupu, wraz z wymaganymi dokumentami śledzenia pochodzenia.
Odniesienia do właściwości stopów i ich obróbki. INCONEL jest znakiem towarowym grupy firm Special Metals Corporation. Zakupy muszą być zgodne z zatwierdzoną gatunkowością, specyfikacją produktu oraz wymaganiami dotyczącymi źródła pochodzenia.
