Wtułki i tuleje łożyskowe z nylonu
Prześlij wymiary wału i korpusu wraz z rysunkiem wkładki. Włącz zamierzony luz, obciążenie, smar oraz warunki, w jakich otwór musi zostać zaakceptowany.
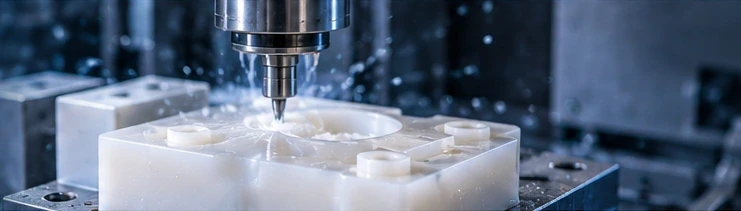
Prześlij wymiary wału i korpusu wraz z rysunkiem wkładki. Włącz zamierzony luz, obciążenie, smar oraz warunki, w jakich otwór musi zostać zaakceptowany.
Profil zęba, moduł lub skok, kąt przyporu, otwór i tarcza definiują zębnik z nylonu. Metodę frezowania zębów oraz zakres kontroli zębów należy uzgodnić dla konkretnej geometrii.
Zaznacz powierzchnię roboczą, kierunek ruchu i punkty mocowania. Podaj również materiał przeciwpowierzchni oraz warunki czyszczenia, aby przegląd uwzględniał sposób montażu i użytkowania prowadnicy.
Wskaż powierzchnie przenoszące obciążenie oraz otwór pozycjonujący pierścień. Dodaj sposób mocowania, luźność oraz wszelkie pomiary wymagane po zamontowaniu przed akceptacją zespołu.
Zaznacz powierzchnię roboczą, ukryte elementy mocujące oraz granice wymiany. Podaj obciążenie, rodzaj ruchu oraz materiał kontaktowy zamiast ograniczać się wyłącznie do określenia „odporne na zużycie”.
Zdefiniuj powierzchnie lokalizujące oraz sposób zamocowania elementu. Włącz do opisu warunki kontroli jakości lub montażu, szczególnie w przypadku konieczności powtarzania pozycjonowania na innym stanowisku.
Ekstrudowany PA6 to sprawdzony materiał inżynierski w postaci gotowych prętów do elementów mechanicznych. Jego połączenie odporności udarowej, właściwości tłumienia drgań oraz odporności na zużycie czyni go odpowiednim do prowadnic i wpuszczek.[2]
Spośród wymienionych stopni naturalnych TECAMID 66 jest umiarkowanie bardziej sztywny niż TECAMID 6 (3,500 kontra 3,300 MPa), ale nie zapewnia zwiększenia sztywności w porównaniu z odlewniczym TECAST T (3,500 MPa). W zakresie temperatur 23–60°C jego podłużna rozszerzalność cieplna wynosi 11 × 10⁻⁵/K w porównaniu do 12 × 10⁻⁵/K dla stopni PA6. Oznacza to przy tej samej długości i zmianie temperatury nieco mniejsze rozszerzanie cieplne, co pomaga ograniczyć zmianę dopasowania względem partnera metalowego. Uwzględniamy kondycjonowanie wilgotnościowe w tej ocenie dopasowania.[1]
Nylon odlewniczy 6, często oznaczany jako PA6G, jest zarówno opcją materiału, jak i formą gotowego półfabrykatu. Półfabrykat z nylonu odlewniczego można nadal dopasować frezowaniem do Twojego rysunku; nie jest to ten sam proces co wtrysk gotowego elementu.[3]
Dla formuły wypełnionej lub smarowanej wymagana jest osobna analiza materiału. Na przykład odlewniczy PA6 modyfikowany disiarczkiem molibdenu to inny produkt niż niemodyfikowany stopień; nie należy zakładać, że każdy ciemny nylon zawiera ten sam dodatek.[4]
Uwaga zawierająca wyłącznie słowo „nylon” pozostawia otwartą kwestię typu PA, metody produkcji surowca, dodatków oraz stanu dostawy. Prześlij aktualną specyfikację materiału i wskaż dozwolone alternatywy. Równoważny kolor, nazwa rodziny lub opis dostawcy nie stanowi zatwierdzenia do zastąpienia materiału.
Opcje materiałów są przeznaczone do omówienia, a nie stanowią aktualnej listy dostępnych zapasów. Dla każdego zamówienia należy potwierdzić odmianę, źródło oraz dostępne rozmiary surowców.
| Właściwość | Wytłaczony PA6 TECAMID 6 naturalny | Odlewany PA6 TECAST T naturalny | PA66 TECAMID 66 naturalny | Warunki badania |
|---|---|---|---|---|
| Gęstość (g/cm³) | 1.14 | 1.15 | 1.15 | — |
| Wytrzymałość na rozciąganie (MPa) | 79 | 83 | 85 | 50 mm/min |
| Moduł rozciągania (MPa) | 3,300 | 3,500 | 3,500 | 1 mm/min |
| Twardość (skala Shore D) | 79 | 83 | 82 | Skala Shore D |
| Rozszerzalność cieplna (×10⁻⁵/K) | 12 | 12 | 11 | 23–60°C, wzdłużnie |
| Wchłanianie wody (%) | 0.30 / 0.60 | 0.20 / 0.40 | 0.20 / 0.40 | 24 h / 96 h w temperaturze 23°C |
Typowe właściwości wymienionych odmian surowców; podaj warunki wilgotności dla akceptacji wymiarowej.
Poliamidy mogą pochłaniać wilgoć ze środowiska. Skutek zależy od materiału, wielkości elementu, wilgotności powietrza, temperatury i czasu. Pomiar wymiaru wykonany bezpośrednio po obróbce nie gwarantuje, że pozostanie on niezmieniony po magazynowaniu lub użytkowaniu.[5]
Wybierz warunek pomiaru do uwzględnienia w specyfikacji Twoich części z nylonu.
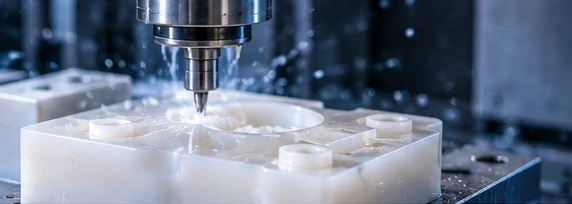
Powierzchnie lokalizujące, obszary przenoszące obciążenie, dostęp narzędzi, podparcie części i kolejność cech wpływają na frezowanie. Kieszenie, promienie zaokrągleń oraz przeloty wiercone wymagają zgodnego modelu i rysunku.
Średnica otworu, średnica zewnętrzna i powierzchnie czołowe określają dopasowanie z wałem lub korpusiem. Warunek kontroli musi zostać wyraźnie określony; same wymiary części luzem nie ustalają luzu roboczego po zamontowaniu.
Zęby kół zębatych, wkładki, otwory poprzeczne, kondycjonowanie oraz sprawdzanie funkcjonalne mogą wymagać osobnej operacji lub wsparcia specjalistycznego. Potwierdź, co jest uwzględnione w zakresie zamówienia, kto wykonuje pracę oraz jakie wyniki towarzyszą dostarczanym częściami.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Otworki i gniazda łożysk | Granice średnicy; wał lub łożysko współpracujące | Określona temperatura i stan wilgotności | Oddzielna kontrola luźnych elementów oraz otworów w stanie zamontowanym |
| Powierzchnie prowadzące i płaskie podkładki | Punkty odniesienia; płaskość/równoległość; układ mocowania | Zdefiniowane podparcie; brak wymuszonego odkształcania | Pomiary powierzchni czołowych w określonym ułożeniu podparcia |
| Gwinty i wkładki gwintowe | Profil gwintu; głębokość; specyfikacja wkładki | Określone wymagania montażowe i moment dokręcania | Kontrola gwintu; oddzielny próbny montaż wkładki |
| Cienkie ścianki i głębokie cechy konstrukcyjne | Minimalna grubość ścianek; powierzchnie robocze; punkty pomiarowe | Dostępne cechy konstrukcyjne; brak zniekształcenia podczas kontroli | Krytyczne wymiary w określonych punktach |
| Powierzchnie ślizgowe i zużywające się | Funkcjonalna jakość powierzchni; materiał współpracujący; ruch | Określone warunki eksploatacji i testów | Kontrola wymiarowa; oddzielny, określony test zużycia |
| Wymiary zależne od stanu materiału | Zaakceptowany stan; procedura kondycjonowania; rewizja rysunku | Wymagany czas lub stan wilgotności | Zarejestrowane warunki pomiaru i stan kondycjonowania |
Dopuszczalne odchyłki poliamidu zależą od jego gatunku, geometrii i warunków eksploatacji. Oferta zawiera uzgodnione granice tolerancji oraz warunki pomiaru.
Dla prowadnicy ślizgowej lub kołnierza łożyskowego podaj materiał przeciwpowierzchni, prędkość, obciążenie oraz sposób smarowania. Wskazówka: określ, czy obciążenie jest stałe czy przerywane oraz jak oceniana będzie awaria w próbnej części.
Oznacz obszary, które mogą być chwycone imakiem, oraz powierzchnie, które muszą pozostać nietknięte. Ustalcie, czy element giętki ma być kontrolowany w stanie swobodnym, podpartym czy zamontowanym; przedstawcie oprawkę, jeśli wpływa ona na akceptację.
Dla elementów z poliamidu wilgotność, kontakt z cieczami, środki czyszczące oraz warunki przechowywania są równie istotne co temperatura eksploatacji. Te warunki obowiązują w każdym miejscu użytkowania; nie określają one uniwersalnego poziomu dopuszczalnej wilgotności.
Rysunek złożeniowy określa sposób mocowania, naprężenie lub luz oraz dostęp do montażu. Dostęp do wkładek i możliwości ich wymiany należy rozwiązać przed zatwierdzeniem części.
Nie wybrano tematów do przeglądu.
Zużyty próbek pokazuje wzór zużycia, a nie docelowy rozmiar nowej części. Odróżniamy powierzchnie robocze od niewzużytych punktów odniesienia montażowego oraz rejestrujemy stan wilgotności starej części z nylonu przed porównaniem jej wymiarów z nowym materiałem magazynowym.
W przypadku zębatki lub elementu lokalizującego do wymiany zachowane zębatka, wał i obudowa definiują interfejsy, które nowa część musi dopasować. Sprawdzamy te niewzużyte interfejsy w odniesieniu do wydanej dokumentacji technicznej, zamiast kopiować zużyty kształt zęba lub średnicę otworu.
Przy wymianie podkładki kontaktowej decydujące znaczenie dla montażu mają nadal powierzchnie lokalizujące i ścieżka zaciskania zachowanego uchwytu. Zachowujemy zaprojektowaną wysokość podparcia i sprawdzamy dostęp do nowej podkładki, szczególnie tam, gdzie wcześniejsze zużycie zmieniło położenie kontaktu.
W przypadku kontaktu z żywnością, zachowania elektrycznego lub innego zastosowania kontrolowanego potwierdź dokładną, zatwierdzoną klasę materiału oraz wymagane dokumenty dla gotowej części.
Określ chropowatość wyłącznie tam, gdzie jest ona wymagana ze względu na funkcjonalność lub wygląd. Wskaż obszar pomiaru oraz rozróżnij powierzchnię roboczą od niestosowanej powierzchni zewnętrznej.
Wskazać załamania krawędzi, przecięcia otworów poprzecznych oraz każdą krawędź, która musi pozostać ostra. Zgodzić się na wynik, nie dopuszczając, aby wykańczanie krawędzi zmieniło średnicę lokalizacyjną lub cechę uszczelniającą.
Podać granice wykończenia na rysunku oraz szczegóły powierzchni przeciwnej. Omówić metodę wykończenia dla wybranego rodzaju nylonu zamiast zakładać, że dekoracyjne polerowanie poprawia funkcjonalność styku roboczego.
Określić dozwolone środki czyszczące, miejsce oznaczenia oraz ograniczenia obsługi. Wprowadzić instrukcje pakowania i przechowywania tam, gdzie zachowanie ustalonego stanu dostawy ma znaczenie.
Wykończenie powierzchni, kondycjonowanie i badania funkcjonalne to osobne wymagania. Określić każde z nich w przypadku konieczności ich zastosowania.
Zgodzić się na typ PA, producenta lub zatwierdzonego dostawcę, skład chemiczny, kolor oraz informacje o partii. Certyfikat materiału powinien jednoznacznie identyfikować dostarczony materiał; alternatywy wymagają osobnego zatwierdzenia.
Powiązać zmierzone cechy z zatwierdzonym rysunkiem i planem inspekcji. Wprowadzić temperaturę, względną wilgotność lub stan kondycjonowania, sposób podparcia oraz liczbę próbek, aby inspekcja przyjmowana nie porównywała dwóch różnych warunków akceptacji.
Raport z pomiarów wymiarowych nie potwierdza trwałości eksploatacyjnej, nośności obciążeniowej ani zatwierdzenia zastosowania. Określić każde badanie kondycjonowania, próbę montażową lub inne badanie funkcjonalne – wraz z metodą, granicami i stroną odpowiedzialną – przed rozpoczęciem produkcji.
Oznaczenie dostawcy, napełniacze, rozmiar materiału surowego oraz zatwierdzone substytuty wpływają na wymagania materiałowe. Poprosić o pozostawienie identyfikowalnego oznaczenia zatwierdzonego stopu w ofercie.
Głębokie kieszenie, cienkie przekroje oraz cechy na kilku powierzchniach wymagają innego procesu obróbki niż małe, łatwo dostępne cechy. Kompletny model określa zakres takiej obróbki.
Zdefiniowany etap kondycjonowania, zarejestrowane wymiary lub próbny montaż rozszerzają zakres prac poza samo frezowanie geometrii. Należy je określić przed porównaniem ofert, aby każda obejmowała te same wymagania.
Podać osobne ilości dla oceny, pierwszego zamówienia i powtórzeń. Dzięki temu można omówić zatwierdzenie próbek, nakład pracy inspekcyjnej, pakowanie oraz zaplanowane zmiany dla każdego etapu.
Dołącz pasujący model, gatunek PA, ilości oraz warunki wpływające na akceptację.
Potwierdź dopuszczalne substytucje materiału, warunki kondycjonowania, zakres kontroli oraz wymagane zatwierdzenie przed wydaniem partii.
Użyj uzgodnionych warunków pomiaru i udokumentuj zatwierdzone zmiany w nowej wersji.
Podczas ponownego zamówienia potwierdź ponownie gatunek, stan materiału, dokumentację, sposób pakowania oraz żądaną datę dostawy.
Zacznij od rysunku, obciążenia, temperatury, środowiska oraz wymaganych dokumentów. PA6 i PA66 to różne polimery; odlewany PA6 określa również metodę produkcji surowca. Określ pełny gatunek, a nie polegaj na nazwie rodziny, by rozstrzygnąć wybór. Dostępność i przydatność są potwierdzane przy konkretnym zamówieniu.[1] [3]
Tak. Poliamidy mogą absorbować wilgoć ze środowiska, a skutek zależy od takich czynników jak wilgotność, temperatura, geometria detalu oraz czas. Zgadnijcie się na warunki pomiaru oraz oczekiwane warunki przechowywania i eksploatacji — nie zakładajcie uniwersalnego procentowego przyrostu wymiarów.[5]
Nie każdy detal z nylonu wymaga kondycjonowania. Określ wymagany proces oraz warunki akceptacji; przed dodaniem etapu suszenia lub namaczania przeanalizuj gatunek półfabrykatu, geometrię detalu oraz jego zastosowanie.
Rysunek i zamówienie powinny to jednoznacznie określać. Wymiary luzu swobodnego, średnica otworu po zamontowaniu oraz luz roboczy odpowiadają na różne pytania. Podaj wał, korpus oraz metodę montażu i jasno uzgodnij wszelkie kontrolne pomiary po zamontowaniu lub w warunkach funkcjonalnych.
Nie bez zatwierdzenia. Zachowaj oryginalne oznaczenie materiału i wymagane właściwości na rysunku. Proponowaną alternatywę należy zidentyfikować i przejrzeć oddzielnie, a nie traktować jako równoważną tylko dlatego, że jest również sprzedawana jako nylon.
Prześlij granice cech, geometrię, gatunek PA oraz warunki pomiaru. Przeglądamy wymagania dotyczące obróbki i kontroli jakości w odniesieniu do danej części. Zgodzone granice oraz metoda pomiaru powinny być podane osobno dla każdej cechy w ofercie.
Są to przykłady oparte na rysunkach technicznych, a nie wykazy magazynowych produktów gotowych. Prześlij rysunek części i jej zastosowanie. W przypadku zębników podaj dane zębów oraz wymagania dotyczące kontroli; w przypadku elementów zużywających się podaj powierzchnię współpracy, obciążenie, rodzaj ruchu oraz kryteria akceptacji.
Nie. Usługa przedstawiona tutaj polega na tworzeniu niestandardowej geometrii z półfabrykatu poprzez obróbkę skrawaniem. W przypadku zatwierdzenia można stosować półfabrykaty z nylonu odlewanego, jednak obróbka odlewu różni się od formowania końcowej części metodą wtrysku. Prześlij ilości prototypowe i produkcyjne, aby omówić odpowiednią ścieżkę realizacji.
Tak. Wymień dokładnie wymagane deklaracje lub dokumentację kondycjonowania. Potwierdź wybrany gatunek, dostępne dokumenty, zakres raportowania oraz podmiot odpowiedzialny przed złożeniem zamówienia.
Prześlij zgodny model CAD oraz rysunek z naniesionymi wymiarami, gatunek PA, ilości, środowisko pracy oraz kluczowe pasowania. Dodaj stan części w momencie kontroli, wykończenie powierzchni, dokumentację, zatwierdzenie próbek oraz żądaną datę dostawy. Ustal warunki poufności przed przesłaniem informacji ograniczonych.
Zgadnijcie się na poufność oraz metodę przekazywania danych przed udostępnieniem poufnych lub ograniczonych plików.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Odnośniki producentów dotyczących gatunków nylonu i sposobów jego obsługi. Do projektowania należy stosować aktualną dokumentację dla określonego gatunku i zastosowania.
Ogólne różnice między PA6 i PA66; do projektowania należy stosować dokładne dane dla konkretnego gatunku.
Przykład inżynierskiego gatunku PA6 do przechowywania.
Odlewnicze kształtki z poliamidu 6 oraz różnica między nimi a formowaniem gotowych elementów.
Przykład odlewniczego PA6 zmodyfikowanego disulfidem molibdenu; składów nie można stosować wymiennie.
Sekcja 4 omawia przechowywanie, zmiany wymiarowe oraz właściwości zależne od zawartości wilgoci.
