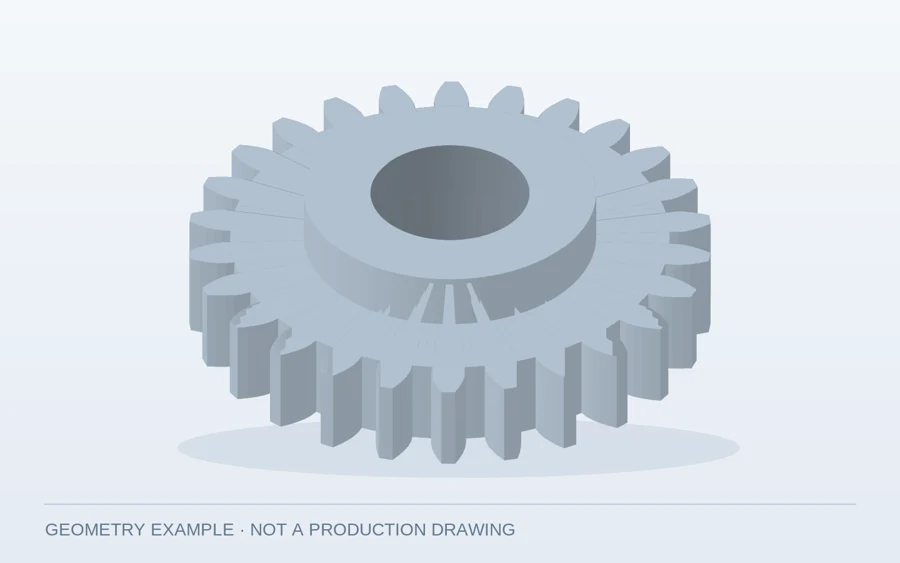
Koła o zębach prostych
Proste zęby rozmieszczone wokół tarczy lub piasty. Podaj liczbę zębów, moduł lub skok średnicowy, kąt przyporu oraz pasowanie otworu lub wału. Długość piasty i położenie wpustu powinny znaleźć się na tym samym rysunku.
Przyjmujemy zlecenia na niestandardowe koła zębate, wały z tarczami zębatymi (pinion) oraz frezowanie zębów na dostarczonych półfabrykatach. Każda oferta określa trasę frezowania zębów, operacje wykańczające, kontrolę jakości oraz podział odpowiedzialności za wykonanie zgodnie z Twoim rysunkiem.
Proste zęby rozmieszczone wokół tarczy lub piasty. Podaj liczbę zębów, moduł lub skok średnicowy, kąt przyporu oraz pasowanie otworu lub wału. Długość piasty i położenie wpustu powinny znaleźć się na tym samym rysunku.
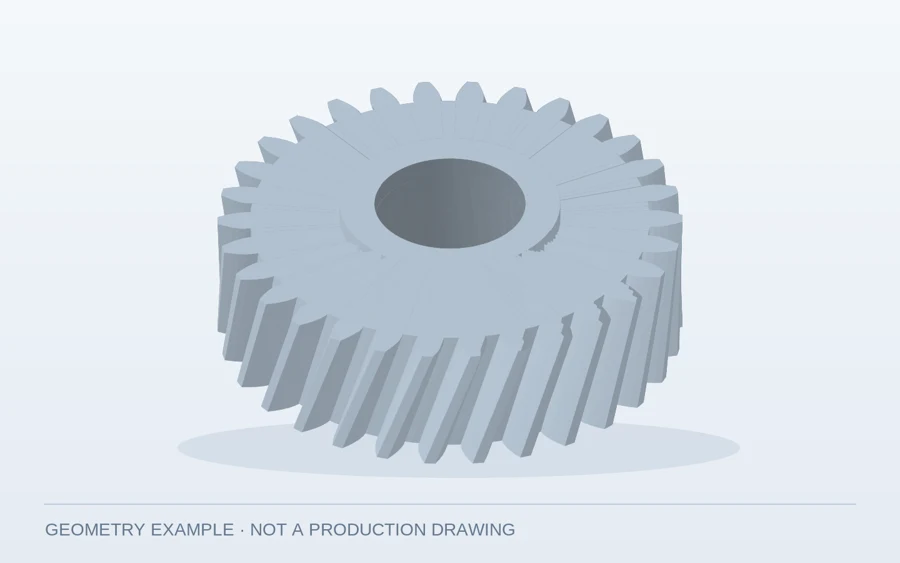
Zęby skośne wymagają podania kąta skrętu oraz kierunku (prawo- lub lewoskrętne). Określ, czy moduł lub skok średnicowy jest normalny czy poprzeczny, a także podaj dane dotyczące koła współpracującego.
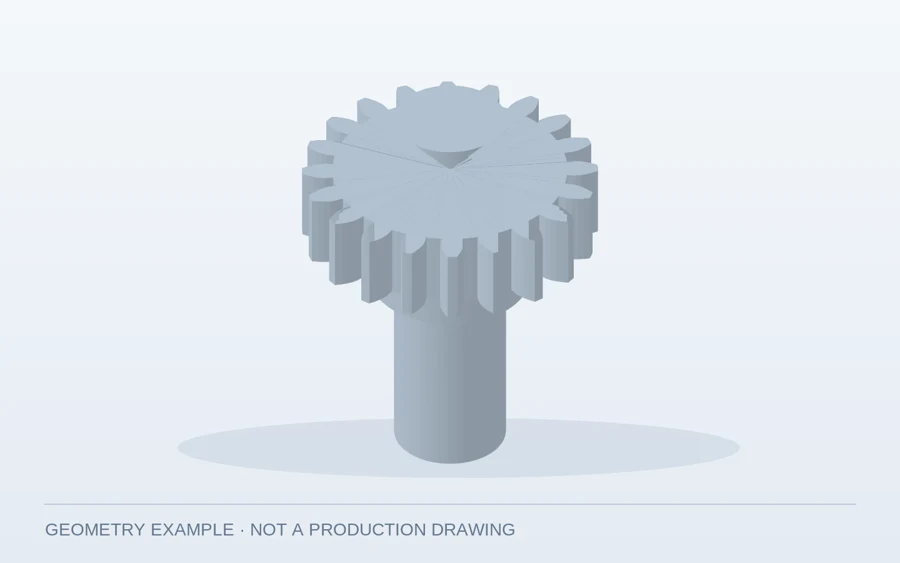
Zęby i wał są częścią jednego elementu. Zaznacz powierzchnie osadzenia łożysk oraz oś odniesienia, aby kontrola zębów i kontrole wału odnosiły się do zamierzonego położenia montażowego.
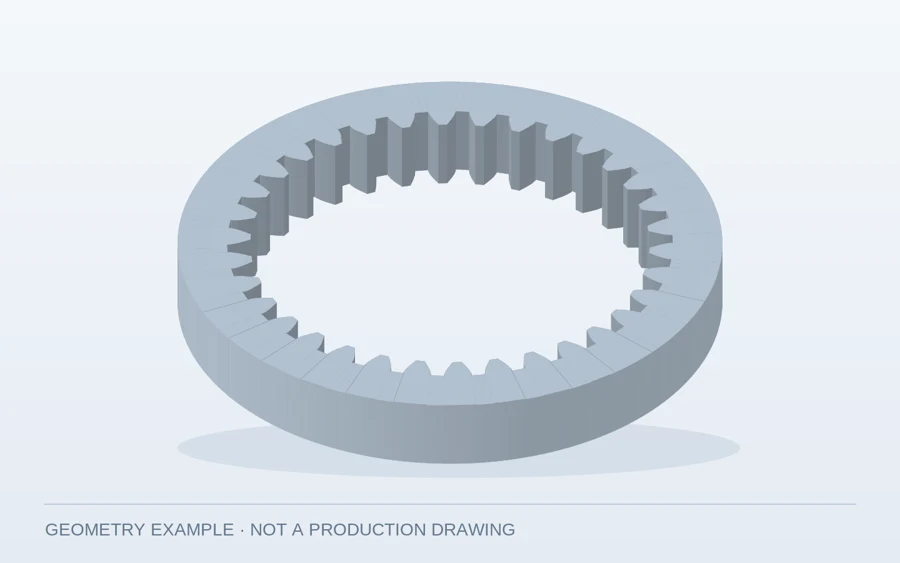
Zęby skierowane są do wnętrza pierścienia. Dodaj dane dotyczące zębów, szerokość czynną, grubość ścianki oraz cechy lokalizacyjne. Należy sprawdzić dostęp narzędzi do frezowania wewnętrznych w kontekście gotowej geometrii.
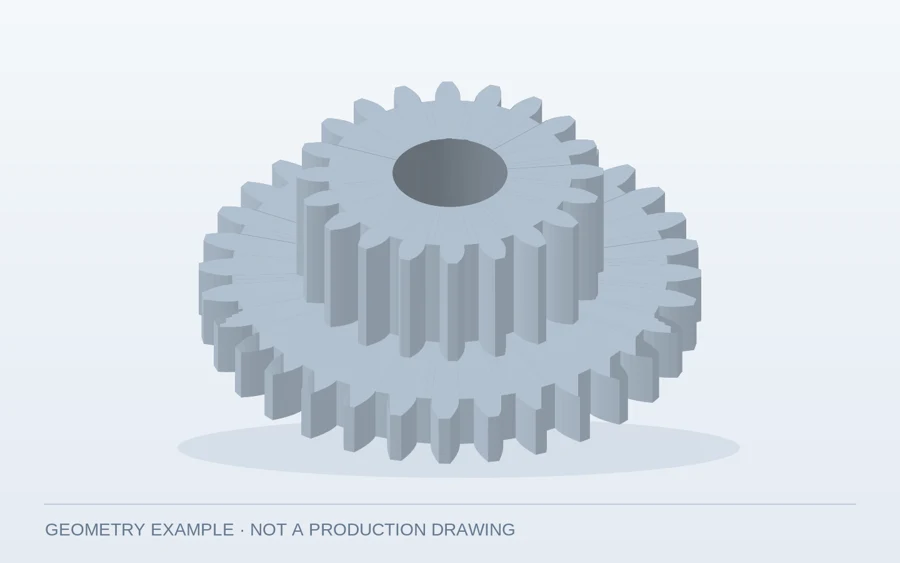
Dwie sekcje zębate współdzielą jedną piastę lub wał. Określ każdą sekcję osobno i wskaż odległość między nimi. Jeśli ważna jest orientacja kątowa, zdefiniuj tę zależność jawnie — nie pozostawiaj jej do interpretacji modelu.
Podaj dokładny stopień polimeru, ewentualne napełniacze oraz wszelkie wkładki metalowe. Włącz temperaturę pracy i materiał współpracujący, aby możliwa była jednoczesna ocena dopasowania, zużycia oraz zachowania wymiarowego.
Żadne z przykładów kół zębatych nie odpowiada temu zapytaniu.
Wyślij swój rysunek, aby omówić niestandardowe zębniki, wałki zębate lub frezowanie zębów na dostarczonych półfabrykatach. Geometria zębnika, trasa produkcyjna oraz zakres kontroli są potwierdzane dla każdego zamówienia.
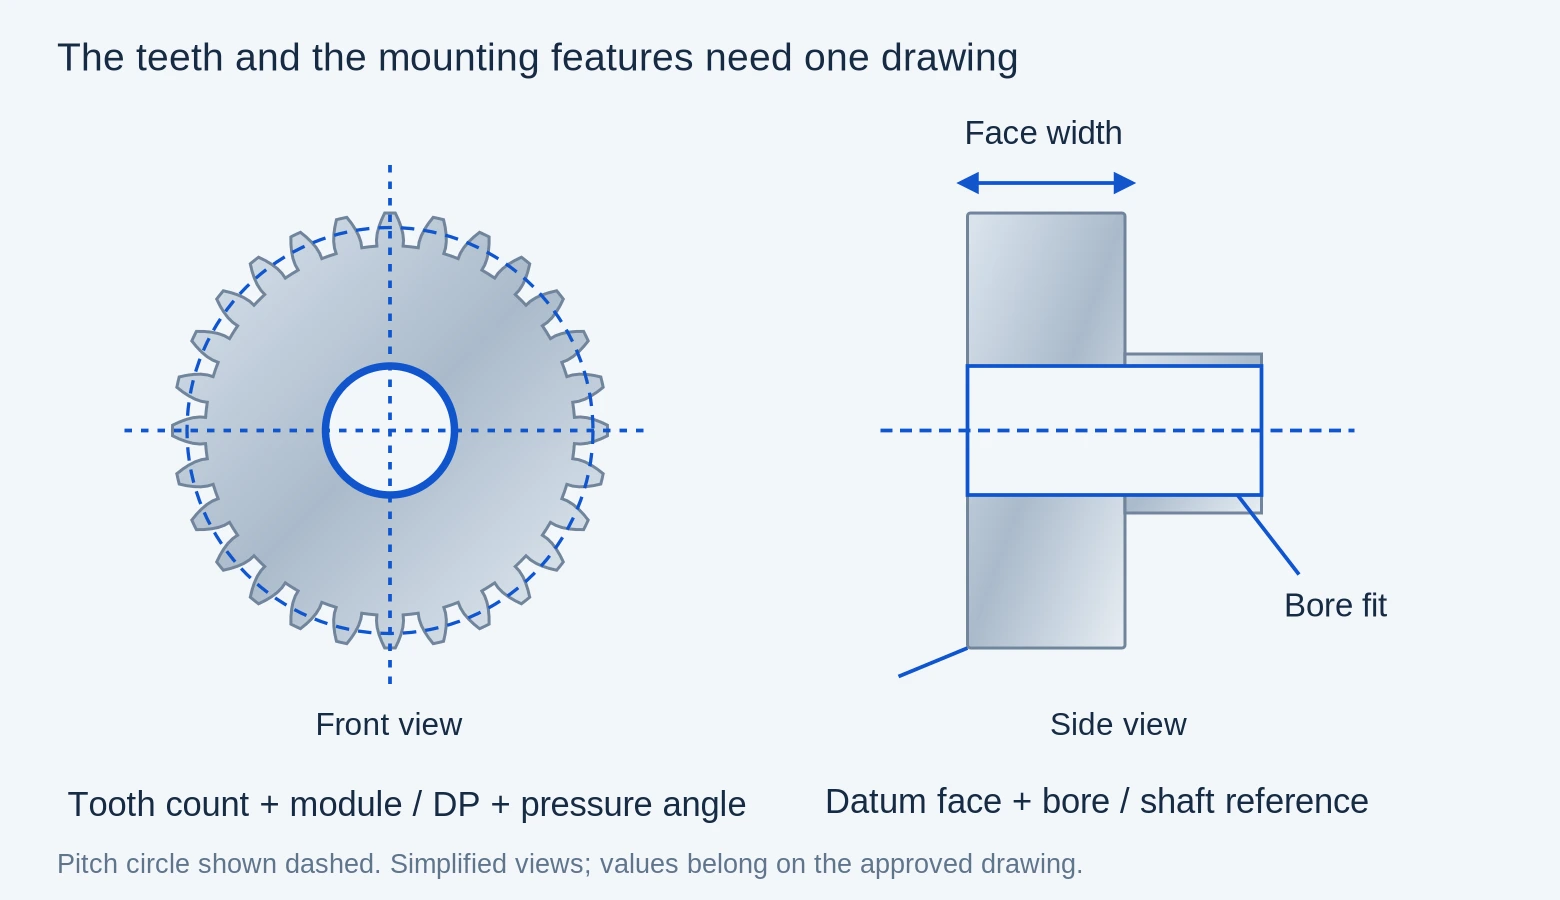
Średnica zewnętrzna i zdjęcie nie określają w pełni zębnika. Na rysunku muszą znaleźć się liczba zębów, system podziałowy, kąt przyporu oraz wszelkie odstępstwa od podstawowej formy zęba. Dla zębników śrubowych należy dodać kąt nachylenia linii zęba oraz kierunek skrętu (prawy/lewy).
Moduł i skok zębnicy to różne sposoby określania wielkości zęba. Specyfikacja koła zębatego śrubowego wymaga ponadto określenia systemu normalnego lub poprzecznego; liczba bez tego kontekstu może opisywać inną geometrię zęba.[1][2]
Wskazanie pasowania otworu lub wału, szerokości czołowej, wymiarów piasty, wpustów lub innych cech lokalizacyjnych. Określenie powierzchni i osi bazowej używanej do kontroli zębów. Zębnik może mieć prawidłową liczbę zębów i mimo to nie pasować do swojego wału lub nie współosiować się z partnerem zazębienia.
| Pozycja | Specyfikacja | Cel |
|---|---|---|
| Geometria zębów | Liczba zębów; moduł/podziałka calowa i płaszczyzna odniesienia; kąty przyporu/nachylenia linii zęba; kierunek skrętu (prawy/lewy) | Określenie systemu zębów |
| Profil i grubość | Przesunięcie profilu, modyfikacje, wymiary pomiaru po przekątnej lub między kulami | Kontrola kształtu i grubości zęba |
| Montaż | Otwór, powierzchnie oporowe, oś, szerokość, piasta, wpust, zależności kątowe | Lokalizacja zębnika w zespole |
| Partner zazębienia | Identyfikator partnera zazębienia, odległość osi, luz zazębienia, warunki badania | Określenie kontroli zespołu |
Tokarki, frezarki i szlifierki mogą przygotować półfabrykat oraz cechy montażowe; wytworzenie kształtu zęba stanowi osobny etap zadania. W ofercie wskazana zostanie metoda frezowania zębów oraz ewentualny specjalistyczny partner wykonawczy.
Zębniki zewnętrzne mogą być wykonywane metodą frezowania hobowaniem, frezowaniem profilowym lub inną odpowiednią metodą skrawania. Wybór metody zależy od narzędzi, modułu, szerokości czołowej, dostępności oraz ilości zamówionych sztuk — wszystkie te czynniki decydują, czy dana metoda pozwoli uzyskać wymagany kształt zębów.
Potwierdź cechy półfabrykatu, bazę pomiarową stosowaną podczas obróbki oraz ewentualne luzowe przestrzenie przy barkach przed rozpoczęciem frezowania zębów. Wersje zębników prostych i śrubowych wymagają również różnych ustawień geometrycznych narzędzia.
[3]Zęby wewnętrzne mogą wymagać obróbki metodą kształtowania zębników, skrawania dynamicznego (power skiving) lub inną dopuszczoną metodą. Średnica otworu wewnętrznego, szerokość czołowa, sąsiadujące barki oraz przestrzeń za zębami wpływają na możliwość wprowadzenia i wyjęcia narzędzia. Narzędzie pasujące do otworu może nadal nie zapewniać wystarczającego luzu roboczego.
Dostarcz przekrój, gdy pierścień zawiera flanszę lub ślepy wgłęb.
[4]Zahartowany zębnik może wymagać specjalnej operacji wykańczania zębów, aby spełnić określony stopień jakości zębów. Szlifowanie otworu lub powierzchni wałka nie oznacza automatycznie wykończenia boków zębów. Określ, które powierzchnie wymagają wykańczania oraz czy zębnik ma zostać dostarczony przed czy po hartowaniu.
W przypadku wymaganego szlifu zębów potwierdź wcześniej dostępną metodę obróbki, zapas na szlif oraz metodę kontroli jakości. Wymagania dotyczące zębów należy traktować osobno od standardowych wymagań dotyczących szlifu walcowego lub płaszczyznowego.
[5]Podaj oznaczenie materiału, stan dostawy oraz wymaganą twardość końcową. W przypadku hartowania powierzchniowego podaj także wymaganą głębokość warstwy wzmocnionej oraz metodę badania — nie ograniczaj się jedynie do określenia „zahartowany”.
Obróbka stali →W przypadku stali nierdzewnej, brązu lub innego określonego stopu metalu podaj dokładny gatunek oraz przeznaczenie elementu. Nie zastępuj materiału innym, łatwiejszym w obróbce, wyłącznie na podstawie podobnego wyglądu lub nominalnej wytrzymałości.
Porównaj rodziny materiałów →POM i nylon to rodziny materiałów, a nie kompletna specyfikacja zębnika. Podaj konkretny gatunek, rodzaj wzmocnienia lub środka smarnego, szczegóły dotyczące wkładek oraz warunki, w których mają być dokonywane pomiary wymiarów.
Obróbka inżynierskich tworzyw sztucznych →Obróbka powierzchni niezbędnych do zlokalizowania i zamocowania elementu. Ustalić, który otwór, wałek lub powierzchnia czołowa pozostanie powierzchnią odniesienia w kolejnych operacjach.
Zastosowanie zatwierdzonego kształtu zęba i trasy frezowania. Sprawdzić pierwsze egzemplarze przed powtórzeniem ustawienia na całej partii.
Zastosowanie uzgodnionej kolejności obróbki cieplnej oraz pozostawienie zapasu na planowaną obróbkę wykończeniową. Niektóre zamówienia obejmują materiał wstępnie utwardzony; inne wymagają obróbki cieplnej po wykonaniu zębów.
Dokończenie określonych powierzchni zębów i montażowych w ostatecznym stanie. Dopasowanie identyfikacji elementu do danych dotyczących materiału, obróbki cieplnej i wyników kontroli.
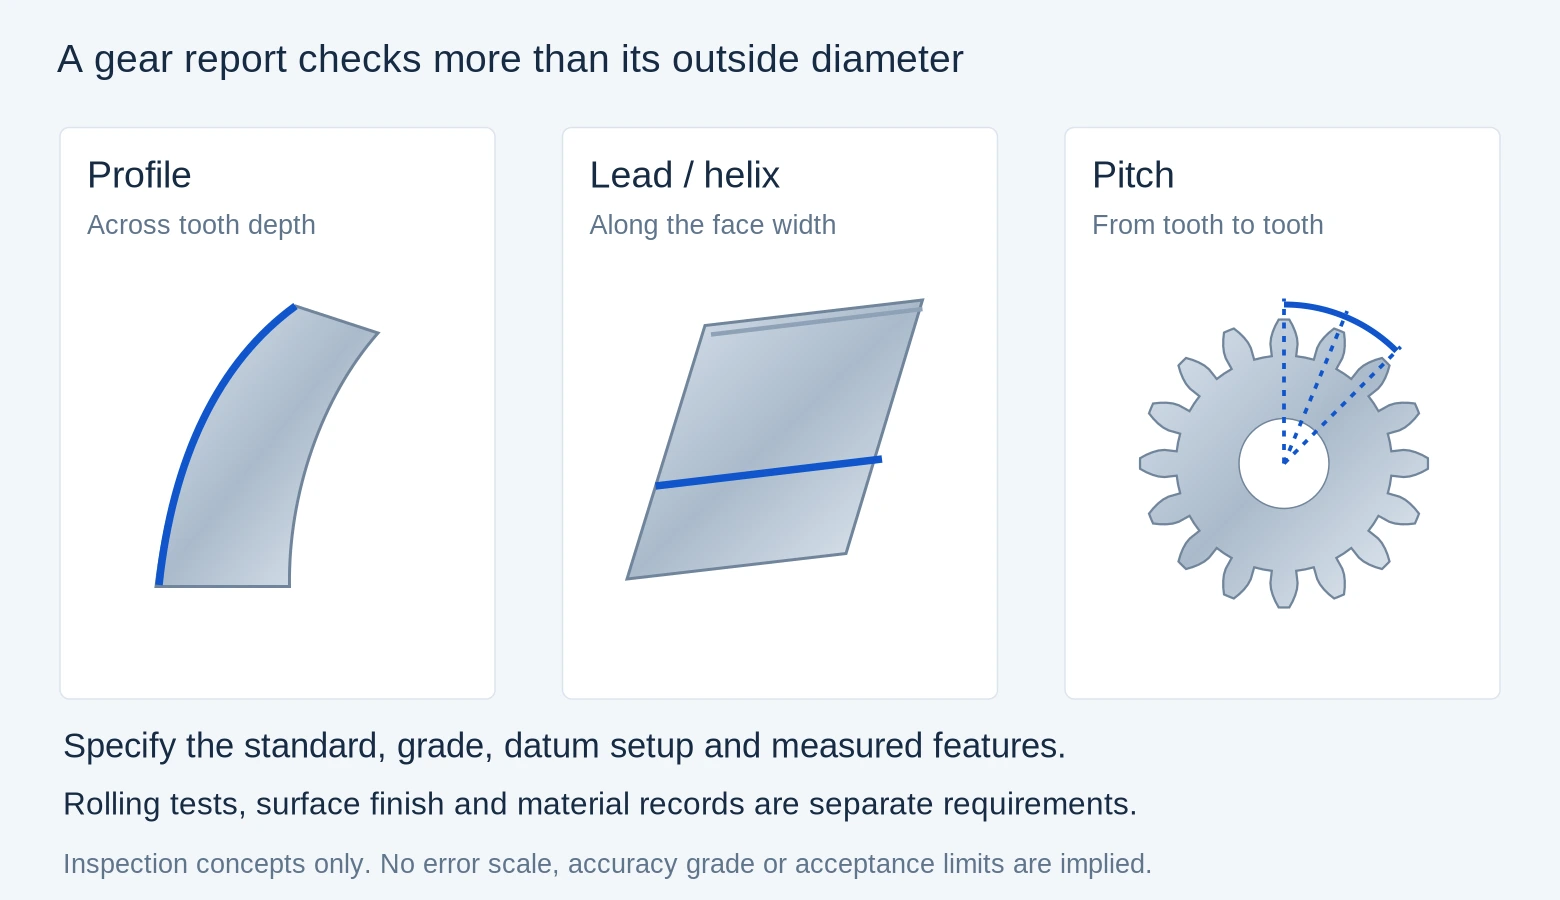
Podanie normy, jej wydania oraz klasy jakości koła zębnego, a także pomiarów zębów i cech montażowych do raportowania. Potwierdzenie definicji klasy zgodnie ze wskazaną normą, a nie dopasowywanie numerów klas między różnymi normami.
Metrologia kół zębatych oddziela pomiary profilu, linii zęba (przewodzenia) oraz skoku. Wielkość otworu, dopasowanie powierzchni osiadania (journal), chropowatość powierzchni i twardość odpowiadają na inne pytania; nie należy traktować ich jako zamiennika raportu z pomiaru zębów.[6][7]
| Wymaganie | Zakres | Dokumentacja |
|---|---|---|
| Geometria zębów | Profil, bieg (linia śrubowa), skok, biój, oś odniesienia | Określony raport kontroli koła zębnego |
| Grubość zęba | Pomiary między zębami, pomiary nad kulami/walcami, warunki pomiaru | Wyniki uzyskane metodą określoną w dokumentacji |
| Cechy montażowe | Otwór, wałki, powierzchnie czołowe, wpust, wyrównanie | Wyniki pomiarów oparte na rysunku |
| Materiał i obróbka cieplna | Klasa jakości, stan, twardość, głębokość warstwy wzmocnionej | Dokumentacja partii materiału i obróbki cieplnej |
| Test sprzęgnięcia lub toczenia | Koło sprzęgające/etalonowe, odległość, obciążenie, granice akceptacji | Wyniki przeprowadzonego testu |
Zapytanie obejmuje półfabrykat, zęby, określoną obróbkę cieplną oraz końcową kontrolę. Określimy, które operacje są objęte zakresem zamówienia, kto je wykonuje oraz jakie dokumenty towarzyszą elementom.
Dołącz rysunek półfabrykatu, wymiary przychodzące, stan materiału oraz dostępne zapasy. Zaznacz powierzchnie gotowe, które wymagają ochrony, oraz bazy pomiarowe dostępne do pozycjonowania zębów.
Kevin może koordynować odpowiedniego partnera produkcyjnego, jeśli realizacja zlecenia wymaga procesu specjalistycznego. W ofercie należy określić odpowiedzialność za dostawę oraz kroki zatwierdzania. Możliwe jest również bezpośrednie przedstawienie – fabryka, zamówienie zakupowe oraz ustalenia dotyczące kontroli powinny być jasne przed rozpoczęciem jakichkolwiek prac.
Kształt koła, system skoku, szerokość czołowa i dostępność decydują o metodzie frezowania. Istniejące odpowiednie narzędzia oraz zatwierdzona definicja zęba mogą zmienić zakres przygotowań.
Utrzymanie cieplne, specyficzna obróbka końcowa kół zębatych, dokładność montażu oraz zakres żądanych raportów wpływają na prace wykonywane po pierwszym frezowaniu zębów. Porównuj oferty przy identycznym ostatecznym stanie.
Podaj osobno ilości próbek i produkcji masowej, a także przewidywane powtarzalne zamówienia oraz wszelkie wymagania dotyczące własności lub przechowywania narzędzi.
Przeglądamy pracę nad niestandardowymi kołami zębatymi na podstawie Twojego rysunku oraz wymaganego ostatecznego stanu. Wyślij rysunek i ilość, aby potwierdzić zakres produkcji i kontroli jakości.
Zacznij od liczby zębów, modułu lub skoku średnicowego, kąta pochylenia zęba, typu koła, szerokości czołowej, wymiarów montażowych, materiału i ilości. Dla kół zębatych śrubowych dodaj kąt śruby i jej kierunek (lewo- lub prawoskrętność), standard jakości, ewentualne modyfikacje zębów oraz wymagane dokumenty kontroli.
Te dwie wartości pomagają zidentyfikować element, ale nie definiują w pełni jego zębów. Nadal należy doprecyzować system skoku, kąt pochylenia zęba, możliwe zmiany profilu oraz szczegóły montażu. Wyślij istniejący rysunek lub poproś o oddzielny etap przeglądu specyfikacji.
Przygotowanie półfabrykatu i cech montażowych może odbywać się przez toczenie lub frezowanie. Zęby mogą być wykonywane metodą hobowania, kształtowania, skrawania dynamicznego (power skiving), frezowania profilowego lub inną odpowiednią metodą. Oferta określa operacje niezbędne do uzyskania określonego kształtu zębów i ostatecznego stanu.
Tak. Wyślij przekrój zębnicy wewnętrznej lub dane dotyczące zębnicy śrubowej wraz z rysunkiem. Dostęp narzędzi, wyposażenie narzędziowe oraz wymagania kontrolne są potwierdzane przed przyjęciem zamówienia.
Podaj średnicę zewnętrzną, szerokość czoła, dane dotyczące skoku oraz wymagany standard jakości i klasę dokładności. Zakres obróbki i kontroli musi zostać potwierdzony dla Twojej zębnicy na podstawie jej geometrii, wyposażenia narzędziowego oraz dostępnych urządzeń.
Dołącz te operacje do zapytania, podając twardość, głębokość warstwy wzmocnionej (jeśli dotyczy) oraz końcowe wymagania dotyczące zębów. Należy potwierdzić kolejność procesu technologicznego, zapas na wykończenie oraz dostępny proces wykańczania zębnicy. Szlifowanie otworu nie jest szlifowaniem zębów.
Próbka może wspierać wstępne sprawdzenie, ale zużycie może zmienić grubość zęba, średnicę otworu oraz inne cechy geometryczne. Gdzie to możliwe, dołącz współpracującą zębnicę, stare dokumenty techniczne oraz szczegóły montażu. Zatwierdź rysunek zamiennika i etap akceptacji przed rozpoczęciem produkcji partii.
Pojedynczą sztukę można przeanalizować, jednak koszty przygotowania niestandardowego wyposażenia narzędziowego i kontroli mogą dominować w całkowitym koszcie. Podaj osobno ilość próbek oraz ewentualną późniejszą ilość produkcji seryjnej. Możliwość realizacji zależy od istniejącego odpowiedniego wyposażenia narzędziowego oraz żądanej formy zęba.
Określ wymagane dokumenty materiałowe, raport wymiarowy oraz pomiary zębów przed złożeniem zamówienia. Raporty profilu zęba lub linii zęba oraz testy montażowe nie są automatycznie zawarte w ogólnym raporcie wymiarowym. Oferta powinna zawierać wykaz dostarczanych dokumentów oraz wskazać zakład produkcyjny lub kontrolny odpowiedzialny za ich przygotowanie.
Wyślij rysunek zębnika, tabelę danych zębów, widok przekroju oraz odniesienia do współpracującego elementu — tam, gdzie są dostępne. Dołącz wymagany materiał, końcowy stan powierzchni oraz protokoły kontroli.
Zaznacz wszelkie nierozstrzygnięte kwestie dotyczące systemu skoku (pitch), klasy jakości zębnika lub innych wymagań rysunkowych do omówienia.
Prześlij swój rysunek, materiał oraz ilość. Przeanalizujemy wymagania i odpowiemy wiadomością e-mail.
Odnośniki do terminologii zębatek, procesów frezowania i kontroli jakości.
