VETCNCCNC MANUFACTURING
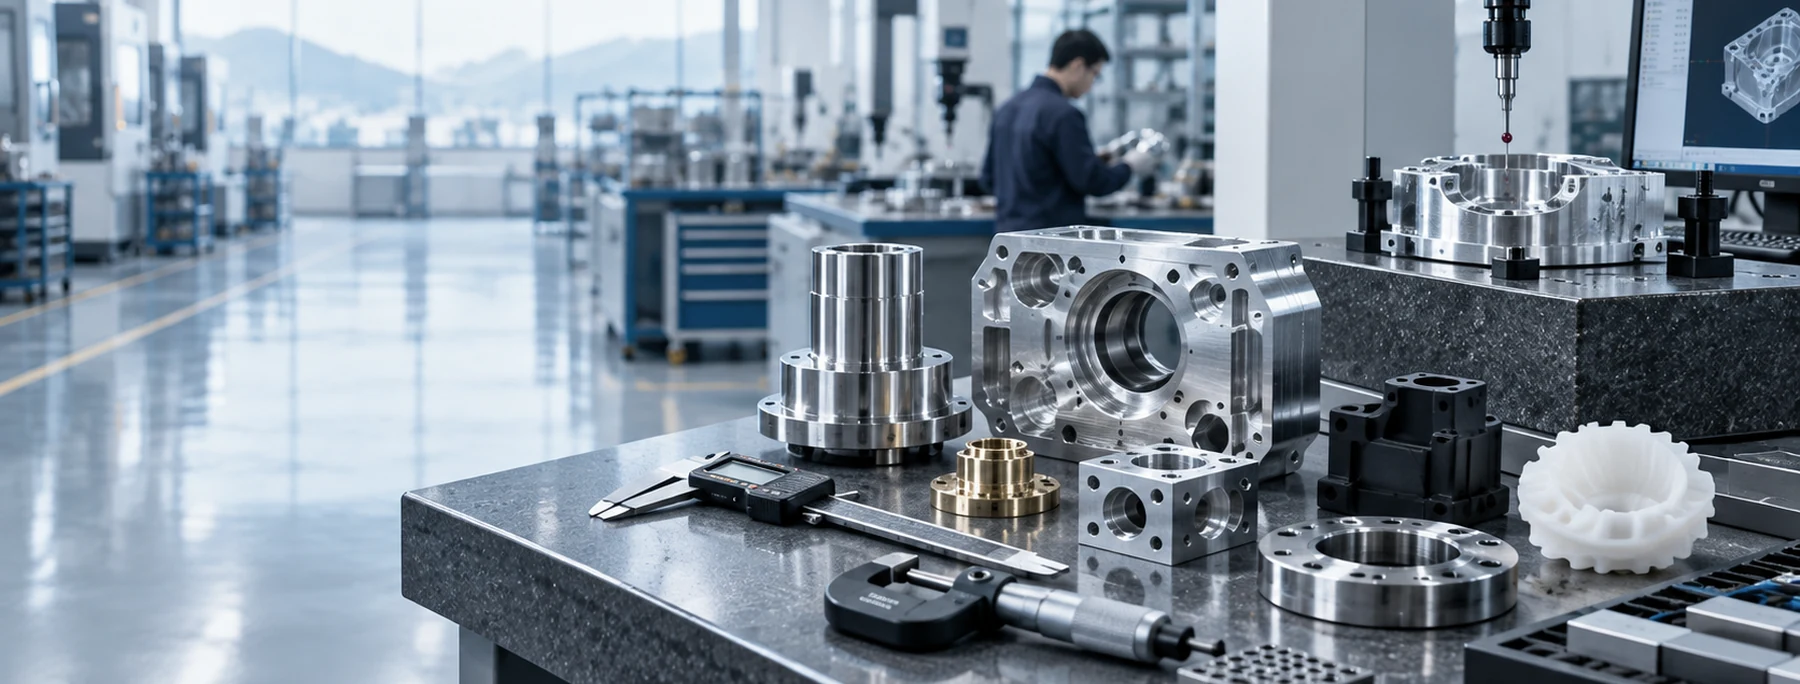
Precyzyjne komponenty metalowe i narzędzia pomiarowe na stole kontrolnym

Szlifowane wały, rękawy, płyty i części narzędziowe

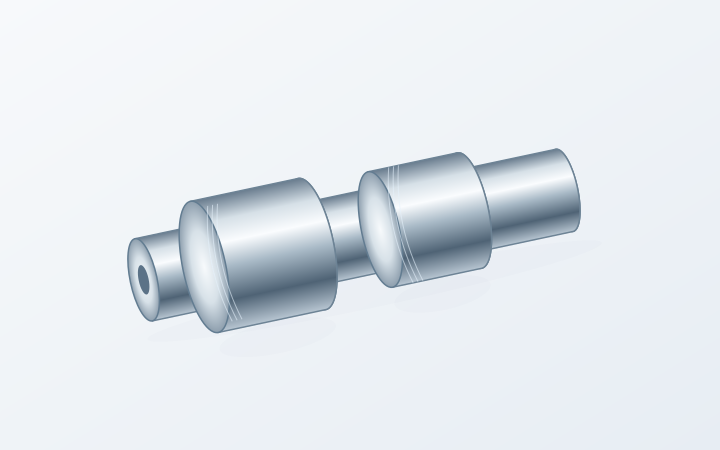
Ilustracyjny wał stopniowany z dwiema wyróżnionymi powierzchniami gniazd łożyskowych

Powierzchnie osadzania łożysk i wały stopniowe

Dwie powierzchnie osadzania łożysk mogą wymagać współosiowości względem tego samego punktu odniesienia. Zaznacz średnice szlifowane, luz pomiędzy barkami a powierzchniami oporowymi oraz sekcje dostępne do podparcia.

Omów podobną część →
Ilustracyjna metalowa tuleja z wewnętrznym otworem i dostępną powierzchnią czołową

Rękawy i precyzyjne bushingsy

Podaj średnicę otworu walcowego, użyteczną długość oraz jej zależność względem powierzchni zewnętrznej. Ślepe końce, barki i cienkie ścianki wpływają na dostępność i sposób mocowania.

Omów podobną część →
Ilustracyjna płyta technologiczna z płaską roboczą powierzchnią roboczą oraz czterema otworami montażowymi

Płyty narzędziowe i powierzchnie uchwytów

Określ, które powierzchnie kontrolują grubość, płaskość lub równoległość. Dla płyty podatnej na odkształcenie dodaj warunek kontroli jakości w stanie swobodnym lub podpartym.

Omów podobną część →
Ilustracyjny pierścień pokazujący jego otwór i pierścieniową powierzchnię czołową

Pierścienie, dystansy i kołki lokalizacyjne

Otwór walcowy i dwie powierzchnie czołowe mogą pełnić różne funkcje w zespole. Zaznacz powierzchnie wymagające szlifowania, pozostawiając inne obszary wyraźnie określone.

Omów podobną część →
Ilustracyjne bloki prowadzące z równoległymi powierzchniami styku

Blokady prowadzące i płaskie wkładki

Powierzchnie ślizgowe, krawędzie odniesienia i powierzchnie montażowe wymagają indywidualnych wymagań dotyczących chropowatości. Zaznacz zaokrąglenia krawędzi lub luz w narożnikach obok powierzchni roboczej.

Omów podobną część →
Ilustracyjne piny lokalizacyjne z cylindrycznymi powierzchniami dopasowania

Wsporniki pozycjonujące i powierzchnie cylindryczne

Dla średnicy pozycjonującej podaj granice wymiarowe oraz długość odcinka dopasowanego. Ostateczną obróbkę krawędzi oraz wszelkie powłoki należy uwzględnić w tej samej wersji rysunku.

Omów podobną część →

Przygotowujemy oferty na szlifowane wały, tuleje, płyty oraz elementy narzędziowe jako usługi wyłącznie szlifowania lub jako część kompleksowego zamówienia na detale obrobione.

Szlifowanie płaszczyzn, zewnętrzne i wewnętrzne

Oznacz powierzchnie czołowe, średnice i otwory wymagające szlifowania wraz z ich końcowymi wymiarami i wymaganiami dotyczącymi powierzchni. Szlifowanie może następować po toczeniu, frezowaniu lub obróbce cieplnej jako część uzgodnionej trasy technologicznej.[1][2][3]

Szlifowanie płaszczyzn dla płaskich powierzchni stykowych

Obrotowy koło szlifierskie usuwa warstwę materiału z oznaczonej powierzchni. W przypadku płyty uchwytowej kluczowe pytania mogą dotyczyć jej końcowej grubości, płaskości oraz wzajemnego położenia dwóch powierzchni roboczych.

Podaj wymiary powierzchni, dostępne powierzchnie do zamocowania oraz otwory lub stopnie przerywające obszar szlifowania. Samego wrażenia płaskości nie można traktować jako definicji wymagań rysunkowych.

Dodaj do swojego zapytania →

Szlifowanie zewnętrzne dla gniazd łożysk i pasujących średnic

Szlifowanie średnicy zewnętrznej (OD) obejmuje powierzchnie cylindryczne, takie jak gniazda łożysk i średnice pozycjonujące. Podaj pełny wał, a nie tylko wymiar średnicy: sąsiadujące barki i dostępne punkty podparcia wpływają na sposób zamocowania.

Gdy dwa wałki współśrodkowe dzielą wspólną oś, zaznacz określone zależności geometryczne oraz bazę odniesienia. Szczegóły otworów centrujących należy uwzględnić, jeśli stanowią one część ustalonej trasy technologicznej.

Dodaj do swojego zapytania →

Szlifowanie wewnętrzne dla otworów i powierzchni oporowych

Szlifowanie średnicy wewnętrznej (ID) kończy otwór od wnętrza komponentu. Średnica i głębokość otworu, luz końcowy oraz ewentualne wewnętrzne stopnie wpływają na dostęp koła szlifowego i wrzeciona.

W przypadku cienkiej tulei należy również określić warunki chwytania i pomiaru. Prześlij końcowe granice średnicy otworu oraz wszelkie wymagane zależności względem średnicy zewnętrznej lub powierzchni czołowej.

Dodaj do swojego zapytania →

Zlecenia wyłącznie szlifowania i kompleksowe zlecenia obejmujące całość obróbki

Szlifowanie dostarczonych komponentów

Przeglądamy części częściowo obrobione pod kątem zaplanowanego szlifowania. Wymiary przyjęte do obróbki, stan materiału oraz pozostała nadmiarowa warstwa metalu określają zakres prac; istniejące już wykończone powierzchnie pozostają zidentyfikowane w celu ochrony.

Dodaj do swojego zapytania →

Obróbka i szlifowanie w jednym zleceniu

Możemy przygotować ofertę obejmującą toczenie lub frezowanie, kolejność obróbki cieplnej, szlifowanie oraz końcową kontrolę jakości. Oferta rozdziela poszczególne operacje i identyfikuje wykonawcę wyznaczonego przez klienta lub specjalistycznego przetwórcę.

Dodaj do swojego zapytania →

Nasza oferta określamiejsce szlifowania oraz odpowiedzialność za dokumentację końcowej kontroli jakości. W przypadku współpracy z partnerami uzgodniona umowa rozróżnia koordynację przez VETCNC od bezpośredniego wprowadzenia.

Stan surowca do szlifowania i wymiary przyjęte do obróbki

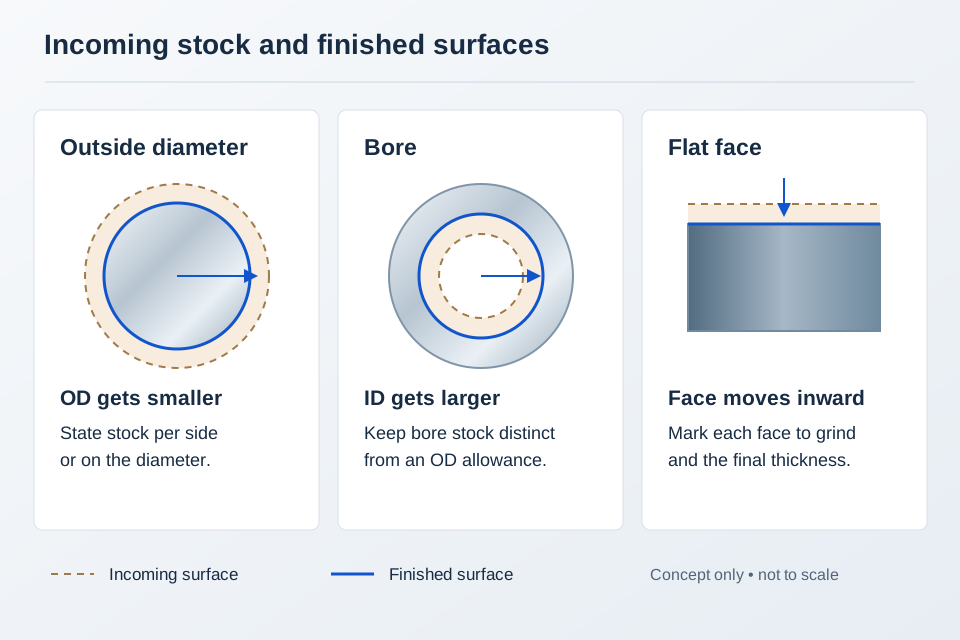
Schemat oddzielający wymiary surowca wejściowego od końcowych średnic zewnętrznych, otworów wewnętrznych i powierzchni płaskich
Wymiary surowca wejściowego i gotowych części dla średnic zewnętrznych, otworów i płaskich powierzchni czołowych.

Wymiary przyjęte do obróbki i wymiary końcowe

Stan surowca do szlifowania to różnica między wymiarami przyjętymi do obróbki a wymiarami końcowymi. Nadmiary materiałowe dla płyt są określone osobno dla każdej strony; części po obróbce cieplnej korzystają ze zmierzonych parametrów w stanie po tej obróbce.

Podano dopuszczalną nadmierną warstwę materiałuna stronę lub na średnicę, przy czym wymiary surowca wejściowego są powiązane ze stanem, w jakim część zostanie dostarczona.

W przypadku dostarczonych części aktualne pomiary pokazują, czy na każdej powierzchni przeznaczonej do szlifowania pozostał wystarczający nadmiar materiałowy.

Dodaj do swojego zapytania →

Klasa materiału i twardość

Stale węglowe, stale stopowe i stale narzędziowe

Klasa stali, początkowa twardość oraz stan obróbki cieplnej określają trasę szlifowania. Na elementach z powierzchniowo hartowaną warstwą po szlifowaniu musi pozostać określona warstwa wzmocniona.

Stal nierdzewna

Klasa stali nierdzewnej oraz jej stan są częścią specyfikacji obróbki. Wymagania dotyczące pasywacji, powłok ochronnych i czystości określa stan powierzchni dostarczonego elementu.

Żeliwo odlewnicze oraz inne określone materiały

W przypadku żeliwa odlewniczego należy podać jego klasę oraz powierzchnie do szlifowania. Węglik spiekany, ceramika, metale nieżelazne oraz specjalistyczne powłoki wymagają osobnej analizy materiału i procesu; nie wolno ich zastępować zatwierdzoną klasą materiału.

W ofercie cenowej podano zaakceptowaną klasę materiału, początkowy stan oraz wymaganą końcową twardość.

Obróbka cieplna i kolejność szlifowania

Element wejściowy

Obecne wymiary, dokumentacja obróbki cieplnej oraz chronione powierzchnie określają stan wyjściowy.

Kolejność obróbki cieplnej i wykańczania

Obróbkę cieplną lub nanoszenie powłoki umieszcza się w trasie tak, aby osiągnąć określony końcowy stan materiału i powierzchni.

Powierzchnie i bazy szlifowane

Szlichtowane powierzchnie lub średnice wykorzystują uzgodnione punkty zamocowania oraz zapas na obróbkę. Odkształcenia elementu wejściowego lub niewystarczający zapas mogą zmienić trasę obróbki.

Końcowa kontrola jakości i ochrona

Końcowe pomiary przeprowadza się zgodnie ze wskazanym stanem gotowego elementu; identyfikacja części i sposób pakowania zapewniają ochronę szlifowanych powierzchni aż do momentu dostarczenia.

W przypadku wału z warstwą powierzchniowo hartowaną grubość pozostałej warstwy po szlifowaniu może być istotna dla projektu. W przypadku elementu z powłoką ta sama powłoka może stanowić powierzchnię do szlifowania. Zgadnij kolejność obróbki oraz wymagania dotyczące grubości pozostałej warstwy przed uznaniem którejś z tras za kompletną.

Średnica, płaskość i chropowatość wymagają osobnych pomiarów

Wymiary, kształt, bicie oraz struktura powierzchni

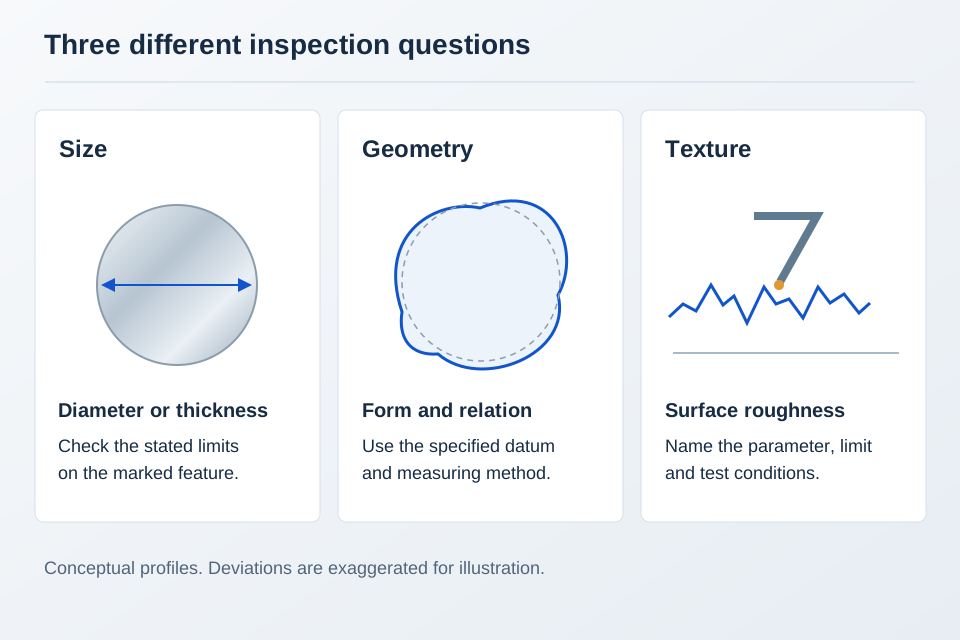
Średnica wału może mieścić się w dopuszczalnych granicach w jednym miejscu, podczas gdy inne wymagania nadal wymagają sprawdzenia. W planie kontroli jako osobne pozycje należy uwzględnić wymiary, kształt, relacje bazowe oraz strukturę powierzchni.

Należy stosować indywidualne tolerancje podane na rysunku technicznym wraz z wszelkimi obowiązującymi tolerancjami ogólnymi. Gdy brakuje określonej granicy lub metody pomiaru, należy ją zaznaczyć do uzgodnienia zamiast dobierać z ogólnego wykazu możliwości.

Ciepło generowane podczas szlifowania może wpływać na powierzchnię i materiał. Gdy zastosowanie wymaga sprawdzenia spalenia lub innego specjalistycznego testu, nazwij test i kryteria akceptacji przed rozpoczęciem produkcji.[4]

Wielkość, kształt geometryczny i struktura powierzchni przedstawione jako trzy osobne pytania kontrolne
Oddzielne kontrole wielkości, kształtu geometrycznego i struktury powierzchni.
Kontrola części szlifowanych
Wymaganieszczegóły rysunkuWeryfikacja
Średnice i otworyGranice, długość pasowania, miejsca pomiaruŚrednica, stożkowość, wymagane kontrolowane kształty
Płaskość i równoległośćKontrolowane powierzchnie, bazy odniesienia, podparciePomiar geometryczny na kontrolowanej powierzchni
Wahanie i współosiowośćBaza odniesienia, kontrolowane powierzchnie, typ tolerancjiUstawienie bazy odniesienia oraz relacje między cechami
ChropowatośćRa lub Rz, µm, granica, obszar pomiaruOkreślony parametr i warunki pomiaru
Ostateczny stan materiałuTwardość, głębokość warstwy wzmocnionej, powłoka, granice integralnościZaakceptowane testy spalania/wytwarzania pęknięć oraz kryteria akceptacji
ISO 286-2 · odchyłka górna / dolna · mm
Średnica nominalna (mm)H7 otwórwałek h6
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Stosuj klasę otworu H7 lub wału h6 tam, gdzie jest to określone na rysunku; sterowanie geometryczne definiuje się osobno.ISO 286-2

Końcowe kontrole i ochronne opakowanie

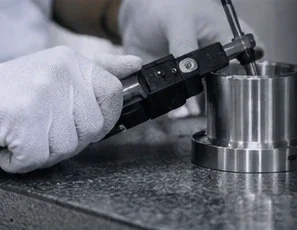
Mikrometr mierzący element cylindryczny
Sprawdź szlifowane średnice przed ochronnym opakowaniem.

Chronić szlifowane powierzchnie podczas manipulacji

Potwierdź końcowe wymiary w uzgodnionym stanie kontroli. Określ dopuszczalne zaokrąglenia krawędzi przy szlifowanych powierzchniach; usuwanie wyprasek powinno zachować funkcjonalne krawędzie i rowki.

Do wysyłki uzgodnij ochronę zgodną z materiałem oraz kolejną operacją klienta. Oddziel gotowe powierzchnie od innych części metalowych i umieszczaj etykiety tam, gdzie nie zabrudzą ani nie zakryją czynnej powierzchni.

Dla powtarzalnych partii zachowaj rewizję rysunku, stan początkowy oraz zakres zatwierdzonej kontroli. Same dopasowanie numeru części nie wystarcza, gdy zmieniono obróbkę cieplną lub wykończenie.

Co wpływa na koszt zamówienia szlifowania?

Stan surowca i stan wejściowy

Ilość i rozkład nadmiaru materiału, twardość, odkształcenia oraz wcześniejsza obróbka wpływają na zakres prac wymaganych przed ostatnim przebiegiem szlifowania.

Dostęp i liczba ustawień

Głębokie otwory, barki, cienkie przekroje oraz wiele powierzchni odniesienia mogą wymagać różnych układów mocowania lub operacji.

Wykończenie, kontrola i wielkość partii

Granice chropowatości, kontrola geometryczna, badania specjalistyczne oraz ilość zmieniają zakres oferty. Oddziel wymóg próbek od pełnego zwolnienia do produkcji.

Pytania dotyczące precyzyjnego szlifowania

Co zawiera oferta na precyzyjne szlifowanie?

Oferta powinna określać powierzchnie do szlifowania, stan wejściowy, wymagania końcowe, dokumentację kontroli oraz zakres dostawy. Wyślij rysunek z oznaczonymi elementami, aby jasno określić, które operacje – tokarkowe, frezarskie, cieplne lub zewnętrzne – są uwzględnione lub wykluczone.

Jak różnią się szlifowanie powierzchni, średnicy zewnętrznej (OD) i średnicy wewnętrznej (ID)?

Szlifowanie powierzchniowe dotyczy płaskich powierzchni. Szlifowanie średnicy zewnętrznej kończy zewnętrzne powierzchnie cylindryczne; szlifowanie średnicy wewnętrznej odbywa się wewnątrz otworu. Część może wymagać więcej niż jednej operacji, przy czym zależności odniesienia są zachowywane w całej kolejności operacji.

Czy szlifowanie CNC jest tym samym co precyzyjne obrabianie CNC?

CNC opisuje sposób sterowania maszyną. Szlifowanie wykorzystuje koło szlifierskie, podczas gdy toczenie i frezowanie zwykle korzystają z określonych krawędzi skrawających. Komponent może wymagać zastosowania obu metod. Określ wymagania dotyczące gotowego wyrobu; zażądaj konkretnego procesu szlifowania CNC, jeśli rysunek lub zatwierdzony proces tego wymaga.

Jakie tolerancje szlifowania i chropowatość powierzchni można osiągnąć?

Prześlij rzeczywiste granice wymiarów, sterowanie geometryczne, parametr chropowatości oraz stan materiału. Dostępny proces i metoda pomiaru muszą zostać zweryfikowane dla tych cech przed ustaleniem konkretnej wartości. Ta strona nie publikuje uniwersalnej tolerancji obejmującej wszystkie części.

Ile materiału powinienem pozostawić na szlifowanie?

Ustalcie warstwę nadmiaru przed obróbką wstępna lub obróbką cieplną. Określ, czy dotyczy ona jednej strony czy średnicy, oraz podaj wymiary surowca i wszelkie przewidywane zmiany wynikające z obróbki cieplnej. Odpowiednia wartość zależy od cechy geometrycznej, stanu materiału oraz rozkładu nadmiaru.

Czy obróbkę cieplną należy wykonać przed czy po szlifowaniu?

Niektóre części hartowane są najpierw obrabiane wstępnie, następnie poddawane obróbce cieplnej, a na końcu szlifowane do wymaganych wymiarów końcowych. Inne ścieżki technologiczne obejmują dodatkową obróbkę cieplną lub nanoszenie powłoki. Postępuj zgodnie z wymaganym stanem końcowym, w tym ewentualną pozostałą grubością warstwy wzmocnionej lub powłoki, zamiast stosować jedną ścieżkę technologiczną dla każdego materiału.

Czy mogę przesłać części, które wymagają wyłącznie szlifowania?

Najpierw prześlij rysunek i aktualne pomiary do przeglądu. Dołącz dokumentację materiału, twardość lub stan obróbki cieplnej, dostępną ilość surowca oraz powierzchnie chronione. Warunki akceptacji przy odbiorze oraz odpowiedzialność za dostarczone części niespełniające wymagań powinny zostać uzgodnione przed wysyłką.

Czy oferujecie również szlifowanie bezosowe, honowanie lub lapowanie?

Zamów szlifowanie bezosowe, honowanie lub lapowanie osobno. Potwierdzimy dostępne ścieżki technologiczne, zakres cech geometrycznych oraz zakres kontroli jakości przed uwzględnieniem tej operacji w ofercie.

Czy próbkę można sprawdzić przed powtórzeniem partii?

Tak, przegląd próbki może zostać uwzględniony w żądaniu projektowym. Zdefiniuj liczbę sztuk, rodzaj raportu oraz etap zatwierdzenia przed uruchomieniem pozostałej partii. Próbka i powtarzana zamówienie powinny być wykonane zgodnie z tą samą zatwierdzoną wersją rysunku oraz w tym samym ostatecznym stanie materiału.

Które pliki powinienem przesłać w celu zapytania o szlifowanie?

Wyślij rysunek z naniesionymi wymiarami, model (jeśli dostępny), gatunek materiału i jego stan, ilość sztuk oraz oznaczone powierzchnie do szlifowania. Dla dostarczanych części dodaj aktualne pomiary. Naszlista kontrolna CNC obróbki RFQobejmuje pełny zestaw rysunków.

WSPARCIE PROJEKTOWE

Omów swoje wymagania dotyczące szlifowania

Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.

Źródła techniczne

Odnośniki techniczne do procesów omówionych na tej stronie.

  1. STUDER — zewnętrzne szlifowanie walcowe
  2. STUDER — wewnętrzne szlifowanie walcowe
  3. Norton Abrasives — pięć kwestii wpływających na chropowatość powierzchni po szlifowaniu
  4. Norton Abrasives — szlifowanie powierzchniowe i zagadnienia związane z uszkodzeniem termicznym
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB