VETCNCCNC FERTIGUNG
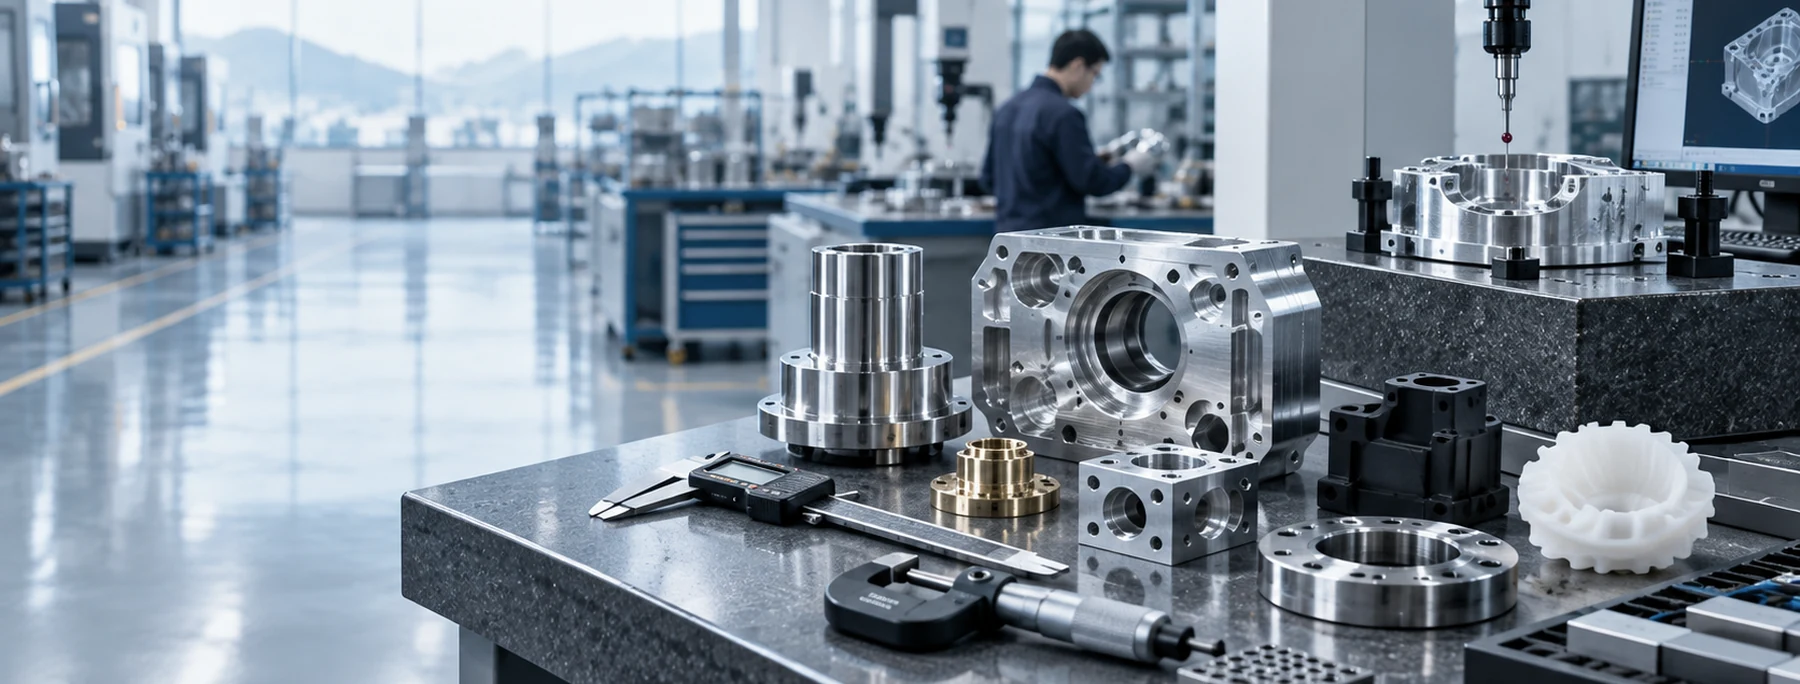
Präzisions-Metallkomponenten und Messwerkzeuge auf einer Prüfbank

Geschliffene Wellen, Buchsen, Platten und Werkzeugteile

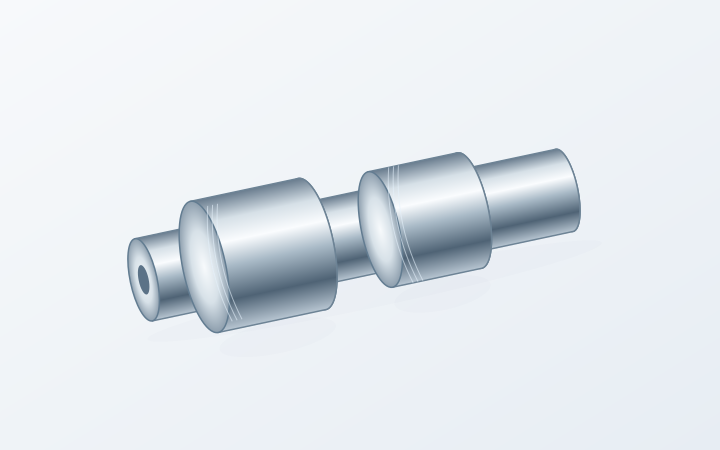
Stufenwelle mit zwei hervorgehobenen Lagerlaufflächen

Lagerzapfen und stufige Wellen

Zwei Lagerstellen müssen möglicherweise bezüglich desselben Bezugspunkts laufgenau sein. Kennzeichnen Sie die geschliffenen Durchmesser, Schulterfreimaße sowie die Abschnitte, die für die Abstützung verfügbar sind.

Besprechen Sie ein ähnliches Teil →
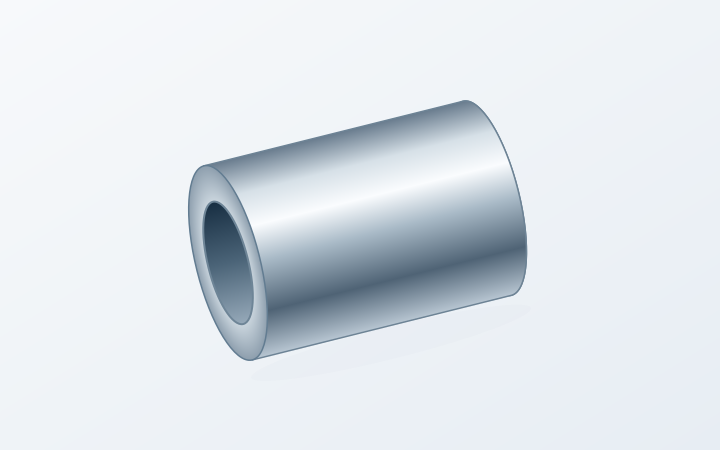
Metallhülse mit einer inneren Bohrung und zugänglichen Stirnfläche

Hülsen und Präzisionsbuchsen

Geben Sie den Bohrungsdurchmesser, die nutzbare Länge und deren Bezug zur Außenseite an. Blindabschlüsse, Schultern und dünne Wände beeinflussen Zugänglichkeit und Spannung.

Besprechen Sie ein ähnliches Teil →
Werkzeugscheibe mit einer ebenen Arbeitsfläche und vier Befestigungsbohrungen

Werkzeugplatten und Vorrichtungsflächen

Geben Sie an, welche Flächen Dicke, Ebenheit oder Parallelität bestimmen. Fügen Sie für eine biegeempfindliche Platte den Prüfzustand im ungespannten oder unterstützten Zustand hinzu.

Besprechen Sie ein ähnliches Teil →
Illustrativer Ring mit seiner Bohrung und ringförmigen Stirnfläche

Ringe, Abstandshalter und Positionierungsringe

Eine Bohrung und zwei Stirnflächen können in der Baugruppe unterschiedliche Funktionen übernehmen. Kennzeichnen Sie die zu schleifenden Flächen und definieren Sie die übrigen Bereiche eindeutig.

Besprechen Sie ein ähnliches Teil →
Führungsbloecke mit parallelen Kontaktflächen

Führungsblöcke und flache Einsätze

Gleitflächen, Referenzkanten und Montageflächen erfordern jeweils eigene Oberflächenanforderungen. Zeichnen Sie alle Kantenbrüche oder Eckentlastungen direkt neben der funktionsrelevanten Fläche ein.

Besprechen Sie ein ähnliches Teil →
Positionierstifte mit zylindrischen Passflächen

Positionierstifte und zylindrische Anlageflächen

Für einen Positionierdurchmesser geben Sie die Grenzmaße sowie die Länge des eingepassten Abschnitts an. Halten Sie die endgültige Kantenbearbeitung und ggf. Beschichtung in derselben Zeichnungsrevision fest.

Besprechen Sie ein ähnliches Teil →
Wir erstellen Angebote für geschliffene Wellen, Buchsen, Platten und Werkzeugkomponenten entweder als reine Schleifarbeit oder als Teil eines kompletten Auftrags für bearbeitete Teile.

Oberflächenschleifen, Außenschleifen und Innenschleifen

Kennzeichnen Sie die zu schleifenden Flächen, Durchmesser und Bohrungen zusammen mit ihren Endmaßen und Oberflächenanforderungen. Das Schleifen kann nach Drehen, Fräsen oder Behandlung im vereinbarten Fertigungsprozess erfolgen.[1][2][3]

Oberflächenschleifen für ebene Kontaktflächen

Eine rotierende Schleifscheibe entfernt Material von der gekennzeichneten Fläche. Für eine Spannplatte stehen möglicherweise die Enddicke, die Ebenheit und das Verhältnis zwischen ihren beiden Arbeitsflächen im Vordergrund.

Geben Sie die Flächengröße, die zur Spannung verfügbaren Flächen sowie etwaige Unterbrechungen durch Bohrungen oder Absätze an. Eine bloß flache Optik definiert nicht die zeichnungstechnischen Anforderungen.

Zu Ihrer Anfrage hinzufügen →

Außenschleifen für Lagerstellen und Passdurchmesser

Außendurchmesser-(OD-)Schleifen bearbeitet zylindrische Flächen wie Lagersitze und Positionierdurchmesser. Geben Sie die gesamte Welle an, nicht nur die Durchmesserangabe: angrenzende Absätze und verfügbare Auflage beeinflussen die Aufspannung.

Wenn zwei Lagerzapfen eine gemeinsame Achse teilen, zeigen Sie die vorgegebene geometrische Beziehung und das Bezugselement an. Geben Sie Einzelheiten zu Zentrierbohrungen an, wenn diese Teil des vereinbarten Fertigungsverfahrens sind.

Zu Ihrer Anfrage hinzufügen →

Innenschleifen für Bohrungen und Anlageflächen

Innendurchmesser-(ID-)Schleifen fertigt eine Bohrung von innen am Bauteil ab. Bohrungsdurchmesser und -tiefe, Endabstand sowie eventuelle innere Absätze beeinflussen den Zugang für Schleifscheibe und Spindel.

Für eine dünne Hülse beschreiben Sie zudem den Spann- und Messzustand. Senden Sie die endgültigen Bohrungsgrenzen sowie alle erforderlichen Bezüge zum Außendurchmesser oder zur Stirnfläche.

Zu Ihrer Anfrage hinzufügen →

Reine Schleifaufträge und Komplettbauteilaufträge

Schleifen von vom Kunden bereitgestellten Komponenten

Wir prüfen teilbearbeitete Komponenten hinsichtlich der spezifizierten Schleifarbeiten. Eingehende Abmessungen, Werkstoffzustand und verbleibender Bearbeitungszug bestimmen den Umfang; bereits fertig bearbeitete Flächen bleiben zur Schutzkennzeichnung identifiziert.

Zu Ihrer Anfrage hinzufügen →

Bearbeitung und Schleifen in einem Auftrag

Wir können Drehen oder Fräsen, Wärmebehandlungsabfolge, Schleifen und Endkontrolle gemeinsam kalkulieren. Das Angebot trennt die einzelnen Operationen und benennt gegebenenfalls vom Kunden vorgeschriebene oder spezialisierte Fremdprozessoren.

Zu Ihrer Anfrage hinzufügen →

Unser Angebot benenntden Schleifstandort sowie die Verantwortlichkeit für die Aufzeichnungen der Endkontrolle. Bei Partnerarbeiten unterscheidet die vereinbarte Regelung die Koordination über VETCNC von einer direkten Vermittlung.

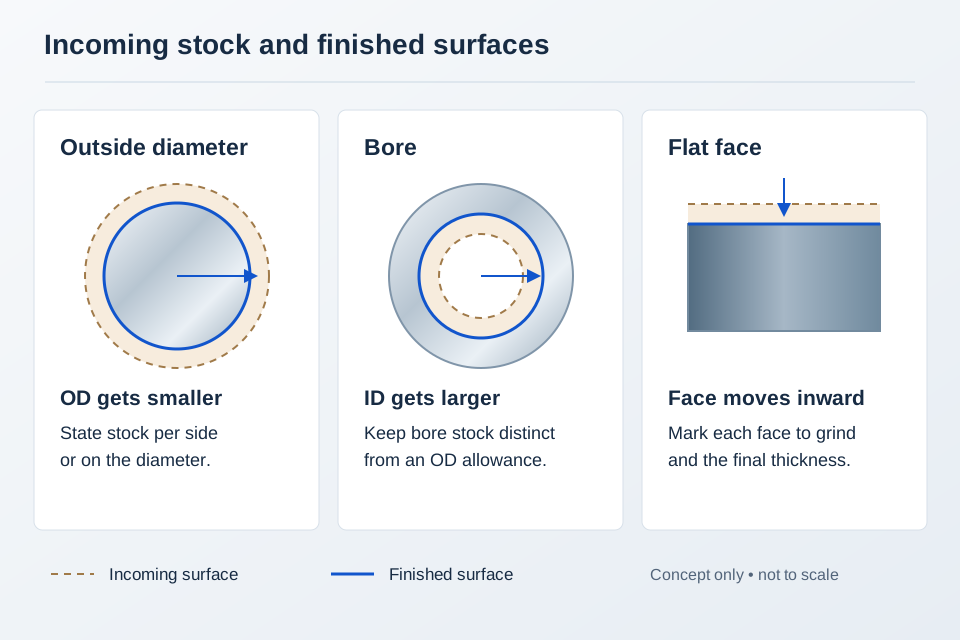
Schleifaufmaß und eingehende Abmessungen

Diagramm zur Unterscheidung von Ausgangsmaterial und endgültigen Außendurchmesser-, Bohrungs- und Stirnflächendimensionen
Schleifaufmaß schematisch dargestellt. Vereinbaren Sie die Zugabe für jede Fläche vor der Bearbeitung.

Eingehende Abmessung und fertige Abmessung

Das Schleifaufmaß ist die Differenz zwischen der eingehenden und der fertigen Abmessung. Plattenzugaben sind auf jeder Fläche definiert; behandelte Teile orientieren sich am gemessenen Zustand nach der Behandlung.

Die Zugabe wird angegebenje Seite oder am Durchmesser, wobei die eingehenden Abmessungen an den Zustand geknüpft sind, in dem das Teil eintreffen wird.

Bei vom Kunden bereitgestellten Teilen zeigen aktuelle Messungen, ob auf jeder zu schleifenden Fläche noch Aufmaß vorhanden ist.

Zu Ihrer Anfrage hinzufügen →

Werkstoffgüte und Härte

Kohlenstoffstähle, legierte Stähle und Werkzeugstähle

Stahlgüte, eingehende Härte und Wärmebehandlungszustand bestimmen das Schleifverfahren. Bei oberflächengehärteten Teilen muss die spezifizierte Randschicht nach der Fertigstellung erhalten bleiben.

Edelstahl

Edelstahl-Güte und -Zustand sind Teil der Bearbeitungsspezifikation. Passivierung, Beschichtung und Reinheitsanforderungen beschreiben die ausgelieferte Oberfläche.

Gusseisen und andere spezifizierte Werkstoffe

Für Gusseisen ist die Sorte sowie die zu bearbeitenden Flächen anzugeben. Hartmetall, Keramik, Nichteisenmetalle und spezielle Beschichtungen erfordern eine gesonderte Material- und Prozessprüfung; sie dürfen nicht anstelle einer zugelassenen Sorte verwendet werden.

In dem Angebot wird die akzeptierte Sorte, der Zustand beim Eingang sowie die erforderliche Endhärte angegeben.

Wärmebehandlungs- und Schleifabfolge

Eingehendes Bauteil

Aktuelle Abmessungen, Behandlungsnachweise und geschützte Oberflächen legen den Ausgangszustand fest.

Reihenfolge von Behandlung und Endbearbeitung

Die Wärmebehandlung oder Beschichtung wird im Fertigungsablauf so positioniert, dass die vorgegebene Endmaterial- und Oberflächenbeschaffenheit erreicht wird.

Geschliffene Merkmale und Bezugsflächen

Die geschliffenen Flächen oder Durchmesser werden unter Verwendung der vereinbarten Halterungsreferenzen und des zulässigen Bearbeitungszuschlags hergestellt. Eine vorhandene Verzugseinwirkung beim Eingang oder unzureichender Bearbeitungszuschlag können den Fertigungsablauf verändern.

Endprüfung und Oberflächenschutz

Die abschließenden Prüfungen erfolgen gemäß der vorgegebenen Endzustandsbeschreibung; Kennzeichnung und Verpackung schützen die geschliffenen Oberflächen bis zur Auslieferung.

Bei einem einsatzgehärteten Wellenbauteil kann die verbleibende Einsatzschicht nach dem Schleifen für das Konstruktionskonzept entscheidend sein. Bei einem beschichteten Bauteil kann die Beschichtung selbst die zu bearbeitende Oberfläche darstellen. Die Abfolge sowie die Anforderungen an die verbleibende Schicht sind vor Abschluss einer dieser beiden Varianten zu vereinbaren.

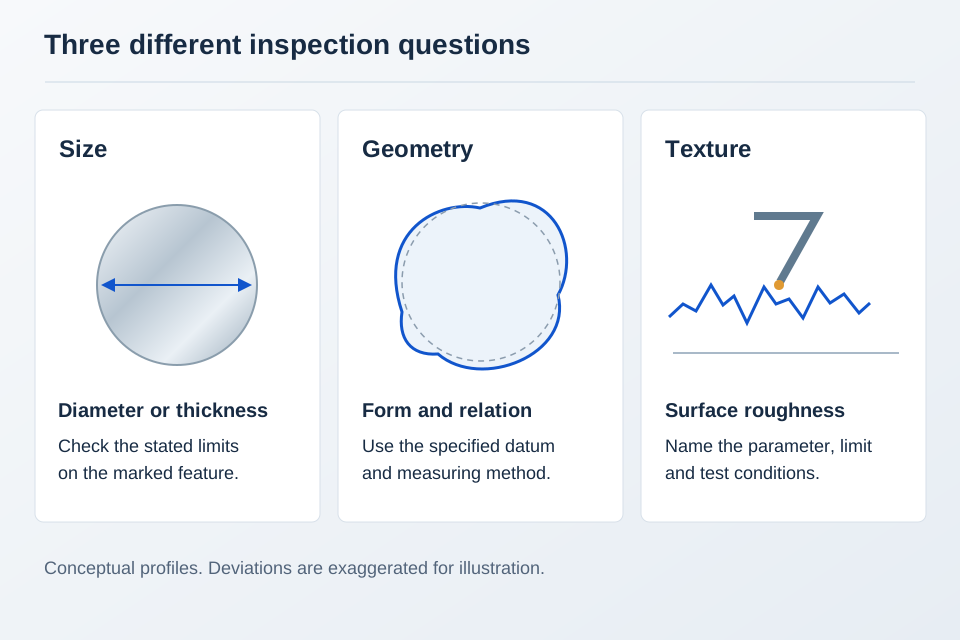
Durchmesser, Ebenheit und Oberflächenbeschaffenheit erfordern getrennte Prüfungen.

Abmessung, Form, Rundlauf und Oberflächentextur

Ein Wellenbauteil kann an einer Stelle innerhalb der zulässigen Durchmessergrenzen liegen, während eine andere Anforderung noch geprüft werden muss. Abmessung, Form, Bezugsflächenbeziehungen und Oberflächentextur sind daher als separate Einträge im Prüfplan zu führen.

Verwenden Sie die einzelnen Toleranzangaben der Zeichnung zusammen mit allen geltenden allgemeinen Toleranzen. Fehlt eine Grenze oder ein Prüfverfahren, ist dies zur Vereinbarung kenntlich zu machen – wählen Sie keine Angabe aus einem generischen Leistungsdatenblatt.

Schleifwärme kann Oberfläche und Werkstoff beeinflussen. Erfordert die Anwendung eine Schleifbrandprüfung oder einen anderen Spezialtest, sind Testart und Annahmekriterien vor Produktionsbeginn festzulegen.[4]

Größe, geometrische Form und Oberflächentextur als drei getrennte Prüffragen dargestellt
Überzeichnete schematische Profilbilder dienen lediglich der Erläuterung; sie stellen keine Messdokumentation dar.
Prüfung geschliffener Bauteile
AnforderungZeichnungsdetailsVerifizierung
Durchmesser und BohrungenGrenzwerte, Passungslänge, MessstellenDurchmesser, Konizität, erforderliche Formtoleranzen
Ebenheit und ParallelitätGesteuerte Flächen, Bezugsflächen, AuflageGeometrische Messung über die gesteuerte Fläche
Rundlaufgenauigkeit und KoaxialitätBezugsfläche, gesteuerte Flächen, Art der ToleranzAufbau der Bezugsflächen und Merkmalsbeziehungen
OberflächenrauheitRa oder Rz in µm, Grenzwert, MessflächeVorgegebener Parameter und Messbedingungen
Endzustand des WerkstoffsHärte, Einsatztiefe, Beschichtung, IntegritätsgrenzenVereinbarte Schleifbrand-/Rissprüfungen und Annahmekriterien
ISO 286-2 · obere / untere Abweichung · mm
Nenndurchmesser (mm)H7-Bohrungh6-Welle
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Verwenden Sie die H7-Bohrung oder die h6-Welle, falls dies in der Zeichnung angegeben ist; geometrische Toleranzen werden separat festgelegt.ISO 286-2

Endkontrolle und schützende Verpackung

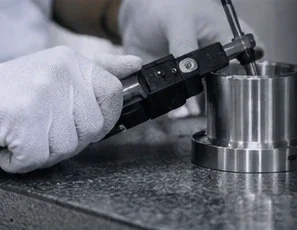
Mikrometer zur Messung einer zylindrischen Komponente
Prüfen Sie die geschliffenen Durchmesser vor der schützenden Verpackung.

Halten Sie Kontaktflächen frei von Beschädigungen durch Handhabung.

Bestätigen Sie die endgültigen Abmessungen unter den vereinbarten Prüfbedingungen. Geben Sie zulässige Kantenbrechungen neben geschliffenen Flächen an; das Entgraten muss funktionale Kanten und Freistiche bewahren.

Vereinbaren Sie für den Versand einen Schutz, der mit dem Werkstoff und der nächsten Bearbeitungsstufe beim Kunden kompatibel ist. Trennen Sie fertig bearbeitete Flächen von anderen Metallteilen und bringen Sie Etiketten dort an, wo sie keine Arbeitsfläche kontaminieren oder verdecken.

Für Wiederholungschargen bewahren Sie die Zeichnungsrevision, den Ausgangszustand und den genehmigten Prüfumfang auf. Allein die Übereinstimmung der Teilenummer reicht nicht aus, wenn sich eine Behandlung oder Oberflächenfinish geändert hat.

Was beeinflusst die Kosten einer Schleifaufgabe?

Rohmaterial und Eingangszustand

Die Menge und Verteilung des Aufmaßes, die Härte, Verzug sowie frühere Behandlung beeinflussen den Aufwand vor dem Endschleifgang.

Zugänglichkeit und Anzahl der Aufspannungen

Tiefe Bohrungen, Absätze, schlank dimensionierte Bereiche sowie mehrere Bezugsflächen können unterschiedliche Spannvorrichtungen oder Bearbeitungsschritte erfordern.

Oberflächenfinish, Prüfung und Chargengröße

Oberflächenvorgaben, geometrische Toleranzen, spezielle Prüfverfahren sowie die Losgröße ändern den Umfang des Angebots. Trennen Sie die Anforderung an eine Musterfertigung klar von der Freigabe für die Serienfertigung.

Fragen zur Präzisionsschleifbearbeitung

Was umfasst ein Angebot für Präzisionsschleifen?

Das Angebot sollte die zu schleifenden Flächen, den Eingangszustand, die Anforderungen an das Fertigteil, die Prüfprotokolle sowie den Lieferumfang benennen. Senden Sie eine markierte Zeichnung, damit Drehen, Fräsen, Wärmebehandlung und alle Fremdbearbeitungsschritte eindeutig eingeschlossen oder ausgeschlossen sind.

Wie unterscheiden sich Flächenschleifen, Außendurchmesserschleifen und Innendurchmesserschleifen?

Beim Flächenschleifen werden ebene Flächen bearbeitet. Beim Außendurchmesserschleifen werden externe zylindrische Flächen fertiggestellt; beim Innendurchmesserschleifen erfolgt die Bearbeitung innerhalb einer Bohrung. Ein Teil kann mehrere Schleifoperationen erfordern, wobei die Bezugsflächenbeziehungen über die gesamte Prozesskette hinweg gewahrt bleiben müssen.

Ist CNC-Schleifen dasselbe wie präzises CNC-Bearbeiten?

CNC beschreibt die Steuerung der Maschine. Beim Schleifen wird eine Schleifscheibe eingesetzt, während beim Drehen und Fräsen üblicherweise definierte Schneiden verwendet werden. Ein Bauteil kann beide Verfahren kombinieren. Geben Sie die geforderten Endabmessungen an; fordern Sie gegebenenfalls eine bestimmte CNC-Schleifroute an, wenn dies in der Zeichnung oder im genehmigten Fertigungsprozess vorgeschrieben ist.

Welche Schleiftoleranzen und Oberflächenqualitäten können Sie erreichen?

Senden Sie die tatsächlichen Größenbegrenzungen, geometrischen Toleranzen, Rauheitsparameter und den Werkstoffzustand. Für diese Merkmale muss vor Festlegung eines Wertes geprüft werden, ob der gewünschte Fertigungs- und Messprozess verfügbar ist. Auf dieser Seite wird keine pauschale Toleranz veröffentlicht, die für alle Bauteile gilt.

Wie viel Material soll ich für das Schleifen vorhalten?

Vereinbaren Sie die Schleifzugabe vor der Grobbearbeitung oder Wärmebehandlung. Geben Sie an, ob sie pro Seite oder diametral zu verstehen ist, und nennen Sie die Ausgangsabmessungen sowie eventuelle durch die Wärmebehandlung bedingte Änderungen. Die richtige Zugabenhöhe hängt vom jeweiligen Merkmal, dem Werkstoffzustand und der Verteilung des Rohmaterials ab.

Soll die Wärmebehandlung vor oder nach dem Schleifen erfolgen?

Einige gehärtete Teile werden zunächst grobbearbeitet, anschließend wärmebehandelt und schließlich feingeschliffen. Andere Fertigungswege umfassen zusätzliche Wärmebehandlungen oder Beschichtungen. Orientieren Sie sich am geforderten Endzustand – einschließlich verbleibender Einsatzhärteschicht oder Beschichtungsstärke – und wenden Sie nicht für jeden Werkstoff denselben Bearbeitungsablauf an.

Kann ich Teile einsenden, die ausschließlich geschliffen werden müssen?

Reichen Sie zunächst die Zeichnung und aktuelle Messwerte zur Prüfung ein. Fügen Sie den Werkstoffnachweis, die Härte oder den Wärmebehandlungszustand, das verfügbare Rohmaterial sowie eventuell geschützte Oberflächen hinzu. Die Annahme der eingesandten Teile und die Verantwortung für nicht konforme gelieferte Teile sind vor dem Versand zu vereinbaren.

Bieten Sie auch spanlose Rundschleifverfahren (centerless grinding), Honen oder Läppen an?

Fordern Sie centerless grinding, Honen oder Läppen gesondert an. Wir bestätigen vor Aufnahme des Verfahrens in ein Angebot den verfügbaren Fertigungsweg, den zulässigen Merkmalsbereich sowie den Umfang der Prüfung.

Kann ein Muster vor einer Wiederholungscharge geprüft werden?

Ja, die Musterprüfung kann bereits im Projektantrag berücksichtigt werden. Legen Sie Menge, Prüfbericht und Freigabeschritt fest, bevor die restliche Charge freigegeben wird. Muster und Wiederholungscharge müssen dieselbe vereinbarte Zeichnungsrevision und denselben endgültigen Werkstoffzustand aufweisen.

Welche Dateien sollte ich für eine Schleif-Anfrage senden?

Senden Sie eine bemaßte Zeichnung, ein Modell, sofern vorhanden, Werkstoffgüte und Werkstoffzustand, die Stückzahl sowie die gekennzeichneten Schleifflächen. Fügen Sie für bereitgestellte Teile die aktuellen Messwerte hinzu. Unser CNC machining RFQ checklistumfasst das gesamte Zeichnungspaket.

PROJEKTUNTERSTÜTZUNG

Discuss your grinding requirements

Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.

Technische Referenzen

Technische Referenzen zu den auf dieser Seite behandelten Verfahren.

  1. STUDER — Außenzylinderschleifen
  2. STUDER — Innenzylinderschleifen
  3. Norton Abrasives — fünf Aspekte zur Berücksichtigung beim Schleifen der Oberflächenbeschaffenheit
  4. Norton Abrasives — Aspekte zum Flächenschleifen und zur thermischen Schädigung
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB