VETCNCCNC-PRODUCTIE
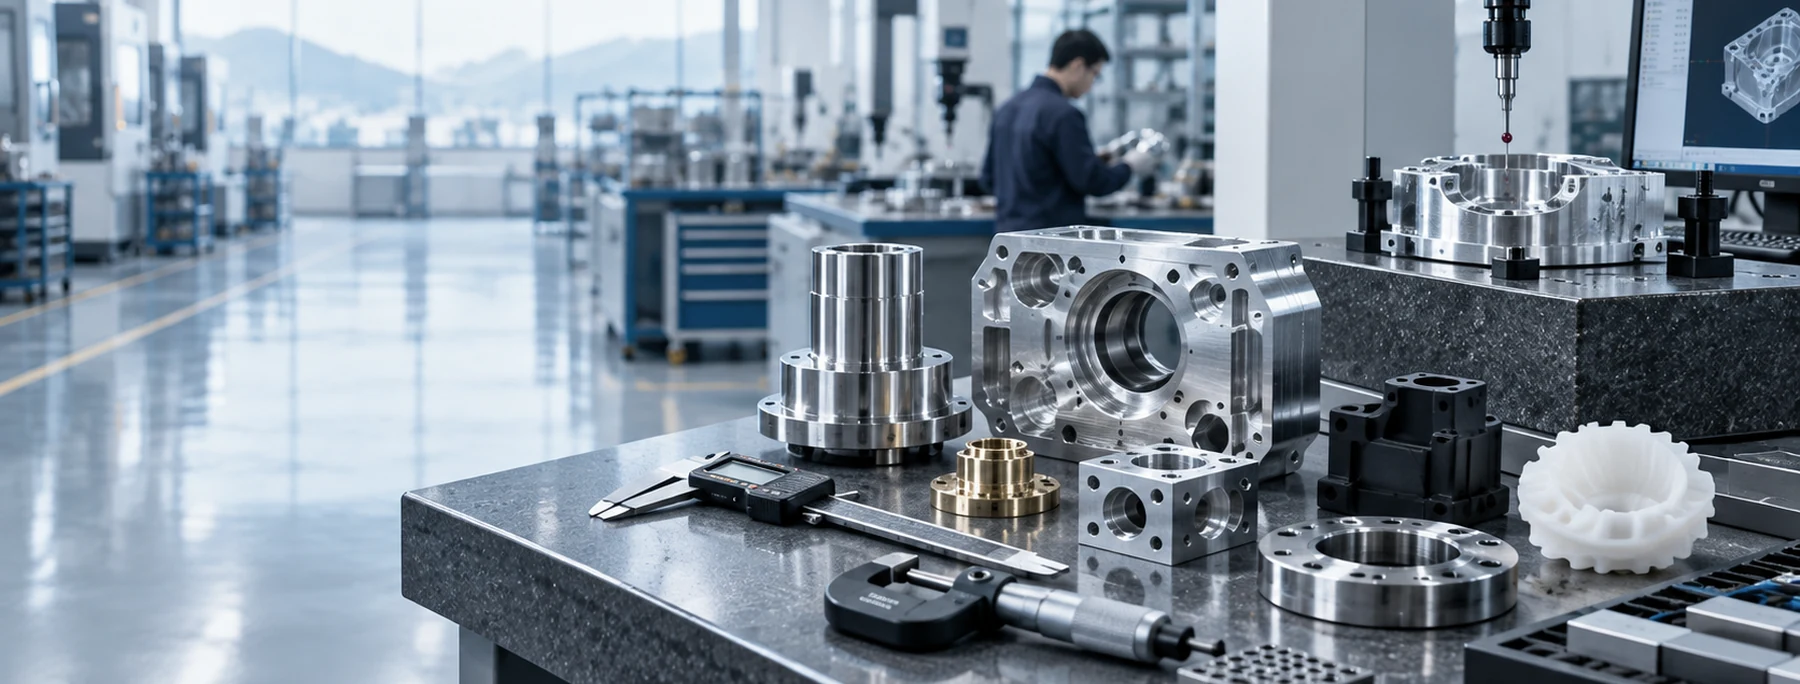
Precisie-metalen componenten en meetgereedschap op een inspectietafel

Diensten voor precisieslijpen

Geslepen assen, hulzen, platen en gereedschapsdelen

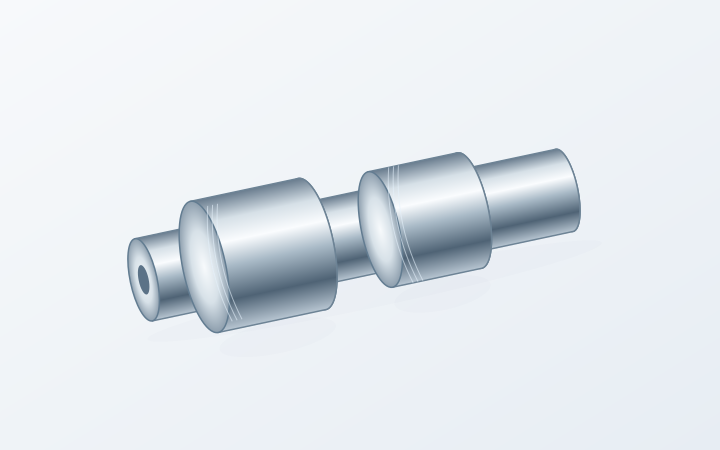
Illustratieve trapas met twee uitgelichte lagerzitvlakken

Lagerzittingen en trapvormige assen

Twee lagerzittingen moeten mogelijk in dezelfde nauwkeurigheid ten opzichte van hetzelfde referentievlak draaien. Geef de geslepen diameters, schouderafstanden en de secties aan die beschikbaar zijn voor ondersteuning.

Bespreek een vergelijkbaar onderdeel →
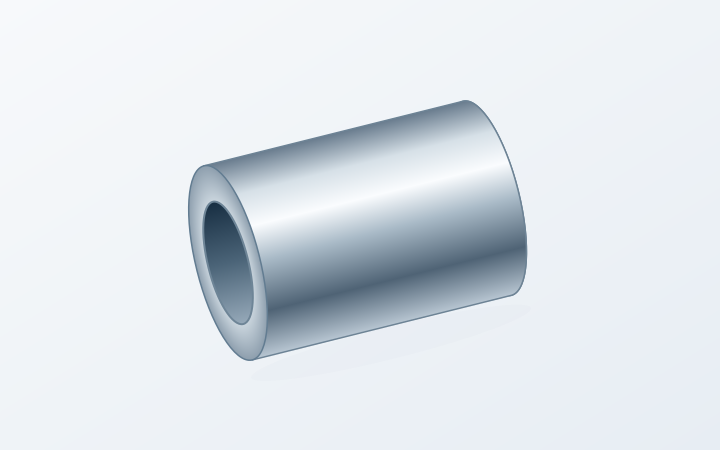
Illustratieve metalen huls met een interne boring en toegankelijk eindvlak

Hulzen en precisiebusjes

Geef de binnendiameter, bruikbare lengte en de relatie tot het buitenvlak aan. Blinde einden, schouders en dunne wanden beïnvloeden toegang en vastzetmogelijkheden.

Bespreek een vergelijkbaar onderdeel →
Illustratieve gereedschapsplaat met een vlak werkvlak en vier bevestigingsgaten

Gereedschapsplaten en opspanvlakken

Geef aan welke vlakken de dikte, vlakheid of parallelheid bepalen. Voeg de inspectievoorwaarde toe — in vrije toestand of ondersteund — voor een plaat die kan buigen.

Bespreek een vergelijkbaar onderdeel →
Illustratieve ring met boring en ringvormig eindvlak

Ringen, afstandsstukken en positioneerkragen

Een boring en twee eindvlakken kunnen verschillende functies vervullen in de assemblage. Geef de vlakken aan die geslepen moeten worden en definieer andere gebieden duidelijk.

Bespreek een vergelijkbaar onderdeel →
Illustratieve geleidingsblokken met evenwijdige contactvlakken

Geleidingsblokken en vlakke inzetstukken

Glijdende vlakken, referentieranden en montagevlakken hebben hun eigen afwerkingseisen. Geef eventuele randbreuken of hoekontlasting aan naast het werkvlak.

Bespreek een vergelijkbaar onderdeel →
Illustratieve positioneringspennen met cilindrische passende oppervlakken

Positioneerpennen en cilindrische vlakken

Voor een positioneerdiameter moet u de afmetingsgrenzen en de lengte van het gepaste gedeelte opgeven. Houd de definitieve randafwerking en eventuele coating in dezelfde tekeningsversie aan.

Bespreek een vergelijkbaar onderdeel →
Wij verstrekken offertes voor geslepen assen, busjes, platen en gereedschapscomponenten als uitsluitend slijpwerkzaamheden of als onderdeel van een volledige verspanende onderdeelorder.

Oppervlakteslijpen, buitenslijpen en binnenslijpen

Markeer de vlakken, diameters en boringen die moeten worden geslepen, samen met hun uiteindelijke afmetingen en oppervlakte-eisen. Slijpen kan volgen op draaien, frezen of behandeling als onderdeel van de overeengekomen bewerkingsvolgorde.[1][2][3]

Oppervlakteslijpen voor vlakke contactvlakken

Een roterende slijpschijf verwijdert materiaal van het aangegeven vlak. Voor een opspanplaat zijn de belangrijkste vragen mogelijk de einddikte, vlakheid en de relatie tussen de twee werkvlakken.

Geef de afmeting van het vlak, de oppervlakken die beschikbaar zijn voor opspanning, en eventuele gaten of trapvormige onderbrekingen in het slijpveld aan. Een vlakke uitstraling alleen definieert niet de tekeningeisen.

Voeg toe aan uw aanvraag →

Buitenslijpen voor lagerzittingen en passende diameters

Buitendiameter- (OD-)slijpen richt zich op cilindrische vlakken zoals lagerzittingen en positioneerdiameters. Geef de volledige as op, niet alleen de diameteraanduiding: aangrenzende schouders en beschikbare ondersteuning beïnvloeden de opspanning.

Wanneer twee lagerzittingen dezelfde as delen, geef dan de gespecificeerde geometrische relatie en het referentievlak aan. Neem details van centreergaten op wanneer deze deel uitmaken van de overeengekomen productieroute.

Voeg toe aan uw aanvraag →

Binnenslijpen voor boringen en zitvlakken

Binnenslijpen (ID-slijpen) bewerkt een boring vanaf de binnenzijde van het onderdeel. De diameter en diepte van de boring, de eindspeling en eventuele interne schouders beïnvloeden allemaal de toegankelijkheid van de slijpschijf en de spindel.

Voor een dunne bus beschrijft u ook de vastzet- en meetomstandigheden. Stuur de uiteindelijke boringstoleranties en eventuele vereiste relaties ten opzichte van de buitendiameter of het eindvlak.

Voeg toe aan uw aanvraag →

Alleen slijpen en complete onderdelen

Slijpen van door klanten aangeleverde onderdelen

Wij beoordelen gedeeltelijk bewerkte onderdelen voor de gespecificeerde slijpwerkzaamheden. De binnenkomende afmetingen, de materiaaltoestand en de resterende slijptoeslag bepalen de omvang van het werk; reeds afgewerkte oppervlakken blijven geïdentificeerd om ze te beschermen.

Voeg toe aan uw aanvraag →

Draaien of frezen én slijpen in één order

Wij kunnen een offerte verstrekken voor draaiwerk of freeswerk, de behandelsvolgorde, het slijpen en de definitieve inspectie als één geheel. In de offerte worden de afzonderlijke bewerkingen onderscheiden en wordt vermeld welke bewerkingen door de klant zijn voorgeschreven of door een specialistische externe partner moeten worden uitgevoerd.

Voeg toe aan uw aanvraag →

Ons offertevoorstel geeft aande slijplocatie en de verantwoordelijkheid voor de eindinspectiegegevens. Voor samenwerkingsopdrachten onderscheidt de overeengekomen regeling coördinatie via VETCNC van een directe introductie.

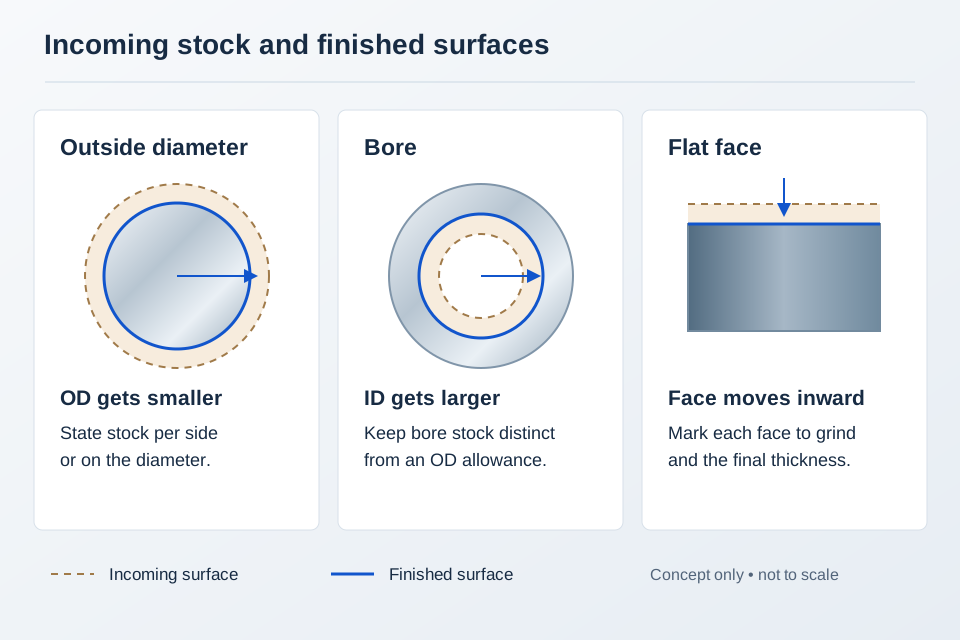
Slijptoeslag en binnenkomende afmetingen

Diagram dat de afmetingen van inkomend materiaal en de definitieve buitendiameter, boring en vlakke eindvlakken onderscheidt
Slijptoeslag schematisch weergegeven. Stem de slijptoeslag per oppervlak af vóór de bewerking.

Binnenkomende afmeting en afgewerkte afmeting

Slijptoeslag is het verschil tussen de binnenkomende en de afgewerkte afmetingen. Voor platen wordt de slijptoeslag per zijvlak gedefinieerd; voor onderdelen die thermisch zijn behandeld, wordt de gemeten toestand na behandeling als uitgangspunt genomen.

Er is een slijptoeslag opgegevenper zijde of op de diameter, waarbij de binnenkomende afmetingen zijn gekoppeld aan de toestand waarin het onderdeel zal arriveren.

Voor door klanten aangeleverde onderdelen tonen actuele metingen of er nog voldoende slijptoeslag aan elk te slijpen oppervlak aanwezig is.

Voeg toe aan uw aanvraag →

Materiaalsoort en hardheid

Koolstofstaal, gelegeerd staal en gereedschapsstaal

Staalgraad, inkomende hardheid en warmtebehandelingsconditie bepalen de slijproute. Bij oppervlaktegeharde onderdelen moet de gespecificeerde oppervlaktelaag na afwerking intact blijven.

Roestvaststaal

RVS-graad en conditie maken deel uit van de bewerkingspecificatie. Passivering, coating en schoonmaakvereisten beschrijven het geleverde oppervlak.

Gietijzer en andere gespecificeerde materialen

Voor gietijzer dient de graad en de te bewerken vlakken te worden aangegeven. Carbide, keramiek, non-ferro metalen en specialistische coatings vereisen een afzonderlijke materiaal- en procesbeoordeling; vervang deze niet door een goedgekeurde graad.

In de offerte wordt de geaccepteerde graad, inkomende conditie en vereiste eindhardheid vermeld.

Warmtebehandeling en slijpvolgorde

Inkomend onderdeel

Huidige afmetingen, behandelingsregistraties en beschermd gebleven vlakken bepalen de beginconditie.

Behandelings- en afwerkingsvolgorde

Warmtebehandeling of coating wordt in de bewerkingsvolgorde geplaatst om de gespecificeerde eindmateriaal- en oppervlaktetoestand te bereiken.

Geslepen kenmerken en referentievlakken

De geslepen vlakken of diameters gebruiken de overeengekomen opspanreferenties en slijptoeslag. Inkomende vervorming of onvoldoende slijptoeslag kunnen de bewerkingsvolgorde wijzigen.

Eindinspectie en bescherming

De eindcontroles volgen de gespecificeerde eindtoestand; onderdeelidentificatie en verpakking beschermen de geslepen oppervlakken tijdens de levering.

Bij een oppervlaktegeharde as kan de resterende oppervlaktelaag na slijpen van belang zijn voor het ontwerp. Bij een gecoat onderdeel kan de coating zelf het te bewerken oppervlak vormen. Overeenstemming over de volgorde en de vereisten voor de resterende laag dient plaats te vinden voordat één van beide routes als voltooid wordt beschouwd.

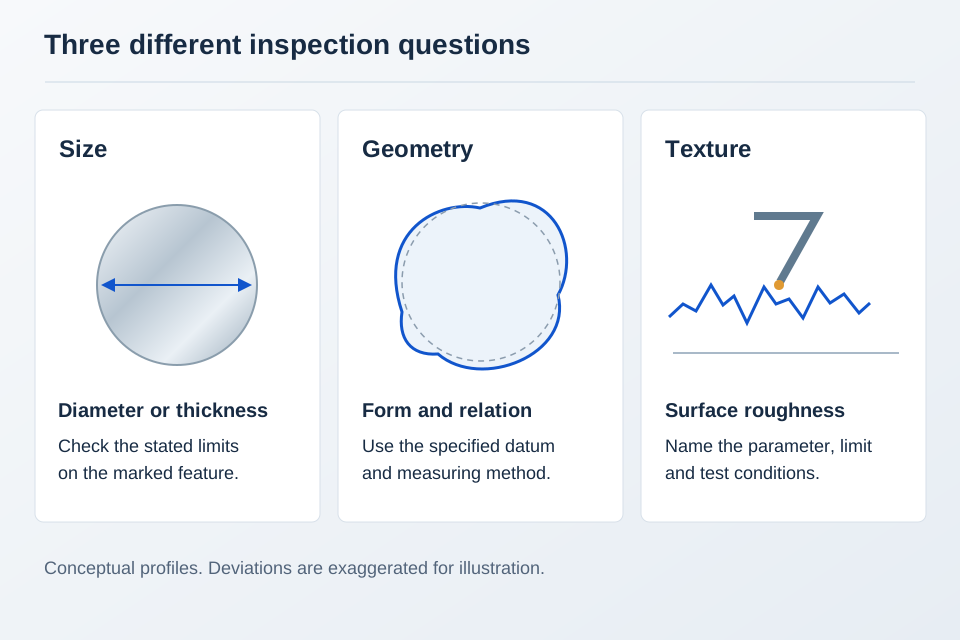
Diameter, vlakheid en oppervlaktekwaliteit vereisen afzonderlijke controles

Afmeting, vorm, rondloop en oppervlaktestructuur

Een as kan op één positie binnen zijn diametertoleranties liggen, terwijl aan een andere eis nog steeds moet worden voldaan. Houd afmeting, vorm, referentievlakrelaties en oppervlaktestructuur als afzonderlijke posten in het inspectieplan.

Gebruik de individuele tolerantieaanduidingen op de tekening in combinatie met eventuele toepasselijke algemene toleranties. Waar een grens of methode ontbreekt, dient dit te worden aangegeven voor overeenstemming in plaats van een keuze te doen op basis van een algemene capaciteitsgrafiek.

Slijphitte kan invloed hebben op het oppervlak en het materiaal. Indien de toepassing een brandcontrole of een andere specialistische test vereist, vermeld dan de test en de acceptatiecriteria vóór de productie.[4]

Afmeting, geometrische vorm en oppervlaktestructuur weergegeven als drie afzonderlijke inspectievragen
Sterk vergrote schematische profielen ter uitleg; geen meetrapport.
Inspectie van geslepen onderdelen
VereisteTekeningdetailsVerificatie
Diameters en boringenTolerantiegrenzen, paslengte, meetlocatiesDiameter, conische vorm, vereiste vormcontroles
Vlakheid en parallelheidGecontroleerde vlakken, referentievlakken, ondersteuningMeetkundige meting over het gecontroleerde vlak
Rondloop en coaxialiteitReferentievlak, gecontroleerde oppervlakken, tolerantiesoortOpstelling van het referentievlak en relaties tussen kenmerken
OppervlakteruwheidRa of Rz, µm, grenswaarde, meetgebiedGespecificeerde parameter en meetomstandigheden
Uiteindelijke materiaaltoestandHardheid, hardingsdiepte, coating, integriteitsgrenzenOvereengekomen brand-/scheurtesten en acceptatiecriteria
ISO 286-2 · boven- / onderafwijking · mm
Nominale diameter (mm)H7 gath6 as
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Gebruik de H7 gatklasse of h6 asklasse waar deze op de tekening is gespecificeerd; geometrische controles zijn afzonderlijk gedefinieerd.ISO 286-2

Eindcontroles en beschermende verpakking

Micrometer die een cilindrisch onderdeel meet
Controleer de geslepen diameters voordat u de beschermende verpakking aanbrengt.

Houd contactvlakken vrij van schade door hantering

Bevestig de eindafmetingen onder de overeengekomen inspectietoestand. Geef toegestane randafwerkingen aan naast geslepen vlakken; ontbramen moet functionele randen en ontlastingselementen behouden.

Voor verzending dient u een bescherming overeen te komen die compatibel is met het materiaal en de volgende bewerking van de klant. Scheid afgewerkte vlakken van andere metalen onderdelen en plaats etiketten op plaatsen waar zij geen vervuiling of belemmering veroorzaken van een werkend vlak.

Bij herhaalde series dient u de tekeningsrevisie, de beginvoorwaarde en het goedgekeurde inspectiebereik te bewaren. Alleen het onderdeelnummer overeenkomen is onvoldoende wanneer een behandeling of afwerking is gewijzigd.

Wat beïnvloedt de kosten van een slijporder?

Slijptoeslag en inkomende toestand

De hoeveelheid en verdeling van de slijptoeslag, hardheid, vervorming en eerdere behandeling beïnvloeden de werkzaamheden die nodig zijn vóór de eindpassage.

Toegankelijkheid en aantal opspanningen

Diepe boringen, schouders, slanke secties en meerdere referentievlakken kunnen verschillende opspanningsopstellingen of bewerkingen vereisen.

Afwerking, inspectie en partijgrootte

Oppervlaktegrenzen, meetkundige controles, specialistische tests en hoeveelheid wijzigen het offertebereik. Scheid een monstervereiste duidelijk van de volledige productievrijgave.

Vragen over precisieslijpen

Wat is opgenomen in een offerte voor precisieslijpen?

De offerte moet de te slijpen vlakken, de inkomende toestand, de eis aan de afgewerkte onderdelen, de inspectierapporten en het leveringsbereik specificeren. Stuur een gemarkeerde tekening zodat draaien, frezen, warmtebehandeling en eventuele externe bewerkingen duidelijk zijn opgenomen of uitgesloten.

Waar ligt het verschil tussen oppervlakteslijpen, buitendiameter- (OD) en binnendiameter- (ID) slijpen?

Vlakslijpen richt zich op vlakke vlakken. Buitenslijpen bewerkt externe cilindrische oppervlakken; binnenslijpen wordt uitgevoerd binnen een boring. Een onderdeel kan meer dan één bewerking nodig hebben, waarbij de referentieverhoudingen door de volgorde worden gehandhaafd.

Is CNC-slijpen hetzelfde als precisie CNC-bewerking?

CNC beschrijft de besturing van de machine. Bij slijpen wordt een schuurwiel gebruikt, terwijl draaien en frezen meestal gedefinieerde snijkanten gebruiken. Een onderdeel kan beide bewerkingen omvatten. Geef de eisen voor de eindafwerking aan; vraag specifiek een CNC-slijproute aan wanneer dit vereist is door de tekening of goedgekeurde procesbeschrijving.

Welke slijptolerantie en oppervlakteafwerking kunt u bereiken?

Stuur de werkelijke afmetingsgrenzen, geometrische toleranties, ruwheidsparameter en materiaaltoestand op. Voor deze kenmerken moet het beschikbare proces en de meetmethode worden gecontroleerd voordat een waarde wordt vastgelegd. Op deze pagina wordt geen algemene tolerantie gepubliceerd die op elk onderdeel van toepassing is.

Hoeveel materiaal moet ik voor het slijpen overlaten?

Spreek de slijptoeslag af vóór de ruwbewerking of warmtebehandeling. Geef aan of deze maat per zijde of diametraal is, en vermeld de afmeting bij ontvangst en eventuele verwachte wijzigingen door de warmtebehandeling. De juiste hoeveelheid hangt af van het kenmerk, de materiaaltoestand en de materiaalverdeling.

Moet de warmtebehandeling plaatsvinden vóór of na het slijpen?

Sommige geharde onderdelen worden eerst ruw bewerkt, vervolgens warmtebehandeld en daarna definitief geslepen. Andere bewerkingsroutes omvatten extra warmtebehandeling of coating. Volg de vereiste eindtoestand, inclusief eventuele resterende oppervlaktelaag of coatingdikte, in plaats van één standaardvolgorde toe te passen op elk materiaal.

Kan ik onderdelen insturen die uitsluitend slijpen nodig hebben?

Dien eerst de tekening en actuele afmetingen in voor beoordeling. Voeg het materiaaldossier, de hardheid of warmtebehandelingstoestand, het beschikbare slijptoeslag en eventuele beschermd gebleven oppervlakken toe. De acceptatie bij ontvangst en de verantwoordelijkheid voor niet-conforme geleverde onderdelen moeten vóór verzending worden overeengekomen.

Biedt u ook centerless-slijpen, honen of lappen?

Vraag centerless-slijpen, honen of lappen afzonderlijk aan. Wij bevestigen de beschikbare bewerkingsroute, het bereik van toepasbare kenmerken en het inspectiebereik voordat het proces in een offerte wordt opgenomen.

Kan een monster worden gecontroleerd vóór een herhaalde productiebatch?

Ja, monsterbeoordeling kan worden opgenomen in de projectaanvraag. Definieer de hoeveelheid, het rapport en de goedkeuringsstap voordat de resterende batch wordt vrijgegeven. Het monster en de herhaalde bestelling moeten dezelfde overeengekomen revisie en eindmateriaaltoestand gebruiken.

Welke bestanden moet ik insturen voor een slijpaanvraag?

Stuur een genoteerde tekening, een model indien beschikbaar, materiaalkwaliteit en -toestand, hoeveelheid en de aangegeven slijpoppervlakken. Voeg de huidige afmetingen toe voor geleverde onderdelen. OnzeCNC-bewerking RFQ-checklistomvat het volledige tekeningspakket.

PROJECTONDERSTEUNING

Bespreek uw slijpvereisten

Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.

Technische referenties

Technische referenties voor de op deze pagina besproken processen.

  1. STUDER — externe cilindrische slijping
  2. STUDER — interne cilindrische slijping
  3. Norton Abrasives — vijf overwegingen voor de oppervlakteafwerking bij slijpen
  4. Norton Abrasives — oppervlakteslijpen en overwegingen rond thermische schade
VETCNCCNC-PRODUCTIE

Offerte aanvragen

Tekening uploaden

*Verplichte velden

Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB