VETCNCCNC MANUFACTURING
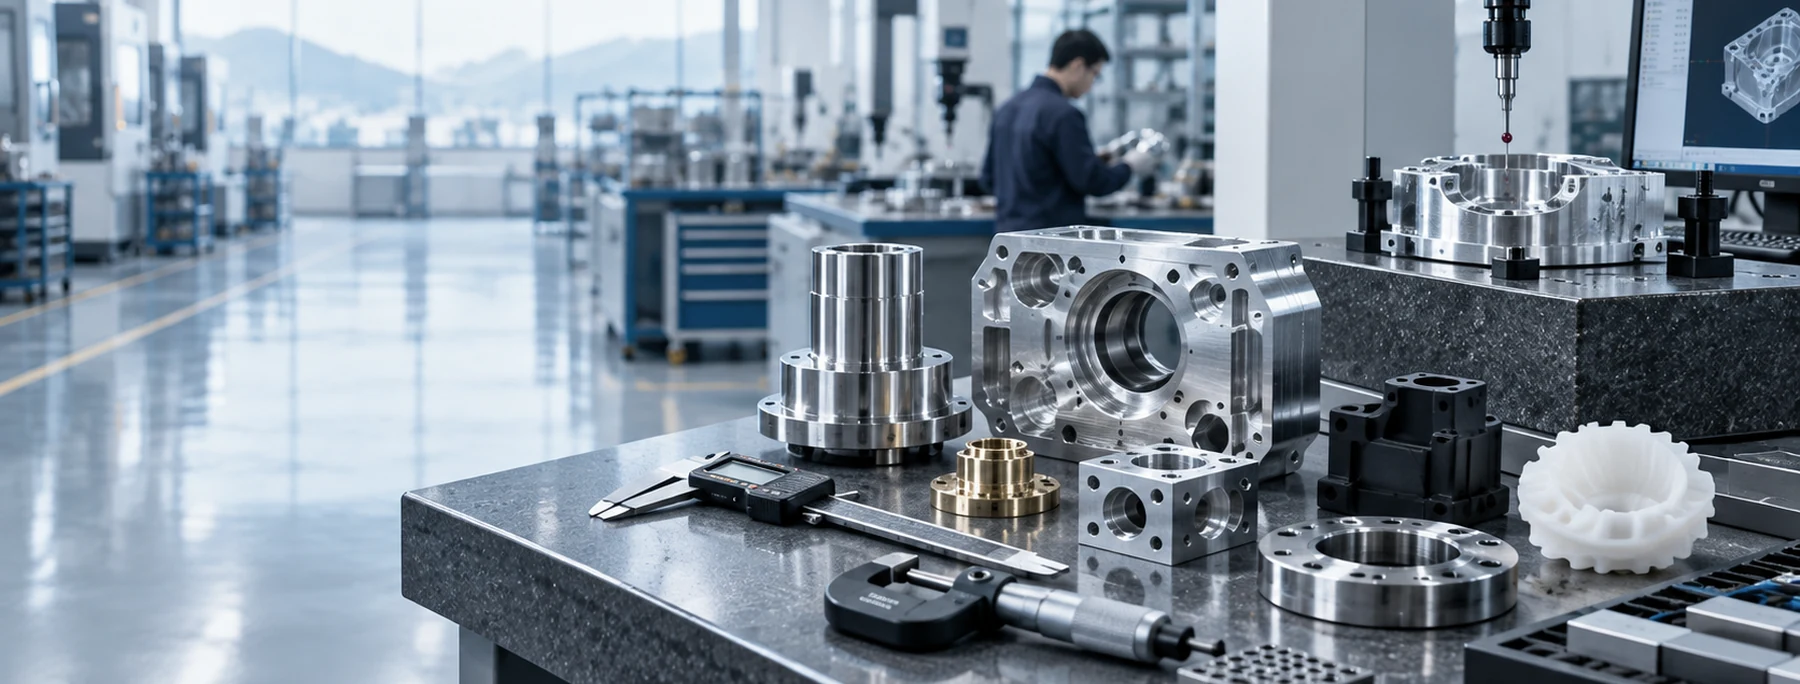
Componenti metallici di precisione e strumenti di misura su un banco di ispezione

Servizi di rettifica di precisione

Alberi, manicotti, piastre e parti per utensili rettificati

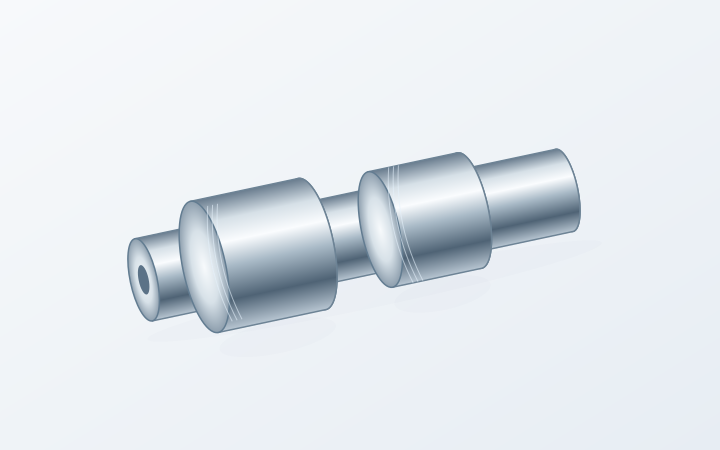
Albero a gradini illustrativo con due superfici per alloggiamento cuscinetti evidenziate

Alberi a cuscinetto e alberi a gradini

Due sedi di cuscinetto potrebbero dover essere rettificate in concentricità rispetto allo stesso riferimento. Indicare i diametri rettificati, i giochi di spalla e le sezioni disponibili per il supporto.

Discuti una parte simile →
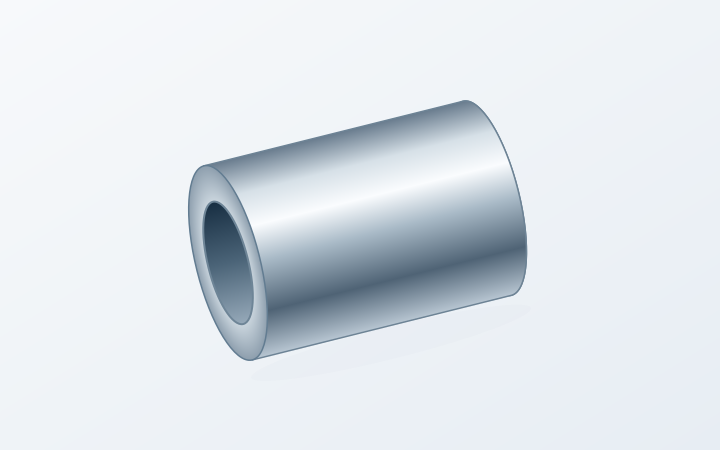
Manicotto metallico illustrativo con foro interno e faccia terminale accessibile

Manicotti e boccole di precisione

Indicare il diametro del foro, la lunghezza utile e la sua relazione con la superficie esterna. Fondi ciechi, spalle e pareti sottili influenzano l’accessibilità e il fissaggio.

Discuti una parte simile →
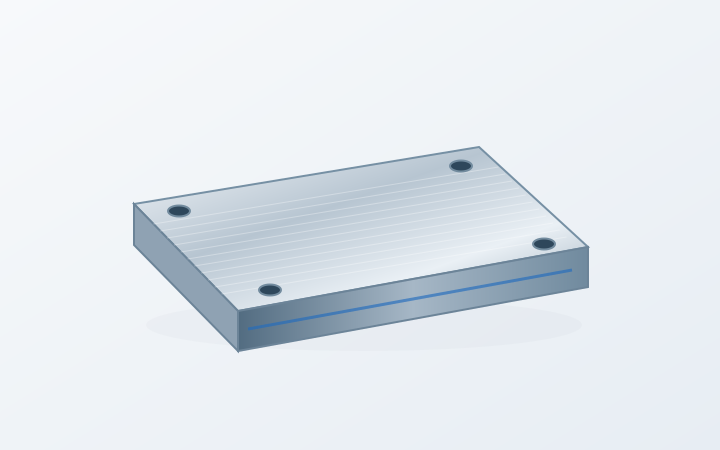
Piastra di attrezzaggio illustrativa con faccia di lavoro piana e quattro fori di montaggio

Piastre per utensili e superfici di fissaggio

Identificare quali superfici controllano lo spessore, la planarità o il parallelismo. Specificare la condizione di ispezione (a stato libero o con supporto) per una piastra soggetta a flessione.

Discuti una parte simile →
Anello illustrativo che mostra il suo foro e la sua faccia terminale anulare

Anelli, distanziali e collari di posizionamento

Un foro e due facce estreme possono svolgere funzioni diverse nell’insieme. Indicare le superfici da rettificare e lasciare chiaramente definite le altre aree.

Discuti una parte simile →
Blocchi guida illustrativi con facce di contatto parallele

Blocchi guida e inserti piani

Le superfici di scorrimento, i bordi di riferimento e le basi di montaggio richiedono specifiche di finitura indipendenti. Indicare eventuali smussi o rilievi d’angolo accanto alla superficie operativa.

Discuti una parte simile →
Perni di posizionamento illustrativi con superfici di accoppiamento cilindriche

Perni di posizionamento e spalle cilindriche

Per un diametro di posizionamento, indicare i limiti dimensionali e la lunghezza della sezione lavorata. Mantenere il trattamento finale del bordo e qualsiasi rivestimento nella stessa revisione del disegno.

Discuti una parte simile →

Forniamo preventivi per alberi, manicotti, piastre e componenti per utensili rettificati, sia come lavoro esclusivamente di rettifica sia come parte di un ordine completo di componenti meccanici lavorati.

Rettifica superficiale, esterna e interna

Indicare sul disegno le facce, i diametri e i fori da rettificare, insieme alle relative dimensioni finali e ai requisiti superficiali. La rettifica può seguire tornitura, fresatura o trattamento termico, come parte del percorso concordato.[1][2][3]

Rettifica superficiale per facce piane di contatto

Una mola abrasiva rotante asporta materiale dalla faccia indicata. Per una piastra di fissaggio, le domande più rilevanti possono riguardare lo spessore finale, la planarità e il rapporto geometrico tra le due facce operative.

Indicare le dimensioni della faccia, le superfici disponibili per il fissaggio e qualsiasi foro o gradino che interrompa la rettifica. L’aspetto visivo di una superficie piana non definisce di per sé i requisiti del disegno.

Aggiungi alla tua richiesta →

Rettifica esterna per sedi di cuscinetti e diametri accoppiati

La rettifica del diametro esterno (OD) riguarda spalle cilindriche come sedi di cuscinetti e diametri di posizionamento. Indicare l’intero albero, non solo il valore del diametro: le spalle adiacenti e i supporti disponibili influenzano la configurazione del montaggio.

Quando due mozzi condividono lo stesso asse, indicare la relazione geometrica specificata e il riferimento (datum). Includere i dettagli dei fori di centraggio qualora facciano parte del percorso produttivo concordato.

Aggiungi alla tua richiesta →

Rettifica interna per fori e superfici di appoggio

La rettifica del diametro interno (ID) rifinisce un foro dall’interno del componente. Il diametro e la profondità del foro, lo spazio libero all’estremità e qualsiasi spalla interna influenzano l’accessibilità della mola e del mandrino.

Per una guida sottile, descrivere anche le condizioni di fissaggio e di misurazione. Inviare i limiti finali del foro e ogni relazione richiesta con il diametro esterno o la faccia d’estremità.

Aggiungi alla tua richiesta →

Ordini per sola rettifica e ordini per pezzi completi

Rettifica su componenti forniti dal cliente

Esaminiamo i componenti parzialmente lavorati per il lavoro di rettifica specificato. Le dimensioni in ingresso, lo stato del materiale e il sovrametallo residuo definiscono il campo d’applicazione; le superfici già finite vengono identificate per proteggerle.

Aggiungi alla tua richiesta →

Lavorazione meccanica e rettifica in un unico ordine

Possiamo quotare insieme la tornitura o la fresatura, la sequenza di trattamento termico, la rettifica e l’ispezione finale. Il preventivo distingue le singole operazioni e identifica eventuali fornitori designati dal cliente o operatori specializzati.

Aggiungi alla tua richiesta →

Il nostro preventivo identificail sito di rettifica e la responsabilità per i registri dell’ispezione finale. Per il lavoro con partner, l’accordo distingue chiaramente il coordinamento tramite VETCNC da una presentazione diretta.

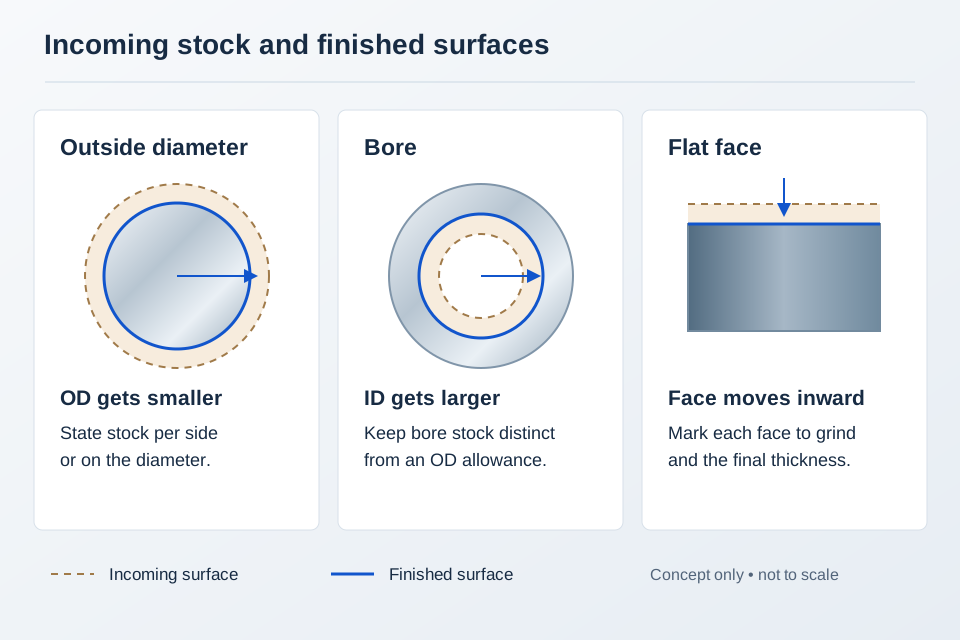
Sovrametallo per rettifica e dimensioni in ingresso

Diagramma che distingue le dimensioni del grezzo in ingresso e quelle finali di diametro esterno, foro interno e faccia piana
Sovrametallo per rettifica rappresentato schematicamente. Concordare il sovrametallo per ogni superficie prima della lavorazione meccanica.

Dimensioni in ingresso e dimensioni finali

Il sovrametallo per rettifica è la differenza tra le dimensioni in ingresso e quelle finali. I sovrametalli per le piastre sono definiti su ogni faccia; per i pezzi trattati termicamente si fa riferimento alle misure effettuate dopo il trattamento.

È indicata una tolleranza di sovrametalloper lato o sul diametrocon le dimensioni in ingresso correlate allo stato in cui il pezzo arriverà.

Per i componenti forniti, le misure attuali indicano se è presente sovrametallo su ogni superficie da rettificare.

Aggiungi alla tua richiesta →

Qualità del materiale e durezza

Acciai al carbonio, legati e da utensili

La qualità dell'acciaio, la durezza in ingresso e lo stato del trattamento termico determinano il percorso di rettifica. Su parti con superficie indurita, il caso specificato deve essere mantenuto dopo la finitura.

Acciaio inossidabile

La qualità e lo stato dell'acciaio inossidabile fanno parte della specifica di lavorazione. I requisiti di passivazione, rivestimento e pulizia descrivono la superficie consegnata.

Ghisa e altri materiali specificati

Per la ghisa, indicare la qualità e le facce da finire. Carburo, ceramica, metalli non ferrosi e rivestimenti speciali richiedono una revisione separata del materiale e del processo; non sostituirli con una qualità approvata.

Il preventivo indica la qualità accettata, lo stato in ingresso e la durezza finale richiesta.

Trattamento termico e sequenza di rettifica

Componente in ingresso

Le dimensioni attuali, i registri dei trattamenti e le superfici protette definiscono la condizione iniziale.

Sequenza di trattamento e finitura

Il trattamento termico o il rivestimento sono inseriti nel percorso in modo da ottenere la condizione finale specificata del materiale e della superficie.

Caratteristiche rettificate e riferimenti

Le facce o i diametri rettificati utilizzano i riferimenti di presa concordati e il sovrappiù di materiale. La deformazione in ingresso o un sovrappiù insufficiente possono modificare il percorso.

Ispezione e protezione finali

I controlli finali seguono la condizione finita specificata; l'identificazione del pezzo e l'imballaggio proteggono le superfici rettificate fino alla consegna.

Per un albero cementato, lo spessore residuo del caso dopo la rettifica può essere rilevante ai fini del progetto. Per un componente rivestito, il rivestimento stesso può costituire la superficie da finire. Concordare la sequenza e i requisiti relativi allo spessore residuo prima di considerare completa una qualsiasi delle due opzioni.

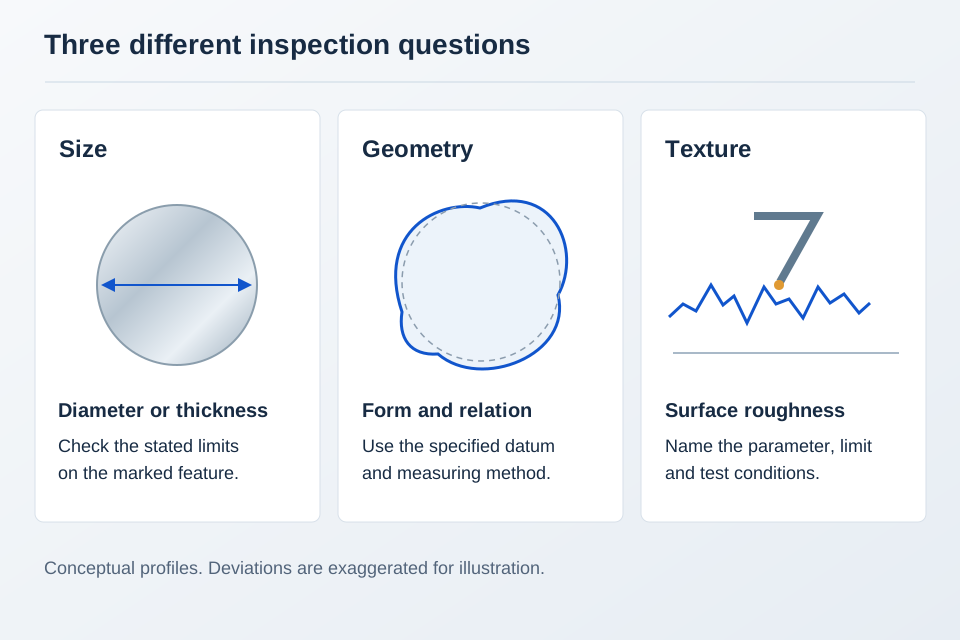
Diametro, planarità e finitura richiedono controlli separati

Dimensione, forma, eccentricità e rugosità superficiale

Un albero può risultare entro i limiti di diametro in una posizione, mentre un altro requisito necessita ancora di verifica. Mantenere dimensione, forma, relazioni tra riferimenti e rugosità superficiale come voci distinte nel piano di ispezione.

Utilizzare le indicazioni specifiche del disegno insieme a tutte le tolleranze generali applicabili. Qualora un limite o un metodo manchino, segnalarlo per accordo anziché sceglierne uno da un grafico generico di capacità.

Il calore generato dalla rettifica può influenzare la superficie e il materiale. Qualora l’applicazione richieda una verifica della bruciatura o un altro test specialistico, specificare il tipo di prova e i criteri di accettazione prima della produzione.[4]

Dimensione, forma geometrica e rugosità superficiale rappresentate come tre domande distinte di ispezione
Profili schematici esagerati a scopo esplicativo; non costituiscono un record di misura.
Ispezione del pezzo rettificato
RequisitoDettagli del disegnoVerifica
Diametri e foriLimiti, lunghezza di accoppiamento, posizioni di misuraDiametro, conicità, controlli di forma richiesti
Pianezza e parallelismoFacce controllate, riferimenti (datums), supportoMisurazione geometrica sull’intera faccia controllata
Runout e coassialitàRiferimento (datum), superfici controllate, tipo di tolleranzaConfigurazione del riferimento (datum) e relazioni tra le caratteristiche
RugositàRugosità Ra o Rz, µm, limite, area di misurazioneParametro specificato e condizioni di misurazione
Condizione finale del materialeDurezza, profondità dello strato indurito, rivestimento, limiti di integritàProve concordate su bruciature/fessurazioni e criteri di accettazione
ISO 286-2 · deviazione superiore / inferiore · mm
Diametro nominale (mm)Foro H7Albero h6
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Utilizzare la classe foro H7 o albero h6 dove indicato sul disegno; i controlli geometrici sono definiti separatamente.ISO 286-2

Controlli finali e imballaggio protettivo

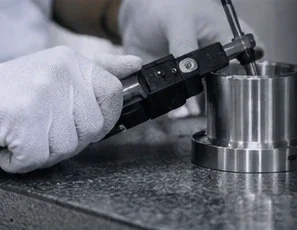
Micrometro che misura un componente cilindrico
Verificare i diametri rettificati prima dell’imballaggio protettivo.

Mantenere le superfici di contatto libere da danni causati dalla manipolazione.

Confermare le dimensioni finali nelle condizioni di ispezione concordate. Specificare gli smussi ammessi adiacenti alle facce rettificate; la sbavatura deve preservare i bordi funzionali e le sagomature.

Per la spedizione, concordare un imballaggio protettivo compatibile con il materiale e con l’operazione successiva del cliente. Separare le superfici finite dalle altre parti metalliche e applicare le etichette in posizioni che non contaminino né ostruiscano una superficie operativa.

Per lotti ripetuti, conservare la revisione del disegno, lo stato iniziale e l’ambito di ispezione approvato. Limitarsi a far corrispondere il numero di parte non è sufficiente qualora sia stata modificata una trattatura o una finitura.

Cosa influenza il costo di un ordine di rettifica?

Materiale grezzo e condizione di ingresso

La quantità e la distribuzione del sovrametallo, la durezza, la deformazione e il trattamento precedente influenzano il lavoro necessario prima del passaggio finale.

Accessibilità e numero di montaggi

Fori profondi, spalle, sezioni snelle e più superfici di riferimento possono richiedere diverse configurazioni di fissaggio o operazioni distinte.

Finitura, ispezione e dimensione del lotto

Limiti di rugosità, controlli geometrici, prove specialistiche e quantità modificano l’ambito del preventivo. Separare la richiesta di un campione dalla messa in produzione completa.

Domande sulla rettifica di precisione

Cosa include un preventivo per rettifica di precisione?

Il preventivo deve identificare le superfici da rettificare, la condizione di ingresso, i requisiti finali, i registri di ispezione e l’ambito della consegna. Inviare un disegno marcato in modo che tornitura, fresatura, trattamento termico ed eventuali lavorazioni esterne risultino chiaramente incluse o escluse.

In che cosa differiscono la rettifica di superficie, di diametro esterno (OD) e di diametro interno (ID)?

La rettifica superficiale interessa le facce piane. La rettifica del diametro esterno finisce le superfici cilindriche esterne; la rettifica del diametro interno opera all’interno di un foro. Un componente potrebbe richiedere più di una lavorazione, con le relazioni tra i riferimenti (datum) mantenute lungo tutta la sequenza.

La rettifica CNC è la stessa cosa della lavorazione meccanica di precisione CNC?

CNC descrive il sistema di controllo della macchina. Nella rettifica si utilizza una mola abrasiva, mentre nella tornitura e nella fresatura si impiegano normalmente spigoli di taglio definiti. Un componente può richiedere entrambe le lavorazioni. Specificare i requisiti finali; richiedere un particolare percorso di rettifica CNC qualora il disegno o il processo approvato lo prevedano.

Quali tolleranze di rettifica e finiture superficiali siete in grado di ottenere?

Inviare i limiti effettivi delle dimensioni, i controlli geometrici, il parametro di rugosità e lo stato del materiale. Il processo disponibile e il metodo di misura devono essere verificati per tali caratteristiche prima di impegnarsi su un valore specifico. Questa pagina non pubblica una tolleranza generale valida per ogni componente.

Quanto materiale devo lasciare per la rettifica?

Concordare il sovrappiù prima della lavorazione di sgrossatura o del trattamento termico. Indicare se si tratta di sovrappiù per lato o diametrale, specificando anche la dimensione iniziale e le eventuali variazioni previste a seguito del trattamento. L’entità corretta dipende dalla caratteristica da lavorare, dallo stato del materiale e dalla distribuzione del sovrappiù.

Il trattamento termico deve essere eseguito prima o dopo la rettifica?

Alcuni componenti temprati vengono lavorati in sgrossatura, quindi sottoposti a trattamento termico e infine rettificati in finitura. Altri percorsi prevedono ulteriori trattamenti o rivestimenti. Seguire la condizione finale richiesta, compresi gli spessori residui di tempra o di rivestimento, anziché applicare un unico percorso per tutti i materiali.

Posso inviare componenti che necessitano esclusivamente di rettifica?

Inviare innanzitutto il disegno e le misure attuali per la verifica. Includere il record del materiale, la durezza o lo stato del trattamento, il materiale disponibile e le superfici protette. L’accettazione dei pezzi in ingresso e la responsabilità per componenti forniti non conformi devono essere concordate prima della spedizione.

Offrite anche rettifica senza centri, alesatura o lucidatura?

Richiedere separatamente la rettifica senza centri, l’alesatura o la lucidatura. Confermeremo il percorso disponibile, il campo di applicabilità delle caratteristiche e l’ambito dell’ispezione prima di includere il processo in un preventivo.

È possibile verificare un campione prima di una produzione ripetuta?

Sì, la verifica del campione può essere inclusa nella richiesta di progetto. Definire quantità, report e fase di approvazione prima di rilasciare il lotto rimanente. Il campione e l’ordine ripetuto devono fare riferimento alla stessa revisione concordata e allo stesso stato finale del materiale.

Quali file devo inviare per una richiesta di rettifica?

Inviare un disegno quotato, un modello se disponibile, la qualità e lo stato del materiale, la quantità e le superfici da rettificare indicate. Aggiungere le misure attuali per i pezzi forniti. Il nostroCNC machining RFQ checklistcopre l’intero pacchetto disegni.

SUPPORTO PER IL PROGETTO

Discuti i tuoi requisiti di rettifica

Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.

Riferimenti tecnici

Riferimenti tecnici per i processi trattati in questa pagina.

  1. STUDER — rettifica cilindrica esterna
  2. STUDER — rettifica cilindrica interna
  3. Norton Abrasives — cinque considerazioni per la finitura superficiale nella rettifica
  4. Norton Abrasives — considerazioni sulla rettifica superficiale e sui danni termici
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB