VETCNCCNC MANUFACTURING
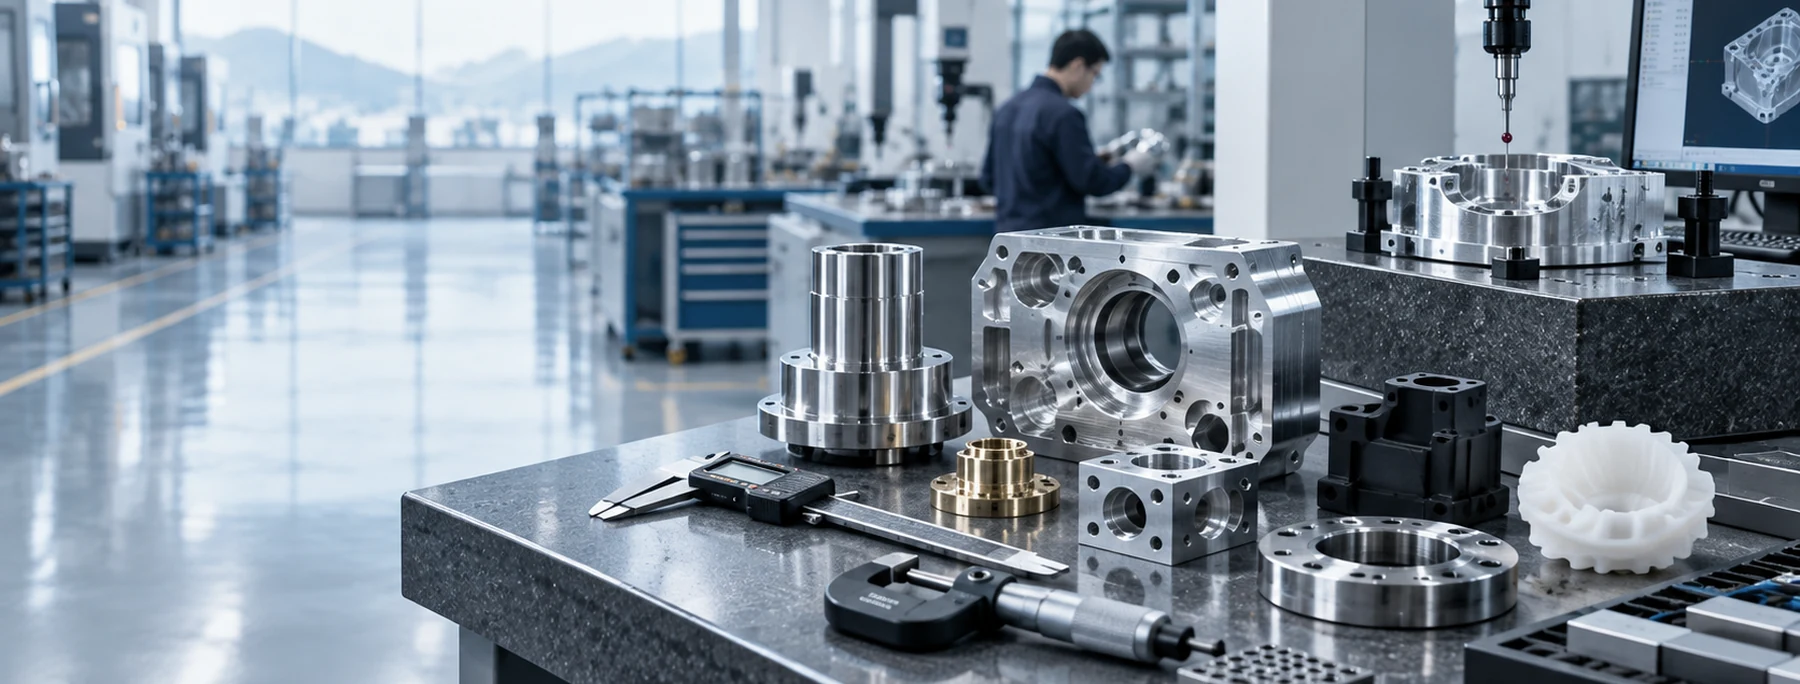
Componentes metálicos de precisión y herramientas de medición sobre una bancada de inspección

Servicios de rectificado de precisión

Ejes, manguitos, placas y piezas de herramientas rectificados

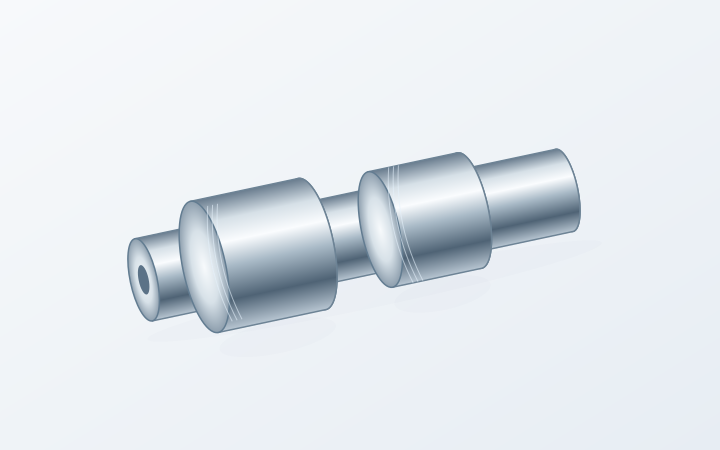
Eje escalonado ilustrativo con dos superficies de asiento para rodamientos resaltadas

Ejes de rodamientos y ejes escalonados

Es posible que dos asientos de rodamiento deban tener una desviación radial verdadera respecto al mismo datum. Indique los diámetros rectificados, las holguras entre hombros y las secciones disponibles para soporte.

Analizar una pieza similar →
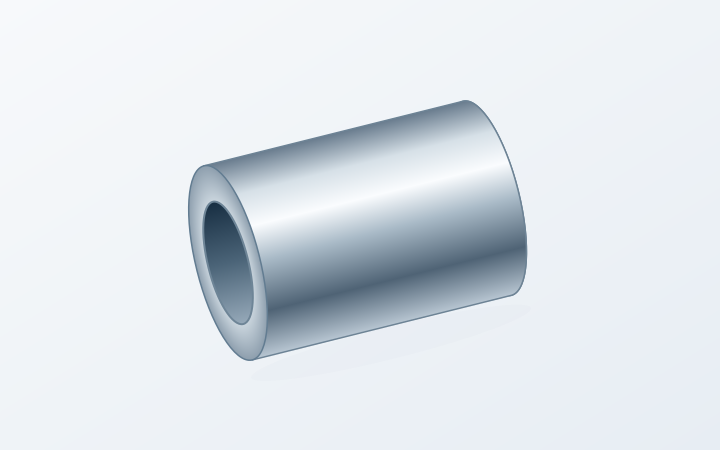
Manguito metálico ilustrativo con un agujero interior y una cara final accesible

Manguitos y casquillos de precisión

Indique el diámetro del agujero cilíndrico, la longitud útil y su relación con la superficie exterior. Los extremos ciegos, los hombros y las paredes delgadas afectan el acceso y la sujeción.

Analizar una pieza similar →
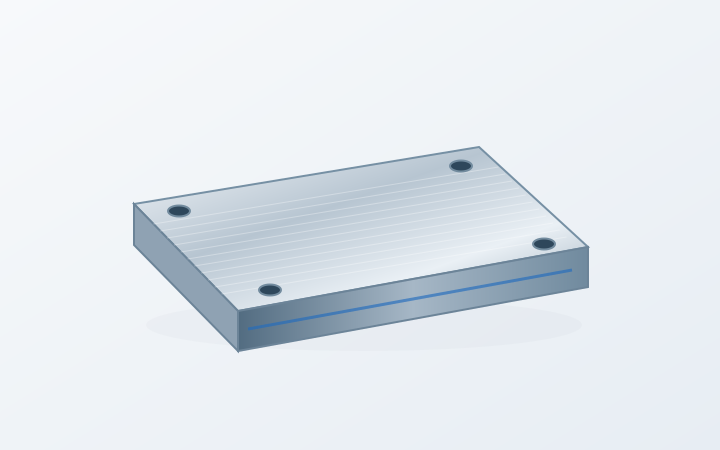
Placa de herramienta ilustrativa con una cara de trabajo plana y cuatro orificios de montaje

Placas de herramientas y caras de fijación

Identifique qué caras controlan el espesor, la planicidad o el paralelismo. Añada la condición de inspección en estado libre o con soporte para una placa susceptible a flexión.

Analizar una pieza similar →
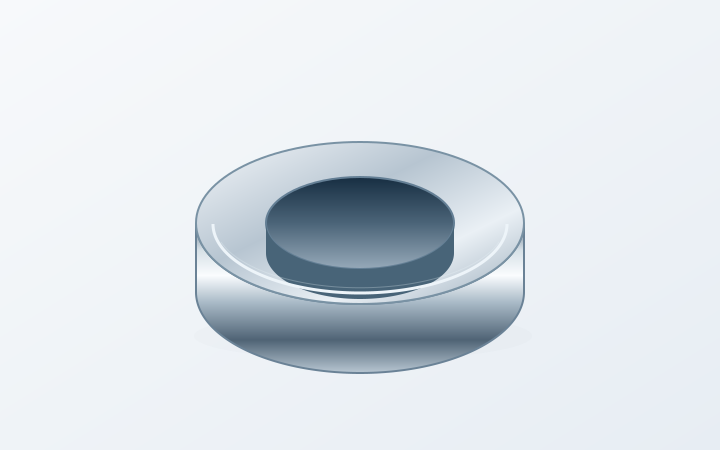
Anillo ilustrativo que muestra su agujero y su cara final anular

Anillos, separadores y collares de localización

Un agujero cilíndrico y dos caras extremas pueden cumplir funciones distintas en el ensamblaje. Marque las superficies que requieren rectificado y deje claramente definidas las demás áreas.

Analizar una pieza similar →
Bloques de guía ilustrativos con caras de contacto paralelas

Bloques guía e insertos planos

Las caras deslizantes, los bordes de referencia y las superficies de montaje requieren sus propios requisitos de acabado. Indique cualquier chaflán o redondeo de esquina junto a la superficie de trabajo.

Analizar una pieza similar →
Pasadores de localización ilustrativos con superficies cilíndricas de ajuste

Pasadores de localización y superficies cilíndricas de apoyo

Para un diámetro de localización, incluya los límites de tamaño y la longitud de la sección ajustada. Mantenga el acabado final del borde y cualquier recubrimiento en la misma revisión del plano.

Analizar una pieza similar →

Cotizamos ejes, manguitos, placas y componentes de utillaje rectificados como trabajo exclusivo de rectificado o como parte de un pedido completo de piezas mecanizadas.

Rectificado superficial, externo e interno

Marque las caras, los diámetros y los agujeros que requieren rectificado, junto con sus dimensiones finales y los requisitos de superficie. El rectificado puede seguir al torneado, al fresado o al tratamiento como parte de la secuencia acordada.[1][2][3]

Rectificado superficial para caras planas de contacto

Una rueda abrasiva giratoria elimina material de la cara marcada. Para una placa de fijación, las preguntas clave pueden ser su espesor final, su planicidad y la relación entre sus dos caras de trabajo.

Indique el tamaño de la cara, las superficies disponibles para sujeción y cualquier taladro o escalón que interrumpa el rectificado. Una apariencia plana por sí sola no define los requisitos del plano.

Añadir a su consulta →

Rectificado externo para asientos de rodamientos y diámetros de acoplamiento

El rectificado de diámetro exterior (DE) aborda superficies cilíndricas de apoyo, como asientos de rodamientos y diámetros de localización. Incluya el eje completo, no solo la indicación del diámetro: los hombros adyacentes y los puntos de soporte disponibles modifican la configuración.

Cuando dos muñones comparten un mismo eje, indique la relación geométrica especificada y el datum. Incluya los detalles del agujero de centrado cuando forme parte de la ruta de fabricación acordada.

Añadir a su consulta →

Rectificado interno para agujeros y superficies de asiento

El rectificado de diámetro interior (ID) termina un agujero desde el interior del componente. El diámetro y la profundidad del agujero, el juego axial en el extremo y cualquier escalón interno afectan el acceso de la muela y del husillo.

Para un casquillo delgado, describa también las condiciones de sujeción y medición. Envíe los límites finales del agujero y cualquier relación requerida con el diámetro exterior o la cara final.

Añadir a su consulta →

Pedidos únicamente de rectificado y pedidos completos de piezas

Rectificado de componentes suministrados por el cliente

Revisamos componentes parcialmente mecanizados para el trabajo de rectificado especificado. Las dimensiones de entrada, el estado del material y el material restante definen el alcance; las superficies ya terminadas se mantienen identificadas para su protección.

Añadir a su consulta →

Mecanizado y rectificado en un solo pedido

Podemos cotizar conjuntamente el torneado o el fresado, la secuencia de tratamientos térmicos, el rectificado y la inspección final. La cotización separa las operaciones e identifica a cualquier procesador especializado o designado expresamente por el cliente.

Añadir a su consulta →

Nuestra cotización identificael lugar de rectificado y la responsabilidad sobre los registros de la inspección final. Para trabajos con socios, el acuerdo establecido distingue la coordinación mediante VETCNC de una presentación directa.

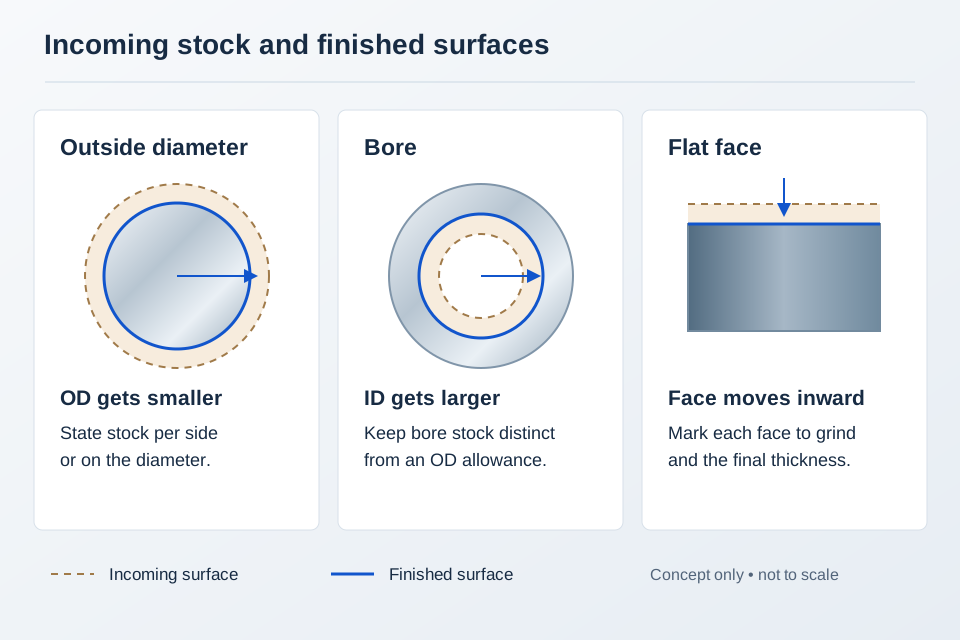
Sobrante para rectificado y dimensiones de entrada

Diagrama que separa las dimensiones del material recibido y las dimensiones finales del diámetro exterior (OD), del agujero (bore) y de la cara plana
El sobrante para rectificado se muestra esquemáticamente. Acuerde el sobreespesor para cada superficie antes del mecanizado.

Dimensiones de entrada y dimensiones finales

El sobrante para rectificado es la diferencia entre las dimensiones de entrada y las dimensiones finales. Los sobreespesores en placas se definen en cada cara; las piezas tratadas térmicamente utilizan su estado medido tras el tratamiento.

Se indica un sobreespesorpor cara o sobre el diámetrocon las dimensiones de entrada vinculadas a la condición en la que llegará la pieza.

Para piezas suministradas, las mediciones actuales indican si queda sobrante en todas las superficies que serán rectificadas.

Añadir a su consulta →

Grado de material y dureza

Aceros al carbono, aleados y para herramientas

El grado del acero, la dureza de entrada y el estado del tratamiento térmico determinan la ruta de rectificado. En piezas con endurecimiento superficial, la capa especificada debe permanecer tras el acabado.

Acero inoxidable

El grado y el estado del acero inoxidable forman parte de la especificación de mecanizado. Los requisitos de pasivación, recubrimiento y limpieza describen la superficie entregada.

Fundición gris y otros materiales especificados

Para fundición gris, identifique el grado y las caras a rectificar. El carburo, las cerámicas, los metales no ferrosos y los recubrimientos especializados requieren una revisión separada del material y del proceso; no los sustituya por una calidad aprobada.

La cotización identifica el grado aceptado, el estado de entrada y la dureza final requerida.

Tratamiento térmico y secuencia de rectificado

Componente de entrada

Las dimensiones actuales, los registros de tratamiento y las superficies protegidas establecen la condición inicial.

Orden de tratamiento y acabado

El tratamiento térmico o el recubrimiento se ubican en la secuencia para lograr la condición final especificada del material y de la superficie.

Características rectificadas y referencias

Las caras o diámetros rectificados utilizan las referencias de sujeción acordadas y el sobreespesor de material. La deformación de entrada o una holgura insuficiente pueden modificar la ruta.

Inspección final y protección

Las verificaciones finales siguen la condición acabada especificada; la identificación de la pieza y su embalaje protegen las superficies rectificadas durante la entrega.

En un eje con endurecimiento superficial, el espesor remanente de la capa tras el rectificado puede ser relevante para el diseño. En un componente recubierto, el propio recubrimiento puede constituir la superficie a rectificar. Acuerde la secuencia y los requisitos sobre el espesor de capa remanente antes de considerar completa cualquiera de ambas rutas.

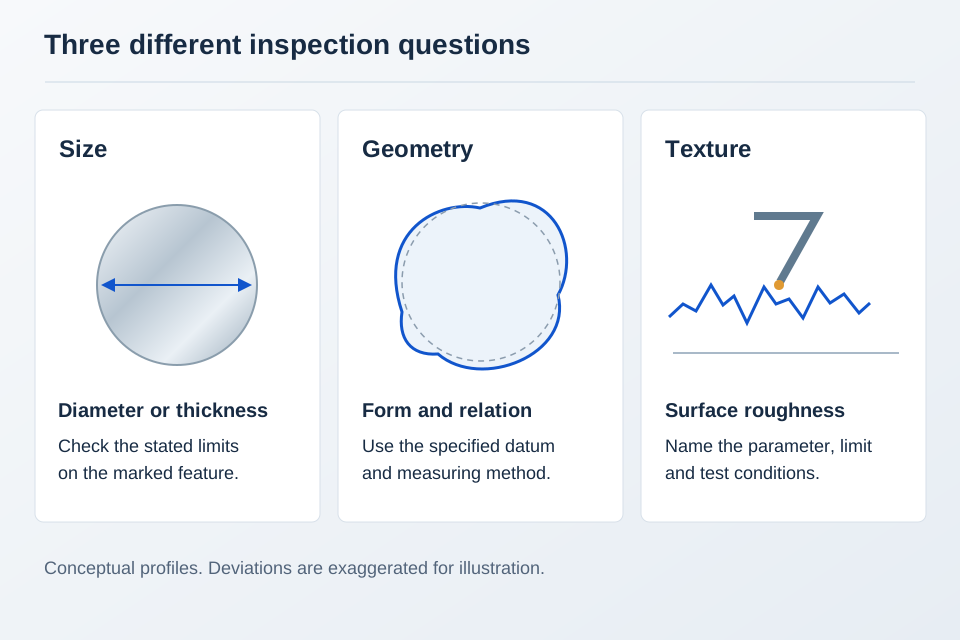
El diámetro, la planicidad y el acabado requieren verificaciones independientes

Dimensiones, forma, desviación radial y textura superficial

Un eje puede cumplir los límites de diámetro en una posición, mientras que otro requisito aún necesita verificación. Mantenga las dimensiones, la forma, las relaciones con las referencias y la textura superficial como entradas independientes en el plan de inspección.

Utilice las indicaciones individuales del plano junto con cualquier tolerancia general aplicable. Cuando falte un límite o un método, señálelo para su acuerdo, en lugar de seleccionar uno a partir de una tabla genérica de capacidades.

El calor generado durante el rectificado puede afectar la superficie y el material. Cuando la aplicación exija una verificación de quemaduras u otra prueba especializada, especifique la prueba y los criterios de aceptación antes de la producción.[4]

Tamaño, forma geométrica y textura superficial mostrados como tres preguntas independientes de inspección
Perfiles esquemáticos exagerados con fines explicativos; no constituyen un registro de mediciones.
Inspección de piezas rectificadas
RequisitoDetalles del planoVerificación
Diámetros y agujerosLímites, longitud de ajuste y ubicaciones de mediciónDiámetro, conicidad y controles de forma requeridos
Planicidad y paralelismoCaras controladas, referencias (datums) y soporteMedición geométrica en la cara controlada
Desviación radial y coaxialidadDatum, superficies controladas y tipo de toleranciaConfiguración del datum y relaciones entre características
RugosidadRugosidad Ra o Rz, µm, límite y área de mediciónParámetro especificado y condiciones de medición
Condición final del materialDureza, profundidad de capa endurecida, recubrimiento y límites de integridadEnsayos acordados de quemaduras/grietas y criterios de aceptación
ISO 286-2 · desviación superior / inferior · mm
Diámetro nominal (mm)Agujero H7Eje h6
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Utilice la clase de agujero H7 o eje h6 donde se especifique en el dibujo; los controles geométricos se definen por separado.ISO 286-2

Controles finales y embalaje protector

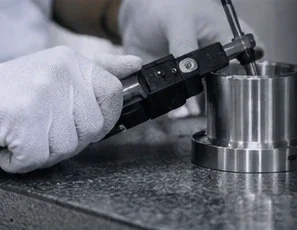
Micrómetro midiendo un componente cilíndrico
Verifique los diámetros rectificados antes del embalaje protector.

Mantenga las superficies de contacto libres de daños por manipulación.

Confirme las dimensiones finales en la condición de inspección acordada. Especifique los redondeos de arista permitidos junto a las caras rectificadas; el desbaste debe preservar los bordes y relieves funcionales.

Para el envío, acuerde un sistema de protección compatible con el material y la siguiente operación del cliente. Separe las superficies terminadas del resto de piezas metálicas y coloque las etiquetas donde no contaminen ni obstruyan una superficie funcional.

Para lotes repetidos, conserve la revisión del plano, la condición inicial y el alcance de inspección aprobado. Solo coincidir con el número de pieza no es suficiente cuando ha cambiado un tratamiento o acabado.

¿Qué afecta el costo de un pedido de rectificado?

Sobreespesor y condición de entrada

La cantidad y distribución del sobreespesor, la dureza, la distorsión y el tratamiento previo afectan el trabajo necesario antes del paso final.

Accesibilidad y número de montajes

Agujeros profundos, escalones, secciones esbeltas y múltiples superficies de referencia pueden requerir distintos sistemas de sujeción u operaciones.

Acabado, inspección y tamaño del lote

Los límites de rugosidad, los controles geométricos, los ensayos especializados y la cantidad modifican el alcance de la cotización. Separe claramente el requisito de muestra de la aprobación completa para producción.

Preguntas sobre rectificado de precisión

¿Qué incluye una cotización de rectificado de precisión?

La cotización debe identificar las superficies a rectificar, la condición de entrada, los requisitos finales, los registros de inspección y el alcance de entrega. Envíe un plano marcado para que torneado, fresado, tratamiento térmico y cualquier proceso externo queden claramente incluidos o excluidos.

¿En qué se diferencian el rectificado superficial, exterior (OD) e interior (ID)?

El rectificado superficial trata caras planas. El rectificado de diámetro exterior termina superficies cilíndricas externas; el rectificado de diámetro interior actúa dentro de un agujero. Una pieza puede requerir más de una operación, manteniendo sus relaciones de referencia a lo largo de la secuencia.

¿Es el rectificado CNC lo mismo que el mecanizado de precisión CNC?

CNC describe el control de la máquina. El rectificado utiliza una muela abrasiva, mientras que el torneado y el fresado suelen emplear filos de corte definidos. Un componente puede utilizar ambos procesos. Especifique los requisitos finales; solicite una ruta específica de rectificado CNC cuando el plano o el proceso aprobado así lo exijan.

¿Qué tolerancia de rectificado y acabado superficial pueden lograrse?

Envíe los límites reales de tamaño, los controles geométricos, el parámetro de rugosidad y la condición del material. El proceso disponible y el método de medición deben verificarse para esas características antes de comprometer un valor. Esta página no publica una tolerancia general aplicable a todas las piezas.

¿Cuánto material debo dejar para el rectificado?

Acuerde el sobreespesor antes del mecanizado en bruto o del tratamiento térmico. Indique si se aplica por cara o de forma diametral, e incluya la dimensión inicial y cualquier cambio esperado tras el tratamiento. La cantidad adecuada depende de la característica, la condición del material y la distribución del sobreespesor.

¿Debe realizarse el tratamiento térmico antes o después del rectificado?

Algunas piezas endurecidas se mecanizan en bruto, se tratan térmicamente y luego se rectifican en acabado. Otras rutas incluyen tratamientos adicionales o recubrimientos. Siga la condición final requerida, incluido cualquier espesor residual de capa endurecida o recubrimiento, en lugar de aplicar una secuencia única para todos los materiales.

¿Puedo enviar piezas que requieran únicamente rectificado?

Primero envíe el plano y las mediciones actuales para su revisión. Incluya el registro del material, la dureza o la condición del tratamiento, el stock disponible y cualquier superficie protegida. La aceptación de las piezas recibidas y la responsabilidad por piezas suministradas no conformes deben acordarse antes del envío.

¿También ofrecen rectificado sin centros, bruñido o lapidado?

Solicite el rectificado sin centros, el bruñido o el lapidado por separado. Confirmaremos la ruta disponible, el rango de características y el alcance de la inspección antes de incluir el proceso en una cotización.

¿Se puede verificar una muestra antes de una segunda serie?

Sí, la revisión de la muestra puede incluirse en la solicitud del proyecto. Defina la cantidad, el informe y el paso de aprobación antes de aprobar el lote restante. La muestra y el pedido repetido deben utilizar la misma revisión acordada y el mismo estado final del material.

¿Qué archivos debo enviar para una consulta sobre rectificado?

Envíe un dibujo acotado, un modelo cuando esté disponible, el grado y la condición del material, la cantidad y las superficies a rectificar indicadas. Incluya las mediciones actuales para piezas suministradas. Nuestrolista de verificación de mecanizado CNC RFQabarca el paquete completo de dibujos.

SOPORTE PARA PROYECTOS

Hable sobre sus requisitos de rectificado

Comparta su dibujo, material y cantidad. Indíquenos qué necesita y le responderemos por correo electrónico.

Referencias técnicas

Referencias técnicas para los procesos tratados en esta página.

  1. STUDER — rectificado cilíndrico exterior
  2. STUDER — rectificado cilíndrico interior
  3. Norton Abrasives — cinco consideraciones para el acabado superficial en rectificado
  4. Norton Abrasives — rectificado superficial y consideraciones sobre daño térmico
VETCNCCNC MANUFACTURING

Solicitar cotización

Subir plano

*Campos obligatorios

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB