Árboles escalonados
Indique los asientos para rodamientos, los hombros, las ranuras para chavetas y la referencia utilizada para el desalineamiento radial. Incluya el estado final del material y cualquier requisito local de dureza.
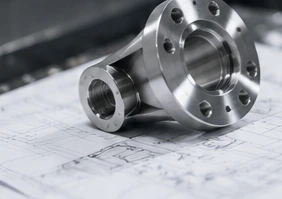
Indique los asientos para rodamientos, los hombros, las ranuras para chavetas y la referencia utilizada para el desalineamiento radial. Incluya el estado final del material y cualquier requisito local de dureza.
Defina conjuntamente los ajustes del agujero y del diámetro exterior. Marque las características de lubricación, los chaflanes y las superficies que deben permanecer sin tratamiento.
Identifique la cara de acoplamiento, el patrón de tornillos, el diámetro de localización y el agujero. Especifique si la aceptación se aplica tras el temple y el recubrimiento.
Localice los orificios de montaje a partir de referencias funcionales e identifique las caras que entran en contacto con el conjunto. Incluya cualquier soldadura o recubrimiento posterior al mecanizado.
Muestre los orificios de localización, los orificios roscados y las caras de contacto. Analice la planicidad, el paralelismo y cualquier trabajo de acabado posterior al tratamiento térmico.
Proporcione el diseño del paso interno, así como la forma exterior. Identifique las intersecciones sensibles a las rebabas y las verificaciones necesarias para cada paso.
1020 es un acero de bajo carbono utilizado para componentes de ingeniería general y estructuras soldadas que no requieren las propiedades de un acero aleado de mayor resistencia.[1]
1045 es un acero al carbono utilizado para ejes, pasadores y otros componentes mecánicos. Puede considerarse para características adecuadas endurecidas por llama o inducción, definiéndose el resultado requerido en el plano.[2]
4140 es un acero aleado de cromo-molibdeno utilizado para componentes de alta resistencia. El material preendurecido y revenido está disponible en el mercado de suministros, pero debe confirmarse la condición real suministrada para el pedido.[3]
Un grado para cementación puede evaluarse cuando una pieza requiere una superficie dura resistente al desgaste y un núcleo más tenaz. Bodycote incluye 8620H entre los ejemplos para cementación atmosférica; el grado y el proceso especificados deben ser adecuados para la aplicación.[4]
Nuestro servicio de componentes de moldes abarca piezas individuales fabricadas según planos aprobados. Para un componente de acero para herramientas, el plan de mecanizado distingue entre material preendurecido y material que requiere temple, identificando su estado de entrada, dureza final y sobreespesor para el mecanizado final.
El tratamiento térmico, el electroerosionado (EDM), el rectificado y el pulido son operaciones independientes dentro del alcance cotizado, cuando sean necesarios, incluyendo cualquier trabajo realizado por socios. Las superficies de trabajo, los ajustes de ubicación, así como los registros del tratamiento y de inspección requeridos, permanecen vinculados al plano del componente.
Mecanizado de componentes para moldes| Propiedad | 42CrMo4, +QT Barra redonda Ovako 327A | Condición |
|---|---|---|
| Resistencia mínima al límite elástico inferior (MPa) | 650 | 40 < diámetro < 100 mm; Rel |
| Resistencia a la tracción (MPa) | 900–1,100 | 40 < diámetro < 100 mm |
| Dureza Brinell (HB) | 270–320 | 40 < diámetro < 100 mm |
Ovako42CrMo4hoja de datos del material, variante 327A: barra redonda templada y revenida (+QT), 40 < diámetro < 100 mm.
Utilice el torneado para características cilíndricas, hombros, agujeros y roscas. Indique cualquier chavetera, taladro transversal o superficie plana que requiera una operación adicional. Especifique la excentricidad respecto al datum real de montaje, no solo respecto al eje central de la materia prima.
Ver el servicio de mecanizadoUtilice el fresado para superficies planas, cavidades, agujeros de localización y patrones de fijación. La revisión debe incluir el sistema de sujeción, el acceso, la planicidad de la pieza liberada y si el tratamiento térmico se aplica antes o después de los cortes finales.
Ver el servicio de mecanizadoAlgunas piezas requieren tanto torneado como fresado, o acceso a características en varias caras. La geometría y el acceso de la herramienta determinan el plan de montaje.
Ver el servicio de mecanizadoLos procesos secundarios especializados —como rectificado, rectificación de cilindros (honing), tratamientos térmicos especializados u otros— se revisan por separado cuando es necesario. Su inclusión y la responsabilidad de su fabricación deben confirmarse expresamente en la cotización.
El pedido puede requerir piezas mecanizadas a partir de un estado acordado del material en bruto tal como se suministra o previamente endurecido, sin endurecimiento adicional. Registre explícitamente ese estado, incluyendo cualquier verificación de dureza exigida por el pedido.
El temple seguido de revenido se utiliza para desarrollar una combinación requerida de dureza y propiedades mecánicas en aceros adecuados. Indique la condición final y deje la selección del proceso a una revisión calificada.[5]
La cementación añade carbono a la superficie antes del temple. Una profundidad de capa y un requisito de dureza definidos son más útiles que solicitar simplemente una «pieza templada»; incluya las zonas que deben protegerse y cualquier holgura prevista para el acabado final.[4]
La nitruración modifica la capa superficial, y sus resultados dependen de la composición del acero. El temple por inducción local es una vía independiente; la selección del proceso se basa en las propiedades superficiales especificadas.[7]
No se ha seleccionado ninguna ruta de tratamiento térmico.
Acuerde la calidad, el estado del material en bruto y los requisitos finales de propiedades.
Identifique la holgura del material en bruto y cualquier paso de alivio de tensiones antes del acabado final.
Registre el alcance del tratamiento, el proveedor responsable y las verificaciones de aceptación.
Compruebe las dimensiones y propiedades especificadas en la fase acordada.
Identifique las superficies que deben mantenerse rectas cuando la pieza esté libre de la fijación. Analice los soportes, la secuencia de pasadas y cualquier acabado posterior al tratamiento antes de asignar límites ajustados.
Indique la profundidad útil de la rosca, la geometría del chavetero, las intersecciones internas y los requisitos de los bordes. Un modelo renderizado por sí solo puede no transmitir con claridad el ajuste previsto ni la aceptación del rebaje de cantos.
Marque las cotas que se acabarán tras el tratamiento. Identifique las caras que deben enmascararse o protegerse, y acuerde cualquier holgura antes de iniciar el mecanizado de desbaste de la pieza.
Indíquenos si el componente será soldado, montado a presión en una carcasa o ensamblado con otros materiales. Incluya la carga de servicio y el entorno operativo para realizar una revisión informada del material.
No se han seleccionado temas de revisión.
| Característica | Especificación | Condición de aceptación | Verificación |
|---|---|---|---|
| Ajustes entre ejes y agujeros | Límites de tamaño/ajuste; referencias (datums); estado final de la superficie | Etapa especificada respecto al rectificado o galvanizado | Medición definida de tamaño y ajuste |
| Rectitud, planicidad y desviación radial | Referencias (datums); soporte; características controladas | Pieza liberada en la configuración especificada | Verificaciones geométricas fuera de las fijaciones de mecanizado |
| Dureza y profundidad tratada | Escala/intervalo; ubicaciones; zonas tratadas; definición de la profundidad de temple | Método de muestreo y ensayo especificado | Registros separados de dureza y profundidad de temple |
| Rosca y superficies recubiertas | Norma/clase de rosca; recubrimiento; enmascaramiento; dimensiones finales | Margen previo al recubrimiento y estado final especificados | Verificación de roscas y dimensiones tras el recubrimiento |
Confirmamos las tolerancias alcanzables para la aleación real, la geometría y la secuencia de tratamientos. Confirmamos la tolerancia para su pieza concreta, en lugar de publicar una cifra única para todas. Indique los límites críticos y la condición final de aceptación directamente en el plano.
Defina las marcas de herramienta, los chaflanes de arista y cualquier requisito local de rugosidad. Acuerde la limpieza y la protección temporal adecuada para el almacenamiento y transporte de la pieza.
Indíquenos los requisitos de limpieza del ensamblaje y las superficies que deben permanecer libres de aceite.
Indique el aspecto requerido, la especificación del proceso y cualquier paso de sellado o conservación. Mantenga la aceptación dimensional separada del acabado visual.
Indique las caras que deben protegerse y los registros de tratamiento requeridos.
Indique el sistema de revestimiento especificado y cualquier requisito de espesor. Identifique las roscas y ajustes que deben protegerse o verificarse tras el tratamiento, así como los registros de control de proceso o de alivio requeridos.
No apruebe un cambio de recubrimiento únicamente en función de su color o nombre del acabado.
Marque las caras estéticas, las zonas de enmascaramiento, el color y los criterios de aceptación. Deje claramente identificadas las características de localización y las interfaces de ensamblaje en las instrucciones de acabado.
Acuerde qué superficies se recubrirán y cuándo se verificarán las dimensiones finales.
Es necesario confirmar la disponibilidad del acabado, la responsabilidad del proceso y los requisitos de aceptación para su pedido. Incluya el entorno de servicio, la especificación de proceso aplicable y los registros requeridos.
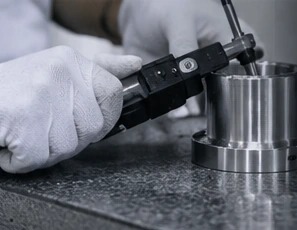
Especifique el certificado de material requerido y cómo se vincula la identificación de la colada o lote a su pedido. Cualquier equivalente aprobado requiere acuerdo por escrito; un nombre similar de grado no es suficiente.
Defina los controles de dureza, las zonas tratadas y cualquier verificación de profundidad de capa antes de la producción. Asegúrese de que los registros de tratamiento puedan identificarse a partir de la revisión del plano y del lote entregado.
Acordar qué dimensiones se informarán, cómo se sujetará la pieza y el plan de muestreo. Separar los resultados dimensionales de los registros de material y los informes de tratamientos.
Incluir la protección de las superficies mecanizadas, la separación de las piezas y cualquier restricción de conservación. Identificar el estado esperado a la llegada y cómo informar una discrepancia.
Definir qué debe demostrar el prototipo. Registrar cualquier diferencia temporal en material, acabado o dureza para que una muestra de verificación de ajuste no se confunda con la aprobación de producción.
Vincular la aceptación de la muestra a la revisión del plano, la calificación, el estado final y los requisitos registrados. Resolver cualquier holgura de acabado o pregunta pendiente de inspección antes de la liberación del lote.
Hacer referencia a los archivos aprobados y documentar los cambios en calificación, dureza, recubrimiento o embalaje. Cada liberación confirma las cantidades, los registros requeridos y los términos de entrega acordados.
Una cotización debe identificar el material real y su estado inicial. Comparar el tamaño del material en bruto, el material eliminado, los montajes y las características frente al mismo plano, no solo frente al peso de la pieza terminada.
Hacer visibles en la cotización los tratamientos, rectificado, recubrimientos e informes, cuando correspondan. Confirmar qué operaciones están incluidas y cuáles requieren un socio externo o una revisión adicional.
Separar los precios de muestra y producción cuando sea útil. Comparar el mismo acabado, registros, embalaje y términos de entrega; un número más bajo no implica el mismo alcance si falta una operación requerida.
Comience con los requisitos del plano: cargas, superficies sometidas a desgaste, condiciones de servicio, cualquier soldadura y el estado final del material. 1020, 1045 y 4140 son especificaciones distintas, no grados intercambiables. Envíe la designación aprobada o solicite alternativas para su revisión antes de seleccionar una.
Sí. Envíe exactamente la calidad, la norma de producto, la forma de suministro en stock y el estado requerido. La disponibilidad y viabilidad deben verificarse para el pedido; los ejemplos de calidades indicados en esta página no constituyen una lista completa de inventario.
No. El nombre del grado, por sí solo, no define la dureza final suministrada ni las propiedades mecánicas. Especifique la condición requerida, la norma material aplicable y cualquier requisito de ensayo. Confirme estos detalles en la cotización.[3]
La secuencia depende del estado inicial del material, la geometría, las propiedades requeridas y las dimensiones finales. Un plan puede incluir mecanizado de desbaste, tratamiento acordado y, posteriormente, acabado. Identifique los ajustes y superficies críticos para que se pueda revisar la secuencia y cualquier holgura prevista.[5] [6]
No. La cementación es un proceso de enriquecimiento superficial seguido de endurecimiento, mientras que el tratamiento de templado y revenido tiene un propósito y una ruta de proceso diferentes. Indique los requisitos de superficie, núcleo y propiedades finales, en lugar de usar el término «endurecido» como indicación completa.[4] [5]
Envíe las dimensiones críticas, los puntos de referencia (datums) y el estado final. Los límites alcanzables dependen del tamaño, la calidad, la geometría y la secuencia de tratamientos, y deben confirmarse específicamente para su plano en la cotización.
Indique la escala y el rango de dureza, la ubicación del ensayo, las superficies tratadas y cualquier zona no tratada permitida. Para la profundidad de la capa endurecida, defina la profundidad requerida y el método de aceptación. Acuerde con el especialista responsable cualquier pieza de ensayo, seccionamiento o muestreo.
Incluya en su solicitud su especificación de acabado, los registros requeridos, el enmascarado, la preservación y los requisitos de tamaño final. Revisaremos el alcance del trabajo y lo confirmaremos, en lugar de asumir que un nombre de acabado describe por completo el requisito.
Proporcione el modelo CAD y el plano 2D correspondiente, la calificación y estado del material, la cantidad, los tratamientos y requisitos de acabado, las tolerancias críticas y la fecha de entrega solicitada. Liste también las aprobaciones de muestras, los registros de material y las necesidades de inspección.
Puede solicitar una cotización para una muestra, un lote piloto o una producción repetida. Indique las cantidades y cualquier etapa de liberación. La cantidad mínima práctica, el costo y el cronograma se confirman tras revisar los requisitos de material y fabricación.
Podemos analizar la coordinación con un socio adecuado o realizar una presentación directa. El acuerdo de producción, las responsabilidades y los términos comerciales deben quedar claros antes de emitir el pedido.
El formulario de solicitud acepta archivos PDF, DWG, DXF, STEP, IGES, SLDPRT y ZIP de hasta 20 MB. Acuerde previamente la confidencialidad y un método adecuado de transferencia antes de compartir archivos sensibles o restringidos.
Acepte la confidencialidad y el método de transferencia antes de compartir archivos sensibles o restringidos.
Comparta su dibujo, material y cantidad. Indíquenos qué necesita y le responderemos por correo electrónico.
Referencias de material y proceso. El plano aprobado, la especificación vigente y el pedido acordado rigen las piezas suministradas.
Utilizamos Google Analytics para entender cómo se usa este sitio. Las cookies analíticas solo se instalan si las acepta. Política de privacidad
