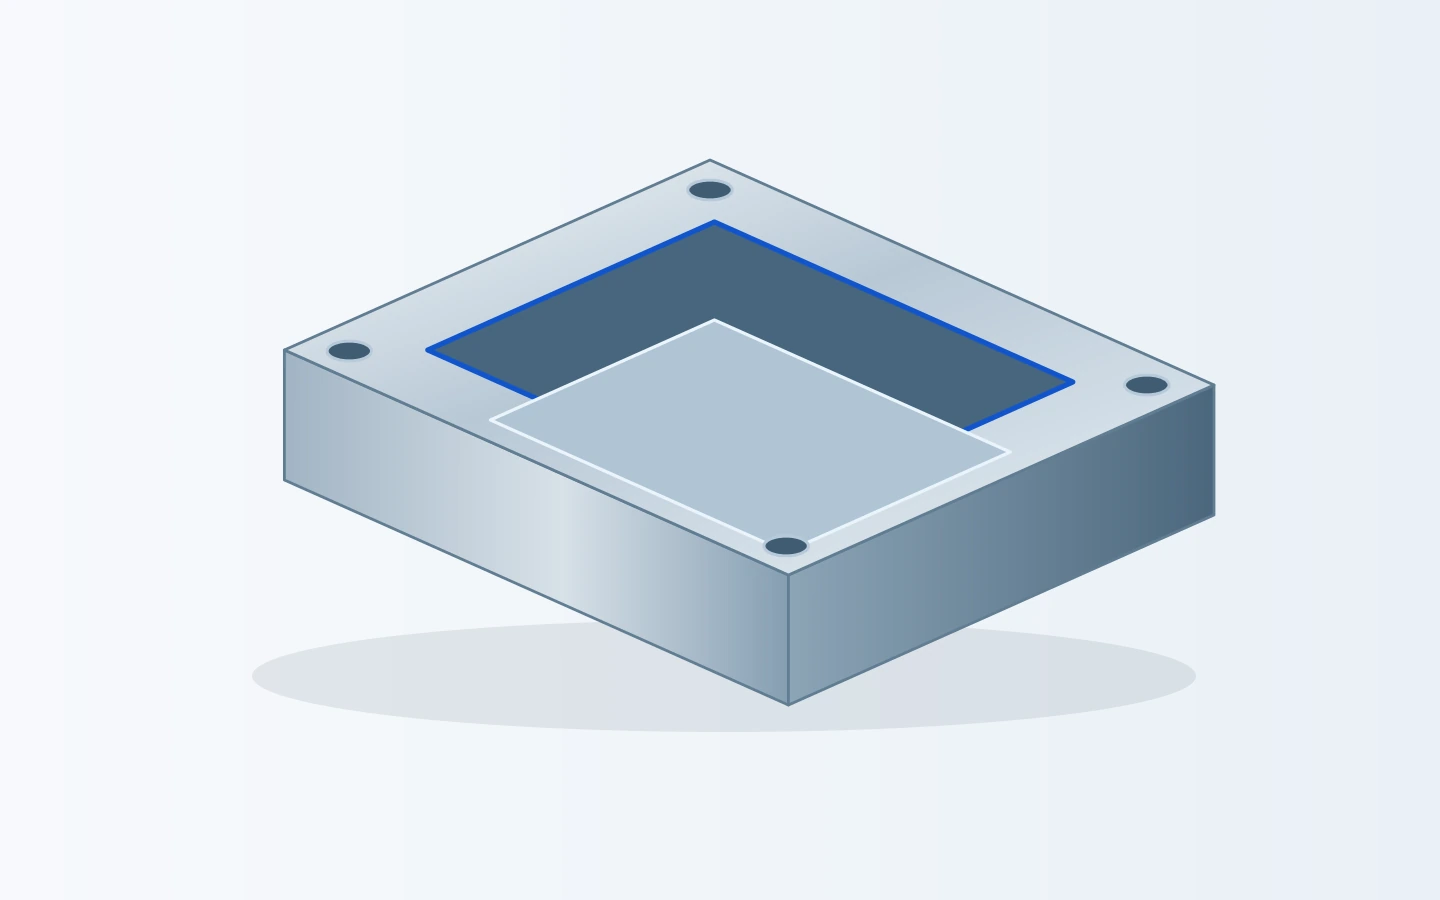
Insertos de cavidad
Formas rebajadas, superficies de separación y caras de localización en un solo inserto. Identifique qué superficies conforman la pieza moldeada y cuáles se ajustan al portainserto circundante.
Solicite el maquinado de insertos, núcleos, deslizadores y placas de soporte según sus dibujos de componentes liberados. Defina los ajustes de localización, la condición del material y los requisitos de acabado para cada pieza.
Formas rebajadas, superficies de separación y caras de localización en un solo inserto. Identifique qué superficies conforman la pieza moldeada y cuáles se ajustan al portainserto circundante.
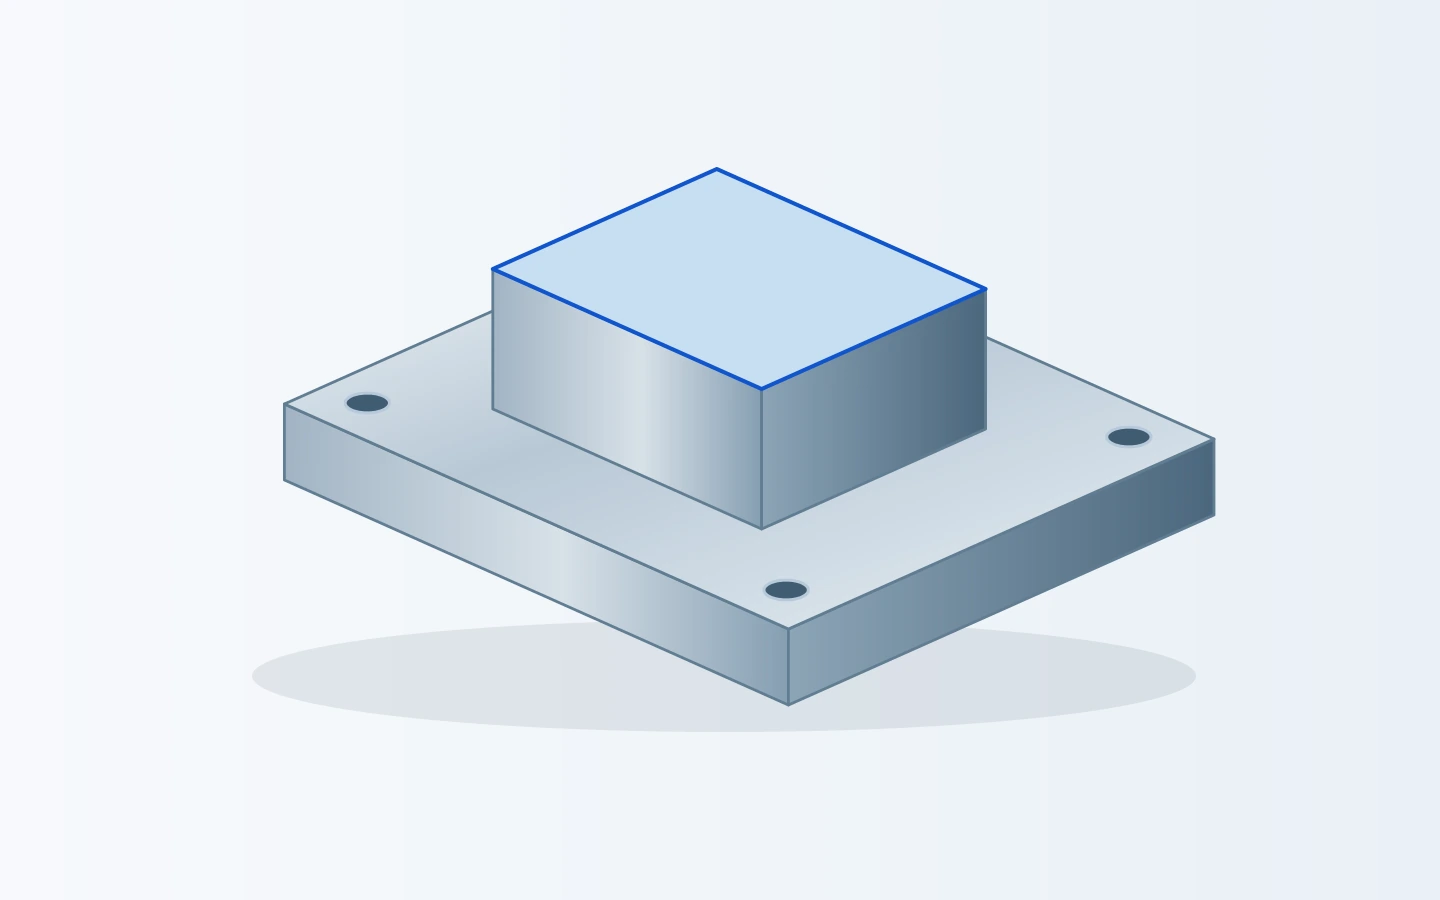
Formas salientes con hombros, características de montaje y holguras alrededor del núcleo. Incluya la geometría funcional, las caras de referencia y cualquier zona que deba dejarse sin mecanizar para ajuste posterior.
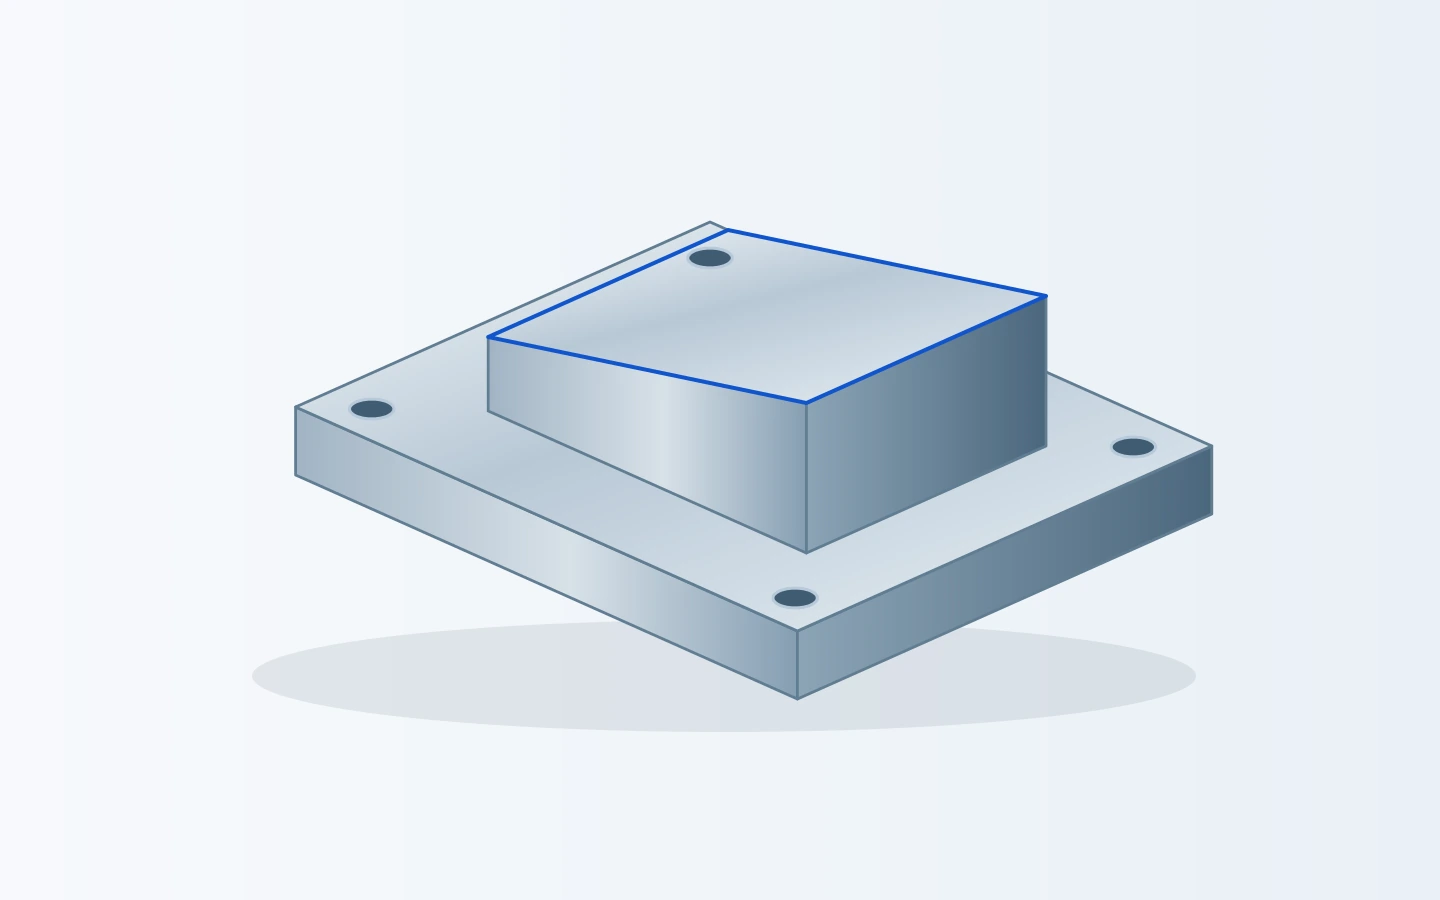
Detalles conformadores integrados en un componente móvil. Envíe el detalle del deslizador o elevador junto con las superficies guía emparejadas y la referencia de ensamblaje, no solo la característica moldeada.
Superficies deslizantes, escalones de localización y agujeros de fijación. Especifique el espesor, la paralelismo donde sea necesario, la condición del material y las superficies que requieren rectificado o recubrimiento.
Bolsillos, taladros y patrones de agujeros en la placa para localizar otros componentes. La revisión de la placa y las coordenadas de los agujeros deben coincidir con el ensamblaje en construcción.
Componentes cilíndricos con hombros, taladros o extremos conformados. Defina las longitudes de ajuste, la geometría final de los extremos y la referencia utilizada para inspeccionar las características torneadas y acabadas.
Ningún componente coincide con esta búsqueda.
Estos tipos de componentes pueden discutirse en función de sus dibujos liberados. El alcance del mecanizado cubre componentes individuales; el diseño completo del molde, su ensamblaje y las pruebas de moldeo quedan fuera de este alcance.[1]
Utilice el modelo aprobado de utillaje y un plano dimensionado del componente. Identifique cualquier holgura por contracción, desbastado (draft) y sobreespesor intencional ya incorporados en la geometría del utillaje. Un modelo exclusivo del producto plástico constituye un punto de partida distinto; su diseñador de moldes debe definir el componente a fabricar.
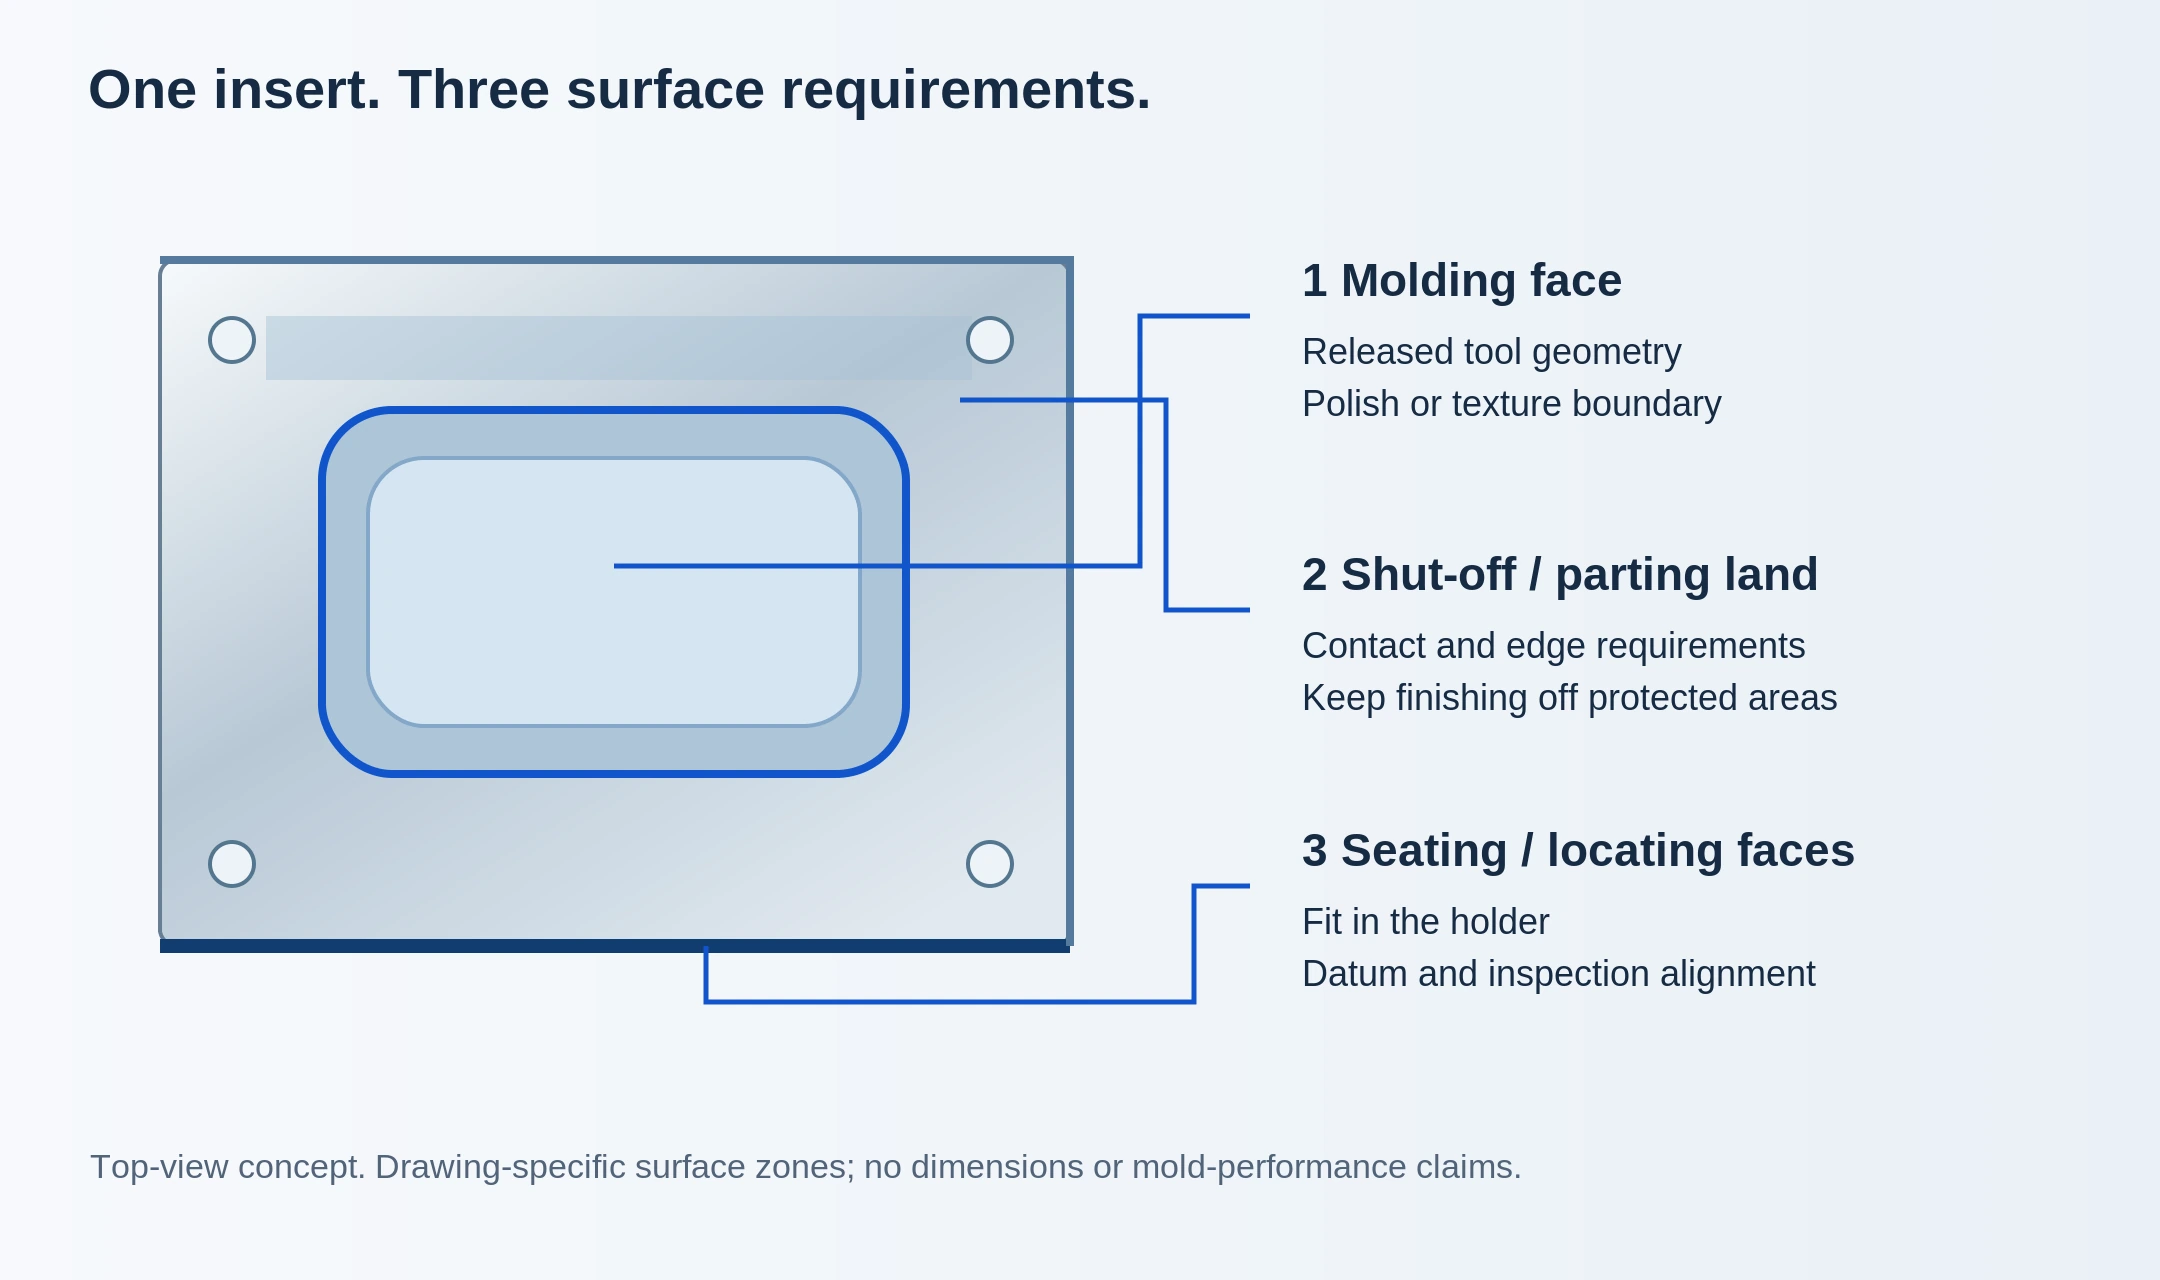
Incluya el bolsillo de acoplamiento, el reborde de asiento y las características de posicionamiento cuando su relación sea relevante. Indique en el plano las zonas de cierre (shut-off lands), las dimensiones de ajuste, las caras de referencia (datum faces) y los límites de las superficies.
Para un conjunto de insertos, indique la cantidad correspondiente a cada número de pieza y posición de cavidad. Marque las versiones especulares y cualquier característica con lateralidad definida. En el caso de un reemplazo, distinga claramente la geometría nominal prevista de los efectos del desgaste, las reparaciones o los cambios de ajuste realizados en la pieza antigua.
El fresado prepara el bloque, las características de asiento y las superficies accesibles de la cavidad o del núcleo. Las esquinas profundas y los nervios estrechos requieren una revisión del acceso de la herramienta: la longitud útil de la fresa, el espacio libre del portaherramientas y el sobreespesor remanente afectan la ruta de acabado. Un plan escalonado de desbaste y acabado ayuda a controlar el sobreespesor que queda sobre el perfil.
[2]Un inserto conductor puede requerir EDM por hundimiento para un detalle ciego o EDM por hilo para un perfil pasante adecuado. Acuerde quién suministra la geometría y los electrodos del EDM por hundimiento, o quién prepara los orificios de inicio del EDM por hilo, según sea necesario. Especifique el estado superficial requerido tras el EDM y cualquier acabado posterior.
[3]Los núcleos y manguitos redondos pueden comenzar con operaciones de torneado; los ajustes especificados o las caras de placa pueden requerir rectificado. Mantenga estas dimensiones vinculadas al mismo esquema de referencias que los detalles de conformado. Cualquier operación especializada de acabado y su inspección se identificarán en el alcance cotizado.
Algunos aceros para moldes se suministran preendurecidos. Pueden modificar la ruta de fabricación al evitar una operación independiente de temple integral, siempre que el diseño lo permita. Envíe el grado exacto del proveedor y su condición de entrega; indicar únicamente «tipo P20» no define la especificación de compra.
[4]Para H13 u otro acero para herramientas especificado, proporcione la especificación de material aprobada, su condición de entrada y la dureza final requerida. Identifique cualquier zona intencionalmente dejada para mecanizado final tras el tratamiento, y especifique la parte responsable de los registros del tratamiento.
Un grado resistente a la corrosión puede especificarse según el entorno de moldeo, el circuito de refrigeración o el acabado requerido. La capacidad de pulido depende del grado. Indique el acero real, no simplemente «acero inoxidable»; los datos del proveedor y los requisitos del proyecto deben coincidir.
[5]La disponibilidad del material se confirma frente al grado y condición especificados. Los cambios de grado o dureza requieren un dibujo aprobado o una revisión de compra.
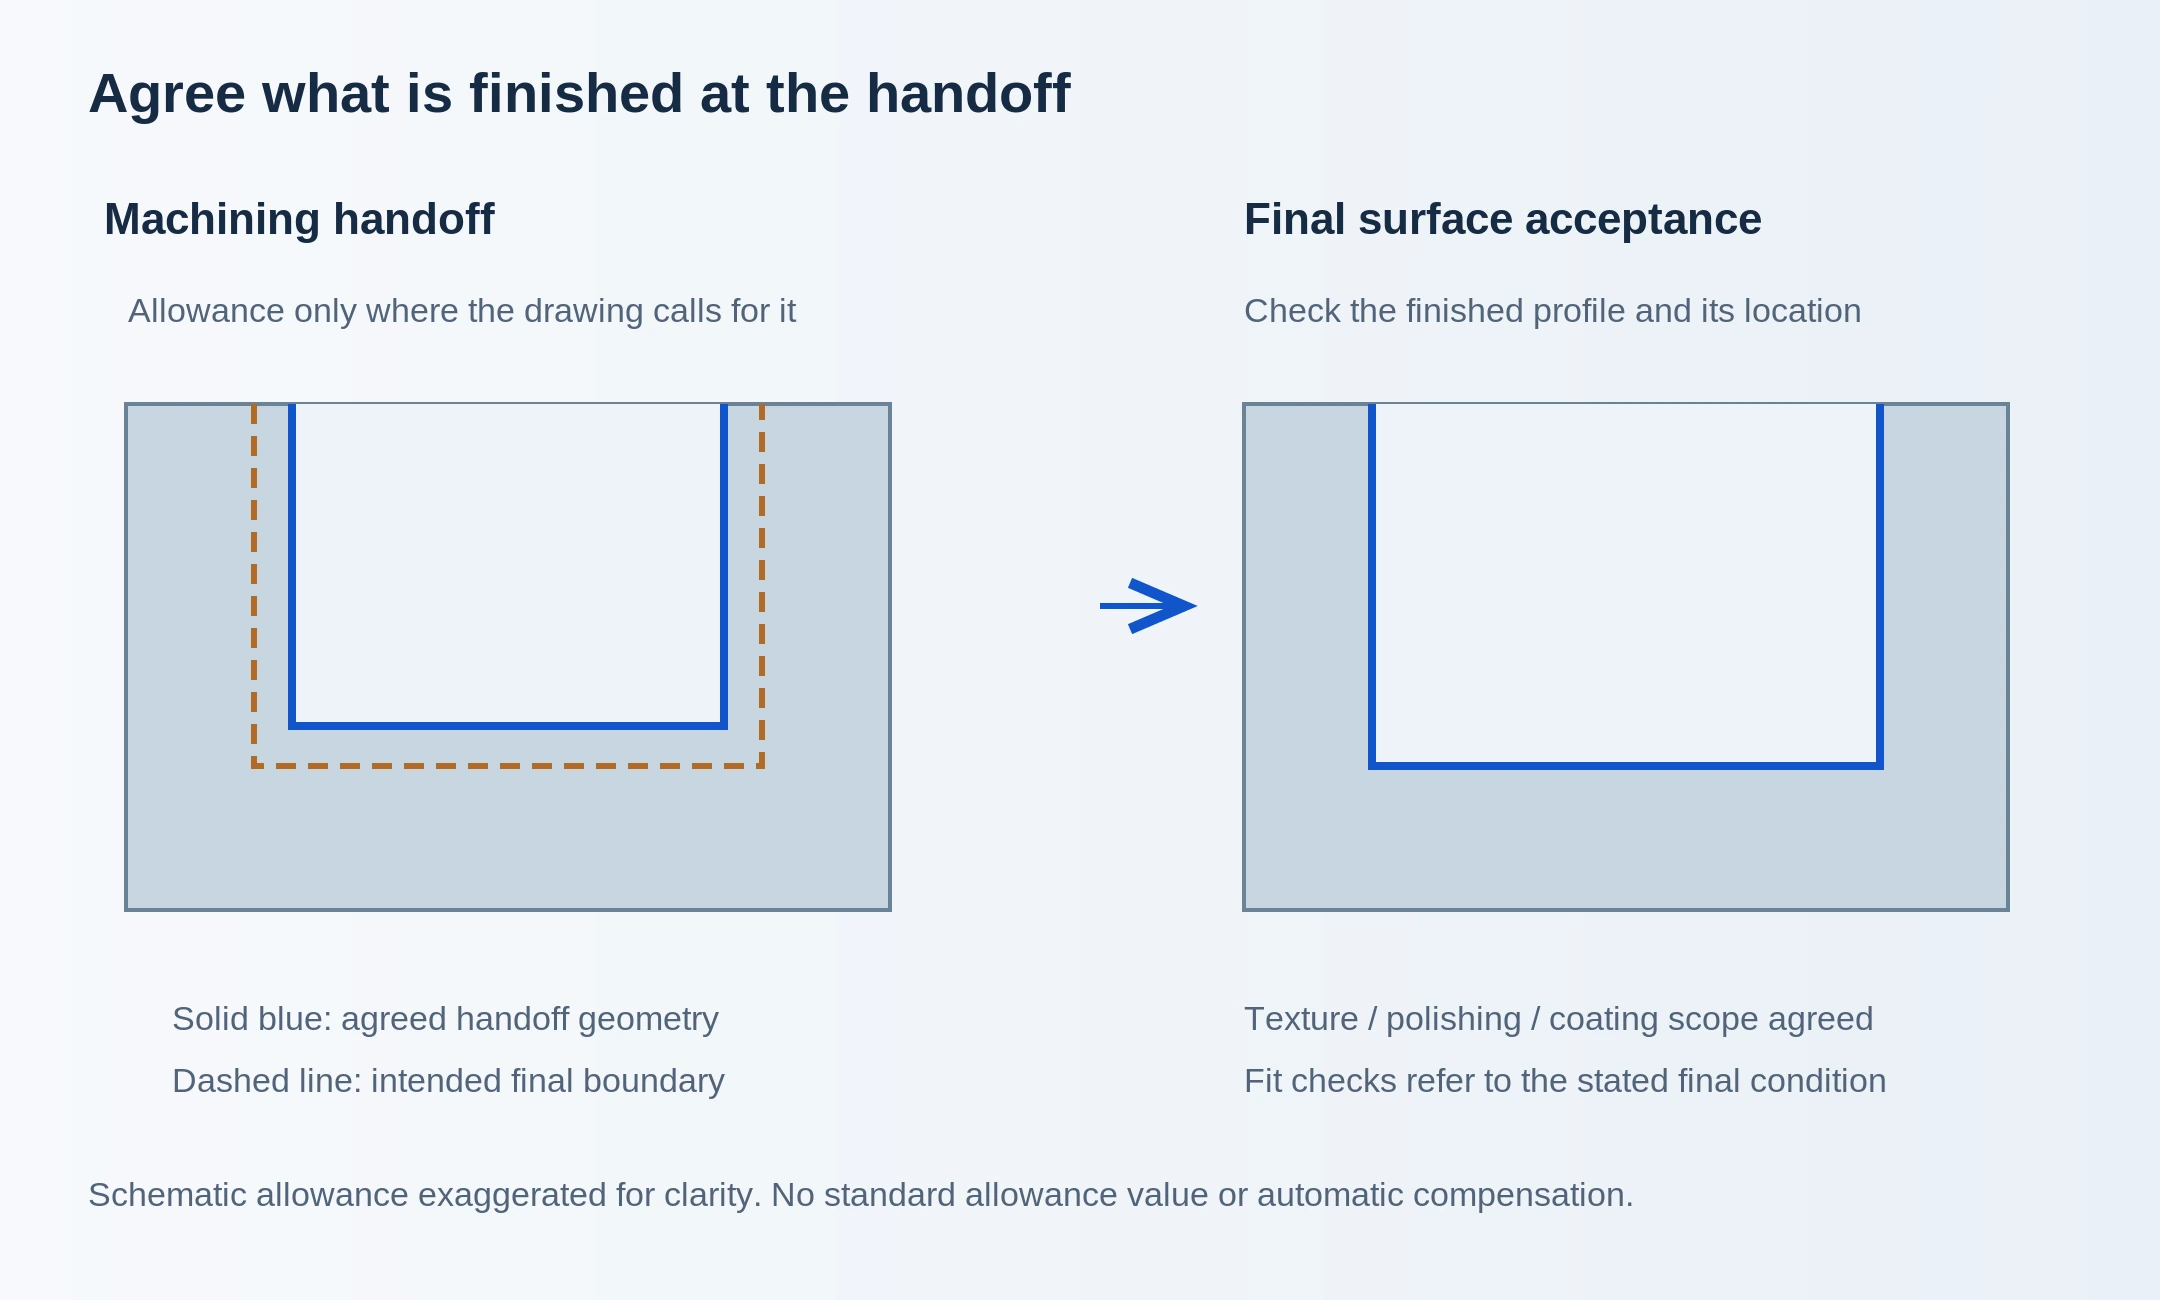
Para una pieza en bruto destinada a su proveedor de tratamiento térmico, taller de EDM o especialista en acabados, marque las superficies que permanecerán sobredimensionadas y cómo se mide la holgura. Mantenga un conjunto separado de dimensiones de traspaso cuando sea necesario. Una nota general como «dejar material en bruto» no es suficiente para una cavidad con varios acabados diferentes.
Acuerde qué referencias, elementos de elevación o sujeción ya están acabados y cuáles permanecen disponibles para la siguiente configuración.
Para las piezas insertadas con acabado mecanizado, indique qué dimensiones de cavidad, asiento y agujero deben estar completas en la entrega. Identifique intencionalmente el material de ajuste (stock de ajuste), en lugar de mezclarlo en el dibujo de tamaño final. Especifique si las mediciones se aplican antes o después de cualquier recubrimiento o tratamiento listado.
Una entrega con pieza mecanizada con acabado aún puede enviarse a otro taller para pulido o texturizado. Esa operación posterior debe indicarse por separado.
La cara de moldeo, la superficie de separación (parting land) y el lado de localización no requieren el mismo tratamiento. Indique claramente los límites del pulido o la textura, y utilice la especificación de acabado aprobada o la muestra de referencia. Incluya los bordes y áreas protegidos que no deben ser pulidos, redondeados ni recubiertos.
Confirme al especialista en acabados y el método de aceptación. Un valor de rugosidad superficial por sí solo no describe todos los requisitos visuales u ópticos.
Indique la trayectoria perforada, las profundidades, las conexiones y las especificaciones de roscado. Defina el desbarbado y la limpieza en los agujeros intersectantes. Si se requiere una prueba de fugas o de presión, especifique su método, condiciones y criterios de aceptación en el pedido.
Incluya la sección de ensamblaje correspondiente y la referencia del perno o manguito prevista. El espesor del retén, los hombros y la alineación de los agujeros pueden afectar cómo se ajusta el componente al molde. Indíquenos si el pedido cubre una pieza personalizada terminada o modificaciones sobre un blank estándar especificado.
La ventilación forma parte del diseño del molde, no es una profundidad genérica de ranura que el proveedor de mecanizado deba adivinar. Proporcione los detalles de ventilación aprobados, las zonas de cierre y los bordes protegidos. Estos detalles deben conservarse tras el desbarbado y el acabado superficial.
[6]El informe de inspección de un componente debe indicar qué revisión fue verificada y cómo se ubicó la pieza para su medición. Mantenga las pruebas de moldeo (mold trials), la aprobación de la pieza moldeada y las dimensiones del componente como pasos de aceptación independientes; cada uno responde preguntas distintas. La cotización debe identificar los métodos de inspección disponibles para sus características.
| Característica | Requisitos del dibujo. | Registros y comprobaciones. |
|---|---|---|
| Características de asiento y localización. | Ajustes, caras, pasadores de centrado (dowels), geometría. | Mediciones respecto a la pieza acoplada y a los puntos de referencia (datums). |
| Núcleo y cavidad. | Revisión del modelo, perfil, detalles locales. | Áreas accesibles para medición y alineación. |
| Material y tratamiento. | Grado, estado de suministro, dureza final | Registros de material y tratamiento térmico |
| Superficies de moldeo y cierre | Acabado, límites, bordes, estado final | Apariencia, textura, verificaciones dimensionales |
| Pasajes de refrigeración | Ubicación, profundidad, conexiones, requisitos de ensayo | Limpieza y ensayos de estanqueidad acordados |
| Juegos y repuestos | Pieza, revisión, número de cavidad, cantidad | Informes del componente e identificación del embalaje |
Envíe el modelo del componente, el plano, la posición en la lista de materiales y la cantidad. En la propuesta, separaremos el suministro de material, la mecanización, el tratamiento térmico, el electroerosionado (EDM), el acabado y la inspección, incluyendo cualquier trabajo asignado a un socio.
Proporcione las dimensiones actuales, los registros de material y tratamiento, y el stock restante en las superficies requeridas. Un inserto endurecido o parcialmente acabado requiere una evaluación distinta a la de un bloque en bruto. El estado de entrada y la responsabilidad sobre el bruto suministrado deben acordarse antes del envío.
Envíe la revisión actual del componente, la identificación de la cavidad y los detalles de acoplamiento. Fotografías y un inserto antiguo pueden ayudar a identificar daños, pero el desgaste no debe convertirse en la nueva dimensión nominal. Cualquier recuperación del plano, rediseño o ajuste directo en el molde debe acordarse como trabajo adicional.
Ribs profundos, detalles internos pequeños, caras interrumpidas y acceso difícil para las herramientas pueden requerir más herramientas, electrodos o montajes. La cantidad de pulido o texturizado también es relevante. Indique únicamente las superficies que requieren el acabado especificado, en lugar de aplicar una nota general al conjunto de la pieza.
Un inserto en bruto para su siguiente operación representa un alcance distinto al de un componente endurecido, acabado e inspeccionado. El tratamiento, los procesos especializados y los informes requeridos necesitan tiempo en el cronograma. Indique la fecha en que necesita el componente en su taller de moldes.
Cote inicialmente los componentes y los juegos de repuesto por separado. Identifique las revisiones mixtas y las piezas especulares en la lista de cantidades. En pedidos repetidos, haga referencia al dibujo aprobado y a la especificación de acabado; un número antiguo de orden de compra por sí solo puede no reflejar la última corrección dimensional.
Este servicio cubre componentes individuales de moldes fabricados según dibujos de componente liberados. El diseño integral del molde, el ensamblaje de la base del molde, la integración de sistemas de conductores calientes (hot-runner), las pruebas del molde y la producción de piezas moldeadas quedan fuera de este alcance de mecanizado de componentes.
Envíe el modelo del inserto, el dibujo acotado, el material y la condición final requerida. Incluya su ajuste de ubicación y los requisitos de la superficie de moldeo. La revisión determinará qué operaciones de mecanizado y acabado pueden cotizarse para ese componente.
Puede iniciar una conversación, pero no define completamente el componente del molde. Un modelo de utillaje requiere la contracción aprobada, los ángulos de desmoldeo (draft), la geometría de línea de separación (parting) e insertos, así como los detalles de montaje. Esas decisiones de diseño deben estar liberadas antes de emitir una cotización final de mecanizado de componentes.
Sí, esa puede ser una ruta adecuada para materiales conductivos de utillaje. Las zonas accesibles pueden mecanizarse mediante fresado, mientras que ciertas características ciegas o pasantes seleccionadas se realizan mediante EDM. La revisión del dibujo debe definir claramente el acceso, la responsabilidad respecto a los electrodos o los orificios de inicio, y el estado superficial final de entrega.
Comience con la calidad y condición de acero aprobadas por su diseñador de moldes. Los aceros para moldes preendurecidos, endurecibles y resistentes a la corrosión responden a necesidades distintas. Proporcione la especificación exacta del material y los registros requeridos; cualquier alternativa propuesta debe revisarse antes de su adquisición.
La viabilidad de las tolerancias depende de la característica, el material, el tamaño, el tratamiento y el método de medición. Envíe el dibujo con las tolerancias generales aplicables y los límites locales. La cotización debe confirmar los requisitos críticos y el alcance de la inspección.
Sí, puede solicitar una revisión exclusiva de mecanizado. Incluya las dimensiones actuales del material en bruto, su estado material, su historial de tratamientos y el sobrante disponible. La aceptación del material en bruto suministrado y las operaciones exactas a realizar deben acordarse previamente al inicio del trabajo.
Solo se incluyen las operaciones enumeradas en la cotización. Especifique los límites de superficie, la calidad, el estado requerido y la referencia de acabado. Identifique a cualquier especialista aprobado y si la aceptación aplica antes o después de su operación.
Una solicitud de sustitución debe incluir el dibujo nominal previsto y su revisión, la posición de la cavidad y las referencias de acoplamiento. La pieza antigua es una prueba útil del desgaste o de modificaciones, pero reproducir su forma desgastada podría repetir el problema. La recuperación del dibujo o los trabajos de ajuste requieren su propio alcance acordado.
Envíe el modelo y dibujo CAD del componente, los números de pieza y de molde, la revisión, el material, la cantidad y la fecha de entrega. Añada los ajustes de localización, los límites de acabado y los requisitos de inspección. Para un pedido de múltiples piezas, adjunte una lista detallada con la cantidad y la revisión de cada componente.
Un dibujo de componente liberado es el mejor punto de partida. Incluya la etapa de entrega, las referencias de acoplamiento y cualquier trabajo realizado por otro especialista. Deje los valores desconocidos en blanco en lugar de suponer un ajuste, una dureza o una calidad de acabado.
Para varios componentes, adjunte una lista de números de pieza, revisiones y cantidades. Ellista de verificación de mecanizado CNC RFQexplica cómo organizar el paquete de dibujos.
Referencias sobre terminología de componentes para moldes, procesos de mecanizado y selección de materiales. Confirme los requisitos del componente, las responsabilidades de procesamiento y el alcance de la inspección en la cotización.
