Punzones y insertos perfilados
Indique el contorno de trabajo, el espesor de la materia prima y las superficies utilizadas para ubicar la pieza. Mantenga explícitos los radios de borde y cualquier conicidad en el dibujo.
Discuta el uso de EDM por hilo para perfiles pasantes y EDM por inmersión para cavidades ciegas en materiales conductores. Confirmamos la ruta de mecanizado, las responsabilidades de fabricación y los requisitos de inspección según su dibujo.
Indique el contorno de trabajo, el espesor de la materia prima y las superficies utilizadas para ubicar la pieza. Mantenga explícitos los radios de borde y cualquier conicidad en el dibujo.
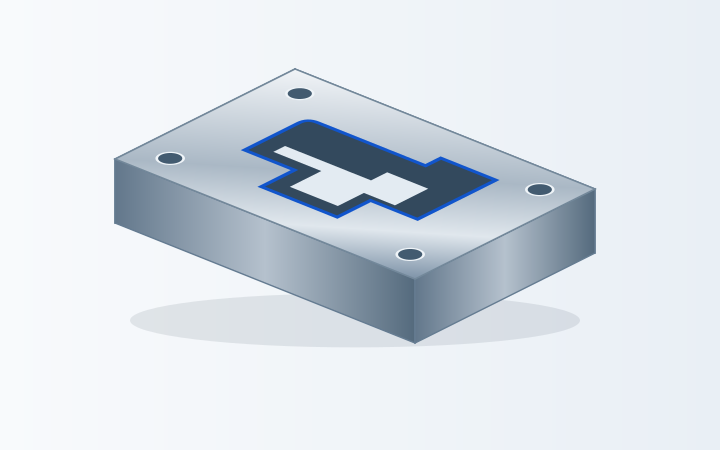
Para una abertura cerrada, incluya la ubicación permitida de inicio del hilo e identifique la abertura respecto a las características de fijación o localización.
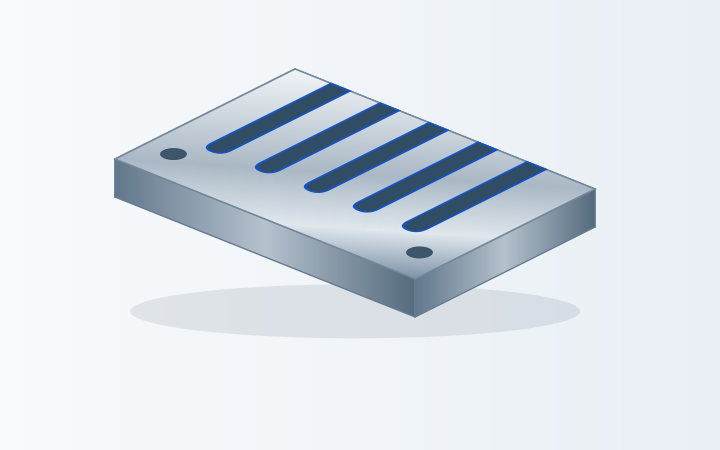
Indique el ancho y la profundidad de la ranura a través de la placa, así como los nervios que deben conservarse. Incluya cualquier restricción sobre la sujeción o el soporte de secciones delicadas.
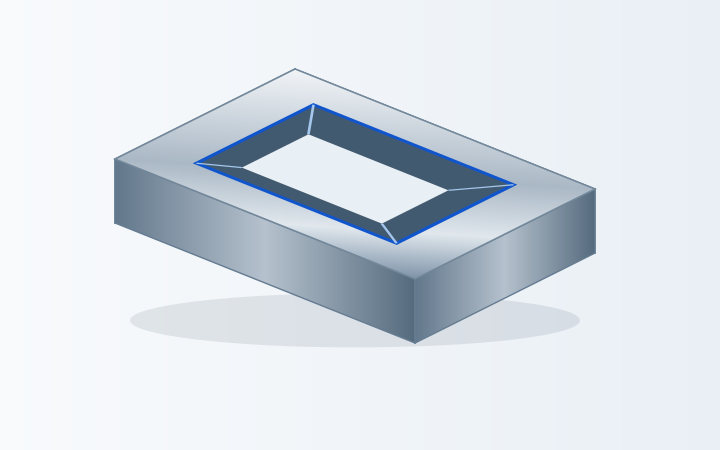
Proporcione ambos perfiles de cara, el espesor del material y la conicidad o relación angular prevista. Estos detalles deben evaluarse conjuntamente durante la revisión del proceso.
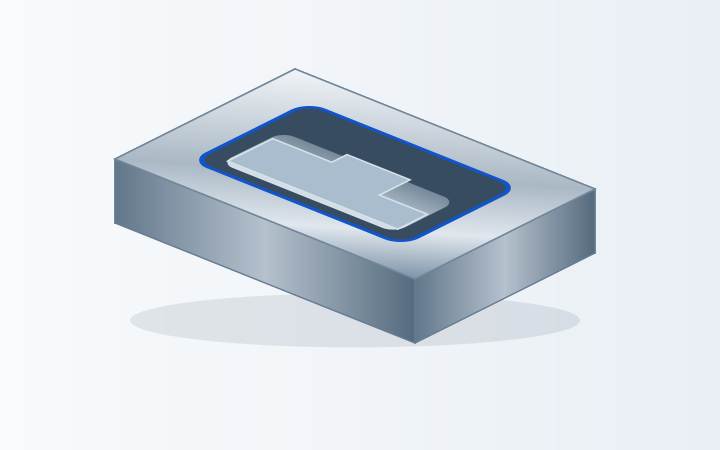
Envíe el modelo de la cavidad con su profundidad, forma del fondo, radios de esquina y ubicación. Identifique las zonas ya mecanizadas y las superficies que deben permanecer intactas.Para una plaquita de herramienta,mecanizado de componentes de moldestambién incluye las interfaces con el conjunto circundante del molde.
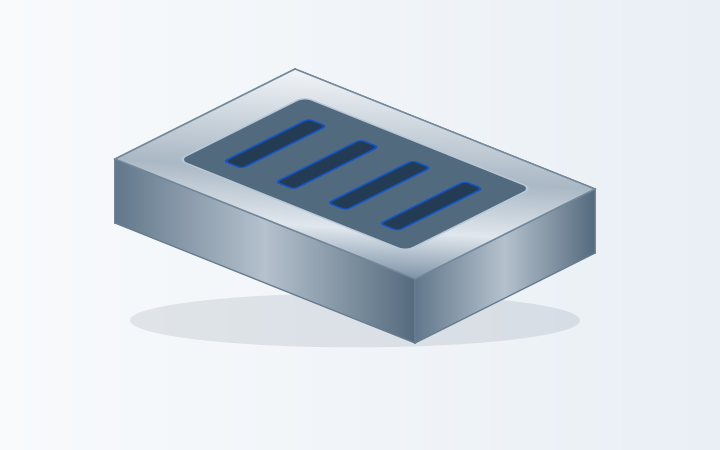
Incluya el inserto completo, no solo un acercamiento del rebaje. El acceso del electrodo, el espesor restante de las paredes y el estado superficial requerido deben considerarse conjuntamente.
No hay ejemplos coincidentes. Pruebe con otra característica o limpie los filtros.
Envíe el dibujo completo de la pieza para revisar la ruta de EDM y los requisitos de inspección.
La electroerosión (EDM) elimina material de piezas conductoras mediante descargas eléctricas controladas. La electroerosión por hilo se utiliza para perfiles pasantes; la electroerosión por inmersión puede formar cavidades ciegas con un electrodo conformado. La elección depende de la característica, el material, el acceso y los requisitos de inspección.[1]
Un electrodo de hilo alimentado continuamente sigue el perfil programado a través del material en bruto. Piense, por ejemplo, en una abertura de matriz, un contorno exterior o una ranura que atraviesa una placa.
Indique el espesor de la materia prima, el acceso de entrada y cualquier diferencia entre los perfiles superior e inferior. La selección del hilo, el sistema de lavado y la ruta de acabado afectan al corte.[3]
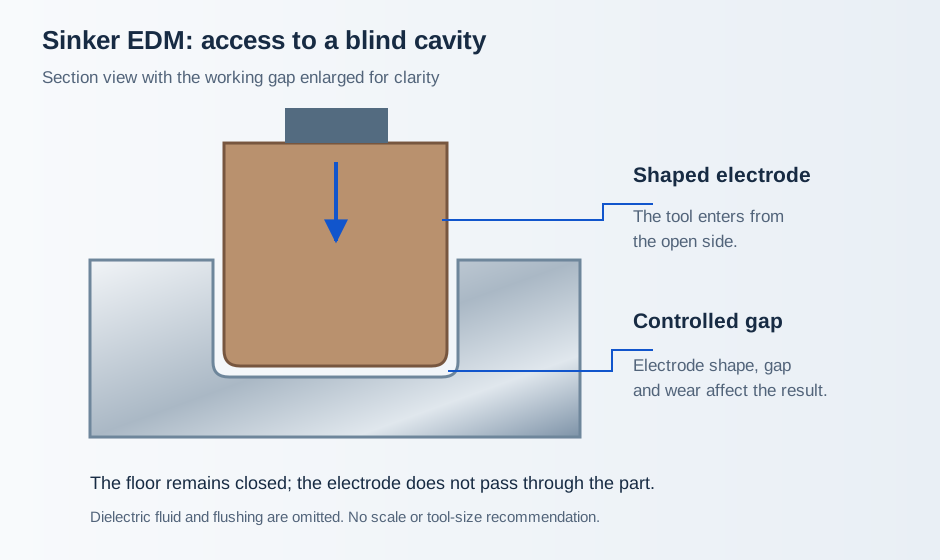
Los términos EDM por inmersión, EDM por hundimiento de matriz y EDM de punzón hacen referencia al enfoque con electrodo conformado. El electrodo penetra en una cavidad accesible; no necesita atravesar la pieza.
Incluya el modelo de la cavidad y los detalles requeridos del fondo, las esquinas y la superficie. En el plan de fabricación deben considerarse el electrodo, su desgaste y el entrehierro de descarga controlado.[2]
Una pieza puede fresarse o tornearse primero y luego enviarse al EDM únicamente para ciertas características. La eliminación inicial de material y las caras de referencia pueden realizarse antes, dejando para el EDM un perfil interno o un rebaje difícil de mecanizar.
Marque dichas características y cualquier secuencia obligatoria de tratamiento térmico. Indique toda la ruta de fabricación —o únicamente el trabajo restante de EDM— para asignar claramente las etapas de preparación y la inspección final.
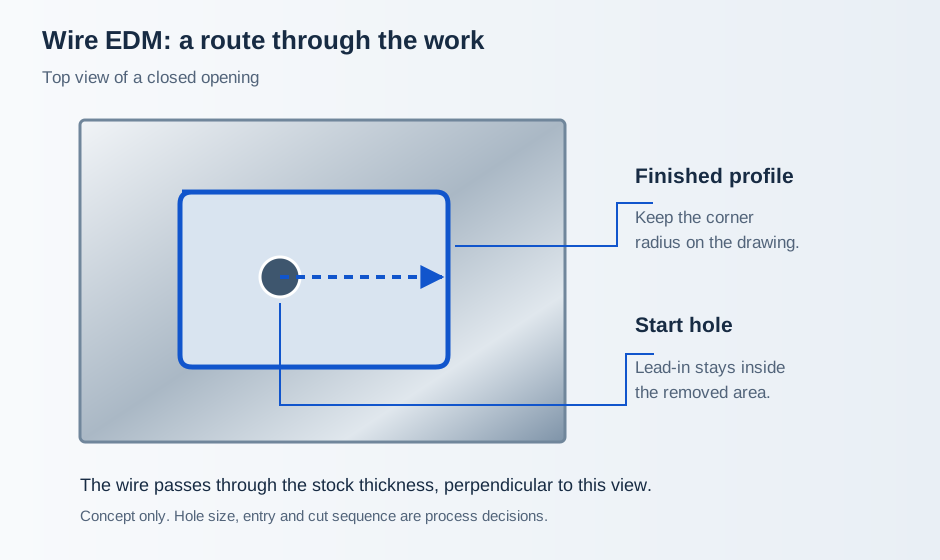
Para una abertura cerrada de matriz, indique dónde se permite ubicar el orificio de inicio. Para un contorno abierto, muestre el acceso disponible por borde. Asimismo, marque las zonas donde no sería aceptable una marca de entrada o una característica de sujeción temporal.
Si las dos caras tienen perfiles distintos, proporcione la geometría de ambas y especifique la cara de referencia. Un único contorno en vista superior podría dejar indefinido el bisel o la abertura inferior.
El fondo de la cavidad, las paredes laterales y la entrada deben figurar todos en el modelo. Muestre el rebaje en la pieza completa para que se pueda revisar el portaelectrodo y la sujeción de la pieza, no solo la cavidad aislada.
Para electrodos suministrados, incluya su dibujo, sistema de referencia y su identificación. Acuerde quién verifica el electrodo y quién es responsable de los electrodos de desbaste o acabado necesarios para el trabajo.[4]
Indique la calificación exacta, la dureza y el historial de tratamientos térmicos. Especifique si el EDM se realiza antes o después del tratamiento térmico, y si ya existen referencias terminadas o superficies rectificadas.
Revisar el mecanizado de acero →Identifique la aleación y el estado reales, así como cualquier requisito final de integridad superficial. Analice conjuntamente el material y la característica, en lugar de tratar todas las aleaciones conductoras como un mismo trabajo.
Explorar materiales metálicos →Incluya la calificación, los recubrimientos y cualquier material disímil presente en la pieza en bruto. Para otros materiales conductores, envíe la especificación del material para su revisión.
Comparar materiales →La electroerosión convencional por hilo y por inmersión requiere conductividad eléctrica. Los plásticos aislantes comunes deben evaluarse en una revisión de mecanizado mecánico, no en una cotización estándar de EDM.[1] Explorar el mecanizado de plásticos CNC →
Ajuste la revisión del plano a la pieza recibida. Registre las dimensiones del material en bruto, su dureza, las referencias existentes y las características aún por fabricar.
Acuerde la entrada del hilo o la preparación del electrodo, el soporte para secciones desmontables y las superficies disponibles para sujeción.
Mantenga el perfil requerido, la profundidad y la condición final de la superficie vinculados al plano aprobado. Separe el desbaste del acabado cuando la ruta de mecanizado así lo exija.
Verifique las características acordadas, identifique las piezas y proteja los bordes delicados o las superficies terminadas para la siguiente operación.
Un perfil puede cumplir sus límites dimensionales y aun así requerir un paso específico de acabado superficial. Donde se apliquen límites sobre la capa recristalizada o grietas, especifique el requisito de aceptación y el método de ensayo antes de cotizar el trabajo. La EDM puede dejar una superficie térmicamente alterada; el tratamiento posterior requerido depende del material y de la aplicación.[5]
Incluya también en el plano los tratamientos de los bordes. El pulido, la suavización o la eliminación de una capa superficial pueden afectar al ajuste o a un radio pequeño, por lo que el estado final de inspección debe incluir dicho trabajo.
| Requisito | detalles del plano | Verificación |
|---|---|---|
| Perfiles pasantes | Contorno, cara de referencia, espesor, conicidad | Cara superior, cara inferior y secciones intermedias especificadas |
| Cavidades ciegas | Profundidad, fondo, radios, puntos de referencia (datums) | Accesibilidad; réplica o seccionamiento, si se acuerda |
| Ajustes | Geometría de acoplamiento y sus límites | Condición final tras el acabado |
| Rugosidad | Superficie, parámetro, unidades, límite | Medición numérica y criterios visuales, por separado |
| Integridad superficial | Capa recristalizada, grietas, límites especificados | Ensayo acordado, muestreo y informe |
| Material y lote | Certificado, tratamiento, identificación | Registros de muestras y lotes |
Envíe el plano de la pieza terminada y las mediciones actuales. Indique los recubrimientos existentes, las capas tratadas y las superficies protegidas. Acuerde los criterios de aceptación de las piezas recibidas y la responsabilidad por una pieza en bruto dañada o de dimensiones inferiores a lo especificado.
Enumere todo el alcance de la entrega: suministro de la pieza en bruto, mecanizado previo, tratamiento térmico cuando sea necesario, EDM, acabado y registros. Para trabajos repetitivos, acuerde el almacenamiento de electrodos o fijaciones y la revisión a la que pertenece cada elemento.
Acuerde el sitio de fabricación y cualquier proveedor externo antes de formalizar el pedido. Kevin puede coordinar dicha colaboración mediante VETCNC o mediante una presentación directa a un socio adecuado; la cotización debe especificar claramente las responsabilidades correspondientes al mecanizado, la inspección y la entrega.
Un trabajo de electroerosión por hundimiento puede requerir el diseño, mecanizado y verificación del electrodo antes de quemar la primera pieza. En trabajos con hilo, la preparación de la entrada y la sujeción de la pieza forman parte del proceso.[4]
El espesor de la materia prima, las características estrechas o profundas y el acceso para el flujo del dieléctrico afectan la planificación del proceso. Envíe tanto las dimensiones completas de la pieza bruta como las de la característica finalizada.[3]
Las comprobaciones finales de dimensiones, rugosidad y integridad del material pueden requerir operaciones adicionales o registros. Incluya estas especificaciones junto con la cantidad de piezas y la fecha de entrega requerida.
Para muestras y lotes repetidos, separe la cantidad de muestras de la cantidad de producción liberada. Consulte qué costes de utillaje únicos están incluidos, qué elementos se pueden reutilizar y qué aspectos deben revisarse cuando cambie el plano.
Conviene revisarlo para piezas conductoras con rebajes de difícil acceso, perfiles complejos pasantes o características difíciles en materiales duros. El fresado suele eliminar eficientemente el sobrante abierto. La comparación útil es la ruta completa para su plano, no una regla que establezca que un proceso siempre es mejor que otro.[1]
La electroerosión por hilo sigue un perfil pasante mediante un electrodo de hilo. La electroerosión por hundimiento utiliza un electrodo conformado para cavidades accesibles, incluidos rebajes ciegos. Envíe una vista en sección cuando no quede claro si una característica atraviesa completamente la pieza.[2]
La electroerosión convencional requiere una pieza de trabajo eléctricamente conductora. Envíe la calificación exacta del material, su dureza y su estado de tratamiento para poder revisar el proceso. Los plásticos aislantes comunes quedan fuera del alcance de este proceso.[1]
Normalmente, un perfil interno cerrado requiere un orificio de inicio pasante para introducir el hilo. Una característica abierta puede permitir la entrada desde un borde en lugar de ello. Acuerde la ubicación de inicio y la trayectoria de aproximación para garantizar su compatibilidad con el contorno finalizado.
Especifique un radio medible en lugar de «perfectamente afilado». El diámetro del hilo y la distancia de descarga influyen en la esquina cortada por hilo. La electroerosión por hundimiento también está sujeta a efectos derivados de la geometría del electrodo, su desgaste y la distancia de descarga. El radio de esquina alcanzable debe revisarse frente a la característica real.[2]
Sí, la electroerosión se utiliza en materiales conductores endurecidos. Incluya la dureza real de entrada, los registros de tratamiento y las referencias finales. Cualquier tratamiento adicional o acabado superficial debe mantenerse dentro de la secuencia de procesos acordada.[2]
Envíe las tolerancias de contorno, cavidad o ajuste, los límites de acabado superficial, las dimensiones de la pieza y el material. Los límites alcanzables y los métodos de inspección se confirman para su plano y la ruta de mecanizado propuesta antes de emitir el pedido.
Eso depende del estado final requerido. El EDM puede dejar una capa recast, y la suavidad visual por sí sola no garantiza la integridad superficial. Especifique cualquier requisito de eliminación, grietas, rugosidad o ensayos antes del mecanizado; acuerde cómo los acabados posteriores afectan las dimensiones.[5]
Puede incluir cualquiera de ambos en su solicitud. Proporcione las dimensiones actuales, los registros del material y un sistema claro de identificación. Para los electrodos, adjunte planos y referencias, y acuerde posteriormente las verificaciones de entrada, su estado utilizable y la responsabilidad respecto a cualquier reposición.
Un plano acotado, un modelo 3D cuando esté disponible, el material y su estado, las dimensiones de la pieza bruta, la cantidad y el plazo de entrega. Indique claramente si las características son pasantes o ciegas, los orificios de inicio permitidos, las caras de referencia y cualquier requisito de integridad superficial. Especifique si requiere únicamente electroerosión o una pieza completamente mecanizada.
Indique la abertura, la cavidad o el detalle local que requiere EDM. Incluya la pieza completa para que podamos evaluar el acceso, el estado del material en bruto y las referencias.
En una solicitud inicial puede dejarse abierta la elección entre EDM por hilo y EDM por inmersión. Indíquenos el resultado requerido, en lugar de intentar adivinar el tamaño del electrodo, el diámetro del hilo o la distancia de chispa.
Para un componente existente, envíe la revisión actual e identifique las superficies ya terminadas.
Referencias sobre EDM por hilo, EDM por inmersión, preparación de electrodos e integridad superficial. El alcance de la mecanización, los requisitos de inspección y las responsabilidades de fabricación se confirman para cada pedido.
