Punzoni e inserti profilati
Indicare il contorno funzionale, lo spessore del grezzo e le superfici utilizzate per il posizionamento del pezzo. Riportare esplicitamente sui disegni i raggi di raccordo ai bordi e qualsiasi conicità.
Discutere l’EDM a filo per profili passanti e l’EDM a tuffo per cavità cieche in materiali conduttivi. Confermiamo il percorso di lavorazione, le responsabilità produttive e i requisiti di ispezione in base al vostro disegno.
Indicare il contorno funzionale, lo spessore del grezzo e le superfici utilizzate per il posizionamento del pezzo. Riportare esplicitamente sui disegni i raggi di raccordo ai bordi e qualsiasi conicità.
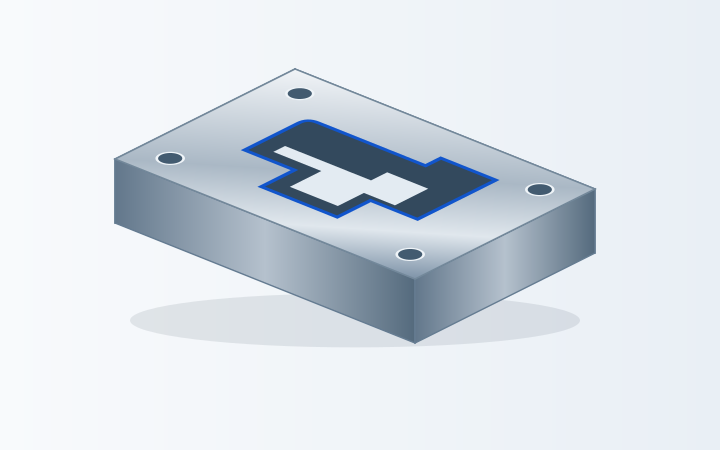
Per un’apertura chiusa, indicare la posizione consentita di inserimento del filo e identificare l’apertura rispetto alle caratteristiche di fissaggio o di posizionamento.
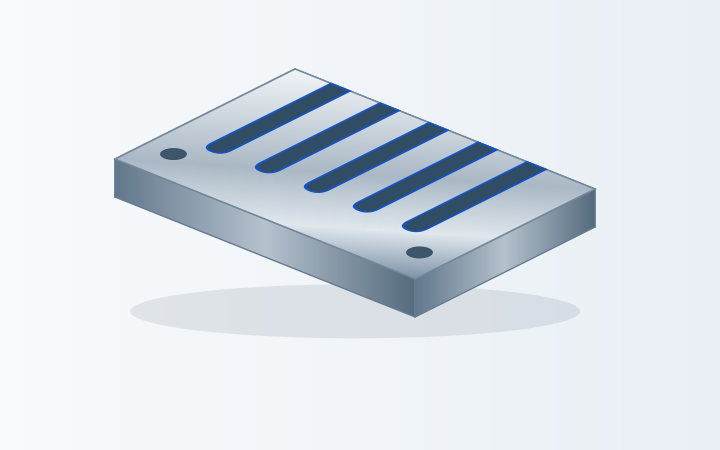
Indicare larghezza e profondità delle scanalature attraverso la piastra e gli animetti che devono rimanere. Includere eventuali limitazioni relative al fissaggio o al supporto di sezioni delicate.
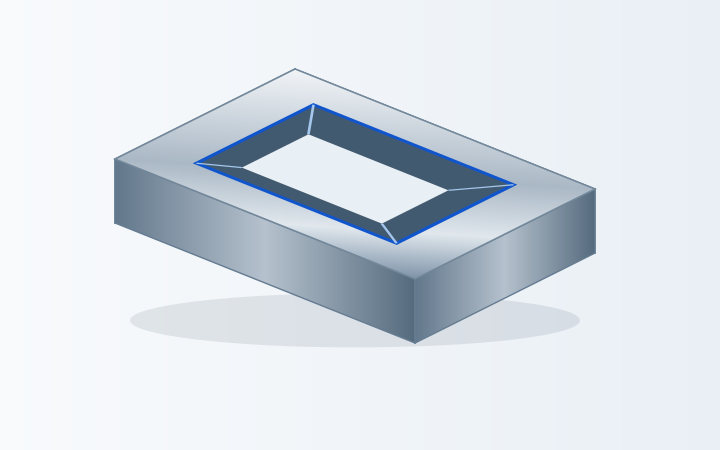
Fornire entrambi i profili frontali, lo spessore del materiale e la conicità o relazione angolare prevista. Questi dettagli devono essere esaminati insieme nella revisione del processo.
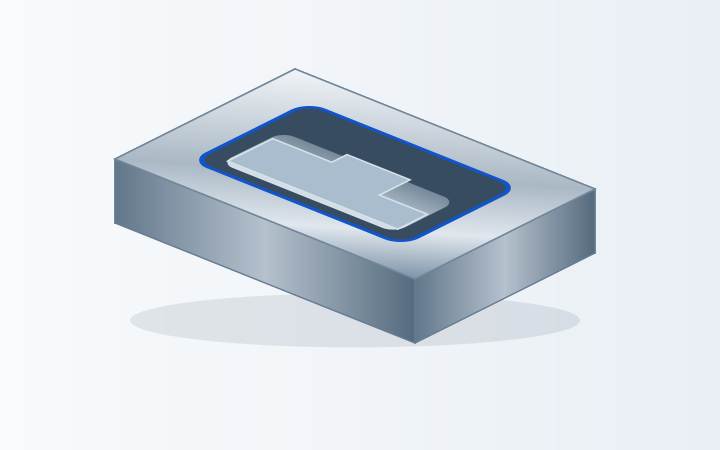
Inviare il modello della cavità con la sua profondità, la forma del fondo, i raggi di raccordo agli spigoli e la posizione. Identificare le aree già lavorate e le superfici che devono rimanere intatte.Per un inserto per utensili,la lavorazione di componenti per stampicomprende anche le interfacce con l’insieme circostante dello stampo.
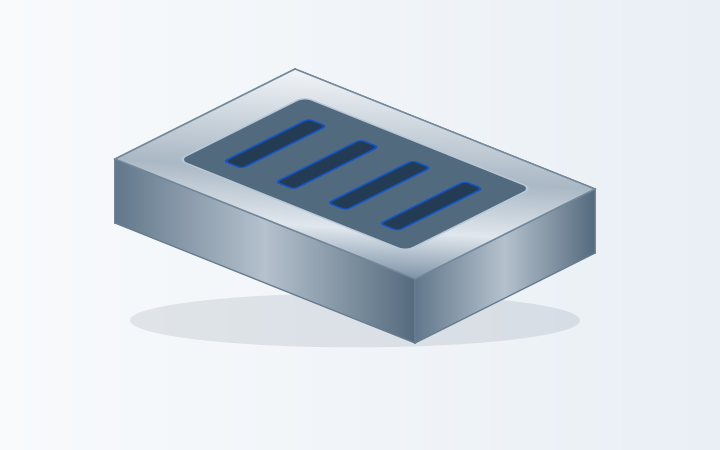
Inviare l’intero inserto, non solo un particolare ingrandito del rientro. L’accessibilità dell’elettrodo, lo spessore residuo delle pareti e lo stato superficiale richiesto devono essere valutati congiuntamente.
Nessun esempio corrispondente. Prova con una caratteristica diversa o cancella i filtri.
Invia il disegno completo del componente per rivedere il percorso di lavorazione EDM e i requisiti di ispezione.
La lavorazione a scarica elettrica (EDM) rimuove materiale da pezzi grezzi conduttivi mediante scariche elettriche controllate. L’EDM a filo è utilizzata per profili passanti; l’EDM a tuffo può realizzare cavità cieche con un elettrodo sagomato. La scelta dipende dalla caratteristica, dal materiale, dall’accessibilità e dai requisiti di ispezione.[1]
Un elettrodo filiforme alimentato in continuo segue il profilo programmato attraverso il grezzo. Si pensi a un’apertura di matrice, a un contorno esterno o a una scanalatura che attraversa una piastra.
Indicare lo spessore del materiale grezzo, l’accesso di ingresso e qualsiasi differenza tra il profilo superiore e quello inferiore. La scelta del filo, la lubrificazione e il percorso di finitura influenzano il taglio.[3]
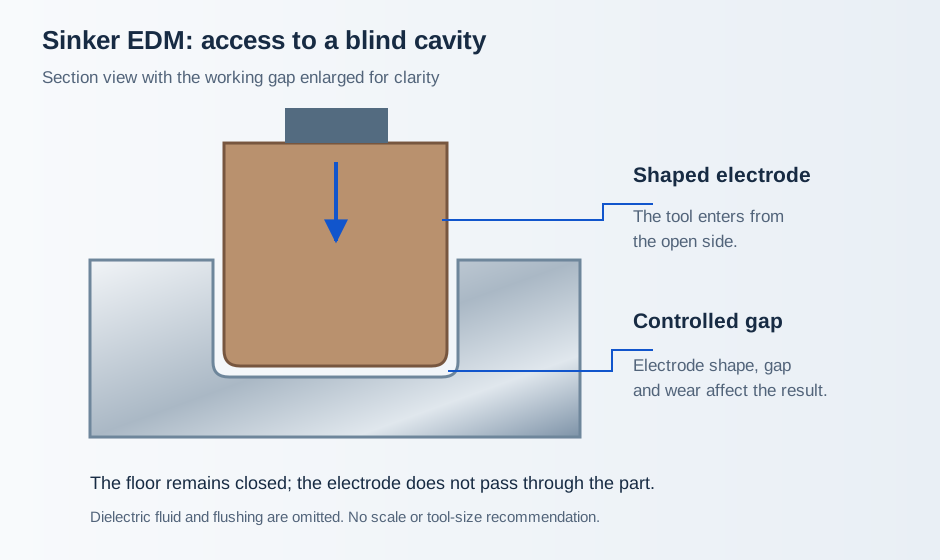
EDM a tuffo, EDM a matrice e EDM a mandrino indicano l’approccio con elettrodo sagomato. L’elettrodo opera all’interno di una cavità accessibile; non è necessario che attraversi il pezzo.
Includere il modello della cavità e i dettagli richiesti per il fondo, gli angoli e la superficie. Nella pianificazione produttiva devono essere considerati l’elettrodo, la sua usura e l’interstizio di scarica controllato.[2]
Un componente può essere prima fresato o tornito, quindi inviato per EDM su caratteristiche selezionate. La rimozione preliminare di materiale e le superfici di riferimento possono essere eseguite in anticipo, lasciando un profilo interno o una recessione difficile da realizzare per l’EDM.
Indicare esplicitamente tali caratteristiche e qualsiasi sequenza obbligatoria di trattamento termico. Richiedere un preventivo per l’intero processo — oppure solo per il lavoro EDM residuo — in modo che preparazione e ispezione finale siano assegnate in modo chiaro.
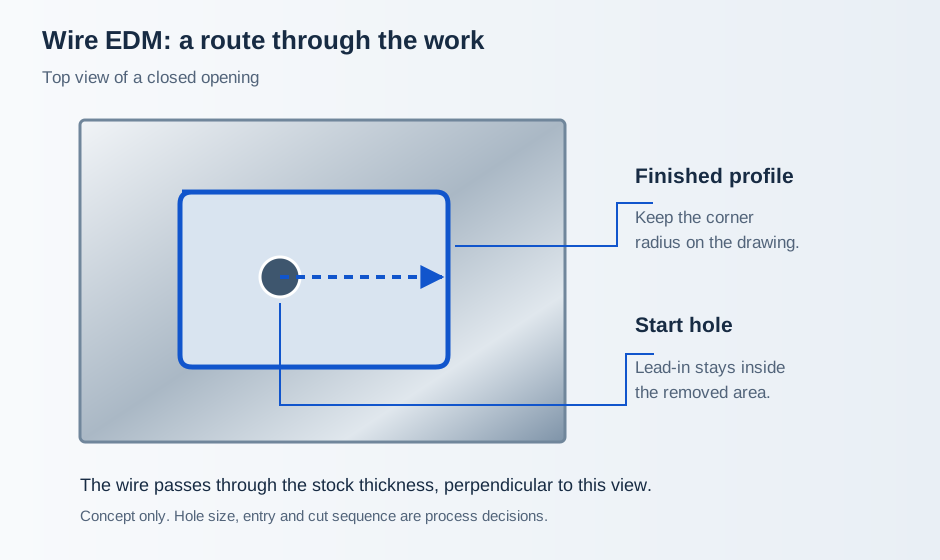
Per un’apertura di matrice chiusa, indicare dove è ammesso il foro di partenza. Per un contorno aperto, mostrare l’accesso disponibile ai bordi. Indicare inoltre le aree in cui non è accettabile alcuna traccia di ingresso o alcuna caratteristica di fissaggio temporanea.
Se le due facce presentano profili diversi, fornire la geometria di entrambe e indicare la faccia di riferimento. Un semplice contorno in vista dall’alto potrebbe lasciare indefinito il conicità o l’apertura inferiore.
Il fondo, le pareti laterali e l’ingresso della cavità devono essere tutti presenti nel modello. Mostrare la rientranza sull’intero pezzo affinché sia possibile esaminare il supporto per l’elettrodo e il sistema di fissaggio, non solo la cavità isolata.
Per elettrodi forniti esternamente, includere il relativo disegno, il sistema di riferimento e l’identificazione. Concordare chi esegue il controllo dell’elettrodo e chi è responsabile degli elettrodi di sgrossatura o finitura necessari per il lavoro.[4]
Indicare esattamente la qualità, la durezza e la storia termica. Specificare se la lavorazione EDM avviene prima o dopo il trattamento termico e se i riferimenti dimensionali finiti o le superfici rettificate sono già presenti.
Esamina la lavorazione dell’acciaio →Identificare la lega effettiva e il suo stato, oltre a eventuali requisiti finali di integrità superficiale. Discutere congiuntamente materiale e caratteristica geometrica, anziché considerare ogni lega conduttiva come un lavoro identico.
Sfoglia i materiali metallici →Includere la qualità, gli eventuali rivestimenti e i materiali dissimili presenti nel grezzo. Per altri materiali conduttivi, inviare la specifica del materiale per revisione.
Confronta i materiali →L’EDM a filo e a tuffo convenzionale richiede conducibilità elettrica. Le comuni plastiche isolanti vanno valutate in una revisione di lavorazione meccanica, non in un preventivo standard EDM.[1] Esplora la lavorazione di plastiche CNC →
Far corrispondere la revisione del disegno al pezzo in ingresso. Registrare le dimensioni del grezzo, la durezza, i riferimenti già presenti e le caratteristiche ancora da realizzare.
Concordare l’ingresso del filo o la preparazione dell’elettrodo, il supporto per le parti rimovibili e le superfici disponibili per il serraggio.
Mantenere il profilo richiesto, la profondità e lo stato finale della superficie coerenti con il disegno rilasciato. Separare sgrossatura e finitura laddove il processo lo preveda.
Verificare le caratteristiche concordate, identificare i componenti e imballare con cura i bordi delicati o le superfici finite per la successiva operazione.
Un profilo può rispettare i propri limiti dimensionali e tuttavia richiedere un passaggio specifico di finitura superficiale. Qualora siano applicabili limiti relativi allo strato ricostituito o alle fessurazioni, indicare il requisito di accettazione e il metodo di prova prima della stesura del preventivo. L’EDM può lasciare una superficie termicamente alterata; il successivo trattamento richiesto dipende dal materiale e dall’applicazione.[5]
Indicare anche sul disegno i trattamenti dei bordi. Lucidatura, raccordo o rimozione di uno strato superficiale possono influenzare l’aderenza o un raggio piccolo; pertanto lo stato finale di ispezione deve includere tale lavorazione.
| Requisito | Dettagli del disegno | Verifica |
|---|---|---|
| Profili passanti | Contorno, faccia di riferimento, spessore, conicità | Superficie superiore, inferiore e sezioni intermedie specificate |
| Cavità cieche | Profondità, fondo, raggi, riferimenti geometrici (datums) | Accessibilità; replica o sezionamento, se concordato |
| Adattamenti (fits) | Geometria di accoppiamento e relativi limiti | Condizione finale dopo la finitura |
| Rugosità | Superficie, parametro, unità di misura, limite | Misurazione numerica e criteri visivi separatamente |
| Integrità superficiale | Strato di ricristallizzazione, fessurazioni, limiti specificati | Prova concordata, campionamento, relazione |
| Materiale e lotto | Certificato, trattamento, identificazione | Registri di campioni e lotti |
Inviare il disegno del componente finito e le relative misure attuali. Indicare eventuali rivestimenti esistenti, strati trattati e superfici protette. Concordare i criteri di accettazione in ingresso e la responsabilità per un grezzo danneggiato o sottodimensionato.
Elencare l’intero ambito di consegna: fornitura del grezzo, lavorazione preliminare, trattamento termico ove necessario, EDM, finitura e documentazione. Per lavorazioni ripetitive, concordare lo stoccaggio di elettrodi o attrezzature e la revisione a cui appartiene ciascun elemento.
Concordare il sito di produzione e gli eventuali fornitori esterni prima dell’emissione dell’ordine. Kevin può discutere il coordinamento tramite VETCNC o tramite presentazione diretta a un partner adeguato; la quotazione dovrà specificare le responsabilità relative a lavorazione, ispezione e consegna.
Un lavoro con elettrodo a immersione può richiedere progettazione, lavorazione e verifica dell’elettrodo prima della prima bruciatura del pezzo. Per il taglio a filo, la preparazione dell’ingresso e il fissaggio del componente fanno parte del processo.[4]
Lo spessore del grezzo, le caratteristiche strette o profonde e l’accessibilità per il flusso di dielettrico influenzano la pianificazione del processo. Inviare sia le dimensioni complete del grezzo sia quelle della caratteristica finita.[3]
I controlli finali sulle dimensioni, sulla rugosità e sull’integrità del materiale possono richiedere operazioni o registrazioni aggiuntive. Indicare questi aspetti insieme alla quantità di pezzi richiesta e alla data di consegna prevista.
Per campioni e lotti ripetuti, separare la quantità di campioni da quella di produzione rilasciata. Chiedere quali costi di attrezzature monouso sono inclusi, quali elementi possono essere riutilizzati e quali devono essere riesaminati in caso di modifiche al disegno.
Vale la pena esaminare attentamente componenti conduttivi con recessi di difficile accesso, profili complessi passanti o caratteristiche in materiali difficili da lavorare. La fresatura gestisce spesso in modo più efficiente la rimozione di sovrametallo su superfici aperte. Il confronto utile è l’intero percorso di lavorazione previsto per il disegno, non una regola generale secondo cui un processo sia sempre preferibile all’altro.[1]
Il taglio a filo EDM segue un profilo passante mediante un elettrodo filiforme. L’EDM a immersione utilizza un elettrodo sagomato per realizzare cavità accessibili, inclusa una cavità cieca. Inviare una vista in sezione quando non è chiaro se una caratteristica attraversa completamente il pezzo.[2]
L’EDM convenzionale richiede un pezzo conduttore. Inviare la classe esatta del materiale, la durezza e lo stato del trattamento termico, affinché il percorso di lavorazione possa essere verificato. Le comuni plastiche isolanti rientrano al di fuori dell’ambito di questo processo.[1]
Un profilo interno chiuso richiede normalmente un foro di avvio passante per far passare il filo. Una caratteristica aperta potrebbe consentire l’ingresso dal bordo invece che da un foro. Concordare la posizione di avvio e il tratto di ingresso in modo che restino compatibili con il contorno finale.
Specificare un raggio misurabile anziché indicare “spigolo perfettamente affilato”. Il diametro del filo e il gap di scarica influenzano l’angolo ottenuto con il taglio a filo. Anche nell’EDM a immersione la geometria dell’elettrodo, l’usura e il gap influenzano il risultato. Il raggio angolare effettivamente ottenibile deve essere verificato sulla caratteristica reale.[2]
Sì, l’EDM viene impiegato su materiali conduttivi temprati. Indicare la durezza effettiva in ingresso, i registri del trattamento e i riferimenti dimensionali finali. Eventuali ulteriori trattamenti o finiture superficiali devono essere mantenuti nella sequenza di processo concordata.[2]
Inviare le tolleranze di contorno, cavità o accoppiamento, i limiti di finitura superficiale, le dimensioni del pezzo e il materiale. I limiti raggiungibili e i metodi di ispezione vengono confermati sulla base del disegno fornito e del percorso di lavorazione proposto prima dell’ordine.
Ciò dipende dallo stato finale richiesto. L'erosione elettrica (EDM) può lasciare uno strato di ri-fusione, e la semplice uniformità visiva non garantisce l'integrità della superficie. Specificare eventuali requisiti relativi alla rimozione di materiale, alla presenza di cricche, alla rugosità o ai test da eseguire prima della lavorazione; concordare in anticipo come le successive operazioni di finitura influenzeranno le dimensioni.[5]
È possibile includere entrambi nella richiesta. Fornire le dimensioni attuali, i dati relativi al materiale e un sistema di identificazione chiaro. Per gli elettrodi, allegare disegni e riferimenti, quindi concordare i controlli in ingresso, lo stato di utilizzabilità e la responsabilità per eventuali sostituzioni.
Un disegno quotato, un modello 3D se disponibile, materiale e sua condizione, dimensioni del grezzo, quantità e requisiti di consegna. Indicare chiaramente se le caratteristiche sono passanti o cieche, i fori di partenza ammessi, le facce di riferimento e qualsiasi requisito relativo all’integrità superficiale. Specificare se si richiede esclusivamente la lavorazione EDM oppure un pezzo completamente lavorato.
Indica l'apertura, la cavità o il dettaglio locale che richiede l'EDM. Includi la parte circostante affinché possano essere valutati accesso, stato del grezzo e riferimenti.
Una prima richiesta può lasciare aperta la scelta tra filo e sinker. Indicaci il risultato richiesto, anziché ipotizzare dimensioni dell'elettrodo, diametro del filo o interstizio di scarica.
Per un componente già esistente, invia la revisione corrente e identifica le superfici già finite.
Riferimenti per EDM a filo, EDM a immersione, preparazione degli elettrodi e integrità superficiale. L’ambito di lavorazione, i requisiti di ispezione e le responsabilità produttive vengono confermati per ogni ordine.
