Punções e inserções perfiladas
Indique o contorno ativo, a espessura da matéria-prima e as superfícies utilizadas para posicionamento da peça. Mantenha explícitos os raios de borda e qualquer bisel no desenho.
Fazemos orçamentos de EDM por fio para perfis passantes e de EDM por imersão para cavidades cegas em materiais condutores. Confirmamos a rota de usinagem, as responsabilidades de fabricação e os requisitos de inspeção com base no seu desenho.
Indique o contorno ativo, a espessura da matéria-prima e as superfícies utilizadas para posicionamento da peça. Mantenha explícitos os raios de borda e qualquer bisel no desenho.
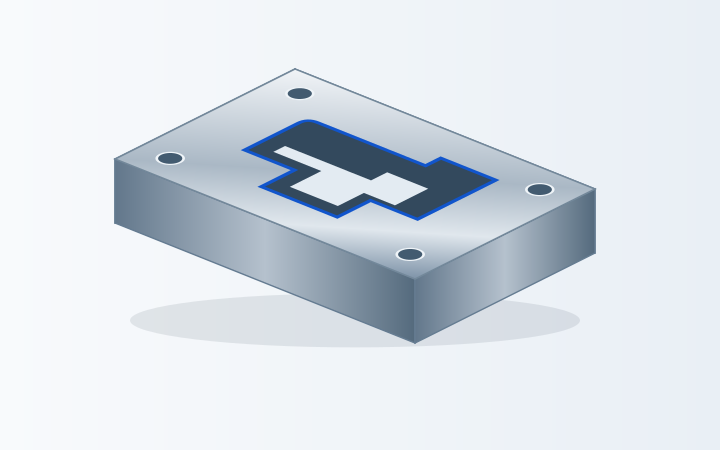
Para uma abertura fechada, inclua a localização permitida para início do fio e identifique a abertura em relação às características de fixação ou posicionamento.
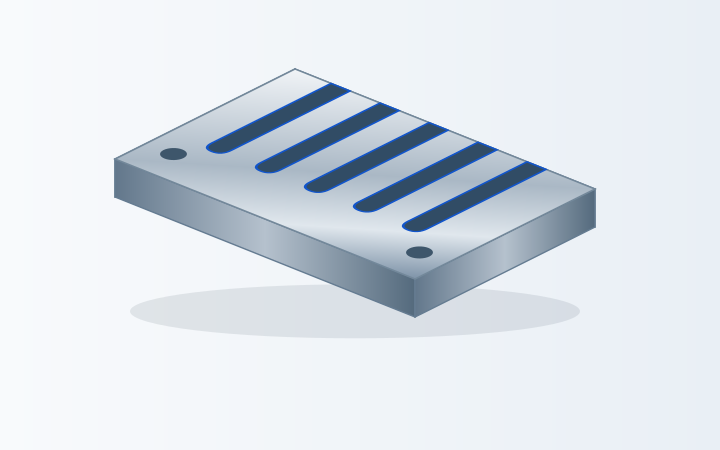
Indique a largura e profundidade da ranhura através da placa, bem como as nervuras que devem permanecer. Inclua quaisquer restrições quanto à fixação ou suporte de seções delicadas.
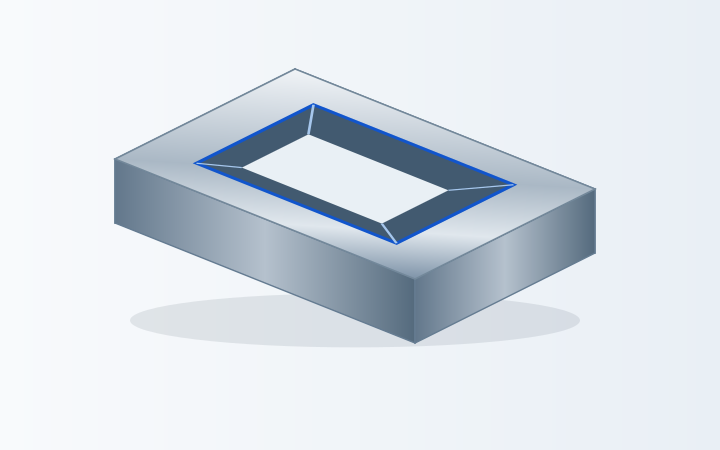
Fornecer ambos os perfis das faces, a espessura do material e o ângulo ou taper pretendido.
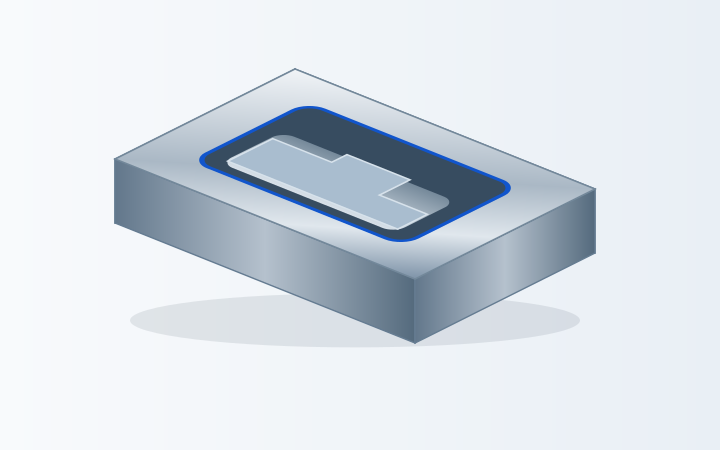
Envie o modelo da cavidade com sua profundidade, forma do fundo, raios dos cantos e localização. Identifique as áreas já usinadas e as superfícies que devem permanecer intactas.Para um inserto de ferramenta,usinagem de componentes de moldestambém abrange as interfaces com a montagem circundante do molde.
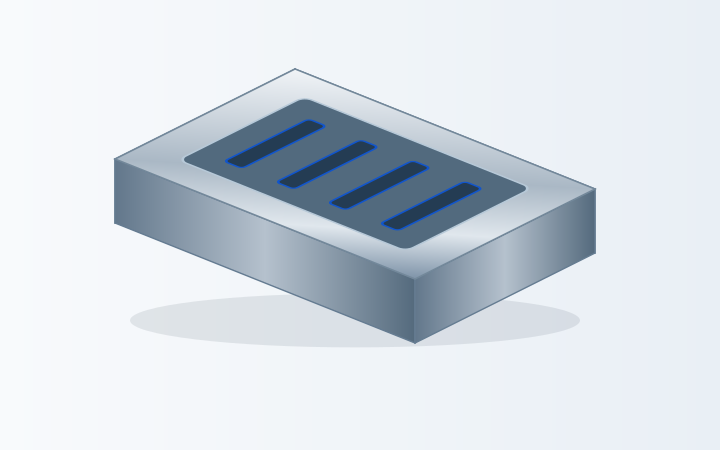
Inclua a peça completa, não apenas um zoom da região reentrante. O acesso do eletrodo, a espessura remanescente da parede e a condição superficial exigida devem ser considerados em conjunto.
Nenhum exemplo correspondente. Tente uma característica diferente ou limpe os filtros.
Envie o desenho completo da peça para revisar a rota de usinagem por EDM e os requisitos de inspeção.
A usinagem por descarga elétrica (EDM) remove material de peças condutoras mediante descargas elétricas controladas. O EDM por fio é usado para perfis passantes; o EDM por imersão pode formar cavidades cegas com um eletrodo conformado. A escolha depende da característica, do material, do acesso e dos requisitos de inspeção.[1]
Um eletrodo de fio alimentado continuamente segue o perfil programado através da peça bruta. Pense em uma abertura de matriz, um contorno externo ou uma ranhura que atravessa uma chapa.
Fornecer a espessura da matéria-prima, o acesso de entrada e qualquer diferença entre os perfis superior e inferior. A seleção do fio, a limpeza (flushing) e a rota de acabamento afetam o corte.[3]
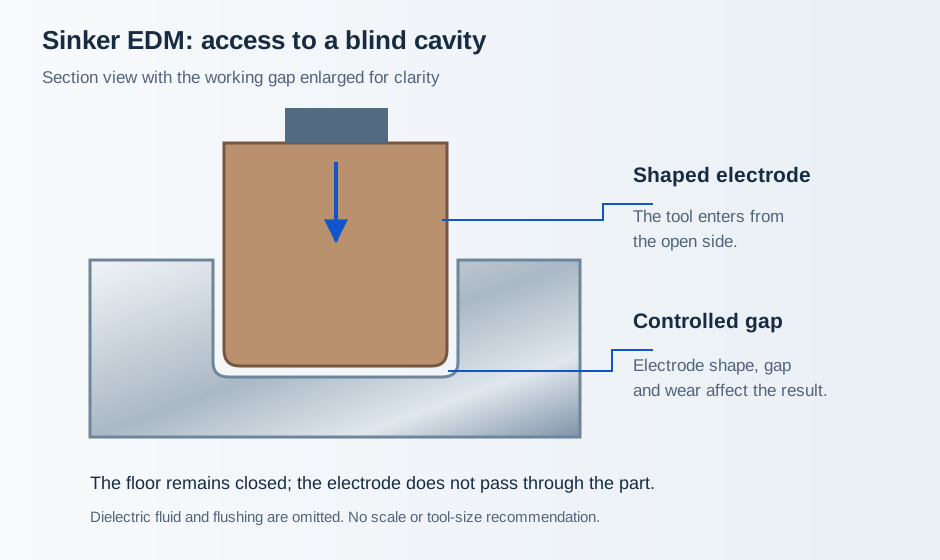
EDM por eletrodo afundado, EDM por matriz e EDM por pistão referem-se à abordagem com eletrodo moldado. O eletrodo penetra em uma cavidade acessível; não é necessário que atravesse a peça.
Incluir o modelo da cavidade e os detalhes exigidos para o fundo, cantos e superfícies. O eletrodo, seu desgaste e a folga de descarga controlada devem ser considerados no plano de fabricação.[2]
Uma peça pode ser primeiro fresada ou tornada e, em seguida, encaminhada para EDM em características específicas. A remoção inicial de material em excesso e as faces de referência podem ser tratadas anteriormente, deixando um perfil interno ou uma reentrância difícil para a EDM.
Destaque essas características e qualquer sequência obrigatória de tratamento térmico. Solicite orçamento para toda a rota de usinagem — ou apenas para o trabalho restante de EDM — para que a preparação e a inspeção final sejam claramente atribuídas.
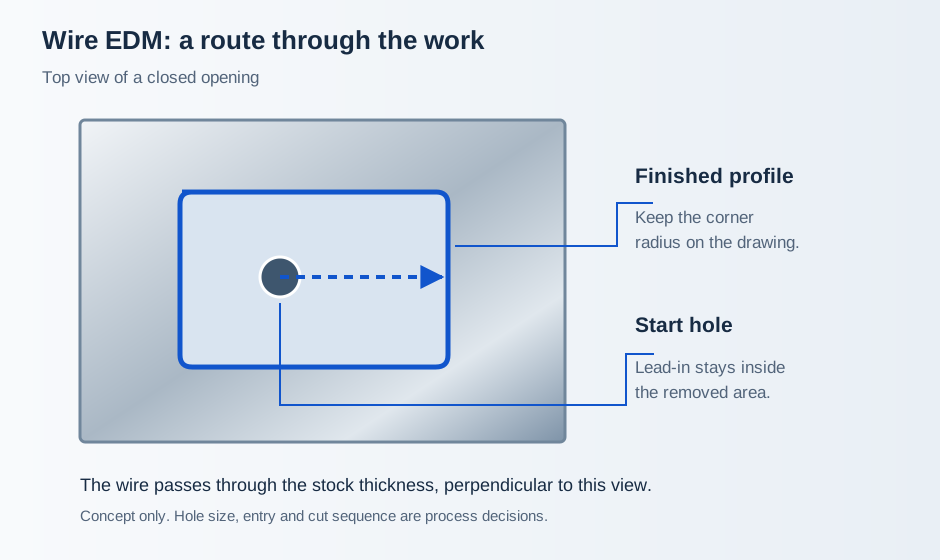
Para uma abertura de matriz fechada, identifique onde é permitido o furo inicial. Para um contorno aberto, indique o acesso disponível pelas bordas. Também marque as áreas onde uma marca de entrada ou um recurso de fixação temporária seriam inaceitáveis.
Se as duas faces tiverem perfis diferentes, forneça a geometria de ambas e nomeie a face de referência. Um único contorno em vista superior pode deixar indefinidos o ângulo de inclinação ou a abertura inferior.
O fundo, as paredes laterais e a entrada da cavidade devem constar no modelo. Mostre o recesso na peça completa para que o porta-eletrodo e o sistema de fixação possam ser avaliados — não apenas a cavidade isoladamente.
Para eletrodos fornecidos, incluir seu desenho, sistema de referência e identificação. Acordar quem verifica o eletrodo e quem é responsável pelos eletrodos de desbaste ou acabamento necessários ao trabalho.[4]
Forneça a classe exata, a dureza e o histórico de tratamento térmico. Indique se a usinagem por EDM ocorre antes ou depois do tratamento térmico, bem como se já existem referências acabadas ou faces retificadas.
Revisar usinagem de aço →Identificar a liga e o estado reais, além de quaisquer requisitos finais de integridade superficial.
Navegar por materiais metálicos →Inclua a classe, revestimentos e quaisquer materiais dissimilares presentes na peça bruta. Para outros materiais condutores, envie a especificação do material para análise.
Comparar materiais →O EDM convencional por fio e por imersão exige condutividade elétrica. Plásticos isolantes comuns devem ser avaliados em uma revisão de usinagem mecânica, não em um orçamento padrão de EDM.[1] Explorar usinagem CNC de plástico →
Alinhe a revisão do desenho com a peça recebida. Registre as dimensões da peça bruta, sua dureza, as referências já existentes e as características ainda a serem usinadas.
Acordem a entrada do fio ou a preparação do eletrodo, o suporte para seções removíveis e as superfícies disponíveis para fixação.
Mantenha o perfil, a profundidade e a condição final da superfície exigidos vinculados ao desenho liberado. Separe o desbaste do acabamento sempre que a rota de usinagem assim exigir.
Verifique as características acordadas, identifique as peças e proteja bordas delicadas ou superfícies acabadas para a próxima operação.
Um perfil pode atender aos seus limites dimensionais, mas ainda assim exigir uma etapa específica de acabamento superficial. Quando forem aplicáveis limites de camada recristalizada ou trincas, especifique o requisito de aceitação e o método de ensaio antes da cotação do trabalho. A usinagem por EDM pode deixar uma superfície termicamente alterada; o tratamento subsequente necessário depende do material e da aplicação.[5]
Indique também no desenho os tratamentos de borda. Polimento, fusão (blending) ou remoção de uma camada superficial podem afetar um ajuste ou um raio pequeno; portanto, o estado final de inspeção deve incluir esse trabalho.
| Requisito | detalhes do desenho | Verificação |
|---|---|---|
| Perfis passantes | Contorno, face de referência, espessura, conicidade | Face superior, face inferior, seções intermediárias especificadas |
| Cavidades cegas | Profundidade, fundo, raios, elementos de referência (datums) | Acesso; réplica ou seccionamento, se acordado |
| Ajustes | Geometria de acoplamento e limites | Condição final após o acabamento |
| Rugosidade | Superfície, parâmetro, unidades, limite | Medição numérica e critérios visuais separadamente |
| Integridade superficial | Camada recristalizada, trincas, limites especificados | Ensaio acordado, amostragem, relatório |
| Material e lote | Certificado, tratamento, identificação | Registros de amostra e lote |
Envie o desenho da peça acabada e as medições atuais. Indique revestimentos existentes, camadas tratadas e superfícies protegidas. Acordem a aceitação inicial e a responsabilidade por uma peça bruta danificada ou com dimensões inferiores às especificadas.
Relacione todo o escopo de entrega: fornecimento da peça bruta, usinagem prévia, tratamento térmico, quando necessário, usinagem por descarga elétrica (EDM), acabamento e registros. Para trabalhos repetitivos, acorde o armazenamento de eletrodos ou dispositivos de fixação e a revisão à qual cada item pertence.
Acordar o local de fabricação e quaisquer processadores externos antes da emissão do pedido. Kevin pode discutir a coordenação por meio de VETCNC ou por uma introdução direta a um parceiro adequado; a cotação deve indicar claramente as responsabilidades quanto à usinagem, inspeção e entrega.
Um trabalho de eletroerosão por molde pode exigir projeto, usinagem e verificação do eletrodo antes da primeira peça ser usinada. Para trabalhos com fio, a preparação da entrada e a fixação da peça fazem parte do processo.[4]
A espessura da matéria-prima, características estreitas ou profundas e o acesso para lavagem afetam o planejamento do processo. Envie as dimensões completas da peça bruta, bem como as da característica finalizada.[3]
Verificações de dimensão final, rugosidade e integridade do material podem exigir operações ou registros adicionais. Inclua esses itens na cotação, juntamente com a quantidade de peças e a data de entrega exigida.
Para amostras e lotes repetidos, separe a quantidade de amostras da quantidade liberada para produção. Pergunte quais custos de ferramental únicos estão incluídos, o que pode ser reutilizado e o que deve ser revisado quando houver alterações no desenho.
Vale a pena analisar peças condutoras com reentrâncias de difícil acesso, perfis contínuos intrincados ou características difíceis em materiais duros. A fresagem geralmente remove material aberto com maior eficiência. A comparação útil é o processo completo para o seu desenho, não uma regra que um processo seja sempre melhor.[1]
A eletroerosão por fio segue um perfil contínuo com um eletrodo de fio. A eletroerosão por molde utiliza um eletrodo conformado para cavidades acessíveis, incluindo reentrâncias cegas. Envie uma vista em corte quando não for claro se uma característica atravessa totalmente a peça.[2]
A eletroerosão convencional exige uma peça condutora eletricamente. Envie a classe exata do material, sua dureza e condição de tratamento, para que o processo possa ser analisado. Plásticos isolantes comuns estão fora do escopo desse processo.[1]
Um perfil interno fechado normalmente exige um furo inicial passante para inserção do fio. Um perfil aberto pode permitir a entrada a partir de uma borda. Acordar a localização inicial e a trajetória de entrada para garantir compatibilidade com o contorno final.
Especifique um raio mensurável em vez de “perfeitamente afiado”. O diâmetro do fio e o intervalo de descarga influenciam o canto obtido por fio diamantado. O EDM por imersão também apresenta efeitos relacionados à geometria do eletrodo, ao desgaste e ao intervalo. O canto alcançável deve ser revisado em comparação com a característica real.[2]
Sim, o EDM é utilizado em materiais condutores temperados. Inclua a dureza real na entrada, os registros de tratamento e os datums finais. Qualquer tratamento adicional ou acabamento superficial deve permanecer na sequência de processo acordada.[2]
Envie as tolerâncias de contorno, cavidade ou ajuste, os limites de acabamento superficial, as dimensões da peça e o material. Os limites viáveis e os métodos de inspeção são confirmados com base no seu desenho e na rota de usinagem proposta antes da emissão do pedido.
Isso depende do estado final exigido. O EDM pode deixar uma camada recast, e a suavidade visual isoladamente não garante a integridade da superfície. Especifique quaisquer requisitos de remoção, trincas, rugosidade ou ensaios antes da usinagem; acorde previamente como os acabamentos posteriores afetam as dimensões.[5]
Você pode incluir qualquer um desses itens na solicitação. Forneça as dimensões atuais, os registros de material e um sistema claro de identificação. Para eletrodos, inclua desenhos e referências, e acorde previamente os controles de entrada, o estado de utilizabilidade e a responsabilidade por eventuais substituições.
Um desenho cotado, modelo 3D quando disponível, material e condição, dimensões da peça bruta, quantidade e requisito de entrega. Indique se as características são passantes ou cegas, os furos iniciais permitidos, as faces de referência (datums) e quaisquer requisitos de integridade superficial. Especifique se você necessita apenas de eletroerosão ou de uma peça totalmente usinada.
Destaque a abertura, a cavidade ou o detalhe local que exige usinagem por eletroerosão (EDM). Inclua a região da peça ao redor desse detalhe para que possamos avaliar o acesso, o estado da matéria-prima e as referências.
Uma solicitação inicial pode deixar em aberto a escolha entre eletroerosão por fio e eletroerosão por imersão. Informe-nos o resultado exigido, em vez de tentar adivinhar o tamanho do eletrodo, o diâmetro do fio ou a folga de faísca.
Para um componente já existente, envie a revisão atual e identifique as superfícies já acabadas.
Referências para EDM por fio, EDM por imersão, preparação de eletrodos e integridade da superfície.
