Geprofileerde stempels en inzetstukken
Geef de werkcontour, de materiaaldikte en de oppervlakken aan die worden gebruikt om het onderdeel te positioneren. Houd randafrundingen en eventuele conische vormen duidelijk aangegeven op de tekening.
Bespreek draad-EDM voor doorgaande profielen en onderdompel-EDM voor blinde holten in geleidende materialen. Wij bevestigen de bewerkingsroute, de productieverantwoordelijkheden en de inspectievereisten op basis van uw tekening.
Geef de werkcontour, de materiaaldikte en de oppervlakken aan die worden gebruikt om het onderdeel te positioneren. Houd randafrundingen en eventuele conische vormen duidelijk aangegeven op de tekening.
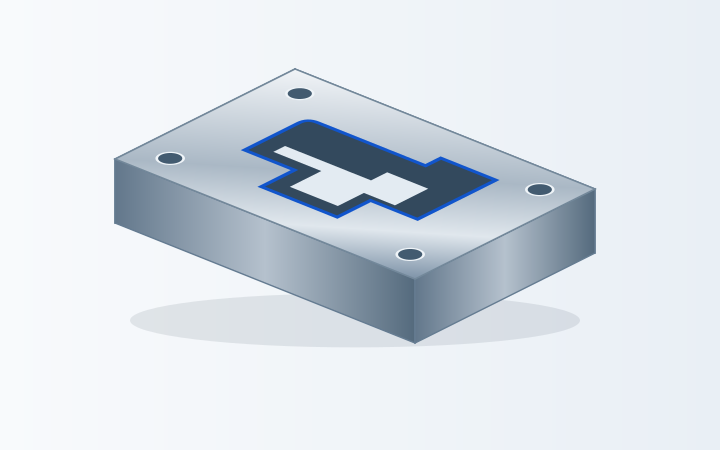
Voor een gesloten opening moet de toegestane startlocatie van de draad worden opgenomen en moet de opening ten opzichte van de montage- of positioneringskenmerken worden geïdentificeerd.
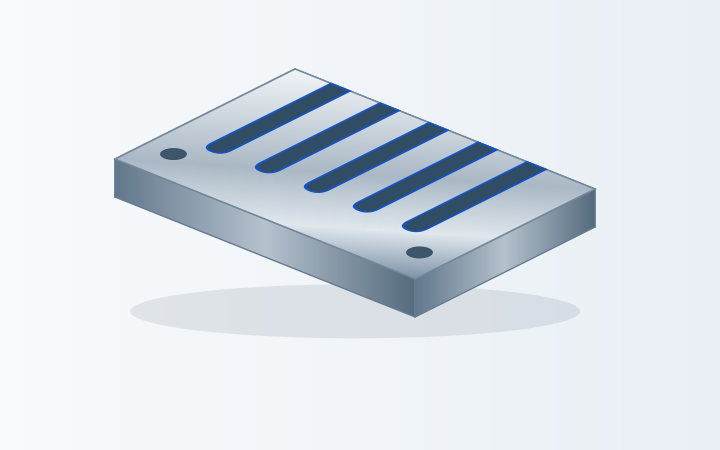
Geef de sleufbreedte, de diepte door de plaat heen en de steunribben die moeten blijven bestaan. Neem eventuele beperkingen met betrekking tot het vastzetten of ondersteunen van delicate secties op.
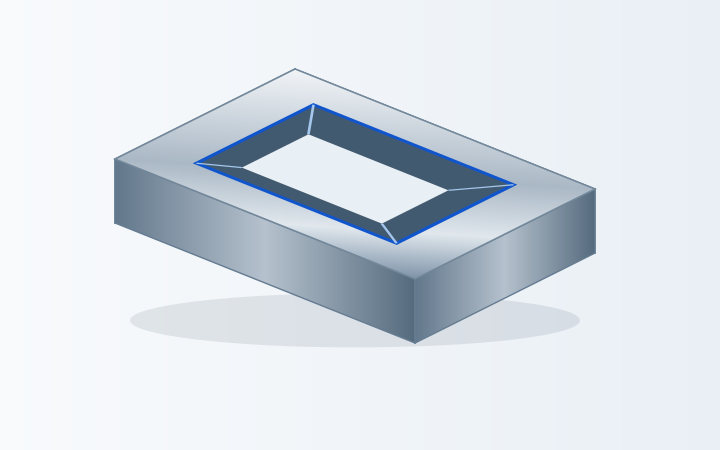
Geef beide aanzichten, de materiaaldikte en de gewenste conische vorm of hoekverhouding op. Deze details behoren samen in de procesbeoordeling te worden opgenomen.
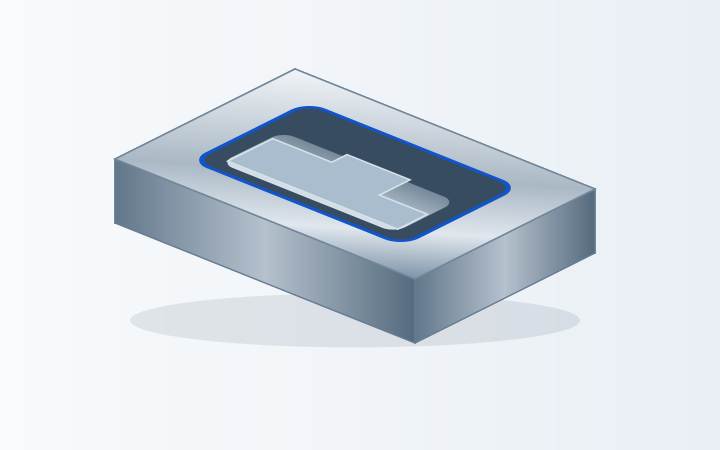
Stuur het model van de holte met de bijbehorende diepte, de vorm van de bodem, de hoekafrundingen en de positie. Identificeer gebieden die reeds zijn bewerkt en oppervlakken die onaangetast moeten blijven.Voor een matrijsinzetstuk,bewerking van matrijscomponentenomvat ook de interfaces met de omliggende matrijsopbouw.
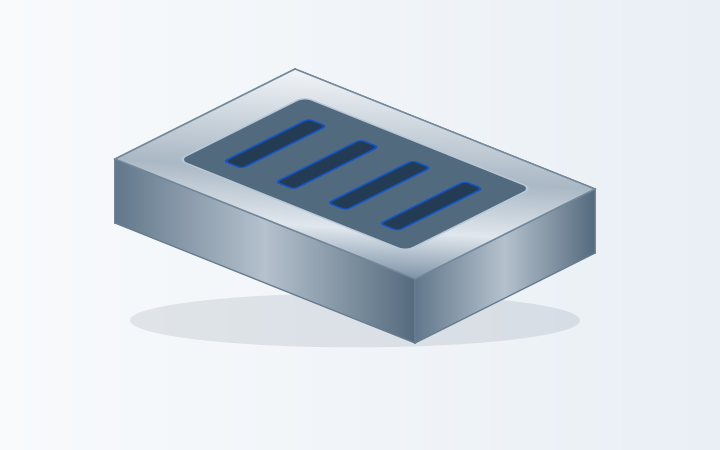
Voeg het volledige inzetstuk toe, niet alleen een detailopname van de inzinking. Toegang voor de elektrode, de resterende wanddikte en de vereiste oppervlaktoestand moeten gezamenlijk worden beoordeeld.
Geen overeenkomende voorbeelden. Probeer een ander kenmerk of wis de filters.
Stuur de complete onderdeeltekening om de EDM-bewerkingsroute en inspectievereisten te beoordelen.
Elektrische ontladingsbewerking (EDM) verwijdert materiaal uit geleidende werkstukken via gecontroleerde elektrische ontladingen. Draad-EDM wordt gebruikt voor doorgaande profielen; sinker-EDM kan blinde holten vormen met een gevormde elektrode. De keuze hangt af van het kenmerk, het materiaal, de toegankelijkheid en de inspectievereisten.[1]
Een continu aangevoerde draadelektrode volgt het geprogrammeerde profiel door het grondmateriaal heen. Denk aan een stansopening, een extern contour of een sleuf die dwars door een plaat loopt.
Geef de grondstofdikte, de instaptoegang en eventuele verschillen tussen het boven- en onderprofiel op. De keuze van de draad, de spoeling en de nabewerkingsroute beïnvloeden de snede.[3]
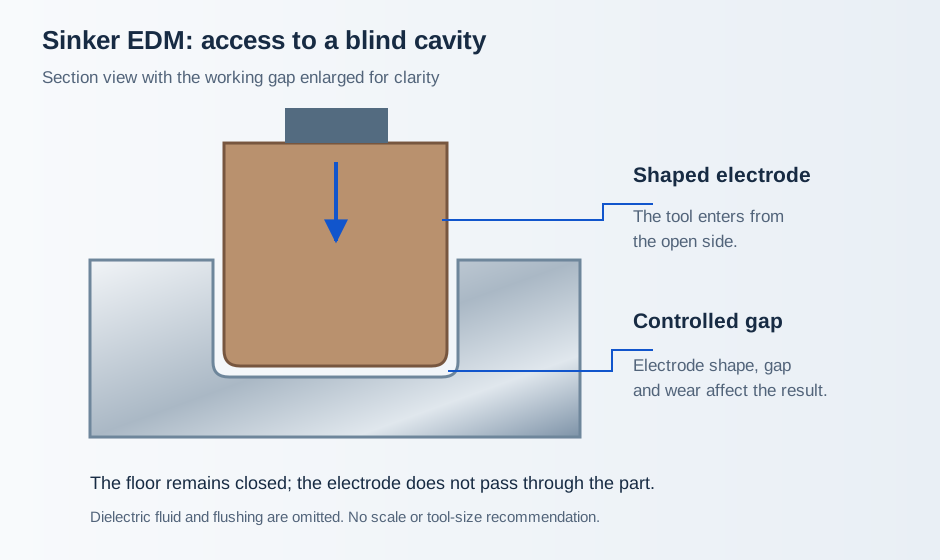
Zink-EDM, stans-EDM en zuiger-EDM verwijzen alle naar de methode met een gevormde elektrode. De elektrode werkt in een toegankelijke holte; deze hoeft niet door het onderdeel heen te gaan.
Neem het model van de holte op, evenals de vereiste details voor de bodem, hoeken en oppervlakken. De elektrode, zijn slijtage en de gecontroleerde ontladingsopening moeten worden meegenomen in het productieplan.[2]
Een onderdeel kan eerst gefreesd of gedraaid worden, waarna geselecteerde functies via EDM worden bewerkt. Grove verspaning en referentievlakken kunnen eerder worden uitgevoerd, waardoor een intern profiel of moeilijk toegankelijke uitsparing overblijft voor EDM.
Markeer deze functies en elke verplichte warmtebehandelingsvolgorde. Geef de volledige bewerkingsvolgorde op — of alleen het resterende EDM-werk — zodat voorbereiding en eindinspectie duidelijk zijn toegewezen.
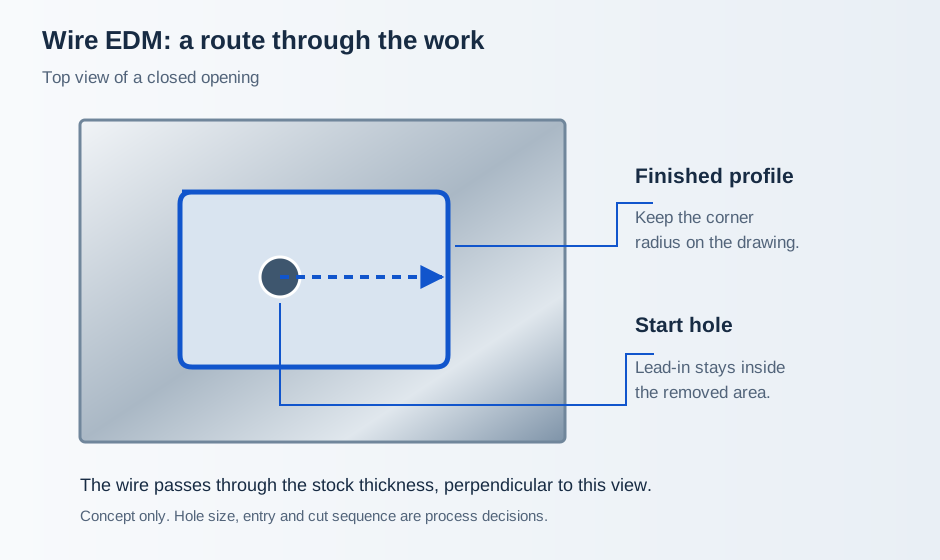
Geef bij een gesloten stansopening aan waar een startgat is toegestaan. Bij een open contour dient u de beschikbare toegang via de rand aan te geven. Markeer ook gebieden waar een intreespoor of een tijdelijke vastzetfunctie onaanvaardbaar zou zijn.
Indien de twee vlakken verschillende profielen hebben, lever dan de geometrie voor beide vlakken en geef het referentievlak aan. Een enkel bovenaanzicht kan de conische vorm of de opening aan de onderzijde ongedefinieerd laten.
De bodem, zijwanden en ingang van de holte moeten allemaal in het model zijn opgenomen. Toon de uitsparing in het volledige onderdeel, zodat de elektrodehouder en de werkstukopspanning kunnen worden beoordeeld — niet alleen de holte op zich.
Voor geleverde elektroden dient u de bijbehorende tekening, het referentiesysteem en de identificatie op te nemen. Maak afspraken over wie de elektrode controleert en wie verantwoordelijk is voor eventuele ruw- of nabewerkingselektroden die nodig zijn voor de opdracht.[4]
Geef de exacte kwaliteit, hardheid en warmtebehandelingsgeschiedenis op. Geef aan of EDM plaatsvindt vóór of na de warmtebehandeling, en of de definitieve referentievlakken of geslepen vlakken al aanwezig zijn.
Bekijk staalbewerking →Geef de werkelijke legering en toestand op, evenals eventuele eisen aan de uiteindelijke oppervlakte-integriteit. Bespreek het materiaal en de functie samen, in plaats van elke geleidende legering als dezelfde opdracht te behandelen.
Blader door metalen materialen →Geef de kwaliteit, eventuele coatings en eventuele ongelijksoortige materialen in het grondmateriaal op. Voor andere geleidende materialen stuur de materiaalspecificatie ter beoordeling.
Vergelijk materialen →Conventionele draad- en sinker-EDM vereisen elektrische geleidbaarheid. Gewone isolerende kunststoffen behoren bij een beoordeling van mechanische bewerking, niet bij een standaard EDM-offerte.[1] Verken CNC-bewerking van kunststoffen →
Pas de tekeningsrevisie aan op het onderdeel bij ontvangst. Noteer de afmetingen van het grondmateriaal, de hardheid, bestaande referentievlakken en de nog te maken functies.
Overeenstemming over draadaanvoer of elektrodevoorbereiding, ondersteuning voor uitneembare delen en de beschikbare vlakken voor opspanning.
Houd het vereiste profiel, de diepte en de uiteindelijke oppervlaktoestand nauw gekoppeld aan de vrijgegeven tekening. Scheid ruwbewerking van afwerking waar de bewerkingsroute dit vereist.
Controleer de overeengekomen kenmerken, identificeer de onderdelen en verpak gevoelige randen of afgewerkte oppervlakken voor de volgende bewerking.
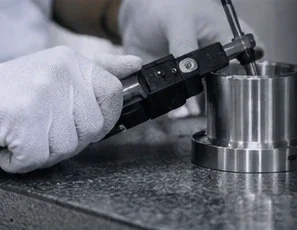
Een profiel kan aan zijn afmetingsgrenzen voldoen, maar toch een specifieke oppervlakteafwerking vereisen. Indien er eisen gelden voor de hersmolten laag of scheuren, dient de acceptatie-eis en de testmethode vóór offerte opgegeven te worden. EDM kan een thermisch gewijzigd oppervlak achterlaten; de benodigde vervolgacties hangen af van het materiaal en de toepassing.[5]
Houd ook randafwerkingen op de tekening aan. Polijsten, overgaan of verwijderen van een oppervlaktelaag kan invloed hebben op een pasvorm of een kleine radius, dus de eindinspectietoestand dient deze werkzaamheden te omvatten.
| Vereiste | Tekeningdetails | Verificatie |
|---|---|---|
| Doorgaande profielen | Contour, referentievlak, dikte, conus | Bovenkant, onderkant, gespecificeerde tussenliggende secties |
| Blinde holten | Diepte, bodem, radii, referentiepunten (datums) | Toegankelijkheid; replica of doorsnijding indien overeengekomen |
| Pasvormen | Wederzijdse geometrie en grenswaarden | Eindtoestand na afwerking |
| Oppervlakteruwheid | Oppervlakte, parameter, eenheden, grenswaarde | Numerieke meting en visuele criteria afzonderlijk |
| Oppervlakte-integriteit | Hersmolten laag, scheuren, gespecificeerde grenswaarden | Overeengekomen test, steekproefneming, rapport |
| Materiaal en partijnummer | Certificaat, warmtebehandeling, identificatie | Monster- en partijregistraties |
Stuur de tekening van het afgewerkte onderdeel en de huidige meetgegevens. Wijs bestaande coatings, behandelde lagen en beschermd oppervlakken aan. Kom overeen welke acceptatiecriteria van toepassing zijn bij binnenkomst en wie verantwoordelijk is voor een beschadigd of te klein ruwstuk.
Geef de volledige leveringsomvang aan: levering van ruwstukken, voorbewerking, indien nodig warmtebehandeling, EDM, afwerking en registratie. Voor herhaalde werkzaamheden wordt overeengekomen waar elektroden of opspanningen worden bewaard en welke revisie elk item betreft.
Kom overeen welke productielocatie en eventuele externe verwerkers worden ingeschakeld, voordat de bestelling wordt geplaatst. Kevin kan coördinatie bespreken via VETCNC of via een directe introductie bij een geschikte partner; in de offerte moeten de verantwoordelijkheden voor bewerking, inspectie en levering duidelijk worden genoemd.
Voor een sinker-EDM-opdracht is mogelijk ontwerp, bewerking en controle van de elektrode vereist voordat het eerste onderdeel wordt gebrand. Bij draad-EDM maken voorbereiding van de instapopening en het vastzetten van het onderdeel deel uit van de bewerkingsroute.[4]
De dikte van het grondmateriaal, smalle of diepe kenmerken en toegang voor spoelen beïnvloeden de procesplanning. Stuur de volledige afmetingen van het grondmateriaal evenals de afgewerkte kenmerken.[3]
Controles op eindafmeting, oppervlakteruwheid en materiaalintegriteit kunnen extra bewerkingen of registraties vereisen. Geef deze op samen met de onderdeelhoeveelheid en de gewenste leverdatum.
Voor monsters en herhaalde series dient u de monsterhoeveelheid te scheiden van de goedgekeurde productiehoeveelheid. Vraag welke eenmalige gereedschapskosten zijn inbegrepen, wat kan worden hergebruikt en wat opnieuw moet worden beoordeeld bij wijziging van de tekening.
Het is zinvol om dit te herzien voor geleidende onderdelen met moeilijk bereikbare inkepingen, ingewikkelde doorlopende profielen of lastige kenmerken in hard materiaal. Frezen verwerkt vaak open grondmateriaal sneller. De nuttige vergelijking is de volledige bewerkingsroute voor uw tekening, niet een algemene regel dat één proces altijd beter is.[1]
Draad-EDM volgt een doorlopend profiel met behulp van een draadelektrode. Sinker-EDM gebruikt een gevormde elektrode voor een toegankelijke holte, inclusief een blinde inkeping. Stuur een doorsnede weergave als onduidelijk is of een kenmerk door het onderdeel heen gaat.[2]
Conventionele EDM vereist een elektrisch geleidend werkstuk. Stuur de exacte materiaalsoort, hardheid en behandelingstoestand, zodat de bewerkingsroute kan worden beoordeeld. Gewone isolerende kunststoffen vallen buiten het toepassingsgebied van dit proces.[1]
Een gesloten intern profiel heeft normaal gesproken een doorgaand startgat nodig om de draad door te brengen. Een open kenmerk kan toegang vanaf een rand toestaan. Overleg over de startlocatie en de aanloop, zodat deze compatibel blijven met de afgewerkte contour.
Specificeer een meetbare radius in plaats van ‘perfect scherp’. De draaddiameter en de ontladingsspleet beïnvloeden de hoek bij een draadsnede. Ook bij zinkvonken spelen de elektrodegeometrie, slijtage en de vonkspleet een rol. De haalbare hoek moet worden beoordeeld op basis van de werkelijke geometrie.[2]
Ja, EDM wordt toegepast op geharde geleidende materialen. Vermeld de werkelijke aanvoerhardheid, behandelingsgegevens en de afgewerkte referentievlakken. Eventuele verdere behandeling of oppervlakteafwerking moet binnen de overeengekomen procesvolgorde blijven.[2]
Stuur de contouren-, holte- of pasmaattoleranties, oppervlakteafwerkingslimieten, onderdeelafmetingen en het materiaal. Haalbare limieten en inspectiemethoden worden bevestigd op basis van uw tekening en de voorgestelde bewerkingsroute, voordat een order wordt geplaatst.
Dat hangt af van de vereiste eindtoestand. EDM kan een herstolde laag achterlaten, en visuele gladheid alleen garandeert niet de integriteit van het oppervlak. Geef eventuele eisen voor verwijdering, scheuren, ruwheid of tests aan vóór bewerking; spreek af hoe latere nabewerking de afmetingen beïnvloedt.[5]
U kunt beide vermelden in uw aanvraag. Lever de huidige afmetingen, materiaalgegevens en een duidelijk identificatiesysteem. Voor elektroden dient u tekeningen en referenties mee te sturen, en vervolgens afspreken welke inkomende controles van toepassing zijn, wat de bruikbare conditie is en wie verantwoordelijk is voor eventuele vervangingen.
Een bemaatte tekening, 3D-model indien beschikbaar, materiaal en conditie, grondafmetingen, aantal en levertijd. Markeer doorgaande versus blinde functies, toegestane startgaten, referentievlakken en eventuele eisen aan de oppervlakte-integriteit. Geef aan of u uitsluitend EDM wilt of een volledig bewerkt onderdeel.
Geef de opening, holte of lokaal detail aan die EDM vereist. Neem het omliggende onderdeel op, zodat toegang, grondstaat en referentievlakken kunnen worden beoordeeld.
Bij een eerste aanvraag kunt u de keuze tussen draad-EDM en onderdompel-EDM openlaten. Geef ons het gewenste resultaat in plaats van te raden naar de elektrodegrootte, draaddiameter of vonkspeling.
Voor een bestaand onderdeel: stuur de huidige revisie en geef de reeds afgewerkte oppervlakken aan.
Referenties voor draad-EDM, onderdompel-EDM, elektrodevoorbereiding en oppervlakte-integriteit. De bewerkingsomvang, inspectievereisten en productieverantwoordelijkheden worden voor elke order bevestigd.
