Profilierte Stempel und Einsätze
Zeigen Sie die Arbeitskontur, die Rohmaterialstärke und die zur Lagefixierung des Teils verwendeten Flächen an. Halten Sie Kantenradien und jegliche Konizität explizit in der Zeichnung fest.
Besprechen Sie Draht-EDM für Durchgangsprofile und Senk-EDM für blinde Hohlräume in leitfähigen Materialien. Wir bestätigen den Bearbeitungsweg, die Fertigungsverantwortlichkeiten und die Prüfanforderungen anhand Ihrer Zeichnung.
Zeigen Sie die Arbeitskontur, die Rohmaterialstärke und die zur Lagefixierung des Teils verwendeten Flächen an. Halten Sie Kantenradien und jegliche Konizität explizit in der Zeichnung fest.
Für eine geschlossene Öffnung geben Sie den zulässigen Drahtstartort an und kennzeichnen Sie die Öffnung relativ zu Montage- oder Lagefixiermerkmalen.
Kennzeichnen Sie Schlitzbreite, Schlitztiefe durch die Platte hindurch sowie die verbleibenden Stege. Geben Sie ggf. Einschränkungen beim Spannen oder Stützen empfindlicher Bereiche an.
Geben Sie beide Stirnprofile, die Materialstärke und die gewünschte Konizität oder Winkelbeziehung an. Diese Angaben gehören gemeinsam in die Prozessprüfung.
Senden Sie das Hohlraummodell mit seiner Tiefe, der Bodenform, den Eckradien und der Lage. Kennzeichnen Sie bereits bearbeitete Bereiche sowie Flächen, die unberührt bleiben müssen.Für einen WerkzeugeinsatzBearbeitung von Formteilekomponentenumfasst dies auch die Schnittstellen zur umgebenden Formbaugruppe.
Fügen Sie den gesamten Einsatz ein, nicht nur eine Detailansicht der Vertiefung. Zugänglichkeit für die Elektrode, verbleibende Wandstärke und geforderter Oberflächenzustand müssen gemeinsam berücksichtigt werden.
Keine passenden Beispiele vorhanden. Versuchen Sie ein anderes Merkmal oder löschen Sie die Filter.
Senden Sie die vollständige Teilezeichnung, um den EDM-Bearbeitungsweg und die Prüfanforderungen zu überprüfen.
Die elektrische Entladungsbearbeitung (EDM) entfernt Material von leitfähigen Werkstücken mittels kontrollierter elektrischer Entladungen. Draht-EDM wird für Durchgangsprofile eingesetzt; Senk-EDM kann blinde Hohlräume mit einer geformten Elektrode erzeugen. Die Wahl hängt vom Merkmal, dem Material, der Zugänglichkeit und den Prüfanforderungen ab.[1]
Eine kontinuierlich zugeführte Drahtelektrode folgt dem programmierten Profil durch das Rohmaterial hindurch. Denken Sie an eine Werkzeugöffnung, eine Außenkontur oder einen Schlitz, der durch eine Platte verläuft.
Geben Sie die Werkstoffdicke, den Zugang für den Draht und eventuelle Unterschiede zwischen oberem und unterem Profil an. Die Wahl des Drahtes, die Spülung sowie die Endbearbeitungsroute beeinflussen den Schnitt.[3]
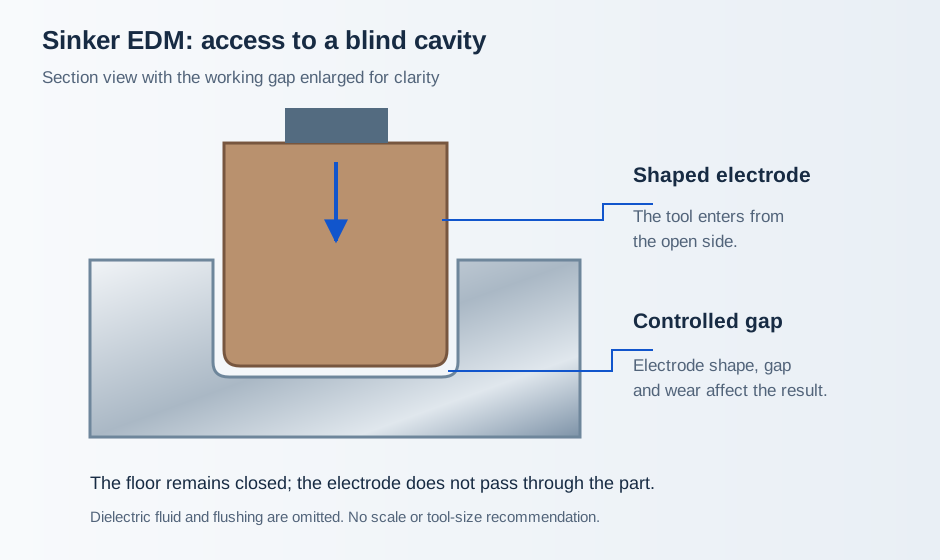
Senk-EDM, Formsenk-EDM und Ram-EDM beziehen sich auf das Verfahren mit formgebenden Elektroden. Die Elektrode arbeitet in eine zugängliche Hohlraumöffnung hinein; sie muss nicht durch das Bauteil hindurchgeführt werden.
Fügen Sie das Modell der Aussparung sowie die erforderlichen Angaben zu Boden, Ecken und Oberflächen hinzu. Bei der Fertigungsplanung müssen Elektrode, deren Verschleiß sowie der gesteuerte Entladungsspalt berücksichtigt werden.[2]
Ein Bauteil kann zunächst fräserisch oder drehend bearbeitet und anschließend für ausgewählte Merkmale der EDM-Bearbeitung zugeführt werden. Offene Materialabtragsvorgänge und Referenzflächen können frühzeitig ausgeführt werden, wobei ein inneres Profil oder eine schwer zugängliche Aussparung für die EDM-Bearbeitung zurückbehalten wird.
Markieren Sie diese Merkmale sowie jede vorgeschriebene Wärmebehandlungssequenz. Geben Sie entweder die vollständige Bearbeitungsroute oder ausschließlich die verbleibende EDM-Arbeit an, damit Vorbereitung und Endprüfung eindeutig zugewiesen werden können.
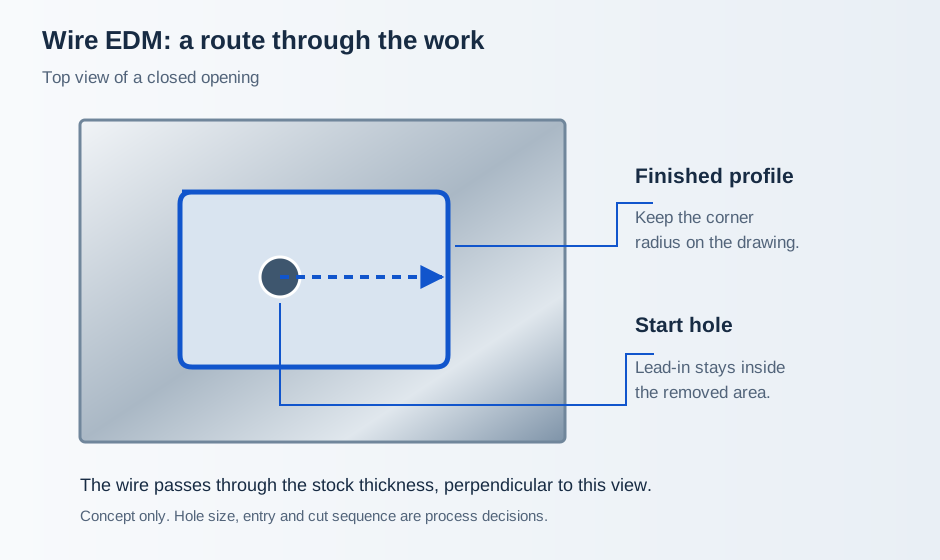
Für eine geschlossene Matrizenöffnung geben Sie bitte an, an welcher Stelle ein Startloch zulässig ist. Für eine offene Kontur zeigen Sie den verfügbaren Zugang über die Kante. Markieren Sie zudem Bereiche, in denen eine Eintrittsmarke oder eine temporäre Haltestruktur unzulässig wäre.
Falls die beiden Flächen unterschiedliche Profile aufweisen, liefern Sie die Geometrie für beide Flächen und benennen Sie die Bezugsfläche. Eine einzelne Draufsicht-Umrisszeichnung lässt Neigungswinkel oder Öffnungen im unteren Bereich undefiniert.
Boden, Seitenwände und Eingang der Aussparung gehören alle zum Modell. Zeigen Sie die Aussparung im vollständigen Bauteil dar, damit Halterung und Spannmittel für die Elektrode sowie die Werkstückaufnahme geprüft werden können – nicht nur die Aussparung isoliert.
Für bereitgestellte Elektroden fügen Sie deren Zeichnung, Bezugssystem und Kennzeichnung bei. Vereinbaren Sie, wer die Elektrode prüft sowie wer für eventuell erforderliche Vor- oder Feinelektroden verantwortlich ist.[4]
Geben Sie die genaue Legierungsbezeichnung, Härte und Wärmebehandlungshistorie an. Geben Sie an, ob die EDM-Bearbeitung vor oder nach der Wärmebehandlung erfolgt, und ob fertige Bezugsflächen oder geschliffene Flächen bereits vorhanden sind.
Überprüfen Sie die Stahlbearbeitung →Geben Sie die tatsächliche Legierung und Zustandsart sowie alle endgültigen Anforderungen an die Oberflächenintegrität an. Besprechen Sie Werkstoff und Merkmal gemeinsam, statt jede leitfähige Legierung als identische Aufgabe zu behandeln.
Metallwerkstoffe durchsuchen →Geben Sie die Legierungsbezeichnung, Beschichtungen und eventuelle ungleichartige Werkstoffe im Rohling an. Für andere leitfähige Werkstoffe senden Sie bitte die Werkstoffspezifikation zur Prüfung.
Werkstoffe vergleichen →Konventionelle Draht- und Senk-EDM erfordern elektrische Leitfähigkeit. Gewöhnliche isolierende Kunststoffe gehören in eine mechanische Bearbeitungsprüfung – nicht in ein Standard-EDM-Angebot.[1] Kunststoff-CNC-Bearbeitung erkunden →
Stimmen Sie die Zeichnungsrevision mit dem eingehenden Teil ab. Dokumentieren Sie Abmessungen des Rohlings, Härte, vorhandene Bezugsflächen (Datums) sowie noch herzustellende Merkmale.
Vereinbaren Sie Drahtzugang oder Elektrodenvorbereitung, Stützung für abnehmbare Bereiche sowie verfügbare Flächen für die Spannung.
Halten Sie Profil, Tiefe und endgültigen Oberflächenzustand strikt an der freigegebenen Zeichnung fest. Trennen Sie Vor- und Feinbearbeitung dort, wo dies vom Fertigungsplan gefordert wird.
Überprüfen Sie die vereinbarten Merkmale, kennzeichnen Sie die Teile und verpacken Sie empfindliche Kanten oder fertige Oberflächen für die nächste Bearbeitungsstufe.
Ein Profil kann zwar innerhalb seiner Größenlimits liegen, benötigt aber dennoch einen spezifizierten Oberflächenfinish-Schritt. Wo Anforderungen an die Wiederaufschmelzschicht (Recast-Layer) oder Rissbildung gelten, ist die Akzeptanzbedingung sowie die Prüfmethode vor Angebotserstellung anzugeben. EDM kann eine thermisch veränderte Oberfläche hinterlassen; die erforderliche Nachbearbeitung hängt vom Werkstoff und der Anwendung ab.[5]
Fügen Sie auch Kantenausführungen in die Zeichnung ein. Polieren, Abrunden oder Entfernen einer Oberflächenschicht können Passungen oder kleine Radien beeinflussen – der endgültige Prüfzustand muss diese Arbeiten daher umfassen.
| Anforderung | Zeichnungsdetails | Verifizierung |
|---|---|---|
| Durchgehende Profile | Umfangskontur, Bezugsfläche, Dicke, Konus | Oberseite, Unterseite, festgelegte Zwischensektionen |
| Blinde Hohlräume | Tiefe, Boden, Radien, Bezugsflächen (Datums) | Zugang; Abformung oder Schnittprobe bei Vereinbarung |
| Passungen | Gegenstückgeometrie und Grenzwerte | Endzustand nach der Endbearbeitung |
| Oberflächenrauheit | Oberfläche, Parameter, Einheit, Grenzwert | Numerische Messung und visuelle Kriterien getrennt voneinander |
| Oberflächenintegrität | Wiederaufschmelzschicht (Recast-Layer), Risse, festgelegte Grenzwerte | Vereinbarte Prüfung, Probenahme, Bericht |
| Material und Charge | Zertifikat, Behandlung, Kennzeichnung | Muster- und Chargenprotokolle |
Senden Sie die Zeichnung des fertigen Teils sowie die aktuellen Messwerte. Kennzeichnen Sie vorhandene Beschichtungen, behandelte Schichten und geschützte Oberflächen. Vereinbaren Sie die Eingangsfreigabe sowie die Verantwortlichkeit für einen beschädigten oder zu klein dimensionierten Rohling.
Listen Sie den vollständigen Lieferumfang auf: Rohlingslieferung, Vorbearbeitung, bei Bedarf Wärmebehandlung, EDM, Endbearbeitung sowie Dokumentation. Bei Wiederholungsaufträgen vereinbaren Sie die Lagerung von Elektroden oder Spannvorrichtungen sowie die jeweilige Zeichnungsrevision, zu der jedes Element gehört.
Vereinbaren Sie den Fertigungsstandort sowie ggf. externe Zulieferer, bevor die Bestellung erteilt wird. Kevin kann die Koordination über VETCNC oder eine direkte Vermittlung an einen geeigneten Partner besprechen; das Angebot muss die Verantwortlichkeiten für Fräsen, Prüfung und Lieferung benennen.
Bei einer Senk-EDM-Aufgabe kann vor dem ersten Abbrand die Konstruktion, Herstellung und Prüfung der Elektrode erforderlich sein. Bei Draht-EDM umfasst die Fertigungsroute auch die Vorbereitung der Eintrittsstelle sowie die sichere Halterung des Werkstücks.[4]
Rohlingdicke, schmale oder tiefe Merkmale sowie die Zugänglichkeit für die Spülung beeinflussen die Prozessplanung. Senden Sie sowohl die vollständigen Rohlingsabmessungen als auch die Abmessungen des fertigen Merkmals.[3]
Kontrollen der Endmaße, der Oberflächenrauheit sowie der Materialintegrität können zusätzliche Bearbeitungsschritte oder Dokumentation erfordern. Kalkulieren Sie diese zusammen mit der Teilemenge und dem erforderlichen Liefertermin.
Für Muster und Wiederholungslieferungen trennen Sie die Musteranzahl von der freigegebenen Serienmenge. Erkundigen Sie sich, welche einmaligen Werkzeugkosten im Angebot enthalten sind, was wiederverwendet werden kann und was bei einer Zeichnungsänderung neu geprüft werden muss.
Eine Überprüfung lohnt sich bei leitfähigen Teilen mit schwer zugänglichen Aussparungen, komplexen Durchgangsprofilen oder anspruchsvollen Merkmalen aus harten Werkstoffen. Das Fräsen bewältigt oft die offene Spanabnahme effizienter. Entscheidend ist der Vergleich der gesamten Fertigungsroute für Ihre Zeichnung – nicht die pauschale Annahme, dass ein Verfahren grundsätzlich immer überlegen ist.[1]
Draht-EDM folgt einem Durchgangsprofil mittels eines Drahtelektroden. Senk-EDM verwendet eine formgebende Elektrode für eine zugängliche Hohlraumform – einschließlich einer nicht durchgehenden Aussparung. Senden Sie bei Unklarheit, ob ein Merkmal das Teil durchbricht, eine Schnittdarstellung.[2]
Konventionelles EDM erfordert ein elektrisch leitfähiges Werkstück. Senden Sie die genaue Werkstoffsorte, Härte und Wärmebehandlungsbedingung, damit der Fertigungsprozess überprüft werden kann. Gewöhnliche isolierende Kunststoffe liegen außerhalb des Anwendungsbereichs dieses Verfahrens.[1]
Ein geschlossenes inneres Profil benötigt normalerweise ein durchgehendes Startloch, um den Draht einzufädeln. Bei einer offenen Kontur ist ggf. ein Einstieg von einer Kante her möglich. Vereinbaren Sie Lage und Anlauf des Drahts, damit diese mit der fertigen Kontur kompatibel bleiben.
Geben Sie stattdessen einen messbaren Radius an – nicht „perfekt scharf“. Der Drahtdurchmesser und der Entladungsspalt beeinflussen die Eckenform bei der Drahterodierung. Auch bei der Senkerodierung wirken sich Elektrodengeometrie, Elektrodenverschleiß und Spaltbreite aus. Die erreichbare Eckform muss stets im Hinblick auf das konkrete Merkmal bewertet werden.[2]
Ja, EDM wird regelmäßig an gehärteten, elektrisch leitfähigen Werkstoffen angewendet. Geben Sie die tatsächliche Eingangshärte, Wärmebehandlungsunterlagen sowie die fertigen Bezugsflächen (Datums) an. Jegliche nachfolgende Wärmebehandlung oder Oberflächenveredelung muss in der vereinbarten Prozessreihenfolge verbleiben.[2]
Senden Sie die Kontur-, Hohlraum- oder Passungstoleranzen, Oberflächengütevorgaben, Bauteilgröße und Werkstoff an. Erreichbare Grenzwerte sowie Prüfmethoden werden vor Auftragserteilung anhand Ihrer Zeichnung und des vorgeschlagenen Bearbeitungswegs bestätigt.
Dies hängt vom geforderten Endzustand ab. EDM kann eine Aufschmelzschicht (Recast-Layer) hinterlassen; alleinige visuelle Glätte stellt keine Aussage zur Oberflächenintegrität dar. Geben Sie vor der Bearbeitung sämtliche Anforderungen an Materialabtrag, Rissfreiheit, Rauheit oder Prüfverfahren an; vereinbaren Sie zudem, wie spätere Nachbearbeitungsschritte die Maße beeinflussen.[5]
Sie können jeweils eines davon im Anfragevorgang angeben. Liefern Sie aktuelle Abmessungen, Werkstoffunterlagen sowie ein eindeutiges Kennzeichnungssystem mit. Für Elektroden sind Zeichnungen und Referenzen beizufügen; anschließend sind Eingangsprüfungen, nutzbare Zustandskriterien sowie Verantwortlichkeit für etwaige Ersatzelektroden zu vereinbaren.
Eine bemaßte Zeichnung, 3D-Modell (sofern verfügbar), Werkstoff und Zustand, Rohlingabmessungen, Stückzahl und Lieferanforderung. Kennzeichnen Sie Durchgangs- versus Sacklochmerkmale, zulässige Startlöcher, Bezugsflächen (Datum faces) sowie alle Anforderungen an die Oberflächenintegrität. Geben Sie an, ob ausschließlich EDM oder ein vollständig bearbeitetes Bauteil benötigt wird.
Markieren Sie die Öffnung, den Hohlraum oder das lokale Detail, das mittels EDM bearbeitet werden muss. Fügen Sie das umgebende Bauteil bei, damit Zugangsmöglichkeiten, Rohmaterialzustand und Bezüge überprüft werden können.
Bei einer ersten Anfrage kann der Weg zwischen Draht-EDM und Senk-EDM offenbleiben. Teilen Sie uns das geforderte Ergebnis mit – raten Sie nicht selbst die Elektrodenabmessung, Drahtdurchmesser oder Funkenstrecke.
Für ein bestehendes Bauteil senden Sie bitte die aktuelle Zeichnungsrevision und kennzeichnen Sie bereits fertiggestellte Flächen.
Referenzen zu Draht-EDM, Senk-EDM, Elektrodenherstellung und Oberflächenintegrität. Der Umfang der Bearbeitung, die Prüfanforderungen sowie die Fertigungsverantwortlichkeiten werden für jede Bestellung bestätigt.