Profiiloituja iskupintoja ja vaihtopaloja
Näytä toimiva kontuuri, raakamateriaalin paksuus ja osan sijoittamiseen käytetyt pinnat. Pidä reunasäteet ja mahdollinen kaltevuus piirustuksessa eksplisiittisinä.
Tarjoamme langan EDM:n kautta kulkevien profiilien ja upotus-EDM:n sokeiden kaviteettien tarjouksia johtavissa materiaaleissa. Vahvistamme koneistusreitin, valmistustekniset vastuut ja tarkastusvaatimukset piirustuksenne perusteella.
Näytä toimiva kontuuri, raakamateriaalin paksuus ja osan sijoittamiseen käytetyt pinnat. Pidä reunasäteet ja mahdollinen kaltevuus piirustuksessa eksplisiittisinä.
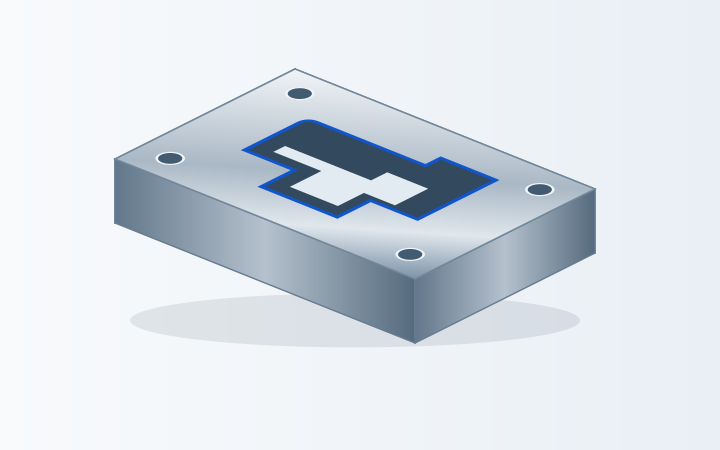
Suljetun aukon tapauksessa määritä sallittu langan aloituspaikka ja tunnista aukko kiinnitys- tai sijoituspisteiden suhteen.
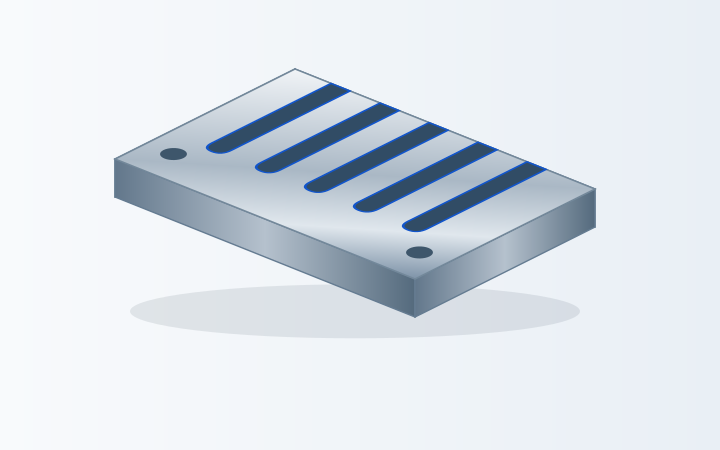
Merkitse uran leveys, syvyys levyä läpi sekä verkkomaiset osat, jotka on säilytettävä. Sisällytä mahdolliset rajoitukset levyn kiinnitykseen tai herkkojen osien tukemiseen.
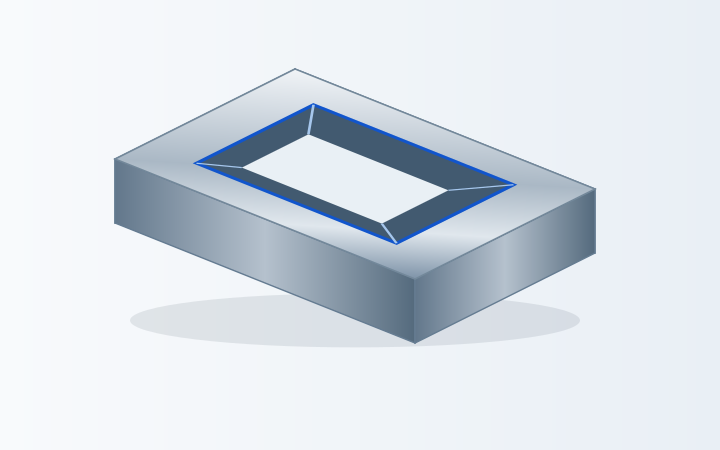
Anna molemmat pinnan profiilit, materiaalin paksuus sekä tarkoitettu vinous tai kulmakaavio.
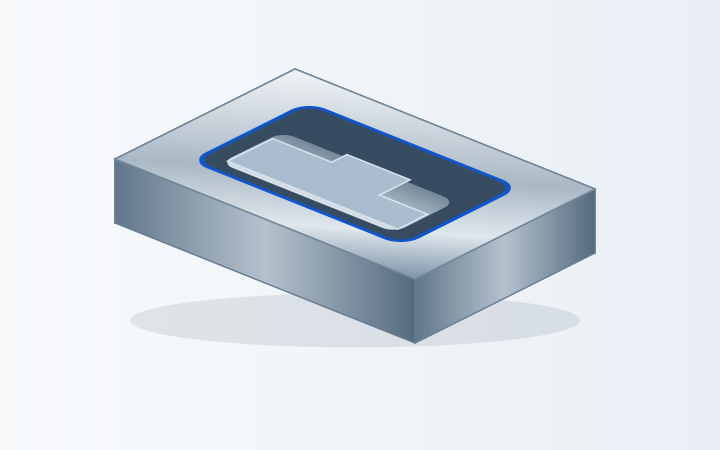
Lähetä kaviteetin malli sen syvyydellä, pohjan muodolla, kulmaradiuksilla ja sijainnilla. Tunnista jo koneistetut alueet ja pinnat, joiden tulee pysyä koskemattomina.Työkaluun sisältyvälle leikkuuteräkselle,muottikomponenttien koneistuskattaa myös yhteydet ympäröivään muottikokoonpanoon.
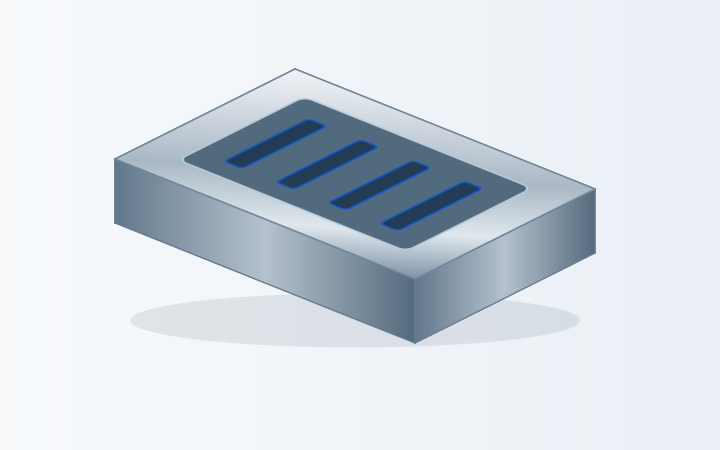
Sisällytä koko työkaluosa, ei ainoastaan painauman lähikuva. Elektrodin pääsy, jäljelle jäävän seinämän paksuus ja vaadittu pinnanlaatu on otettava huomioon yhdessä.
Ei vastaavia esimerkkejä. Kokeile eri ominaisuutta tai tyhjennä suodattimet.
Lähetä koko osan piirustus tarkistettavaksi EDM-käsittelyn ja tarkastusvaatimusten osalta.
Sähkökäyräkoneistus (EDM) poistaa materiaalia johtavista työkappaleista ohjattujen sähköisten kipinöiden avulla. Langan EDM:llä valmistetaan kautta kulkevia profiileja; upotus-EDM:llä voidaan muodostaa sokeita kaviteetteja muotoillulla elektrodilla. Valinta riippuu ominaisuudesta, materiaalista, pääsystä ja tarkastusvaatimuksista.[1]
Jatkuvasti syötetty langanmuotoinen elektrodi seuraa ohjelmoitua profiilia läpi raaka-aineen. Ajattele esimerkiksi leikkuumuottia, ulkoista kontuuria tai uraa, joka kulkee levyssä läpi.
Lähetä raakamateriaalin paksuus, pääsy leikkauskohtaan sekä mahdollinen ero ylä- ja alaprofiilien välillä. Langan valinta, pesu ja viimeistelyreitti vaikuttavat leikkaukseen.[3]
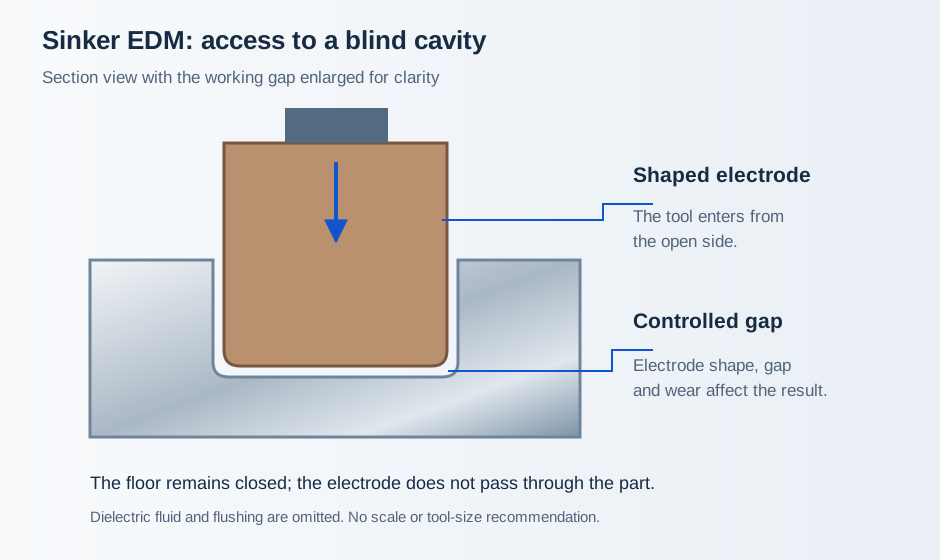
Sinker-EDM, die-sinking-EDM ja ram-EDM viittaavat muotoiltuun elektrodiin perustuvaan menetelmään. Elektrodi työntyy saavutettavaan kammioon; sen ei tarvitse kulkea osan läpi.
Sisällytä kammion malli sekä vaaditut pohja-, kulma- ja pintatiedot. Elektrodi, sen kuluminen ja ohjattu purkausväli on otettava huomioon valmistussuunnitelmassa.[2]
Osa voidaan jyrsiä tai sorvata ensin ja lähettää sen jälkeen valituille piirteille EDM-käsittelyyn. Avoin materiaalin poisto ja viitepinnat voidaan käsitellä aiemmin, jättäen sisäinen profiili tai vaikeasti saavutettava koveruus EDM-käsittelyyn.
Merkitse kyseiset piirteet ja kaikki pakollinen lämpökäsittelyjärjestys. Tarjoa koko valmistusreitti – tai vain jäljellä oleva EDM-työ – jotta valmistusvalmius ja lopputarkastus voidaan määritellä selkeästi.
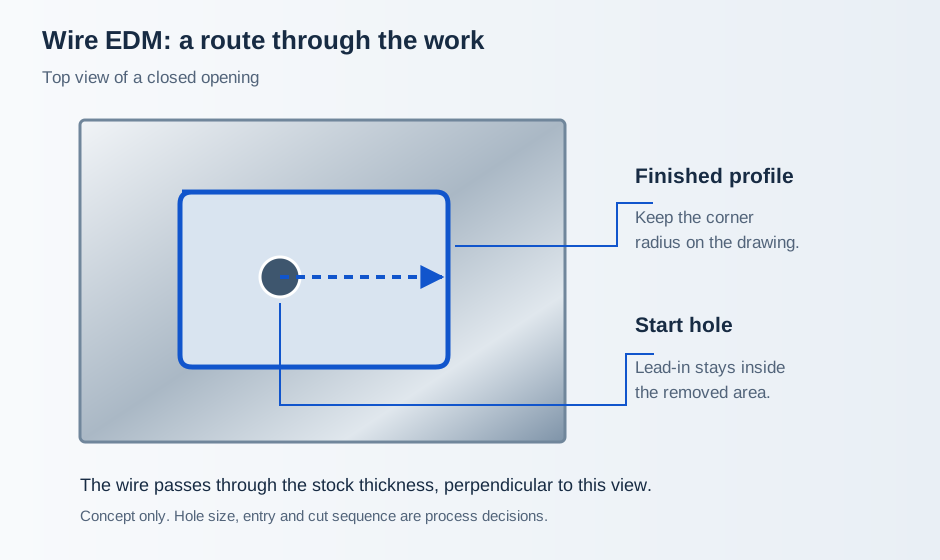
Suljetun muottiaukon tapauksessa määritä, missä aloitusreikä on sallittu. Avatun kontuurin tapauksessa näytä saatavilla oleva reunapääsy. Merkitse myös alueet, joissa sisääntulotodistus tai väliaikainen kiinnityspiirre eivät ole hyväksyttäviä.
Jos kahdella pinnalla on erilaiset profiilit, toimita molempien geometria ja nimeä viitetaso. Yksi yläkuva voi jättää kaltevuuden tai alaosan aukon määrittelemättä.
Kuopan pohja, sivuseinät ja sisääntulo kuuluvat kaikki malliin. Näytä syvennys kokonaisosassa, jotta elektrodipidike ja työkappaleen kiinnitys voidaan tarkistaa, ei pelkästään kuoppa erillisenä.
Toimitettujen elektrodien osalta sisällytä niiden piirustus, viitejärjestelmä ja tunniste. Sovi, kuka tarkistaa elektrodin ja kuka vastaa työhön tarvittavista esikoneistus- tai lopputyöstöelektrodeista.[4]
Anna tarkka laatu, kovuus ja käsittelyhistoria. Ilmoita, tehdäänkö EDM-käsitteleminen ennen vai jälkeen lämpökäsittelyn, sekä onko valmiit mittauspinnat tai hiottavat pinnat jo olemassa.
Tarkista teräksen koneistus →Määritä todellinen seos ja sen tila sekä mahdolliset lopulliset pinnan eheysvaatimukset.
Selaa metallimateriaaleja →Ilmoita lähtöaineen laatu, pinnoitteet ja mahdolliset erilaiset materiaalit työkappaleessa. Muille sähkönjohtaville materiaaleille lähetä materiaalitekninen määritelmä tarkastettavaksi.
Vertaa materiaaleja →Perinteinen langan- ja upotus-EDM edellyttää sähkönjohtavuutta. Tavalliset eristävät muovit kuuluvat mekaanisen koneistuksen arviointiin, ei standardiin EDM-hinnastukseen.[1] Tutustu muovien CNC-koneistukseen →
Varmista, että piirustuksen versio vastaa saapuvaa osaa. Merkitse lähtöaineen mitat, kovuus, olemassa olevat mittauspisteet ja vielä valmistettavat ominaisuudet.
Sovita langansyöttö tai elektrodivalmistus, irrotettavien osien tukirakenteet sekä kiinnitykseen käytettävissä olevat pinnat.
Pidä vaadittu profiili, syvyys ja lopullinen pinnanlaatu sidottuina hyväksyttyyn piirustukseen. Erota karkeus- ja viimeistelyvaiheet toisistaan siellä, missä työntie niin edellyttää.
Tarkista sovitut ominaisuudet, tunnista osat ja pakkaa herkät reunat tai valmiit pinnat seuraavaa vaihetta varten.
Profiili voi täyttää kootaan liittyvät rajat, mutta silti vaatia määritellyn pinnankäsittelyvaiheen. Jos uudelleenmuodostuneen kerroksen tai halkeamien rajoitukset ovat voimassa, hyväksyntävaatimus ja testimenetelmä on ilmoitettava ennen tarjouksen laatimista. EDM voi jättää pintaa lämpötilaltaan muuttuneena; vaadittu seuraavarakenteinen toimenpide riippuu materiaalista ja käyttötarkoituksesta.[5]
Pidä reunakäsittelyt myös piirustuksessa. Kiillotus, tasaus tai pintakerroksen poisto voivat vaikuttaa kiinnitykseen tai pieneen säteeseen, joten lopullisen tarkastustilan tulee sisältää kyseinen työ.
| Vaade | Piirustuksen tiedot | Tarkastus |
|---|---|---|
| Kautta kulkevat profiilit | Muoto, viitepinta, paksuus, kaltevuus | Ylä-, ala- ja määritellyt välipinnat |
| Suljetut kaviteetit | Syvyys, pohja, kaarevuussäteet, mittausviitteet | Pääsy; kopio tai poikkileikkaus, jos sovittu |
| Sovitukset | Liitettävän geometrian ja rajoitusten tarkastus | Lopullinen tila viimeistelyn jälkeen |
| Karheus | Pinta, parametri, yksiköt, raja-arvo | Numeerinen mittaus ja visuaaliset kriteerit erikseen |
| Pinnan laatu | Uudelleenmuodostunut kerros, halkeamat, määritellyt rajat | Sopimuksen mukainen testaus, otantamenetelmä ja raportointi |
| Materiaali ja erä | Sertifikaatti, käsittely, tunnistus | Näytteet ja erätiedot |
Lähetä valmiin osan piirustus ja nykyiset mitat. Merkitse olemassa olevat pinnoitteet, käsitylliset kerrokset ja suojatut pinnat. Sovi sisääntulevan hyväksynnän ja vastuun ottaminen vaurioituneesta tai liian pienestä raakaosasta.
Luettele koko toimitusalue: raakaosien toimittaminen, esikoneistus, tarvittaessa lämpökäsittely, EDM, viimeistely ja tiedot. Toistuvaa työtä varten sovita sähköparien tai kiinnittimien säilytys sekä jokaisen tuotteen kuuluminen tiettyyn versioon.
Sopimuksen tekemistä edeltävässä vaiheessa on sovittava valmistuspaikasta ja mahdollisista ulkopuolisista prosessoijista. Voimme käydä läpi koordinaation järjestämisen VETCNC:n kautta tai suoraan esittelemällä sopivan kumppanin; tarjous tulee nimetä vastuut koneistuksesta, tarkastuksesta ja toimituksesta.
Sinker-työssä saattaa tarvita elektrodin suunnittelua, koneistusta ja tarkastusta ennen ensimmäisen osan polttamista. Langalla tehtävässä työssä sisääntulon valmistelu ja komponentin kiinnitys kuuluvat prosessireittiin.[4]
Raakamateriaalin paksuus, kapeat tai syvät piirteet sekä pesun mahdollisuus vaikuttavat prosessisuunnitteluun. Lähetä sekä raakamateriaalin kokonaismitat että valmiin piirteen mitat.[3]
Lopullisen mitan, karheuden ja materiaalin eheyden tarkastukset voivat vaatia lisätoimenpiteitä tai dokumentointia. Tarjoa nämä yhdessä osien määrän ja vaaditun toimituspäivämäärän kanssa.
Näytteille ja toistettaville erille erota näytteiden määrä tuotantovalmiiksi hyväksytystä määrästä. Kysy, mitkä kertakertaiset työkalukustannukset sisällytetään, mitä voidaan käyttää uudelleen ja mitä on tarkistettava piirrustuksen muuttuessa.
On suositeltavaa tarkistaa sähköä johtaville osille, joiden vaikeapääsyisiä syvennyksiä, monimutkaisia läpikuvausprofiileja tai vaikeita kovamateriaalisia ominaisuuksia on käsiteltävä. Jyrsintä käsittelee usein avoimen raaka-aineen poiston tehokkaammin. Hyödyllinen vertailu on koko reitti teidän piirustukseenne, ei sääntö siitä, että yksi prosessi olisi aina parempi.[1]
Langan EDM seuraa läpikuvausprofiilia langan elektrodilla. Upotus-EDM käyttää muotoiltua elektrodia saavutettavaan kammioon, mukaan lukien sokea syvennys. Lähetä poikkileikkauskuva, jos ei ole selvää, läpäiseekö ominaisuus osan kokonaan.[2]
Perinteinen EDM vaatii sähköä johtavan työkappaleen. Lähetä tarkka materiaaliluokka, kovuus ja käsittelytila, jotta valmistusreitti voidaan tarkistaa. Tavallisista eristävistä muoveista valmistetut työkappaleet eivät kuulu tämän prosessin soveltamisalaan.[1]
Suljettu sisäinen profiili vaatii yleensä läpikuultavan aloitusreikän, jotta lanka voidaan kiertää sen läpi. Avoin piirre voi mahdollistaa pääsyn reunasta sen sijaan. Sovi aloituspaikka ja ohjausreitti niin, että ne ovat yhteensopivia valmiin kontuurin kanssa.
Määrittele mitattava kärkisäde eikä ”täydellisen terävä” kärki. Langan halkaisija ja purkauksenväli vaikuttavat langanleikkausnurkan muotoon. Myös upotus-EDM:ssä elektrodin geometria, kulumisilmiö ja väli vaikuttavat tulokseen. Saavutettava nurkan muoto on tarkistettava todellisen piirteen perusteella.[2]
Kyllä, EDM:ta käytetään kovennetuissa sähköä johtavissa materiaaleissa. Ilmoita todellinen saapuvakappaleen kovuus, käsittelyasiakirjat ja valmiit mittauspisteet. Kaikki myöhempää käsittelyä tai pinnankäsittelyä koskevat toimet on pidettävä sovitussa prosessijärjestyksessä.[2]
Lähetä piirroksenne reunaviivat, kaviteetit tai sovitus toleranssit, pinnanlaatutoleranssit, osan mitat ja materiaali. Saavutettavat toleranssit ja tarkastusmenetelmät vahvistetaan teidän piirroksenne ja ehdotetun koneistusreitin perusteella ennen tilauksen antamista.
Tämä riippuu vaaditusta lopputilasta. Kipinätyöstö voi jättää uudelleensulaneen kerroksen, joten pinnan eheys määritellään ja todennetaan omana asiana. Määrittele kaikki poistoa, halkeamia, karheutta tai testausvaatimuksia koskevat vaatimukset ennen koneistusta; sovita etukäteen, miten myöhempäinen pinnankäsittely vaikuttaa mittoihin.[5]
Voit sisällyttää jommankumman pyyntöön. Toimita nykyiset mitat, materiaalitiedot ja selkeä tunnistusjärjestelmä. Elektrodeihin liitetään piirustukset ja viitteet, jonka jälkeen sovitaan tulevien tarkastusten suorittamisesta, käyttökelpoisuudesta sekä mahdollisten vaihtoehtojen vastuuhenkilöistä.
Mittatarkka piirros, tarvittaessa 3D-malli, materiaali ja käsittelytila, raakapalan mitat, määrä ja toimitusaika. Merkitse läpikuultavat ja sokeat ominaisuudet, sallitut aloitusreiät, mittauspinnat ja kaikki pinnan laatuvaatimukset. Ilmoita, tarvitsetko vain EDM-koneistusta vai valmiin koneistetun osan.
Merkitse avaus, kammio tai paikallinen yksityiskohta, joka vaatii EDM-käsittelyä. Sisällytä ympäröivä osa, jotta pääsy, raakamateriaalin tila ja viitteet voidaan tarkistaa.
Ensimmäinen pyyntö voi jättää avoimeksi valinnan langan- ja upotusmenetelmän välillä. Kerro meille vaadittu tulos sen sijaan, että arvaisit elektrodin kokoa, langan halkaisijaa tai kipinäväliä.
Olemassa olevan komponentin tapauksessa lähetä nykyinen versio ja merkitse jo valmiiksi koneistetut pinnat.
Viitteet langanleikkaus-EDM:hen, upotus-EDM:hen, elektrodien valmistukseen ja pinnan laadun varmistamiseen.
Käytämme Google Analyticsia ymmärtääksemme, miten sivustoa käytetään. Analytiikkaevästeet asetetaan vain suostumuksellasi. Tietosuojaseloste
