VETCNCCNC VALMISTUS
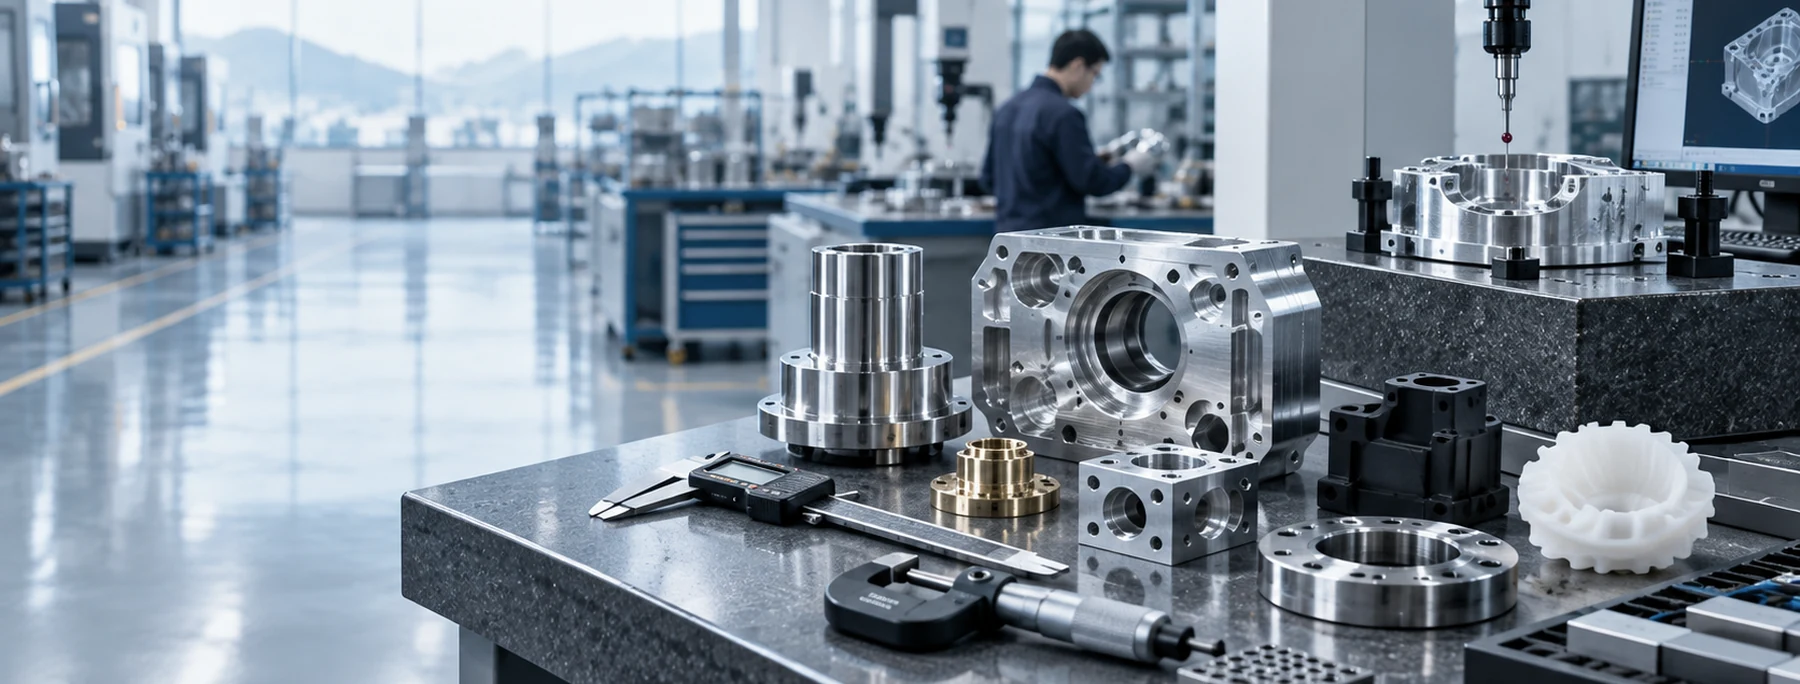
Tarkkuusmetallikomponentteja ja mittausvälineitä tarkastuspöydällä

Jyrsittyjä akselit, holkit, levyt ja työkaluosat

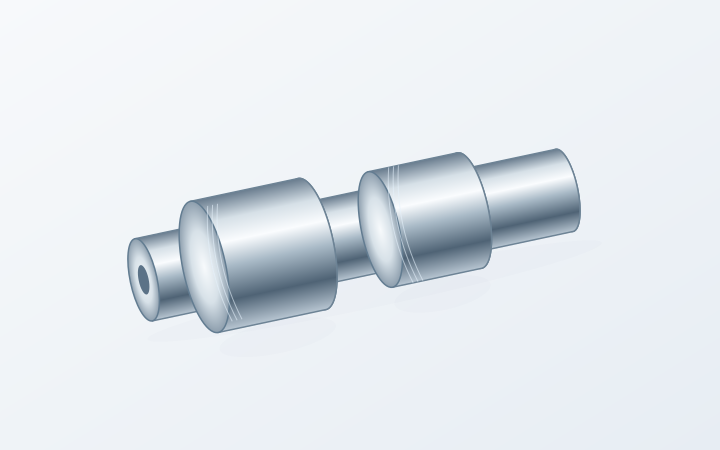
Esimerkkinen porrastettu akseli, jossa kaksi laakerinistumapintaa on korostettu

Laakeripinnat ja vaihtelevahalkaisijaiset akselit

Kahden laakerin istukkapinnan on mahdollisesti pyörittävä saman viitemittauspinnan suhteen. Merkitse jyrsityt halkaisijat, olakkeiden varavälit ja tuen saatavilla olevat osiot.

Keskustele samankaltaisesta osasta →
Esimerkkinen metalliholkki sisäisellä porauksella ja pääsyllä päätasoon

Holkit ja tarkkuusholkit

Näytä porauksen halkaisija, käyttökelpoinen pituus ja sen suhde ulkopintaan. Sokeat päätyt, kantavat reunat ja ohuet seinämät vaikuttavat saavutettavuuteen ja kiinnitykseen.

Keskustele samankaltaisesta osasta →
Esimerkkinen työkalulevy tasaisella työpinnalla ja neljällä kiinnitysreikällä

Työkaluplateet ja kiinnittimen pinnat

Tunnista, mitkä pinnat määrittävät paksuuden, tasaisuuden tai yhdensuuntaisuuden. Lisää vapaassa tilassa tai tuetussa tilassa suoritettavan tarkastuksen ehto levylle, joka voi taipua.

Keskustele samankaltaisesta osasta →
Esimerkkikuva renkaasta, jossa näkyy sen sisähalkaisija ja rengasmaisen pään kehämäinen pinta

Renkaat, etäisyyskappaleet ja sijoituskaulukset

Poraus ja kaksi pääpintaa voivat suorittaa eri tehtäviä kokoonpanossa. Merkitse hiottavat pinnat ja jätä muut alueet selkeästi määritellyiksi.

Keskustele samankaltaisesta osasta →
Esimerkkikuva ohjauslohkoista, joissa on keskenään yhdensuuntaiset kosketuspinnat

Ohjauslohkot ja tasaiset sisäkkäiset levyt

Liukupinnat, viitekuviot ja kiinnityspadit vaativat omat pinnanlaatuvaatimuksensa. Näytä kaikki reunanpyöristykset tai kulmanpoistot työpinnan vieressä.

Keskustele samankaltaisesta osasta →
Esimerkkinä toimivat sijaintipinnit, joiden sovituspinnat ovat sylinterimäisiä

Sijoituspinnit ja lieriömäiset tukipinnat

Sijoitustason halkaisijalle annetaan koot ja sovitettavan osan pituus. Lopullinen reunakäsittely ja mahdollinen pinnoite säilytetään samassa piirustuksen versiossa.

Keskustele samankaltaisesta osasta →
Tarjoamme hintaa hioville akselille, holkeille, levyille ja työkalukomponenteille joko pelkkänä hionnalla tai osana kokonaan koneistettua osaa.

Pintojen, ulkoisten ja sisäisten pintojen hiominen

Merkitse hiottavat pinnat, halkaisijat ja reiät sekä niiden lopulliset mitat ja pintavaatimukset. Hiominen voi tapahtua sorvausten, jyrsintöjen tai käsittelyn jälkeen osana sovittua valmistusreittiä.[1][2][3]

Pintahionta tasaisille kosketuspinnoille

Pyörivä kovametallinen hiomalevy poistaa materiaalia merkityltä pinnalta. Kiinnitinlevylle tärkeimmät kysymykset voivat olla sen lopullinen paksuus, tasaisuus ja kahden työpinnan välinen suhde.

Näytä pinnan koko, kiinnitettävissä olevat pinnat sekä mahdolliset reiät tai portaat, jotka katkaisevat hionnan. Pelkkä tasainen ulkonäkö ei määritä piirustusvaatimuksia.

Lisää kyselyyn →

Ulkoisen pinnan hionta laakerinistuimille ja toisiinsa sopiville halkaisijoille

Ulkohalkaisijan (OD) hionta kohdistuu sylinterimäisiin alueisiin, kuten laakerinistuimiin ja sijoitushalkaisijoihin. Sisällytä koko akseli, ei pelkästään halkaisijan mittoja: viereiset olakkeet ja saatavilla oleva tukipinta vaikuttavat asennukseen.

Jos kaksi akselilevyä jakaa saman akselin, näytä määritelty geometrinen suhde ja mittauspiste. Sisällytä keskireikäyksitykset, kun ne kuuluvat sovitun valmistusprosessin osaan.

Lisää kyselyyn →

Sisäpintojen hiominen rei’istä ja istutuspintojen kohdalla

Sisähalkaisijan (ID) hiominen viimeistää reiän komponentin sisäpuolelta. Reiän halkaisija ja syvyys, päätyvapaus sekä mahdollinen sisäinen kaulus vaikuttavat pyörän ja akselin saavutettavuuteen.

Ohuen holkkin muodostamiseen kuuluu myös pitotavan ja mittausolosuhteen kuvaus. Lähetä lopulliset reiän mitat ja kaikki vaaditut suhteet ulkohalkaisijaan tai päätytahokkaaseen.

Lisää kyselyyn →

Vain hiomalla tehtävät tilaukset ja kokonaiset osat

Asiakkaan toimittamien komponenttien hiominen

Tarkastamme osittain koneistettuja komponentteja määritellyn hiomistyön suhteen. Saapuvat mitat, materiaalin tila ja jäljellä oleva varaus määrittävät työn laajuuden; jo valmiiksi koneistetut pinnat merkitään suojattaviksi.

Lisää kyselyyn →

Koneistus ja hiominen yhdessä tilauksessa

Voimme antaa tarjouksen sorvauksesta tai jyrsinnästä, käsittelyjärjestyksestä, hiomasta ja lopullisesta tarkastuksesta yhteensä. Tarjous erottaa toiminnot toisistaan ja tunnistaa asiakkaan vaatimat tai erikoiskäsittelijöiden suorittamat työt.

Lisää kyselyyn →

Tarjouksemme määritteleehionnan paikan ja vastuun lopullisista tarkastustuloksista.. Kumppanityön yhteydessä sovittu järjestely erottaa koordinaation VETCNC kautta suorasta esittelystä.

Hiomavarat ja saapuvat mitat

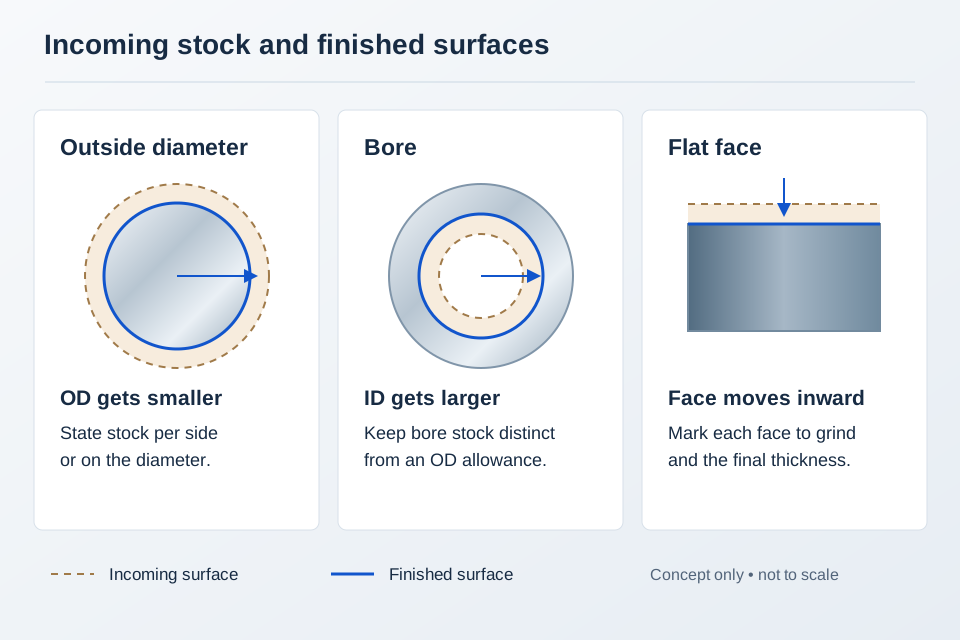
Kaavio, joka erottaa tulevan raaka-aineen ja lopulliset ulkohalkaisijan, sisähalkaisijan ja tasopinnan mitat
Tuleva raaka-aine ja valmiiden mittojen ulkohalkaisijat, reiät ja tasopinnat.

Tuleva koko ja valmis koko

Hiomavara on tulevan ja valmiin mitan ero. Levyvarat määritellään jokaiselle pinnalle; käsittelyyn alttiit osat käyttävät mitattua tilaa käsittelyn jälkeen.

Sallittu poikkeama on ilmoitettu.puolen mukaan tai halkaisijan mukaan, jolloin tulevat mitat liitetään siihen tilaan, jossa osa saapuu.

Toimitettujen osien tapauksessa nykyiset mittaukset osoittavat, onko hiomavaraa jäljellä jokaisella hiottavalla pinnalla.

Lisää kyselyyn →

Materiaalin luokka ja kovuus

Hiiliteräkset, seosteräkset ja työkaluteräkset

Teräslaatu, saapuvan materiaalin kovuus ja lämpökäsittelyn tila määrittävät hiomareitin. Pinnallisesti kovennettujen osien tapauksessa määritetty kovuuskerros on säilytettävä valmiissa osassa.

ruostumaton teräs

Ruostumaton teräslaatu ja sen tila kuuluvat koneistusmäärittelyyn. Passivoimis-, pinnoitus- ja puhtausvaatimukset kuvaavat toimitettavaa pintaa.

Valurauta ja muut määritellyt materiaalit

Valuraudalle on ilmoitettava laatu ja koneistettavat pinnat. Karbidia, keraamisia materiaaleja, ei-ferrosmetalleja ja erikoispinnoituksia varten vaaditaan erillinen materiaali- ja prosessitarkastus; niitä ei saa korvata hyväksytyn laatuksen kanssa.

Tarjous määrittelee hyväksytyn laadun, saapuvan tilan ja vaaditun lopullisen kovuuden.

Lämmönkäsittelyn ja hionnan järjestys

Saapuva komponentti

Nykyiset mitat, käsittelytiedot ja suojatut pinnat määrittävät lähtötilanteen.

Käsittely- ja viimeistelyjärjestys

Lämmönkäsittely tai pinnoitus sijoitetaan valmistusreittiin saavuttamaan määritelty lopullinen materiaali- ja pintatila.

Hiotut ominaisuudet ja mittauspisteet

Hiotut tahkot tai halkaisijat käyttävät sovitettuja kiinnitysviitteitä ja raakamateriaalin varausmäärää. Saapuvan vääntymän tai riittämättömän raakamateriaalin varausmäärän takia valmistusreitti voi muuttua.

Lopputarkastus ja suojelu

Lopulliset tarkistukset noudattavat määriteltyä valmista tilaa; osien tunnistaminen ja pakkaus suojaavat hiottuja pintoja toimitukseen asti.

Tapauksessa, jossa akseli on pintakärjistetty, jäljelle jäävä pintakärjistyskerros hiomisen jälkeen saattaa olla merkityksellinen suunnittelulle. Pinnoitetulla komponentilla itse pinnoite saattaa olla se pinta, joka tulee viimeistellä. Sovi etukäteen järjestys ja jäljelle jäävän kerroksen vaatimukset ennen kuin kumpaakaan vaihtoehtoa pidetään valmiina.

Halkaisija, tasaisuus ja pinnanlaatu vaativat erillisiä tarkistuksia

Koko, muoto, pyörimisepäkeskisyys ja pinnan tekstuuri

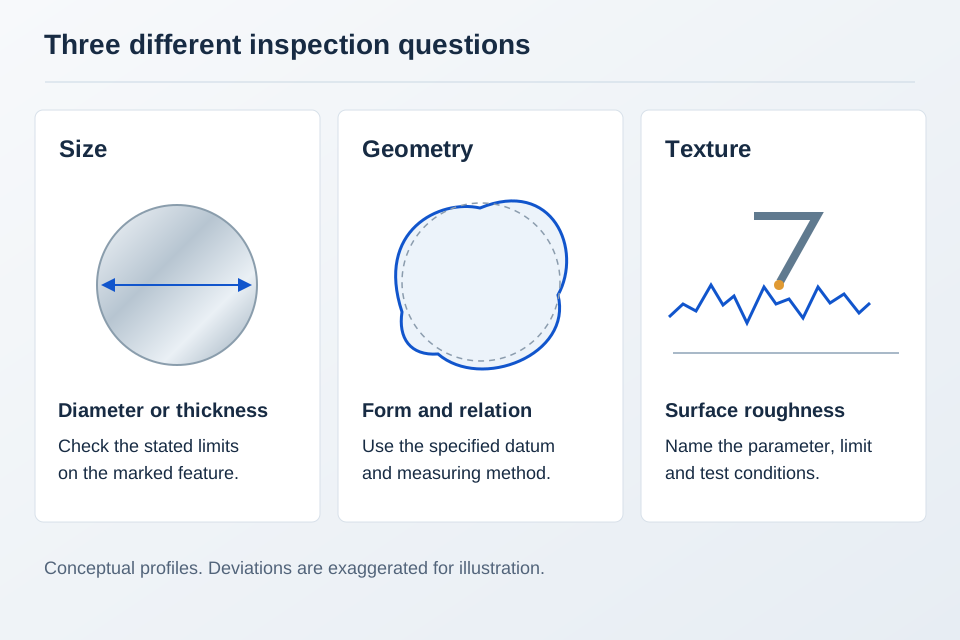
Akseli voi olla mittausrajansa sisällä yhdessä paikassa, vaikka toinen vaatimus edellyttäisi vielä tarkistusta. Pidä koko, muoto, viitetasojen suhteet ja pinnan tekstuuri erillisinä kohteina tarkastussuunnitelmassa.

Käytä piirustuksen yksittäisiä merkintöjä yhdessä kaikkien sovellettavien yleisten toleranssien kanssa. Jos raja tai menetelmä puuttuu, merkitse se sopimuksen varmistamiseksi, älä valitse sitä yleisestä kyvykkyyshartasta.

Hiomislämpö voi vaikuttaa pinnan ja materiaalin ominaisuuksiin. Jos sovellus edellyttää palovaurion tarkastusta tai muuta erikoistettua testiä, nimeä testi ja hyväksyntäkriteerit ennen tuotantoprosessia.[4]

Koko, geometrinen muoto ja pinnan tekstuurin esittäminen kolmena erillisenä tarkastuskysymyksenä
Erilliset tarkastukset koolle, geometriselle muodolle ja pinnan tekstuurille.
Maastopinnan tarkastus
VaadePiirustuksen tiedotTarkastus
Halkaisijat ja porauksetRajat, sovituspituus ja mittauspaikatHalkaisija, kartiomainen muoto, vaaditut muotovalvontatoiminnot
Tasaisuus ja yhdensuuntaisuusOhjatut pinnat, mittauspisteet, tukipinnatGeometrinen mittaus ohjatun pinnan yli
Pyörimisepäkeskisyys ja aksiaalisuusMittauspiste, ohjatut pinnat, toleranssin tyyppiMittauspisteen asennus ja ominaisuuksien väliset suhteet
KarheusRa tai Rz, µm, raja-arvo, mittausalueMääritetty parametri ja mittausolosuhteet
Lopullinen materiaalitilaKovuus, kovuussyvyyden raja, pinnoite, eheysrajatSopimukseen perustuvat palamis- ja halkeamistestit sekä hyväksyntäkriteerit
ISO 286-2 · ylä-/alapoikkeama · mm
Nimellishalkaisija (mm)H7-reikäh6-akseli
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Käytä piirroksessa määritettyä H7-reikäluokkaa tai h6-akseliluokkaa; geometriset ohjaukset on määritelty erikseen.ISO 286-2

Lopputarkastukset ja suojapakkaus

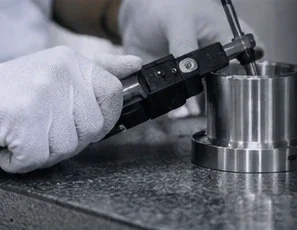
Mikrometrin mittaaminen sylinterimäistä komponenttia
Tarkista maadoitettujen pintojen halkaisijat ennen suojapakkausta.

Suojaa hiotut pinnat käsittelyn aikana.

Vahvista lopulliset mitat sovitussa tarkastusolosuhteessa. Määritä sallitut reunanpyöristykset (edge breaks) hiottujen pintojen vieressä; jäysteenpoisto (deburring) tulee säilyttää toiminnallisesti merkitykselliset reunat ja reliefit.

Lähetystä varten sovita materiaalin ja asiakkaan seuraavan prosessin kanssa yhteensopiva suojaus. Erota valmiit pinnat muista metalliosista ja kiinnitä merkintätarrat niin, etteivät ne saastuta tai estä työpintaa.

Toistettavissa erissä säilytä piirustuksen versio, lähtötila ja hyväksytty tarkastusalue. Osanumeron vastaaminen yksinään ei riitä, jos käsittelyä tai pintakäsittelyä on muutettu.

Mitkä tekijät vaikuttavat hiomotilauksen hintaan?

Varasto ja saapuvan osan tila

Varaston määrä ja jakautuminen, kovuus, vääntymä ja aiemmat käsittelyt vaikuttavat siihen työhön, joka on tehtävä ennen viimeistä kulkua.

Pääsy ja asetusten määrä

Syvät poraukset, olkapääpinnat, ohuet osat ja useat viitemittauspinnat voivat vaatia erilaisia kiinnitysjärjestelmiä tai eri työvaiheita.

Pintakäsittely, tarkastus ja erän koko

Pintarajoitukset, geometriset ohjaukset, erikoistutkimukset ja määrän muutos vaikuttavat tarjouksen laajuuteen. Erota näytteentekovaatimus kokonaan tuotantovapautuksesta.

Tarkkuusjyrsintäkysymykset

Mitä tarkkuusjyrsintätarjoukseen sisältyy?

Tarjous tulisi määrittää jyrsittävät pinnat, lähtötila, valmiit vaatimukset, tarkastustiedot ja toimitusalue. Lähetä merkitty piirustus, jotta sorvaus, jyrsintä, lämpökäsittely ja kaikki ulkopuolinen käsittely on selkeästi mukana tai pois suljettu.

Miten pinnan, ulkohalkaisijan (OD) ja sisähalkaisijan (ID) jyrsintä eroavat toisistaan?

Pintahionta käsittelee tasaisia pintoja. Ulkohalkaisijan hionta viimeistää ulkoisia sylinterimäisiä pintoja; sisähalkaisijan hionta tehdään reiässä. Osaa saattaa vaatia useampi kuin yksi toimenpide, ja sen mittauspisteiden suhteet säilytetään koko toimenpidesarjassa.

Onko CNC-hiominen sama asia kuin tarkka CNC-koneistus?

CNC kuvaa koneen ohjausta. Hionnassa käytetään kovamateriaalista hiomakiveä, kun taas sorvaus ja jyrsintä käyttävät yleensä määriteltyjä leikkuureunoja. Komponentti voi hyödyntää molempia menetelmiä. Määrittele valmiin osan vaatimukset; pyydä erityistä CNC-hiontareittiä, kun piirustus tai hyväksytty prosessi sitä vaatii.

Mitkä hionnan tarkkuusvaatimukset ja pinnanlaatu voidaan saavuttaa?

Lähetä todelliset kokoerajat, geometriset ohjaukset, karheusparametri ja materiaalin tila. Näille ominaisuuksille saatavilla oleva prosessi ja mittausmenetelmä on tarkistettava ennen kuin arvo vahvistetaan. Tämä sivu ei julkaista yleistä toleranssia, joka kattaisi kaikki osat.

Kuinka paljon materiaalia tulisi jättää hiomista varten?

Sopimuksen mukainen lisäaine on sovittava karjakoneistuksen tai lämpökäsittelyn ennen. Ilmoita, onko se kummallekin puolelle vai halkaisijalta, ja sisällytä tuleva koko sekä mahdolliset käsittelyn aiheuttamat muutokset. Oikea määrä riippuu ominaisuudesta, materiaalin tilasta ja raakamateriaalin jakautumisesta.

Tapahtuuko lämpökäsittely ennen vai jälkeen hiomisen?

Jotkut kovennetut osat koneistetaan karjakoneistuksella, kovennetaan ja viimeistellään sitten hiomalla. Muissa tapauksissa suoritetaan lisäkäsittelyä tai pinnoitusta. Nouda vaadittua lopputilaa, mukaan lukien mahdollinen jäljellä oleva kovennuskerros tai pinnoituspaksuus, eikä käytä yhtä sarjaa kaikille materiaaleille.

Voinko lähettää osia, joita tarvitaan ainoastaan hiomiseen?

Lähetä ensin piirustus ja nykyiset mitat tarkastettavaksi. Sisällytä materiaalitietue, kovuus tai käsittelyn tila, saatavilla oleva raakamateriaali sekä mahdolliset suojatut pinnat. Tulevan hyväksynnän ja epästandardien toimitettujen osien vastuun tulee sovittaa ennen lähetyksen tekoa.

Tarjoatteko myös keskittömän hiomisen, honauksen tai lapauksen?

Pyydä keskittömää hiomista, honausta tai hiojaa erikseen. Vahvistamme saatavilla olevan valmistusmenetelmän, ominaisuuksien alueen ja tarkastusalueen ennen kuin sisällytämme prosessin tarjoukseen.

Voiko näytteen tarkistaa ennen toistopartia?

Kyllä, näytteen tarkastus voidaan sisällyttää projektihakemukseen. Määrittele määrä, raportti ja hyväksyntävaihe ennen loput erän vapauttamista. Näyte ja toistotilaus käyttävät samaa sovitun revision ja lopullisen materiaalitilan mukaista versiota.

Mikä tiedostot tulisi lähettää hiomakyselyyn?

Lähetä mitoitetun piirroksen lisäksi, kun saatavilla, malli, materiaalin luokka ja tila, määrä sekä merkityt hiovatut pinnat. Toimitettujen osien osalta lisää nykyiset mittaukset. MeidänCNC-koneistuksen tarjouspyyntölistakattaa laajemman piirrosaineiston.

HANKKEEN TUKI

Keskustele jyrsintävaatimuksistasi

Jaa piirustuksesi, materiaalisi ja määrä. Kerro, mitä tarvitset, niin vastaamme sähköpostitse.

Tekniset viitteet

Tässä sivulla käsiteltyjen prosessien tekniset viitteet.

  1. STUDER — ulkoinen sylinterihionta
  2. STUDER — sisäinen sylinterihionta
  3. Norton Abrasives — viisi huomioitavaa hiottavan pinnan laadun varmistamiseksi
  4. Norton Abrasives — pintahionta ja lämpövaurioiden huomioon ottaminen
VETCNCCNC VALMISTUS

Hanki tarjous

Lataa piirustus

*Pakolliset kentät

Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB