Eixos de rolamento e eixos escalonados
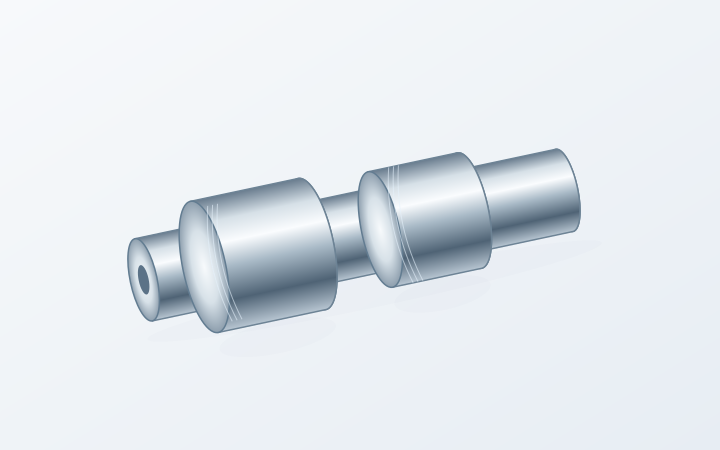
Dois assentos de rolamento podem precisar girar verdadeiros em relação ao mesmo datum. Indique os diâmetros retificados, folgas entre ombros e as seções disponíveis para apoio.
Discutir uma peça semelhante →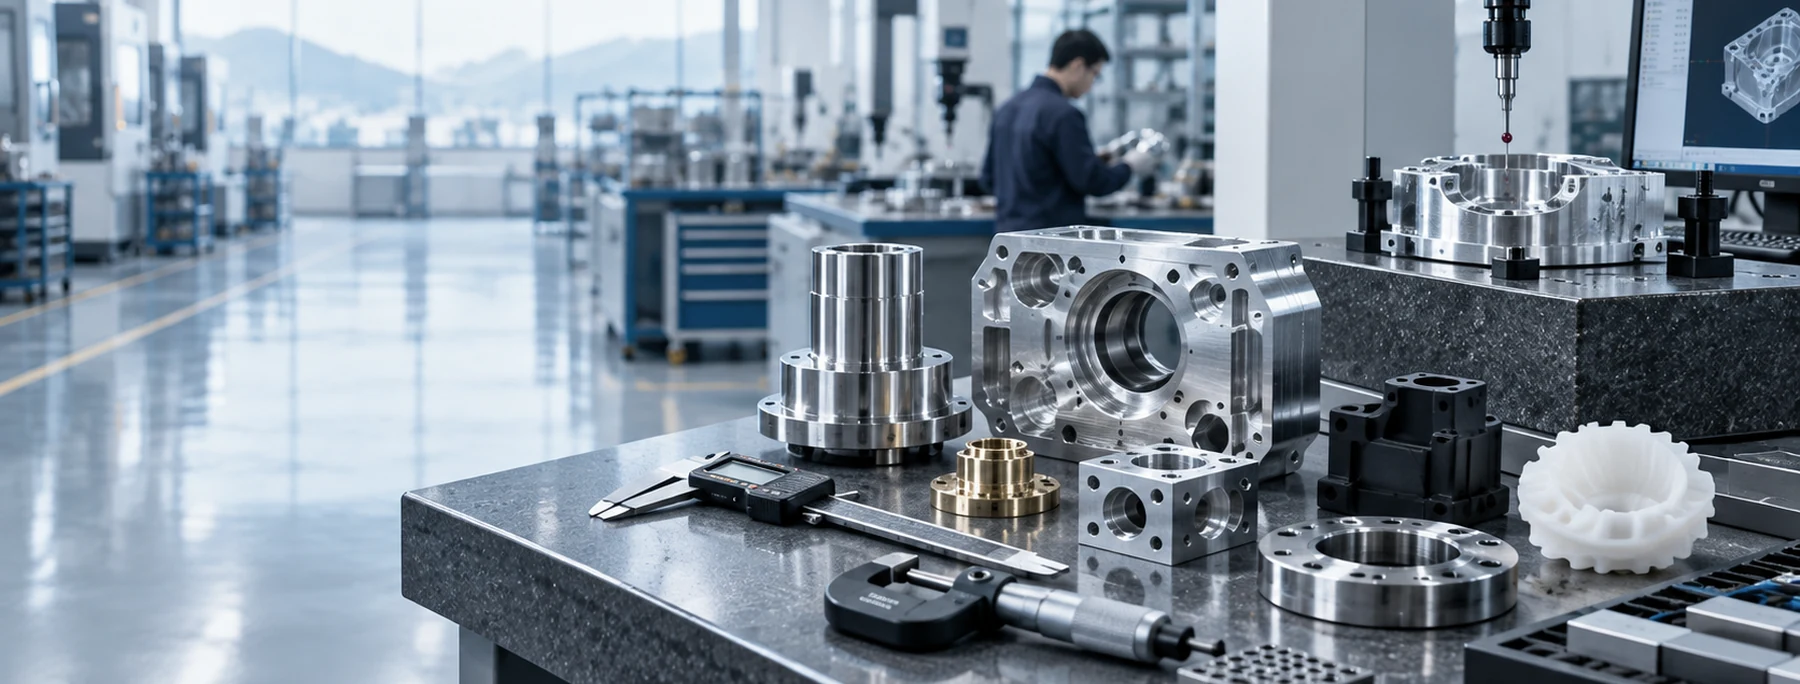
Dois assentos de rolamento podem precisar girar verdadeiros em relação ao mesmo datum. Indique os diâmetros retificados, folgas entre ombros e as seções disponíveis para apoio.
Discutir uma peça semelhante →
Indique o diâmetro do furo, o comprimento útil e sua relação com a superfície externa. Extremidades cegas, ombros e paredes finas afetam o acesso e a fixação.
Discutir uma peça semelhante →
Identifique quais faces controlam espessura, planicidade ou paralelismo. Adicione a condição de inspeção em estado livre ou com suporte para placas que possam flexionar.
Discutir uma peça semelhante →
Um furo e duas faces extremas podem desempenhar funções diferentes na montagem. Indique as superfícies que necessitam de retificação e deixe claramente definidas as demais áreas.
Discutir uma peça semelhante →
Superfícies deslizantes, arestas de referência e bases de montagem exigem requisitos próprios de acabamento. Indique chanfros ou alívios de cantos adjacentes à superfície de trabalho.
Discutir uma peça semelhante →
Para um diâmetro de localização, inclua os limites dimensionais e o comprimento da seção ajustada. Mantenha o acabamento final das bordas e qualquer revestimento na mesma revisão do desenho.
Discutir uma peça semelhante →Experimente termos como “eixo”, “furo” ou “placa”, ou envie seu próprio desenho.
Fazemos orçamentos para eixos, buchas, placas e componentes de ferramental retificados, seja como trabalho exclusivo de retificação, seja como parte de um pedido completo de peças usinadas.
Marque as faces, diâmetros e furos que necessitam de retificação, juntamente com suas dimensões finais e requisitos de superfície. A retificação pode seguir torneamento, fresagem ou tratamento como parte da rota acordada.[1][2][3]
Uma roda abrasiva rotativa remove material da face indicada. Para uma placa de fixação, as questões mais importantes podem ser sua espessura final, planicidade e a relação entre suas duas faces de trabalho.
Indique as dimensões da face, as superfícies disponíveis para fixação e quaisquer furos ou degraus que interrompam a retificação. A mera aparência plana não define os requisitos do desenho.
Adicionar à sua solicitação →A retificação de diâmetro externo (DE) abrange superfícies cilíndricas, como assentos de rolamentos e diâmetros de localização. Inclua o eixo completo, não apenas a indicação do diâmetro: ombros adjacentes e os apoios disponíveis alteram a montagem.
Quando dois tramos compartilham um mesmo eixo, indique a relação geométrica especificada e o datum. Inclua os detalhes dos furos de centro quando forem parte da rota de fabricação acordada.
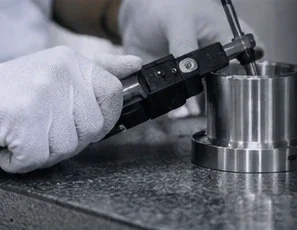
Adicionar à sua solicitação →A retificação de diâmetro interno (ID) finaliza um furo a partir do interior do componente. O diâmetro e a profundidade do furo, o folga final e qualquer rebaixo interno afetam o acesso da ferramenta e do eixo.
Para uma bucha fina, descreva também as condições de fixação e medição. Envie os limites finais do furo e quaisquer relações exigidas com o diâmetro externo ou face final.
Adicionar à sua solicitação →Analisamos componentes parcialmente usinados quanto ao trabalho de retificação especificado. As dimensões de entrada, o estado do material e a sobra remanescente definem o escopo; superfícies já concluídas são mantidas identificadas para proteção.
Adicionar à sua solicitação →Podemos elaborar orçamento conjunto para torneamento ou fresamento, sequência de tratamento térmico, retificação e inspeção final. A cotação separa as operações e identifica qualquer processo exigido pelo cliente ou realizado por processador especializado.
Adicionar à sua solicitação →Nossa cotação identificao local de retificação e a responsabilidade pelos registros da inspeção final. Para trabalhos em parceria, o arranjo acordado distingue a coordenação por meio de VETCNC de uma introdução direta.
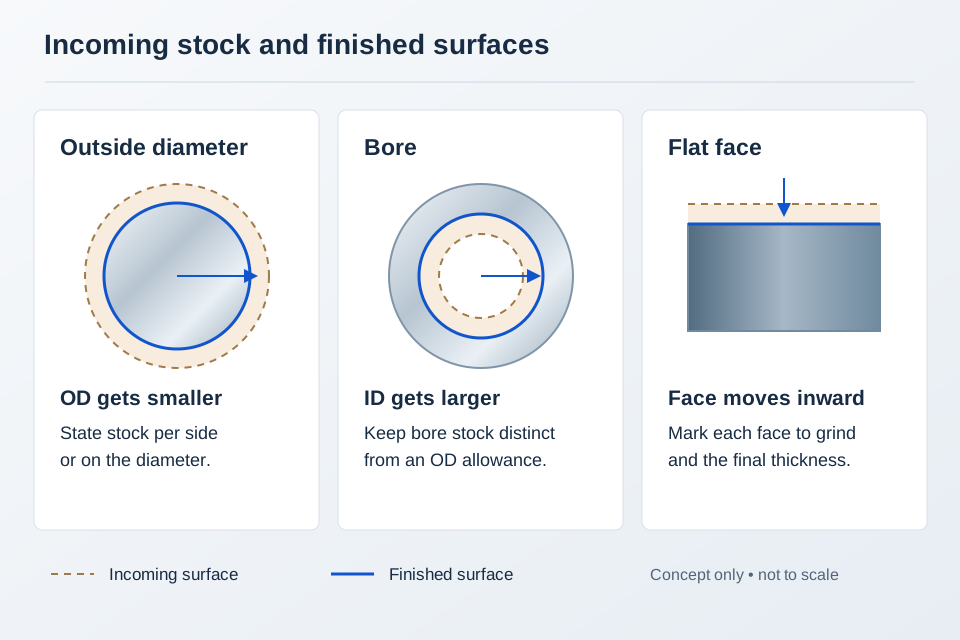
A sobra para retificação corresponde à diferença entre as dimensões de entrada e as dimensões finais. As sobras em chapas são definidas em cada face; peças tratadas utilizam seu estado medido após o tratamento.
Uma folga é especificadapor lado ou no diâmetrocom as dimensões da matéria-prima vinculadas à condição em que a peça chegará.
Para peças fornecidas, as medições atuais indicam se há sobra remanescente em todas as superfícies a serem retificadas.
Adicionar à sua solicitação →A classe de aço, a dureza inicial e a condição de tratamento térmico determinam a rota de retificação. Em peças com superfície endurecida, a camada endurecida especificada deve permanecer após a usinagem final.
A classe e a condição do aço inoxidável fazem parte da especificação de usinagem. Os requisitos de passivação, revestimento e limpeza descrevem a superfície entregue.
Para ferro fundido, identifique a classe e as faces a serem retificadas. Carboneto, cerâmicas, metais não ferrosos e revestimentos especializados exigem uma análise separada de material e processo; não os substitua por uma classe aprovada.
A cotação identifica a classe aceita, a condição inicial e a dureza final exigida.
As dimensões atuais, os registros de tratamento e as superfícies protegidas estabelecem a condição inicial.
O tratamento térmico ou o revestimento são posicionados na rota para alcançar a condição final especificada do material e da superfície.
As faces ou diâmetros retificados utilizam as referências de fixação acordadas e a sobremetal prevista. A distorção inicial ou a sobremetal insuficiente podem alterar a rota.
As verificações finais seguem a condição final especificada; a identificação da peça e a embalagem protegem as superfícies retificadas até a entrega.
Em um eixo cementado, a camada endurecida remanescente após a retificação pode ser relevante para o projeto. Em um componente revestido, o próprio revestimento pode ser a superfície a ser retificada. Acordar a sequência e os requisitos da camada remanescente antes de considerar qualquer dessas rotas como concluída.
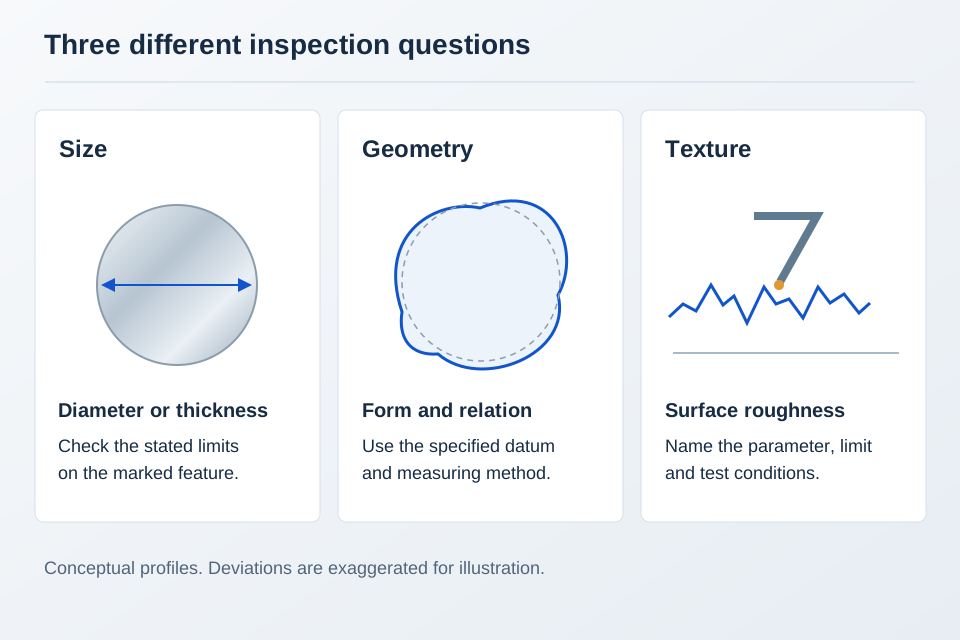
Um eixo pode apresentar medição dentro dos limites de diâmetro em uma posição, enquanto outro requisito ainda necessita de verificação. Manter dimensão, forma, relações com referências e textura superficial como entradas separadas no plano de inspeção.
Utilize as indicações individuais do desenho juntamente com quaisquer tolerâncias gerais aplicáveis. Quando um limite ou método estiver ausente, sinalize-o para acordo, em vez de escolher um com base em um quadro genérico de capacidades.
O calor gerado pela retificação pode afetar a superfície e o material. Quando a aplicação exigir uma verificação de queima ou outro ensaio especializado, especifique o ensaio e os critérios de aceitação antes da produção.[4]
| Requisito | detalhes do desenho | Verificação |
|---|---|---|
| Diâmetros e furos | Limites, comprimento de ajuste, locais de medição | Diâmetro, conicidade e controles de forma exigidos |
| Planimetria e paralelismo | Faces controladas, referências (datums) e suporte | Medição geométrica na face controlada |
| Desvio radial (runout) e coaxialidade | Referência (datum), superfícies controladas e tipo de tolerância | Configuração da referência (datum) e relações entre características |
| Rugosidade | Rugosidade Ra ou Rz, µm, limite e área de medição | Parâmetro especificado e condições de medição |
| Condição final do material | Dureza, profundidade da casca (case depth), revestimento e limites de integridade | Ensaios acordados de queima/ trincas e critérios de aceitação |
| Diâmetro nominal (mm) | Furo H7 | Eixo h6 |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Utilize o furo H7 ou a classe de eixo h6 conforme especificado no desenho; os controles geométricos são definidos separadamente.ISO 286-2
Confirme as dimensões finais nas condições de inspeção acordadas. Especifique os chanfros permitidos adjacentes às faces retificadas; a remoção de rebarbas deve preservar as arestas e relevos funcionais.
Para embarque, acorde proteção compatível com o material e com a próxima operação do cliente. Separe as superfícies acabadas de outras peças metálicas e posicione as etiquetas de modo que não contaminem nem obstruam uma face funcional.
Para lotes repetidos, mantenha a revisão do desenho, a condição inicial e o escopo de inspeção aprovado. Apenas corresponder ao número da peça não é suficiente quando um tratamento ou acabamento foi alterado.
A quantidade e distribuição do sobremetal, a dureza, a distorção e o tratamento anterior afetam o trabalho necessário antes da passagem final.
Furos profundos, ombros, seções esbeltas e múltiplas superfícies de referência podem exigir diferentes arranjos de fixação ou operações.
Limites de superfície, controles geométricos, ensaios especializados e quantidade alteram o escopo da cotação. Separe a exigência de amostra da liberação completa para produção.
A cotação deve identificar as superfícies a serem retificadas, a condição de entrada, os requisitos finais, os registros de inspeção e o escopo de entrega. Envie um desenho marcado para que torneamento, fresamento, tratamento térmico e quaisquer processos externos fiquem claramente incluídos ou excluídos.
A retificação de superfície trata faces planas. A retificação de diâmetro externo finaliza superfícies cilíndricas externas; a retificação de diâmetro interno atua no interior de um furo. Uma peça pode exigir mais de uma operação, com suas relações de referência mantidas ao longo da sequência.
CNC descreve o controle da máquina. A retificação utiliza uma roda abrasiva, enquanto a torneamento e a fresagem normalmente empregam arestas de corte definidas. Um componente pode utilizar ambas. Especifique os requisitos finais; solicite uma rota específica de retificação CNC quando o desenho ou o processo aprovado assim exigirem.
Envie os limites reais de dimensões, controles geométricos, parâmetro de rugosidade e condição do material. O processo disponível e o método de medição devem ser verificados para essas características antes de qualquer valor ser comprometido. Esta página não divulga uma tolerância genérica aplicável a todas as peças.
Acordar a sobremetal antes da usinagem grossa ou do tratamento térmico. Indique se ele é por face ou diametral, e inclua a dimensão inicial e quaisquer alterações esperadas decorrentes do tratamento. A quantidade adequada depende da característica, da condição do material e da distribuição da matéria-prima.
Algumas peças temperadas são usinadas grossamente, tratadas termicamente e, em seguida, retificadas com acabamento. Outras rotas incluem tratamentos ou revestimentos adicionais. Siga a condição final exigida, incluindo qualquer espessura remanescente da camada superficial ou do revestimento, em vez de adotar uma única sequência para todos os materiais.
Envie primeiro o desenho e as medições atuais para análise. Inclua o registro do material, a dureza ou condição de tratamento, o estoque disponível e quaisquer superfícies protegidas. A aceitação inicial e a responsabilidade por peças fornecidas não conformes devem ser acordadas antes do envio.
Solicite a retificação sem centros, o honing ou a lapidação separadamente. Confirmaremos a rota disponível, a faixa de características e o escopo de inspeção antes de incluir o processo em uma cotação.
Sim, a análise de amostra pode ser incluída na solicitação do projeto. Defina a quantidade, o relatório e a etapa de aprovação antes da liberação do lote restante. A amostra e o pedido repetitivo devem utilizar a mesma revisão acordada e o mesmo estado final do material.
Envie um desenho cotado, um modelo quando disponível, a classe e condição do material, a quantidade e as superfícies a serem retificadas. Inclua as medidas atuais para peças fornecidas. Nossalista de verificação de RFQ para usinagem CNCabrange o pacote completo de desenhos.
Inclua tanto as dimensões atuais quanto o desenho final ao fornecer um componente parcialmente usinado.
Não tem certeza sobre o processo de retificação? Descreva o ajuste ou a superfície de contato exigidos e deixe o processo em aberto para discussão. A primeira consulta não exige uma estimativa de sobremetal ou valor de rugosidade.
Para um pedido já existente, inclua sua referência e a versão aprovada mais recente.
Use a página principal de contato →Compartilhe apenas informações cujo envio você está autorizado a realizar. Utilizaremos essas informações para responder a esta consulta.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências técnicas para os processos discutidos nesta página.