Lagerjournaler och stegaxlar
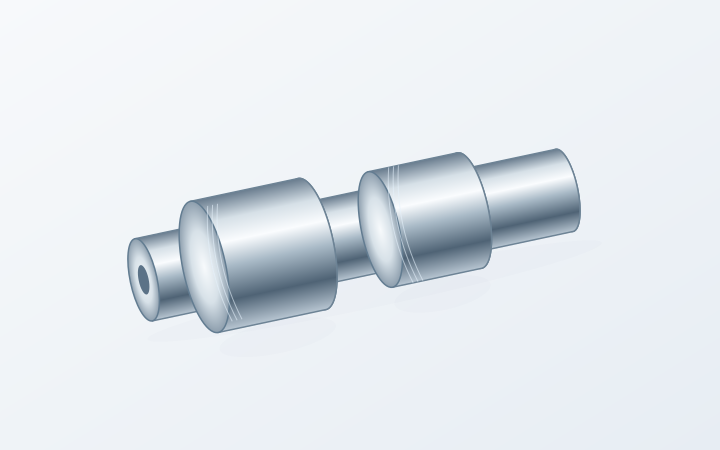
Två lagerlägen måste möjligen vara koncentriska mot samma referensaxel. Markera de slipade diametrarna, axelskuldernas avstånd och de avsnitt som är tillgängliga för stöd.
Diskutera en liknande del →
Två lagerlägen måste möjligen vara koncentriska mot samma referensaxel. Markera de slipade diametrarna, axelskuldernas avstånd och de avsnitt som är tillgängliga för stöd.
Diskutera en liknande del →
Ange borrningsdiametern, användbar längd och dess förhållande till ytterytan. Dolda slut, axelskuldror och tunna väggar påverkar tillgänglighet och spänning.
Diskutera en liknande del →
Identifiera vilka ytor som styr tjocklek, planhet eller parallellitet. Ange om inspektionen ska ske i fristående tillstånd eller under stöd för plattor som kan böjas.
Diskutera en liknande del →
En borrning och två ändytor kan ha olika funktioner i monteringen. Markera de ytor som kräver slipning och definiera tydligt övriga områden.
Diskutera en liknande del →
Glidytor, referenskanter och monteringsytor kräver egna ytfinishkrav. Ange eventuella kantavrunningar eller hörnfräsningar intill den arbetsyta som ska slipas.
Diskutera en liknande del →
För en positioneringsdiameter ange storleksgränserna och längden på den del som skall monteras. Behåll slutbehandlingen av kanterna och eventuell beläggning i samma ritningsrevision.
Diskutera en liknande del →Testa ”axel”, ”borrning” eller ”platta”, eller skicka din egen ritning.
Vi offrar på slipade axlar, mantelrör, plattor och verktygskomponenter antingen som ren slipning eller som del av en komplett maskinerad komponentbeställning.
Markera de ytor, diametrar och borrningar som behöver slipas, tillsammans med deras slutliga mått och krav på ytyta. Slipning kan följa svarvning, fräsning eller värmebehandling som en del av den överenskomna bearbetningsvägen.[1][2][3]
Ett roterande sliphjul avlägsnar material från den markerade ytan. För en fästplatta är de viktiga frågorna ofta dess sluttjocklek, planhet samt förhållandet mellan dess två arbetsytor.
Ange ytans storlek, de ytor som är tillgängliga för spännning samt eventuella hål eller steg som avbryter slipningen. Enbart ett plan utseende definierar inte ritningskraven.
Lägg till din förfrågan →Slipning av ytterdiameter (OD) behandlar cylindriska ytor såsom lagerfack och positioneringsdiametrar. Ange hela axeln, inte bara diameterangivelsen: angränsande axelskultar och tillgänglig stödyta påverkar monteringen.
Där två axelavsnitt delar samma axel ska det specificerade geometriska förhållandet och referensytan anges. Inkludera detaljer om centrumhål när dessa ingår i den överenskomna tillverkningsvägen.
Lägg till din förfrågan →Innerslipning (ID-slipning) slutför en borrning från insidan av komponenten. Borrningens diameter och djup, ändavståndet samt eventuella inre axelskultar påverkar tillgängligheten för sliphjulet och spindeln.
För ett tunt mantelstykke beskriv även hur det hålls och mäts. Skicka de slutliga gränsvärdena för borrningen samt eventuella krav på samband mellan borrningen och ytterdiametern eller ändytan.
Lägg till din förfrågan →Vi granskar delvis bearbetade komponenter för den specificerade slipningsbearbetningen. Inkommande mått, materialtillstånd och återstående materialmängd definierar omfattningen; befintliga färdigbearbetade ytor identifieras för skydd.
Lägg till din förfrågan →Vi kan offra svarvning eller fräsning, behandlingssekvens, slipning och slutlig kontroll tillsammans. Offerten separerar operationerna och identifierar eventuella kundangivna eller specialiserade bearbetare.
Lägg till din förfrågan →Vår offert angergrindplatsen och ansvar för slutliga inspektionsprotokoll. För samarbetsarbete skiljer den överenskomna ordningen mellan samordning via VETCNC och direkt introduktion.
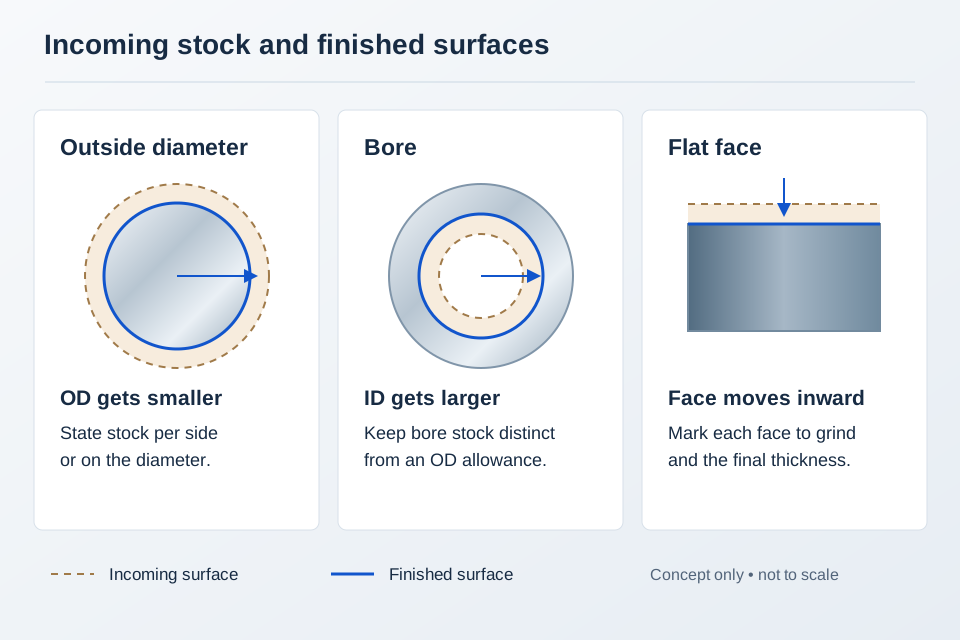
Slipmaterial är skillnaden mellan inkommande och slutliga mått. Tillåtet överskott anges för varje yta; för behandlade delar används det uppmätta tillståndet efter behandlingen.
En tillåten avvikelse angesper sida eller på diametern, där ingående måtten kopplas till det tillfälle då delen kommer att anlända.
För levererade delar visar aktuella mätningar om materialöverskott finns kvar på varje yta som ska slipas.
Lägg till din förfrågan →Stålkvalitet, inkommande hårdhet och värmebehandlingsstatus bestämmer sliprutten. På ythärdade delar måste den specificerade ytskiktshårdheten bevaras efter färdigställning.
Rostfritt ståls kvalitet och tillstånd ingår i bearbetningsspecifikationen. Passivering, beläggning och renhetskrav beskriver den levererade ytan.
För gjutjärn ange kvaliteten och de ytor som ska slippas. Karbid, keramik, icke-järnmetaller och specialbeläggningar kräver en separat granskning av material och process; ersätt inte dessa med en godkänd kvalitet.
Offerten anger den godkända kvaliteten, inkommande tillståndet och den krävda slutliga hårdheten.
Aktuella mått, behandlingsprotokoll och skyddade ytor fastställer utgångsläget.
Värmebehandling eller beläggning placeras i rutten för att uppnå den specificerade slutliga material- och ytstatusen.
De slipade ytor eller diametrar använder de överenskomna hållreferenserna och materialöverskottet. Inkommande deformation eller otillräckligt materialöverskott kan ändra rutten.
Slutkontrollerna följer den specificerade färdiga statusen; delidentifiering och förpackning skyddar de slipade ytorna under hela leveransprocessen.
För en ythärdad axel kan det återstående ytskiktet efter slipning vara avgörande för konstruktionen. För en belagd komponent kan själva beläggningen utgöra den yta som ska slippas. Kom överens om sekvensen och kraven på återstående lager innan någon av dessa rutter betraktas som slutförd.
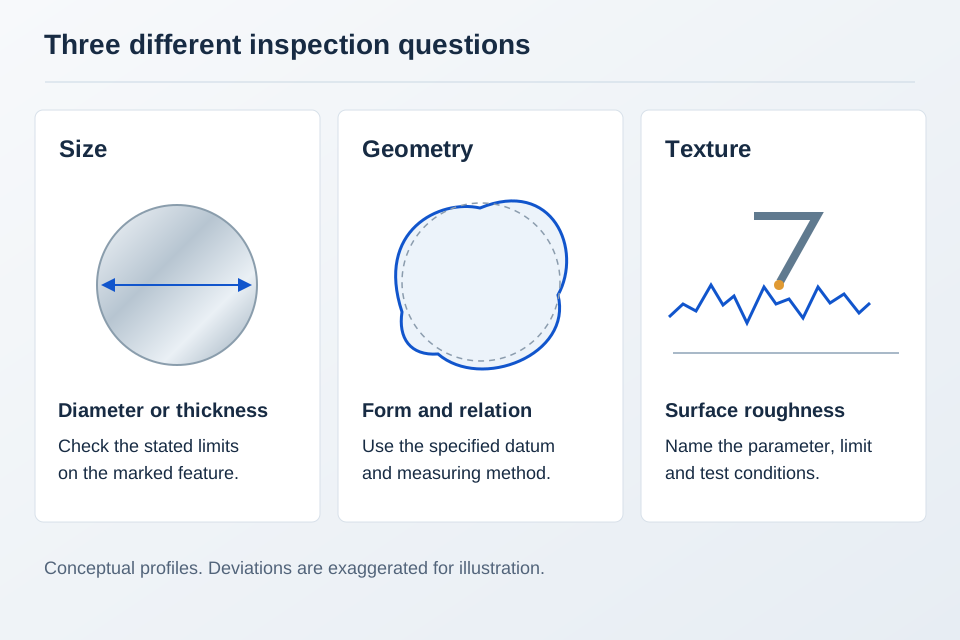
En axel kan ligga inom sina diametergränser vid en position samtidigt som ett annat krav fortfarande måste kontrolleras. Behåll mått, form, referensytorelationer och ytytstruktur som separata poster i kontrollplanen.
Använd ritningens enskilda toleransangivelser tillsammans med eventuella tillämpliga allmänna toleranser. Om en gräns eller metod saknas ska detta markeras för överenskommelse istället för att välja en från en generell kapacitetsöversikt.
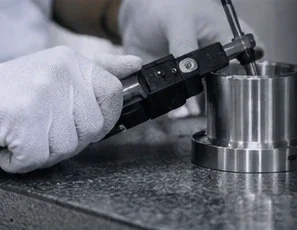
Slipvärme kan påverka ytan och materialet. Om applikationen kräver ett brännprov eller ett annat specialiserat prov, ange provet och acceptanskriterierna innan produktionen påbörjas.[4]
| Krav | Ritningsdetaljer | Verifiering |
|---|---|---|
| Diametrar och borrningar | Gränsvärden, passningslängd, mätpositioner | Diameter, konicitet, krävda formkontroller |
| Planhet och parallellitet | Styrda ytor, referensytor, stöd | Geometrisk mätning över den styrda ytan |
| Runout och koaxialitet | Referensyta, styrda ytor, toleranstyp | Uppställning av referensytor och samband mellan funktionella egenskaper |
| Råhet | Ra eller Rz, µm, gränsvärde, mätområde | Angiven parameter och mätvillkor |
| Slutlig materialstatus | Hårdhet, skiktdjup, beläggning, integritetsgränser | Överenskomna bränn-/sprickprov och godkännandekriterier |
| Nominaldiameter (mm) | H7-borrning | h6-axel |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Använd H7-hål- eller h6-axelklassen där det anges på ritningen; geometriska krav definieras separat.ISO 286-2
Bekräfta slutliga mått i den överenskomna inspektionsstatusen. Ange tillåtna kantavbrytningar bredvid slipda ytor; avfäsning ska bevara funktionella kanter och avslutningar.
Vid frakt ska skyddet överenskommats så att det är kompatibelt med materialet och kundens nästa bearbetningssteg. Separera färdiga ytor från andra metallkomponenter och placera etiketter där de inte förorenar eller hindrar en funktionsyta.
För upprepade serier ska ritrevisionen, utgångsstatusen och den godkända inspektionsomfattningen sparas. Att endast matcha artikelnumret räcker inte om en behandling eller ytförädling har ändrats.
Mängden och fördelningen av råmaterial, hårdhet, deformation och tidigare behandling påverkar arbetet som krävs innan den sista slipningen.
Djupa borrningar, axelskultar, smala sektioner och flera referensytor kan kräva olika hållningsanordningar eller arbetsoperationer.
Ytgränsvärden, geometriska kontroller, specialiserad provning och kvantitet påverkar offertomfattningen. Separera krav på provdelar från fullständig produktionsfrigivning.
Offertförslaget ska ange vilka ytor som ska slipas, utgångstillståndet, färdiga krav, kontrollrapporter och leveransomfattning. Skicka en markerad ritning så att svarvning, fräsning, värmebehandling och eventuell extern bearbetning tydligt inkluderas eller utesluts.
Ytslipning avser plana ytor. Ytterdiameterslipning slutför yttre cylindriska ytor; innerdiameterslipning utförs inuti ett borrat hål. En komponent kan kräva flera olika slipoperationer, där referensytornas förhållanden bevaras genom hela bearbetningssekvensen.
CNC beskriver maskinens styrning. Slipning använder en slipskiva med slipmedel, medan svarvning och fräsning vanligtvis använder verktyg med definierade skärande kanter. En komponent kan kräva båda processerna. Ange de färdiga kraven; begär en specifik CNC-slipväg om ritningen eller den godkända processen kräver det.
Skicka de faktiska måttgränserna, geometriska kraven, råhetsparametern och materialtillståndet. Den tillgängliga bearbetningsmetoden och mätmetoden måste granskas för dessa egenskaper innan något värde fastställs. Denna sida publicerar inte en allmän tolerans som täcker alla delar.
Vere över övermåttet innan grovbearbetning eller värmebehandling. Ange om det gäller per sida eller diametralt, och inkludera ingående mått samt eventuella förväntade förändringar vid behandling. Rätt mängd beror på funktionen, materialtillståndet och fördelningen av utgående material.
Vissa härdade delar grovbearbetas, värmebehandlas och slipas sedan färdigt. Andra bearbetningsvägar inkluderar ytterligare behandling eller beläggning. Följ det krävda slutliga tillståndet, inklusive eventuell återstående skorpa eller beläggningstjocklek, istället för att använda samma sekvens för alla material.
Skicka först ritningen och aktuella mått för granskning. Inkludera materialuppgifter, hårdhet eller behandlingstillstånd, tillgängligt utgående material samt eventuella skyddade ytor. Godkännande vid mottagning och ansvar för ickekonforma levererade delar ska överenskommats innan förskickning.
Begär centerlösslipning, honing eller slipning på slipsten separat. Vi bekräftar den tillgängliga bearbetningsvägen, funktionsområdet och kontrollomfattningen innan processen inkluderas i ett offertförslag.
Ja, provgranskning kan inkluderas i projektförfrågan. Definiera mängden, rapporten och godkännandesteg innan resterande parti släpps. Provet och upprepad beställning ska använda samma överenskomna revision och slutliga materialtillstånd.
Skicka en dimensionerad ritning, en modell om tillgänglig, materialklass och tillfälle, kvantitet samt de markerade slipytorna. Lägg till aktuella mått för levererade delar. VårCNC-bearbetning RFQ-kontrolllistaomfattar hela ritningspaketet.
Inkludera aktuell storlek samt slutlig ritning när du levererar en delvis bearbetad komponent.
Osäker på sliprutten? Beskriv den krävda passningen eller kontaktytan och lämna processen öppen för diskussion. Den första förfrågan kräver inte ett uppskattat toleransvärde eller ytjämnhetshetsvärde.
För en befintlig order inkludera dess referens och den senast godkända revisionen.
Använd huvudsidan för kontakt →Dela endast information som du har behörighet att skicka. Vi använder den för att svara på denna förfrågan.
Dela ditt ritningsunderlag, material och kvantitet. Berätta vad du behöver och vi svarar via e-post.
Tekniska referenser för de processer som diskuteras på denna sida.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy