Fräsade höljen
Vi fräsar fickor för höljen, säten för lock och öppningar för kontakter runt lokaliseringsmåttlinjerna och de motverkande ytorna.
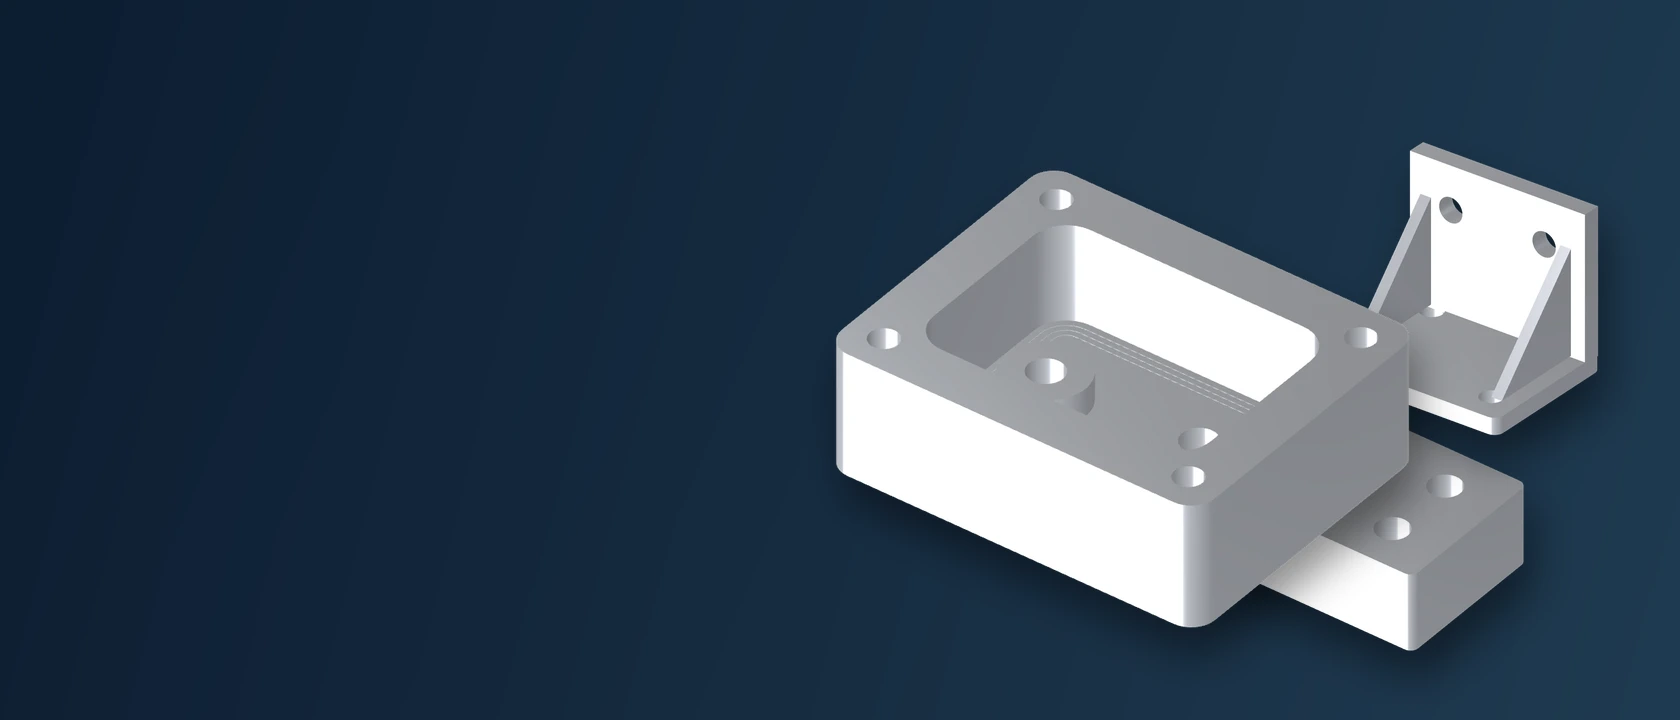
Vi fräsar fickor för höljen, säten för lock och öppningar för kontakter runt lokaliseringsmåttlinjerna och de motverkande ytorna.
Monteringsytor, spår och hålmönster kopplar ihop bygglås med monteringsdelen. Vi planerar uppställningarna utifrån dessa positionsrelationer.
Fixturplattor placerar och håller arbetsstyckena via fungerande kontaktytor, stiftluckor och utbytbara detaljer.
Portade block kombinerar skärande passages, monteringsfunktioner och tätningsgränssnitt. Tillgänglighet och inre kantvillkor styr bearbetningssekvensen.
Termiska och elektriska gränssnitt använder det specificerade materialet, kontaktgeometrin och ytytan; prestandatest har separata godkännandekrav.
Formgivna komponenter kräver tillträde för fräsverktyget och ytkrav som följer geometrin och dess funktionella gränssnitt.
Delar med flera ytor bibehåller referensförhållanden genom flera monteringsställningar eller indexerade bearbetningspositioner.
Plastdelar tillverkas i den angivna råmaterialgraden, med hänsyn tagen till stöd- och mätvillkor för passningskänsliga funktioner.
Inga matchande exempel. Diskutera din egen del via förfrågningsknappen eller återställ filtren.
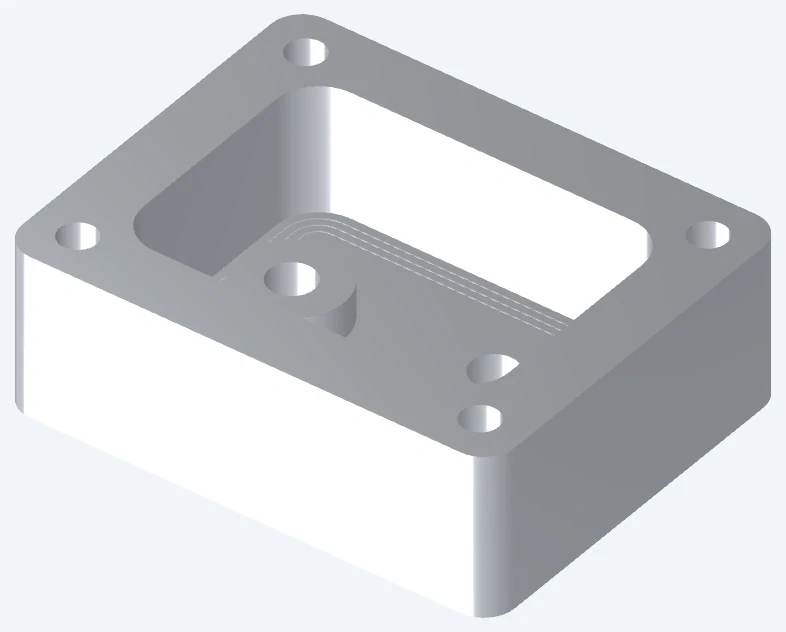
Vi fräser metallkomponenter i den angivna legeringen och tillståndet. Värmebehandling och slutliga ytkrav påverkar frässtrategin.
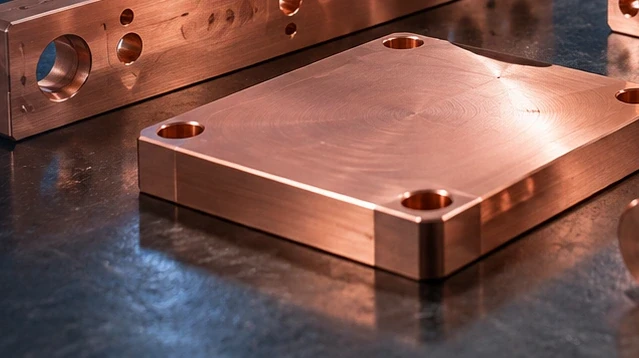
Koppar-, mässings- och nickel-legeringsdelar behåller sin angivna grad. Kontaktfunktion, slitagekrav och eventuell beläggning avgör de slutliga kontrollerna av tillståndet.
Positioneringsytor fastställer hur delen sitter i monteringen. Vi använder deras referensförhållanden för att planera spännanordning och fräsning.
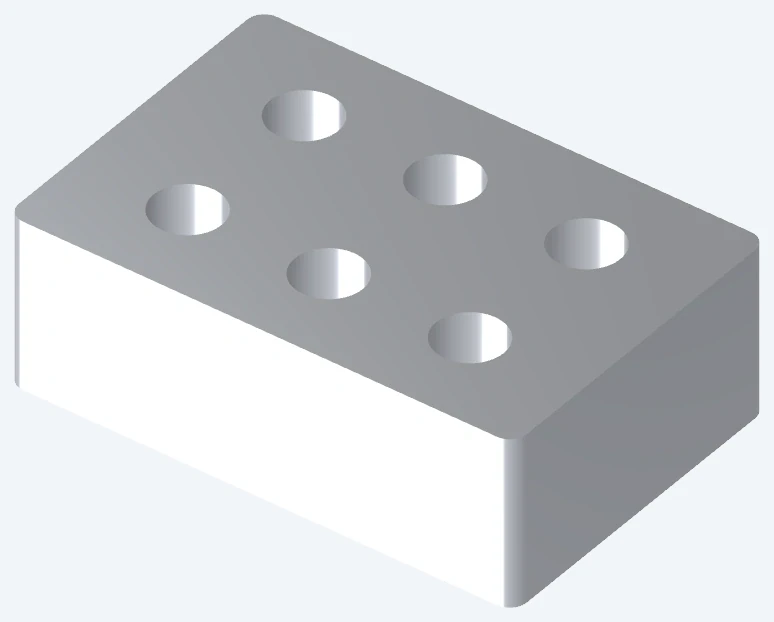
Borrningar, passningsborrningar, gängor och frihålsborrningar har olika sammanfogningsfunktioner. Deras ritangivelser definierar storlek, läge och kontrollkrav.
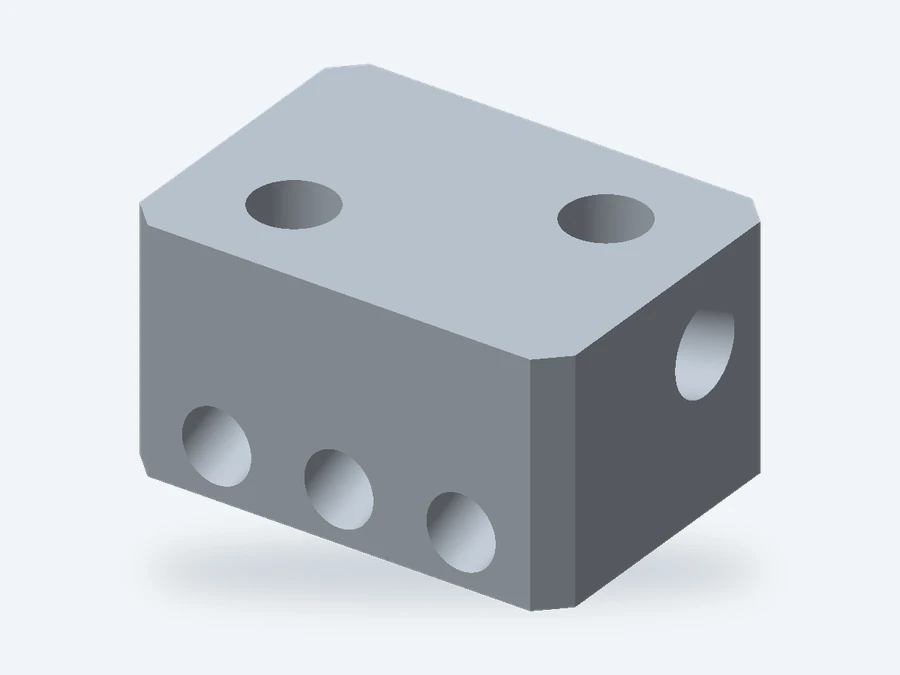
Placeringsborrningar och monteringsytor på olika sidor bör definieras från samma funktionsbaserade referenssystem. Att dimensionera varje yta separat kan lämna samlingsförhållandet okontrollerat, även om enskilda mått uppfyller kraven. Vi använder ritningens referenspunkter för att identifiera vilka positioner och orienteringar över flera ytor som måste kontrolleras tillsammans.
| Funktion | Ritningskrav | Produktionsgranskning |
|---|---|---|
| Inre hörn | Radie, sammanpassad geometri, tillåten avlastning | Skärmens radie; godkänd avlastning eller alternativt tillvägagångssättReferens |
| Djupa eller smala urholkningar | Djup, öppningsbredd, bottenplattans tjocklek | Verktygets räckvidd, tillgänglighet och monteringsfrihetsutrymmeReferens |
| Tunna väggar och ribbor | Tjocklek, kritiska ytor, tillåten deformation | Stöd, skärsekvens och inspektionsförhållandenReferens |
| Hål och gängor | Diameter, djup, full gänga, användbar längd | Pilotdjup jämfört med användbart gängdjup; centreringssittReferens |
| Underfräsningar | Snittbilder, tillvägagångssätt för tillträde, avlastning | Verktygsfrihetsutrymme; ytterligare monteringReferens |
| Friformytor | Aktuell CAD, profil-tolerans, ytyta | Profilinspektion och utseendekriterierReferens |
Vi fräsar platta ytor, urholkningar, spår och hålmönster med verktygstillträde och stöd som är planerat kring komponentens geometri.
För hål och ytor i fasta vinklar jämför vi indexerad tillvägagångssätt med separata fästmedel och omklamping. Indexering kan minska hanteringsarbetet där fräsverktyget och hållaren säkert når funktionen; en blockerad eller fästad yta kan fortfarande kräva en ytterligare bearbetningsoperation. Valet grundas på tillvägagångssättet för tillträde och montering för denna komponent.
Vinklade och formgivna funktioner kan använda indexerad 3+2- eller samtidig bearbetning. Geometri och tillvägagångssätt avgör vägen.[4]
Ytbehandlade ytor behåller den angivna ytjämnheten och de tillåtna verktygsmärkeskraven. Synliga och funktionella områden kan ha olika godkännandekriterier.
Tillägg för beläggning och skyddade områden säkerställer att sammanpassade passningar, lokaliseringsytor och gängor uppfyller kraven i slutlig tillstånd.
Den angivna värmebehandlingsnivån påverkar bearbetningssekvensen och de slutliga dimensionskontrollerna för ståldelar.
Krav på plastens utseende specificerar synliga ytor, tillåtna verktygsmärken samt eventuellt överenskommen referensprov.
Avslutningsalternativ granskas för det angivna materialet och beställningen. Godkänn den slutgiltiga ritningens tillstånd innan offerten accepteras.[5]
Vi kopplar dimensionskontroller till ritningens kritiska egenskaper, referensytor och slutliga tillstånd. Offerten anger den överenskomna rapporten och urvalsskalan.
Angiven behandling, beläggning eller insatsdelar avgör under vilket tillfälle sammanpassade dimensioner godkänns.
Delnummer, revisionsnummer och partireferenser kopplar färdiga delar till deras överenskomna material-, inspektions- och leveransregister.
Vi arbetar från den överenskomna ritningen och modellrevisionen för den kvantitet som angetts i offerten.
Initiala delar och överenskomna kontroller stödjer din godkännandegranskning; ändringar registreras fortfarande mot ritningen.
Den godkända revisionen och omfattningen av inspektionen definierar produktionspartiet.
Vi granskar reviderade ritningar eller bearbetningskrav innan vi upprepar en tillverkning.
Geometri, material, monteringsuppsättningar, kvantitet, ytbehandling och inspektion påverkar alla offerten. Det överenskomna omfånget identifierar de ingående operationerna och registreringarna.
| Inkludera | Krävda detaljer |
|---|---|
| 3D-modell och 2D-ritning | Geometri, kritiska mått, referensytor, material, ytytbehandling; styrande fil |
| Fräsningsegenskaper | Urholkningar, radier, väggar, hål, gängor, måttenheter |
| Delidentifiering | Matchande delnummer och revisioner mellan filer |
| Beställningskrav | Kvantitet, provgodkännande, registreringar, förpackning, destination, montering |
Vere överens om en säker överföringsmetod för konfidentiella filer.
Välj en fräsad del ovanför eller lägg till en rad för din egen ritning. Expandera varje rad för att lägga till krav på fickor, hål och referensytor.
Denna lista organiserar ditt förfrågningsärende. Den beräknar inte priser, bekräftar inte tillgänglighet eller godkänner en tillverkningsspecifikation. Posterna förblir på denna sida om du inte laddar ner dem eller skickar dem till en konfigurerad citat-URL.
Vi fräser dessa komponenttyper enligt er ritning. Deras geometri och avsedda funktion definierar materialet, bearbetningen och inspektionskraven för beställningen.
Definiera den färdiga komponenten, kritiska egenskaper och godkännandekrav. Ritningsgranskningen kan fastställa fräsningsschemat. Markera eventuella processbegränsningar eller krävda operationer i er specifikation.
Skicka den fullständiga modellen och ritningen, inklusive sambandet mellan ytor. Granskningen kommer att fastställa den nödvändiga tillgängligheten och monteringsuppsättningen samt om indexerad eller samtidig fleraxlig bearbetning är lämplig. Kapaciteten bekräftas för den faktiska komponenten.
Skicka de krävda toleranserna, särskilt för positioneringsborrningar, hålmönster och sammanfogande ytor. Vi granskar genomförbarheten utifrån geometrin, materialet, processen och den slutliga inspektionsstatusen.
Konventionell fräsning lämnar en radie där den roterande fräsen bildar en inre hörn. Identifiera monteringskravet och diskutera sedan en tillåten hörnentlastning eller en alternativ bearbetningsmetod. En konstruktionsändring måste godkännas, inte antas.
Ange den exakta materialklassen och tillståndet när detta är känt, tillsammans med eventuella krävda materialdokument. Om valet ännu inte är färdigt ska miljön, belastningen och de monteringskomponenter som ingår beskrivas så att alternativa lösningar kan diskuteras. En bild i en galleri identifierar eller godkänner inte ett material.
Ange bearbetningsmetoden, tillämpliga specifikationer, ytor som ska behandlas och eventuell skyddsmaskering. Identifiera de mått som måste accepteras efter ytbearbetningen och markera de ytor som har krav på estetisk eller funktionell kvalitet. Tillgänglighet och lämplighet för bearbetningsmetoden granskas för varje material och order.
Inkludera både provdelen och produktionskvantiteten i din förfrågan, tillsammans med de kontroller som krävs innan godkännande. Beställningen, priset och leveranstiden fastställs efter ritgranskning. En begäran om provdel innebär inte ett allmänt minimibeställningsvärde eller en standardleadtime.
Skicka ritningarna tillsammans med delreferenserna, kvantiteterna och önskad leveransomfattning i en enda förfrågan. Vi granskar varje komponent utifrån dess egna krav.
Lista de krävda materialdokumenten, dimensionsrapporterna, godkännandet av provdel, ritrevisionen och batchidentifieringen innan offert. Identifiera tätningsytor, gängor och synliga ytor som kräver skyddande förpackning. Bekräfta vilka dokument och förpackning som ingår i offerten.
Dela ditt ritningsunderlag, material och kvantitet. Berätta vad du behöver och vi svarar via e-post.
Referenser för de bearbetnings- och specifikationstermer som används ovan.
