Hus och kapslingar
Kontrollera interna spel, anslutningsöppningar och monteringsanordningen tillsammans med de delar som ska monteras inuti. Inkludera estetiska ytor i provgranskningen när utseendet ingår i godkännandekriterierna.
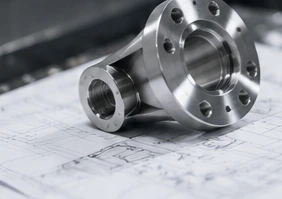
En CNC-prototyp tillhandahåller de gränssnitt som krävs för en monteringsprovning, monteringskontroll eller funktionsprov. Provet kan tillverkas i det avsedda produktionsmaterialet och med den avsedda ytytan, eller i ett dokumenterat alternativ för utvecklingsstadiet.
CNC-bearbetade delar kan användas för funktionsprototypning såväl som för slutanvändningsproduktion. Testplanen avgör om denna specifika provdel är representativ.[1]
En pilotserie testar den föreslagna material-, bearbetnings-, ytbehandlings- och kontrollrutten på flera delar, med hjälp av den godkända konstruktionen.
Pilotomfånget identifierar vad provet måste demonstrera innan nästa kvantitet släpps.
Produktionsorder använder den godkända delspecifikationen, där inspektion, förpackning och leverans definieras för den släppta kvantiteten.
Partstorlek, kapacitet, kostnad och ledtid bekräftas för din del och beställda kvantitet.
Upprepade beställningar behåller den godkända delreferensen samtidigt som ändringar av geometri, material, ytbehandling eller kvantitet görs synliga.
Återanvändbara fästmedel och sparade register identifieras i det överenskomna leveransomfånget.
Kontrollera interna spel, anslutningsöppningar och monteringsanordningen tillsammans med de delar som ska monteras inuti. Inkludera estetiska ytor i provgranskningen när utseendet ingår i godkännandekriterierna.
Använd provdelen för att kontrollera hålplacering, monteringsåtkomst och utrymmet runt monteringen. Markera gränssnitt som måste bibehållas oförändrade under designutvecklingen.
Bedöma lagerbord, axiella stödytor och sammanfogningsegenskaper som anges på ritningen. Definiera kontroll- och funktionsprov istället för att betrakta en slät yta som bevis för korrekt passning.
Bekräfta borrningens diameter, ytterdiameter och monteringsmetod. Ange om provet ska testas före eller efter den specificerade beläggningen eller behandlingen.
Testa lokaliseringssidor, hålmönster och tillgänglighet för den avsedda fixtur. Inkludera monteringskomponenter eller fixturritning så att syftet med varje lokaliseringsegenskap blir tydligt.
Kontrollera borrningens diameter, skruvmönster och monteringsyta mot monteringen. Alla tätnings-, rotations- eller lastprov kräver egna överenskomna villkor och godkännandekriterier.
| Post | Granskning av provdel | Produktionsgodkännande |
|---|---|---|
| Ritningsrevision | Jämför CAD-modellen och ritningen | Godkänd version; lösa filkonflikter |
| Materialtillstånd | Materialklass och godkända alternativa provdelar | Produktionsklass, tillstånd, dokumenterade skillnader |
| Kritiska egenskaper | Passningar, referensytor, monteringsgränssnitt | Godkännandegränser, kontroll, partikort |
| Ytbehandling och utseende | Provdelens ytbehandling; ytor för granskning | Slutlig ytbehandling, skydd av ytor, kriterier för utseende |
| Frigivning och leverans | Granskare och omfattning av godkännande | Frigivningspunkt, kvantitet, faser, hantering |
Ange legering och tillstånd, inte bara ”metall” eller ”aluminium”. Informera oss om provet måste överensstämma med produktionsbeskrivningen och vilka eventuella substitutioner du är villig att granska.
Använd samma detaljnivå för en plastkomponent: materialklass, tillstånd, yta och provmiljö. En visuell modell eller passningsmodell får inte misstolkas som bevis för prestanda i ett annat produktionsmaterial.För plasthöljen och passningskontrollprojekt, jämförBearbetning av ABSmed det avsedda produktionsmaterialet.
Delar i maskinbearbetat skick, anodiserade, belagda eller på annat sätt behandlade måste beskrivas separat. Ange vilka ytor som är maskerade, synliga eller ingår i en passning, och kom överens om om kontrollen utförs före eller efter ytbehandlingen.
En prototyp kan avsiktligt sakna en ytyta eller använda ett annat material. Lista denna undantagsregel i provbeställningen och granska den igen innan en produktionsparti godkänns. Tillgänglighet och kompatibilitet med ytbehandling kräver projektgranskning.
För höljen och plattor identifiera de ytor, fickor, hålmönster och monteringsgränssnitt som provet måste validera.
Visa tjänstenFör axlar och sleeve ska sätess, borrningar, axelskultar och gängor som prov- och produktionsorder måste återge anges.
Visa tjänstenFör vinklade ytor, konturerade ytor eller en kombination av drejda och frästa detaljer skickas den fullständiga modellen. Godkänn den föreslagna bearbetnings- och ytbehandlingssekvensen för den faktiska delen.
Visa tjänstenProcessbakgrund:Referens för CNC-bearbetningProduktionsvägen bekräftas under ritningsgranskningen.
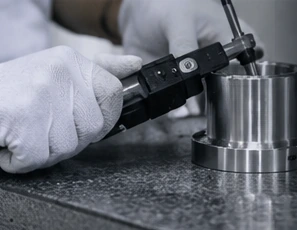
Ange de kritiska måtten, toleranserna och referensytorna på ritningen. Inkludera relevant information om den motsvarande delen eller monteringen, och förklara provvillkoren när provet används för att utvärdera funktion.
Ange vilka egenskaper som ska rapporteras, hur många delar som ska kontrolleras och vilket dokumentformat du behöver. En provkontroll, ett batchprovtagningsschema och kontroll av varje enskild del är olika omfång; inget av dessa ska antas.[3]
Ange vilka mätningar och utseendekontroller som gäller efter beläggning, behandling eller montering. Bekräfta hur de kontrollerade delarna identifieras och hur frågor om godkännande löses innan leverans.
| Offertpost | Prov / första batchen | Upprepad produktion |
|---|---|---|
| Utrustning | Programmering och fixturförberedelse | Återanvändbar förberedelse; återupprepad utrustning |
| Material och bearbetning | Angivet material och initial kvantitet | Samma specifikation; pris per batchkvantitet |
| Avslutning och kontroll | Provtillstånd; överenskommen rapport | Batchtillstånd; provtagning och dokumentation |
| Förpackning och leverans | Skydd och destination för prov | Förpackningsenheter; enskilda eller uppdelade leveranser |
Inställning och programmering kan spridas över en hel batch. Vi separerar förberedelse från återkommande delarbete så att provexemplaret, den första batchen och senare releases kan jämföras med hjälp av samma specifikation.[2]
Leveransomfånget anger fasta frigivna kvantiteter, destinationer och eventuella delade leveranser. Materialförsörjning, godkännande av prov, ytbehandling, kontroll och transport påverkar alla ankomsttidpunkten; prognoser hålls separata från frigivna order.
Upprepad produktion
Spårbarhet av material, ytförberedelse, upphängning och kontroller av eloxeringsprocessen minskade variationer i utseende mellan prov och upprepade batcher. Godkända provytbehandlingar och batchdokument definierade godkännandekriterierna.
Läs om ytbehandlingMeddela oss antalet delar du behöver, inklusive ett enskilt prov. Ritningen, materialet, monteringen och omfånget av kontrollen avgör om förfrågan är praktisk och hur den offertas. Det finns ingen offentlig allmän minimibeställningskvantitet; den fastställs för varje projekt.
Begär produktionsmaterialet, -tillståndet och -ytbehandlingen när det är nödvändigt för testet. Tillgänglighet och den föreslagna processen måste granskas. Eventuella överenskomna ersättningsmaterial ska dokumenteras så att de inte felaktigt tolkas som produktionssvalidering.
En prototyp beställs vanligtvis för att utvärdera delens konstruktion, passform eller funktion. En pilotproduktion fokuserar på den föreslagna produktionsordningen och de kontroller som krävs innan en större frigivning. Kom överens om vad din beställning ska demonstrera, snarare än att lita på namnet på produktionsstadiet.
Inte nödvändigtvis. Det beror på delen, den införda ändringen och dina godkännandekrav. En oförändrad upprepad order och en ny konstruktion kräver inte automatiskt samma godkännandesteg. Diskutera lämplig frigivningsplan med projektgranskningen.
Nr. Provbeslut dokumenterar godkännandet av den utvärderade provdelen och omfattningen. För produktionen krävs fortfarande en överenskommen specifikation, tillverkningsordning och inspektionsplan. Ange om några egenskaper kräver kontroll av varje enskild del eller en definierad provtagningsplan.
Ja, ändringar kan diskuteras innan nästa version släpps. Skicka en reviderad modell och ritning, ange vad som har ändrats och bekräfta effekten på kostnad, tidsschema, material och eventuellt arbete som redan påbörjats. Anta inte att en aktiv order har ändrats förrän detta är överenskommet.
Det kan ske, men svaret beror på delen och beställningens omfattning. Begär offert för de kvantiteter du överväger, med samma revision, material, ytbearbetning och inspektionskrav. En provoffert garanterar inte priset för en senare serie.
Ange separata kvantiteter för provdelar, eventuell pilotproduktion och möjlig seriebeställning. Markera prognoser som prognoser och bekräftade krav som bekräftade. Offerten ska tydligt visa vilka kostnader och tidsramar som gäller för respektive post.
Inkludera önskad rapportformat, kontrollerade egenskaper, provtagningskrav och materialdokumentation i förfrågan. Vi granskar omfattning och tillgänglighet hos den föreslagna fabriken. Ingen rapport, certifiering eller spårbarhetspaket antas ingå automatiskt.
Ange kvantiteter för varje leverans, leveransadresser och önskade leveransdatum. Förpackning, lagring, betalning och ansvar för varje leverans måste överenskommass. En prognos reserverar inte i sig lager eller skapar en leveransförpliktelse.
Skicka ritningspaketet och ditt önskade ankomstdatum. Tidsplanen måste ta hänsyn till material, bearbetning, ytbearbetning, inspektion, godkännande och transport som gäller för beställningen. Den bekräftade offerten eller orderöverenskommelsen fastställer leveransförpliktelsen.
Kevin kan diskutera en samordnad partnerskapsoptimering eller en direkt introduktion. Innan ni går vidare måste ni komma överens om vem som tillverkar, vem som kommunicerar, vem som ansvarar för inspektion och med vilket företag ni kommer att ingå avtal.
Kom överens om sekretessavtal och överföringsmetod innan känslomässigt eller begränsat material delas.
Dela ditt ritningsunderlag, material och kvantitet. Berätta vad du behöver och vi svarar via e-post.
Referenser för prototypframställning, produktionsplanering och kontroll.
