Ir para o conteúdo
VETCNCCNC MANUFACTURING
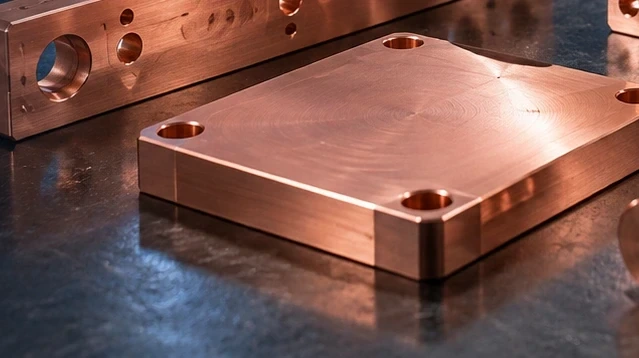
Componentes ilustrativos em cobre ao lado de um eixo-árvore CNC; não é uma linha de produção automotiva VETCNC

Usinagem Automotiva CNC

Usinamos carcaças, suportes, eixos, adaptadores e dispositivos de fixação personalizados para desenvolvimento veicular, produções piloto e pedidos repetidos. Nosso serviço de componentes abrange fresagem, torneamento e inspeção dimensional, desde peças para verificação de ajuste até lotes liberados.

  • Componentes protótipo
  • Produções piloto e repetidas
  • Ferramentais para montagem e teste

Peças automotivas para desenvolvimento, montagem e testes

Nossos serviços de usinagem automotiva CNC abrangem componentes personalizados para equipes de engenharia, fornecedores de componentes e fabricantes de equipamentos. As famílias de peças listadas abaixo incluem hardware veicular e as ferramentas utilizadas para sua construção ou teste. Um único projeto pode combinar peças fresadas, torneadas e submetidas a usinagem secundária sob o mesmo conjunto de referências de componente.

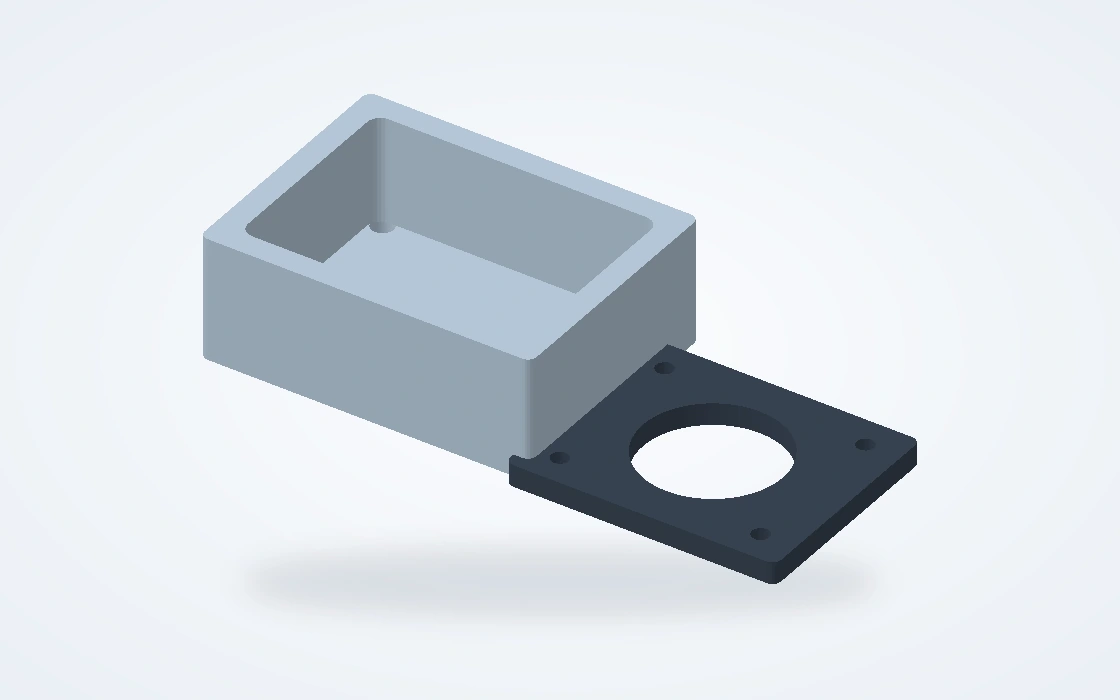
Carcaça usinada ilustrativa e tampa separada mostrando um rebaixo e interfaces de montagem

Carcaças e placas de cobertura

Caixas usinadas, carcaças de suporte para rolamentos e tampas removíveis para conjuntos de desenvolvimento. Recortes, faces de montagem e aberturas para conectores definem o espaço útil, enquanto recursos de posicionamento mantêm o alinhamento entre a tampa e as peças adjacentes.

  • Recortes e paredes
  • Faces de acoplamento
  • Aberturas para conectores
Discutir este componente
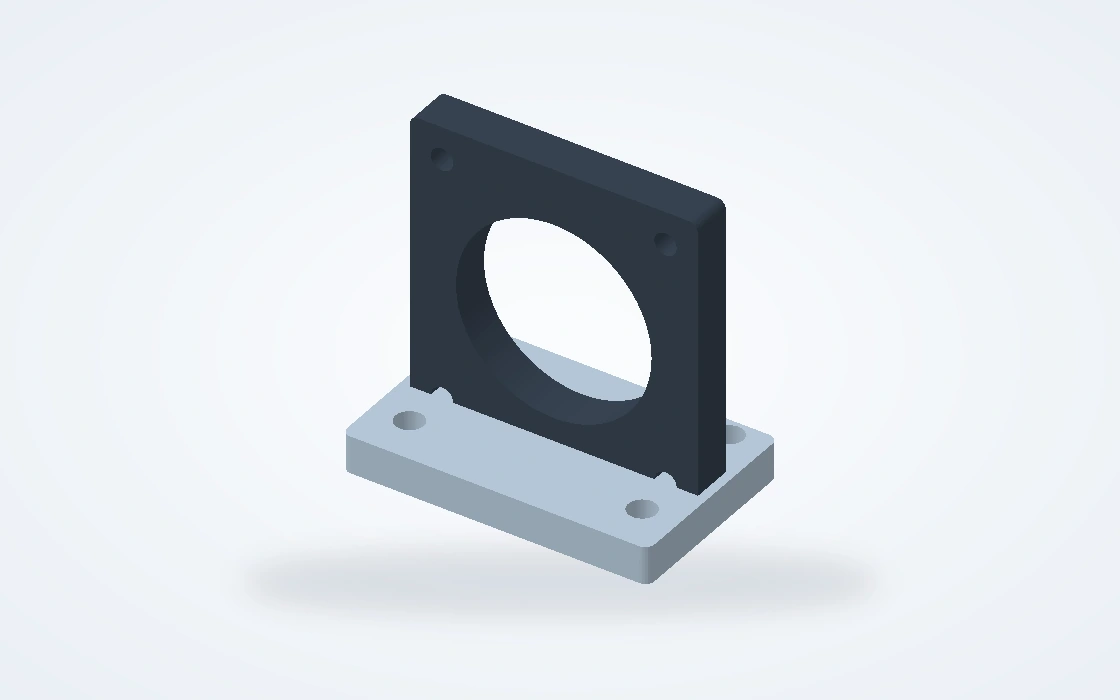
Suporte de montagem de sensor ilustrativo com abertura circular e base aparafusada

Suportes para sensores e montagens

Suportes para sensores, dispositivos auxiliares e hardware de montagem. Bases planas, faces anguladas, ranhuras e furos de posicionamento definem a posição de instalação, com acesso para conectores, fixadores e ferramentas de manutenção.

  • Ranhuras de fixação
  • Faces anguladas
  • Furos de posicionamento
Discutir este componente
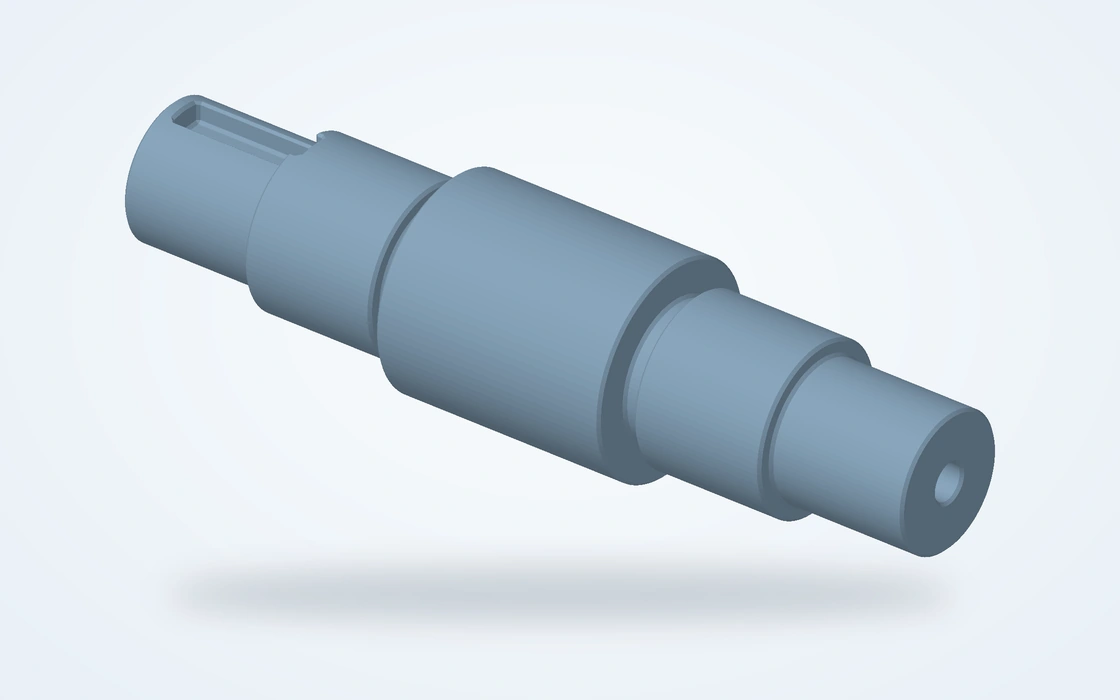
Eixo escalonado ilustrativo com assentos de rolamento, transições de ombro e uma face plana usinada

Eixos, buchas e espaçadores

Componentes torneados para mecanismos de desenvolvimento, arranjos de rolamentos e bancadas de teste. Diâmetros escalonados, ombros, furos internos e canaletas definem como a peça é suportada, retida e posicionada em um conjunto.

  • Assentos de rolamento
  • Furos internos
  • Ombros axiais
Discutir este componente
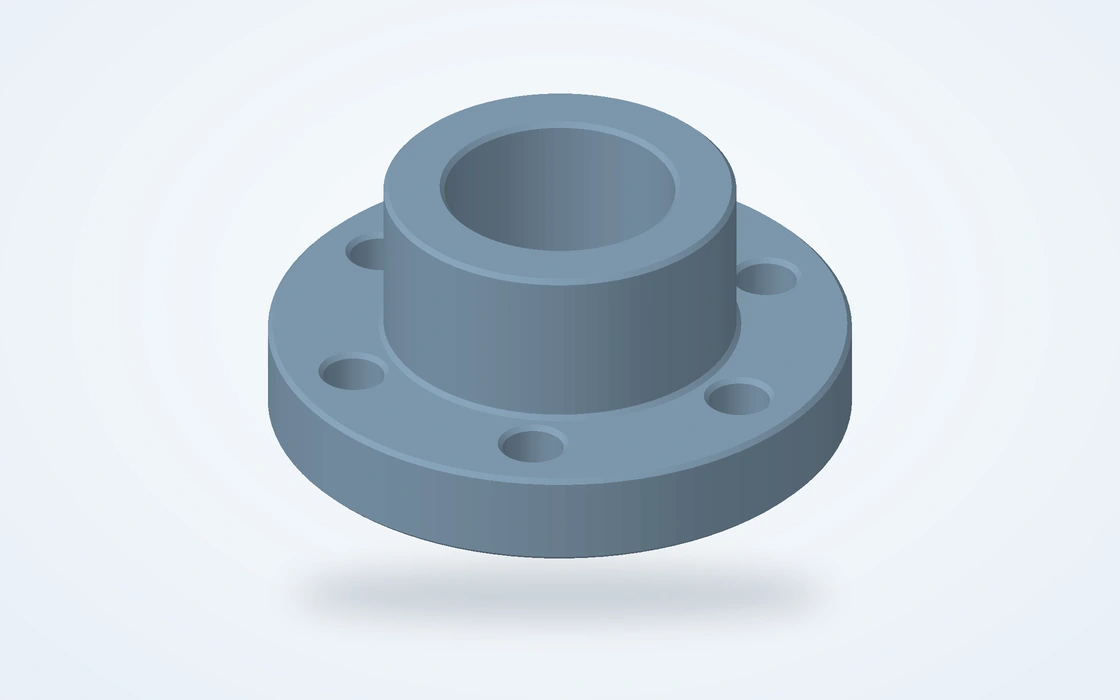
Adaptador de flange ilustrativo com furo central, diâmetro de localização e círculo de parafusos

Flanges e adaptadores de teste

Interfaces personalizadas entre uma carcaça, um eixo ou um equipamento de teste. Diâmetros de centragem e padrões de furação para parafusos conectam peças com interfaces diferentes; planos de aperto ou furos transversais facilitam a instalação e remoção.

  • Diâmetros de centragem
  • Padrões de furação
  • Recursos de acesso
Discutir este componente
Placa de cobre ilustrativa com furos de montagem e uma superfície de contato usinada

Placas de interface em cobre

Placas de contato usinadas e interfaces de transferência térmica para conjuntos de desenvolvimento elétrico ou térmico. Áreas de contato, furos de fixação e condição final da superfície são consideradas em conjunto com o projeto do componente e qualquer tratamento superficial especificado.

  • Pads de contato
  • Furos de fixação
  • Interfaces planas
Discutir este componente
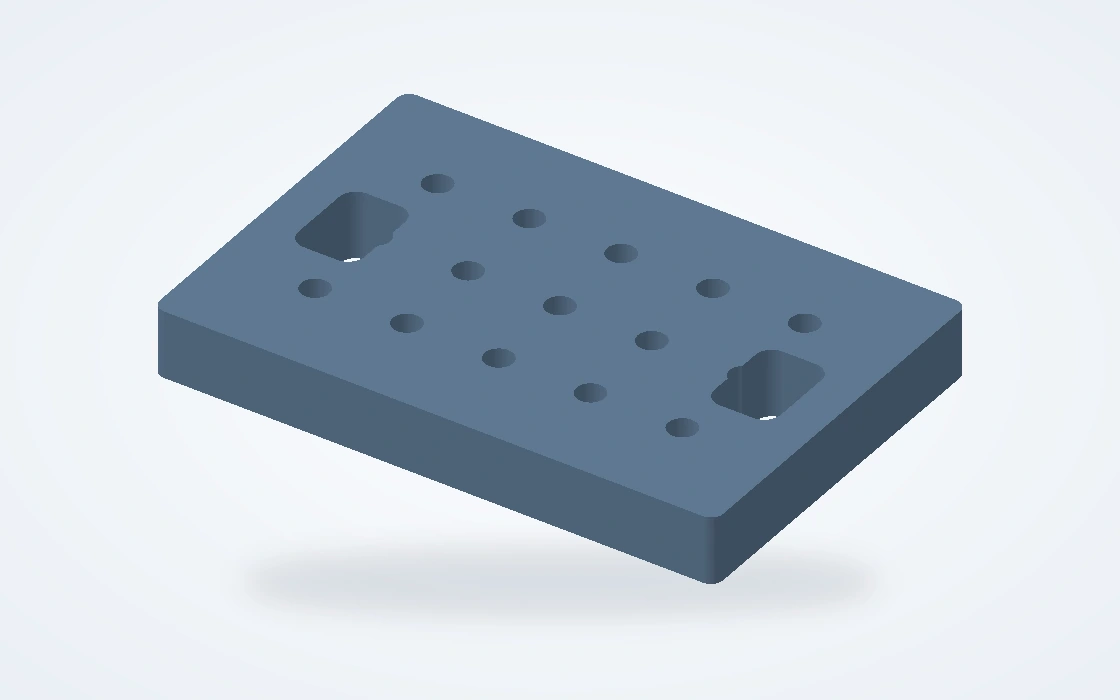
Placa de fixação ilustrativa com furos de localização, ranhuras e recursos de montagem

Fixações de montagem e ferramental de teste

Placas de fixação, blocos de localização e detalhes de ferramental substituível para equipamentos de produção e bancos de teste. Essas peças seguram, posicionam ou apoiam uma peça e podem ser encomendadas separadamente do componente instalado no veículo.

  • Placas de fixação
  • Detalhes de localização
  • Ferramental substituível
Discutir este componente

Onde os componentes usinados se inserem em um programa automotivo

Uma carcaça veicular, um adaptador de teste para transmissão e uma fixação de montagem têm usos distintos. Suas superfícies de localização, recursos de montagem e acessos devem corresponder à montagem ou operação que suportam.

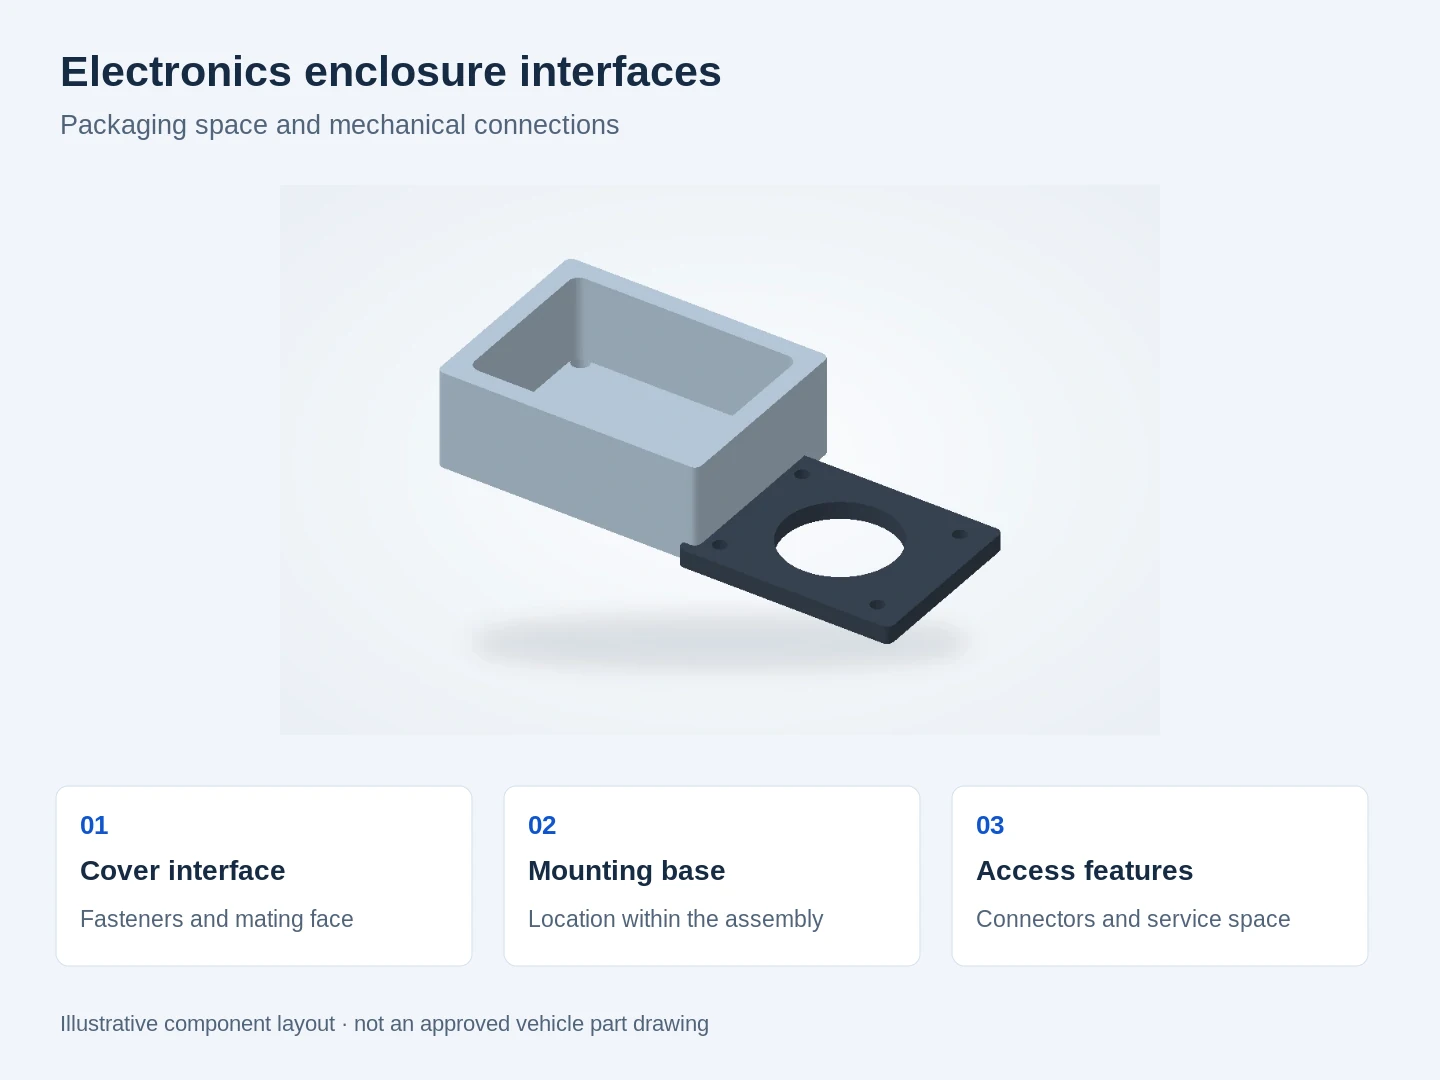
Layout ilustrativo de invólucro separando tampa, interfaces de montagem e acesso

Peças mecânicas para desenvolvimento veicular e de e-mobilidade

Para embalagem eletrônica e de acionamento elétrico, a face de montagem, o espaço interno e os pontos de fixação precisam se adequar à mesma montagem. Usinamos as carcaças, suportes para sensores e placas de interface definidas por esse layout.

Para uma carcaça que suporta um conjunto rotativo, os furos de rolamento e as posições de acoplamento também precisam permanecer alinhados. A usinagem e a medição devem relacionar esses recursos às mesmas referências funcionais, em vez de verificar cada diâmetro isoladamente.[1]

Interfaces entre caixas e tampas

O acesso aos fixadores, o estado da face de acoplamento e as aberturas para conectores determinam se o conjunto circundante pode ser instalado e mantido.

Interfaces térmicas e de contato

Requisitos locais de superfície distinguem áreas de transferência de calor ou de contato das faces externas gerais; o desempenho do sistema continua sendo parte do projeto do conjunto.

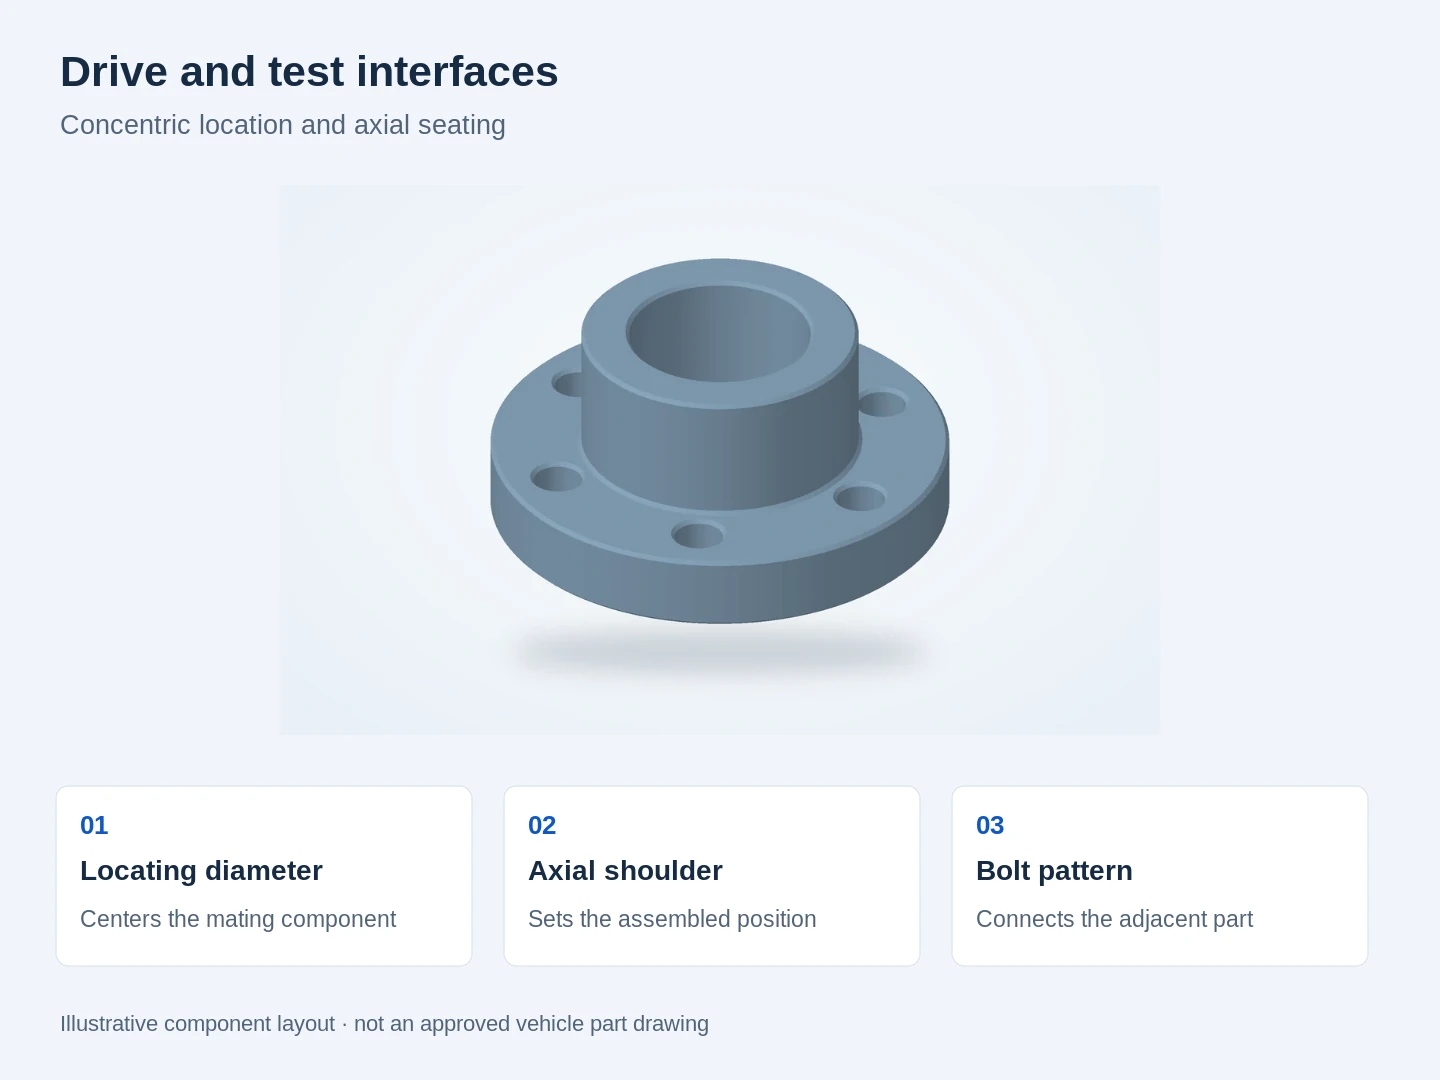
Layout ilustrativo de flange explicando diâmetro de localização, ombro axial e padrão de parafusos

Adaptadores e peças de localização para conjuntos de acionamento e ensaio

As superfícies de centragem e os assentos axiais em um eixo, bucha ou adaptador de flange estabelecem como ele se conecta a uma carcaça, suporte ou bancada de teste. Ambos precisam corresponder aos componentes acoplados.

Uma peça de fixação para teste pode ter requisitos diferentes de vida útil, manuseio e identificação em comparação com uma peça instalada no veículo. O orçamento e o escopo de inspeção devem indicar qual uso se aplica.

Localização radial e axial

Assentos para rolamentos, ombros e diâmetros de localização definem como o conjunto é centrado e até que ponto cada componente acoplado se posiciona ao longo do eixo.

Acesso e retenção

Roscas, ranhuras, faces planas e furos transversais fornecem o acesso de fixação ou manutenção especificado, mantendo-se livres das superfícies funcionais.

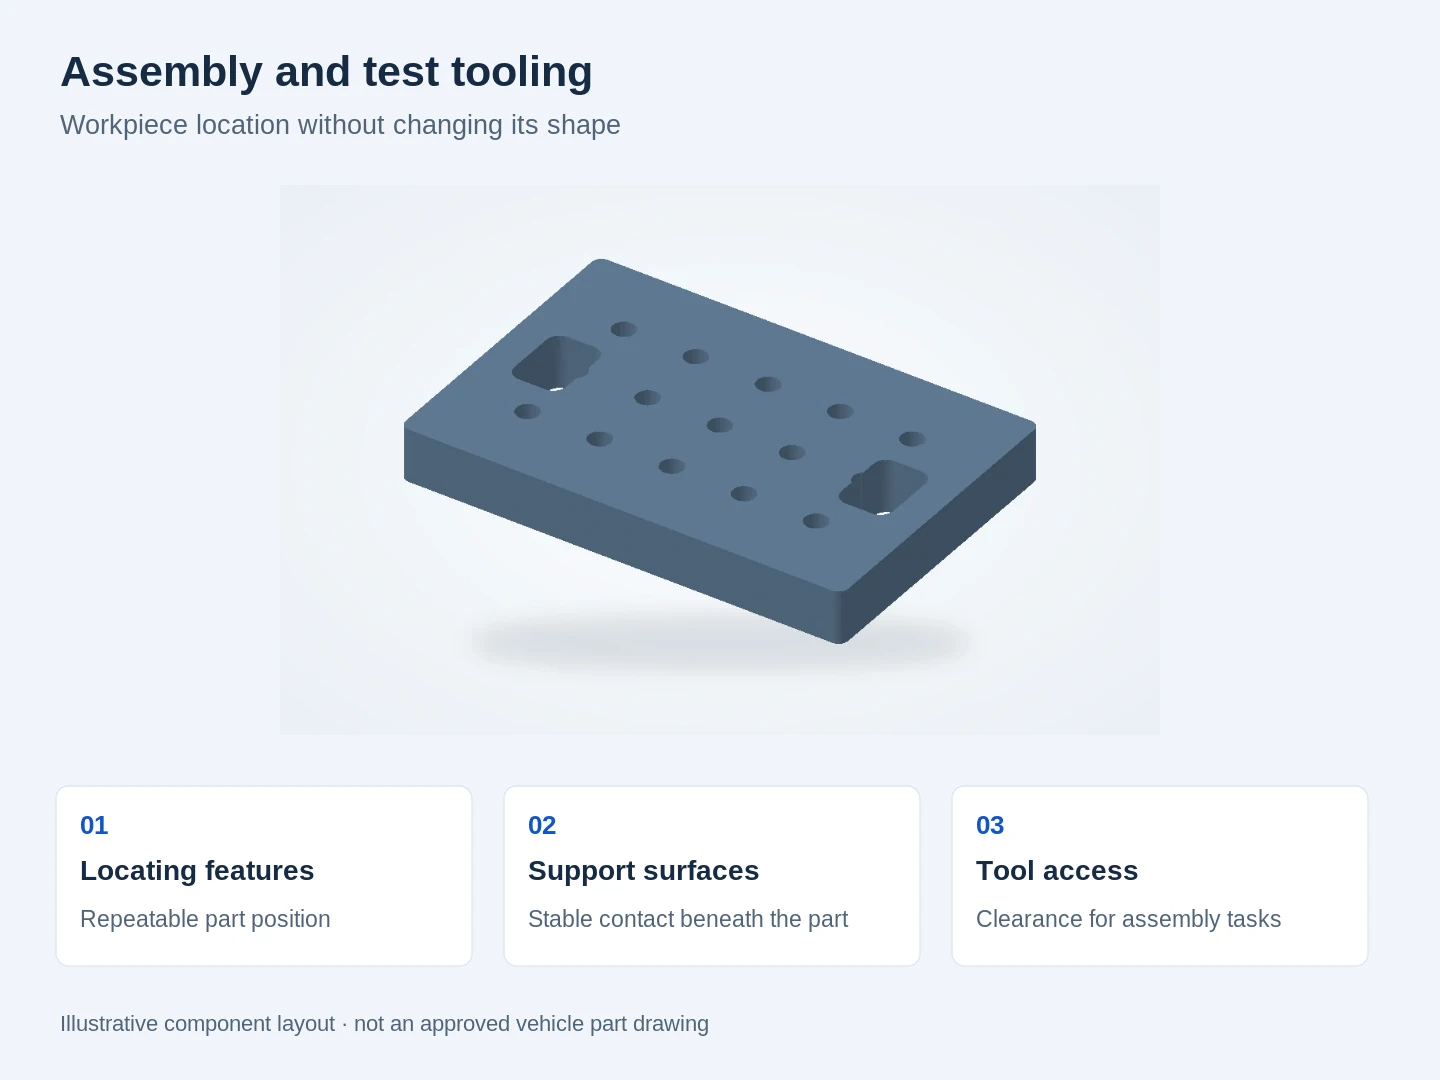
Layout ilustrativo de fixação separando recursos de localização, superfícies de apoio e acesso à ferramenta

Ferramental usinado para linhas de montagem e bancadas de ensaio

Placas de fixação, blocos de localização, nichos e espaçadores apoiam tarefas repetíveis de montagem ou inspeção. O projeto exige um padrão estável de contato e acesso suficiente para fixadores, sondas e operador; prender firmemente uma peça não equivale a prendê-la sem distorção.

Detalhes de ferramental substituível podem ser fabricados independentemente do dispositivo completo. Isso é útil quando uma superfície de localização sofre desgaste, uma variante do produto muda ou uma nova operação exige um suporte diferente, enquanto o equipamento existente permanece em uso.

Contato com a peça usinada

As localizações de suporte e fixação são consideradas em conjunto com paredes finas, faces acabadas e a direção em que a peça é carregada.

Detalhes de ferramental passíveis de manutenção

Números de peça separados para calços de desgaste, pinos de localização e espaçadores tornam mais práticos a substituição e o controle de revisões.

Peças protótipo, lotes piloto e pedidos repetidos

Amostras de verificação de ajuste estabelecem embalagem e acesso. Lotes-piloto apoiam a avaliação de montagem, enquanto pedidos repetidos seguem uma definição de peça inalterada e identificável.

Protótipos de desenvolvimento

Peças únicas e conjuntos pequenos apoiam verificações de embalagem, acesso à montagem e avaliação inicial do projeto. A condição do material e o acabamento seguem a finalidade da amostra; assim, uma peça de verificação de encaixe sem acabamento é mantida distinta de uma peça destinada a testes funcionais.

Construções piloto e de validação

Lotes pequenos reúnem a geometria liberada, o material selecionado e a condição final da superfície. A identificação e a cobertura de inspeção ajudam a equipe de engenharia a vincular qualquer observação de montagem à revisão real e ao lote testados.

Fornecimento repetido de componentes

Pedidos repetidos utilizam uma definição controlada da peça, incluindo a revisão aceita, a rota de acabamento e os requisitos de inspeção. A previsão de demanda pode orientar o agendamento, enquanto a ordem de compra liberada define o que será fabricado e entregue.

Parâmetros de material para peças e dispositivos automotivos

Um eixo, um contato elétrico e um alojamento de localização exigem propriedades de material diferentes. Essas referências de graus nomeados apoiam essa escolha antes de usinarmos as interfaces finais do desenho.

Parâmetros de material para peças e dispositivos automotivos
Referência de materialValores dos parâmetrosContexto da peça / matéria-prima
Extrusão 6061-T6 / T6511Limite de escoamento ≥240 MPa; resistência à tração ≥260 MPaCarcaças, suportes e bases de fixação
42CrMo4 +QT · Ovako 327A270–320 HB; resistência à tração 900–1,100 MPaBarra redonda, 40 < diâmetro < 100 mm
Cobre C11000Condutividade térmica ≈391 W/(m·K); 101% IACSÁreas térmicas e contatos elétricos
POM-C · TECAFORM AH naturalMódulo 2.8 GPa; absorção de água 0.05%Ninhos de localização e pads de guia

Fontes: Extrusão mínima da liga Hydro 6061; barra redonda Ovako 42CrMo4 327A +QT, 40 < diâmetro < 100 mm; valores físicos típicos da Copper Development Association para C11000 a 20°C; dados típicos do material Ensinger TECAFORM AH natural (módulo a 1 mm/min; absorção de água após 24 h a 23°C).

Fresamento e torneamento para carcaças, eixos e suportes

Faces fresadas, diâmetros torneados e características secundárias exigem um conjunto comum de referências. O plano de usinagem e inspeção deve preservar essas relações ao longo das operações exigidas.

Assentos para rolamentos, faces de vedação e datums de montagem

Utilize controles dimensionais mais rigorosos para assentos de rolamento, recursos de localização e áreas de contato. As superfícies externas de folga exigem os limites que sua função requer.

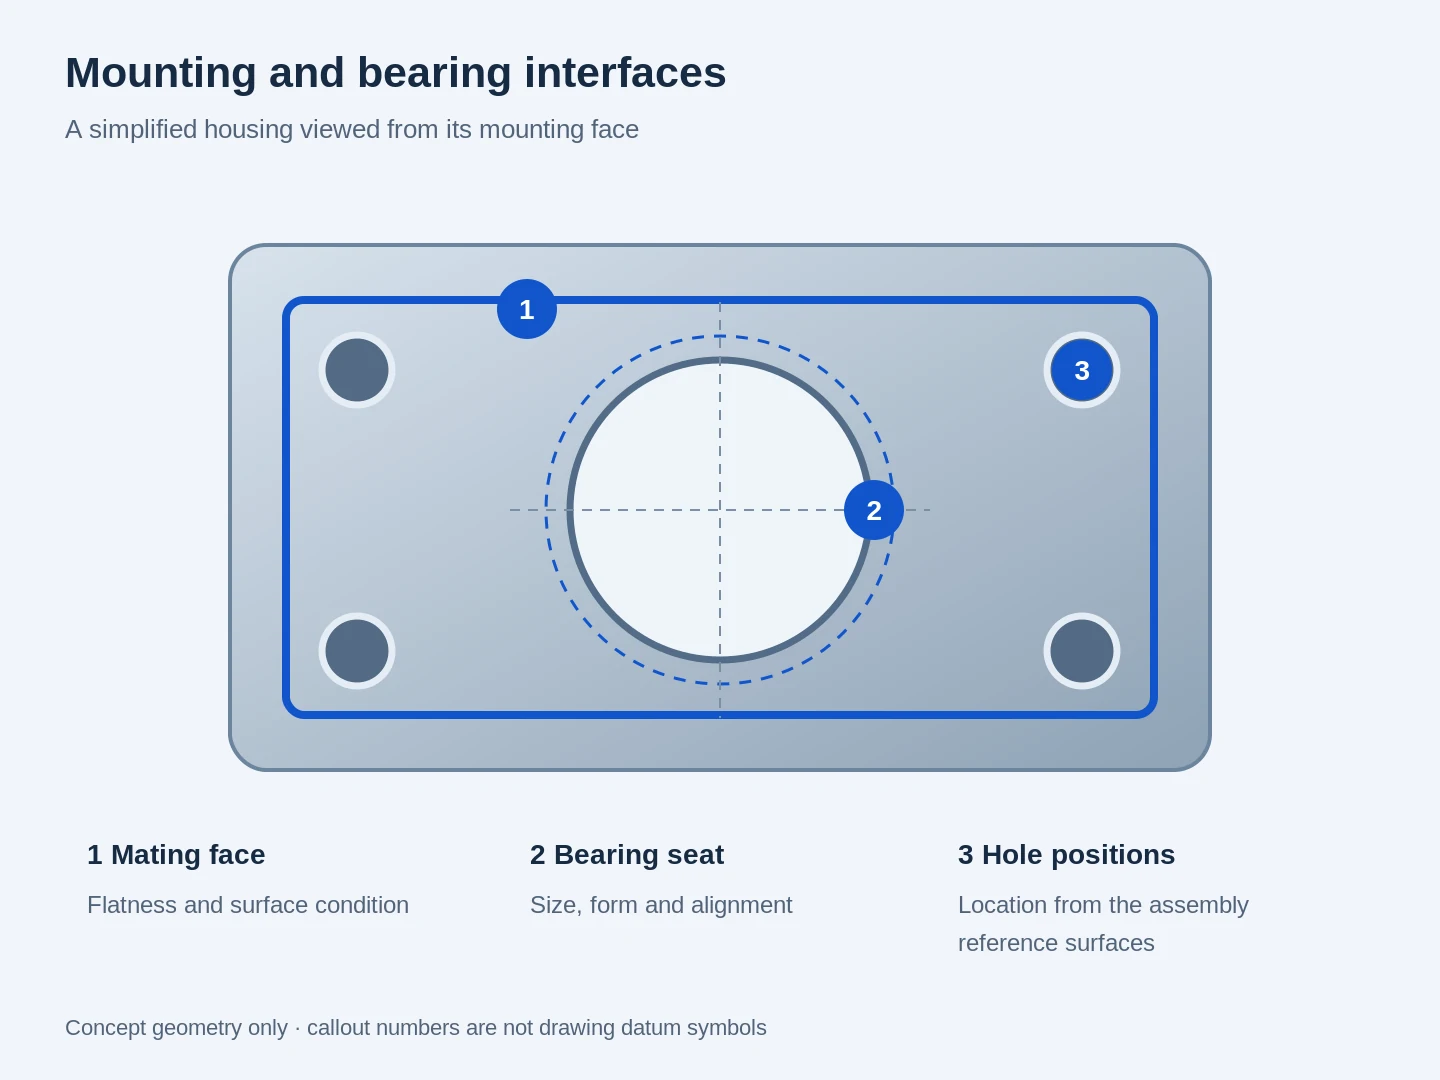
Esquema simplificado de carcaça identificando face de acoplamento, assento de rolamento e posições dos furos de montagem

Assentos para rolamentos e ombros axiais

Diâmetros de trabalho, circularidade, orientação dos ombros e textura superficial influenciam o suporte e a localização do rolamento. Esses recursos são avaliados em conjunto, em vez de tratar o diâmetro isoladamente como prova de um ajuste adequado.[4]

Faces de montagem e furos de localização

As superfícies de referência utilizadas para posicionar um suporte ou uma carcaça também orientam a usinagem e a inspeção. A posição dos furos, a orientação da face e a folga de montagem devem descrever o mesmo arranjo de acoplamento.

Faces de vedação e passagens internas

Superfícies de vedação (lands), ranhuras e passagens intersecantes têm necessidades diferentes das superfícies externas cosméticas. A remoção de rebarbas, o acesso da ferramenta e o estado superficial são planejados em torno dos recursos envolvidos; testes de pressão ou vazamento constituem um requisito de ensaio distinto.

Paredes finas e dimensões acabadas

Fixação e remoção de material podem afetar uma parede fina ou uma chapa ampla. A inspeção na condição final especificada ajuda a distinguir a geometria pretendida de restrições temporárias ou de tolerâncias posteriores para tratamentos superficiais.

Acabamento para ajuste, estado superficial e proteção

Um único componente pode combinar faces expostas, furos protegidos e áreas de contato não tratadas. O plano de acabamento separa essas funções, em vez de atribuir um único requisito de aparência a toda a peça.

Superfícies usinadas e preparadas

A remoção de rebarbas e o tratamento de bordas visam à manipulação, montagem e interseções acessíveis de passagens. Uma superfície de vedação ou ajustada mantém sua textura especificada; ela não é automaticamente polida ou jateada junto com a superfície externa geral.

Alumínio anodizado e áreas mascaradas

A anodização altera a superfície e pode modificar as dimensões acabadas. Furos ajustados, roscas e áreas de contato podem, portanto, exigir máscara ou folga dimensional, com a cobertura identificada na definição do componente.[5]

Tratamento térmico e usinagem final

Para um componente de aço tratado, a rota indica se as superfícies críticas são usinadas antes ou após o tratamento. Os requisitos de dureza, a sobremetal remanescente para usinagem e qualquer revestimento subsequente devem constar no mesmo plano de condição final.

Inspeção de eixo, carcaça e selo

Inspeccionamos assentos acabados separadamente da pista rotativa do selo. Aplique cada referência numérica apenas quando o desenho selecionar essa classe de ajuste ou especificação de selo.

As dimensões gerais, a forma, o ajuste de roscas e o estado da superfície exigem verificações diferentes. Selecione cada método conforme a característica a ser avaliada e a acessibilidade disponível; uma leitura dimensional não substitui uma avaliação de forma ou uma verificação de rosca.

Inspeção de eixo, carcaça e selo
Característica / verificaçãoParâmetro ou referênciaDetalhe de aceitação
Mancal do eixoh6, nominal >18–30 mm
−0.013 a 0 mm
Diâmetro final após tratamento térmico ou revestimento
Furo piloto da carcaçaH7, nominal >18–30 mm
0 a +0.021 mm
Dimensão e eixo verificados a partir dos datums de montagem
Superfície de contraparte para vedação radialRa 0.2–0.8 µm
Referência DIN na Tabela 5 da SKF
Utilizar apenas para o selo radial de eixo selecionado; verificar a direcionalidade da superfície
Ombro/assento rotativoDesvio de concentricidade (mm) em relação ao eixo de referência do eixoVerificar a pista de trabalho e a face axial de assentamento
Superfície tratada de desgasteDureza (HRC ou HB); profundidade da camada superficial (mm)Utilize o tratamento especificado e os locais finais de aceitação

A SKF fornece diferentes faixas de rugosidade ISO, DIN e RMA; a especificação de selo selecionada rege a contraparte. Referências: ELESA+GANTER, tabelas DIN ISO 286; SKF, Selos Industriais para Eixos, Tabela 5 (coluna DIN).

Aprovação de produção e requisitos especiais

Um relatório de inspeção de protótipo não equivale à aprovação de peça de produção. Os requisitos do cliente relativos ao PPAP, estudos de capacidade, escopo de certificação e ensaios especiais são analisados como requisitos de projeto distintos antes da liberação do pedido. Componentes veiculares críticos para a segurança também exigem as aprovações de projeto, validação e cliente aplicáveis; esta página não estabelece tais qualificações.[6]

Identificação, embalagem e entregas repetidas de peças

As superfícies de trabalho precisam de proteção durante o transporte. Os números das peças, as revisões e os registros de embarque acordados devem permanecer vinculados para fins de recebimento.

Layout ilustrativo de embalagem com componentes separados e campos de identificação para número da peça, revisão, lote, quantidade e ID do registro

Superfícies de trabalho protegidas

A embalagem separada ou amortecida limita o contato entre faces metálicas acabadas. Roscas, recursos salientes e interfaces usinadas são protegidos conforme os riscos de manuseio da geometria específica.

Peças e registros correspondentes

Números de peça e identificadores de revisão distinguem variantes semelhantes. Quando exigida rastreabilidade por lote, a referência relevante de lote ou partida é mantida nas etiquetas e nos registros incluídos.

Peças revisadas e pedidos repetidos

Um desenho revisado é tratado como uma nova definição de fabricação, não sendo silenciosamente combinado com a revisão anterior. Alterações em material, acabamento ou requisitos de aceitação são resolvidas antes da fabricação do próximo lote liberado.

Perguntas frequentes sobre usinagem automotiva CNC

Quais informações de aprovação devem constar em uma cotação RFQ para usinagem automotiva?

Identifique se as peças são destinadas a um veículo em produção, a testes de desenvolvimento ou a ferramental de suporte. Inclua os requisitos de qualidade do cliente, qualquer nível exigido de submissão e registros, quem as aprova e quando a aprovação é necessária. Utilizamos esse escopo para separar a entrega de amostras da liberação exigida para o fornecimento em produção.

Vocês reconstruem motores ou fornecem peças de reposição prontas para uso?

Este serviço é de fabricação personalizada de componentes, não de reconstrução local de motores nem de reparo de veículos. Para uma nova carcaça, eixo, adaptador, suporte ou detalhe de ferramental, podemos discutir o componente como um projeto individual de fabricação, em vez de uma substituição catalogada.

Podemos começar com um modelo CAD e um desenho incompleto?

Sim. Um modelo ou desenho inicial pode iniciar a conversa. Podemos identificar os detalhes de fabricação faltantes antes da liberação da fabricação. Tolerâncias, roscas e condição final exigida são definidas em conjunto com sua equipe, em vez de serem estimadas a partir do modelo.

Você pode usinar fundidos ou brutas semi-acabadas fornecidos pelo cliente?

As peças fundidas, forjadas e os semifabricados fornecidos podem ser avaliados quanto à usinagem secundária. Suas superfícies existentes, informações sobre o material, sobremetal de usinagem e acessibilidade determinam a rota viável. O arranjo proposto de fornecimento é abordado na cotação antes do envio dos semifabricados.

Um protótipo usinado a partir de lingote equivale automaticamente à peça fundida final?

Não automaticamente. Uma amostra usinada pode reproduzir geometrias importantes para uma tarefa de desenvolvimento, mas alterar a forma do material ou a rota de fabricação pode modificar seu comportamento. A finalidade pretendida do protótipo e os requisitos de validação do componente final determinam o que pode ser aprendido com essa amostra.

Eixos e carcaças devem ser especificados como um par combinado ou como peças intercambiáveis?

Para peças intercambiáveis, cada desenho deve conter limites dimensionais e geométricos que preservem o ajuste exigido em todas as combinações permitidas. A montagem bem-sucedida de um único par de teste não comprova a intercambiabilidade. Se o projeto exigir um par combinado, defina sua identificação e unidade de entrega; para uma substituição individual, estabeleça a revisão e a condição da peça conjugada retida.

É possível discutir projetos confidenciais sob um acordo de confidencialidade (NDA)?

Um NDA pode ser estabelecido antes do compartilhamento de desenhos confidenciais. O modelo de acordo preferido pela sua organização e o uso permitido dos arquivos de projeto podem ser discutidos pelo canal de contato antes da troca dos arquivos técnicos.

O que tem o maior impacto no custo e no prazo de entrega?

Geometria, estado do material, quantidade, processamento secundário e abrangência da inspeção são todos fatores relevantes. Recursos com acesso profundo, múltiplas configurações de usinagem ou ensaios especiais podem alterar significativamente a rota produtiva mais do que o tamanho externo isoladamente. A cotação integra essas operações e o cronograma de produção solicitado.

SUPORTE PARA PROJETOS

Discuta seu componente automotivo

Conte-nos sobre a peça e a fase do seu projeto. Uma carcaça para uma produção piloto, um adaptador de teste ou uma ferramenta de montagem podem todos começar com uma conversa direta.

VETCNCCNC MANUFACTURING
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB