Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
Cena ilustrativa de fresagem CNC com um eixo cortando um componente metálico dentro de um centro de usinagem

CNC Serviços de Fresagem

Caixas personalizadas, suportes, placas de montagem e blocos usinados em metal e plásticos de engenharia. Fresagem CNC para cavidades, faces planas, padrões de furos e recursos multi-faciais — desde o primeiro protótipo até a produção em série.

  • Peças personalizadas em metal e plástico
  • Protótipos e lotes de produção
  • Usinagem, acabamento e inspeção

Fresagem CNC para caixas, suportes e placas de montagem

VETCNC fornece peças fresadas personalizadas CNC para fabricantes de equipamentos, equipes de produtos e compradores que adquirem componentes sob desenho. A fresagem é uma escolha prática quando uma peça combina superfícies planas ou contornadas com cavidades, ranhuras, recursos de montagem ou furos em várias faces.

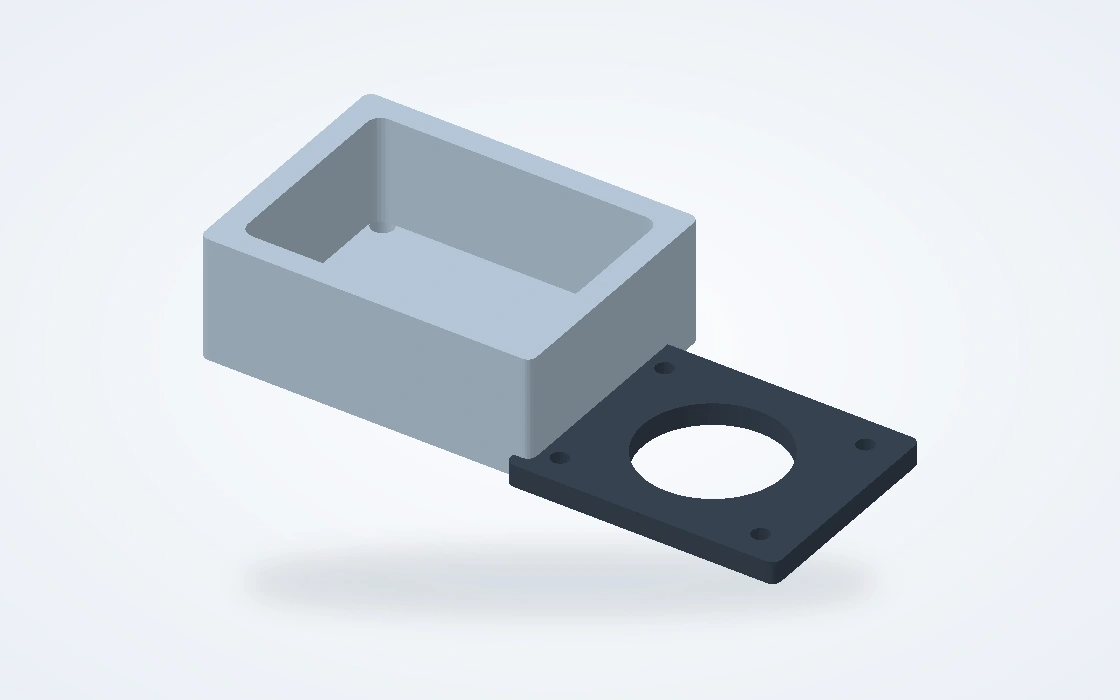
Ilustração de uma carcaça de instrumento com rebaixos e tampa separada usinada

Carcaças e tampas

Invólucros para instrumentos, sensores e conjuntos eletrônicos. O componente pode integrar uma cavidade interna, uma interface de tampa e recursos de montagem, com atenção específica à espessura das paredes, ao raio de concordância dos cantos e às superfícies que posicionam o equipamento no interior.

  • Bolsos internos
  • Interfaces de tampas
  • Furos de fixação
Discuta esta peça
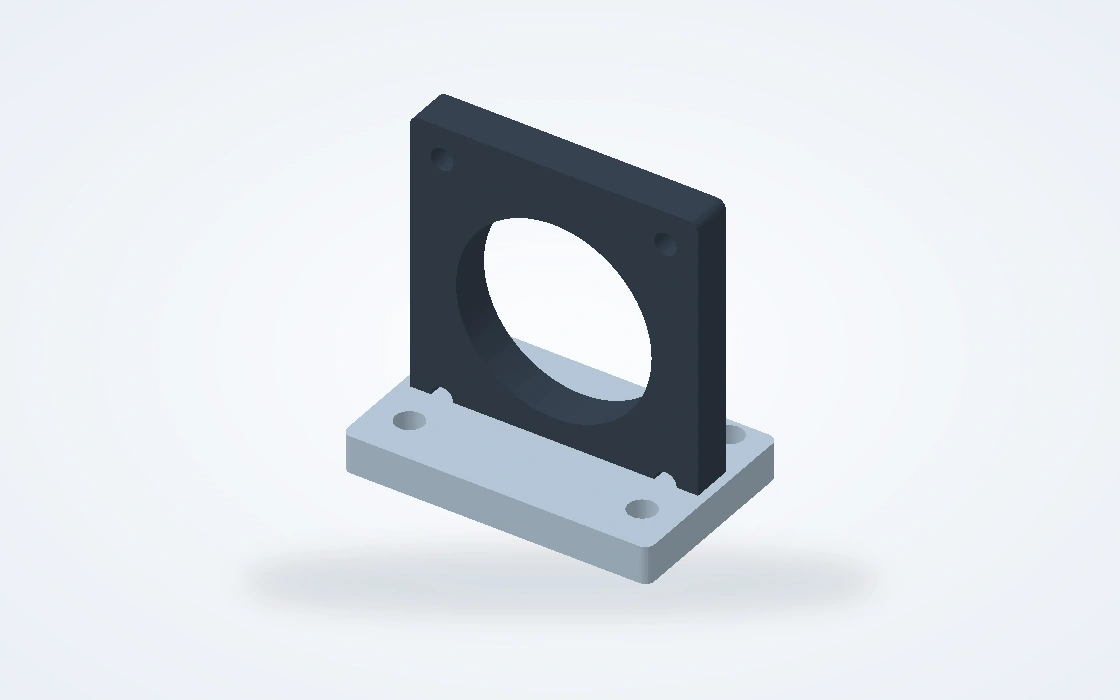
Ilustração de um suporte de equipamento em ângulo reto com abertura central e furos de fixação

Suportes e fixações para equipamentos

Suportes rígidos para câmeras, atuadores e outros equipamentos. As faces usinadas definem a posição de instalação, enquanto os furos de fixação, ranhuras e recursos de localização conectam o suporte ao conjunto circundante.

  • Faces de montagem
  • Características de localização
  • Padrões de fixação
Discuta esta peça
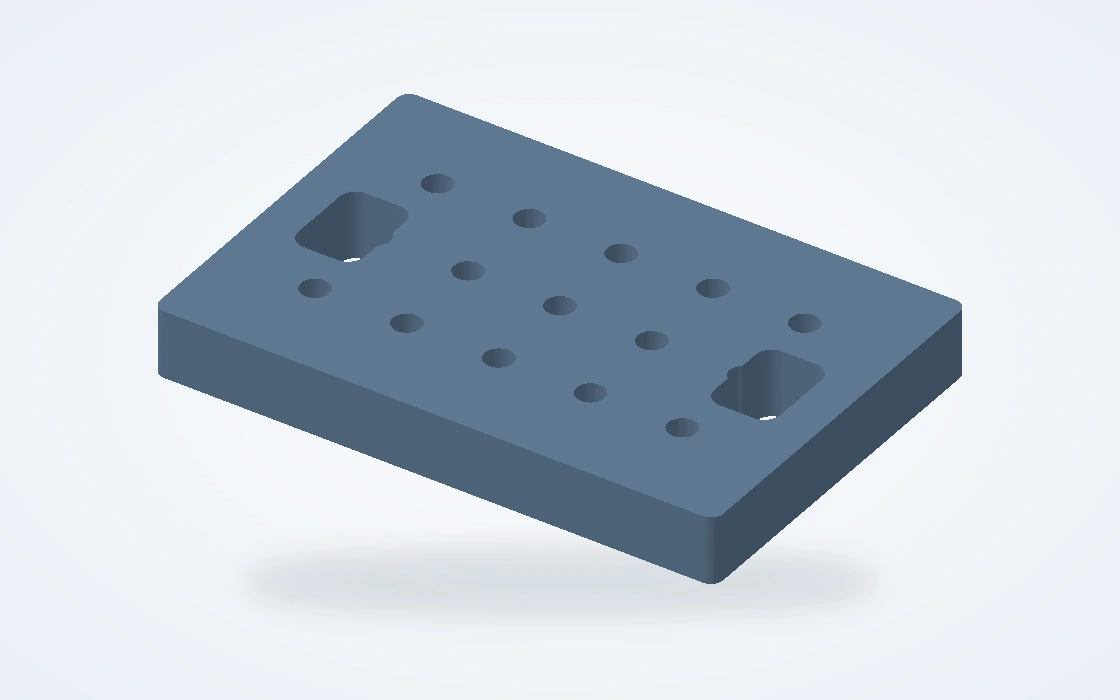
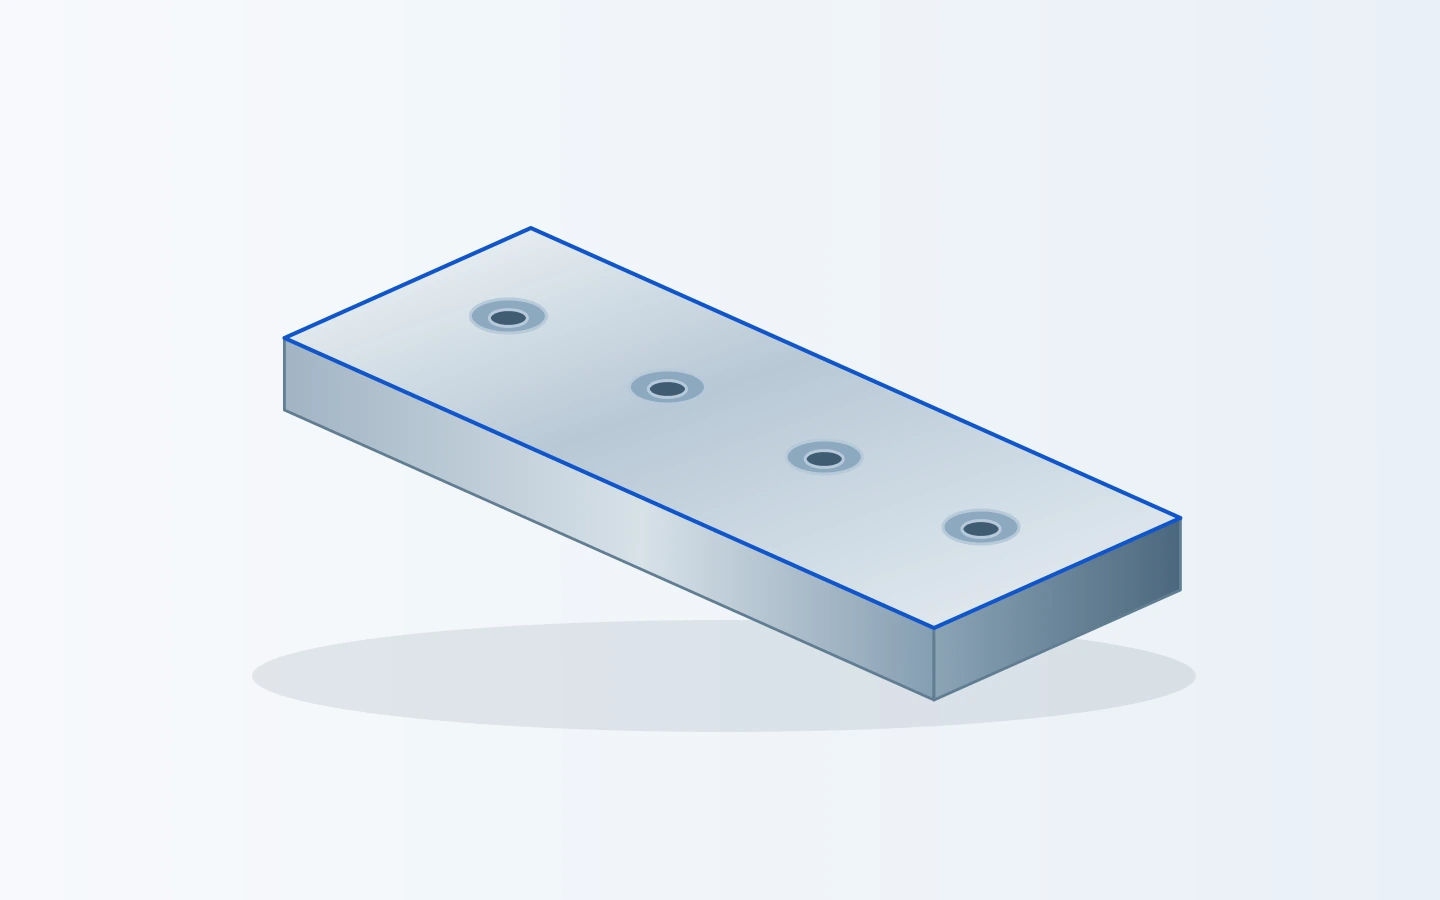
Ilustração de uma placa de fixação retangular com padrão de furos e duas ranhuras de montagem rebaixadas

Placas de montagem e fixação

Placas-base, placas-adapter e elementos de fixação com padrões repetidos de furos, rebaixos e recursos de folga. Essas peças frequentemente posicionam vários itens de forma compartilhada, tornando a localização dos furos, as superfícies de assentamento e a relação entre faces opostas centrais no plano de usinagem.

  • Padrões de furos
  • Furos de localização
  • Relações entre faces
Discuta esta peça
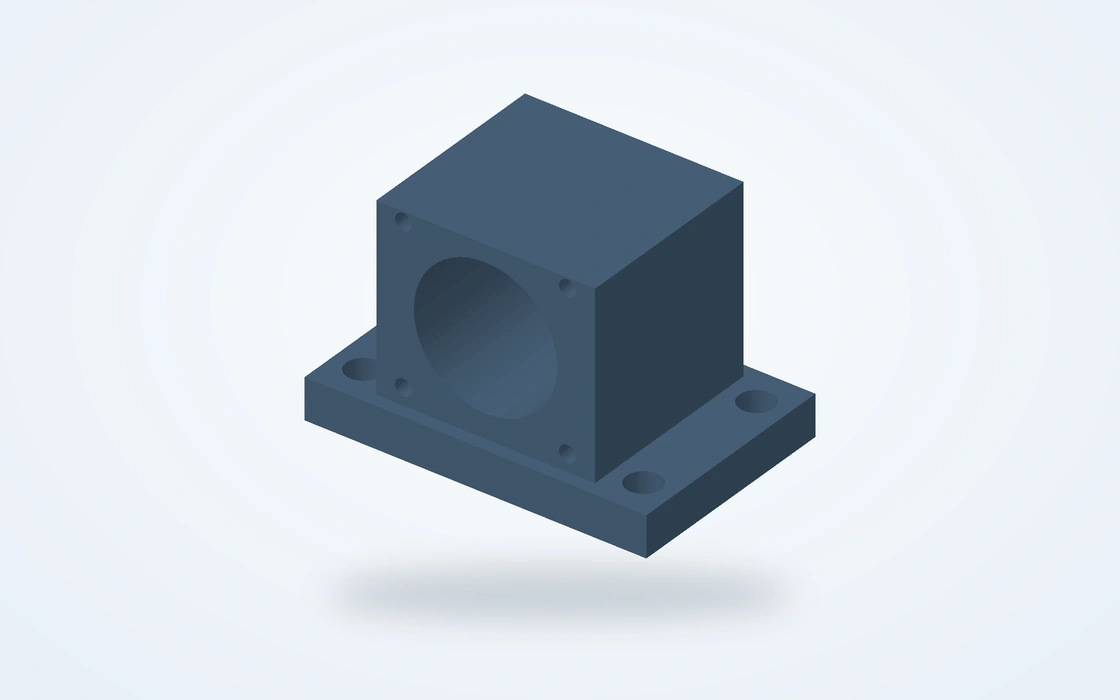
Ilustração de um suporte de rolamento com furo central, base usinada e furos de fixação rebaixados

Suportes e carcaças de rolamentos

Blocos e carcaças de suporte que posicionam um rolamento, eixo ou conjunto móvel. O furo, a base de fixação e a face final trabalham em conjunto para definir o alinhamento. A fresagem cria o corpo e as interfaces, sendo a rota de acabamento do furo escolhida com base nos requisitos de ajuste e rugosidade superficial.

  • Furos para rolamentos
  • Bases usinadas
  • Faces finais
Discuta esta peça
Ilustração de um bloco retangular usinado com um rebaixo aberto e furos de fixação nos cantos

Blocos e inserções com cavidades

Inserções personalizadas, blocos embutidos e componentes de ferramental com cavidades internas, níveis escalonados e superfícies de localização. A rota de usinagem leva em conta o acesso da ferramenta e o material remanescente ao redor de cada cavidade, permitindo que características funcionais sejam concluídas sem tratar todas as superfícies de forma idêntica.

  • Cavidades escalonadas
  • Superfícies de localização
  • Perfis personalizados
Discuta esta peça
Ilustração de uma placa-guia plana usinada com furos de fixação rebaixados

Blocos-guia e placas de desgaste

Guias mecânicos substituíveis, placas de suporte e peças de contato. Suas faces de trabalho e recursos de fixação devem ser compatíveis com o conjunto acoplado. O estado do material e qualquer tratamento especificado são planejados em conjunto com as dimensões finais das superfícies de contato e fixação.

  • Faces de trabalho
  • Fixações embutidas
  • Peças substituíveis
Discuta esta peça

Faces planas, características multifacetadas e superfícies contornadas

A geometria da peça, o acesso da ferramenta e a fixação determinam a rota de fresagem. Interfaces anguladas e superfícies conformadas podem exigir configurações diferentes de uma placa com recursos acessíveis.Para chapas e carcaças maiores, nossausinagem de peças grandes CNCesta página aborda as questões adicionais relacionadas à fixação e ao acesso às peças.

3-eixos de fresagem para características acessíveis

Uma rota prática para faces, bolsos abertos, ranhuras e padrões de furos que possam ser alcançados a partir de uma direção fixa. Peças com recursos em lados opostos podem ser reposicionadas usando uma estratégia planejada de localização.

Faces · cavidades · ranhuras

Fresamento multi-facial para interfaces relacionadas

Características em vários lados exigem uma referência consistente entre as operações. O fresamento indexado ou multi-eixo pode melhorar o acesso a faces inclinadas e reduzir o reposicionamento, quando a geometria o permitir. O objetivo principal é manter a relação entre os recursos de fixação, localização e acoplamento.

Furos laterais · faces inclinadas · referências

Fresamento de contorno para superfícies conformadas

Perfis tridimensionais exigem um caminho de acabamento adequado à ferramenta de corte, à forma da superfície e à direção de acesso. Alguns contornos podem ser produzidos com fresamento de 3-eixo; outros se beneficiam de um roteiro multi-eixo. Requisitos específicos de fresamento de 5-eixo devem constar no plano de processo específico da peça.

Perfis · transições arredondadas · faces conformadas

Cavidades, padrões de furos e características de paredes finas

Analisamos a profundidade dos bolsos, a localização dos furos e a espessura das paredes quanto ao seu efeito na montagem, no acesso da ferramenta e na estabilidade dimensional. Discutimos quaisquer alterações propostas no projeto antes da produção.

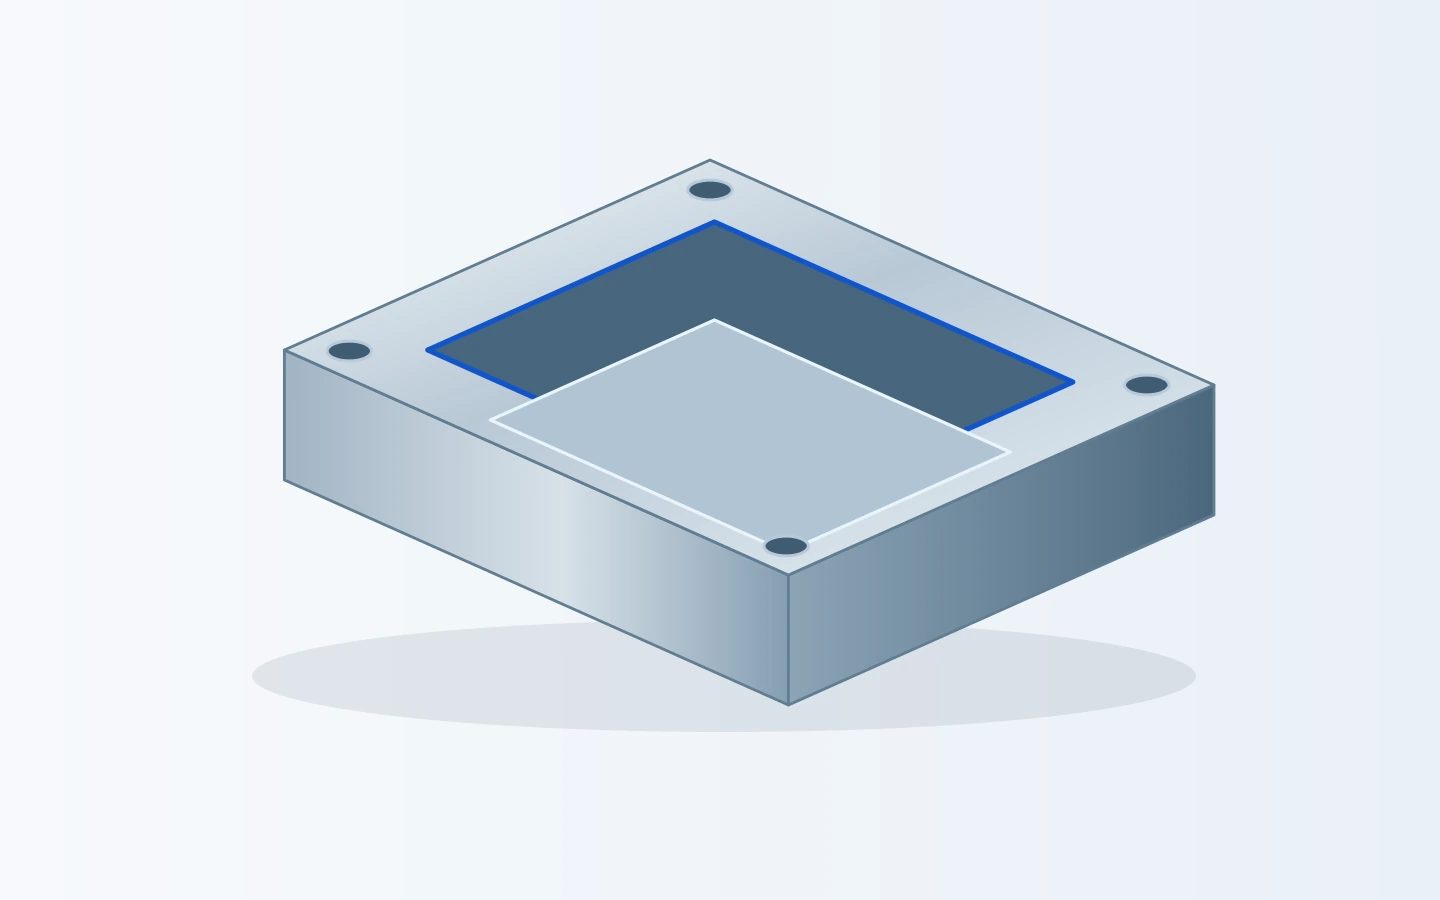
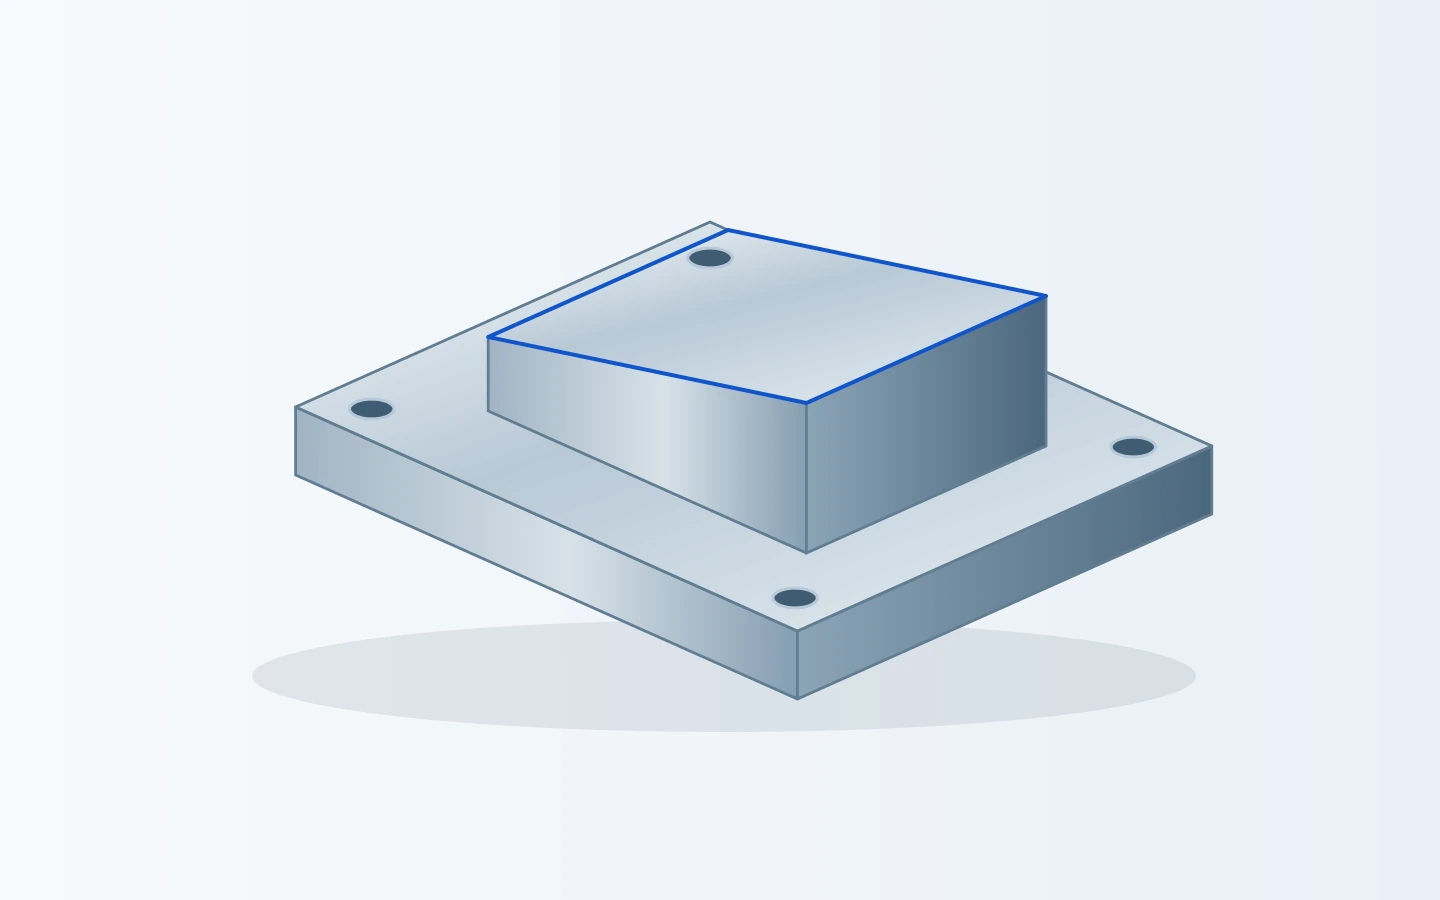
Ilustração de um bloco usinado em degraus mostrando uma face superior de localização, paredes laterais e placa inferior de montagem
Um componente escalonado simplificado mostra como faces de localização, ombros e recursos de fixação compartilham uma mesma peça.

Profundidade da cavidade e cantos internos

Fresadoras rotativas deixam um raio interno nos cantos. Bolsos mais profundos restringem o alcance da ferramenta e a remoção de cavacos, enquanto um raio menor nos cantos pode exigir uma ferramenta mais esbelta. A escolha prática equilibra o folga necessária para a peça acoplada com o acesso necessário à usinagem.O guia paracomo funciona a fresagem CNCexplica como a escolha da ferramenta de corte e os trajetos de usinagem definem essas características.

Furos, roscas e furos de localização

Um furo de passagem, um furo roscado e um furo de localização desempenham funções diferentes. Seus diâmetros, profundidades, condições de entrada e posições são tratados de forma adequada. Quando um furo controla o ajuste, o método de acabamento e medição merece maior atenção do que uma simples indicação de diâmetro de broca.

Paredes finas e seções largas e planas

Paredes finas e áreas levemente apoiadas podem sofrer desvio sob forças de usinagem ou fixação. A sequência de usinagem e a estratégia de apoio ajudam a controlar esse movimento. As dimensões relevantes na peça liberada são consideradas separadamente de seu estado durante a fixação.

Bordas e superfícies de acoplamento

Um chanfro nas bordas facilita o manuseio e a montagem, mas uma borda de vedação, um recurso funcional afiado ou um ombro de ajuste preciso pode exigir um tratamento diferente. O desbaste, portanto, é avaliado em conjunto com a função da superfície adjacente.

Opções em metal e plástico de engenharia para usinagem CNC

A seleção do material começa com as condições de carga, ambiente, peso e contato da peça. O comportamento durante a usinagem também é relevante: dois materiais adequados para a mesma aplicação podem diferir quanto à rigidez durante a usinagem, ao nível de detalhe alcançável, à aparência superficial e ao custo total.

Metais para componentes estruturais e funcionais

Metais para peças usinadas CNC
MaterialGrau / condição de referênciaPropriedade de referência
AlumínioExtrusão 6061-T6 / T6511Limite de escoamento ≥240 MPa
Aço inoxidável304 / chapa quarto EN 1.4301Resistência à tração 520–720 MPa
20°C, EN 10088-2
Aço-liga42CrMo4 +QT, Ovako 327A
Barra redonda, 40 < diâmetro < 100 mm
Dureza 270–320 HB
Latão/cobreC36000 / C11000Condutividade térmica ≈116 / ≈391 W/(m·K)
20°C, respectivamente

Referências: HydroLiga 6061; OutokumpuFaixa principal; Ovako42CrMo4; Copper Development AssociationC36000eC11000. Os valores de condutividade são típicos; resistência e dureza referem-se à forma e condição especificadas do material bruto.

Plásticos para guias, isolamento e peças leves

Plásticos para peças usinadas CNC
MaterialGrau de estoque de referênciaPropriedade de referência
POM / acetalPOM-C, TECAFORM AH naturalMódulo de tração 2,800 MPa
1 mm/min
NáilonPA6, TECAMID 6 naturalAbsorção de água 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK natural sem enchimentoMódulo de tração 4,200 MPa
1 mm/min

Valores típicos da EnsingerTECAFORM AH natural,TECAMID 6 naturaleTECAPEEK naturaldados do produto. Módulo: ISO 527-2; absorção de água: ISO 62. Compare rigidez e resposta à umidade para a classe real e as condições de serviço.

O grau do material, a condição de fornecimento e quaisquer alternativas aprovadas são identificados na cotação.

Acabamentos superficiais para aparência, ajuste e proteção

Uma tampa visível, um local de assentamento de rolamento e uma face de montagem parafusada não exigem o mesmo tratamento superficial. O escopo do acabamento distingue superfícies estéticas de interfaces funcionais, mantendo claros os requisitos de aparência e montagem.

Usinado conforme fabricado e desburrado

Adequado quando a superfície usinada atende à necessidade funcional e marcas visíveis da ferramenta de corte são aceitáveis. As arestas são tratadas conforme indicado no desenho, com tratamento definido para características que devem permanecer afiadas ou manter um perfil específico.

Aparência jateada

Uma superfície fosca pode ajudar a criar uma aparência mais uniforme em peças metálicas adequadas. As zonas estéticas são separadas das faces de vedação, roscas e superfícies de ajuste apertado, para que o tratamento cosmético não se torne uma alteração funcional não intencional.

Anodização e tratamentos especificados

Para peças de alumínio adequadas, a anodização pode ser incluída na discussão sobre acabamento. A espessura da camada, o mascaramento e as dimensões finais de encaixe são considerados em conjunto. Outros tratamentos protetores ou superficiais são listados individualmente na cotação, em vez de serem assumidos como inclusos.

Inspeção de furos, faces de montagem e localizações de furos

Close-up ilustrativo de um componente usinado sendo verificado com um instrumento de medição

A qualidade de uma peça fresada começa com as características que controlam a montagem. Uma peça pode ter o tamanho externo correto e ainda assim falhar no encaixe, porque um furo de localização, uma face de montagem ou um padrão de fixação está fora da relação geométrica correta com o restante do componente.

VETCNC opera conforme o desenho aprovado e o escopo de inspeção definido para o pedido. O plano de processo distingue medições dimensionais de relações geométricas, tais como planicidade, perpendicularidade e localização de características.

Para furos críticos e faces de referência, os métodos de acabamento e medição devem ser adequados ao material, à geometria e ao ajuste exigido.

Inspeção de peças usinadas
CaracterísticaVerificarAbordagem de medição
Furos de localizaçãoDiâmetro, profundidade, relações entre referênciasCalibradores de furos ou medição por coordenadas
Faces de montagemPlanicidade, espessura, orientaçãoReferências definidas; medição de forma e orientação
Furos e roscasPosição, profundidade, especificação da roscaVerificações de posição; calibradores de rosca adequados
Cavidades e perfisProfundidade, dimensões, paredes, folga de acoplamentoMedição dimensional e de perfil
Acabamento superficialSuperfícies funcionais e estéticasMedição de rugosidade especificada; aceitação visual

Registros de material, relatórios dimensionais e documentação de tratamentos podem ser incluídos no escopo de entrega acordado. A cotação indica quais registros são fornecidos juntamente com as peças.

ISO 2768-1:1989 · dimensões lineares · mm
Dimensão nominal (mm)Fino (f)Médio (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Para peças metálicas com ISO 2768-1 especificado no desenho. Dimensões individualmente toleradas e controles geométricos têm precedência. Dimensões inferiores a 0.5 mm, chanfros e raios de borda utilizam limites separados.ISO 2768-1

Peças protótipo, pequenos lotes e produção repetida

A geometria pode permanecer inalterada enquanto a finalidade do pedido muda. Distinguimos o que é necessário para a primeira construção de engenharia dos controles que são relevantes quando um componente passa a ser adquirido repetidamente.

Protótipos e construções para desenvolvimento

Uma primeira peça pode suportar um ensaio de montagem, uma verificação de encaixe ou uma avaliação funcional. A prioridade é produzir as interfaces importantes e identificar quaisquer problemas de projeto antes de comprometer-se com uma quantidade maior. O material e o acabamento previstos para a produção podem ser considerados desde o início.

Fabricação em pequenos lotes

Um lote exige maior atenção à fixação da peça, ao sequenciamento eficiente e à inspeção em múltiplas peças. Números de peça ou revisões diferentes permanecem identificáveis, facilitando o recebimento, a montagem e a avaliação dos componentes entregues.

Pedidos repetidos e revisões de desenho

O fornecimento repetido utiliza um número de peça claro, uma revisão definida e um escopo de entrega acordado. Quando ocorre uma alteração de projeto, as características modificadas e quaisquer impactos sobre o material, acabamento ou inspeção são analisados, evitando que um novo lote seja confundido com a versão anterior.

O que afeta o custo da usinagem CNC?

Material, remoção de material, configurações, características críticas e acabamento contribuem todos para o preço de uma peça usinada. A quantidade afeta a forma como os custos de preparação são distribuídos ao longo do pedido.

Material e remoção de material

A classe do material, o tamanho do tarugo e a quantidade de material removido afetam tanto o estoque adquirido quanto o tempo de corte. Uma peça final pequena ainda pode exigir um tarugo inicial substancial.

Acesso e tempo de preparação

Várias orientações de usinagem, dispositivos especiais ou características de difícil acesso acrescentam tempo de preparação e manuseio. A quantidade de peças determina como esse esforço de preparação é distribuído ao longo do pedido.

Dimensões críticas e inspeção

O número de características rigorosamente controladas, o acesso para medição e os requisitos de relatório influenciam o processo. A precisão funcionalmente necessária é distinguida das dimensões com maior flexibilidade.

Acabamento e escopo de entrega

Tratamento superficial, máscara, marcação, embalagem protetora e documentos exigidos contribuem para o custo entregue.

Da cotação à entrega

  1. Discussão da peça

    A finalidade da peça, a quantidade solicitada e suas interfaces importantes estabelecem o ponto de partida. Questões técnicas abertas são resolvidas antes que a rota de fabricação seja definida.

  2. Cotação e escopo

    Material, usinagem, acabamento, inspeção e entrega são consolidados em uma cotação definida, mantendo-se separadas as alterações acordadas em relação ao projeto original.

  3. Usinagem e verificação

    A peça segue seu plano de processo por meio de fresagem, quaisquer operações adicionais e as verificações especificadas. As características são avaliadas na condição exigida para aceitação.

  4. Identificação e embalagem

    As peças acabadas são identificadas e embaladas para proteger as faces usinadas, as arestas e as superfícies de ajuste. Os registros acordados acompanham os componentes ou lote relevantes.

Dúvidas sobre o pedido de peças fresadas CNC

Posso solicitar um único protótipo em vez de um lote de produção?

Sim. Solicitações de uma única peça ou de pequenos lotes são bem-vindas, assim como demandas de produção repetitiva. A economia difere porque a programação, a preparação e qualquer ferramenta especializada são distribuídas sobre menos peças. Uma quantidade de protótipo e um lote posterior podem ser analisados separadamente, permitindo comparar as opções de usinagem sem comprometer-se com o pedido maior.

Uma única peça pode incluir tanto torneamento quanto fresagem?

Sim. Uma peça pode combinar características cilíndricas com planos fresados, cavidades, rasgos de chaveta ou furos. O roteamento adequado pode envolver operações separadas de torneamento e fresagem ou um processo combinado. O que importa é preservar a relação entre as características, em vez de forçar toda a peça a se enquadrar em uma única categoria de serviço.

Vocês podem usinar matéria-prima fornecida pelo cliente ou um tarugo parcialmente acabado?

Matéria-prima fornecida pelo cliente e tarugos preparados podem ser considerados. A identidade do material, seu estado atual e a sobra de material ao redor das características acabadas determinam se há um roteamento viável de usinagem. Em uma peça parcialmente usinada, as superfícies existentes podem servir como referências úteis, mas seu estado também influencia como o novo trabalho será posicionado.

Vocês podem auxiliar na substituição de uma peça quando apenas uma amostra estiver disponível?

Uma amostra pode subsidiar uma discussão inicial sobre forma, interfaces e uso pretendido. Desgaste ou danos podem ter alterado suas dimensões originais; portanto, a especificação da peça de reposição pode também exigir informações sobre o componente conjugado. O material e o tratamento não podem ser determinados com confiabilidade apenas pela aparência; esses detalhes são definidos como parte do escopo de reposição.

O orçamento pode comparar dois materiais ou duas quantidades de pedido?

Sim. Graus alternativos ou quantidades diferentes podem ser considerados como opções distintas, mantendo-se clara a condição fornecida. Isso é particularmente útil ao comparar uma primeira construção de engenharia com um lote posterior. Uma alteração de material também deve permanecer compatível com os requisitos mecânicos, ambientais e de montagem da peça.

Desenhos confidenciais podem ser discutidos sob um acordo de confidencialidade (NDA)?

Um NDA pode ser discutido antes do compartilhamento de arquivos técnicos confidenciais. O acordo e o escopo autorizado de divulgação devem estar estabelecidos previamente. O contato inicial pode utilizar uma descrição geral do componente, sem revelar dimensões proprietárias, detalhes de montagem ou outras informações sensíveis.

O que acontece quando uma característica for difícil ou cara de usinar?

A característica e seu impacto na rota de fabricação são explicados antes da produção. Uma alternativa — como um canto modificado, um alívio, uma direção de acesso ou uma operação distinta — pode ser proposta, conforme apropriado. Uma alteração proposta não equivale a uma reengenharia automática: o requisito original permanece válido até que a alternativa tenha sido analisada e aprovada.

É possível atualizar uma cotação existente após alterações no desenho?

Sim. O arquivo revisado é tratado como uma nova referência técnica, e as alterações são verificadas quanto ao seu impacto no escopo de fabricação e entrega. A cotação e o pedido devem identificar claramente a revisão aceita, incluindo se peças anteriores, trabalhos em andamento ou itens já entregues forem afetados.

SUPORTE PARA PROJETOS

Discuta seu projeto de fresagem CNC

Você tem em mente uma carcaça, suporte, placa ou outro componente personalizado? Comece com uma breve descrição da peça e de sua função. Um pacote técnico completo não é necessário para a primeira conversa.

DOWNLOAD TÉCNICO

Projeto de Peça CNC e Fabricabilidade

PDF · 28 páginas · 188 KB · V1.0

VETCNCFABRICAÇÃO CNC
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB