Nesta página
CNC (controle numérico computadorizado) é um processo de fabricação subtrativa no qual uma ferramenta de corte rotativa remove material de uma peça sob controle computadorizado. A máquina coordena o movimento entre a fresa e o material para produzir características como faces planas, rebaixos, ranhuras, furos e superfícies curvas. Em vez de adicionar material camada por camada, ela remove o que a peça acabada não necessita. [1]
O fluxo de trabalho habitual consiste em definir a peça, planejar as ferramentas e as trajetórias de ferramenta, preparar a máquina e a fixação da peça, remover material e inspecionar o resultado. Duas peças visualmente semelhantes ainda podem exigir ferramentas, configurações ou sequências de usinagem diferentes.
Considere uma carcaça com um rebaixo interno, um assento para tampa e diversos furos de montagem. Sua forma é apenas parte do problema. O fresador também precisa decidir como fixá-la, como a fresa alcançará cada característica, quais superfícies definem sua posição e quando usinar as áreas que controlam a montagem. As mesmas perguntas surgem em muitas formas de peças usinadas por fresagem CNC, mesmo quando suas aplicações diferem.
Compreender a fresagem CNC significa relacionar essas decisões à peça acabada — não simplesmente contar quantos eixos a máquina possui. Quanto ao equipamento em si, nosso guia sobre partes, movimento e aplicações de fresadoras explica o eixo porta-ferramenta, a mesa e os controles.
O que realmente se move durante a fresagem CNC?
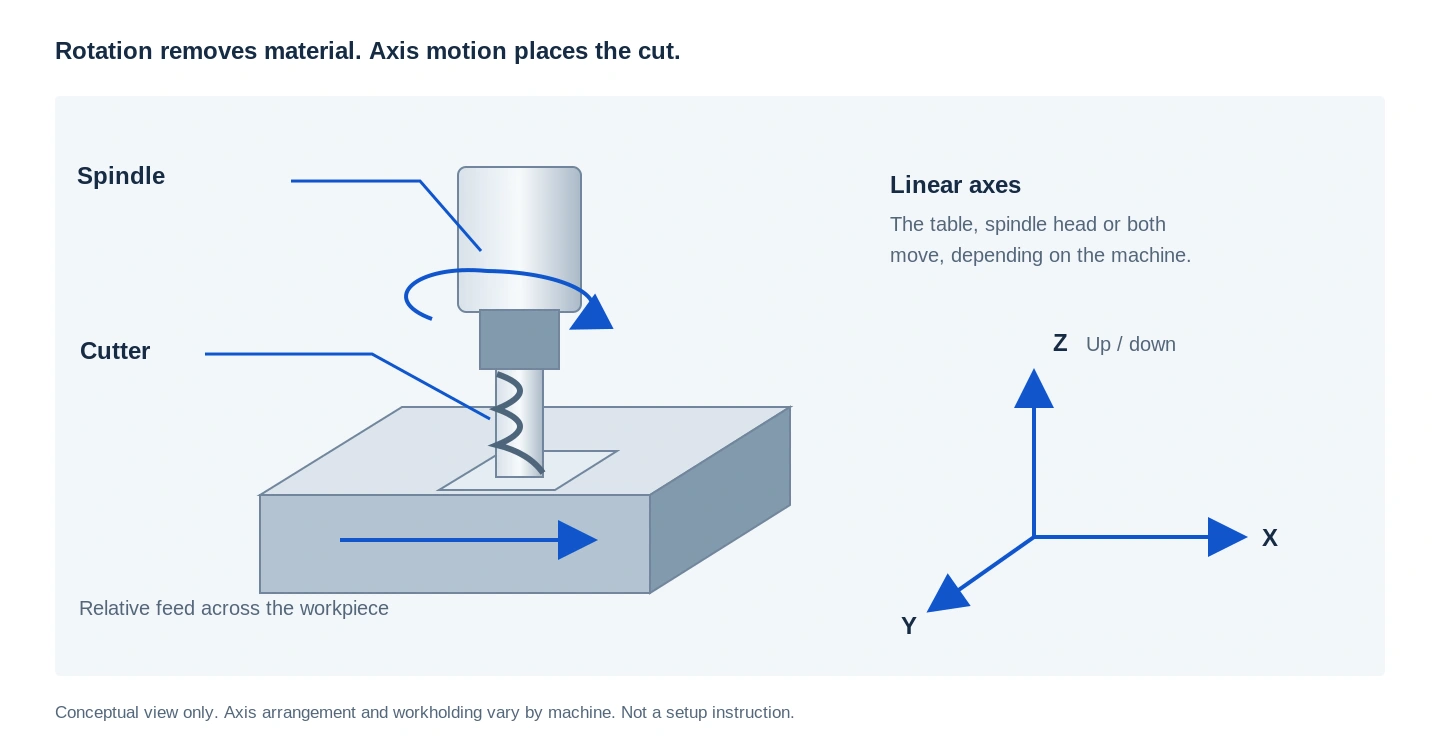
O eixo porta-ferramenta faz a fresa girar, enquanto os eixos da máquina controlam sua posição relativa à peça. Dependendo da configuração da máquina, pode-se mover a mesa, a cabeça do eixo porta-ferramenta ou ambas. Um programa CNC coordena esse movimento com a seleção da ferramenta, a velocidade do eixo porta-ferramenta e a taxa de avanço. A distinção útil é entre a rotação da fresa e o movimento programado que a conduz através do material. [2]
À medida que uma fresa gira, suas arestas de corte entram e saem repetidamente da peça. Cada engajamento remove material na forma de cavaco. O ângulo e a extensão do contato mudam conforme a fresa entra em um recesso, desloca-se ao longo de uma parede ou percorre uma curva. É por isso que uma ferramenta pode se comportar de maneira diferente ao longo de um único trajeto contínuo, mesmo quando a velocidade programada do eixo principal permanece inalterada. [3]
No torneamento convencional, a peça gira enquanto uma ferramenta de corte avança contra ela. O fresamento difere porque a fresa giratória fornece o movimento principal de corte. Isso torna o fresamento útil para recursos que não são centrados em um único eixo de rotação. Um componente pode exigir ambos os processos: um eixo pode ser torneado para seus diâmetros e, em seguida, fresado para adicionar uma face plana ou uma ranhura para chaveta. [4]
Para quem lê um desenho de peça, uma primeira pergunta útil é: quais recursos estão organizados em torno de um eixo e quais exigem que uma fresa se desloque sobre uma face ou ao redor de um perfil? Nossa comparação de processos de usinagem posiciona essas operações ao lado de perfuração, alargamento e outros processos.
Como um modelo CAD se transforma em um programa de fresamento
O modelo define a forma; CAM define como usiná-la
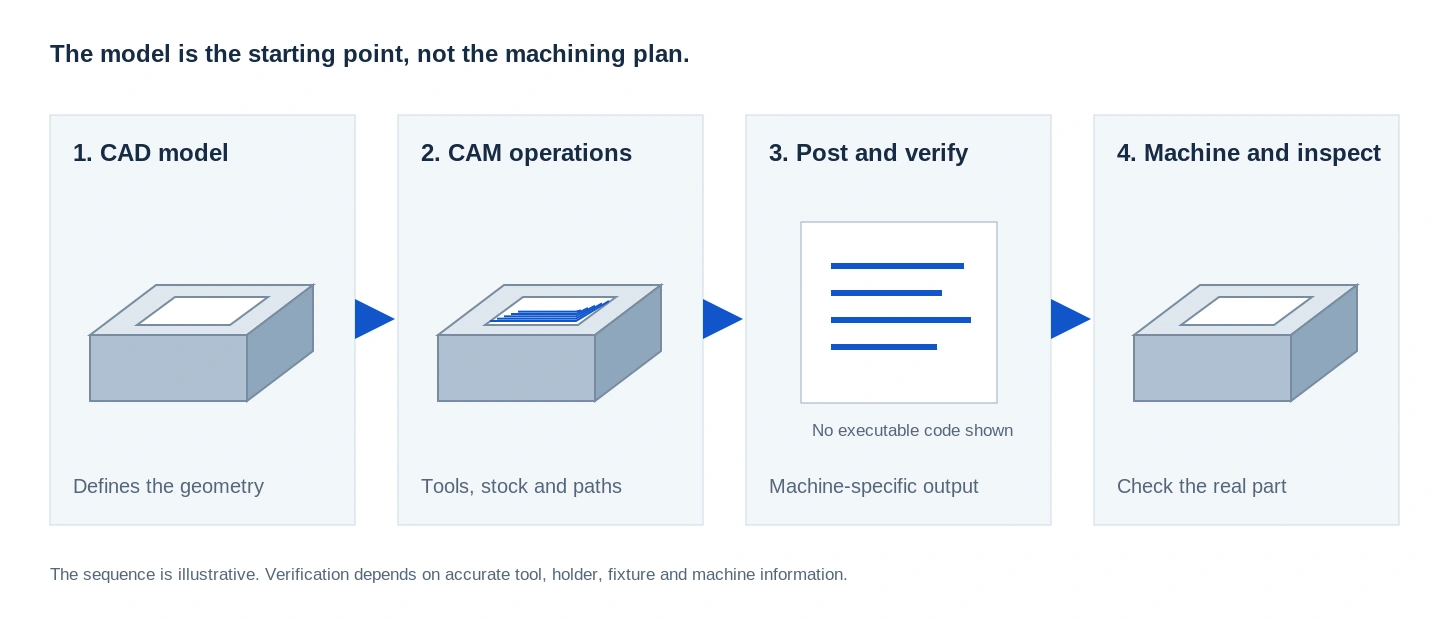
Um modelo CAD (projeto auxiliado por computador) descreve a geometria. O CAM — manufatura auxiliada por computador — utiliza essa geometria para desenvolver operações de usinagem. O programador seleciona ferramentas, define a matéria-prima e a configuração, escolhe estratégias de corte e calcula trajetórias de ferramenta. Um único modelo pode suportar diversas rotas possíveis de usinagem; criar o modelo, por si só, não determina como a peça será fabricada. [5]
Imagine que nossa carcaça inclui um grande recesso e um pequeno sulco ao redor de sua abertura. Usar uma única fresa pequena para todas as operações poderia evitar a troca de ferramenta, mas isso, por si só, não torna o plano melhor. Uma fresa maior poderia remover o material do recesso aberto, enquanto uma fresa menor executaria o sulco e os detalhes restantes. A decisão de fabricação diz respeito à sequência, o que vai além da mera capacidade de uma ferramenta se encaixar.
O programa deve corresponder à máquina real.
Um pós-processador converte as operações CAM em instruções adequadas para uma máquina e um controle específicos. Essas instruções normalmente incluem código G, além de comandos para troca de ferramenta, operação do eixo principal e outras funções da máquina. Não se deve presumir que uma configuração CAM idêntica produza automaticamente um programa pronto para execução em toda configuração de máquina. [5]
A simulação pode ajudar a identificar colisões, problemas de limites de deslocamento e remoção não intencional de material antes da usinagem. Sua utilidade depende das informações representadas na simulação — máquina, ferramenta, porta-ferramenta, dispositivo de fixação e peça bruta. Uma simulação bem-sucedida é uma verificação valiosa, mas não comprova que a configuração física tenha sido montada corretamente. [6]
Fixação da peça e compensações conectam o programa à peça real.
A peça precisa de suporte seguro e repetível. Um mordente pode ser adequado para materiais retangulares, enquanto outro componente pode exigir mandíbulas moldadas ou um dispositivo de fixação dedicado. A máquina também precisa conhecer a localização da peça e as dimensões relevantes da ferramenta, estabelecidas por meio das compensações de peça e de ferramenta. Essas compensações vinculam as coordenadas programadas à posição real de corte. [7]
No exemplo da carcaça, isso levanta uma pergunta prática: após o rebaixo interno ter sido usinado, quais áreas ainda estarão disponíveis para fixação quando a peça for invertida?
Essa pergunta deve constar no plano de processo antes da remoção de material. Caso contrário, uma primeira operação aparentemente simples pode deixar uma segunda configuração difícil de executar.
Quais operações de fresagem criam quais características da peça?
«Fresagem» inclui diversos tipos de usinagem. A operação é selecionada com base na superfície ou característica que precisa ser produzida, e não com base no nome geral do componente.[1]
| Característica da peça | Operação comum | O que a ferramenta de corte faz |
|---|---|---|
| Face larga e plana | Fresagem de face | Desloca-se sobre uma superfície para remover material e estabelecer uma face |
| Parede vertical ou degrau | Fresagem de ombro ou lateral | Utiliza o lado da fresa para gerar uma parede, frequentemente em conjunto com uma face adjacente |
| Recesso interno | Fresagem de cavidade | Remove material dentro de um contorno, mantendo as paredes circundantes |
| Ranhura ou canal | Fresagem de ranhura | Remove material ao longo de um caminho estreito, utilizando ferramentas adequadas |
| Superfície curva | Fresagem de perfil ou de superfície | Segue a forma por meio de uma série de passes coordenados |
| Borda biselada | Fresagem de chanfro | Cria uma borda angular com uma fresa adequada à geometria exigida |
Essas operações descrevem diferentes tarefas de corte, e um único componente pode conter várias delas. A fresagem de face, de ombro, de cavidade e de chanfro não devem ser tratadas como métodos concorrentes de fabricação para o componente inteiro.[8] [9] [19]
A forma da ferramenta determina quais superfícies ela pode gerar
Uma fresa de topo pode usar suas arestas laterais para produzir paredes e, quando projetada para essa operação, sua geometria de ponta para usinar fundos ou penetrar no material. Uma fresa de ponta esférica possui uma extremidade arredondada, útil para seguir superfícies curvas. Fresas de face e fresas de chanfro oferecem geometrias de corte distintas para suas respectivas aplicações. O diâmetro da fresa, seu comprimento útil e a forma de suas arestas afetam todos o acesso à característica a ser usinada.[9]
Isso cria uma distinção importante entre a ferramenta caber dentro da característica e a ferramenta ser adequada para usiná-la. Uma fresa pode ter folga suficiente em diâmetro, mas exigir um alcance excessivo, ou seu porta-ferramenta pode interferir com uma parede adjacente.
Furos em uma fresadora nem sempre são feitos por fresagem
Um centro de usinagem pode utilizar brocas, ferramentas de alargamento, escareadores e machos, além de fresas. Um furo pode ser perfurado, ampliado por alargamento, acabado por escareamento ou produzido por fresamento circular. As roscas podem ser feitas por macho ou por fresamento de roscas, conforme a característica e o processo.
Chamar a máquina de “fresadora” não significa que todas as operações realizadas nela sejam tecnicamente fresamento. O diâmetro, a profundidade, a posição, o acabamento e o acesso da ferramenta exigidos ajudam a determinar o método apropriado. [10]
Por que uma fresa não simplesmente traça o contorno CAD
O centro da ferramenta segue um caminho diferente da aresta de corte
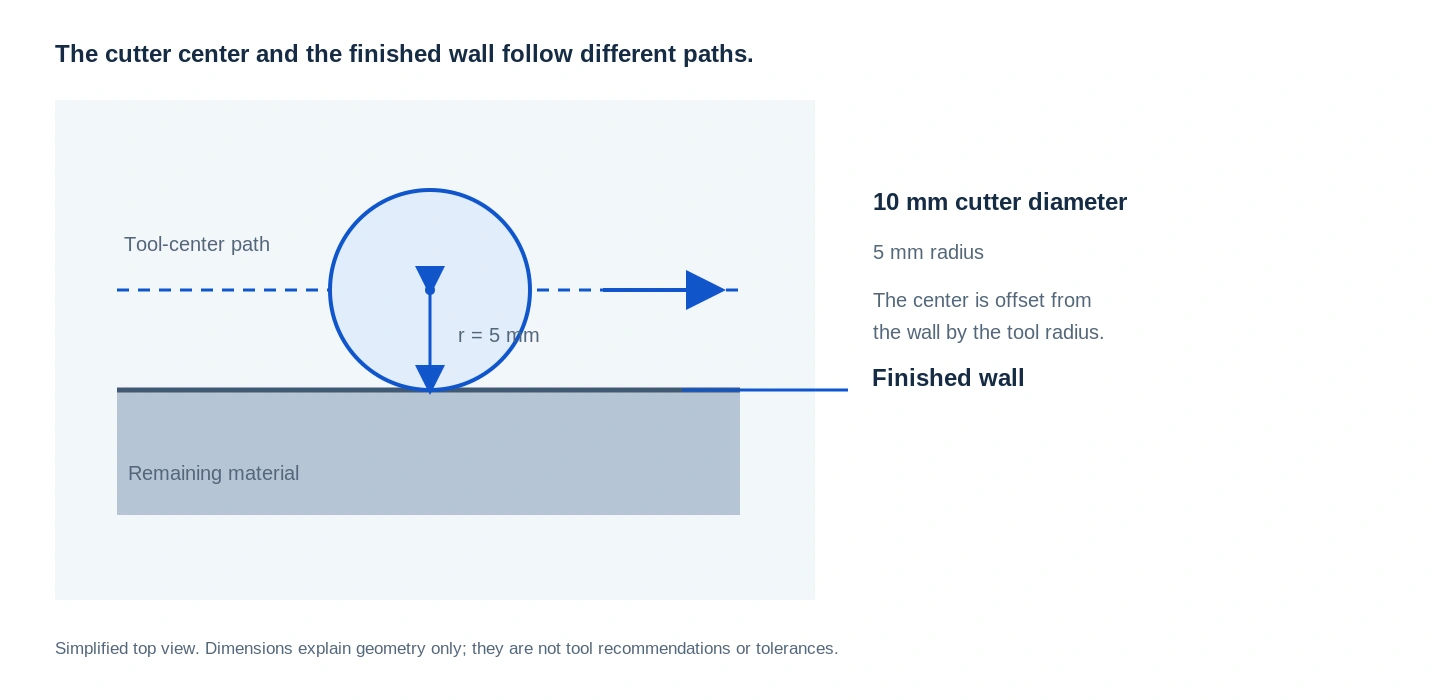
Uma fresa possui um diâmetro físico. Para usinar uma parede, seu centro normalmente desloca-se com um deslocamento em relação à superfície desejada, compensando o raio da fresa. Os cálculos de CAM e a compensação de fresa ajudam a gerenciar a relação entre o trajeto programado e a superfície gerada pela aresta de corte. [11]
Para uma fresa circular de 10 mm de diâmetro posicionada ao lado de uma parede reta, o centro está nominalmente a 5 mm da parede quando sua borda externa toca essa superfície. A trajetória da ferramenta deve levar em conta esse deslocamento do raio da fresa.
Quando a ferramenta atinge um canto interno, o problema muda. Uma maior parte de sua circunferência pode entrar em contato com o material, aumentando a carga de corte. Portanto, o diâmetro da ferramenta e a geometria do canto influenciam mais do que apenas o menor raio que a ferramenta pode alcançar fisicamente. [12]
Desbaste e acabamento têm finalidades distintas
O desbaste remove a maior parte do material indesejado. O acabamento define as superfícies e dimensões restantes utilizando um processo adequado a esses requisitos. Entre eles, o semi-acabamento ou usinagem de retoque pode preparar áreas específicas ou remover sobremetal que uma fresa maior não conseguiria alcançar.
Esses são estágios de usinagem, não necessariamente diferentes tipos de máquinas. O caminho da ferramenta usado para remover um grande volume de material bruto não precisa ser o mesmo caminho usado para produzir a parede ou superfície final. [9]
No nosso exemplo de caixa, o rebaixo poderia ser desbastado deixando-se material nas suas paredes e fundo. Passagens posteriores então definiriam as dimensões finais do rebaixo e o assento da tampa. Isso separa a tarefa de remoção de material bruto da tarefa de acabamento das superfícies funcionais.
Os movimentos de entrada e o engajamento da ferramenta são importantes
Um caminho de ferramenta inclui como a ferramenta entra no material, como permanece engajada e como sai dele. Entradas em rampa, entradas helicoidais e outras abordagens podem oferecer alternativas a uma entrada vertical direta, desde que a ferramenta e o espaço disponível o permitam. Ao longo do corte, alterações no engajamento afetam as cargas experimentadas pelas arestas cortantes. [10]
Um caminho que parece curto na tela não é automaticamente o caminho mais produtivo ou estável. Evitar mudanças abruptas de engajamento pode ser mais útil do que simplesmente minimizar a distância de deslocamento. [3]
Como velocidade do eixo-árvore, avanço e profundidade de corte atuam em conjunto
A velocidade do eixo-árvore descreve as rotações por minuto da ferramenta; a taxa de avanço descreve o deslocamento por minuto. A velocidade de corte é a velocidade no diâmetro de corte relevante. O avanço por dente relaciona o deslocamento à velocidade do eixo-árvore e à contagem efetiva de dentes. A profundidade axial e o engajamento radial descrevem quanto da ferramenta participa do corte. [13]
Um cálculo simplificado de avanço ilustra essa relação:
Taxa de avanço = velocidade do eixo-árvore × contagem efetiva de dentes × avanço por dente
Por exemplo, uma velocidade assumida de 6,000 rpm, quatro dentes efetivos e 0.04 mm de avanço por dente resulta em:
6,000 × 4 × 0.04 = 960 mm/min
Selecione os parâmetros de corte com base nos dados fornecidos pelo fabricante da ferramenta para o material e o tipo de engajamento.
Alterar rpm sem ajustar o avanço modifica o avanço por dente. Alterar o diâmetro da ferramenta modifica a velocidade de corte para a mesma rpm. A espessura real da cavaco também depende do engajamento e da geometria da ferramenta. [13]
A lição prática é que “executá-lo mais rapidamente” não constitui uma estratégia completa de usinagem. O material, a ferramenta, o alcance, o dispositivo de fixação e o corte devem ser considerados em conjunto.
Usinagem em sentido horário (climb milling) e usinagem em sentido anti-horário (conventional milling) descrevem a direção de engajamento.
Na usinagem periférica em sentido horário, a cavaco geralmente começa mais espesso e torna-se mais fino à medida que a aresta de corte abandona o material. A usinagem em sentido anti-horário inverte essa progressão. A escolha afeta as forças de corte, o atrito e a forma como a peça interage com a fresa.
O fresamento ascendente é comumente preferido quando a máquina, o dispositivo de fixação e a peça o permitem, mas não constitui uma regra incondicional. O jogo (backlash) e o comportamento da fixação da peça estão entre os fatores que exigem consideração. [14]
O que muda entre usinagem de três eixos e usinagem de cinco eixos?
Eixos adicionais alteram principalmente a forma como a fresa e a peça podem ser orientadas uma em relação à outra. Eles não eliminam a necessidade de ferramentas adequadas, suporte apropriado e um processo sólido. [15]
| Configuração | Como funciona | O que ele modifica |
|---|---|---|
| Usinagem de três eixos | Coordena o movimento ao longo dos eixos X, Y e Z com orientação fixa da ferramenta em relação à montagem | Usina características acessíveis a partir dessa direção; outras faces podem exigir nova montagem |
| Usinagem de quatro eixos | Adiciona um eixo rotativo | Pode reposicionar ou girar a peça para alcançar características ao seu redor |
| 3+2 usinagem | Utiliza dois eixos rotativos para estabelecer uma orientação, seguida de usinagem com essas posições rotativas mantidas | Fornece acesso a partir de várias orientações fixas sem necessariamente empregar movimento simultâneo de cinco eixos |
| Usinagem simultânea de cinco eixos | Coordena movimento linear e rotativo durante o corte | Permite que a orientação da ferramenta mude ao longo de uma superfície ou característica |
A distinção entre posicionamento 3+2 e usinagem simultânea de cinco eixos reside em saber se há alteração de orientação durante o corte, não meramente na presença de dois eixos rotativos. [4] [15]
A usinagem de três eixos pode produzir superfícies curvas acessíveis por meio do movimento coordenado dos eixos X, Y e Z. Um modelo CAD tridimensional, portanto, não exige, por si só, usinagem simultânea de cinco eixos. [15] A comparação entre usinagem de 3 eixos, 4 eixos e 5 eixos explica como cada arranjo altera o acesso à peça.
Para nossa carcaça, um rebaixo e furos acessíveis a partir do topo poderiam ser usinados em uma única orientação. Uma tomada lateral exige outra abordagem. Dependendo da geometria e dos equipamentos disponíveis, isso pode significar reprendar a peça, indexá-la com um dispositivo rotativo ou utilizar uma máquina multieixo.
A pergunta correta não é “Qual máquina possui o maior número de eixos?”, mas sim “Qual configuração alcança as características exigidas mantendo suas relações geométricas?” A visão geral da usinagem 5-eixo fornece um local separado para revisar essa rota de projeto.
Uma carcaça com rebaixos ilustra como as etapas se encaixam
Para uma carcaça de alumínio com um rebaixo retangular aberto, um ressalto interno para tampa, quatro furos de fixação e uma abertura lateral para conector, a sequência de usinagem deve considerar o acesso da ferramenta, o sistema de fixação da peça e o ajuste da tampa.
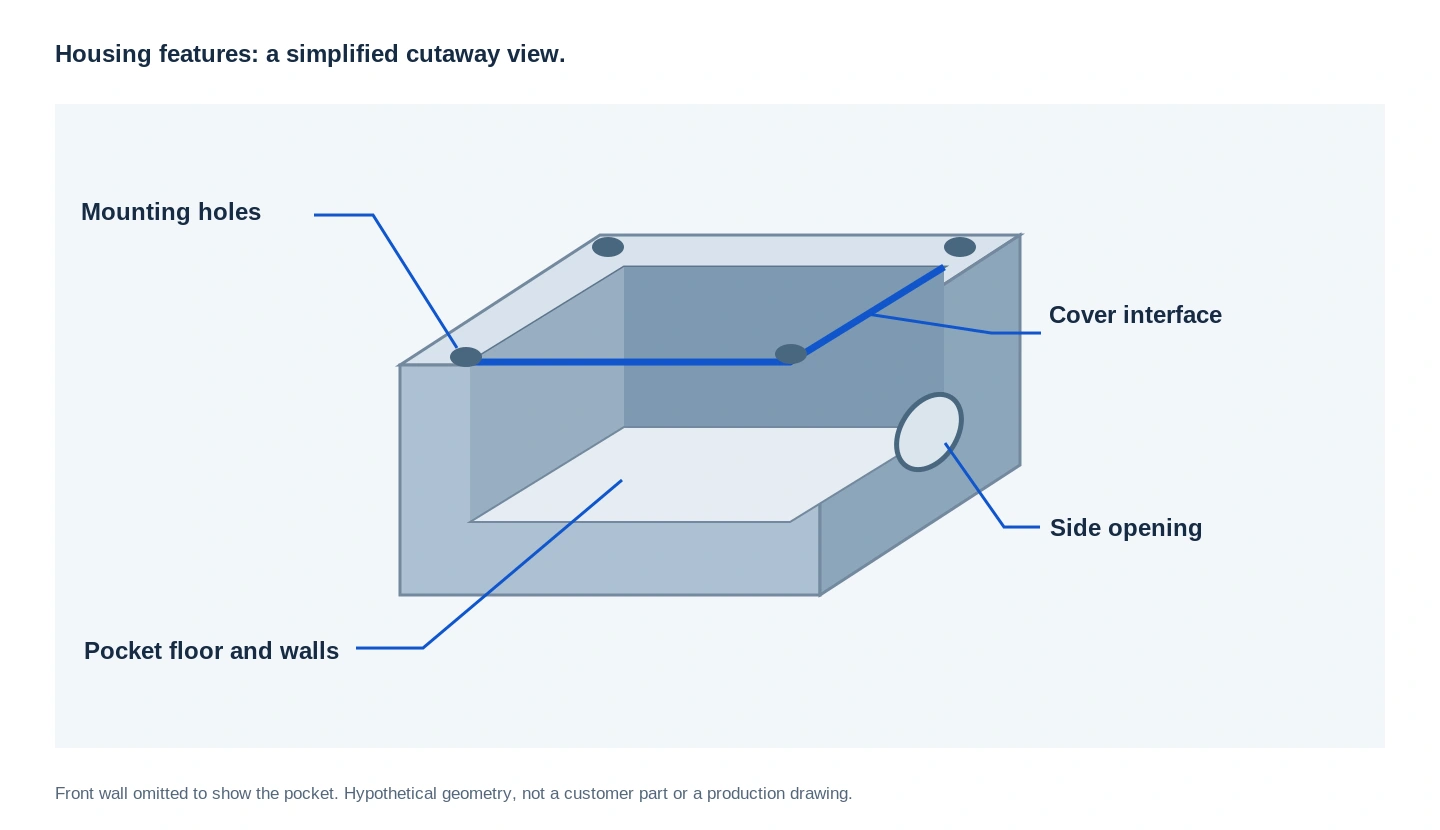
Estabelecer as referências e preservar um meio de fixar a peça
Primeiro, identifique as características relevantes para a montagem. Neste exemplo, suponha que a tampa assente sobre o ressalto interno e que os furos de fixação posicionem a carcaça em outro componente.
Essas relações orientariam a escolha das referências e o plano de inspeção. A configuração também precisa dispor de material suficientemente apoiado para as primeiras operações e de um arranjo viável de fixação para o acesso nas etapas subsequentes.
Para fins de discussão, poderíamos manter estoque externo adequado durante as primeiras etapas de usinagem, em vez de finalizar imediatamente todas as faces externas. O ponto é decidir antecipadamente como funcionará a segunda configuração antes de concluir a primeira.
Remover o material aberto antes de tratar os detalhes menores
Uma abordagem possível é estabelecer a face de referência exigida, usinar grosseiramente o principal rebaixo e, em seguida, utilizar passes de acabamento adequados para suas paredes e assento da tampa.
Uma fresa menor poderia tratar os detalhes deixados pela ferramenta de desbaste maior. Os furos de fixação utilizariam a sequência de usinagem de furos selecionada conforme suas exigências. Uma operação de chanframento poderia então tratar as arestas acessíveis especificadas.
Este exemplo separa deliberadamente as operações de corte. Não pressupõe que uma única fresa, um único avanço ou uma única operação contínua deva produzir todos os recursos.
Reoriente o corpo e verifique as relações.
A abertura do conector lateral introduz uma nova direção de acesso. Uma segunda montagem ou posicionamento rotativo adequado seria necessário para relacionar essa operação com os recursos já usinados.
A revisão final não se limitaria a verificar se o rebaixo “tem aparência correta”. Ela avaliaria se a tampa se assenta conforme previsto, se os furos de fixação apresentam a relação exigida com suas referências e se a abertura lateral está corretamente posicionada.
Se um revestimento posterior ou tratamento superficial afetar uma interface funcional, essa interface exigirá uma condição final acordada de aceitação. Para o corpo, especifique se o encaixe da tampa é avaliado antes do tratamento, após o tratamento ou mediante aprovação de amostra definida.
O exemplo mostra por que a fresagem é uma sequência de decisões interconectadas. Remover o volume correto de material é necessário, mas não equivale a comprovar que o componente acabado desempenha sua função pretendida.
Por que o material altera a estratégia de fresagem
A mesma geometria não implica as mesmas condições de corte em todos os materiais. A usinabilidade do aço varia conforme a liga e o estado de tratamento térmico. O aço inoxidável pode apresentar desafios relacionados ao encruamento, à formação de rebarbas e à qualidade superficial. O alumínio pode exigir atenção especial à aderência do material às arestas de corte e à evacuação de cavacos. O titânio e as ligas resistentes ao calor impõem demandas distintas quanto ao controle térmico e à ferramenta.
Esses são motivos para identificar o material real e sua condição, em vez de tratar simplesmente “metal” como uma especificação de fabricação suficiente. Um trajeto de ferramenta transferido entre materiais exige a revisão de suas velocidades, avanços e profundidade de engajamento, não apenas a substituição do nome do material na configuração. [16]
O diretório de materiais usináveis fornece os caminhos existentes para as páginas de materiais, incluindo a página específica de usinagem de alumínio, dedicada à discussão de ligas de alumínio e requisitos para peças acabadas.
Plásticos de engenharia também podem ser CNC fresados. A classe selecionada e os requisitos da peça acabada ainda devem fazer parte da discussão do processo; o fresamento CNC não se restringe a peças metálicas. [20]
O fluido de corte é outra decisão que depende da aplicação. Resfriamento, lubrificação e remoção de cavacos podem ser relevantes, mas não existe uma regra única de ‘molhado ou seco’ válida para todas as operações de fresamento. O corte interrompido expõe a ferramenta a variações de temperatura, e a abordagem adequada depende do material da peça, da fresa e das condições de usinagem. [17]
Quais características de projeto tornam o fresamento mais exigente?
Cantos internos pequenos restringem a fresa
O lado de uma fresa cilíndrica rotativa não pode produzir um canto interno perfeitamente agudo, com raio zero, em um recesso convencional. Reduzir o raio de canto especificado pode exigir uma fresa menor ou uma operação adicional. Também pode aumentar a dificuldade de manter um engajamento estável.
Sempre que a função permitir, discuta o raio interno em vez de torná-lo desnecessariamente pequeno. Quando um canto de encaixe agudo for essencial, pode ser necessário considerar um chanfro de alívio ou outro método de fabricação, sujeito à aprovação do projeto. [12]
Recursos profundos aumentam a importância do alcance da ferramenta
Uma parede ou recesso profundo pode exigir que a fresa se projete mais distante do seu porta-ferramenta. Um maior balanço pode aumentar a deflexão e a sensibilidade à vibração. O folga do porta-ferramenta também é relevante: verificar apenas o diâmetro de corte não garante que todo o conjunto de ferramenta consiga alcançar o recurso.
É por isso que uma ranhura rasa e uma ranhura profunda com a mesma largura podem apresentar problemas de usinagem muito distintos. O tamanho da abertura isoladamente não descreve o corte. [18]
Paredes finas tornam-se menos rígidas à medida que o material é removido
Uma peça sofre alterações durante a usinagem. Um bloco maciço pode inicialmente oferecer bom suporte, mas as paredes e a base remanescentes tornam-se menos rígidas à medida que o rebaixo é usinado.
As estratégias para paredes finas consideram, portanto, a sequência de passes, o suporte remanescente e a estabilidade tanto da fresa quanto da parede. Um valor mínimo de espessura de parede, sem contexto de material e geometria, não é suficiente para definir um processo confiável. [19]
Para uma revisão de projeto, estas três perguntas fornecem um ponto de partida útil: A montagem completa da ferramenta consegue alcançar a característica? O material remanescente suporta o corte? A característica pode ser medida conforme o requisito pretendido? O CNC guia de materiais e projeto integra essas decisões com as condições do material e os requisitos de acabamento.
O que determina a precisão e o acabamento de uma peça fresada?
O movimento controlado por computador é apenas um dos fatores que contribuem para o resultado. Forças de corte, estado da ferramenta, desalinhamento (runout), rigidez da peça e estabilidade do dispositivo de fixação afetam o que ocorre enquanto a ferramenta está em contato com o material. A máquina segue um caminho programado, mas o sistema físico de corte ainda responde à carga. [18]
A textura superficial tem suas próprias causas. A geometria da fresa, a avanço (feed) e a forma como as arestas de corte sucessivas ou os passes se sobrepõem podem deixar padrões visíveis. Em superfícies esculpidas, o espaçamento entre os passes também influencia as cristas remanescentes (cusps). As marcas visíveis de fresagem não indicam automaticamente que uma superfície é defeituosa; elas devem ser avaliadas conforme os requisitos especificados para essa superfície. [21]
É útil separar três perguntas:
- A característica possui a dimensão correta?
- Ela possui a forma e a localização corretas?
- Sua superfície atende à condição exigida?
Essas são perguntas distintas de aceitação. Um assento de tampa visualmente liso, por exemplo, não demonstra, por si só, sua planicidade ou sua posição em relação aos furos de montagem. Da mesma forma, uma largura total correta não garante a precisão de um padrão de furos internos.
Um resultado significativo de fresagem atende aos requisitos dimensionais, geométricos e de superfície especificados por meio de um processo controlado. “CNC fresado” descreve como o material foi removido; não é uma especificação universal de tolerância. [1]
Dúvidas sobre fresagem CNC
Fresagem CNC é a mesma coisa que usinagem CNC?
Não. Usinagem CNC é o termo mais abrangente. A fresagem é um processo dentro dele, distinguido pela fresa rotativa. Torneamento e outras operações utilizam arranjos de corte diferentes, mesmo quando também são controlados por computador. [4]
Uma única máquina de fresagem pode produzir rebaixos, furos e roscas?
Sim, com ferramentas adequadas, programação e acesso apropriados. Algumas operações realizadas em um centro de usinagem — como furação ou roscamento — não são operações de fresagem. A máquina pode trocar ferramentas para combinar diferentes tarefas de usinagem dentro de uma mesma montagem. [10]
Uma máquina de cinco eixos sempre produz uma peça melhor?
Não automaticamente. Eixos adicionais podem melhorar o acesso e reduzir algumas mudanças de montagem, mas o benefício depende do componente. Uma trajetória adequada de três eixos pode ser apropriada para recursos acessíveis. A contagem de eixos deve ser avaliada em conjunto com a geometria exigida e a disposição de fabricação. [15]
Marcas de fresagem são sinal de baixa qualidade?
Não necessariamente. Algumas marcas refletem o padrão normal de geração de superfície da fresa e da trajetória da ferramenta. Se são aceitáveis ou não depende do desenho, dos requisitos estéticos e da função da superfície. Julgamentos visuais isolados não devem substituir os critérios acordados de aceitação. [21]
Leia a peça como um conjunto de características interconectadas
A maneira mais útil de compreender a fresagem CNC é seguir uma característica desde o desenho até a operação de corte e, em seguida, até sua inspeção.
No exemplo da carcaça, o rebaixo exige remoção de material e acesso da ferramenta. O assento da tampa acrescenta um requisito de montagem. Os furos de fixação acrescentam requisitos de posicionamento. A abertura lateral introduz outra direção de montagem. Nenhuma dessas decisões existe isoladamente.
A página de serviços de fresagem CNC descreve o escopo do serviço. Para a tarefa distinta de preparar o pacote de desenhos, consulte a lista de verificação para RFQ de usinagem CNC.
Um bom plano de fresagem faz mais do que reproduzir uma forma. Ele conecta o movimento da ferramenta, a fixação da peça e a sequência das operações às características que tornam a peça funcional.
Fontes técnicas
[1] Sandvik Coromant. Fresagem: operações e considerações iniciais.
[2] Haas Automation. Manual do operador de fresadora: programação.
[3] Sandvik Coromant. Trajetória da ferramenta e formação de cavaco.
[4] Autodesk. Fusion para manufatura: fresagem, multi-eixos e torneamento.
[5] Autodesk. Fundamentos da manufatura: do projeto à produção.
[6] Autodesk. Noções básicas de simulação de máquinas.
[7] Haas Automation. Manual do operador de fresadora: configuração da peça.
[8] Sandvik Coromant. Fresagem de face.
[9] Sandvik Coromant. Fresagem de perfil.
[10] Sandvik Coromant. Fresagem de furos e cavidades/ bolsos.
[11] Sandvik Coromant. Programação.
[12] Sandvik Coromant. Fresagem de cantos internos.
[13] Sandvik Coromant. Fórmulas e definições para fresagem.
[14] Sandvik Coromant. Fresagem descendente versus fresagem ascendente.
[15] Haas Automation. Usinagem 5-eixos simplificada.
[16] Sandvik Coromant. Fresagem de diferentes materiais.
[17] Sandvik Coromant. Fresagem a seco ou com fluido de corte.
[18] Sandvik Coromant. Vibração.
[19] Sandvik Coromant. Fresamento de ombro.
[20] Ensinger. CNC fresamento de plásticos.
[21] Sandvik Coromant. Geração de superfície.



