このページについて
CNC(コンピュータ数値制御)フライス加工は、回転する切削工具を用いてワークピースから材料を除去する減材製造プロセスであり、その運動はコンピュータによって制御されます。フライス加工は手動機械でも実行可能ですが、「CNC」という語は運動の制御方法を示すものであり、異なる切削原理を意味するものではありません。工作機械は、切削工具と材料との間の相対運動を座標制御し、平面、ポケット、スロット、穴、曲面などの形状を形成します。これは材料を層ごとに積み重ねるのではなく、完成品に不要な部分を削り取る手法です。[1]
通常の工程は、部品の定義、工具および工具パスの計画、工作機械およびワークホルダの準備、材料の除去、結果の検査です。見た目が類似した二つの部品であっても、使用する工具、段取り、または機械加工順序が異なる場合があります。
内部にポケットを持ち、カバーシートおよび複数の取付穴を備えたハウジングを例に考えます。その外形は課題の一部にすぎません。フライス加工技術者は、この部品をどのように固定するか、各特徴部に切削工具をどう届けるか、どの面が位置決め基準となるか、また組立精度を左右する領域をいつ加工するかを判断する必要があります。これらの問いは、用途が異なっていても、多くのCNCフライス加工部品の形状において共通して現れます。
CNCフライス加工を理解するとは、単に工作機械の軸数を数えることではなく、こうした意思決定と完成部品との関係性を把握することを意味します。工作機械自体については、フライス盤の構成部品、運動機構および用途に関するガイドで、スピンドル、テーブル、制御装置について説明しています。
以下のポケット加工されたアルミニウム製ハウジングは、素材(ブランク)から検査までの一つの具体例による工程ルートに従っています。
| 工程 | 特徴部および機械加工方法の選択 | 各工程で確立されるもの |
|---|---|---|
| 素材をシート上に配置し、位置決めする | 工程順序に応じて、素材を支持し、基準面を面取り加工します。 | ポケットおよび後続の段取りにおける部品の位置決め方法。 |
| ポケットを荒加工し、その後インターフェース面を仕上げ加工します。 | 大量の材料を除去した後、壁面およびカバーレッジに適した工具を用います。取付穴は、その工程順序に従って所定の位置にドリル加工します。 | 図面の基準に紐づけられたカバーシートの幾何形状および取付特徴部。 |
| 側面の開口部へのアクセス。 | コネクター部を避けるための隙間を確保し、別の保持方法または適した回転位置を用います。 | 開口部は、すでに加工済みの特徴部に対して相対的に設定されます。 |
| 完成したハウジングを検査します。 | 図面と照らし合わせ、段差、穴、開口部を確認してください。指定された最終仕上げ状態でのカバーの適合性を検証してください。 | 指定された後処理効果を含む、許容される寸法および相互関係です。 |
CNCフライス盤加工中に実際に動くものは何ですか?
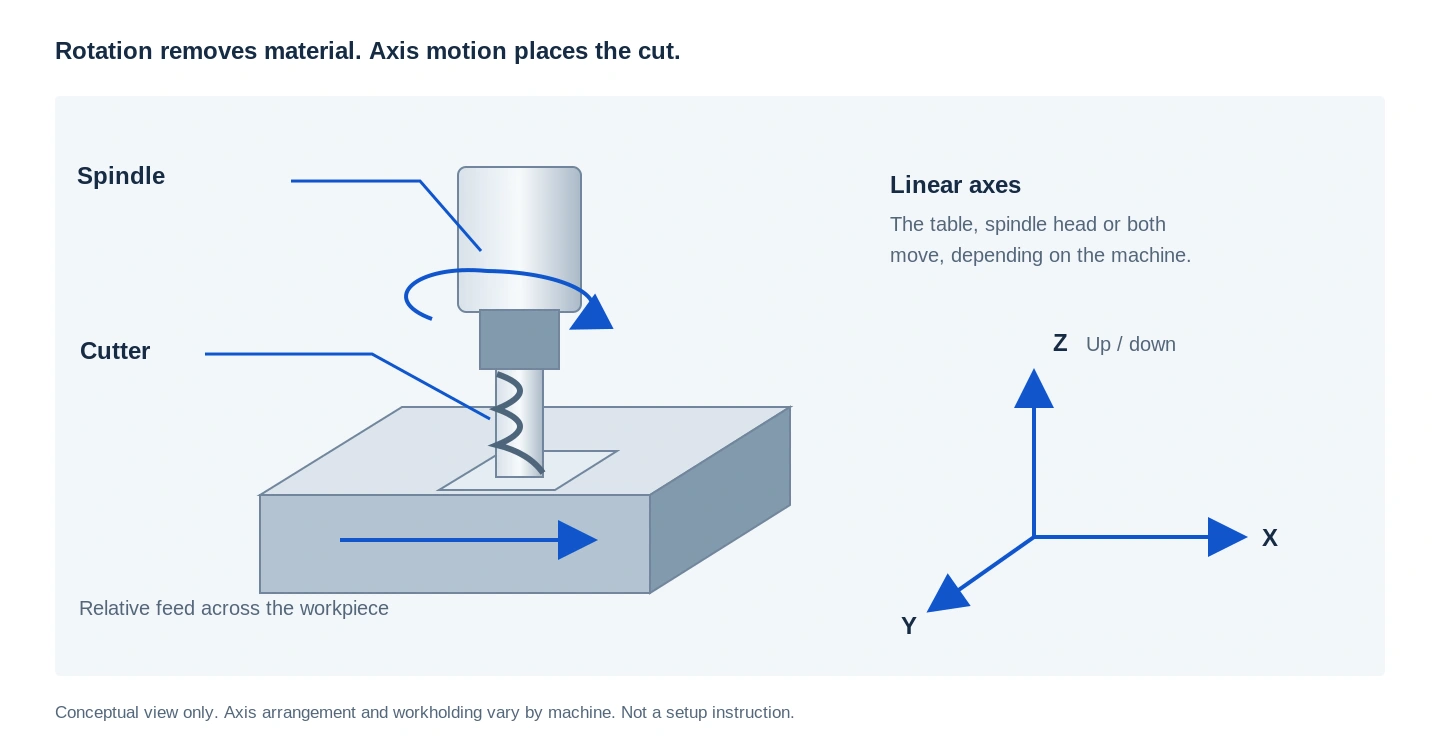
主軸がフライス cutter を回転させ、機械の各軸がワークピースに対するその位置を制御します。機械の構成に応じて、テーブル、スピンドルヘッド、または両方が移動する場合があります。CNCプログラムは、工具選択、主軸回転数、送り速度とともにこの運動を統合的に制御します。重要な区別は、cutter の回転と、材料内をcutter を搬送するためのプログラミングされた運動との間にあることです。[2]
フライスカッターが回転すると、切れ刃が工作物に繰り返し入り、離れます。切れ刃がかみ合うたびに切りくずとして材料を取り除きます。工具がポケットに入り、壁に沿い、隅を回るにつれて、接触する角度と範囲が変わります。そのため、設定した主軸回転速度が同じでも、ひと続きの経路に沿って工具の挙動が変わることがあります。 [3]
従来の旋盤加工では、ワークピースが回転し、切削工具がそれに向かって送り込まれます。一方、フライス盤加工では、回転するcutter が主たる切削運動を供給する点で異なります。このため、単一の回転軸を中心としない形状の加工に適しています。部品によっては、両方の工程が必要になる場合があります。例えば、シャフトは外径加工のために旋盤加工され、その後、平面やキー溝を追加するためにフライス盤加工されます。[4]
部品図面を読む者にとって、有益な最初の質問は次のとおりです:どの特徴が軸を中心に配置されており、どの特徴がcutter が面を横断したり輪郭に沿って移動したりすることを必要とするのでしょうか?当社の加工工程比較ページでは、これらの工程をドリル加工、ボーリング加工およびその他の工程とともに並べて示しています。
CADモデルがフライス盤加工プログラムへと変換されるプロセス
モデルは形状を定義し、CAMはそれを切削する方法を定義します
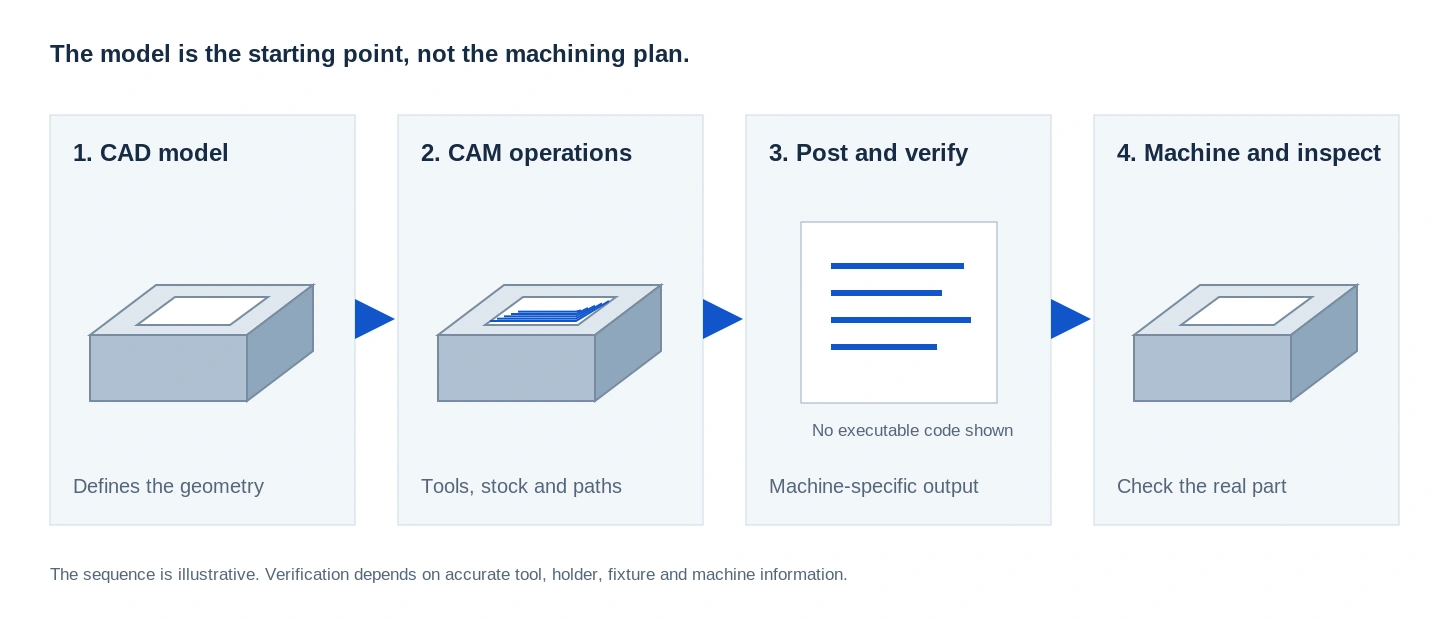
CAD(コンピューター支援設計)モデルは形状を表します。CAM(コンピューター支援製造)はその形状から加工工程を組み立てます。プログラマーは工具を選び、素材と段取りを定め、切削方法を選んで工具経路を計算します。一つのモデルから複数の加工方法を組み立てることができ、モデルを作るだけでは部品の製造方法は決まりません。 [5]
当社のハウジングには、大きなポケットと開口部周囲の小さな溝が設けられているとします。すべての加工に一つの小型カッターを用いれば工具交換を回避できますが、それだけではより優れた加工計画とはなりません。大型カッターで開放型ポケットの材料を除去し、小型カッターで溝およびその他の細部を加工するという方法も可能です。製造上の判断は、工具の干渉可否を超えて、加工手順の順序にかかわるものなのです。
プログラムは実際の機械と一致しなければなりません
ポストプロセッサは、CAMによる加工工程を特定の機械および制御装置に適した命令に変換します。これらの命令には、一般的にGコードに加え、工具交換、主軸操作およびその他の機械機能に関するコマンドが含まれます。同一のCAM設定が、あらゆる機械構成に対して即時稼働可能なプログラムを生成すると想定してはなりません。[5]
シミュレーションは、加工開始前に干渉、移動限界の問題、意図しない材料除去を特定するのに役立ちます。その有用性は、シミュレーションに反映された機械、工具、ホルダ、治具および素材(stock)の情報に依存します。成功したシミュレーションは有価値な検証手段ですが、物理的なセットアップが正しく組み立てられていることを保証するものではありません。[6]
ワークホルディングおよびオフセットは、プログラムと実際の部品を結びつけます
ワークピースには、確実で再現性のある支持が必要です。矩形の材料にはバイスが適している場合がありますが、別の部品では成形されたジャワや専用治具が必要になることがあります。また、工作機械には、ワークピースの位置および関連する工具の寸法情報(ワークオフセットおよびツールオフセットによって設定される)も必要です。これらは、NCプログラム上の座標と実際の切削位置とを結びつけます。[7]
ハウジングの例では、この点から実用的な問いが生じます:内部ポケットの切削後、部品を裏返した際に、どの部分がクランプに利用可能となるでしょうか?
この問いは、材料を切除する前に工程計画に盛り込まれるべきものです。さもないと、一見単純な初回加工が、不都合な二回目の段取りを招く可能性があります。
どのフライス加工が、どのような部品形状を生成するのでしょうか?
「フライス加工」には、複数の種類の切削が含まれます。加工の選定は、部品全体の名称ではなく、生成すべき表面または形状に基づいて行われます。[1]
| 部品の特徴 | 一般的な加工 | 切削工具の作用 |
|---|---|---|
| 広く平らな面 | フェイスミリング | 表面を横断して材料を除去し、平面を形成します |
| 垂直の壁またはステップ | ショルダーミリングまたはサイドミリング | フライス刃の側面を用いて壁面を形成し、隣接する平面と併せて加工することが多い |
| 内部の凹部 | ポケットミリング | 周囲の壁を保持しつつ、境界内から材料を除去します |
| スロットまたはチャネル | スロットミリング | 適切な工具を用いて狭いパスに沿って材料を除去します |
| 曲面 | 輪郭または表面フライス加工 | 一連の協調されたパスを通じて形状に沿って加工する |
| テーパー付きエッジ | チャムファーフライス加工 | 所定の幾何形状に適したカッターを用いて角度付きエッジを形成する |
これらは切削作業の種類であり、一つの部品に複数の作業を組み合わせることがあります。正面フライス加工、肩削り、ポケット加工、面取りを、部品全体の製造方法として競わせるものではありません。 [8] [9] [19]
カッターの形状によって、生成可能な表面が決定される
エンドミルは側面刃を用いて壁面を加工でき、また当該加工に適合するように設計されていれば、端面形状を用いて床面を加工したり材料に侵入したりすることも可能である。ボールノーズカッターは丸みを帯びた端面を持ち、曲面に沿った加工に有効である。フェースミルおよびチャムファーカッターは、それぞれの用途に応じた異なる切削幾何形状を提供する。カッターの直径、有効長さおよび刃形状は、すべて対象特徴へのアクセス性に影響を与える。[9]
これは工具が特徴内に収まることと工具がその特徴を加工するのに適していることとの間に重要な区別を生じさせる。カッターは直径方向のクリアランスが十分であっても、過大なリーチを必要とする場合や、そのホルダーが隣接する壁面と干渉する場合がある。
フライス盤における穴加工は、必ずしもフライス加工で行われるわけではない
マシニングセンターでは、フライスカッターに加えてドリル、ボーリングツール、リーマーおよびタップも使用できる。穴はドリル加工で開けられ、その後ボーリングにより拡径され、リーマーで仕上げられるか、あるいは円形フライス加工で形成される。ねじ山は、特徴および工程に応じてタッピングまたはスレッドミリングで形成される。
この機械を「ミル」と呼ぶからといって、その上で実行されるすべての作業が技術的にフライス加工であるとは限らない。必要な直径、深さ、位置、仕上げ精度および工具のアクセス性が、適切な加工方法を決定する要因となる。[10]
なぜフライスカッターが単にCAD外形をトレースしないのか
工具中心は、切削刃とは異なるパスに従って移動します。
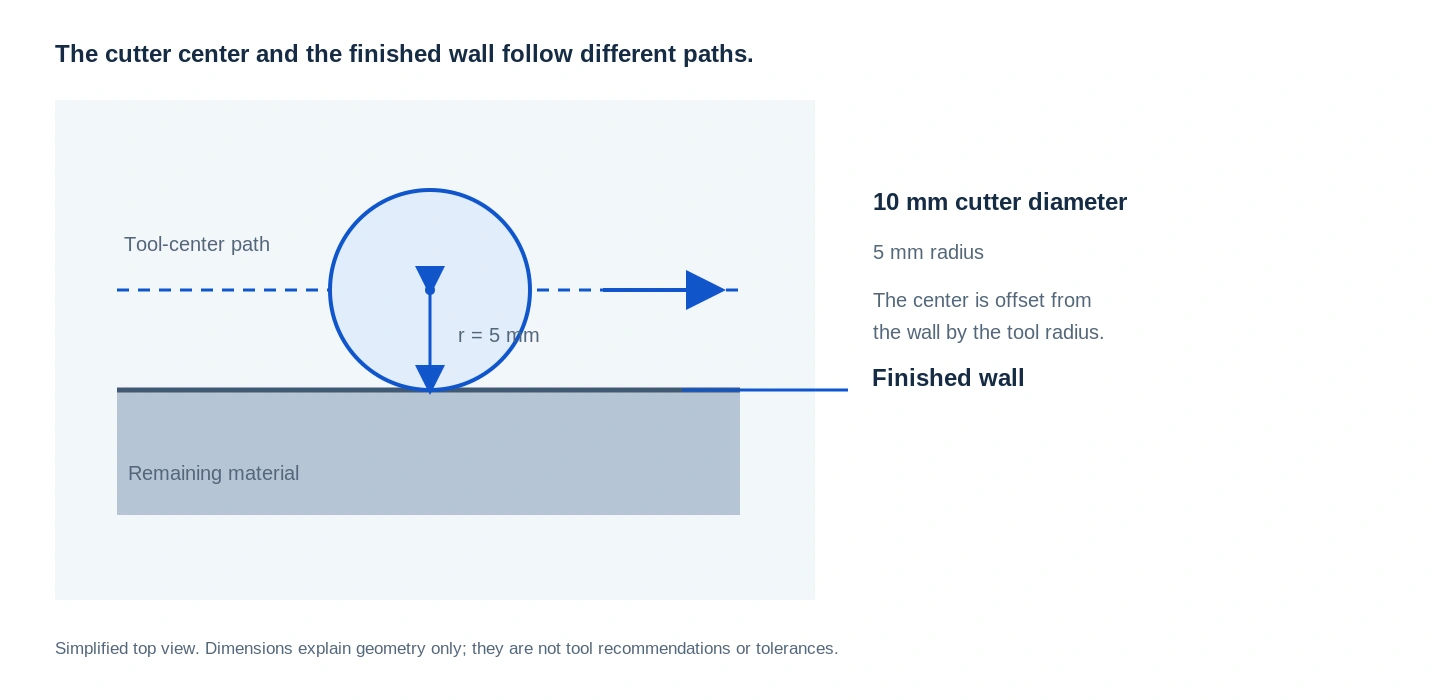
フライス cutter には物理的な直径があります。壁を加工する場合、その中心は通常、所望の表面からカッタ半径分オフセットされた位置を移動します。CAM 計算およびカッタ補正により、プログラムされたパスと切削刃によって生成される表面との関係が管理されます。[11]
直線状の壁に隣接する直径10 mmの円形フライス cutter の場合、外周がその表面に接触しているとき、中心は壁から公称5 mm離れた位置にあります。ツールパスはこのカッタ半径オフセットを考慮する必要があります。
工具が内角に到達すると、問題は変化します。円周のより大きな部分が材料と接触し、切削負荷が増加する可能性があります。したがって、工具の直径および角部の形状は、工具が物理的に到達可能な最小半径を超えて影響を及ぼします。[12]
荒加工と仕上げ加工は、それぞれ異なる目的を果たします。
荒加工は不要な材料の大部分を除去します。仕上げ加工は、残りの表面および寸法を、それらの要求に適した工程で確立します。この二つの工程の間に、中間仕上げまたはレストマシニング(再加工)が実施され、特定の領域を準備したり、より大きな cutter では到達できない残留材を除去したりすることがあります。
これらは加工の段階であり、必ずしも異なる種類の工作機械を意味するものではありません。大量の材を除去するために用いるツールパスは、最終的な壁面または表面を仕上げるために用いるツールパスと同じである必要はありません。[9]
当社のハウジング例では、ポケットを空ける際に壁および床面に材を残すことができます。その後のパスで、最終的なポケット寸法およびカバーシート面が加工されます。これにより、材の除去という作業と、機能面の完成という作業が分離されます。
工具の入り方およびカッタの接触状態は重要です。
ツールパスには、カッタが材料にどのように入り、どのように接触を維持し、そしてどのように離れるかが含まれます。ラミング、ヘリカル入り込みなどの手法は、カッタおよび利用可能な空間が許す場合、ストレートプラunge(垂直突入)の代替手段として採用可能です。切削中の接触状態の変化は、切削刃に作用する負荷に影響を与えます。[10]
画面上で短く見えるパスが、自動的に最も生産性が高く安定したパスになるわけではありません。急激な接触状態の変化を回避することは、単に移動距離を最小限に抑えることよりも有用である場合があります。[3]
主軸回転速度、送り速度、および切込み深さがどのように相互に作用するか
主軸回転速度は、カッターの毎分回転数(RPM)を表す;送り速度は、毎分の移動距離を表す。切削速度は、該当する切削直径における速度である。歯当たり送り量は、送り速度と有効刃数との関係を示す。軸方向切込み深さおよび径方向被削材接触量は、カッターのどの程度が切削に参加しているかを表す。[13]
簡略化された送り量計算式により、その関係性が明示される。
送り速度 = 主軸回転速度 × 有効刃数 × 歯当たり送り量
例えば回転速度が6,000 rpm、有効刃が四枚、刃当たり送りが0.04 mmだと仮定すると、次のようになります。
6,000 × 4 × 0.04 = 960 mm/min
切削条件は、工具メーカーが材料および被削材接触状態ごとに提示するデータに基づいて選定する。
主軸回転速度(RPM)を変更しても送り速度を調整しない場合、歯当たり送り量が変化する。カッターの直径を変更すると、同一の主軸回転速度(RPM)において切削速度が変化する。実際のチップ厚さは、被削材接触状態およびカッターの幾何形状にも依存する。[13]
実務上の教訓として、「より高速で運転する」だけでは、機械加工戦略としては不十分である。材料、工具、工具突出長、治具、および切削条件を総合的に検討する必要がある。
クライムミリング(順 milling)およびコンベンショナルミリング(逆 milling)は、被削材への工具の入り方(エンゲージメント方向)を表す。
周辺クライムミリングでは、チップは通常、切削刃が被削材に接触する際に厚く形成され、切削刃が被削材から離れるにつれて次第に薄くなる。コンベンショナルミリングでは、この進行が逆転する。この選択は、切削力、摩擦、およびワークピースとカッターとの相互作用に影響を与える。
機械、治具、およびワークピースの状態が許す限り、クライムミリングが一般的に推奨されるが、これは無条件の規則ではない。バックラッシュおよびワークホルディングの挙動などが、検討すべき要因に含まれる。[14]
3軸マシニングと5軸マシニングの違いは何ですか?
追加の軸は主に、切削工具とワークピースの相互間の相対的な向きを変更します。ただし、適切な工具、支持治具および確立された加工プロセスの必要性は解消されません。[15]
| 構成 | 動作原理 | 変化させる要素 |
|---|---|---|
| 3軸マシニング | X、Y、Z軸方向への移動を制御し、段取りに対する工具の向きは固定されます | その方向からアクセス可能な形状を加工します。他の面を加工するには、別途段取りが必要になる場合があります |
| 4軸マシニング | 回転軸を追加します | ワークピースを再位置決めまたは回転させることで、周囲の形状にアクセス可能になります |
| 3+2マシニング | 回転用の二軸で姿勢を決め、その回転位置を保持して切削する。 | 同時5軸運動を必ずしも用いることなく、複数の固定向きからアクセス可能にします |
| 同時五軸加工 | 切削中に直線運動と回転運動を座標合わせして制御する | 工具の姿勢を、曲面または形状要素に沿って変化させることを可能にする |
3+2割出しと同時5軸切削の違いは切削中に姿勢が変わるかどうかであり、単に回転用の二軸があるかどうかではありません。 [4] [15]
3軸加工では、X、Y、Z軸の連動運動により、アクセス可能な曲面を加工できる。したがって、三次元CADモデルそのものが、必ずしも同時五軸加工を必要とするわけではない。[15] 3軸・4軸・5軸加工の比較では、各構成が部品へのアクセス性をどのように変化させるかを説明している。
このハウジングの上から工具が届くポケットや穴なら、一つの姿勢で加工できる場合があります。側面のポートには別の方向から工具を近づけます。形状や使える設備に応じて、部品をつかみ直す、回転段取りで割り出す、多軸機を使うといった方法があります。
適切な問いは「どの工作機械が最も多くの軸数を有していますか?」ではなく、「要求される形状要素に到達しつつ、それらの相互関係を維持できるのはどの段取りですか?」である。5軸加工の概要では、このプロジェクトルートを別途確認できる。
ポケット付きハウジングによって、各工程がどのように連携するかが示される
開口矩形ポケット、内部カバーレッジ、4つの取付穴、および側面コネクタ開口を有するアルミニウム製ハウジングの場合、加工手順は工具アクセス性、ワークホルディング、およびカバーの適合性を考慮しなければならない。
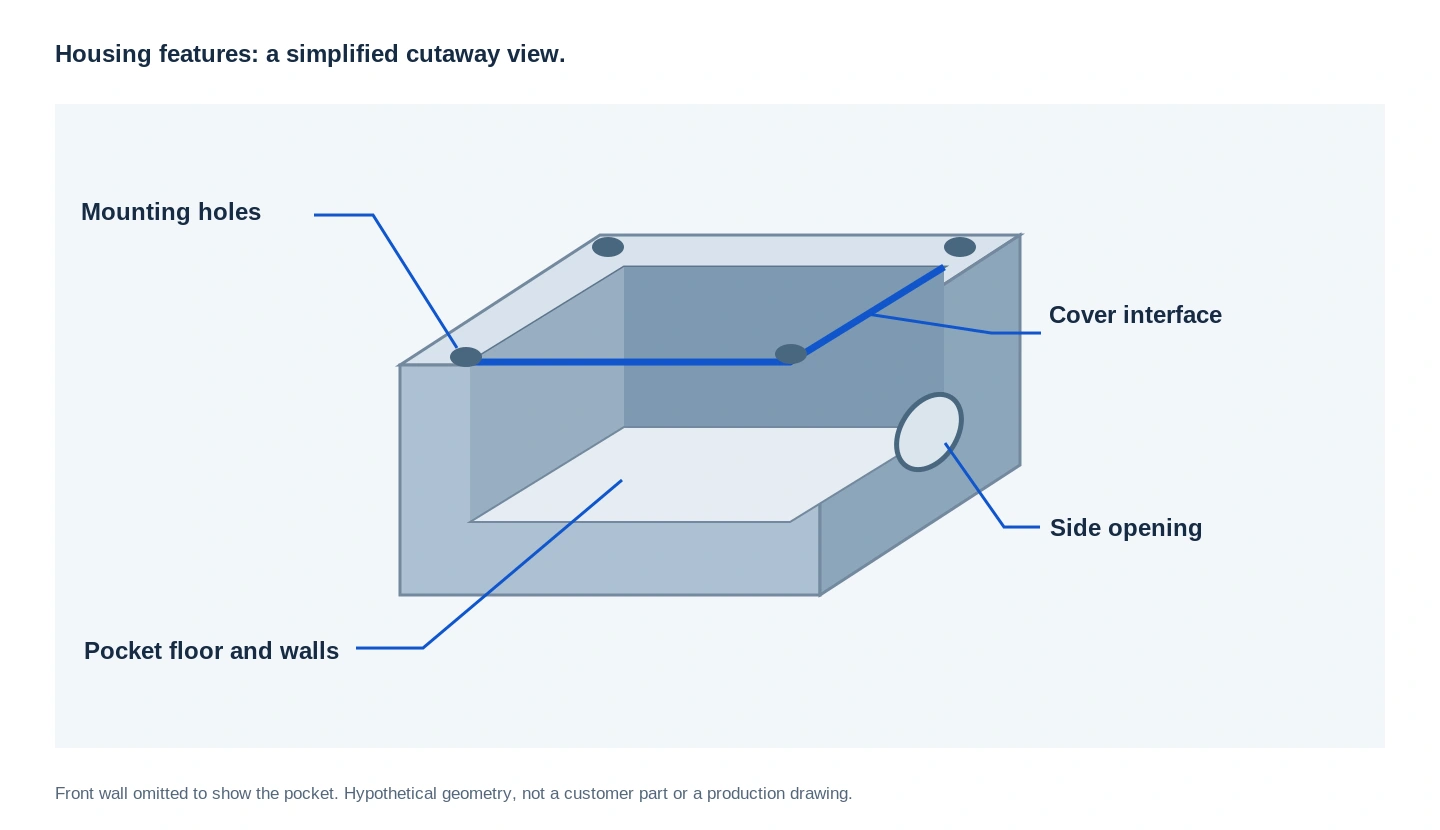
基準面を設定し、部品を保持する方法を確保する
まず、組立時に重要な部品の特徴を特定します。本例では、カバーが内部の段差面に載置され、取付け穴によってハウジングが他の部品に対して位置決めされるものと仮定します。
これらの関係性は、基準面の選定および検査計画の策定を導きます。また、初回の加工工程では十分な支持材が必要であり、後続の加工アクセスを確保できる実用的な治具装着方法も必要です。
議論のため、外周面の仕上げを即座に行わず、初期の切削工程では適切な外部素材(未加工材)を残しておくことも可能です。要点は、初回の段取りを完了する前に、二回目の段取りの実施方法をあらかじめ決定することです。
小さな細部の加工に着手する前に、開放状態の余剰材を除去します。
一例として、所定の基準面を確立し、主なポケットを荒削りした後、その側面およびカバーサポート面に対して適切な仕上げ切削を行います。
より小径のエンドミルを用いて、大径荒削り工具で残された細部を加工します。取付け穴は、その要求仕様に応じて選定された穴加工工程(ドリル/ボーリング/リーマーなど)で加工します。その後、指定されたアクセス可能なエッジには面取り加工を施します。
本例では、意図的に切削作業を分離しています。すなわち、すべての特徴を単一の工具、単一の送り設定、あるいは連続した一括加工で製造すべきであるという前提は一切置いていません。
ハウジングの向きを再設定し、各特徴間の関係性を確認します。
側面のコネクター開口部は、別の方向から加工する必要があります。次の段取りや適した回転位置決めでは、その加工とすでに加工した形状との位置関係を合わせます。
最終確認は、「ポケットの外観が適切か」という判断で終了しません。むしろ、カバーが設計通りに座っているか、取付け穴が基準面に対して所定の関係を有しているか、側面開口部が正確な位置に配置されているかを検証します。
後工程のコーティングまたは表面処理が機能面に影響を及ぼす場合、当該機能面には合意済みの最終受入条件を設定する必要があります。本ハウジングについては、カバーの嵌合状態を処理前で評価するか、処理後で評価するか、あるいは定義されたサンプル承認プロセスを通じて評価するかを明記してください。
この例は、フライス加工が一連の関連する意思決定である理由を示しています。正しい体積の材料を除去することは必要ですが、それが完成部品が所定の機能を果たすことを保証するものではありません。
なぜ材料がフライス加工戦略を変えるのか
同一の形状であっても、すべての材料で同一の切削条件が適用できるわけではありません。鋼の切削性は合金組成および熱処理状態によって変化します。ステンレス鋼では加工硬化、バリ発生、表面品質の課題が生じることがあります。アルミニウムでは、切削刃への材料付着および切屑排出に特に注意を要することがあります。チタンおよび耐熱合金では、熱管理および工具に対する要求が異なります。
これらは、「金属」という曖昧な仕様で済ませるのではなく、実際の材料およびその状態を明確に特定する必要性を示す理由です。異なる材料間でツールパスを転用する場合、セットアップに新しい材料名を入力するのではなく、切削速度・送り速度・切込み量を再検討する必要があります。[16]
機械加工材料ディレクトリには既存の材料別ページへのルートが掲載されており、アルミニウムの合金種類および完成部品の要求事項に関する議論を含む、個別のアルミニウム機械加工ページも含まれています。
エンジニアリングプラスチックもCNCフライス加工が可能です。選定されたグレードおよび完成部品の要求事項は、依然として工程検討に含める必要があります。CNCフライス加工は金属部品に限定されるものではありません。[20]
切削油は、用途に応じて選択する別の要素である。冷却、潤滑、および切屑排出が重要となる場合があるが、すべてのフライス加工操作に共通する「湿式または乾式」の一貫したルールは存在しない。断続切削では工具が変動する温度にさらされるため、適切な対応策は被削材、フライス刃、および加工条件に依存する。[17]
どの設計形状がフライス加工をより困難にするか?
小さな内角はフライス刃の選択を制限する
回転する円筒形フライス刃の側面では、従来のポケット内に完全な鋭角(半径ゼロ)の内角を形成できない。指定された内角半径を小さくすると、より小径のフライス刃の使用や追加工程が必要になる場合がある。また、工具の安定した切込み維持がより困難になる可能性もある。
機能上許容される場合は、内角半径を不必要に小さくせず、むしろその値について検討することを推奨する。一方、鋭い嵌合角が必須の場合は、逃げ加工または他の製造方法を検討し、設計承認を得る必要がある可能性がある。[12]
深さのある形状は、工具の到達長さの重要性を高める
深い壁またはポケットでは、フライス刃をホルダーからより長く突出させる必要がある場合がある。突出長が長くなると、たわみおよび振動感受性が増大する。またホルダーのクリアランスも重要である:切削直径のみを確認しても、工具全体のアセンブリが該当形状に到達可能であるとは限らない。
そのため、幅が同一であっても浅溝と深溝では、加工上の課題が大きく異なる場合がある。開口部の寸法のみでは、切削条件を記述できない。[18]
薄肉壁は、材料が除去されるにつれて剛性が低下する
加工中にワークピースは変化する。固体のブロックは当初、十分な支持を提供する場合があるが、ポケットを掘削していくにつれて残存する壁および底面の剛性は低下する
したがって、薄肉壁加工戦略では、パスの順序、残存する支持材、およびフライス刃と壁双方の安定性を考慮する必要がある。材料および形状の文脈なしに単独で提示された最小壁厚数値だけでは、信頼性のある加工プロセスを定義することはできない。[19]
設計レビューでは三つの問いから始めるとよいでしょう。工具全体が加工箇所に届くか。残った材料が切削を支えられるか。要求に照らしてその形状を測定できるか。CNCの材料・設計ガイドでは、これらの判断を素材の状態と仕上げ要求に結び付けて説明しています。
フライス加工部品の精度および仕上げ品質を決定する要因は何ですか?
コンピュータ制御による運動は、最終結果に寄与する要素の一つにすぎない。切削力、工具の状態、ランアウト、ワークピースの剛性、治具の安定性といった要因が、工具が材料と接触している間の挙動に影響を与える。工作機械はプログラムされたパスに従って動作するが、物理的な切削システムは依然として負荷に応答する。[18]
表面粗さには独自の原因があります。フライス刃の形状、送り速度、および連続する切削刃またはパスの重なり方によって、目に見えるパターンが残ることがあります。彫刻面(スカルプチャード・サーフェス)では、パス間の間隔も残存するキセップ(cusps)に影響を与えます。目に見えるフライス加工痕が自動的にその表面を不良と判断することにはなりません。これらの痕は、該当する仕様要件に対して評価される必要があります。[21]
次の三つの問いを分けて考えると分かりやすくなります。
- 該当する形状要素の寸法は正しいですか?
- 形状と位置は正しいですか?
- 表面は所定の条件を満たしていますか?
これらは異なる受入判定項目です。たとえば、目視で滑らかなカバーシートであっても、その平面度や取付穴に対する位置精度を単独で証明するものではありません。同様に、全体幅が正しくても、内部の穴配列の精度が保証されるわけではありません。
意味のあるフライス加工結果とは、制御された工程を通じて、指定された寸法公差、幾何公差および表面粗さ要件をすべて満たすことを指します。「CNC加工済み」という記述は材料除去の方法を示すものであり、汎用的な公差仕様ではありません。[1]
CNCフライス加工に関する質問
CNCフライス加工とCNC機械加工は同じですか?
いいえ。CNC機械加工はより広い概念であり、フライス加工はその中の一つの工程で、回転する切削工具を特徴としています。旋盤加工(ターニング)などの他の工程では、コンピュータ制御であっても異なる切削配置が用いられます。[4]
一台のフライス盤で、ポケット、穴、ねじを加工できますか?
はい。適切な工具、プログラム、加工箇所へのアクセスがあれば可能です。マシニングセンターで行う穴あけやタップ加工などはフライス加工とは別の作業です。工具を交換することで、一つの段取りの中で異なる加工作業を組み合わせられます。 [10]
5軸機械は常に高品質な部品を生産しますか?
必ずしもそうではありません。追加の軸数は加工アクセス性の向上や段取り変更の低減に寄与することがありますが、その効果は部品の形状に依存します。アクセス性の高い特徴に対しては、適切な3軸加工ルートが最適な選択となる場合があります。軸数の選定は、要求される幾何形状および製造配置と併せて検討すべきです。[15]
フライス痕は品質不良の兆候ですか?
必ずしもそうではありません。一部の痕跡は、切削工具およびツールパスによる通常の表面生成パターンを反映しているものです。それらが許容されるかどうかは、図面仕様、外観要件および該当表面の機能に依存します。外観による判断のみで合意された受入基準を代替してはなりません。[21]
部品を、相互に接続された特徴の集合体として読み取ります
CNCフライス加工を理解する最も実用的な方法は、図面に記載された特徴を起点として、加工工程を経て最終的な検査までを一貫して追跡することです。
ハウジングの例では、ポケット加工が材料除去と工具アクセスを要求する。カバーシートは組立要件を追加する。取付穴は位置決め要件を追加する。側面の開口部は別のセットアップ方向を導入する。これらの意思決定のいずれも孤立して存在しない。
CNCフライス加工サービスでは対応範囲を説明します。図面一式を準備する場合は、CNC加工のRFQチェックリストをご覧ください。
優れたフライス盤加工計画は、単に形状を再現する以上のものです。それは、切削工具の動き、ワークホルダリング、および工程順序を、部品の機能性を実現する特徴に結びつけます。
技術資料
[1] サンドビク・コロマント社。 フライス盤加工:加工種類と初期検討事項。
[2] ハース・オートメーション社。 フライス盤オペレーター用マニュアル:プログラミング。
[3] サンドビク・コロマント社。 カッターパスとチップ形成。
[4] オートデスク社。 製造向けFusion:フライス盤加工、マルチアクシス加工、旋盤加工。
[5] オートデスク社。 製造の基本:設計から生産へ。
[6] オートデスク社。 機械シミュレーションの基礎理解。
[7] ハース・オートメーション社。 フライス盤オペレーター用マニュアル:ワークピースのセットアップ。
[8] サンドビク・コロマント社。 フェイスミリング。
[9] サンドビク・コロマント社。 プロファイルミリング。
[10] サンドビク・コロマント社。 穴およびキャビティ/ポケットのフライス盤加工。
[11] サンドビク・コロマント社。 プログラミング。
[12] サンドビク・コロマント社。 内角のフライス盤加工。
[13] サンドビク・コロマント社。 フライス盤加工の計算式と定義。
[14] サンドビク・コロマント社。 ダウンミリング対アップミリング。
[15] Haas Automation社。 5軸加工の簡略化。
[16] Sandvik Coromant社。 異なる材料のフライス加工。
[17] Sandvik Coromant社。 乾式フライス加工または切削油使用による加工。
[18] Sandvik Coromant社。 振動。
[19] Sandvik Coromant社。 肩フライス加工。
[20] Ensinger社。 プラスチックのCNCフライス加工。
[21] Sandvik Coromant社。 表面生成。



