W tym artykule
CNC (komputerowe sterowanie numeryczne) to proces wykonywania frezowania metodą ubytkową, w którym wirujący frez usuwa materiał z przedmiotu obrabianego pod kontrolą komputera. Maszyna koordynuje ruch pomiędzy frezem a materiałem, aby wytworzyć cechy takie jak płaskie powierzchnie, wnęki, rowki, otwory i powierzchnie krzywoliniowe. Zamiast dodawać materiał warstwa po warstwie, usuwa ona to, czego gotowa część nie wymaga. [1]
Typowy przepływ pracy obejmuje zdefiniowanie części, zaplanowanie narzędzi i ścieżek narzędzia, przygotowanie maszyny i systemu zamocowania, usuwanie materiału oraz kontrolę wyniku. Dwie części o podobnym wyglądzie mogą nadal wymagać różnych narzędzi, ustawień lub sekwencji obróbki.
Rozważmy obudowę z wewnętrzną wnęką, miejscem pod pokrywę oraz kilkoma otworami montażowymi. Jej kształt stanowi jedynie część problemu. Frezer musi również zdecydować, jak ją zamocować, jak frez dotrze do każdej cechy, które powierzchnie określają jej położenie oraz kiedy wykonać obszary wpływające na montaż. Te same pytania pojawiają się przy wielu kształtach części frezowanych CNC-milled, nawet jeśli ich zastosowania różnią się od siebie.
Zrozumienie frezowania CNC oznacza powiązanie tych decyzji z gotową częścią — nie tylko zliczanie liczby osi maszyny. W przypadku samego sprzętu nasz przewodnik po częściach maszyny frezarki, jej ruchach i zastosowaniach wyjaśnia wrzeciono, stół i układy sterowania.
Co faktycznie się porusza podczas frezowania CNC?
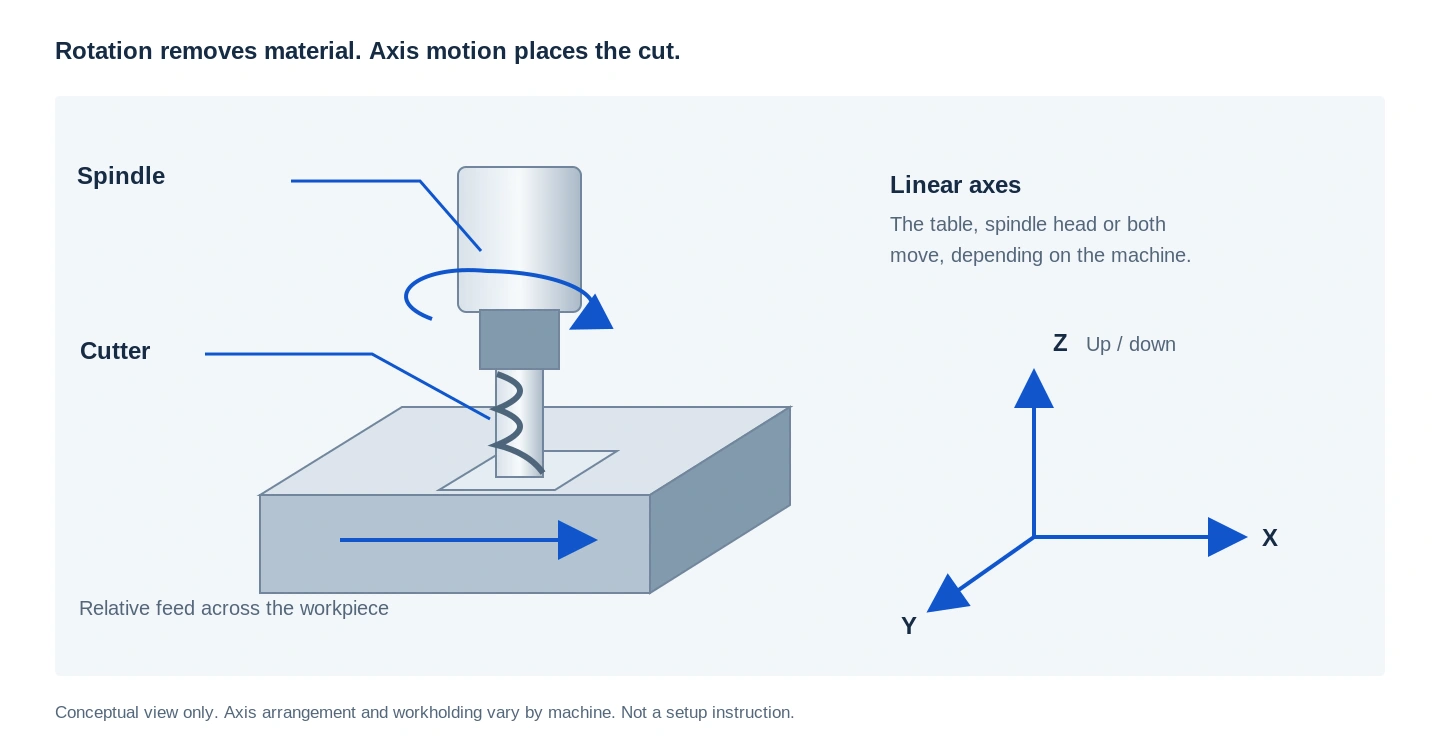
Wrzeciono obraca frez, podczas gdy osie maszyny kontrolują jego położenie względem przedmiotu obrabianego. W zależności od konfiguracji maszyny mogą się poruszać stół, głowica wrzecienna lub oba te elementy. Program CNC koordynuje ten ruch z wyborem narzędzia, prędkością obrotową wrzeciona i posuwem. Istotna jest różnica między obrotem freza a programowanym ruchem, który przesuwa go przez materiał. [2]
Podczas obrotu frezu jego krawędzie skrawające wielokrotnie wchodzą i wychodzą z materiału obrabianego. Każde takie wejście usuwa materiał w postaci wióra. Kąt i zakres styku zmieniają się, gdy frez wchodzi do wnęki, porusza się wzdłuż ściany lub zakręca wokół narożnika. Dlatego też narzędzie może zachowywać się inaczej na jednej ciągłej ścieżce, nawet jeśli zaprogramowana prędkość wrzeciona pozostaje niezmieniona. [3]
W tradycyjnym toczeniu obrabiany przedmiot obraca się, podczas gdy narzędzie skrawające posuwa się w jego kierunku. Frezowanie różni się od toczenia, ponieważ główny ruch skrawania zapewnia obracający się frez. Dzięki temu frezowanie nadaje się do wykonywania cech geometrycznych niezwiązanych z pojedynczą osią obrotu. Komponent może wymagać zastosowania obu tych procesów: wałek może zostać wykonany metodą toczenia pod kątem uzyskania odpowiednich średnic, a następnie sfrezowany w celu dodania płaszczyzny lub wpustu. [4]
Dla osoby analizującej rysunek detali pomocnym pierwszym pytaniem jest: które cechy są uporządkowane wokół osi, a które wymagają przesuwania frezu po powierzchni lub wzdłuż konturu? Nasza porównawcza tabela procesów obróbkowych zestawia te operacje obok wiercenia, rozwiercania i innych procesów.
Jak model CAD staje się programem frezarskim
Model definiuje kształt; CAM określa sposób jego frezowania
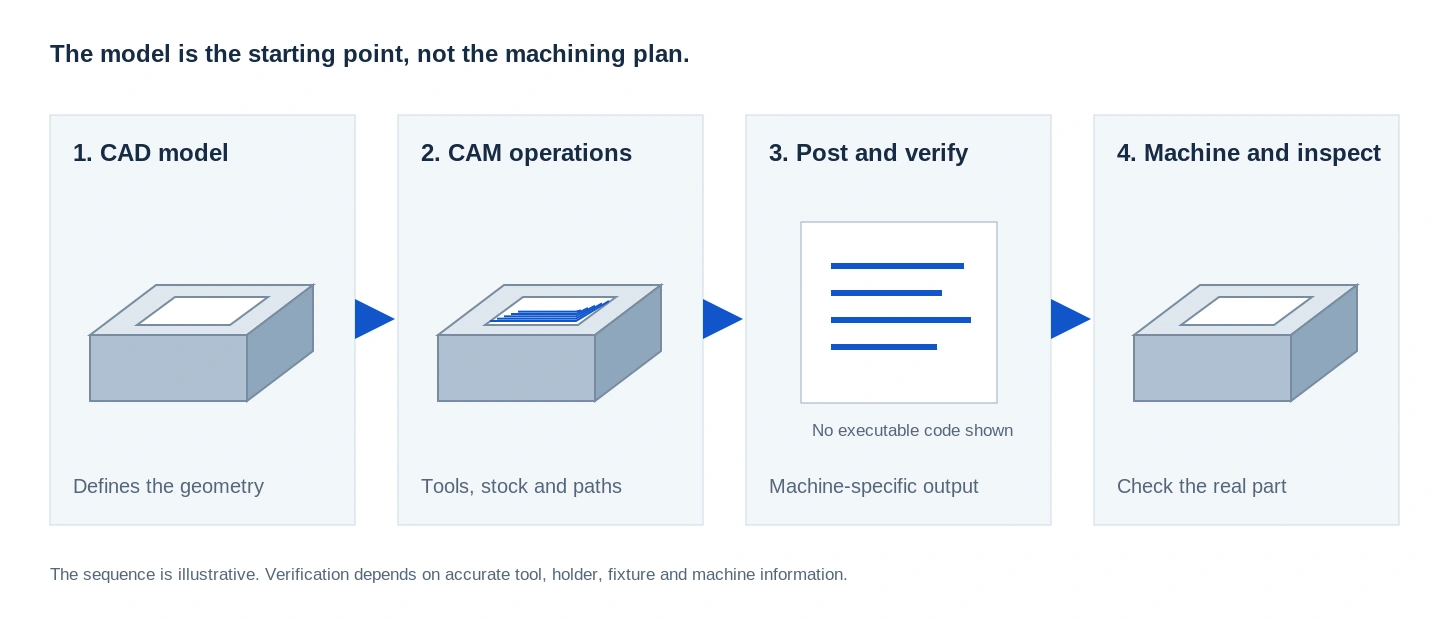
Model CAD (projektowania wspomaganego komputerowo) opisuje geometrię. CAM — czyli technologia wytwarzania wspomaganego komputerowo — wykorzystuje tę geometrię do opracowania operacji obróbkowych. Programista wybiera narzędzia, definiuje surowiec i układ obrabiania, dobiera strategie skrawania oraz oblicza ścieżki narzędziowe. Jeden model może stanowić podstawę dla kilku możliwych tras obróbkowych; samo utworzenie modelu nie decyduje jeszcze o tym, jak dana detala zostanie wyprodukowana. [5]
Wyobraźmy sobie, że nasza obudowa zawiera duży kieszeń i małą rowek wokół jej otworu. Użycie jednego małego frezu do wszystkiego pozwoli uniknąć zmiany narzędzia, ale nie oznacza to automatycznie lepszego planu. Większy frez może usunąć materiał z otwartej kieszeni, podczas gdy mniejszy frez zajmie się rowkiem oraz pozostałymi szczegółami. Decyzja produkcyjna dotyczy kolejności operacji, a nie tylko tego, czy narzędzie zmieści się w danym miejscu.
Program musi odpowiadać rzeczywistej maszynie
Postprocesor przekształca operacje CAM w instrukcje odpowiednie dla konkretnej maszyny i jej sterowania. Instrukcje te obejmują zwykle kod G oraz polecenia dotyczące zmiany narzędzi, pracy wrzeciona i innych funkcji maszyny. Nie należy zakładać, że ten sam zestaw CAM automatycznie wygeneruje gotowy do uruchomienia program dla każdej konfiguracji maszyny. [5]
Symulacja może pomóc zidentyfikować kolizje, problemy z ograniczeniami ruchu oraz niezamierzone usuwanie materiału jeszcze przed rozpoczęciem obróbki. Jej przydatność zależy od dokładności reprezentacji w symulacji rzeczywistej maszyny, narzędzi, uchwytów, oprzyrządowania i surowca. Pomyślna symulacja stanowi wartościową kontrolę, ale nie dowodzi, że fizyczne ustawienie zostało poprawnie zmontowane. [6]
Uchwyt i przesunięcia wiążą program z rzeczywistą częścią
Półfabrykat wymaga bezpiecznego i powtarzalnego uchwytu. Imadło może być odpowiednie dla prostokątnego surowca, podczas gdy inny element może wymagać specjalnie ukształtowanych szczęk lub dedykowanego oprzyrządowania. Maszyna potrzebuje również informacji o położeniu półfabrykatu oraz wymiarach stosowanych narzędzi, które ustala się za pomocą przesunięć roboczych i narzędziowych. Przesunięcia te wiążą współrzędne zaprogramowane w programie z rzeczywistą pozycją cięcia. [7]
W przypadku obudowy powstaje praktyczne pytanie: po wyfrezowaniu wewnętrznej kieszeni co pozostaje dostępne do uchwytu, gdy część zostanie odwrócona?
To pytanie powinno znaleźć się w planie technologicznym jeszcze przed usunięciem materiału. W przeciwnym razie pozornie prosta pierwsza operacja może doprowadzić do utrudnionej drugiej fazy ustawienia.
Które operacje frezarskie tworzą które cechy części?
«Frezowanie» obejmuje kilka rodzajów cięć. Operację dobiera się w oparciu o powierzchnię lub cechę, którą należy wytworzyć, a nie na podstawie ogólnej nazwy komponentu.[1]
| Cecha części | Typowa operacja | Co wykonuje narzędzie skrawające |
|---|---|---|
| Szeroka, płaska powierzchnia | Frezowanie czołowe | Przesuwa się po powierzchni, usuwając materiał i tworząc płaską powierzchnię |
| Pionowa ściana lub stopień | Frezowanie barku lub boczne | Wykorzystuje boczną powierzchnię frezu do wytworzenia ściany, często w połączeniu z sąsiednią powierzchnią |
| Wewnętrzna wnęka | Frezowanie kieszeni | Usuwa materiał w obrębie określonego konturu, zachowując otaczające ściany |
| Wycięcie lub kanał | Frezowanie rowków | Usuwa materiał wzdłuż wąskiej ścieżki przy użyciu odpowiedniego narzędzia |
| Zakrzywiona powierzchnia | Frezowanie profilowe lub powierzchniowe | Śledzi kształt w serii zsynchronizowanych przejść |
| Krawędź skośna | Frezowanie fazowane | Tworzy krawędź nachyloną pod kątem przy użyciu frezu dostosowanego do wymaganego kształtu geometrycznego |
Operacje te opisują różne zadania skrawania, a jeden komponent może zawierać kilka z nich. Frezowanie czołowe, barkowe, kieszeniowe i fazowane nie powinny być traktowane jako konkurencyjne metody wytwarzania całego elementu.[8] [9] [19]
Kształt frezu określa, jakie powierzchnie można nim wytworzyć
Frez końcowy może wykorzystywać swoje krawędzie boczne do tworzenia ścian oraz – jeśli został zaprojektowany do tej operacji – geometrię swojego końca do frezowania dna lub wprowadzania się do materiału. Frez kulisty ma zaokrąglony koniec, który nadaje się do śledzenia zakrzywionych powierzchni. Frezy czołowe i fazujące zapewniają różne geometrie tnące odpowiednie do swoich zadań. Średnica frezu, jego użyteczna długość oraz kształt krawędzi tnącej wpływają na możliwość dostępu do danej cechy.[9]
Powstaje w ten sposób istotne rozróżnienie między umieszczaniem narzędzia wewnątrz cechy a przydatnością narzędzia do jej obróbki. Frez może mieć wystarczającą luz średnicowy, ale wymagać nadmiernego zasięgu, albo jego uchwyt może zakłócać sąsiednią ścianę.
Otwory na frezarce nie są zawsze wykonywane metodą frezowania
Ośrodek obróbkowy może wykorzystywać wiertła, narzędzia do toczenia otworów, rozwiertaki oraz gwintowniki, a także frezarki. Otwór może zostać nawiercony, poszerzony przez toczenie, wykończony przez rozwiertanie lub wytworzony metodą frezowania kołowego. Gwint może zostać wykonany za pomocą gwintownika lub frezowania gwintu – wybór metody zależy od cechy geometrycznej i procesu.
Nazywanie maszyny „frezarką” nie oznacza, że każda operacja wykonywana na niej jest technicznie frezowaniem. Wymagany średnica, głębokość, położenie, chropowatość powierzchni oraz dostęp narzędzia decydują o odpowiedniej metodzie. [10]
Dlaczego frez nie śledzi po prostu konturu CAD
Środek narzędzia porusza się po innej ścieżce niż krawędź tnąca.
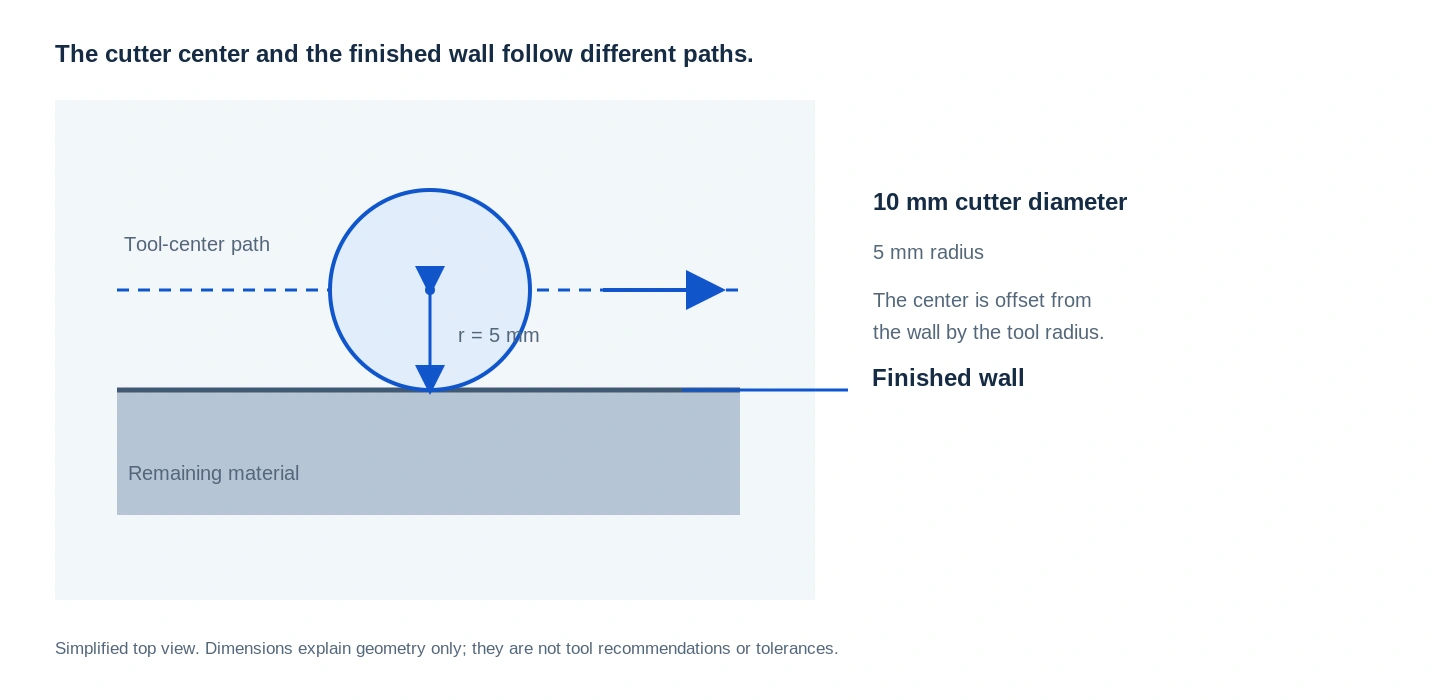
Frez ma fizyczną średnicę. Aby wykonać ścianę, jego środek zwykle przesuwa się z przesunięciem względem pożądanej powierzchni, uwzględniając promień frezu. Obliczenia CAM oraz kompensacja narzędzia pomagają zarządzać zależnością między zaprogramowaną ścieżką a powierzchnią wygenerowaną przez krawędź tnącą. [11]
Dla prostego ilustracyjnego przykładu geometrycznego wyobraź sobie kołowy frez o średnicy 10 mm obok prostej ściany. Jego środek znajduje się nominalnie w odległości 5 mm od ściany, gdy jej zewnętrzna krawędź styka się z tą powierzchnią. Jest to zależność geometryczna — nie tolerancja wykończonego elementu ani instrukcja ustawienia maszyny.
Gdy narzędzie dociera do wewnętrznego narożnika, problem zmienia się. Większa część jego obwodu może wchodzić w kontakt z materiałem, co zwiększa obciążenie tnące. Średnica narzędzia oraz geometria narożnika wpływają więc na więcej niż tylko najmniejszy promień, jaki narzędzie może fizycznie osiągnąć. [12]
Obróbka roughing i finishing spełniają różne funkcje.
Obróbka roughing usuwa główną masę nadmiarowego materiału. Obróbka finishing tworzy pozostałe powierzchnie i wymiary przy użyciu procesu dostosowanego do tych wymagań. Między nimi obróbka półwykończeniowa lub obróbka resztkowa może przygotować określone obszary lub usunąć materiał, którego nie można było usunąć większym frezem.
To są etapy obróbki, a nie koniecznie różne typy maszyn. Ścieżka narzędzia służąca do usunięcia dużej objętości materiału nie musi być tą samą ścieżką, która służy do wytworzenia końcowej ściany lub powierzchni. [9]
W naszym przykładzie obudowy wnęka może zostać wyczyśćczona, pozostawiając materiał na jej ścianach i dnie. W kolejnych przejściach zostaną dopiero określone końcowe wymiary wnęki oraz miejsce osadzenia pokrywy. Dzięki temu zadanie usuwania nadmiaru materiału jest oddzielone od zadania wykonania funkcjonalnych powierzchni.
Sposób wprowadzania narzędzia i jego zaangażowanie mają znaczenie
Ścieżka narzędzia obejmuje sposób, w jaki narzędzie wchodzi w materiał, jak utrzymuje się w nim i jak z niego wychodzi. Wprowadzanie po skosie, helikalne wprowadzanie oraz inne metody mogą stanowić alternatywę dla prostego zanurzenia narzędzia — o ile pozwalają na to parametry narzędzia i dostępna przestrzeń. Podczas cięcia zmiany stopnia zaangażowania wpływają na obciążenia działające na krawędzie tnące. [10]
Ścieżka, która wydaje się krótka na ekranie, nie jest automatycznie najbardziej produktywną ani najbardziej stabilną ścieżką. Unikanie nagłych zmian zaangażowania może być bardziej przydatne niż po prostu minimalizowanie długości przejazdu. [3]
Jak prędkość wrzeciona, posuw i głębokość frezowania współdziałają ze sobą
Prędkość wrzeciona określa liczbę obrotów narzędzia na minutę; prędkość posuwu określa drogę przebytą na minutę. Prędkość skrawania to prędkość na odpowiednim średnicy skrawania. Posuw na ząbek wiąże przesunięcie z prędkością wrzeciona i efektywną liczbą zębów. Osowa głębokość cięcia i promieniowe zaangażowanie określają, jaka część narzędzia uczestniczy w procesie skrawania. [13]
Uproszczone obliczenie posuwu ilustruje tę zależność:
Prędkość posuwu = prędkość wrzeciona × efektywna liczba zębów × posuw na ząbek
Na przykład przy założonej prędkości 6,000 rpm, czterech efektywnych zębach i posuwie na ząbek wynoszącym 0.04 mm otrzymujemy:
6,000 × 4 × 0.04 = 960 mm/min
Parametry skrawania należy dobierać na podstawie danych producenta narzędzia dla danego materiału i stopnia zaangażowania.
Zmiana rpm bez jednoczesnej korekty posuwu zmienia posuw na ząbek. Zmiana średnicy narzędzia zmienia prędkość skrawania przy tej samej wartości rpm. Rzeczywista grubość wióra zależy również od stopnia zaangażowania i geometrii narzędzia. [13]
Praktyczna lekcja polega na tym, że polecenie „uruchom szybciej” nie stanowi pełnej strategii frezowania. Należy rozpatrzyć razem materiał, narzędzie, długość wystającego fragmentu narzędzia, uchwyty i kształt frezowanego rowka.
Frezowanie zanikowe i frezowanie wsteczne opisują kierunek zaangażowania narzędzia.
W frezowaniu zanikowym obwodowym grubość wiórków zwykle początkowo jest większa, a zmniejsza się w miarę wyjścia krawędzi tnącej z materiału. W frezowaniu wstecznym ten przebieg jest odwrócony. Wybór wpływa na siły cięcia, tarcie oraz sposób interakcji przedmiotu obrabianego z frezem.
Frezowanie zanikowe jest najczęściej preferowane, gdy maszyna, uchwyty i przedmiot obrabiany pozwalają na jego zastosowanie, ale nie jest to reguła bezwarunkowa. Do czynników wymagających rozważenia należą m.in. luz w układzie napędowym oraz zachowanie przedmiotu w uchwycie.[14]
Co różni frezowanie trzyosiowe od frezowania pięcioosiowego?
Dodatkowe osie wpływają głównie na sposób orientacji narzędzia względem przedmiotu obrabianego. Nie eliminują one potrzeby odpowiednich narzędzi, podparcia ani poprawnie zaprojektowanego procesu.[15]
| Konfiguracja | Jak to działa | Co zmienia |
|---|---|---|
| Frezowanie trzyosiowe | Koordynuje ruch wzdłuż osi X, Y i Z przy stałej orientacji narzędzia względem ustawienia | Obrabia cechy dostępne z tego kierunku; inne powierzchnie mogą wymagać dodatkowego ustawienia |
| Frezowanie czteroosiowe | Dodaje oś obrotową | Pozwala na ponowne pozycjonowanie lub obrót przedmiotu obrabianego w celu uzyskania dostępu do cech położonych wokół niego |
| 3+2 frezowanie | Wykorzystuje dwie osie obrotowe do ustalenia orientacji, a następnie przeprowadza frezowanie przy utrzymaniu tych pozycji obrotowych | Zapewnia dostęp z kilku ustalonych orientacji bez konieczności stosowania jednoczesnego frezowania pięcioosiowego |
| Jednoczesna pięcioosiowa obróbka | Koordynuje ruch liniowy i obrotowy podczas frezowania | Umożliwia zmianę orientacji narzędzia wzdłuż powierzchni lub cechy |
Różnica między 3+2 pozycjonowaniem a jednoczesnym frezowaniem pięcioosiowym dotyczy faktu, czy orientacja zmienia się podczas cięcia — nie chodzi wyłącznie o obecność dwóch osi obrotowych.[4] [15]
Obróbka trójosiowa umożliwia wytwarzanie dostępnych powierzchni krzywoliniowych dzięki zsynchronizowanemu ruchowi osi X, Y i Z. Trójwymiarowy model CAD nie wymaga więc automatycznie jednoczesnej obróbki pięcioosiowej. [15] Porównanie obróbki 3-osiowej, 4-osiowej i 5-osiowej wyjaśnia, jak każdy z tych układów zmienia dostęp do elementu.
W przypadku naszego obudowy kieszeń oraz otwory dostępne od góry mogą zostać wykonane w jednej pozycji. Boczny port wymaga innego podejścia. W zależności od geometrii i dostępnych urządzeń może to oznaczać ponowne zamocowanie detalu, jego indeksowanie przy użyciu układu obrotowego lub zastosowanie maszyny wieloosiowej.
Poprawnym pytaniem nie jest „Która maszyna ma najwięcej osi?”, lecz „Który układ zapewnia dostęp do wymaganych cech, zachowując przy tym ich wzajemne relacje?” Przegląd obróbki 5-osiowej stanowi osobne miejsce do przeanalizowania tej ścieżki projektowej.
Obudowa z kieszeniami pokazuje, jak poszczególne etapy się ze sobą wiążą
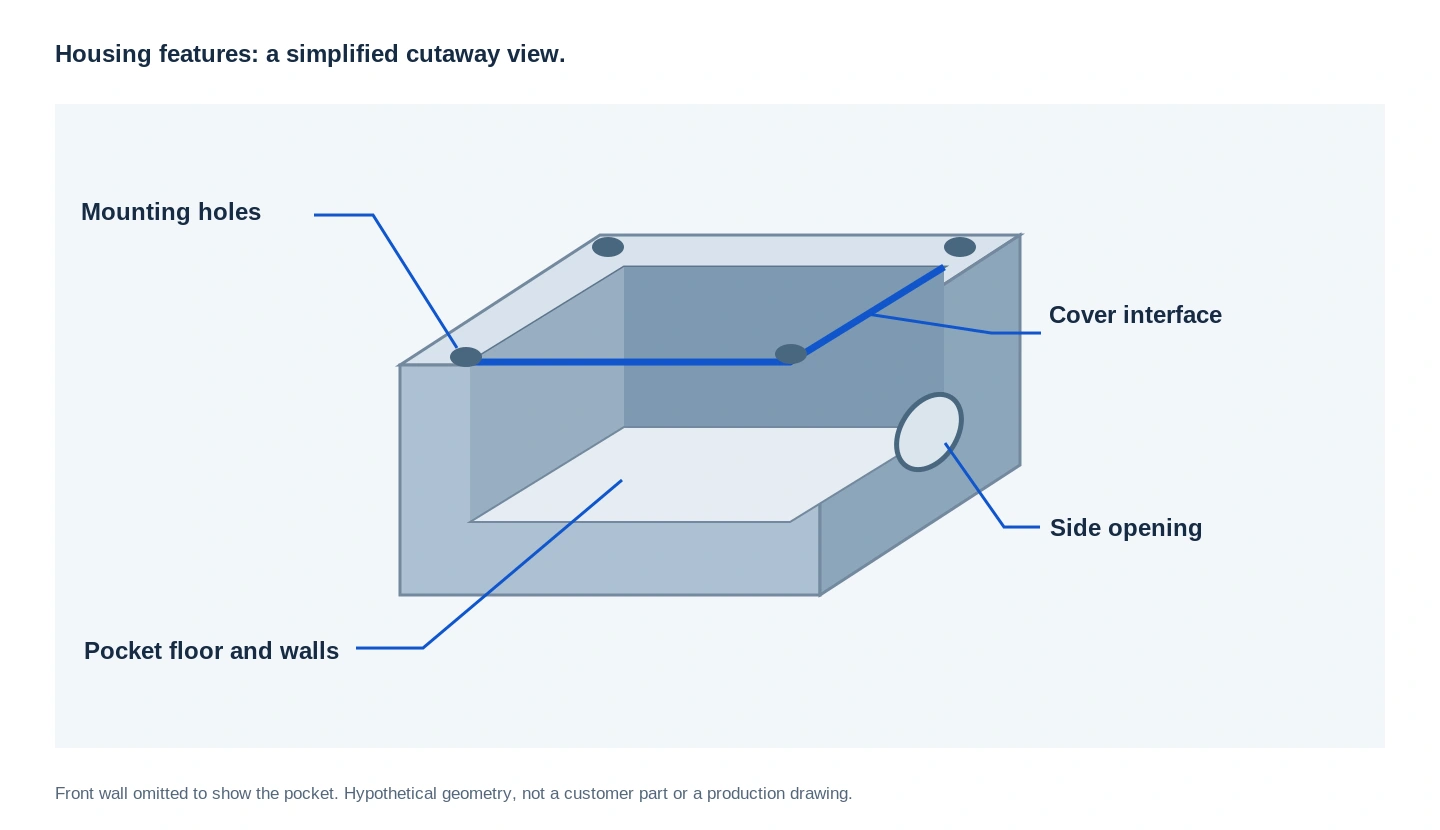
Dla obudowy aluminiowej z otwartą prostokątną kieszenią, wewnętrzną listewką pod pokrywę, czterema otworami montażowymi oraz bocznym otworem pod łącznik kolejność operacji obróbkowych musi uwzględniać dostęp narzędzi, sposób zamocowania detalu oraz dopasowanie pokrywy.
Ustal odniesienia i zapewnij możliwość bezpiecznego zamocowania detalu
Najpierw należy zidentyfikować cechy istotne dla montażu. W tym przykładzie załóżmy, że pokrywa opiera się na wewnętrznej listewce, a otwory montażowe lokalizują obudowę względem innego komponentu.
Te relacje określają wybór punktów odniesienia oraz plan kontroli. Układ zamocowania musi również zapewniać wystarczającą ilość materiału nośnego dla pierwszych operacji oraz praktyczny sposób zamocowania detalu w celu późniejszego dostępu.
Dla potrzeb omówienia możemy zachować odpowiedni materiał zewnętrzny w początkowej fazie obróbki zamiast natychmiast kończyć wszystkie powierzchnie zewnętrzne. Kluczowe jest podjęcie decyzji, jak będzie wyglądać druga pozycja, jeszcze przed ukończeniem pierwszej.
Usuń materiał otwarty przed przystąpieniem do drobniejszych szczegółów
Możliwym podejściem jest wyznaczenie wymaganej powierzchni odniesienia, wykonanie operacji frezowania zgrubnego głównego wgłębienia, a następnie zastosowanie odpowiednich przejść wykańczających dla jego ścian i gniazda pokrywy.
Mniejszy frez mógłby obrabiać szczegóły pozostawione przez większy frez do frezowania zgrubnego. Otwory montażowe zostałyby wykonane zgodnie z wybraną sekwencją wiercenia dostosowaną do ich wymagań. Operacja fazowania mogła następnie obsłużyć określone krawędzie dostępne do obróbki.
W tym przykładzie zadania cięciowe są celowo rozdzielone. Nie zakłada się, że jeden frez, jedna wartość posuwu lub jedna ciągła operacja powinny wykonać wszystkie cechy elementu.
Ponowne ustawienie obudowy i zweryfikowanie zależności geometrycznych
Otwór bocznego złącza wprowadza nowy kierunek dostępu. Drugie ustawienie lub odpowiednie pozycjonowanie obrotowe będzie wymagało powiązania tej operacji z już wykonanymi cechami.
Ostateczna kontrola nie ograniczy się do oceny, czy wgłębienie „wygląda poprawnie”. Sprawdzi, czy pokrywa osadza się zgodnie z założeniem, czy otwory montażowe zachowują wymagane położenie względem powierzchni odniesienia oraz czy boczny otwór znajduje się w prawidłowym miejscu.
Jeśli późniejsze powłoki lub obróbka powierzchniowa wpływają na funkcjonalny interfejs, ten interfejs musi mieć ustalone, końcowe kryterium akceptacji. W przypadku obudowy należy określić, czy dopasowanie pokrywy ocenia się przed obróbką powierzchniową, po niej, czy też na podstawie zatwierdzonego wzorca.
Ten przykład wyjaśnia, dlaczego frezowanie to sekwencja powiązanych ze sobą decyzji. Usunięcie odpowiedniej objętości materiału jest konieczne, ale nie jest równoznaczne z potwierdzeniem, że gotowy element spełnia swoje funkcje.
Dlaczego materiał wpływa na strategię frezowania
Ta sama geometria nie oznacza tych samych warunków cięcia we wszystkich materiałach. Obrabialność stali zależy od stopu i stanu cieplnego. Stal nierdzewna może powodować trudności związane z utwardzaniem powierzchniowym, powstawaniem zalotków oraz jakością powierzchni. Aluminium może wymagać szczególnego uwzględnienia przywierania materiału do krawędzi tnących oraz odprowadzania wiórów. Tytan i stopy żaroodporne stawiają inne wymagania w zakresie kontroli temperatury i narzędzi.
Jest to powód, aby dokładnie określić rzeczywisty materiał i jego stan, zamiast traktować ogólny termin „metal” jako wystarczającą specyfikację produkcyjną. Ścieżka narzędzia przeniesiona pomiędzy różnymi materiałami wymaga przeglądu — nie wystarczy jedynie zmiana nazwy materiału w ustawieniach.[16]
Katalog materiałów przeznaczonych do obróbki skrawaniem zawiera istniejące trasy do stron materiałów, w tym osobną stronę poświęconą obróbce aluminium, na której omawiane są gatunki aluminium oraz wymagania dotyczące gotowych części.
Inżynierskie tworzywa sztuczne można również CNC frezować. Wybrany gatunek materiału oraz wymagania stawiane gotowemu elementowi nadal należą do tematu dyskusji procesowej; CNC frezowanie nie ogranicza się wyłącznie do części metalowych. [20]
Wybór środka chłodzącego to kolejna decyzja zależna od konkretnego zastosowania. Chłodzenie, smarowanie oraz usuwanie wióra mogą mieć znaczenie, jednak nie istnieje jedna uniwersalna zasada dotycząca stosowania środków chłodzących („mokrej” lub „suchej” obróbki) dla wszystkich operacji frezowania. Przerwana obróbka naraża narzędzie na zmienne temperatury, a odpowiednie podejście zależy od materiału obrabianego, rodzaju frezu oraz warunków obróbki. [17]
Które cechy konstrukcyjne zwiększają wymagania stawiane frezowaniu?
Małe naroża wewnętrzne ograniczają wybór frezu.
Boczna powierzchnia wirującego frezu cylindrycznego nie może wytworzyć idealnie ostrego wewnętrznego naroża o promieniu zerowym w typowym kieszeniowym frezowaniu. Zmniejszenie określonego promienia naroża może wymagać zastosowania mniejszego frezu lub dodatkowej operacji. Może to również utrudnić utrzymanie stabilnego zaangażowania narzędzia.
Tam, gdzie funkcja elementu pozwala, należy omówić wartość promienia wewnętrznego zamiast niepotrzebnie minimalizować go. Tam, gdzie niezbędne jest ostre naroże stykowe, może być konieczne rozważenie wprowadzenia rowka luzującego lub zastosowania innej metody produkcyjnej — wymaga to uzgodnienia projektowego. [12]
Głębokie cechy konstrukcyjne zwiększają znaczenie długości osiągalności narzędzia.
Głęboka ściana lub kieszeń mogą wymagać większego wystania frezu względem jego uchwytu. Zwiększone wystanie może prowadzić do większej odkształcalności i podatności na drgania. Istotne jest również zapewnienie wystarczającego luzu uchwytu: sprawdzenie wyłącznie średnicy tnącej nie gwarantuje, że cała zestawiona jednostka narzędziowa osiągnie daną cechę konstrukcyjną.
Dlatego płytki i głębokie rowki o tej samej szerokości mogą stwarzać zupełnie różne problemy technologiczne. Sam rozmiar otworu nie opisuje charakteru frezowania. [18]
Cienkie ścianki tracą sztywność w miarę usuwania materiału.
Detal przetwarzany ulega zmianie w trakcie obróbki. Początkowo solidny blok może zapewniać dobre podparcie, ale pozostałe ściany i podstawa stają się mniej sztywne w miarę usuwania materiału z kieszeni.
Strategie obróbki cienkościennych elementów uwzględniają więc kolejność przejść, pozostałe podparcie oraz stabilność zarówno frezarki, jak i ściany. Minimalna wartość grubości ściany, podana bez kontekstu materiału i geometrii, nie wystarcza do zdefiniowania niezawodnego procesu.[19]
Podczas przeglądu projektu przydatnym punktem wyjścia są trzy pytania: Czy cała zestawiona głowica narzędzia może dotrzeć do danej cechy? Czy pozostały materiał zapewni odpowiednie podparcie podczas cięcia? Czy cechę można zmierzyć zgodnie z zamierzonym wymaganiem? poradnik projektowy i materiałowy dla CNC zestawia te decyzje z warunkami materiału oraz wymaganiami dotyczącymi wykończenia.
Co determinuje dokładność i jakość powierzchni detalu frezowanego?
Komputerowo sterowany ruch to tylko jeden z czynników wpływających na wynik. Siły cięcia, stan narzędzia, biój osiowy, sztywność detalu oraz stabilność uchwytu wpływają na to, co dzieje się w trakcie kontaktu narzędzia z materiałem. Maszyna wykonuje zaprogramowaną ścieżkę, ale fizyczny system cięcia nadal reaguje na obciążenie.[18]
Tekstura powierzchni ma swoje własne przyczyny. Geometria frezu, posuw oraz sposób nachodzenia na siebie kolejnych krawędzi tnących lub przejść mogą pozostawiać widoczne wzory. Na powierzchniach kształtowanych odległość między przejściami wpływa również na wysokość pozostałych grzbietów (cusps). Widoczne ślady frezowania nie oznaczają automatycznie, że powierzchnia jest wadliwa; należy je ocenić w odniesieniu do określonych wymagań.[21]
Pomocne jest rozdzielenie trzech pytań:
- Czy cecha ma poprawne wymiary?
- Czy ma poprawny kształt i położenie?
- Czy jej powierzchnia spełnia wymagane warunki?
To różne pytania dotyczące akceptacji. Na przykład wizualnie gładka powierzchnia siedziska pokrywy nie dowodzi same w sobie jej płaskości ani położenia względem otworów montażowych. Podobnie poprawna całkowita szerokość nie potwierdza dokładności układu otworów wewnętrznych.
Znaczący wynik frezowania spełnia określone wymagania dotyczące wymiarów, geometrii i powierzchni dzięki kontrolowanemu procesowi. „Frezowane za pomocą CNC” opisuje sposób usuwania materiału; nie jest to uniwersalna specyfikacja dopuszczalnych odchyłek. [1]
Pytania dotyczące frezowania CNC
Czy frezowanie CNC jest tym samym co obróbka CNC?
Nie. Obróbka CNC to szersze pojęcie. Frezowanie to jeden z procesów w jego obrębie, charakteryzujący się obrotowym narzędziem skrawającym. Tokarki i inne operacje wykorzystują inne układy skrawania, nawet jeśli są również sterowane komputerowo. [4]
Czy jedna maszyna frezarka może wykonać wgłębienia, otwory i gwinty?
Tak — przy odpowiednim wyposażeniu, programowaniu i dostępie. Niektóre operacje wykonywane w centrum obróbkowym — takie jak wiercenie lub gwintowanie — nie są operacjami frezowania. Maszyna może zmieniać narzędzia, aby łączyć różne zadania obróbkowe w ramach jednej zabudowy. [10]
Czy maszyna pięcioosiowa zawsze zapewnia lepszy detal?
Nie automatycznie. Dodatkowe osie mogą poprawić dostęp do obszarów detalu i zmniejszyć liczbę zmian zabudowy, ale korzyść zależy od konkretnego elementu. Dla łatwo dostępnych cech wystarczająca może być trzycioosiowa strategia. Liczbę osi należy rozpatrywać w połączeniu z wymaganą geometrią oraz układem technologicznym. [15]
Czy ślady frezowania świadczą o niskiej jakości?
Niekoniecznie. Niektóre ślady odzwierciedlają normalny wzór generowania powierzchni przez narzędzie i ścieżkę skrawania. Ich dopuszczalność zależy od rysunku, wymagań estetycznych oraz funkcji danej powierzchni. Ocena wizualna sama w sobie nie powinna zastępować ustalonych kryteriów akceptacji. [21]
Odczytaj detal jako zestaw powiązanych cech
Najbardziej użyteczną metodą zrozumienia frezowania CNC jest śledzenie konkretnej cechy od rysunku przez operację skrawania aż do jej kontroli.
W przykładzie obudowy wgłębienie wymaga usunięcia materiału i zapewnienia dostępu narzędzia. Miejsce pod pokrywę wprowadza wymaganie montażowe. Otworki mocujące określają wymagania lokalizacyjne. Boczne otwarcie wprowadza kolejny kierunek zabudowy. Żadna z tych decyzji nie istnieje w izolacji.
Przygotowując detal do omówienia, zidentyfikuj powierzchnie pozycjonujące inne komponenty, powierzchnie styku, które muszą pasować do siebie, oraz obszary, w których projekt pozwala na elastyczność. Dzięki temu przegląd obróbki ma jasny cel.
Aby uzyskać informacje dotyczące konkretnego projektu, przejdź do CNC usług frezowania. Przed wysłaniem zestawu rysunków pomocne w organizacji danych dotyczących materiału, ilości, wersji i kontroli jakości jest CNC obróbkowy RFQ kontrolny.
Dobry plan frezowania to więcej niż tylko odtworzenie kształtu. Łączy on ruch narzędzia, sposób zamocowania przedmiotu obrabianego oraz kolejność operacji z cechami decydującymi o użytkowaniu detalu.
Źródła techniczne
[1] Sandvik Coromant. Frezowanie: operacje i wstępne uwagi.
[2] Haas Automation. Podręcznik operatora frezarki: programowanie.
[3] Sandvik Coromant. Ścieżka narzędzia i tworzenie wiórków.
[4] Autodesk. Fusion dla produkcji: frezowanie, wieloosiowa obróbka i toczenie.
[5] Autodesk. Podstawy produkcji: od projektu do realizacji.
[6] Autodesk. Zrozumienie podstaw symulacji maszyn.
[7] Haas Automation. Podręcznik operatora frezarki: przygotowanie detalu.
[8] Sandvik Coromant. Frezowanie czołowe.
[9] Sandvik Coromant. Frezowanie profilowe.
[10] Sandvik Coromant. Frezowanie otworów i wnęk/wnętek.
[11] Sandvik Coromant. Programowanie.
[12] Sandvik Coromant. Frezowanie wewnętrznych narożników.
[13] Sandvik Coromant. Wzory i definicje stosowane w frezowaniu.
[14] Sandvik Coromant. Frezowanie zanurzające (down milling) kontra frezowanie wypychające (up milling).
[15] Haas Automation. 5-osiowa obróbka uproszczona.
[16] Sandvik Coromant. Frezowanie różnych materiałów.
[17] Sandvik Coromant. Frezowanie bez chłodziwa lub z użyciem cieczy chłodzącej.
[18] Sandvik Coromant. Wibracje.
[19] Sandvik Coromant. Frezowanie czołowe.
[20] Ensinger. CNC frezowanie tworzyw sztucznych.
[21] Sandvik Coromant. Generowanie powierzchni.



