Auf dieser Seite
CNC-Fräsen (computergestützte numerische Steuerung) ist ein subtraktives Fertigungsverfahren, bei dem ein rotierendes Schneidwerkzeug unter Computersteuerung Material von einem Werkstück entfernt. Die Maschine koordiniert die Relativbewegung zwischen Fräser und Material, um ebene Flächen, Taschen, Nuten, Bohrungen und gekrümmte Flächen herzustellen. Statt Material schichtweise aufzutragen, trägt sie das Material ab, das am fertigen Bauteil nicht benötigt wird. [1]
Der übliche Arbeitsablauf besteht darin, das Bauteil zu definieren, die Werkzeuge und Werkzeugwege zu planen, Maschine und Spannmittel vorzubereiten, Material abzutragen und das Ergebnis zu prüfen. Zwei optisch ähnliche Teile können dennoch unterschiedliche Werkzeuge, Aufspannungen oder Bearbeitungssequenzen erfordern.
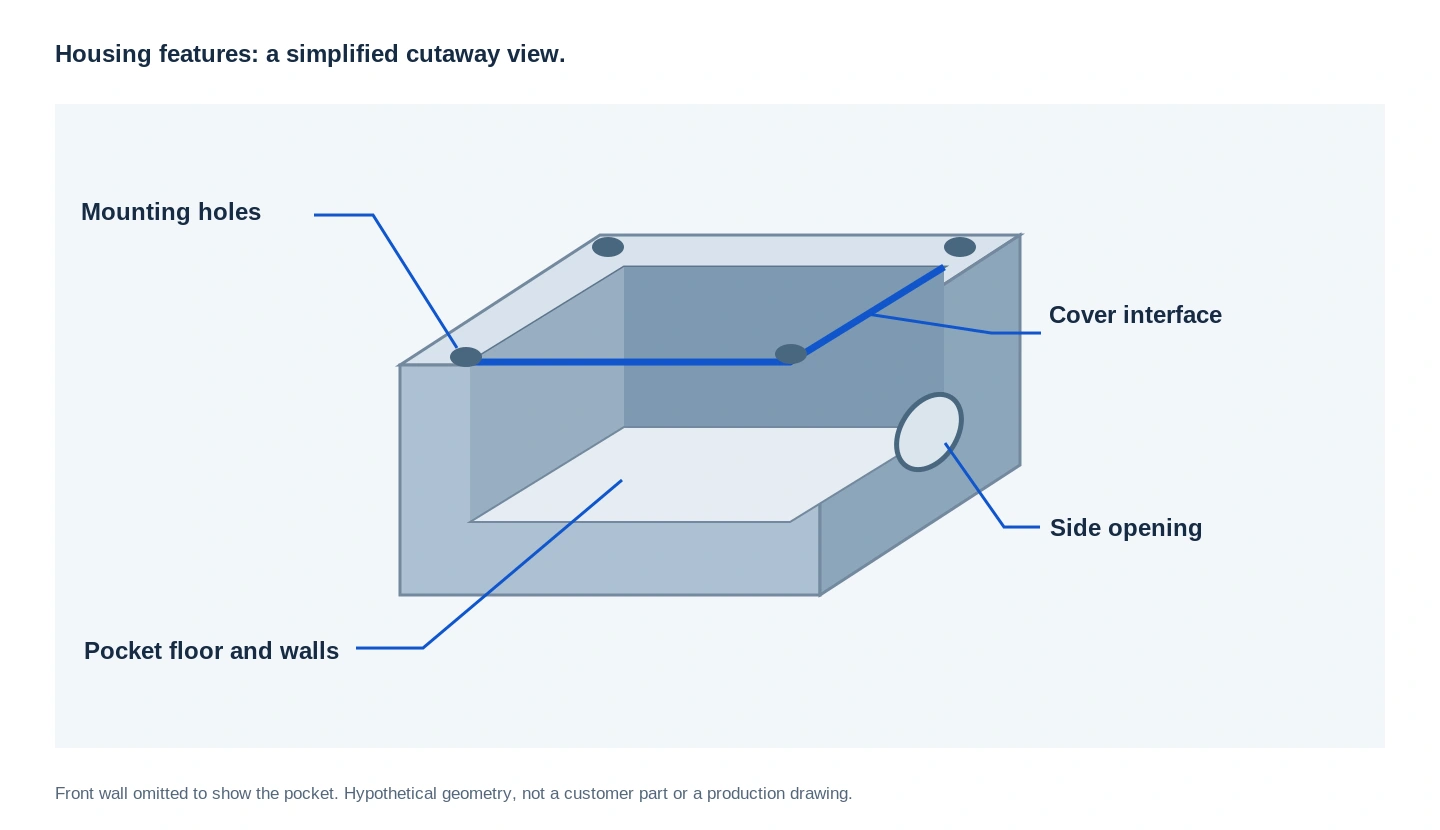
Betrachten Sie ein Gehäuse mit einer inneren Aussparung, einer Abdeckungsaufnahme und mehreren Befestigungsbohrungen. Seine Form stellt nur einen Teil der Herausforderung dar. Der Maschinenschlosser muss zudem entscheiden, wie das Werkstück gespannt wird, wie das Fräswerkzeug auf jede einzelne Geometrie zugreift, welche Flächen die Lage des Werkstücks bestimmen und wann die Bereiche bearbeitet werden, die die Montage steuern. Dieselben Fragen stellen sich bei vielen CNC-fräsbearbeiteten Bauteilformen, auch wenn ihre Anwendungen unterschiedlich sind.
Das Verständnis von CNC-Fräsen bedeutet, diese Entscheidungen mit dem fertigen Bauteil in Verbindung zu bringen – und nicht lediglich die Anzahl der Achsen einer Maschine zu zählen. Für die Maschine selbst erläutert unser Leitfaden zu Bestandteilen, Bewegungsabläufen und Einsatzgebieten von Fräsmaschinen Spindel, Tisch und Steuerung.
Titelbild: Illustrative Szene eines CNC-Fräsprozesses. KI-generiertes Bild, keine Fotografie der VETCNC-Anlagen.
Was bewegt sich tatsächlich während des CNC-Fräsens?
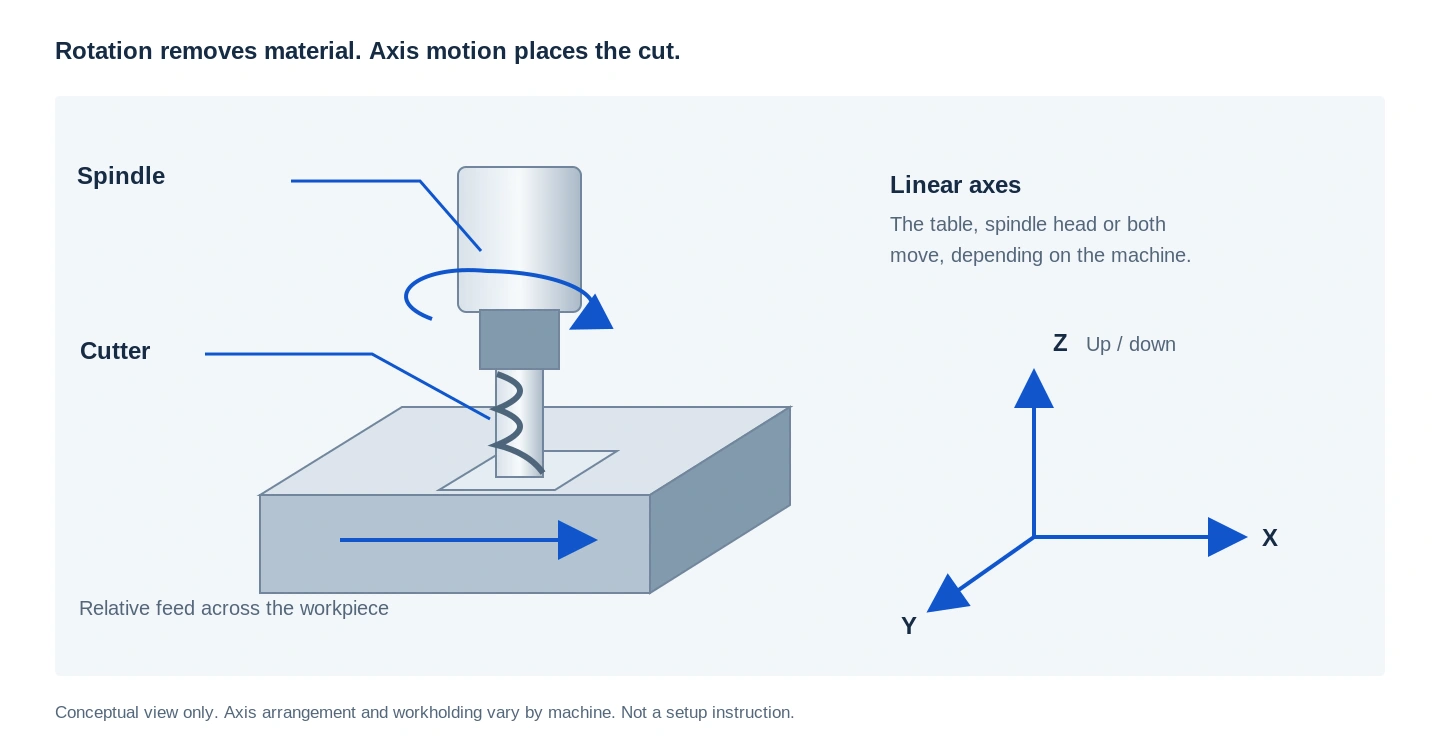
Die Spindel dreht das Fräswerkzeug, während die Achsen der Maschine dessen Position relativ zum Werkstück steuern. Je nach Maschinenkonfiguration können sich Tisch, Spindelkopf oder beide bewegen. Ein CNC-Programm koordiniert diese Bewegung mit der Werkzeugauswahl, der Spindeldrehzahl und der Vorschubgeschwindigkeit. Die wesentliche Unterscheidung liegt zwischen der Rotation des Fräswerkzeugs und der programmierten Bewegung, mit der es durch das Material geführt wird. [2]
Während ein Fräswerkzeug rotiert, treten seine Schneiden wiederholt in das Werkstück ein und verlassen es wieder. Bei jedem Eingriff wird Material als Span abgetragen. Der Kontaktwinkel und -umfang ändern sich, wenn der Fräser in eine Tasche eintaucht, entlang einer Wand fährt oder um eine Ecke läuft. Daher kann sich ein Werkzeug entlang einer durchgängigen Bahn unterschiedlich verhalten – selbst wenn die programmierte Spindeldrehzahl unverändert bleibt. [3]
Bei der konventionellen Drehbearbeitung rotiert das Werkstück, während ein Schneidwerkzeug darauf zufährt. Die Fräsbearbeitung unterscheidet sich dadurch, dass das rotierende Fräswerkzeug die primäre Schnittbewegung bereitstellt. Dadurch eignet sich das Fräsen besonders für Merkmale, die nicht auf einer einzigen Rotationsachse zentriert sind. Ein Bauteil kann beide Verfahren erfordern: Eine Welle könnte beispielsweise zur Herstellung ihrer Durchmesser gedreht und anschließend zur Erzeugung einer Fläche oder einer Passfeder-Nut gefräst werden. [4]
Für jemanden, der eine Fertigungszeichnung liest, stellt sich als hilfreiche erste Frage: Welche Merkmale sind um eine Achse angeordnet, und welche erfordern, dass ein Fräswerkzeug über eine Fläche hinweg oder entlang eines Profils fährt? Unser Vergleich der Bearbeitungsverfahren stellt diese Operationen neben Bohren, Ausdrehen und andere Verfahren dar.
Wie ein CAD-Modell zu einem Fräsprogramm wird
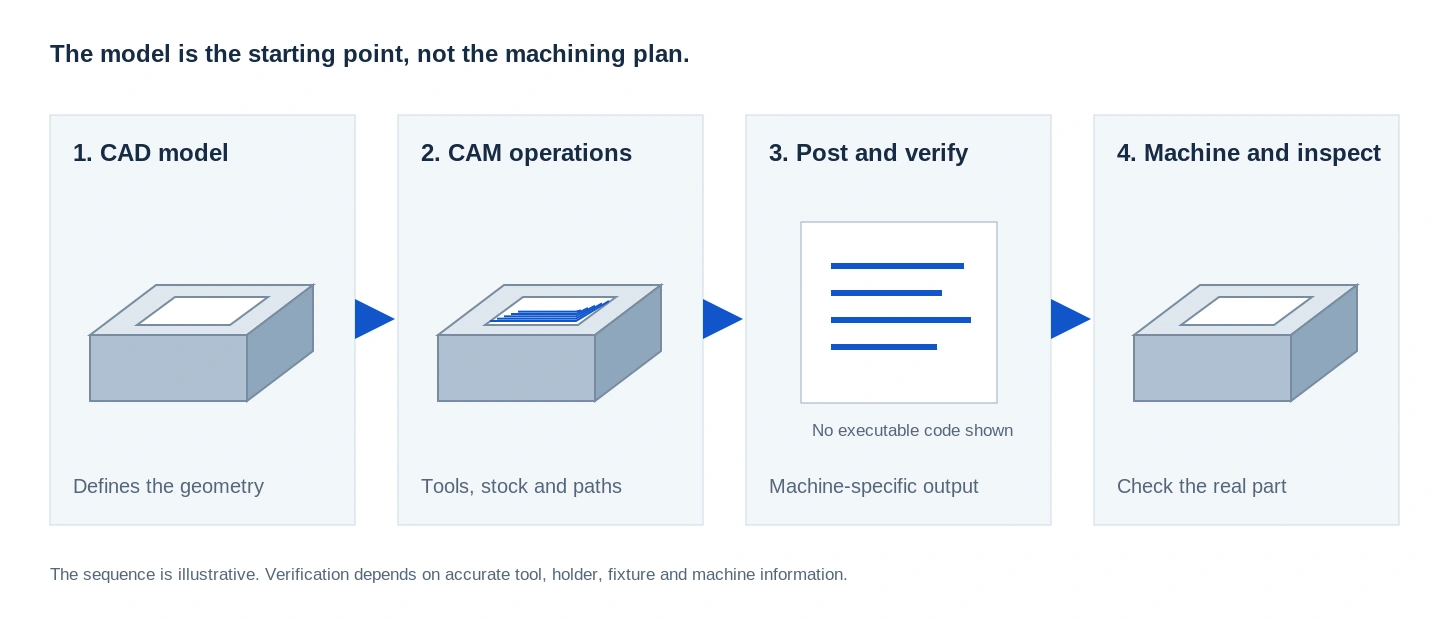
Das Modell definiert die Form; CAM definiert, wie sie bearbeitet wird
Ein CAD-Modell (Computer-Aided Design) beschreibt die Geometrie. CAM—Computer-Aided Manufacturing—nutzt diese Geometrie, um Bearbeitungsoperationen zu entwickeln. Der Programmierer wählt Werkzeuge aus, definiert den Rohling und die Aufspannung, wählt Frässtrategien und berechnet die Werkzeugbahnen. Ein einzelnes Modell kann mehrere mögliche Bearbeitungswege unterstützen; die Erstellung des Modells entscheidet allein noch nicht, wie das Teil hergestellt wird. [5]
Stellen Sie sich vor, dass unser Gehäuse eine große Tasche und eine kleine Nut rund um seine Öffnung enthält. Die Verwendung eines einzigen kleinen Fräsers für alle Bearbeitungsschritte könnte einen Werkzeugwechsel vermeiden, doch dies macht den Plan automatisch noch nicht besser. Ein größerer Fräser könnte das Material der offenen Tasche entfernen, während ein kleinerer Fräser die Nut und die restlichen Details bearbeitet. Die Fertigungsentscheidung betrifft die Reihenfolge – nicht nur die Frage, ob ein Werkzeug physisch Platz findet.
Das Programm muss mit der tatsächlichen Maschine übereinstimmen.
Ein Postprozessor wandelt CAM-Operationen in Anweisungen um, die für eine bestimmte Maschine und Steuerung geeignet sind. Zu diesen Anweisungen gehören üblicherweise G-Code sowie Befehle für Werkzeugwechsel, Spindelbetrieb und andere Maschinenfunktionen. Daraus folgt nicht automatisch, dass dieselbe CAM-Konfiguration für jede Maschinenanordnung ein sofort ausführbares Programm erzeugt. [5]
Eine Simulation kann helfen, Kollisionen, Bewegungseinschränkungen und unbeabsichtigten Materialabtrag bereits vor der spanenden Bearbeitung zu erkennen. Ihr Nutzen hängt von der im Simulationsmodell abgebildeten Maschine, dem Werkzeug, dem Werkzeughalter, der Spannvorrichtung und dem Rohmaterial ab. Eine erfolgreiche Simulation ist eine wertvolle Prüfung – sie beweist jedoch nicht, dass die physikalische Aufspannung korrekt zusammengesetzt wurde. [6]
Spanntechnik und Offsets verbinden das Programm mit dem realen Werkstück.
Das Werkstück benötigt eine sichere und wiederholgenaue Auflage. Eine Schraubzwinge eignet sich möglicherweise für rechteckiges Rohmaterial, während ein anderes Bauteil speziell geformte Backen oder eine eigens konstruierte Spannvorrichtung erfordert. Die Maschine benötigt zudem die genaue Lage des Werkstücks sowie die relevanten Werkzeugabmessungen – diese werden über Werkstück- und Werkzeug-Offsets festgelegt. Damit werden die programmierten Koordinaten mit der tatsächlichen Schnittstelle verknüpft. [7]
Für das Gehäusebeispiel ergibt sich daraus eine praktische Frage: Was bleibt nach dem Fräsen der inneren Tasche noch als Spannfläche verfügbar, wenn das Teil gewendet wird?
Diese Frage gehört bereits in den Fertigungsplan – bevor überhaupt Material abgetragen wird. Andernfalls kann eine scheinbar einfache erste Operation zu einer unhandlichen zweiten Aufspannung führen.
Welche Fräsoperationen erzeugen welche Werkstückmerkmale?
„Fräsen“ umfasst mehrere Arten von Schnitten. Die jeweilige Operation wird anhand der zu erzeugenden Fläche oder des zu erzeugenden Merkmals ausgewählt, nicht anhand des Gesamtnamens der Komponente. [1]
| Teilmerkmal. | Häufige Operation | Was das Schneidwerkzeug tut |
|---|---|---|
| Breite, ebene Fläche | Planfräsen | Führt einen Überlauf über eine Fläche durch, um Material abzutragen und eine ebene Fläche herzustellen |
| Senkrechte Wand oder Stufe | Schulter- oder Seitenfräsen | Nutzt die Seitenfläche des Fräsers, um eine Wand zu erzeugen – häufig in Kombination mit einer angrenzenden Fläche |
| Innere Aussparung | Taschenfräsen | Entfernt Material innerhalb einer vorgegebenen Begrenzung, während die umgebenden Wände erhalten bleiben |
| Nut oder Kanal | Nutfräsen | Trägt Material entlang eines schmalen Pfads unter Verwendung geeigneter Werkzeuge ab |
| Gekrümmte Fläche | Profil- oder Flächenfräsen | Folgt der Kontur durch eine Reihe koordinierter Bearbeitungsläufe |
| Abgeschrägte Kante | Abschrägfräsen | Erzeugt eine schräge Kante mit einem für die geforderte Geometrie geeigneten Fräswerkzeug |
Diese Operationen beschreiben unterschiedliche Zerspanungsaufgaben; eine Komponente kann mehrere davon enthalten. Plan-, Schulter-, Taschen- und Abschrägfräsen dürfen nicht als konkurrierende Fertigungsverfahren für das gesamte Bauteil betrachtet werden. [8] [9] [19]
Die Form des Fräsers bestimmt, welche Flächen er erzeugen kann
Ein Schaftfräser kann seine seitlichen Schneiden zur Erzeugung von Wänden nutzen und – sofern für diese Aufgabe ausgelegt – seine Stirngeometrie zum Fräsen von Böden oder zum Eintauchen in das Material. Ein Kugelfräser besitzt eine abgerundete Stirnfläche, die sich besonders gut zum Fräsen gekrümmter Flächen eignet. Planfräser und Abschrägfräser bieten jeweils unterschiedliche Schneidgeometrien für ihre spezifischen Aufgaben. Durchmesser, nutzbare Länge und Schneidenform des Fräsers beeinflussen sämtlich den Zugang zum Merkmal. [9]
Dies führt zu einer wichtigen Unterscheidung zwischen dem Werkzeug, das physisch in das Merkmal hineinpasst und dem Werkzeug, das für die Bearbeitung dieses Merkmals geeignet ist. Ein Fräser mag zwar ausreichend Durchmesserspiel aufweisen, jedoch eine zu große Überkragung erfordern – oder sein Spannfutter könnte mit einer benachbarten Wand interferieren.
Bohrungen an einer Fräsmaschine werden nicht immer durch Fräsen hergestellt
Ein Bearbeitungszentrum kann Bohrer, Ausdrehwerkzeuge, Reibahsen und Gewindebohrer sowie Fräswerkzeuge einsetzen. Ein Loch kann gebohrt, durch Ausdrehen vergrößert, durch Reiben fertiggestellt oder durch kreisförmiges Fräsen erzeugt werden. Gewinde können entweder eingeschnitten oder fräserzeugt werden – je nach Bauteilmerkmal und gewähltem Verfahren.
Dass die Maschine als „Fräsmaschine“ bezeichnet wird, bedeutet nicht, dass jede darauf ausgeführte Operation technisch gesehen Fräsen ist. Der erforderliche Durchmesser, die Tiefe, die Lage, die Oberflächenqualität und der Werkzeugzugang bestimmen die geeignete Methode. [10]
Warum ein Fräswerkzeug nicht einfach die Umrissskontur von CAD nachfährt
Die Werkzeugmitte folgt einem anderen Pfad als die Schneide.
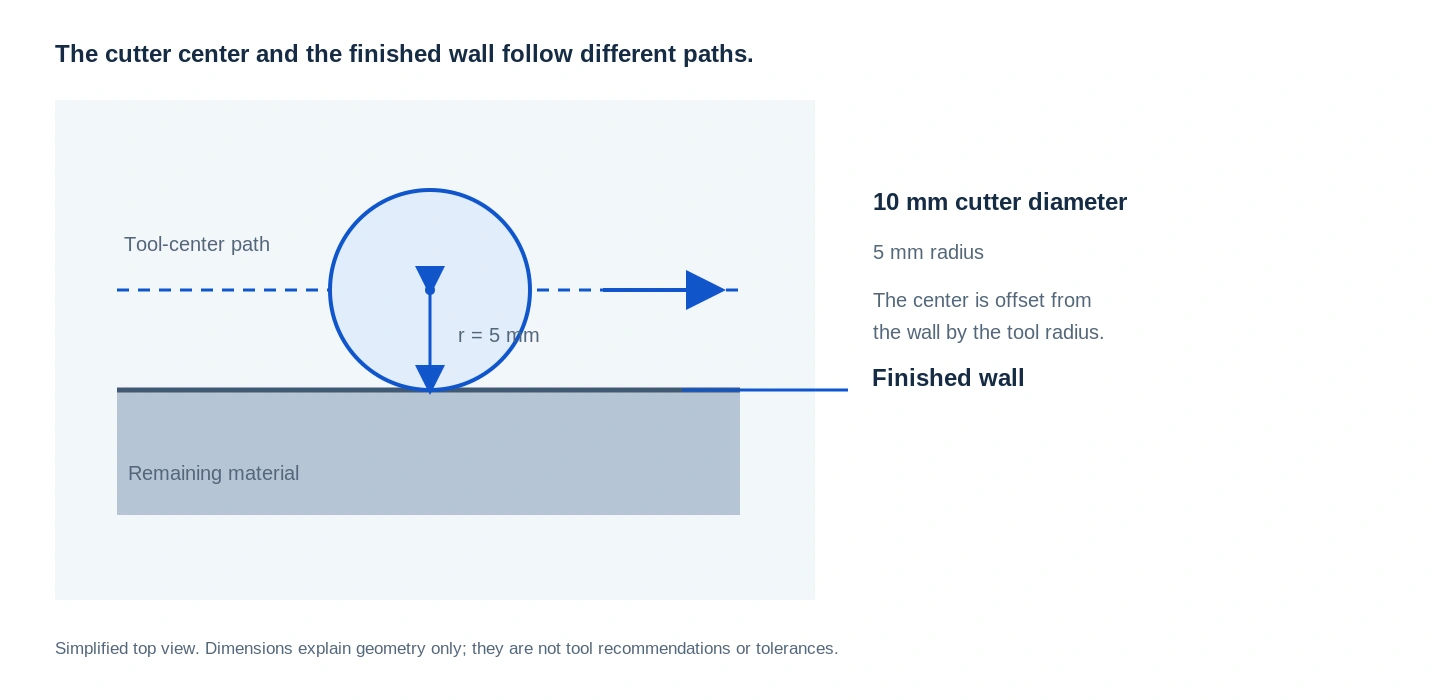
Ein Fräswerkzeug besitzt einen physischen Durchmesser. Um eine Wand zu bearbeiten, bewegt sich seine Mitte normalerweise mit einem Abstand zur gewünschten Oberfläche, der den Fräsradius berücksichtigt. CAM-Berechnungen und Fräskompensation helfen dabei, die Beziehung zwischen dem programmierten Pfad und der von der Schneide erzeugten Oberfläche zu steuern. [11]
Als einfache geometrische Veranschaulichung stellen Sie sich einen kreisförmigen Fräser mit einem Durchmesser von 10 mm neben einer geraden Wand vor. Seine Mitte befindet sich nominal 5 mm von der Wand entfernt, wenn seine Außenkante diese Fläche berührt. Dies ist eine geometrische Beziehung – weder eine Toleranz am fertigen Teil noch eine Anweisung zur Maschineneinrichtung.
Sobald das Werkzeug eine innere Ecke erreicht, ändert sich das Problem: Ein größerer Teil seines Umfangs kann mit dem Werkstoff in Kontakt treten, wodurch die Schnittlast zunimmt. Durchmesser des Werkzeugs und Geometrie der Ecke beeinflussen daher mehr als nur den kleinsten Radius, den das Werkzeug physisch erreichen kann. [12]
Schruppen und Schlichten erfüllen unterschiedliche Zwecke
Beim Schruppen wird der Großteil des unerwünschten Materials entfernt. Beim Schlichten werden die verbleibenden Oberflächen und Maße mittels eines Verfahrens hergestellt, das diesen Anforderungen entspricht. Dazwischen können Halbschlichten oder Restbearbeitung bestimmte Bereiche vorbereiten oder Materialreste entfernen, die von einem größeren Werkzeug nicht erreicht werden könnten.
Dies sind Bearbeitungsstufen, nicht zwangsläufig verschiedene Maschinentypen. Der Werkzeugweg, der zur Entfernung eines großen Volumens Rohmaterials verwendet wird, muss nicht identisch mit dem Weg sein, der zur Herstellung der endgültigen Wand oder Oberfläche eingesetzt wird. [9]
Im Beispiel des Gehäuses könnte die Tasche ausgefräst werden, während Material an ihren Wänden und am Boden verbleibt. Spätere Bearbeitungsgänge würden dann die endgültigen Taschenmaße sowie den Sitz für den Deckel bearbeiten. Dadurch wird die Aufgabe der Materialentfernung von der Aufgabe der Fertigstellung der funktionsrelevanten Oberflächen getrennt.
Einfahrwege und Werkzeugeingriff sind entscheidend.
Ein Werkzeugweg umfasst, wie das Werkzeug in das Material einfährt, wie es im Eingriff bleibt und wie es wieder austritt. Rampenfahrten, spiralförmiges Einfahren und andere Verfahren können – sofern Werkzeug und verfügbare Raumverhältnisse dies zulassen – Alternativen zu einem geraden Vertikaleinstich darstellen. Während des Schnitts beeinflussen Änderungen des Werkzeugeingriffs die Belastung der Schneiden. [10]
Ein auf dem Bildschirm kurz erscheinender Weg ist nicht automatisch der produktivste oder stabilste Weg. Das Vermeiden abrupter Änderungen des Werkzeugeingriffs kann nützlicher sein als die bloße Minimierung der Fahrstrecke. [3]
Zusammenspiel von Spindeldrehzahl, Vorschub und Schnitttiefe
Die Spindeldrehzahl gibt die Drehzahl des Werkzeugs in Umdrehungen pro Minute an; die Vorschubgeschwindigkeit beschreibt die zurückgelegte Strecke pro Minute. Die Schnittgeschwindigkeit ist die Geschwindigkeit am maßgeblichen Schnittdurchmesser. Der Vorschub pro Zahn stellt den Zusammenhang zwischen Vorschub, Spindeldrehzahl und wirksamer Zähnezahl her. Die axiale Schnitttiefe und die radiale Eingriffsbreite beschreiben, welcher Anteil des Werkzeugs am Schnitt beteiligt ist. [13]
Eine vereinfachte Vorschubberechnung verdeutlicht diesen Zusammenhang:
Vorschubgeschwindigkeit = Spindeldrehzahl × wirksame Zähnezahl × Vorschub pro Zahn
Beispielsweise ergibt eine angenommene Drehzahl von 6,000 rpm, vier wirksamen Zähnen und einem Vorschub pro Zahn von 0.04 mm folgende Berechnung:
6,000 × 4 × 0.04 = 960 mm/min
Diese Zahlen dienen lediglich als rechnerisches Beispiel. Sie stellen keine empfohlenen Schnittdaten für ein bestimmtes Material oder Werkzeug dar.
Das Ändern von rpm ohne Anpassung der Vorschubgeschwindigkeit verändert den Vorschub pro Zahn. Das Ändern des Fräserdurchmessers verändert die Schnittgeschwindigkeit bei derselben rpm. Die tatsächliche Spanstärke hängt zudem von der Eingriffstiefe und der Geometrie des Fräsers ab. [13]
Die praktische Erkenntnis lautet: „Einfach schneller laufen lassen“ ist keine vollständige Bearbeitungsstrategie. Werkstoff, Werkzeug, Überkragung, Spannmittel und Schnitt müssen gemeinsam betrachtet werden.
Gleichlauf- und Gegenlauf-Fräsen beschreiben die Richtung des Eingriffs.
Beim peripheren Gleichlauf-Fräsen beginnt der Span im Allgemeinen dick und wird dünner, während die Schneide das Material verlässt. Beim Gegenlauf-Fräsen verläuft dieser Vorgang umgekehrt. Die Wahl beeinflusst die Schnitkräfte, das Reiben sowie die Wechselwirkung zwischen Werkstück und Fräser.
Gleichlauf-Fräsen wird üblicherweise bevorzugt, wenn Maschine, Spannmittel und Werkstück dies zulassen – es handelt sich jedoch nicht um eine bedingungslose Regel. Spiel und Verhalten der Werkstückaufspannung gehören zu den Faktoren, die berücksichtigt werden müssen. [14]
Was unterscheidet das Drei-Achsen- vom Fünf-Achsen-Fräsen?
Zusätzliche Achsen verändern vor allem, wie Fräser und Werkstück zueinander ausgerichtet werden können. Sie entbinden nicht von der Notwendigkeit geeigneter Werkzeuge, ausreichender Stützung und eines robusten Prozesses. [15]
| Konfiguration | So funktioniert es | Was sich dadurch ändert |
|---|---|---|
| Drei-Achsen-Fräsen | Steuert die Bewegung entlang der Achsen X, Y und Z bei fester Werkzeugausrichtung relativ zur Aufspannung | Bearbeitet Merkmale, die von dieser Richtung aus zugänglich sind; andere Flächen erfordern möglicherweise eine weitere Aufspannung |
| Vier-Achsen-Fräsen | Fügt eine Drehachse hinzu | Kann das Werkstück neu positionieren oder drehen, um Merkmale rund um dessen Umfang zu bearbeiten |
| 3+2-Fräsen | Nutzt zwei Drehachsen, um eine Ausrichtung einzustellen, und führt den Schnitt dann mit diesen festgehaltenen Drehpositionen durch | Bietet Zugriff aus mehreren festen Ausrichtungen, ohne dass zwangsläufig eine simultane Fünf-Achsen-Bewegung erforderlich ist |
| Simultane Fünf-Achsen-Bearbeitung | Steuert lineare und rotatorische Bewegung während des Schnitts | Ermöglicht eine veränderliche Werkzeugausrichtung entlang einer Oberfläche oder eines Merkmals |
Der Unterschied zwischen 3+2-Positionierung und simultanem Fünf-Achsen-Schneiden liegt darin, ob sich die Orientierung während des Schnitts ändert – nicht einfach darin, ob zwei Drehachsen vorhanden sind. [4] [15]
Mit einer Dreiachs-Bearbeitung lassen sich zugängliche gekrümmte Flächen durch koordinierte Bewegungen entlang der X-, Y- und Z-Achse herstellen. Ein dreidimensionales CAD-Modell erfordert daher nicht automatisch eine simultane Fünf-Achsen-Bearbeitung. [15] Der Vergleich der 3-Achsen-, 4-Achsen- und 5-Achsen-Bearbeitung erläutert, wie sich bei jeder Anordnung der Zugang zum Werkstück verändert.
Für unser Gehäuse könnten eine Tasche und von oben zugängliche Bohrungen in einer einzigen Aufspannrichtung bearbeitet werden. Für einen seitlichen Anschluss ist ein anderer Ansatz erforderlich. Abhängig von der Geometrie und den verfügbaren Maschinen könnte dies das Neuanspannen des Teils, dessen Indexierung mit einer Drehvorrichtung oder den Einsatz einer Mehrachs-Maschine bedeuten.
Die richtige Frage lautet nicht: „Welche Maschine verfügt über die meisten Achsen?“, sondern „Welche Aufspannung ermöglicht den Zugriff auf die geforderten Merkmale, ohne deren geometrische Beziehungen zu beeinträchtigen?“ Die Übersicht zur 5-Achsen-Bearbeitung bietet einen separaten Abschnitt, um diesen Projektweg zu überprüfen.
Ein gehäusenartiges Bauteil mit Taschen zeigt, wie die einzelnen Arbeitsschritte zusammenpassen.
Betrachten Sie ein hypothetisches Aluminiumgehäuse mit einer offenen rechteckigen Tasche, einer inneren Leiste für einen Deckel, vier Befestigungsbohrungen und einer Steckverbindungsöffnung an einer Seite. Die folgende Abfolge veranschaulicht die Planungsfragen. Es handelt sich dabei nicht um einen Produktionsplan für ein konkretes Kundenteil.
Legen Sie die Bezugsmerkmale fest und bewahren Sie eine Möglichkeit zur sicheren Aufspannung des Teils.
Zunächst sind die für die Montage relevanten Merkmale zu identifizieren. In diesem Beispiel wird angenommen, dass der Deckel auf der inneren Leiste aufliegt und die Befestigungsbohrungen die Positionierung des Gehäuses auf einem anderen Bauteil bestimmen.
Diese Beziehungen leiten die Auswahl der Bezugsflächen und den Prüfplan ab. Die Aufspannung muss zudem ausreichend tragendes Material für die ersten Bearbeitungsschritte bieten sowie eine praktikable Halterung für den späteren Zugriff gewährleisten.
Zu Diskussionszwecken könnten geeignete Außenkonturen in der frühen Bearbeitungsphase erhalten bleiben, anstatt sämtliche Außenflächen sofort fertigzustellen. Entscheidend ist, bereits vor Abschluss der ersten Aufspannung festzulegen, wie die zweite Aufspannung ausgeführt wird.
Entfernen Sie zuerst das offene Material, bevor Sie sich den kleineren Details zuwenden.
Ein möglicher Ansatz besteht darin, zunächst die erforderliche Bezugsfläche herzustellen, die Haupttasche grob zu bearbeiten und anschließend gezielte Feinbearbeitungsläufe für deren Wände und Sitzfläche für den Deckel durchzuführen.
Ein kleinerer Fräser könnte Details bearbeiten, die vom größeren Grobfräser zurückgelassen wurden. Für die Befestigungslöcher wird die für deren Anforderungen ausgewählte Bohrsequenz angewendet. Eine Fasungsoperation könnte dann die spezifizierten zugänglichen Kanten bearbeiten.
Dieses Beispiel trennt bewusst die Fräsarbeiten voneinander. Es geht nicht davon aus, dass ein einziger Fräser, eine einzige Vorschubgeschwindigkeit oder ein einziger kontinuierlicher Bearbeitungsvorgang sämtliche Merkmale erzeugen sollte.
Richten Sie das Gehäuse neu aus und überprüfen Sie die geometrischen Beziehungen.
Die seitliche Anschlussöffnung erfordert eine neue Zugangsrichtung. Eine zweite Aufspannung oder eine geeignete rotatorische Positionierung muss diese Operation in Bezug zu den bereits bearbeiteten Merkmalen setzen.
Die abschließende Prüfung beschränkt sich nicht darauf, ob die Tasche „optisch korrekt aussieht“. Vielmehr wird geprüft, ob der Deckel wie vorgesehen sitzt, ob die Befestigungslöcher die geforderte Lagebeziehung zu ihren Bezugsflächen aufweisen und ob die seitliche Öffnung korrekt positioniert ist.
Falls eine spätere Beschichtung oder Oberflächenbehandlung eine funktionale Schnittstelle beeinflusst, muss für diese Schnittstelle ein vereinbarter endgültiger Abnahmestatus festgelegt werden. In diesem hypothetischen Fall bedeutet dies, zu entscheiden, ob die Passung des Deckels vor der Behandlung, nach der Behandlung oder anhand einer definierten Musterfreigabe bewertet wird.
Das Beispiel verdeutlicht, warum Fräsen eine Abfolge miteinander verknüpfter Entscheidungen ist. Das Entfernen des richtigen Materialvolumens ist notwendig, entspricht jedoch nicht dem Nachweis, dass das fertige Bauteil seine vorgesehene Funktion erfüllt.
Warum sich die Werkstoffart auf die Frässtrategie auswirkt
Dasselbe geometrische Bauteil erfordert nicht in jedem Werkstoff identische Schnittbedingungen. Die Zerspanbarkeit von Stahl variiert je nach Legierung und Wärmebehandlungszustand. Edelstahl kann Herausforderungen im Hinblick auf Verfestigung, Gratbildung und Oberflächenqualität mit sich bringen. Aluminium erfordert möglicherweise besondere Aufmerksamkeit hinsichtlich Materialanhaftung an den Schneiden und Späneabfuhr. Titan und hochwarmfeste Legierungen stellen unterschiedliche Anforderungen an die Wärmeableitung und die Werkzeugauswahl.
Dies sind Gründe, um das tatsächliche Material und dessen Zustand zu identifizieren, anstatt „Metall“ als ausreichende Fertigungsspezifikation zu behandeln. Ein Werkzeugweg, der zwischen verschiedenen Materialien übertragen wird, muss überprüft werden – nicht nur der Materialname in der Aufspannung geändert werden. [16]
Das Verzeichnis für Bearbeitungsmaterialien enthält die bestehenden Routen zu den Materialseiten, darunter auch die separate Seite zur Aluminiumbearbeitung für Erläuterungen zu Aluminiumsorten und Anforderungen an fertige Bauteile.
Technische Kunststoffe können ebenfalls CNC gefräst werden. Die gewählte Sorte sowie die Anforderungen an das fertige Bauteil gehören weiterhin zur Prozessdiskussion; CNC Fräsen ist nicht auf metallische Bauteile beschränkt. [20]
Die Wahl der Kühl- und Schmierflüssigkeit ist eine weitere Entscheidung, die von der jeweiligen Anwendung abhängt. Kühlung, Schmierung und Spanabfuhr können entscheidend sein, doch gibt es keine allgemeingültige Regel, ob bei jeder Fräsoperation mit oder ohne Flüssigkeit gearbeitet werden muss. Bei unterbrochenem Schnitt ist das Werkzeug wechselnden Temperaturen ausgesetzt, und der geeignete Ansatz hängt vom Werkstückmaterial, dem Fräswerkzeug und den Bearbeitungsbedingungen ab. [17]
Welche Konstruktionsmerkmale erhöhen den Fräsaufwand?
Kleine innere Ecken begrenzen den Fräser.
Die Seitenfläche eines rotierenden zylindrischen Fräsers kann in einer herkömmlichen Tasche keine perfekt scharfe, nullradiusige innere Ecke erzeugen. Eine Verringerung des vorgegebenen Eckradius kann einen kleineren Fräser oder eine zusätzliche Bearbeitungsoperation erfordern. Sie kann zudem die Schwierigkeit erhöhen, eine stabile Eingriffssituation aufrechtzuerhalten.
Wo die Funktion dies zulässt, sollten Sie den inneren Radius besprechen, anstatt ihn unnötigerweise klein zu wählen. Wo eine scharfe, formschlüssige Ecke unbedingt erforderlich ist, müssen möglicherweise eine Entlastung (Relief) oder ein anderes Fertigungsverfahren in Erwägung gezogen und durch das Konstruktionsfreigabeverfahren bestätigt werden. [12]
Tiefe Merkmale erhöhen die Bedeutung der Werkzeugreichweite.
Eine tiefe Wand oder Tasche kann erfordern, dass der Fräser weiter aus seinem Halter herausragt. Eine größere Überkragung kann zu stärkerer Durchbiegung und erhöhter Empfindlichkeit gegenüber Schwingungen führen. Auch die Halterfreiheit ist entscheidend: Allein die Prüfung des Fräsdurchmessers stellt nicht sicher, dass die gesamte Werkzeuganordnung tatsächlich das Merkmal erreichen kann.
Deshalb können eine flache Nut und eine tiefe Nut mit gleicher Breite sehr unterschiedliche Bearbeitungsprobleme verursachen. Allein die Öffnungsgröße beschreibt den Schnitt nicht. [18]
Dünne Wände verlieren an Steifigkeit, wenn Material entfernt wird.
Ein Werkstück verändert sich während der Bearbeitung. Ein massiver Block kann zunächst eine gute Stützung bieten, doch die verbleibenden Wände und die Basis werden weniger steif, sobald die Tasche ausgefräst ist.
Strategien für dünne Wände berücksichtigen daher die Reihenfolge der Schnitte, die verbleibende Stützung sowie die Stabilität sowohl des Fräsers als auch der Wand. Eine Mindestwandstärke allein – ohne Kontext hinsichtlich Werkstoff und Geometrie – reicht nicht aus, um einen zuverlässigen Prozess zu definieren. [19]
Für eine Konstruktionsprüfung bieten diese drei Fragen einen sinnvollen Ausgangspunkt: Kann die vollständige Werkzeugaufnahme die geometrische Merkmalsstelle erreichen? Wird der Schnitt durch das verbleibende Material ausreichend gestützt? Kann das Merkmal gemäß den geforderten Spezifikationen vermessen werden? Der CNC-Werkstoff- und Konstruktionsleitfaden fasst diese Entscheidungen unter Berücksichtigung des Werkstoffzustands und der Oberflächenanforderungen zusammen.
Was bestimmt die Genauigkeit und die Oberflächenqualität eines gefrästen Teils?
Die computergesteuerte Bewegung ist nur einer von mehreren Faktoren, die das Ergebnis beeinflussen. Schnittkräfte, Werkzeugzustand, Laufgenauigkeit (Runout), Werkstücksteifigkeit und Spannvorrichtungsstabilität wirken sich auf den Vorgang aus, solange das Werkzeug mit dem Material in Kontakt steht. Eine Maschine folgt einem programmierten Pfad, doch das physikalische Schneidsystem reagiert weiterhin auf die Belastung. [18]
Die Oberflächentextur hat ihre eigenen Ursachen. Die Geometrie des Fräsers, der Vorschub sowie die Art und Weise, wie sich aufeinanderfolgende Schneiden oder Schnittpassagen überlappen, können sichtbare Muster hinterlassen. Bei geschwungenen Flächen beeinflusst zudem der Abstand zwischen den Passagen die Höhe der verbleibenden Gratpunkte (Cusps). Sichtbare Frässpuren bedeuten nicht automatisch, dass eine Oberfläche fehlerhaft ist; sie müssen vielmehr anhand der spezifizierten Anforderungen bewertet werden. [21]
Es ist hilfreich, drei Fragen voneinander zu trennen:
Hat das Merkmal die korrekte Größe? Hat es die korrekte Form und Lage? Erfüllt seine Oberfläche die geforderte Beschaffenheit?
Das sind unterschiedliche Abnahmefragen. Ein beispielsweise optisch glatter Deckelsitz beweist allein noch nicht dessen Ebenheit oder dessen Lage relativ zu den Montagelöchern. Ebenso stellt eine korrekte Gesamtbreite nicht automatisch die Genauigkeit eines inneren Lochmusters sicher.
Ein aussagekräftiges Frägergebnis erfüllt die festgelegten maßlichen, geometrischen und Oberflächenanforderungen durch einen kontrollierten Prozess. „CNC gefräst“ beschreibt, wie das Material entfernt wurde; es ist keine universelle Toleranzspezifikation. [1]
Fragen zu CNC Fräsen
Ist CNC Fräsen dasselbe wie CNC Bearbeitung?
Nein. CNC Bearbeitung ist der umfassendere Begriff. Fräsen ist ein Verfahren innerhalb dieser Kategorie, das sich durch den rotierenden Fräser auszeichnet. Drehen und andere Bearbeitungsverfahren verwenden unterschiedliche Schnittanordnungen – auch wenn sie ebenfalls computergesteuert sind. [4]
Kann eine Fräsmaschine Taschen, Bohrungen und Gewinde herstellen?
Ja, vorausgesetzt, geeignetes Werkzeug, Programmierung und Zugänglichkeit sind gegeben. Einige Operationen, die in einer Bearbeitungszentrale ausgeführt werden – wie Bohren oder Gewindeschneiden – sind keine Fräsoperationen. Die Maschine kann Werkzeuge wechseln, um verschiedene Bearbeitungsaufgaben innerhalb einer Aufspannung zu kombinieren. [10]
Erzeugt eine Fünf-Achsen-Maschine stets ein besseres Teil?
Nicht automatisch. Zusätzliche Achsen können die Zugänglichkeit verbessern und einige Umspannungen reduzieren, doch der Nutzen hängt vom jeweiligen Bauteil ab. Für gut zugängliche Merkmale kann ein geeigneter Dreiachsen-Weg durchaus angemessen sein. Die Achsenanzahl sollte stets im Zusammenhang mit der erforderlichen Geometrie und der gewählten Fertigungsanordnung betrachtet werden. [15]
Sind Frässpuren ein Zeichen für schlechte Qualität?
Nicht zwangsläufig. Einige Spuren spiegeln das normale Oberflächenerzeugungsmuster des Fräsers und des Werkzeugwegs wider. Ob sie zulässig sind, hängt von der Zeichnung, den Anforderungen an das Erscheinungsbild sowie der Funktion der betreffenden Fläche ab. Eine rein visuelle Beurteilung darf die vereinbarten Abnahmekriterien nicht ersetzen. [21]
Lesen Sie das Teil als Satz miteinander verbundener Merkmale
Der nützlichste Ansatz, um CNC Fräsen zu verstehen, besteht darin, ein Merkmal vom Zeichnungsmaß über die Fräsoperation bis hin zur Prüfung nachzuvollziehen.
Bei dem Gehäusebeispiel erfordert die Tasche Materialabtrag und Werkzeugzugang. Der Deckelsitz stellt eine Montageanforderung dar. Die Befestigungslöcher stellen Lageanforderungen dar. Die seitliche Öffnung führt eine weitere Aufspannrichtung ein. Keine dieser Entscheidungen existiert isoliert.
Wenn Sie ein Bauteil für die Besprechung vorbereiten, identifizieren Sie die Flächen, die andere Komponenten positionieren, die Schnittstellen, die passgenau sein müssen, sowie die Bereiche, in denen das Konstruktionsdesign Spielraum zulässt. Dadurch erhält die spanende Fertigungsprüfung einen klaren Zweck.
Für projektspezifische Informationen fahren Sie mit den CNC Fräsdiensten fort. Bevor Sie ein Zeichnungspaket versenden, hilft die CNC-Bearbeitungs-RFQ-Checkliste dabei, Material, Menge, Änderungsstand und Prüfdetails zu organisieren.
Ein guter Fräsplan bewirkt mehr als nur die Wiedergabe einer Form. Er verbindet die Bewegung des Fräswerkzeugs, die Werkstückaufspannung und die Reihenfolge der Bearbeitungsschritte mit den Merkmalen, die das Bauteil funktionsfähig machen.
Technische Referenzen
[1] Sandvik Coromant. Fräsen: Operationen und erste Überlegungen.
[2] Haas Automation. Fräsmaschinen-Bedienungsanleitung: Programmierung.
[3] Sandvik Coromant. Fräsbewegung und Spanbildung.
[4] Autodesk. Fusion für die Fertigung: Fräsen, Mehrachsenbearbeitung und Drehen.
[5] Autodesk. Grundlagen der Fertigung: vom Entwurf bis zur Produktion.
[6] Autodesk. Grundlagen der Maschinensimulation verstehen.
[7] Haas Automation. Fräsmaschinen-Bedienungsanleitung: Werkstückaufspannung.
[8] Sandvik Coromant. Planfräsen.
[9] Sandvik Coromant. Profilfräsen.
[10] Sandvik Coromant. Fräsen von Bohrungen und Hohlräumen/Taschen.
[11] Sandvik Coromant. Programmierung.
[12] Sandvik Coromant. Fräsen von Innenecken.
[13] Sandvik Coromant. Fräsformeln und Definitionen.
[14] Sandvik Coromant. Gegenlaufräsen vs. Gleichlaufräsen.
[15] Haas Automation. 5-Achsen-Bearbeitung vereinfacht.
[16] Sandvik Coromant. Fräsen verschiedener Werkstoffe.
[17] Sandvik Coromant. Trockenfräsen oder mit Kühlschmierstoff.
[18] Sandvik Coromant. Schwingungen.
[19] Sandvik Coromant. Schulterfräsen.
[20] Ensinger. CNC Fräsen von Kunststoffen.
[21] Sandvik Coromant. Oberflächenerzeugung.


