Auf dieser Seite
Der wesentliche Unterschied zwischen vertikalem und horizontalem Fräsen liegt in der Ausrichtung der Spindel. Bei einer vertikalen Fräsmaschine verläuft die Spindelachse in ihrer Grundkonfiguration senkrecht nach oben; bei einer horizontalen Fräsmaschine liegt sie waagerecht. Beide Maschinentypen können präzise Teile fertigen. Der aussagekräftige Vergleich bezieht sich darauf, wie jede Anordnung den Zugang zum Werkstück, die Spanabfuhr, die Werkstückspannung und den Aufwand für Umspannungen zwischen den Bearbeitungsschritten handhabt. [1][2]
Eine Montageplatte mit einer flachen Tasche und einigen Bohrungen wirkt auf den ersten Blick unkompliziert. Man spannt sie plan parallel zur Tischfläche ein, führt den Fräser von oben heran, und die meisten ihrer Merkmale sind so erreichbar. Nun verfüge dieses Teil jedoch über Anschlüsse an drei Seiten sowie eine Bohrung, die mit einer Bohrung auf der gegenüberliegenden Fläche exakt ausgerichtet sein muss. Die eigentliche Zerspanung ist dann nicht mehr zwangsläufig die schwierigste Aufgabe – vielmehr kann das Spannen des Werkstücks und der Zugang zu jeder einzelnen Fläche zur größeren Herausforderung werden.
Für den zugrundeliegenden Zerspanungsprozess bei beiden Anordnungen lesen Sie zunächst unseren Leitfaden zur Funktionsweise des CNC Fräsens. Hier konzentrieren wir uns darauf, was sich ändert, wenn die Spindel das Werkstück aus einer anderen Richtung her anfährt.
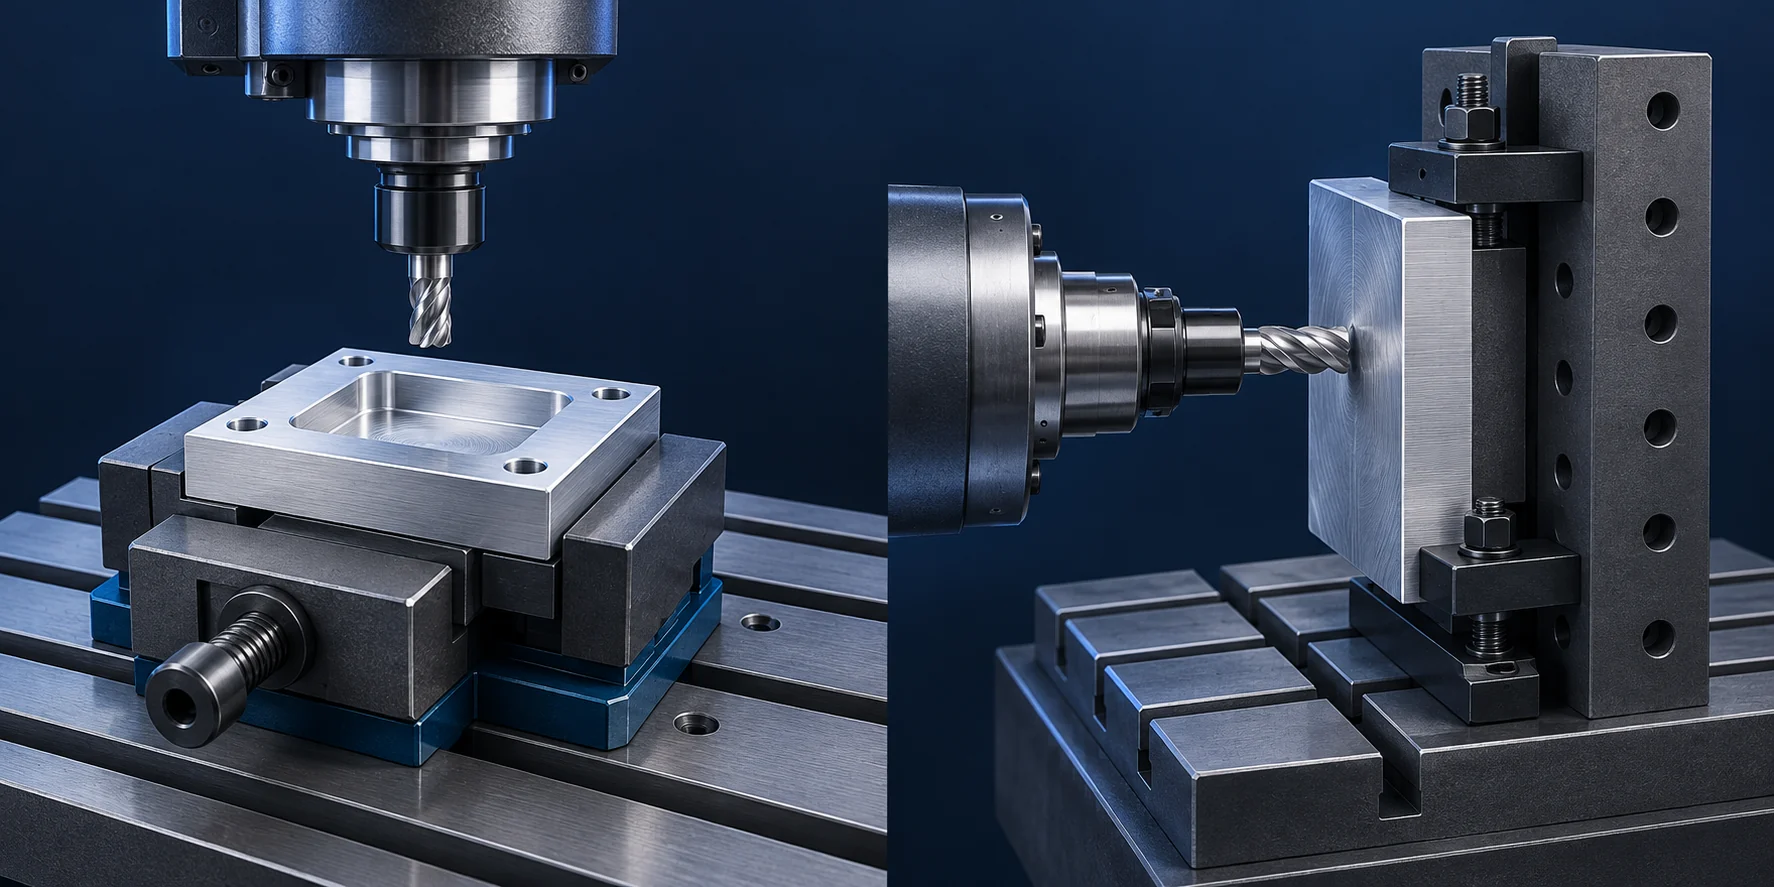
Bildüberschrift: KI-generierte Illustration von vertikalen und horizontalen Fräsanordnungen; kein Foto von VETCNC Geräten. Spannvorrichtungen sind vereinfacht dargestellt.
Der Unterschied beginnt an der Spindel – nicht am Tisch.
Bei einem typischen dreiaxigen vertikalen Bearbeitungszentrum (VMC) weist der Fräswerkzeugträger nach unten zum Werkstück. Ein flach auf dem Tisch gespanntes Werkstück präsentiert seine obere Fläche dem Werkzeug. Das Werkzeug kann so eine Tasche fräsen, Bohrungen erstellen oder dem Außenkontur folgen, ohne dass sich diese Orientierung ändern muss. Der Zugang zur Unterseite oder zu einer seitlich angeordneten Bohrung erfordert in der Regel eine andere Anordnung. [2]
Bei einem horizontalen Bearbeitungszentrum (HMC) nähert sich die Spindel von der Seite her. Das Werkstück kann auf einer senkrechten Spannvorrichtung ruhen, wobei die zu bearbeitende Fläche zur Spindel hin weist. Ein entsprechend ausgestatteter Drehtisch kann eine weitere Fläche in Position drehen. Die Begriffe „vertikal“ und „horizontal“ beschreiben die Spindelanordnung – nicht die Frage, ob die Maschine sich nur in vertikaler oder nur in horizontaler Richtung bewegen kann. [1][4]
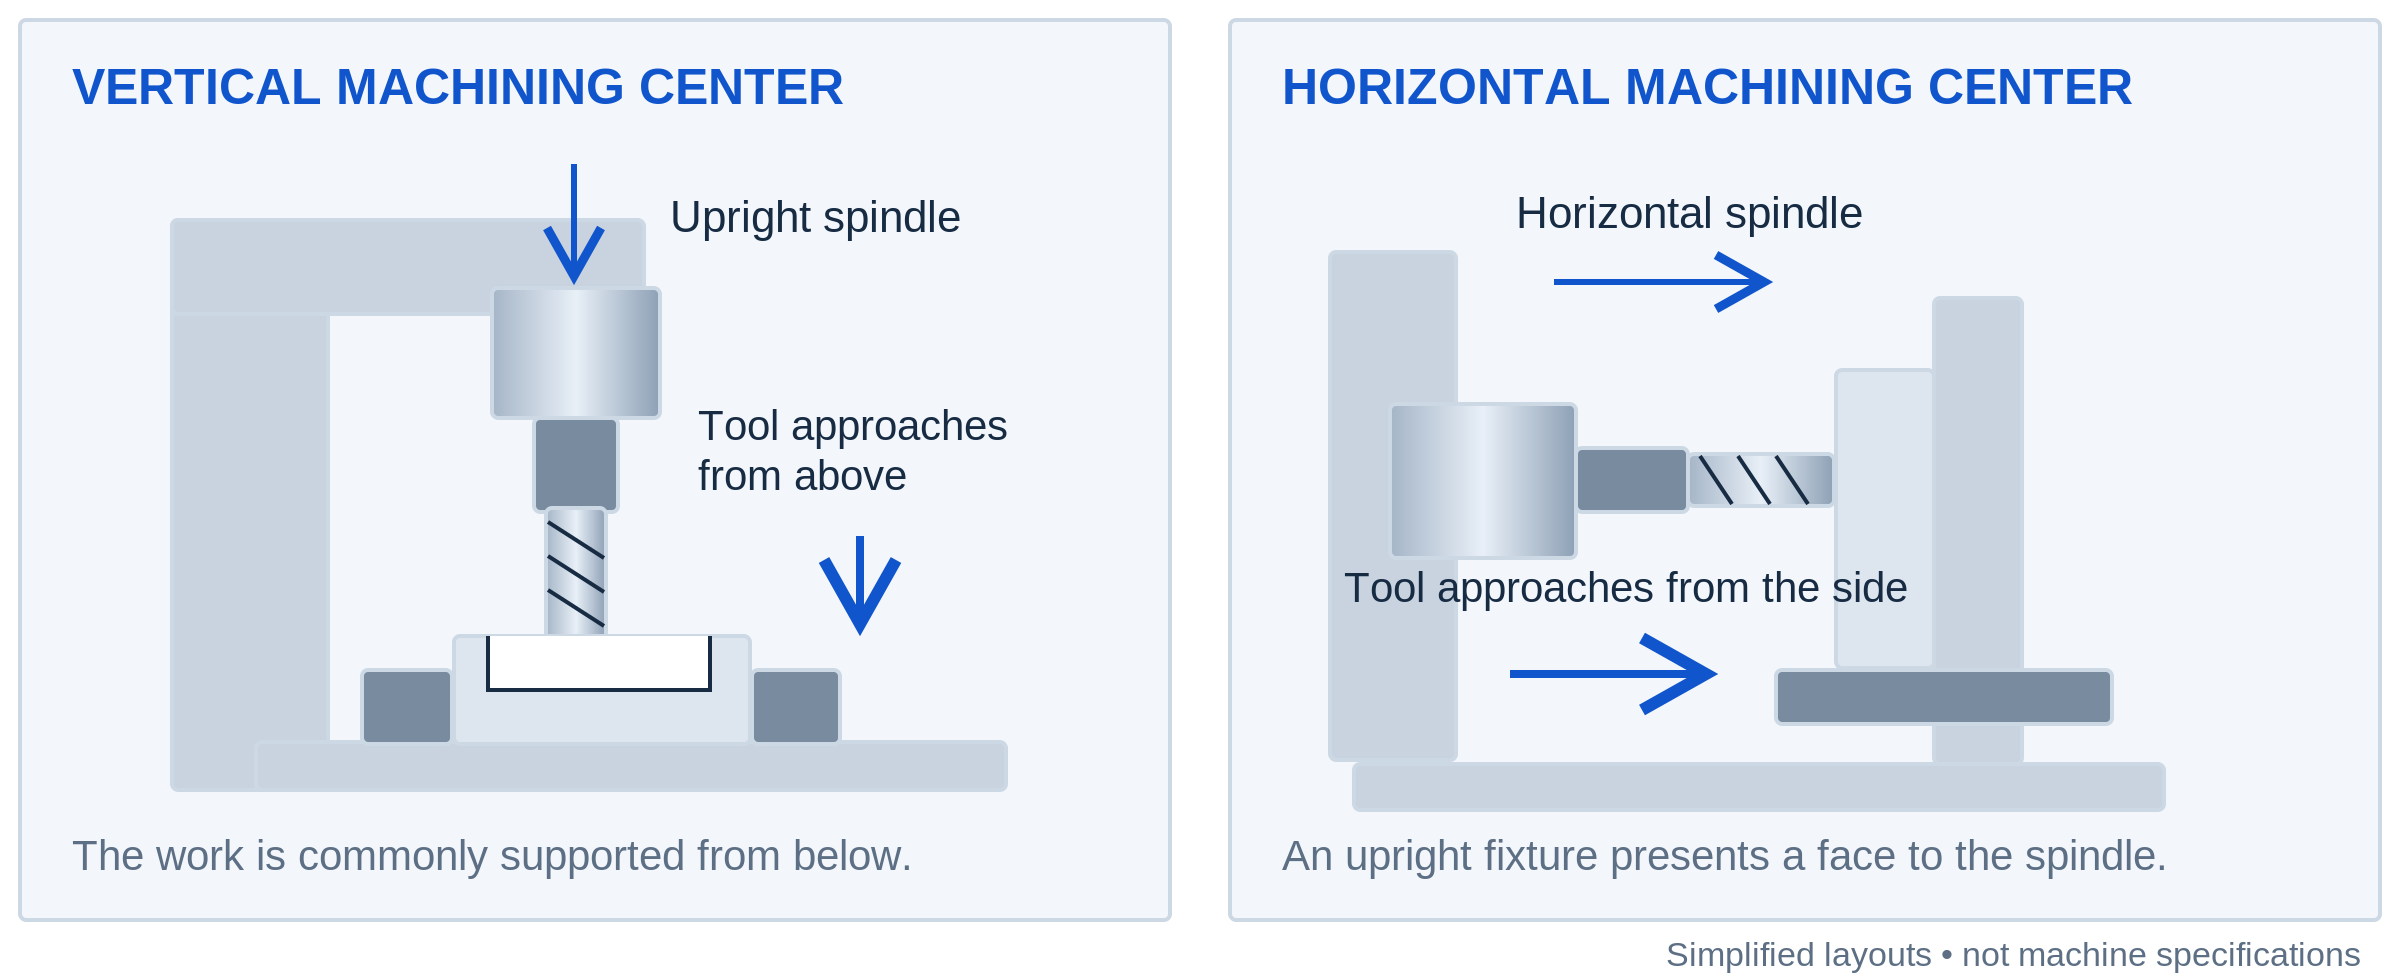
Sie werden außerdem konventionelle horizontale Fräsmaschinen mit scheibenförmigen oder Plattenfräsern sehen, die auf einer Welle montiert sind – manchmal mit Stützung am äußeren Ende. Diese Anordnung eignet sich gut für bestimmte offene Nuten und für Gang-Fräsaufgaben, bei denen mehrere Fräswerkzeuge gleichzeitig arbeiten. Damit ist jedoch nicht die einzige Bedeutung von Horizontalfräsen gemeint. Eine moderne HMC kann zwischen Schaftfräsern, Bohrern, Stirnfräsern und anderen Werkzeugen wechseln, anstatt sich auf einen einzigen, auf einer Welle montierten Fräser zu verlassen. [3][6]
Benötigen Sie eine Auffrischung zu den Hardware-Komponenten? Unser Artikel zu Teilen, Bewegungsabläufen und Einsatzgebieten von Fräsmaschinen erläutert Spindel, Tisch und Werkstückspannung – ohne vorauszusetzen, dass Sie die Maschine bereits kennen.
Vertikales vs. horizontales Fräsen im Überblick
| Was sich ändert | Typische vertikale Anordnung | Typische horizontale Anordnung |
|---|---|---|
| Werkzeugansatz | Von oben auf das Werkstück | Von der Seite des Werkstücks |
| Bequeme Ausgangsform | Platte, offene Tasche oder Teil mit Merkmalen auf einer Hauptfläche | Block oder Gehäuse mit Merkmalen auf mehreren zugänglichen Flächen |
| Werkstückspannung | Spannfutter, Spannplattensystem oder geformte Backen; ein Drehtisch kann den Zugang erweitern | Stehendes Spannvorrichtungssystem oder Grabsteinspanner, oft auf einem indexierbaren Tisch |
| Spanverhalten | Nach oben gerichtete Taschen können Späne zurückhalten | Seitlich gerichtete Taschen ermöglichen häufig einen nach unten gerichteten Spanausstieg |
| Beladen zwischen den Zyklen | Manuelles Beladen, Roboterbeladen oder ein Paletten-System – je nach Maschine | Palettenwechsel ist bei produktionsorientierten Horizontal-Mehrspindel-Fräsmaschinen (HMCs) verbreitet, jedoch nicht universell |
| Was das Etikett Ihnen nicht verrät | Genauigkeit des fertigen Teils, Spindelleistung oder der vollständige Aufspannplan | Genauigkeit des fertigen Teils, Spindelleistung oder der vollständige Aufspannplan |
Dies sind gängige Anordnungen, keine starren Regeln. Eine vertikale Maschine mit Drehtisch und Paletten-System kann eine Mehrflächen-Produktionsaufgabe sehr gut bewältigen. Eine horizontale Maschine kann ebenfalls ein einfaches Teil herstellen. Vergleichen Sie die vorgeschlagene Aufspannung – nicht nur die Bezeichnung an der Maschine. [1][2][8]
Die Werkstückaufnahme bestimmt, wie oft das Teil aus der Maschine genommen werden muss
Ein flaches Teil kann auf einer VMC angenehm einfach sein
Nehmen Sie die Montageplatte erneut zur Hand. Angenommen, ihre Aussparung, Montagelöcher und Außenkontur sind alle von oben erreichbar. Eine gestützte Spannfutter- oder Vorrichtungsaufspannung kann dem Maschinisten den Zugriff auf all diese Merkmale gemeinsam ermöglichen. Damit bleibt die erste Operation einfach zu beschreiben: Werkstück ausrichten, spannen und die zugänglichen Merkmale bearbeiten.
Es kann immer noch eine zweite Operation erforderlich sein, um die Unterseite fertigzustellen oder das zum Spannen verwendete Material zu entfernen. Doch eine zweite Aufspannung ist nicht automatisch eine schlechte Entscheidung. Bei einer kleinen Losgröße können zwei unkomplizierte Vorrichtungen sinnvoller sein als eine deutlich aufwändigere Anordnung, die darauf abzielt, jedes Umspannen zu eliminieren.
Eine HMC kann mehrere Flächen an dieselbe Spindel bringen
Ein Grabstein (tombstone) ist eine aufrechte, mehrseitige Vorrichtung, die Teile an ihren Flächen hält. Bei einer HMC mit geeigneter rotativer Positionierung dreht der Tisch das Werkstück zur Spindel hin. Dadurch können mehrere Seiten freigelegt werden, während das Teil weiterhin eingespannt bleibt. Die Dokumentation von Haas für HMCs mit großem Rahmen beschreibt beispielsweise eine Option mit Drehtisch, um Zugriff auf vier Seiten eines Werkstücks oder eines Grabsteins zu erhalten. [4]
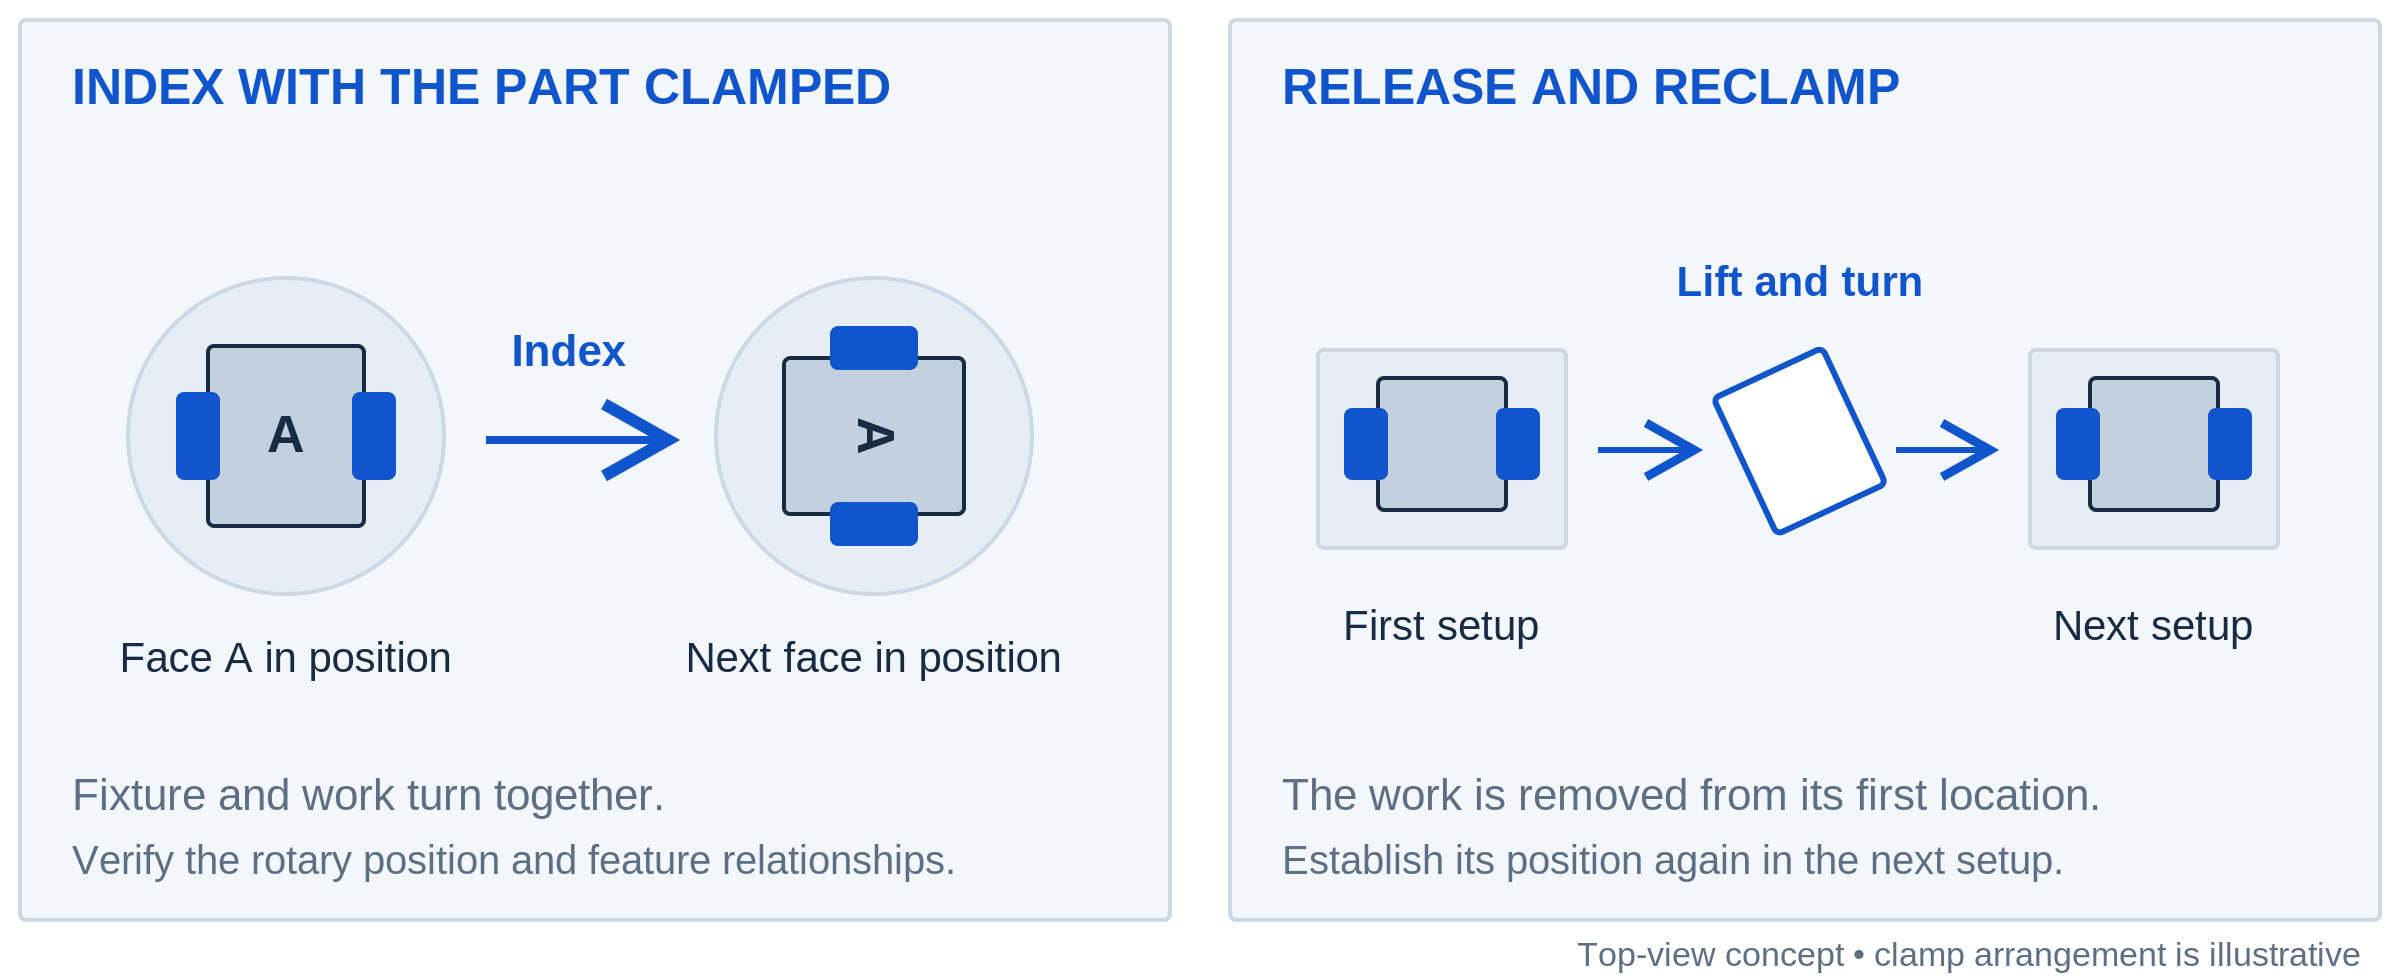
Der Vorteil besteht nicht darin, dass die Maschine irgendwie jede Fläche perfekt kennt. Vielmehr kann der Maschinist das Lösen und Neupositionieren des Werkstücks zwischen diesen Flächen vermeiden. Durch das Indexieren bleibt das Teil eingespannt, doch die Drehposition und die Ausrichtung der Spannvorrichtung müssen dennoch überprüft werden. Werkzeug- und Werkstück-Offsets verbinden das Programm mit dem realen Teil. Wenn Merkmale in einer einzigen Einspannung bearbeitet werden, entfallen einige Neupositionierungsschritte; dies entbindet jedoch nicht von der Notwendigkeit, ihr zueinander bestehendes Verhältnis zu verifizieren. [5]
Es gibt jedoch eine Einschränkung: Die Spannvorrichtung beansprucht ebenfalls Platz. Sie kann eine Oberfläche verdecken, den Werkzeughalter behindern oder die Reichweite des Werkzeugs begrenzen. Ein Drehtisch macht die eingespannte Fläche nicht zugänglich und verwandelt eine vielseitige Anordnung nicht in einen sechsseitigen Zugang. Dies ist ein geometrisches Problem, das bei der Aufspannung gelöst werden muss – nicht ein Grund, anzunehmen, dass entweder Maschine das Teil in einem Durchgang fertigstellen kann.
Späne verhalten sich anders, wenn die Tasche seitlich ausgerichtet ist
Stellen Sie sich eine nach oben offene Tasche als kleines Tablett vor. Sobald Späne darin sind, hebt die Schwerkraft sie nicht über die Wände hinaus. Richten Sie diese Öffnung seitlich aus, und es ergibt sich möglicherweise ein deutlich einfacherer Abtransportweg nach unten. Dies ist eine Folge der Werkstückausrichtung: Eine vertikale Maschine, die das Teil kippt, kann die Situation ebenfalls verändern.
Eine gute Spanabfuhr ist wichtig, weil in der Schnittstelle verbleibende Späne erneut zerspant oder verklemmt werden können. Die Anleitung von Sandvik zur Taschenfräsung berücksichtigt ausdrücklich horizontale Spindelanordnungen für bestimmte anspruchsvolle Hohlraumoperationen sowie eine geeignete Kühlmittelzufuhr. Das bedeutet jedoch nicht, dass eine horizontale Spindel alle Taschen von selbst freiräumt. Blinde Durchgänge, Absätze und Spannvorrichtungen können Späne weiterhin festhalten. [7]
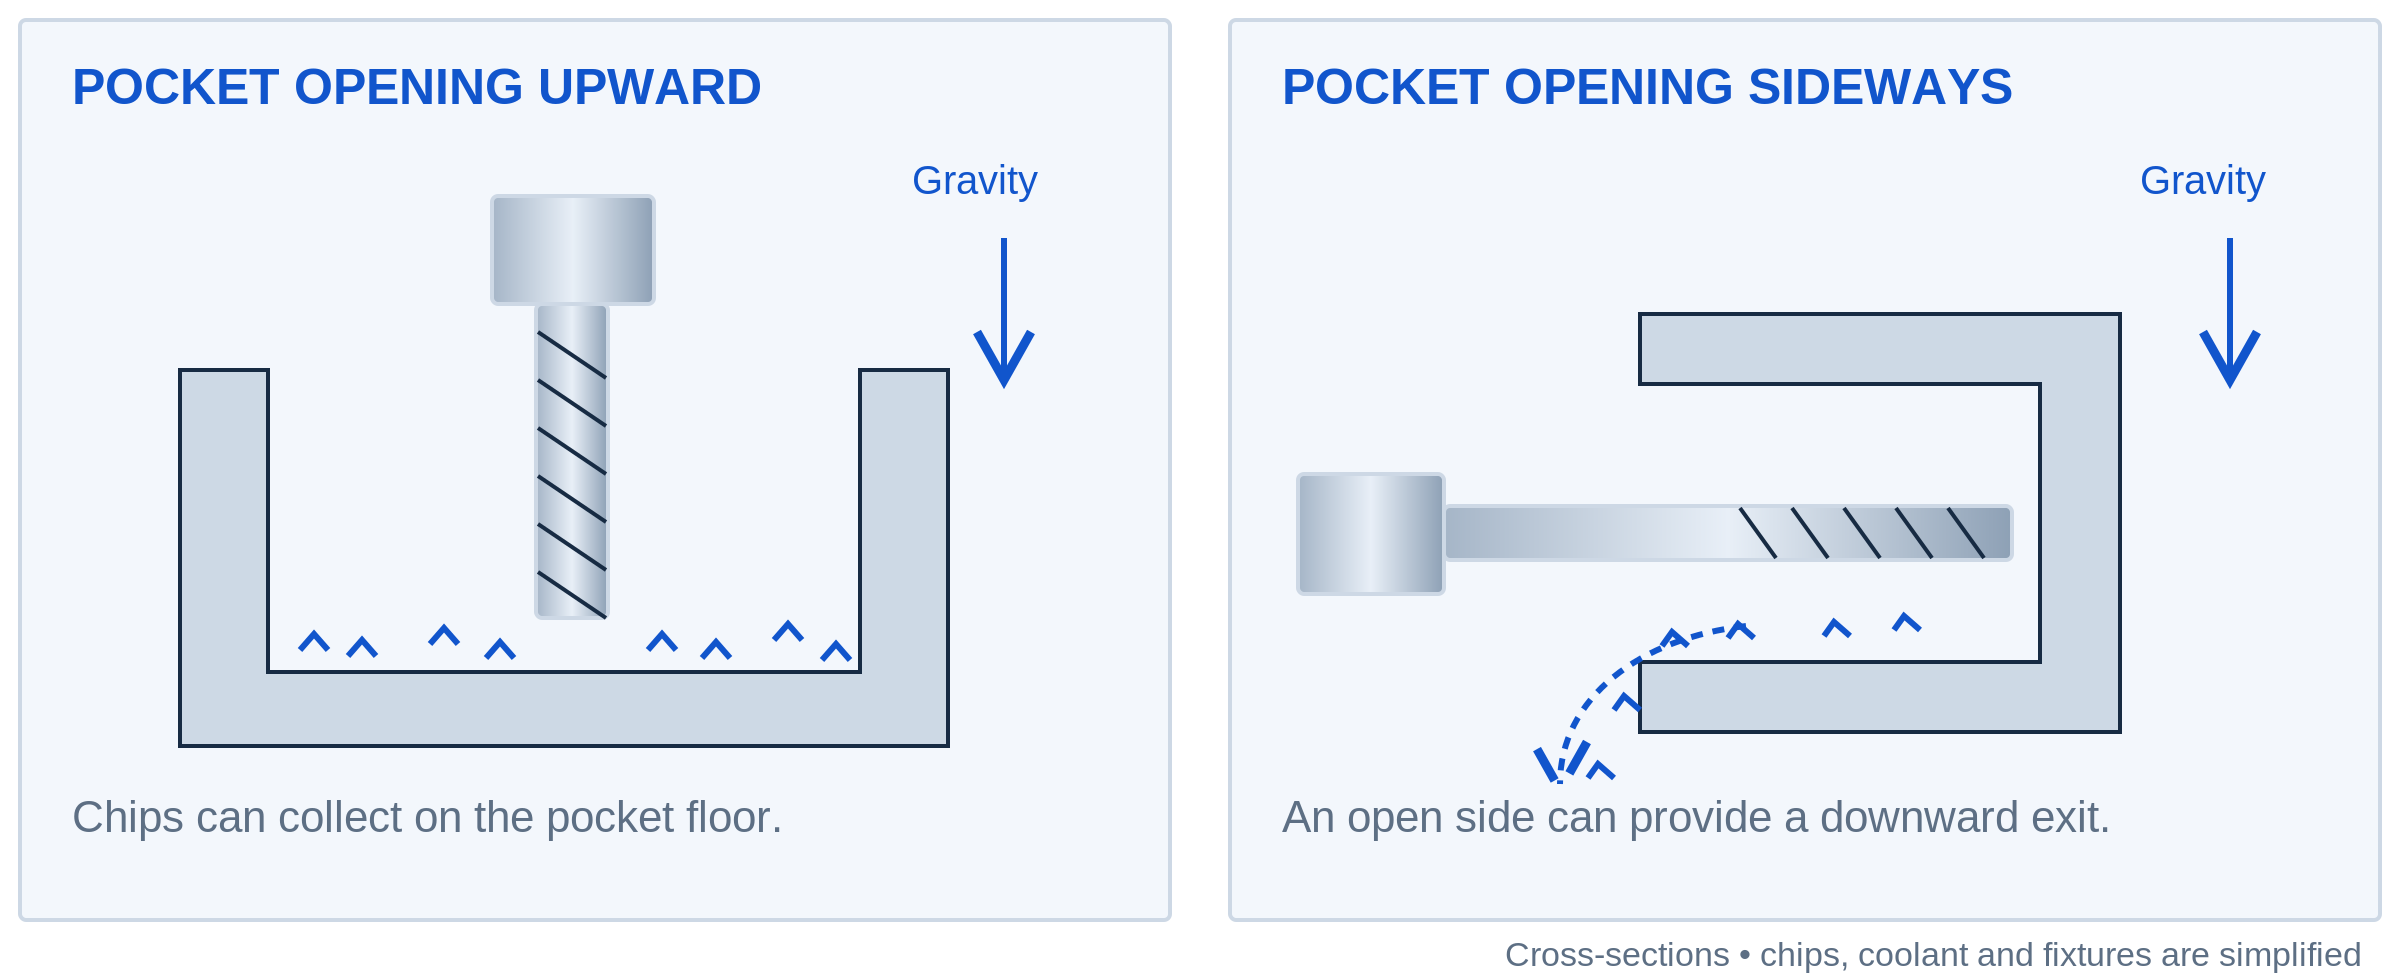
Der Rest der Maschine muss ebenfalls die Späne entfernen. Zum Beispiel verwendet die Haas EC-400 geneigte Gehäuseoberflächen, ein Förderband und Hochdruckreinigungsdüsen als Teil ihres Spanmanagementsystems. Das ist eine Erinnerung daran, über die Spindelrichtung hinauszublicken: Sowohl der Austrittsweg der Späne aus dem Schnitt als auch die Sammelroute durch das Gehäuse sind entscheidend. [6]
Bei einer flachen, offenen Plattenkontur mag dieser Unterschied kaum ins Gewicht fallen. Bei einer tiefen Tasche, die viel Material abträgt, verdient er jedoch eine eingehende Besprechung. Fragen Sie nach dem Weg der Späne während der Vorbearbeitung – nicht nur danach, ob der Betrieb Kühlschmierstoff führt.
Die Reichweite und Steifigkeit des Werkzeugs sind wichtiger als eine pauschale Genauigkeitsangabe.
Das Drehen eines Werkstücks zur Spindel hin kann es manchmal ermöglichen, dass das Werkzeug einer schwierigen Oberfläche direkter zugreift. Doch keines der beiden Aufstellungsprinzipien garantiert automatisch eine kurze, steife Werkzeuganordnung. Eine tiefe Kontur erfordert möglicherweise weiterhin zusätzliche Reichweite, und eine aufrechte Spannvorrichtung kann ihrerseits eigene Freiraumprobleme verursachen. Sandvik nennt Werkzeug, Werkzeughalter, Maschine, Werkstück und Spannvorrichtung als potenzielle Ursachen für Schwingungen beim Fräsen und empfiehlt, die Werkzeuganordnung so kurz und steif wie praktisch möglich zu halten. [9]
Deshalb ist die Aussage „Horizontale Maschinen sind genauer“ zu allgemein, um nützlich zu sein. Stellen Sie sich eine vorgeschlagene Aufspannung vor, bei der ein kurzes Werkzeug nahe einer stabilen Stütze eingesetzt wird, und eine andere Aufspannung, bei der ein langes Werkzeug neben einer schlecht gestützten Wand eingesetzt wird. Diese Details verraten Ihnen mehr über den Schnittvorgang als allein die Spindelausrichtung. Die tatsächliche maßliche Anforderung muss dennoch an der fertigen Merkmalsfläche überprüft werden.
Die Oberflächenbeschaffenheit ist eine gesonderte Fragestellung. Werkzeuggeometrie, Vorschub und Laufgenauigkeit beeinflussen die vom Fräswerkzeug erzeugte Oberflächentextur; die Maschinenausrichtung ist keine Spezifikation für die Oberflächenbeschaffenheit. Eine optisch glatte Fläche beweist zudem nicht, dass deren Lage oder Ebenheit den Angaben in der Zeichnung entspricht. [11]
Zwei Teile machen den Kompromiss anschaulicher.
Die folgenden Vergleiche dienen lediglich zur Veranschaulichung von Aufspannungen – sie stellen weder Produktionsaufzeichnungen noch feste Empfehlungen dar. Sie sind hilfreich, weil sich dabei die Geometrie ändert, während der grundlegende Zerspanungsprozess unverändert bleibt.
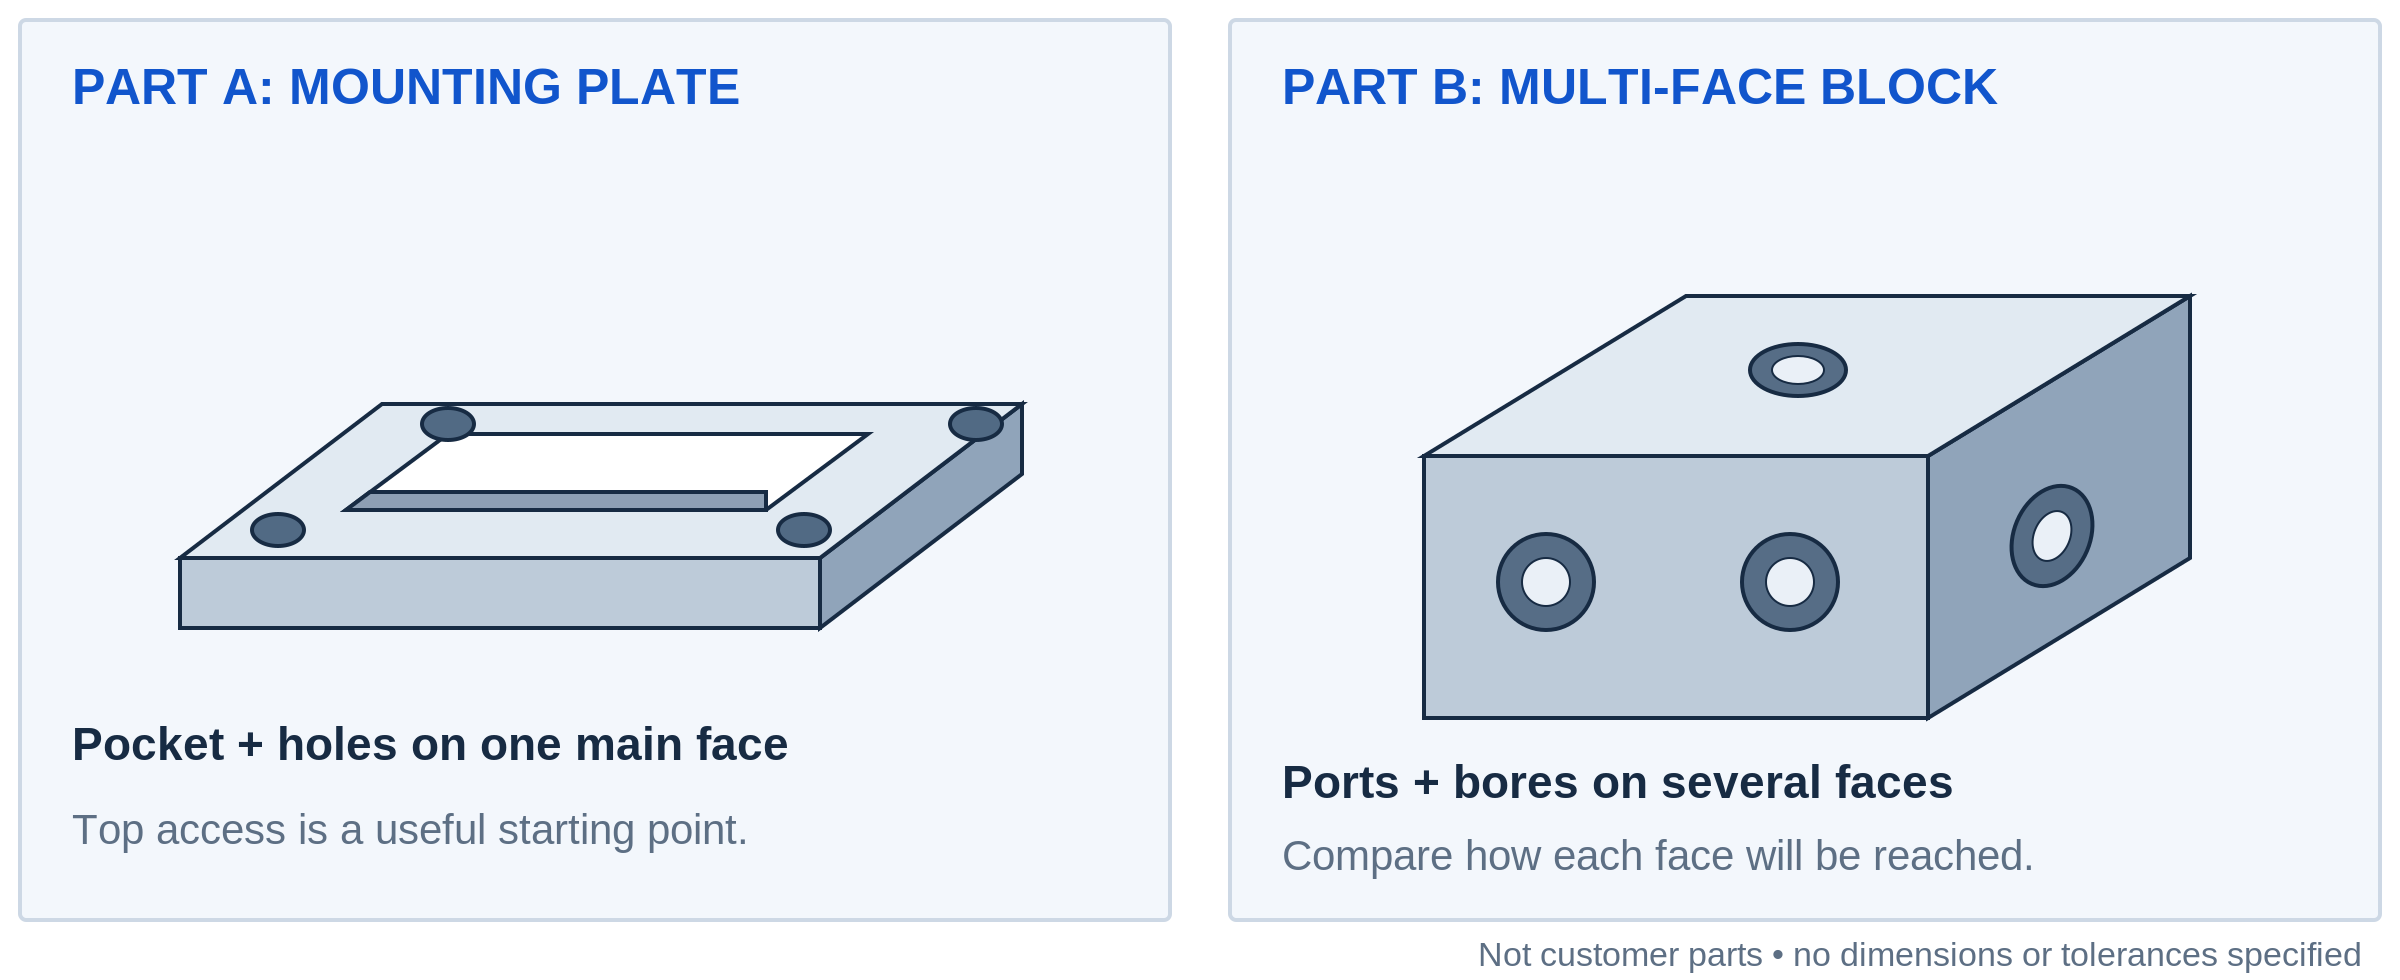
Teil A: eine Platte mit einer Tasche und vier Befestigungslöchern
Stellen Sie sich eine rechteckige Platte mit einer flachen Aussparung, vier Durchgangslöchern und einem fertig bearbeiteten Außenprofil vor. Der größte Teil der sinnvollen Bearbeitung erfolgt auf einer breiten Fläche. Ein vertikaler Aufspannungsansatz liegt nahe: Legen Sie die Platte auf geeignete Stützen, halten Sie die Spannelemente außerhalb des Bearbeitungsbereichs und arbeiten Sie von oben.
Eine horizontale Maschine könnte die Aufgabe ebenfalls erfüllen; doch das Aufrichten der Platte muss sich im Gesamtkonzept rechtfertigen. Verfügt der Betrieb bereits über eine geeignete Vorrichtung? Lässt sie mehrere Platten gleichzeitig auf einem Palettenhalter laden? Gibt es Gründe für eine Wiederholungsbestellung, die diese Investition rechtfertigen würden? Ohne eine sinnvolle Antwort kann ein Wechsel der Aufspannrichtung eher zusätzlichen Aufwand verursachen, statt ihn zu reduzieren.
Teil B: ein Block mit Anschlussöffnungen an mehreren Seiten
Stellen Sie sich nun einen Block mit Bohrungen, Gewindeanschlüssen und Montageflächen an drei Seiten vor. Eine Fräsmaschine mit fester Aufspannrichtung (VMC) benötigt möglicherweise mehrere Aufspannungen oder setzt zusätzlich eine Drehvorrichtung oder eine andere geeignete Anordnung ein. Eine horizontale Fräsmaschine (HMC) mit entsprechender Indexierung kann diese Flächen nacheinander zur Spindel führen, während der Block stets fest in der Vorrichtung positioniert bleibt.
Hier spielt nicht nur die Anzahl der Seiten eine Rolle, sondern auch die geometrischen Beziehungen zwischen ihnen. Eine Bohrung, die eine andere Merkmalsfläche durchsetzt, wirft andere Fragen auf als drei voneinander unabhängige Montagelöcher. Die technische Zeichnung sollte diese Beziehungen deutlich darstellen. Der Maschinist kann dann die praktisch umsetzbaren Bearbeitungswege vergleichen – unter Berücksichtigung, wie jede Variante messtechnisch kontrolliert wird – statt die Maschine allein nach dem allgemeinen Erscheinungsbild des Werkstücks auszuwählen.
Die CNC-gefräste Teile-Seite zeigt die Arten von Gehäusen, Halterungen und Mehrmerkmals-Blöcken, die zu diesen Gesprächen führen. Eine ähnliche Form ist ein nützlicher Ausgangspunkt – kein Versprechen, dass dieselbe Spannvorrichtung verwendet wird.
Die Losgröße verändert den Wert einer verbesserten Beladungsanordnung.
Bei gelegentlichen Einzelstücken kann die Vorbereitung der Spannvorrichtung wichtiger sein als das Abschneiden weniger Sekunden pro Zyklus. Bei Wiederholungsbestellungen kann sich dieses Verhältnis verschieben. Sobald eine Spannvorrichtung entworfen und erprobt wurde, kann ihre erneute Verwendung den Aufwand für ihre Vorbereitung auf mehr Teile verteilen. Das ist eine Kostenbeziehung – kein universeller Mengenschwellenwert.
Der Palettenwechsel bietet eine weitere Möglichkeit: Während die Maschine an einem Palettentisch bearbeitet, wird ein anderer Palettentisch beladen. Haas dokumentiert diese Anordnung für seine vertikale VC-Baureihe – sowohl für wiederholte Aufträge als auch für unterschiedliche Aufträge auf separaten Paletten. Automatisierung ist daher kein ausschließlich horizontales Vorzugsmerkmal. Ob sie hilft, hängt davon ab, wie Beladung, Bearbeitung und Palettenwechsel ineinandergreifen. [8]
Hier ist ein einfaches Beispiel: Angenommen, ein erprobter Weg reduziert die wiederholte Handhabung pro Teil um 90 Sekunden. Bei 200 Teilen ergibt das 18,000 Sekunden – also fünf Stunden Handhabungszeit. Das bedeutet nicht automatisch fünf Stunden kürzere Lieferfrist: Ein Teil der Arbeit könnte bereits überlappen, und die neue Spannvorrichtung erfordert Zeit für ihre Vorbereitung. Es liefert dem Betrieb jedoch eine konkrete Einsparung, die mit dem Vorbereitungsaufwand verglichen werden kann.
Dasselbe Prinzip erklärt, warum ein höherer Maschinenstundensatz dennoch zu einem wettbewerbsfähigen Teilangebot führen kann. Weniger Handhabungsschritte, weniger wiederholter Rüstaufwand oder mehr Teile pro Ladezyklus können dies ausgleichen. Ebenso kann eine aufwändige Palettenaufspannung für zwei einfache Prototypen wenig Sinn ergeben. Vergleichen Sie die gesamte Fertigungsroute und die Bestellmenge – nicht lediglich einen isolierten Stundensatz.
Eine Vertikalmaschine kann immer noch mehrere Seiten bearbeiten.
Vertikal versus Horizontal ist nicht dasselbe wie Dreiaxis- versus Fünfachsbearbeitung. Eine Vertikal-Bearbeitungszentrum mit geeignetem Dreh- oder Neigetisch kann zusätzliche Werkstückflächen der Spindel präsentieren. Fünfachs-Anordnungen können das Werkstück entweder für Schnitte mit festem Winkel positionieren oder während des Schnitts eine koordinierte Drehbewegung durchführen. Haas veranschaulicht beide Ansätze in seiner Fünfachsanleitung. [10]
Für einen Block mit schrägen Bohrungen könnte diese Option nützlicher sein als eine konventionelle Horizontalaufspannung. Für ein dünnes Teil könnte stattdessen entscheidend sein, wie es gestützt wird. Sobald zusätzliche Achsen, spezielle Spannvorrichtungen und Ladesysteme in den Vergleich einbezogen werden, geht es weniger um zwei Maschinenkategorien und vielmehr um zwei praktikable Aufspannungen.
Deshalb ist es auch üblich, dass eine Zeichnung das gewünschte Ergebnis angibt, anstatt die Spindelausrichtung vorzuschreiben. Geben Sie die Merkmale, Bezugsflächen und Prüfbedingungen an. Wo ein qualifizierter Prozess oder eine vertragliche Anforderung die Maschine oder den Fertigungsweg vorschreibt, muss diese Anforderung ausdrücklich beibehalten werden.
Was Sie fragen sollten, wenn ein Betrieb einen Fertigungsweg gegenüber dem anderen vorschlägt
Fragen Sie, wie das Werkstück eingespannt wird und welche Flächen vor der Löschung bearbeitet werden. Fragen Sie dann, was sich im nächsten Aufspannungszyklus ändert. Eine hilfreiche Erklärung sollte sich konkret auf die Merkmale Ihrer Zeichnung beziehen – nicht nur mit der Aussage „wir verwenden die Horizontalmaschine“ enden.
Bei einer tiefen Tasche fragen Sie, wie das Werkzeug den Boden erreicht und wie die Späne den Schnittbereich verlassen. Bei einer Wiederholungsbestellung fragen Sie, ob das Angebot von einer speziellen Spannvorrichtung ausgeht, wie diese Vorrichtung bei späteren Bestellungen gehandhabt wird und für welche Mengen der angegebene Preis gilt. Bei einer formschlüssigen Montage fragen Sie, wie die betreffenden Oberflächen nach Abschluss aller Bearbeitungs- und Nachbearbeitungsschritte positioniert und geprüft werden.
Sie müssen das Maschinenprogramm nicht selbst erstellen. Diese Fragen erleichtern lediglich den Vergleich zweier vorgeschlagener Verfahren. Für ein konkretes Teil erklärt unsere CNC-Frässervice-Seite, was Sie beim Teilen der Zeichnung und der Anforderungen berücksichtigen sollten.
Fragen zu vertikaler und horizontaler Fräsarbeit
Kann eine Horizontalfräsmaschine eine ebene Fläche bearbeiten?
Ja. Horizontal beschreibt die Spindelachse, nicht eine Einschränkung der Oberflächenform. Mit geeignetem Werkzeug und einer passenden Werkstückaufspannung können Flächen, Nuten, Bohrungen und andere Merkmale bearbeitet werden. Die entscheidende Frage ist, ob diese Anordnung für das jeweilige Werkstück sinnvoll ist. [1][3]
Hat eine vertikale Fräsmaschine bei jeder tiefen Tasche Schwierigkeiten?
Nein. Die Tiefe ist nur ein Faktor. Auch die Breite der Tasche, die Reichweite des Werkzeugs, das Material, die Werkstückunterstützung und die Spanabfuhr spielen eine Rolle. Ein horizontaler Ansatz kann in einigen Fällen hilfreich sein, beseitigt jedoch nicht die physikalischen Grenzen des Fräsers oder verwandelt jede tiefe Geometrie automatisch in eine einfache Operation. [7][9]
Ist das horizontale Fräsen nur bei hohen Stückzahlen wirtschaftlich sinnvoll?
Nein. Zu den horizontalen Maschinenfamilien gehören verschiedene Arbeitsräume und Konfigurationen – nicht nur Produktionsmaschinen mit Palettenwechselsystem. Eine geeignete Spannvorrichtung und ein mehrseitiges Werkstück können diesen Ansatz bereits bei kleineren Aufträgen rechtfertigen. Wiederholung verändert die Wirtschaftlichkeit, doch es gibt keine universelle Losgröße, ab der jeder Auftrag zwangsläufig auf eine HMC (Horizontal Machining Center) umgestellt werden müsste. [1][4]
Muss ich beim RFQ explizit vertikales oder horizontales Fräsen anfordern?
In der Regel ist es hilfreicher, das gewünschte Ergebnis zu beschreiben und die Fertigungswerkstatt ihren Bearbeitungsweg erläutern zu lassen. Geben Sie die Zeichnung, den Werkstoff, die Menge, die Oberflächenanforderungen und die Prüfanforderungen an; unsere CNC-Fräsbearbeitungs-RFQ-Checkliste erklärt, was hierzu gehört. Fügen Sie alle zwingenden Einschränkungen bezüglich des Fertigungsablaufs separat hinzu, statt vorauszusetzen, dass allein die Maschinenkategorie die Qualität definiert.
Beginnen Sie mit den Flächen, die Sie erreichen müssen.
Für eine Platte mit den meisten Merkmalen auf der Oberseite reicht möglicherweise eine einfache vertikale Aufspannung aus. Für einen Block, der immer wieder gelöst und gedreht werden muss, lohnt sich ein genauerer Blick auf eine horizontale Anordnung oder eine vertikale Maschine mit Drehtisch. Und für eine Tasche, die voller Späne ist, prüfen Sie vorab den Abfuhrweg für die Späne – bevor Sie nach einer höheren Spindeldrehzahl fragen.
Die entscheidende Frage lautet: Verringert die gewählte Aufspannung unpraktikablen Zugang und wiederholtes Umspannen, ohne dabei ein anderes Problem zu verursachen?
Technische Referenzen
Die nachstehenden Quellen stützen die Erläuterungen zu Maschinen und Bearbeitungsverfahren. Die dargestellten Aufspannbeispiele und Zeitberechnungen in diesem Artikel dienen lediglich zur Veranschaulichung und beruhen nicht auf einem Kundenprojekt.
[1] Haas Automation. Horizontale CNC-Fräsmaschinen.
[2] Haas Automation. VF-2: Vertikale Bearbeitungszentren und Drehkonfigurationen.
[3] Sandvik Coromant. Nuten- oder Rillenfräsen.
[4] Haas Automation. EC-1600: Horizontale Maschine und Zugang über Drehtisch.
[5] Haas Automation. Bedienungsanleitung für Fräsmaschinenbediener: Werkstückaufspannung.
[6] Haas Automation. EC-400: Werkzeuge, Spanabfuhr und Paletten-Systeme.
[7] Sandvik Coromant. Fräsen von Bohrungen und Hohlräumen/Taschen.
[8] Haas Automation. Vertikale Bearbeitungszentren mit Palettenwechsler.
[9] Sandvik Coromant. So reduzieren Sie Vibrationen beim Fräsen.
[10] Haas Automation. 5-Achsen-Fräsbearbeitung vereinfacht.
[11] Sandvik Coromant. Oberflächenerzeugung beim Fräsen.


