Auf dieser Seite
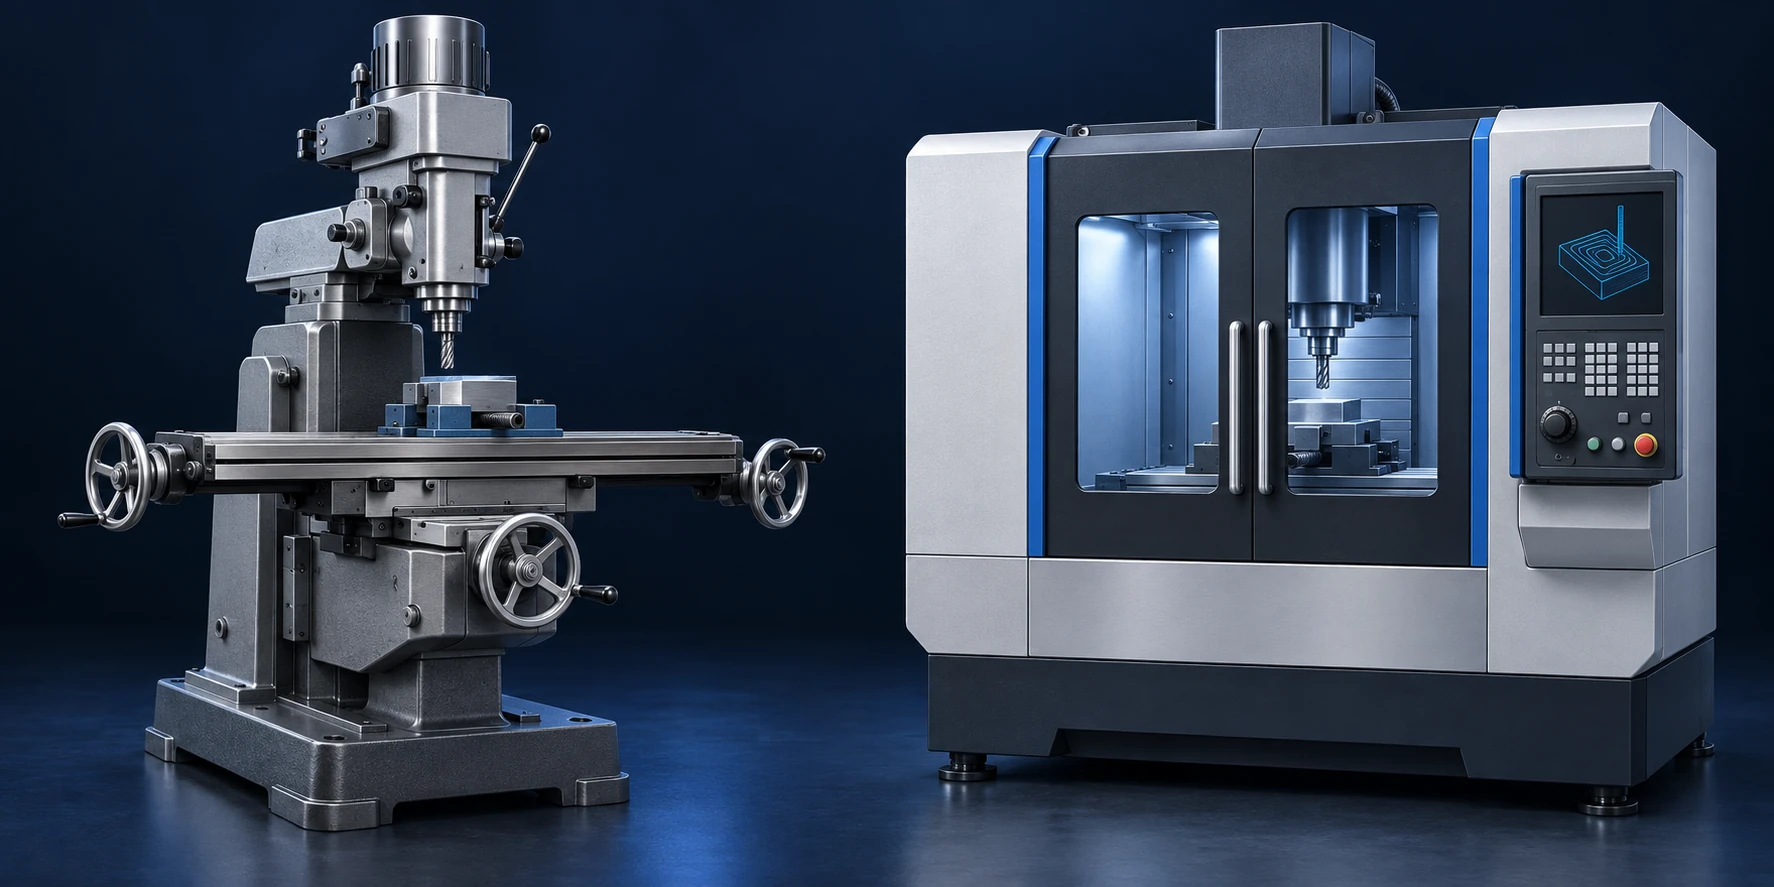
Beim manuellen Fräsen steuert der Maschinenschlosser jede Bewegung selbst. CNC (Computerized Numerical Control) Fräsen nutzt ein Programm, um die Maschinenbewegungen zu steuern. Eine manuelle Fräsmaschine kann eine praktische Wahl für wenige geradeaus geführte Schnitte sein; CNC wird besonders dann nützlich, wenn eine Aufgabe verbundene Kurven, viele Koordinaten oder sich wiederholende Merkmale umfasst. Der Unterschied liegt in der Art der Arbeitssteuerung – nicht darin, ob ein Motor den Fräser antreibt. [1][2]
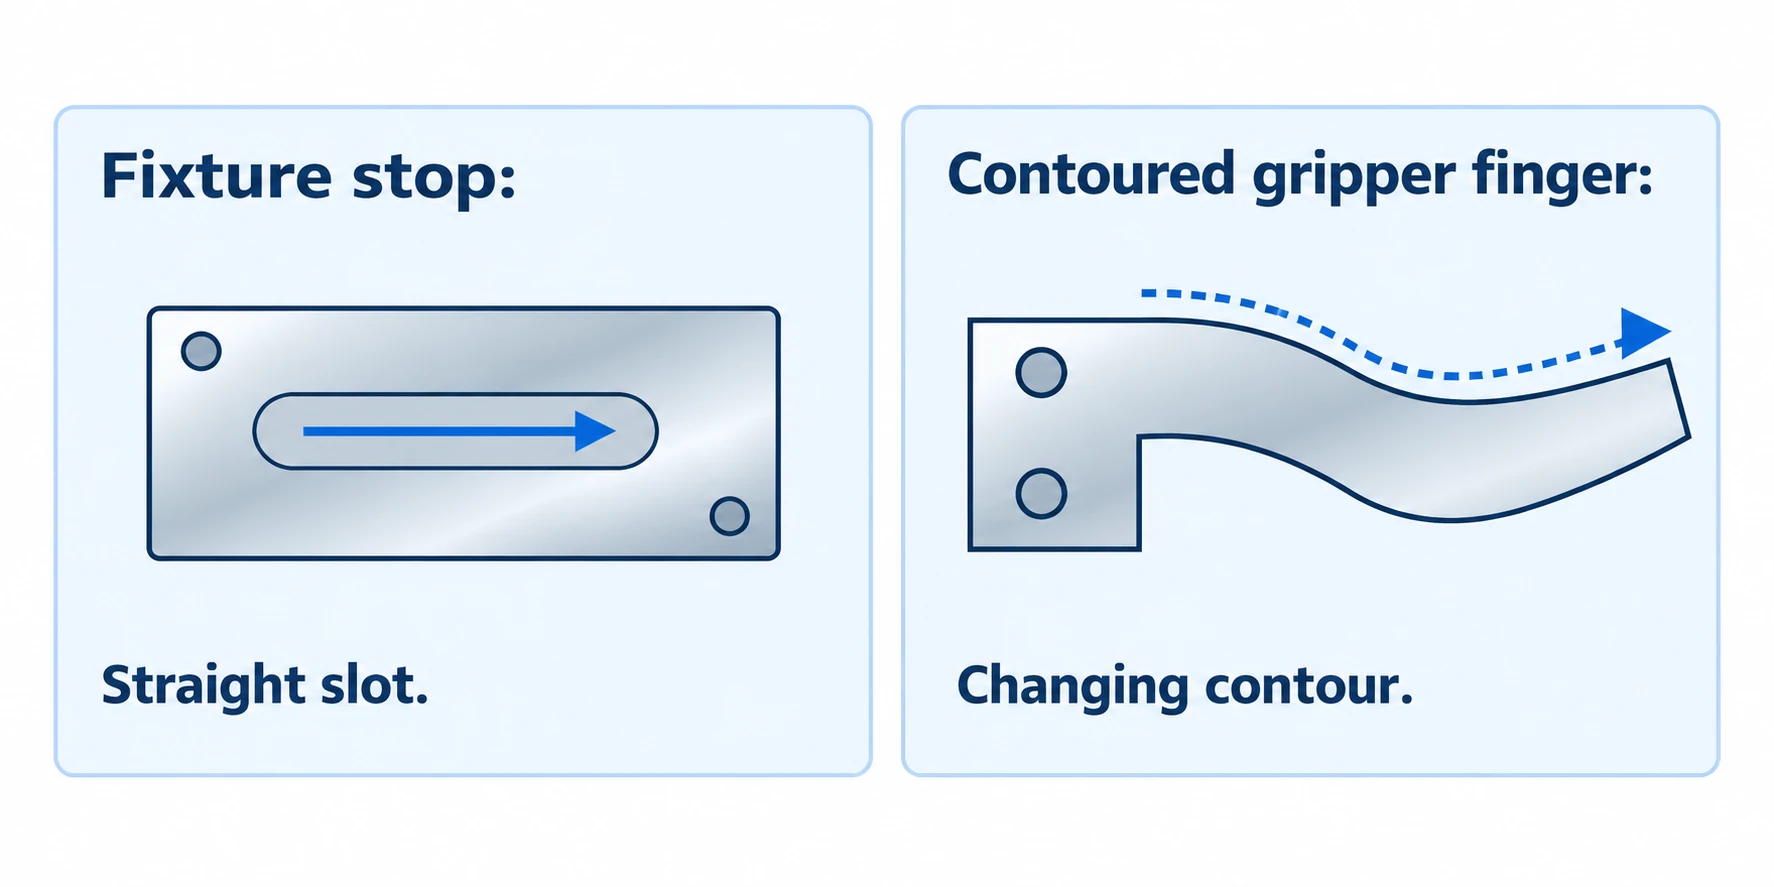
Nehmen Sie beispielsweise eine Anschlagvorrichtung mit einer einzigen Justierschlitzbohrung. Ein erfahrener Maschinenschlosser mit geeigneter Aufspannung kann diese Aufgabe möglicherweise abschließen, ohne ein CNC-Programm vorzubereiten. Verleiht man dem Anschlag jedoch ein gekrümmtes Profil, fügt mehrere Bohrpositionen hinzu oder fordert im nächsten Monat eine weitere Charge an, so wird das Speichern der Bewegungsabläufe in einem Programm deutlich sinnvoller.
Dieser Artikel vergleicht diese Arbeitssituationen. Für die zugrundeliegenden Zerspanungsprinzipien beider Verfahren siehe wie CNC-Fräsen funktioniert.
Header-Bild: KI-generierte Konzeptillustration einer manuellen Fräsmaschine und eines CNC-Fräszentrums; kein Foto der VETCNC-Ausrüstung.
Manuelles vs. CNC-Fräsen im Überblick
| Frage | Manuelles Fräsen | CNC-Fräsen |
|---|---|---|
| Wer steuert die Vorschubbewegungen? | Der Maschinenschlosser mittels Handräder und gegebenenfalls eingebauter motorischer Vorschübe. | Die Steuerung folgt programmierten Positionen, Bahnen und Vorschüben. |
| Was ist eine einfache Einstiegsaufgabe? | Einige leicht zugängliche Flächen, Nuten oder Bohrungen. | Eine Kontur, ein sich wiederholendes Merkmalsmuster oder eine Sequenz, die es wert ist, gespeichert zu werden. |
| Was muss vorbereitet werden? | Werkstückspannung, Bezugsflächen, Werkzeuge und Reihenfolge der Schnitte. | Dasselbe gilt auch hier – zusätzlich benötigt wird ein geeignetes Programm sowie dessen Verifikation. |
| Wie werden Kurven erzeugt? | Mittels geeigneter Zusatzgeräte oder koordinierter manueller Methoden; Komplexität erhöht den Arbeitsaufwand. | Koordinierte Achsenbewegung folgt programmierten Geraden und Kurven. |
| Was kann wiederverwendet werden? | Spannvorrichtungen, Anschläge, Notizen und die Methode des Operators. | Spannvorrichtungen und Einrichtungsprotokolle sowie das Programm für die korrekte Revision. |
| Wohin richtet der Operator seine Aufmerksamkeit? | Steuerung der Bewegungen und Überprüfung des Fortschritts während der Bearbeitung. | Vorbereitung und Validierung des Prozesses, Werkstückeinlegen, Überwachung und Prüfung der Teile. |
Die mechanische Bearbeitung überlappt sich: Bei beiden Verfahren ist ein gestütztes Werkstück und geeignetes Schneidwerkzeug erforderlich. Der wesentliche Unterschied liegt darin, wie viel des Bewegungsablaufs die Maschine nach ihrer Vorbereitung selbstständig ausführen kann. [2][10]
Was ändert sich an der Steuerung?
Handräder, Antriebsvorschübe und digitale Anzeigegeräte
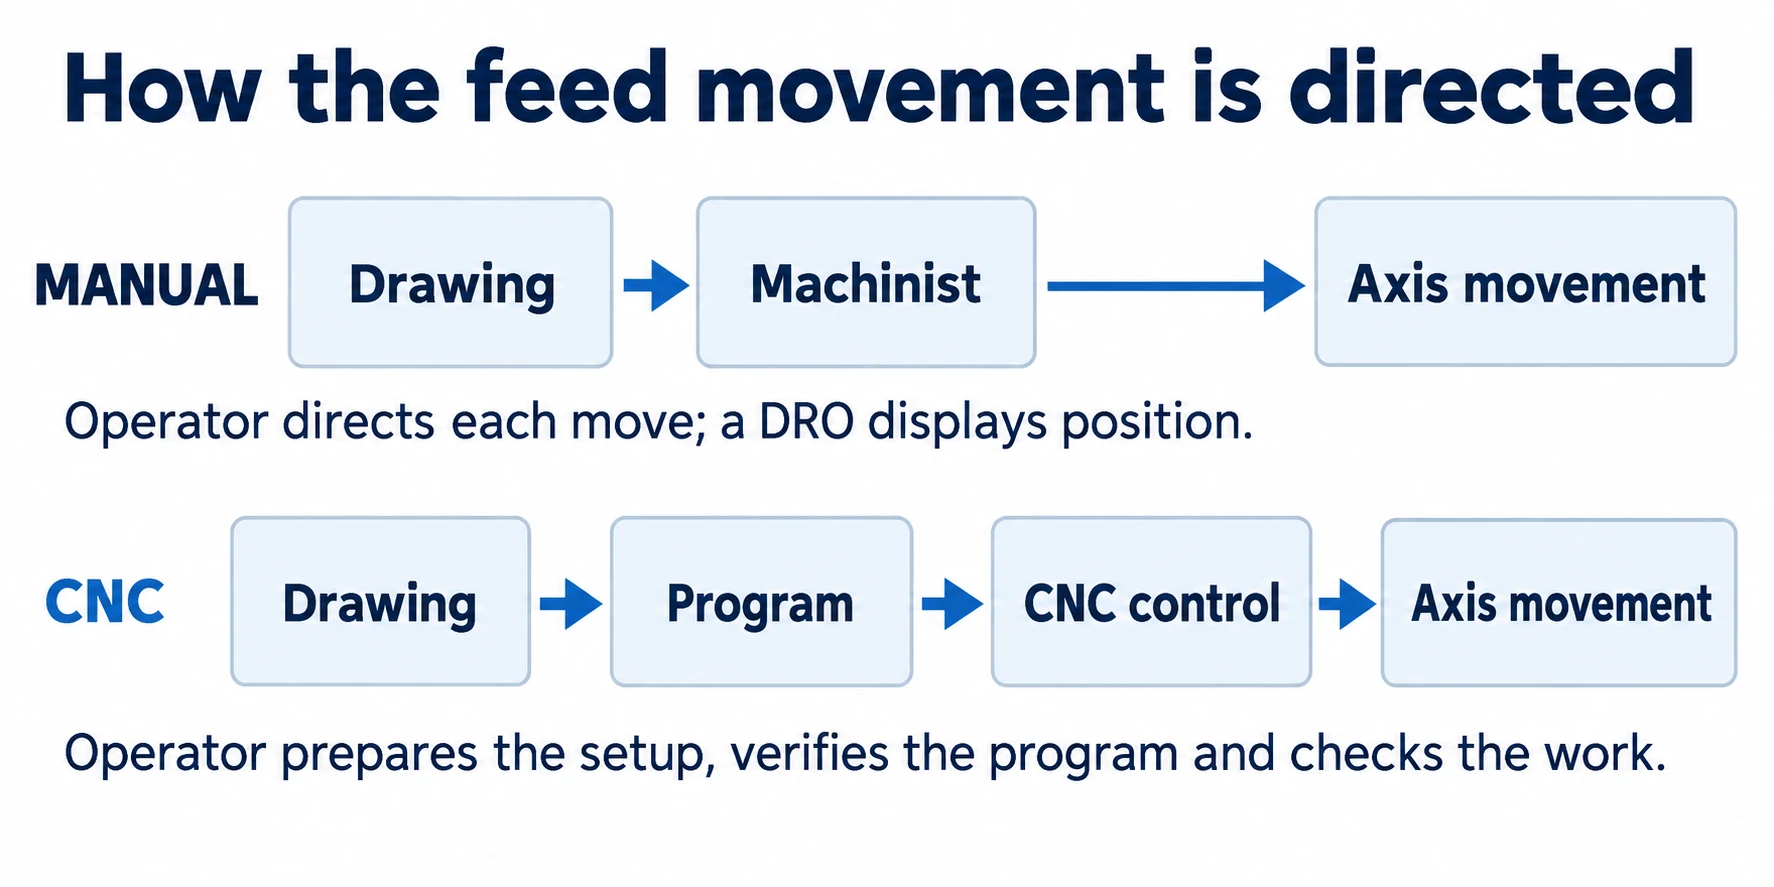
Bei einer herkömmlichen manuellen Fräsmaschine positioniert der Bediener das Werkstück und steuert jeden Schnitt manuell. Ein Handrad bewegt eine Achse; ein eingebauter Antriebsvorschub kann diese mit einer gewählten Vorschubgeschwindigkeit bewegen. Der Maschinist entscheidet jedoch weiterhin eigenständig, wann mit dem Schnitt begonnen oder beendet wird, die Richtung geändert oder zur nächsten Geometrie gewechselt wird.
Ein digitales Anzeigegerät oder DRO erleichtert das Ablesen der Position. Statt sich ausschließlich auf die Skala am Handrad zu verlassen, kann der Bediener einen Positions-Wert relativ zu einem gewählten Bezugspunkt ablesen. Das DRO meldet die Bewegung; der Bediener steuert den Schnitt jedoch weiterhin manuell. [1]
Für den Justierschlitz muss der Maschinist dessen Lage und Tiefe festlegen und anschließend die Bewegung entlang seiner Länge steuern. Ein mechanischer Vorschub kann bei einem geraden Durchgang unterstützen. Das Hinzufügen einer Kurve oder einer Reihe sich ändernder Koordinaten erhöht den Aufwand für die Positionierung.
Ein CNC-Programm speichert die Abfolge
Ein CNC-Programm legt Bewegungen und Schnittbedingungen fest, die die Steuerung nacheinander ausführen kann. Der Bediener bestimmt die Werkstücklage, lädt die Werkzeuge und gibt die zugehörigen Korrekturen ein oder misst sie. Diese Korrekturen verbinden die programmierten Positionen mit dem realen Aufspannungszustand. [3]
Bei einem wiederholten Lochmuster kann die Steuerung für aufeinanderfolgende Bearbeitungsschritte zu einem gespeicherten Satz von Positionen zurückkehren. Bei einem gekrümmten Profil kann sie die Achsen koordinieren, um der Kontur zu folgen. Dies ist insbesondere dann besonders nützlich, wenn der erforderliche Weg manuell schwer reproduzierbar wäre. [4]
Einfache Arbeitsgänge können direkt an der Steuerung unter Verwendung unterstützter Funktionen programmiert werden; komplexere Geometrien können hingegen in einer Computer-Aided-Manufacturing-(CAM)-Software vorbereitet werden. Werkstatt-CNC-Steuerungen können die grundlegende Programmierung vereinfachen, sodass für eine Einzelfertigung keine aufwändige Offline-Programmiersitzung erforderlich ist. [5][6]
Der Jog-Handgriff einer CNC-Maschine dient ebenfalls zur Positionierung und Einrichtung. Allein die Anwesenheit eines Handrads neben dem Bildschirm lässt nicht darauf schließen, dass es sich um eine manuelle Maschine handelt. Unser Leitfaden zu Teilen und Bewegungsabläufen einer Fräsmaschine erläutert die Hardware ausführlicher. [6]
Wo manuelles Fräsen sinnvoll ist
Einige direkte Schnitte an einem Einzelteil
Manuelles Fräsen ist dann eine Überlegung wert, wenn die Geometrie einfach zu positionieren ist und der Auftrag nur wenig wiederholte Bewegungen erfordert. Beispiele hierfür sind das Planfräsen eines kleinen Blocks, das Fräsen einer leicht zugänglichen geraden Nut oder das Bohren einer geringen Anzahl von Löchern. Diese Aufgaben erfordern geeignete Werkzeuge und eine präzise Positionierung, bedürfen jedoch grundsätzlich keiner computergesteuerten Steuerung. [1][7]
Rückkehr zum Anschlag der Spannvorrichtung. Nehmen Sie an, es handelt sich um einen rechteckigen Rohling, die Nut ist gerade und die geforderten Abmessungen liegen innerhalb der nachgewiesenen Fertigungskapazität des Betriebs. Sobald der Rohling eingespannt und die Bezugsflächen festgelegt sind, kann der Maschinenschlosser eine kurze Folge von Bewegungen ausführen. Wenn nur ein einziger Anschlag benötigt wird, ergibt sich kaum ein Vorteil daraus, diese Bewegungsfolge zu speichern.
Dieser Vorteil ergibt sich aus dem Aufwand, der für die konkrete Aufgabe erforderlich ist. Ein passendes CNC-Programm, das bereits in der Programmbibliothek des Betriebs vorhanden ist, würde das Verhältnis verändern. Ebenso wäre es vorteilhaft, wenn die passende Spannvorrichtung bereits an einer Maschine montiert wäre. Für diesen Anschlag lautet die sinnvolle Frage: Welche der verfügbaren Einrichtungen ermöglicht den geforderten Schnitt mit geringerem Vorbereitungsaufwand?
Eine maßgenaue Justierung an einer bekannten Merkmalsfläche
Manchmal erfordert eine Spannvorrichtung nach einer Versammlungsprobe eine kleine Änderung. Angenommen, ihre Freistellnut muss verlängert werden und der Konstrukteur hat den neuen Endpunkt sowie die Flächen spezifiziert, die unverändert bleiben müssen.
Falls die Vorrichtung sicher gehalten werden kann und das Merkmal zugänglich ist, kann eine kurze manuelle Operation zweckmäßig sein. Der Maschinenschlosser kann den Bezugspunkt festlegen, die geplante Anpassung vornehmen und das Ergebnis messen. Es besteht keine Notwendigkeit, die gesamte Fertigungsfolge neu aufzubauen, nur um eine zusätzliche Schnittoperation zu besprechen.
Die Zeichnungsänderung gehört weiterhin in die Projektdokumentation. Andernfalls könnte die nächste Vorrichtung nach der alten Version gefertigt werden und dieselbe Anpassung erfordern. Die Anpassung muss der genehmigten Änderung folgen, einschließlich der darin festgelegten neuen Prüfanforderungen.
Manuelle Arbeit bleibt auch für das Verständnis der Beziehung zwischen Positionierung und Zerspanung nützlich. Schüler können unmittelbar die Wirkung einer Vorschubbewegung oder einer Änderung der Schnitttiefe beobachten. Die Ausbildung muss das Werkstückspannen, den Maschinenschutz und den sicheren Betrieb umfassen; die Vertrautheit mit den Handrädern ist lediglich ein Teil der erforderlichen Fertigkeit. [13]
Wo CNC-Fräsen seine Rüstzeit wettmacht
Kurven und koordinierte Bewegungen
Ein gekrümmter Greiferfinger stellt eine andere Aufgabe dar als der gerade Schlitz. Seine wirksame Kante kann eine Gerade in einen Kreisbogen und dann in eine weitere Kurve übergehen lassen. Das Verfolgen dieser Form erfordert eine koordinierte Bewegung statt einer Reihe unabhängiger geradliniger Vorschübe.
CNC interpoliert Koordinatenachsen, um programmierte Geraden und Kreisbögen zu erzeugen. Bei geeigneter CAM und Maschinenausstattung können komplexere Konturen in eine Folge von Werkzeugbewegungen umgesetzt werden. Der praktische Vorteil besteht darin, dass der Maschinist die Form vorbereiten und überprüfen sowie denselben Bewegungsablauf anschließend wiederholt ausführen kann. [4][9][2]
Manuelle Maschinen können ebenfalls gekrümmte Merkmale herstellen. Ein Drehmaschinentisch beispielsweise ermöglicht eine kontrollierte Rotation für kreisförmige Werkstücke und Positionierungsschritte. Doch eine bequeme kreisförmige Aufspannung löst nicht jede unregelmäßige Kontur. Mehrere wechselnde Radien oder eine Freiformfläche machen den manuellen Weg zunehmend umständlich. [7]
Hier kann CNC bereits bei einem einzigen Teil sinnvoll sein. Der Grund hierfür ist der erforderliche Bewegungspfad – nicht die bestellte Stückzahl.
Wiederholte Merkmale und Wiederholungsbestellungen
Betrachten Sie einen Werkzeughalter mit vielen Bohrlochpositionen. Ein CNC-Bohrzyklus kann an programmierten Koordinaten wiederholt werden und übernimmt die Annäherung, das Bohren sowie die Rückzugsbewegung für jede Position. Der Bediener muss jedes Loch nicht mehr manuell positionieren. [12]
Der Vorteil steigt, wenn der Bediener andernfalls eine lange Liste von Koordinaten wiederholt abarbeiten müsste. Eine gespeicherte Sequenz reduziert diese routinemäßige Positionierarbeit. Eine Bearbeitungszentrale mit automatischem Werkzeugwechsler kann innerhalb des Zyklus auch zwischen Werkzeugen wechseln; CNC-Maschinen ohne diese Ausrüstung erfordern weiterhin manuelle Werkzeugwechsel. [5]
Für eine spätere Bestellung bewahren Sie das Programm zusammen mit seiner Zeichnungsrevision, den Spannvorrichtungsinformationen, der Werkzeugliste und den Einrichtungsreferenzen auf. Eine Datei namens „final.nc“ lässt zu viel Raum für Interpretation. Der Bediener muss sowohl die Einrichtung neu rekonstruieren als auch das Programm erneut laden. [3][9]
Auch manuelle Losgrößen können von Anschlägen, Spannvorrichtungen und strukturierten Arbeitsblättern profitieren. Der Vergleich bezieht sich auf die tatsächliche Menge an Positionier-, Handhabungs- und Prüfaufwand, die pro Werkstück verbleibt – nicht darauf, dass manuelle Arbeit bei jedem Werkstück stets von Null beginnt.
Welche Methode ist schneller oder kostengünstiger?
Trennen Sie die Vorbereitung von der Arbeit, die bei jedem Werkstück wiederholt wird. Das Programmieren und Erproben eines neuen CNC-Auftrags kann anfangs länger dauern, während ein wiederverwendbarer Zyklus die wiederholte Zeit reduzieren kann. Bei manueller Bearbeitung kann die Vorbereitungsphase für eine einfache Merkmalsbearbeitung kurz sein, doch mit steigender Stückzahl nimmt der direkte Handhabungsaufwand zu.
Vergleichen Sie eine manuelle Route mit 30 Minuten Batch-Vorbereitung und 20 Minuten pro Teil mit einer CNC-Route mit 90 Minuten Vorbereitung und 8 Minuten pro Teil. Für diese Berechnung erfüllen beide Routen dieselbe Zeichnung und umfassen denselben Umfang an Handhabung und Prüfung.
| Werkstattzeit | Manueller Weg | CNC-Weg |
|---|---|---|
| Vorbereitung der Charge | 30 Minuten | 90 Minuten |
| Wiederholte Arbeit pro Teil | 20 Minuten | 8 Minuten |
| Gesamt für 1 Teil | 50 Minuten | 98 Minuten |
| Gesamt für 5 Teile | 130 Minuten | 130 Minuten |
| Gesamt für 20 Teile | 430 Minuten | 250 Minuten |
Für beide Routen gilt: Gesamte Werkstattzeit = Batch-Vorbereitung + (Stückzahl × Wiederholungszeit pro Teil). Bei diesen Eingabewerten benötigt die CNC-Route 60 zusätzliche Minuten Vorbereitungszeit, spart jedoch 12 Minuten pro Teil ein. Ab fünf Teilen gleichen sich diese Unterschiede aus. Ändern Sie das Programm, die Spannvorrichtung oder die Zerspanaufgabe – dann verschiebt sich auch der Break-even-Punkt.
Dies ist ein Zeitvergleich, kein Preisangebot. Der Preis eines Betriebs berücksichtigt zudem unterschiedliche Lohn- und Maschinenkosten, Material, Werkzeuge, Prüfung sowie eventuelle Nachbearbeitungsschritte. Falls das Einlegen oder die Vorbereitung mit einer anderen Tätigkeit überlappt, weicht die gesamte Lieferzeit von einer einfachen Summe der Stunden ab. Eine geringere Zykluszeit allein beantwortet weder die eine noch die andere Frage.
Für eine konkrete Bestellung vergleichen Sie stets dieselbe Menge und denselben Leistungsumfang. Prüfen Sie insbesondere, ob ein Angebot die Vorbereitung der Spannvorrichtung enthält, während das andere davon ausgeht, dass diese bereits vorhanden ist. Unser CNC-Leitfaden zu Bearbeitungskosten und Angebotsvergleich behandelt diese Unterschiede, ohne eine feste Chargengröße für den Methodenwechsel vorzuschreiben.
Genauigkeit und Oberflächenqualität: Was verbessert CNC tatsächlich?
CNC bietet direkte Steuerung über programmierte Positionen und koordinierte Bahnen. Dies ist besonders wertvoll, wenn mehrere Merkmale dieselbe Bearbeitungsreihenfolge durchlaufen müssen oder wenn eine Kontur manuell nur schwer zu erzeugen wäre. Es erleichtert zudem die Wiederholung einer verifizierten Reihenfolge. [4]
Ein erfahrener manueller Maschinenschlosser kann bei geeigneten Merkmalen genaue Arbeit leisten. Beide Wege hängen weiterhin von der physischen Schneid-Einrichtung ab. Ein langes Werkzeug kann sich verformen, eine dünne Wand kann sich verschieben, und Verschleiß an der Maschine kann das Ergebnis beeinflussen. Die Fräsleitlinien von Sandvik identifizieren Fräser, Spannfutter, Maschine, Werkstück und Spannmittel als Ursachen für Schwingungen. [10]
Stellen Sie sich beim Anschlag des Spannmittels vor, dass die Nut stets korrekt positioniert ist, aber zu schmal ausgeführt wird. Die Wiederholung der Position reicht nicht aus: Größe des Werkzeugs, Schnittverhalten und Messverfahren müssen berücksichtigt werden. Umgekehrt kann eine Nut die richtige Breite aufweisen, jedoch falsch positioniert sein. Diese beiden Fehler erfordern unterschiedliche Korrekturen.
Die letzte Ziffer eines DRO sowie die kleinste angezeigte Inkrementgröße einer CNC-Steuerung sind Angaben zur Positionsanzeige – keine Garantie für die Genauigkeit des fertigen Teils. Das Merkmal muss mit einer Methode gemessen werden, die seinen Anforderungen entspricht. [1][6]
Die Oberflächenbeschaffenheit hängt zudem von der Geometrie des Fräsers, dem Vorschub und dem Laufausgleich ab. Ein programmiertes Vorschubprofil sorgt für eine konsistente Bewegung; ein geeigneter mechanischer Vorschub kann auch bei einer geraden manuellen Bearbeitung hilfreich sein. Eine Änderung der Steuerungsart kann weder eine beschädigte Schneide noch eine instabile Aufspannung kompensieren. [10][11]
Deshalb ist ein aussagekräftiger Vergleich stets an eine konkrete Merkmalsangabe geknüpft: Nutbreite, Bohrungsposition, Ebenheit oder eine spezifizierte Oberflächenbeschaffenheit. Die pauschale Behauptung, eine Methode sei „präziser“, bleibt zu vage und lässt zu viele Aspekte unerklärt.
Was der Bediener weiterhin selbst ausführen muss
An einer manuellen Fräsmaschine steuert der Maschinist den Vorschub manuell, überwacht die Position und entscheidet selbst, wann zum nächsten Schnitt gewechselt wird. Das Lesen der Zeichnung, die Auswahl der Werkzeuge sowie die Kontrolle des Bearbeitungsfortschritts gehören zu dieser handwerklichen Tätigkeit.
CNC verlagert einen Großteil dieser Arbeit in die Vorbereitung. Jemand muss das Programm erstellen oder überprüfen, die Korrekturen festlegen, die Freigänge verifizieren und den ersten Durchlauf abnehmen. Programmgrafiken und Simulationen unterstützen dabei die Prüfung, während die physische Aufspannung den geplanten Anforderungen exakt entsprechen muss. [9]
Sobald der Bearbeitungszyklus abgenommen ist, können einige Schnitte ohne direkte Steuerung durch den Bediener laufen. Dennoch erfordern das Beschicken, der Werkzeugzustand, die Spanabfuhr und die Prüfung weiterhin Aufmerksamkeit. Ein automatisierter Zyklus ist stets gemäß den Sicherheitsanforderungen der Maschine zu überwachen und zu betreiben; dies ist keine Rechtfertigung, Sicherheitsvorrichtungen zu umgehen oder einen nicht abgenommenen Prozess unbeaufsichtigt zu lassen. [8]
Welche Methode eignet sich für Ihr Bauteil?
Für eine Einzelanfertigung mit einer geraden Nut beginnen Sie zunächst mit einer einfachen manuellen Aufspannung. Für einen Greiferfinger mit sich änderndem Konturverlauf sollten Sie CNC in Betracht ziehen – selbst bei einer Menge von nur einem Stück. Bei einer Wiederholungscharge mit vielen Positionen vergleichen Sie den Vorteil einer eingesparten Zykluszeit und einer wiederverwendbaren Vorrichtung mit dem Aufwand, der für deren Vorbereitung erforderlich ist.
Auch die Maschinenverfügbarkeit spielt eine Rolle. Ein technisch kürzerer Zyklus auf einer Maschine mit langer Warteschlange führt möglicherweise nicht zu einer schnelleren Auslieferung des ersten Teils. Der Betrieb muss seinen tatsächlichen Produktionsplan neben dem Fertigungsprozess berücksichtigen.
Halten Sie beim Vergleich der beiden Verfahren die vom Zeichnungsblatt geforderten Maße und Oberflächenbedingungen unverändert. Wo ein vom Kunden bereits genehmigter Prozess die Maschine oder Methode vorgibt, ist diese Vorgabe zu befolgen. Andernfalls muss der Betrieb seine Entscheidung anhand der am Werkstück ausgeführten Schnitte erläutern können – und nicht lediglich mit der Aussage „CNC ist besser“ begründen.
Für eine Komponente, die Sie fertigen möchten, enthält unsere CNC-Fräs-Service-Seite die für eine spanende Fertigungsbesprechung erforderlichen Angaben zum Teil.
Fragen zu manueller und CNC-Fräsung
Kann eine Komponente beide Verfahren nutzen?
Ja. Ein Betrieb kann eine manuelle Operation verwenden, um ein Merkmal vorzubereiten oder anzupassen, und CNC zur Erzeugung des restlichen Geometrieanteils. Der Aufspannplan muss die Bezugsmerkmale zwischen den einzelnen Operationen übernehmen. Die fertige Komponente wird unabhängig davon, wie diese Operationen verteilt sind, stets anhand derselben Zeichnung geprüft. [3]
Ist für die CNC-Fräsung immer ein 3D-CAD-Modell erforderlich?
Nein. Einfache Merkmale können direkt aus den Maßen mithilfe der vom Steuerungssystem unterstützten Funktionen oder eines schriftlich formulierten Programms programmiert werden. Ein geeignetes Computer-Aided-Design-(CAD)-Modell gewinnt bei komplexen Profilen und Oberflächen an Bedeutung. Das Modell und die Zeichnung müssen hinsichtlich der Änderungsnummer sowie aller für den Bearbeitungsplan verwendeten Maße übereinstimmen. [2][5]
Stellen Werkstatt-CNC-Fräsmaschinen einen separaten Prozess dar?
Sie nutzen CNC-Fräsen, doch ihre Steuerungen und Aufbauten können stärker auf einfache Einrichtung und Kurzserienarbeit ausgelegt sein. Einige unterstützen manuell gesteuerte Positionierung zusätzlich zur programmierten Bearbeitung. Bei einer kleinen Aufgabe ist entscheidend, wie genau diese spezielle Steuerung und Einrichtung genutzt wird – statt jede Maschine strikt in die Kategorien „ausschließlich manuell“ oder „vollautomatisiert“ einzuordnen. [3][5][6]
Technische Referenzen
Technische Quellen für die obigen Beschreibungen zu Zerspanung und Steuerung.
[1] Sherline Products. Manuelle Fräsmaschine mit digitaler Anzeige.
[2] Haas Automation. Handbuch für Fräsmaschinenbediener: Programmierung.
[3] Haas Automation. Handbuch für Fräsmaschinenbediener: Werkstückeinrichtung.
[4] Haas Automation. G02/G03: Kreisinterpolation.
[5] Haas Automation. Werkstatt-Fräsmaschinen: Steuerungen und Konfigurationen.
[6] Haas Automation. Handbuch für Fräsmaschinenbediener: Steuerungsanzeige.
[7] Sherline Products. Manueller Dreh- und Teil-Tisch: Rotation und Teilung.
[8] Haas Automation. Fräsmaschinen-Bedienungsanleitung: Sicherheit.
[9] Haas Automation. Fräsmaschinen-Bedienungsanleitung: Bedienung und Grafikprüfungen.
[10] Sandvik Coromant. So reduzieren Sie Schwingungen beim Fräsen.
[11] Sandvik Coromant. Oberflächenerzeugung beim Fräsen.
[12] Haas Automation. G81: Bohr-Zyklus (Canned Cycle).
[13] Sherline Products. Dreh- und Fräsmaschinen-Montage- und Anleitungshandbuch: Sicherheitsregeln und vertikale Fräsbetriebsweise.



