Sur cette page
Le fraisage manuel place le fraiseur aux commandes de chaque déplacement. Le fraisage CNC (commande numérique par ordinateur) utilise un programme pour piloter les mouvements de la machine. Une fraiseuse manuelle peut constituer un choix pratique pour quelques coupes simples ; le fraisage CNC devient particulièrement utile lorsqu’un travail implique des courbes raccordées, de nombreux points de coordonnées ou des éléments répétés. La différence réside dans la manière dont le travail est contrôlé, non pas dans le fait qu’un moteur entraîne l’outil de coupe. [1][2]
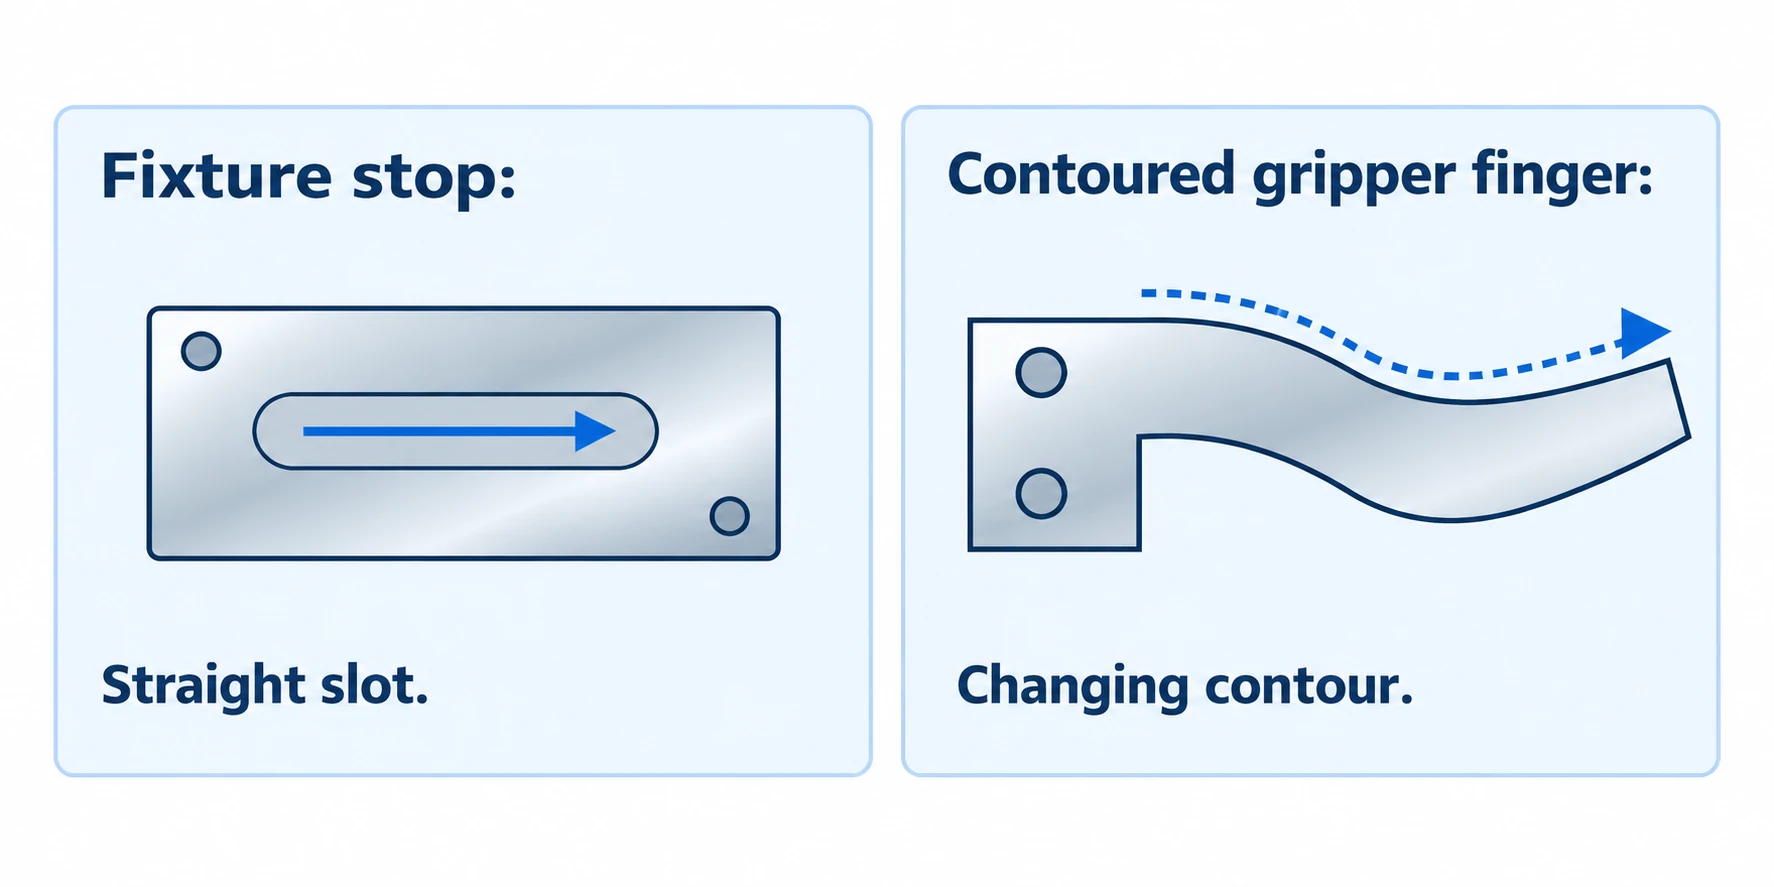
Prenons l’exemple d’une butée de montage nécessitant une seule fente de réglage. Un fraiseur expérimenté, disposant d’une configuration adaptée, peut réaliser cette pièce sans avoir à préparer de programme CNC. Donnez à cette butée un profil courbe, ajoutez plusieurs positions de perçage ou demandez un autre lot le mois prochain, et enregistrer les mouvements dans un programme devient nettement plus utile.
Cet article compare ces situations de travail. Pour les principes fondamentaux d’usinage propres à chaque méthode, consultez comment fonctionne l’usinage CNC.
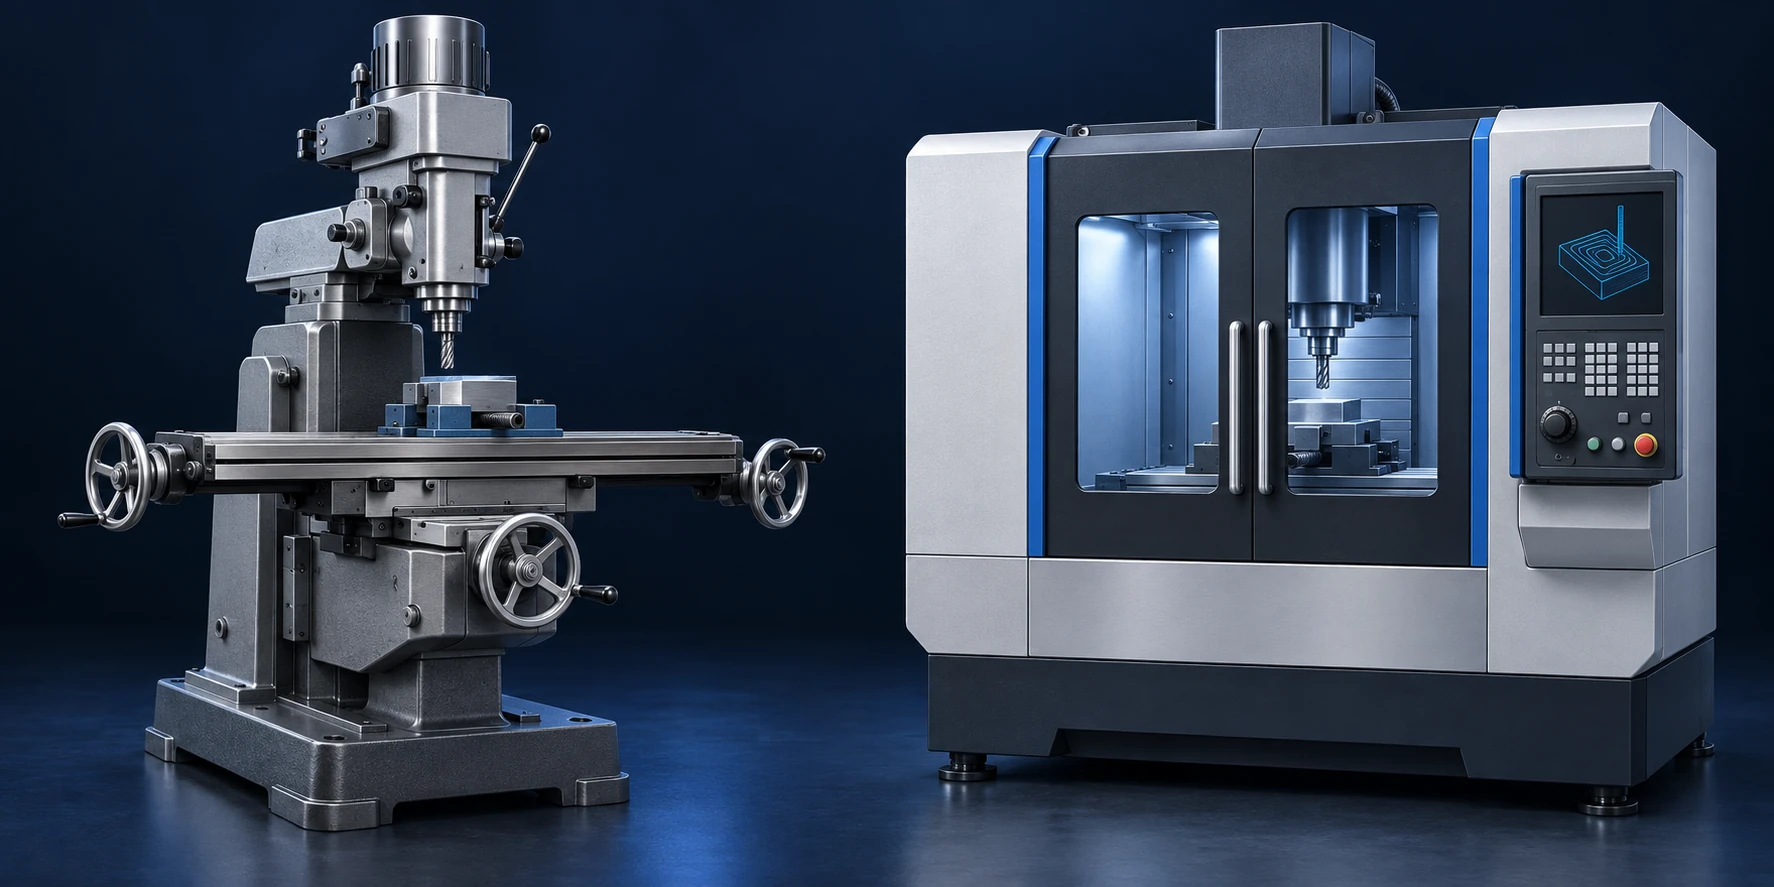
Image d’en-tête : illustration conceptuelle générée par IA représentant une fraiseuse manuelle et un centre d’usinage CNC ; il ne s’agit pas d’une photographie d’équipements VETCNC.
Fraisage manuel et fraisage CNC en bref
| Question | Fraisage manuel | Fraisage CNC |
|---|---|---|
| Qui commande les avances ? | Le fraiseur, via les molettes manuelles et, le cas échéant, les avances motorisées. | La commande suit les positions, les trajectoires et les avances programmées. |
| Quel est un travail initial simple ? | Quelques faces, rainures ou trous facilement accessibles. | Un contour, un motif d’éléments répétés ou une séquence digne d’être sauvegardée. |
| Que faut-il préparer ? | La fixation de la pièce, les références, les outils et l’ordre des passes. | Ces mêmes éléments, ainsi qu’un programme adapté et sa vérification. |
| Comment sont réalisées les courbes ? | À l’aide d’accessoires adaptés ou de méthodes manuelles coordonnées ; la complexité augmente la charge de travail. | Le déplacement coordonné des axes suit les lignes et courbes programmées. |
| Qu’est-ce qui peut être réutilisé ? | Les dispositifs de serrage, les butées, les notes prises et la méthode opératoire de l’opérateur. | Les dispositifs de serrage et les registres de montage, ainsi que le programme correspondant à la bonne révision. |
| Où se porte l’attention de l’opérateur ? | Sur la commande des déplacements et le suivi de l’avancement du travail. | Sur la préparation et la validation du procédé, le chargement, la surveillance et la vérification des pièces. |
Les travaux mécaniques se chevauchent : les deux méthodes nécessitent une pièce à usiner supportée et des outils de coupe adaptés. La principale différence réside dans la proportion de la séquence de mouvements que la machine peut exécuter après sa préparation. [2][10]
Quelles sont les modifications au niveau des commandes ?
Molettes manuelles, avances motorisées et affichages numériques
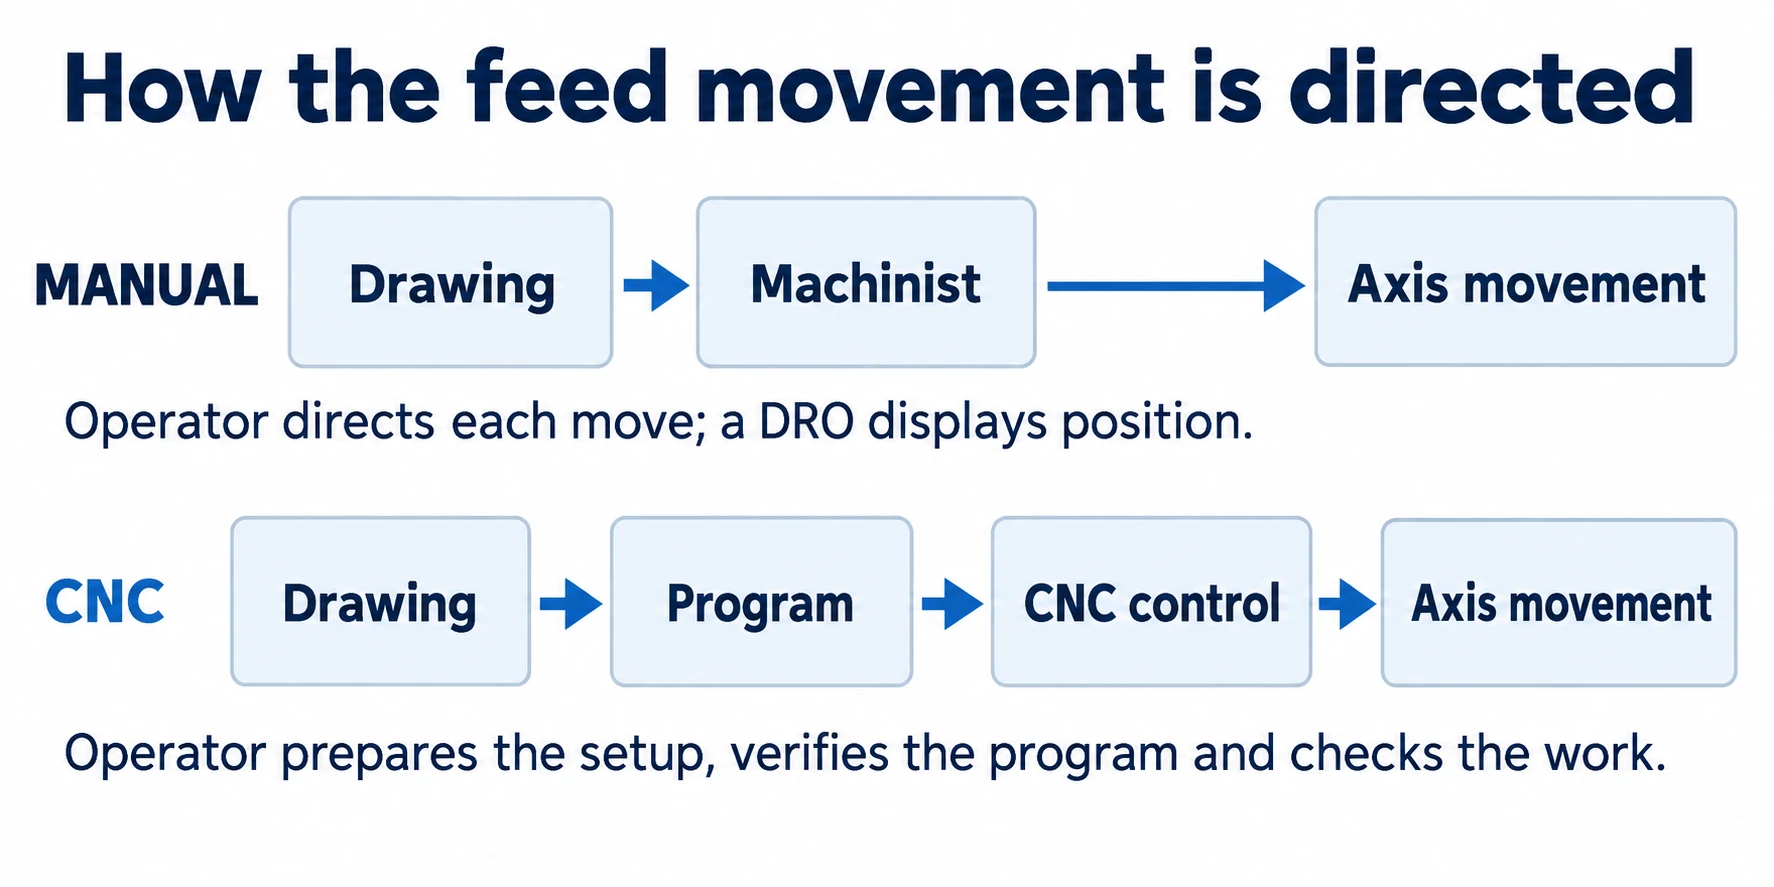
Sur une fraiseuse manuelle conventionnelle, l’opérateur positionne la pièce et dirige chaque passe d’usinage. Une molette manuelle déplace un axe ; une avance motorisée intégrée peut assurer ce déplacement à une vitesse prédéterminée. L’opérateur décide néanmoins du moment de démarrage, d’arrêt, de changement de direction ou de passage à la prochaine caractéristique géométrique.
Un affichage numérique, ou DRO, facilite la lecture de la position. Au lieu de se fier uniquement à un cadran gradué sur la molette manuelle, l’opérateur peut lire une valeur de position relative à une référence choisie. Le DRO signale le déplacement ; l’opérateur continue toutefois de piloter l’usinage. [1]
Pour la rainure de réglage, l’opérateur doit définir sa position et sa profondeur, puis diriger le déplacement le long de sa longueur. Une avance motorisée peut faciliter une passe rectiligne. Ajouter une courbe ou une série de coordonnées variables augmente la quantité de travail de positionnement à gérer.
Un programme CNC stocke la séquence
Un programme CNC spécifie les mouvements et les conditions d’usinage que la commande peut exécuter dans l’ordre défini. L’opérateur établit l’emplacement de la pièce, charge les outils et saisit ou mesure les décalages pertinents. Ces décalages relient les positions programmées à la configuration réelle. [3]
Pour un motif répétitif de perçage, la commande peut revenir à un ensemble de positions sauvegardées pour les opérations successives. Pour un profil courbé, elle peut coordonner les axes afin de suivre le contour. Cela s’avère particulièrement utile lorsque le trajet requis serait fastidieux à reproduire manuellement. [4]
Des pièces simples peuvent être programmées directement sur la commande à l’aide des fonctions prises en charge ; une géométrie plus complexe peut être préparée à l’aide d’un logiciel de fabrication assistée par ordinateur (CAM). Les commandes CNC d’atelier peuvent simplifier la programmation de base, de sorte qu’un travail unitaire n’implique pas nécessairement une longue session de programmation hors ligne. [5][6]
Le volant électronique d’une machine CNC est également utilisée pour le positionnement et la mise en place. Le fait de voir un volant à côté d’un écran ne signifie pas que la machine est manuelle. Notre guide sur les composants et les mouvements des fraiseuses explique plus en détail le matériel utilisé. [6]
Quand le fraisage manuel est pertinent
Quelques passes directes sur une pièce unitaire
Le fraisage manuel mérite d’être envisagé lorsque la géométrie est facile à positionner et que la tâche implique peu de mouvements répétés. Parmi les exemples figurent le surfaçage d’un petit bloc, la découpe d’une rainure droite facilement accessible ou l’ajout d’un petit nombre de trous. Ces opérations nécessitent des outils et un positionnement adaptés, mais ne requièrent pas intrinsèquement une commande numérique. [1][7]
Revenons à la butée de montage. Supposons qu’il s’agisse d’une pièce brute rectangulaire, que la rainure soit droite et que les dimensions requises soient compatibles avec les capacités démontrées de l’atelier. Une fois la pièce fixée et les références établies, l’opérateur peut exécuter une courte séquence de mouvements. Il peut y avoir peu d’intérêt à mémoriser cette séquence si une seule butée est nécessaire.
Cet avantage dépend de la quantité de préparation requise pour ce travail particulier. La présence dans la bibliothèque de l’atelier d’un programme CNC adapté modifierait la comparaison. Il en irait de même si le montage adéquat était déjà installé sur une machine. Pour cette butée, la question utile est la suivante : quel montage disponible permet d’effectuer la coupe requise avec le moins de préparation possible ?
Un ajustement mesuré appliqué à une caractéristique connue
Parfois, un montage nécessite une légère modification après un assemblage d’essai. Supposons que sa rainure de dégagement doive être allongée, et que l’ingénieur ait spécifié le nouveau point final ainsi que les surfaces devant rester intactes.
Si le montage peut être maintenu en toute sécurité et que la caractéristique est accessible, une courte opération manuelle peut s’avérer pratique. L’opérateur peut établir la référence, effectuer l’ajustement prévu et mesurer le résultat. Il n’est pas nécessaire de reconstruire l’intégralité de la séquence de fabrication uniquement pour discuter d’une coupe supplémentaire.
La modification du dessin doit toujours figurer dans le dossier du projet. Sinon, le prochain montage pourrait être réalisé selon l’ancienne version et nécessiter le même ajustement. Cet ajustement doit suivre la modification approuvée, y compris ses nouvelles exigences d’inspection.
Le travail manuel reste également utile pour apprendre comment le positionnement et la coupe sont liés. Les étudiants peuvent observer directement l’effet d’un déplacement d’avance ou d’une variation de profondeur. La formation doit inclure la fixation des pièces, les dispositifs de protection et le fonctionnement sécurisé ; la familiarité avec les molettes n’est qu’une partie de la compétence. [13]
Quand le fraisage CNC justifie son temps de préparation
Courbes et mouvements coordonnés
Un doigt de préhension courbé pose un problème différent de celui de la rainure droite. Son arête active peut faire passer progressivement une ligne en arc, puis en une autre courbe. Suivre cette forme exige un mouvement coordonné plutôt qu’une série d’avances rectilignes indépendantes.
L’interpolation CNC coordonne les axes afin de produire les lignes et arcs programmés. Avec une CAM adaptée et des capacités machines suffisantes, des profils plus complexes peuvent être transformés en une séquence de déplacements d’outil. L’avantage pratique est que l’opérateur peut préparer et vérifier la forme, puis répéter exactement le même parcours. [4][9][2]
Les équipements manuels peuvent également produire des formes courbes. Une table rotative, par exemple, permet une rotation contrôlée pour les pièces circulaires et le positionnement angulaire. Toutefois, un montage circulaire pratique ne résout pas tous les contours irréguliers. Plusieurs rayons variables ou une surface de forme libre rendent progressivement plus malaisée l’approche manuelle. [7]
Ici, le fraisage CNC peut s’avérer pertinent même pour une seule pièce. La raison en est le parcours à suivre, et non le nombre de pièces commandées.
Caractéristiques répétées et commandes répétées
Envisagez un bloc d’outillage comportant de nombreux emplacements de perçage. Un cycle de perçage CNC peut se répéter aux coordonnées programmées, gérant l’approche, le perçage et la sortie pour chaque emplacement. L’opérateur n’a plus besoin de positionner manuellement chaque trou. [12]
L’avantage s’accroît lorsque l’opérateur devrait autrement parcourir manuellement une longue liste de coordonnées à plusieurs reprises. Une séquence enregistrée réduit ce travail répétitif de positionnement. Un centre d’usinage équipé d’un changeur automatique d’outils peut également passer d’un outil à un autre au sein du cycle ; les machines CNC dépourvues de cet équipement nécessitent toutefois des changements d’outils manuels. [5]
Pour une commande ultérieure, conservez le programme avec sa révision de dessin, les informations relatives au montage, la liste des outils et les références de réglage. Un fichier nommé « final.nc » laisse trop de place à l’interprétation. L’opérateur doit non seulement recharger le programme, mais aussi reconstituer entièrement le montage. [3][9]
Les lots réalisés manuellement peuvent également tirer profit de butées, de montages et de fiches opératoires organisées. La comparaison porte sur la quantité réelle de positionnement, de manutention et de contrôle restant à effectuer pour chaque pièce, plutôt que sur l’affirmation selon laquelle le travail manuel repart systématiquement de zéro à chaque fois.
Quelle méthode est la plus rapide ou la moins coûteuse ?
Distinguez la préparation du travail répété sur chaque pièce. La programmation et la validation d’une nouvelle tâche CNC peuvent prendre plus de temps initialement, tandis qu’un cycle réutilisable peut réduire le temps consacré aux répétitions. Le travail manuel peut impliquer une phase de préparation courte pour une caractéristique simple, mais nécessite davantage de manipulation directe à mesure que la quantité augmente.
Comparez un processus manuel avec 30 minutes de préparation du lot et 20 minutes par pièce à un processus CNC avec 90 minutes de préparation et 8 minutes par pièce. Pour ce calcul, les deux voies respectent le même dessin et incluent la même étendue de manutention et de contrôle.
| Temps d’atelier | Processus manuel | Option usinage CNC |
|---|---|---|
| Préparation du lot | 30 minutes | 90 minutes |
| Travail répété par pièce | 20 minutes | 8 minutes |
| Total pour 1 pièce | 50 minutes | 98 minutes |
| Total pour 5 pièces | 130 minutes | 130 minutes |
| Total pour 20 pièces | 430 minutes | 250 minutes |
Pour l’un ou l’autre processus, le temps total d’atelier = préparation du lot + (quantité × temps répété par pièce). Avec ces données d’entrée, le processus CNC nécessite 60 minutes supplémentaires de préparation et économise 12 minutes par pièce. À cinq pièces, ces différences se compensent. Modifiez le programme, le montage ou la tâche d’usinage, et le point d’intersection évolue également.
Il s’agit d’une comparaison de temps, et non d’un devis. Le prix pratiqué par un atelier reflète également des coûts de main-d’œuvre et de machines différents, les matériaux, les outillages, les contrôles qualité et toute opération de finition éventuelle. Si le chargement ou la préparation chevauche une autre activité, le délai total de livraison différera d’une simple somme d’heures. Un temps de cycle plus faible, pris isolément, ne permet pas de répondre à aucune de ces deux questions.
Pour une commande réelle, comparez la même quantité et la même étendue du travail. En particulier, vérifiez si l’un des devis inclut la préparation des dispositifs de maintien, tandis que l’autre suppose qu’ils existent déjà. Notre guide des coûts d’usinage CNC et de comparaison des devis traite ces différences sans imposer une taille de lot fixe pour passer d’une méthode à l’autre.
Précision et état de surface : qu’apporte réellement le fraisage CNC ?
Le fraisage CNC offre un contrôle direct sur les positions programmées et les trajectoires coordonnées. Cela est particulièrement utile lorsque plusieurs caractéristiques doivent respecter la même séquence ou lorsqu’un contour serait difficile à réaliser manuellement. Cela facilite également la répétition d’une séquence validée. [4]
Un fraiseur manuel expérimenté peut produire des pièces précises sur des caractéristiques adaptées. Les deux approches dépendent encore du réglage physique de l’opération de coupe. Une fraise longue peut fléchir, une paroi mince peut se déformer, et l’usure de la machine peut affecter le résultat final. Les recommandations de Sandvik relatives au fraisage identifient la fraise, le porte-outil, la machine, la pièce et le dispositif de maintien comme sources potentielles de vibrations. [10]
Pour la butée du dispositif de maintien, imaginez que la rainure soit toujours correctement positionnée, mais qu’elle finisse trop étroite. Répéter la position n’est pas suffisant : il faut examiner la dimension de l’outil, son comportement en coupe et la méthode de mesure. Inversement, une rainure peut avoir la largeur correcte, mais être mal positionnée. Ces deux défauts nécessitent des corrections différentes.
Le dernier chiffre affiché sur un DRO et l’incrément minimal affiché par le système de commande d’une commande CNC sont des détails relatifs à l’affichage de la position, et non une garantie de la précision finale de la pièce. La caractéristique doit être mesurée selon une méthode adaptée à sa spécification. [1][6]
L’état de surface dépend également de la géométrie de l’outil de coupe, de l’avance et du faux-rond. Une avance programmée permet d’assurer une régularité du déplacement ; une avance motorisée adaptée peut également faciliter un passage manuel rectiligne. Changer la méthode de commande ne compense pas un tranchant endommagé ou un montage instable. [10][11]
C’est pourquoi une comparaison utile précise explicitement la caractéristique concernée : largeur de rainure, position du trou, planéité ou état de surface spécifié. Une simple affirmation selon laquelle une méthode est « plus précise » laisse trop de points sans explication.
Ce que l’opérateur doit encore faire
Sur une fraiseuse manuelle, le fraiseur commande l’avance, suit visuellement la position et décide du moment où passer à la passe suivante. La lecture du dessin, le choix des outils et le suivi de l’avancement font partie de ce travail manuel direct.
Le fraisage CNC transfère une part plus importante de ce travail vers la phase de préparation. Quelqu’un doit créer ou revoir le programme, établir les correcteurs, vérifier les jeux de dégagement et valider le premier cycle. Les représentations graphiques du programme et la simulation peuvent faciliter cette vérification, tandis que le montage physique doit toujours correspondre exactement à ce qui a été prévu. [9]
Une fois le cycle validé, certaines opérations peuvent s’exécuter sans qu’un opérateur dirige chaque mouvement. Le chargement, l’état des outils, l’évacuation des copeaux et les contrôles restent toutefois des points nécessitant une attention soutenue. Un cycle automatisé doit être surveillé et mis en œuvre conformément aux exigences de sécurité de la machine ; cela ne constitue aucunement une raison de contourner les dispositifs de protection ni de laisser sans surveillance un processus non validé. [8]
Quelle approche convient à votre pièce ?
Pour une pièce unique comportant une rainure droite, commencez par envisager un montage manuel simple. Pour un doigt de préhension présentant un contour variable, envisagez le fraisage CNC, même si la quantité est de un seul exemplaire. Pour une série répétée comportant de nombreuses positions, comparez l’avantage d’un cycle sauvegardé et d’un équipement de serrage réutilisable avec l’effort requis pour leur préparation.
La disponibilité des machines compte également. Un cycle techniquement plus rapide sur une machine dont la file d’attente est longue ne garantit pas nécessairement une livraison plus précoce de la première pièce. L’atelier doit intégrer son planning réel dans l’analyse du processus.
Conservez identiques les cotes et les conditions de surface requises sur le dessin lors de la comparaison des deux méthodes. Lorsqu’un processus approuvé par le client spécifie déjà l’équipement ou la méthode à utiliser, respectez impérativement cette exigence. Dans les autres cas, l’atelier doit pouvoir justifier son choix en s’appuyant sur les opérations effectuées sur la pièce, plutôt que de se contenter d’affirmer que « le fraisage CNC est meilleur. »
Pour un composant que vous souhaitez fabriquer, notre page Services de fraisage CNC couvre les informations relatives à la pièce nécessaires pour une discussion d’usinage.
Des questions sur le fraisage manuel et le Fraisage CNC
Un composant peut-il utiliser les deux méthodes ?
Oui. Un atelier peut utiliser une opération manuelle pour préparer ou ajuster une caractéristique, puis le fraisage CNC pour générer le reste de la géométrie. Le plan de montage doit conserver les références entre les opérations. Le composant fini est vérifié par rapport au même dessin, quelle que soit la répartition de ces opérations. [3]
Le Fraisage CNC nécessite-t-il toujours un modèle 3D CAD ?
Non. Des caractéristiques simples peuvent être programmées directement à partir des cotes en utilisant les fonctions prises en charge par la commande ou un programme écrit. Un modèle de CAD (conception assistée par ordinateur) devient plus utile pour les profils et surfaces complexes. Le modèle et le dessin doivent concorder quant à la révision et aux cotes utilisées dans le plan d’usinage. [2][5]
Le fraisage sur fraiseuses d’atelier CNC constitue-t-il un procédé distinct ?
Elles utilisent le Fraisage CNC, mais leurs commandes et leurs aménagements peuvent privilégier un montage plus aisé et des séries courtes. Certaines permettent un positionnement de type manuel en complément de l’usinage programmé. Pour un petit travail, examinez plutôt la manière dont cette commande et ce montage spécifiques seront utilisés, plutôt que de classer chaque machine dans une catégorie stricte « manuelle uniquement » ou « entièrement automatisée ». [3][5][6]
Références techniques
Sources techniques pour les descriptions d’usinage et de commande ci-dessus.
[1] Sherline Products. Fraiseuse manuelle équipée d’un affichage numérique.
[2] Haas Automation. Manuel de l’opérateur de fraiseuse : Programmation.
[3] Haas Automation. Manuel de l’opérateur de fraiseuse : Mise en place de la pièce.
[4] Haas Automation. G02/G03 : Interpolation circulaire.
[5] Haas Automation. Fraiseuses d’atelier : commandes et configurations.
[6] Haas Automation. Manuel de l’opérateur de fraiseuse : Affichage de la commande.
[7] Sherline Products. Table rotative manuelle : rotation et indexage.
[8] Haas Automation. Manuel de l’opérateur de fraiseuse : Sécurité.
[9] Haas Automation. Manuel de l’opérateur de fraiseuse : fonctionnement et vérifications graphiques.
[10] Sandvik Coromant. Comment réduire les vibrations en fraisage.
[11] Sandvik Coromant. Génération de surface en fraisage.
[12] Haas Automation. G81 : cycle prédéfini de perçage.
[13] Sherline Products. Guide d’assemblage et d’instruction pour tour et fraiseuse : règles de sécurité et opération de fraisage vertical.



