Sur cette page
Le fraisage CNC (commande numérique par ordinateur) est un procédé de fabrication soustractive dans lequel une fraise tournante retire du matériau d’une pièce sous contrôle informatique. La machine coordonne le déplacement relatif entre la fraise et la matière pour produire des caractéristiques telles que des faces planes, des logements creusés, des rainures, des perçages et des surfaces courbes. Plutôt que d’ajouter du matériau couche par couche, elle élimine ce dont la pièce finie n’a pas besoin. [1]
Le flux de travail habituel consiste à définir la pièce, planifier les outils et les trajectoires d’outil, préparer la machine et la fixation de la pièce, retirer du matériau, puis inspecter le résultat. Deux pièces au rendu visuel similaire peuvent néanmoins nécessiter des outils, des montages ou des séquences d’usinage différents.
Prenons l’exemple d’un boîtier comportant un logement interne, un siège pour couvercle et plusieurs trous de fixation. Sa forme ne constitue qu’une partie du problème. Le fraiseur doit également décider comment la fixer, comment la fraise accédera à chaque caractéristique, quelles surfaces définissent sa position et à quel moment usiner les zones qui régulent l’assemblage. Ces mêmes questions se posent pour de nombreuses formes de pièces usinées par fraisage CNC, même lorsque leurs applications diffèrent.
Comprendre le fraisage CNC signifie relier ces décisions à la pièce finie — et non simplement compter le nombre d’axes de la machine. Pour ce qui concerne l’équipement lui-même, notre guide sur les composants, les mouvements et les utilisations des machines de fraisage explique la broche, la table et les commandes.
Qu’est-ce qui bouge réellement pendant le fraisage CNC ?
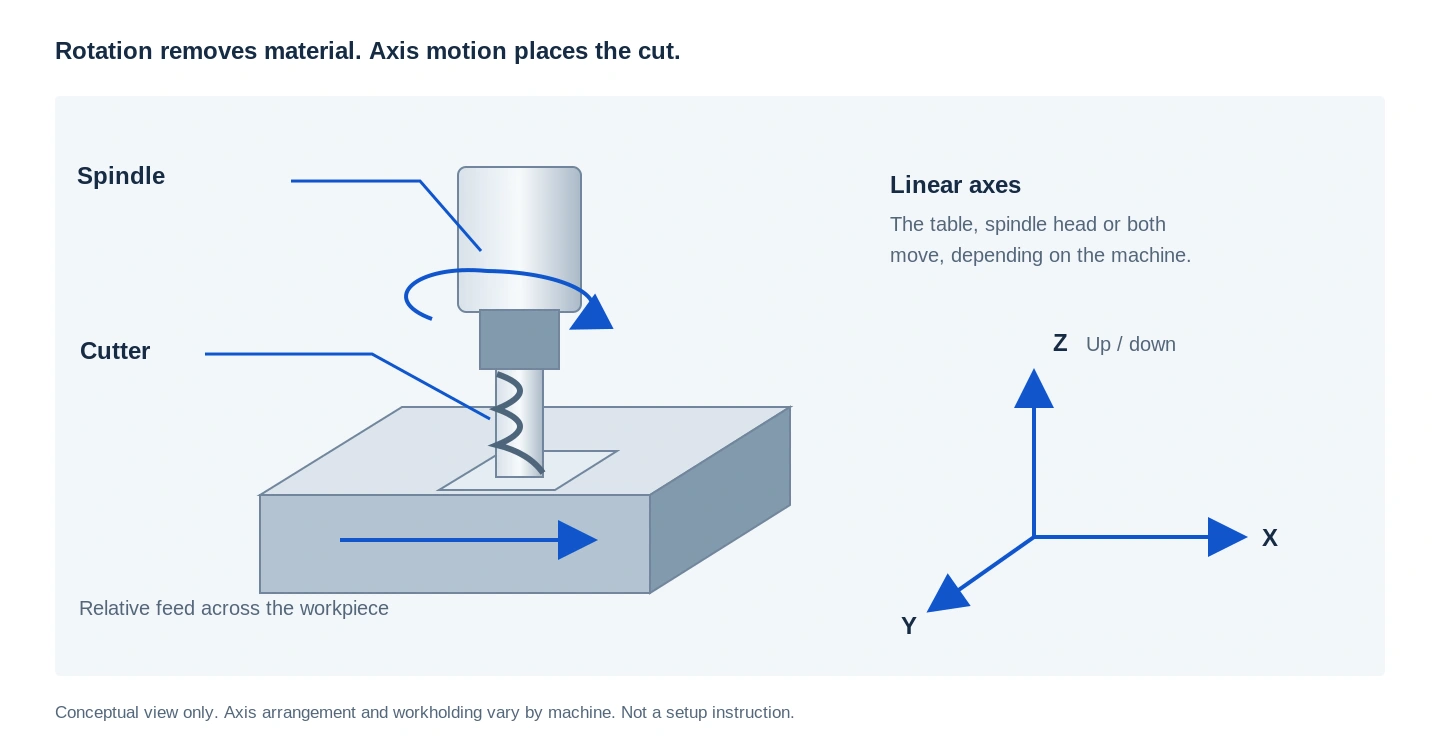
La broche fait tourner la fraise, tandis que les axes de la machine contrôlent sa position relative par rapport à la pièce. Selon la configuration de la machine, c’est la table, la tête de broche ou les deux qui peuvent se déplacer. Un programme CNC coordonne ce mouvement avec la sélection de l’outil, la vitesse de broche et l’avance. La distinction utile réside entre la rotation de la fraise et le mouvement programmé qui la fait avancer à travers le matériau. [2]
Lorsqu’une fraise tourne, ses arêtes de coupe pénètrent et quittent répétitivement la pièce. Chaque engagement enlève du matériau sous forme de copeau. L’angle et l’étendue du contact varient lorsque la fraise entre dans une cavité, se déplace le long d’une paroi ou contourne un angle. C’est pourquoi un outil peut présenter un comportement différent sur un même trajet continu, même si la vitesse de rotation programmée de la broche reste constante. [3]
En tournage conventionnel, la pièce tourne tandis qu’un outil de coupe avance contre elle. Le fraisage diffère en ce que la fraise rotative fournit le mouvement de coupe principal. Cela rend le fraisage adapté aux caractéristiques qui ne sont pas centrées sur un seul axe de rotation. Une pièce peut nécessiter les deux procédés : un arbre peut être usiné par tournage pour ses diamètres, puis fraisé afin d’ajouter une surface plane ou une rainure de clavette. [4]
Pour une personne lisant un dessin de pièce, une première question utile est : quelles caractéristiques sont organisées autour d’un axe, et lesquelles exigent qu’une fraise se déplace sur une face ou le long d’un profil ? Notre comparaison des procédés d’usinage place ces opérations à côté du perçage, de l’alésage et d’autres procédés.
Comment un modèle CAD devient un programme de fraisage
Le modèle définit la forme ; CAM définit comment l’usiner
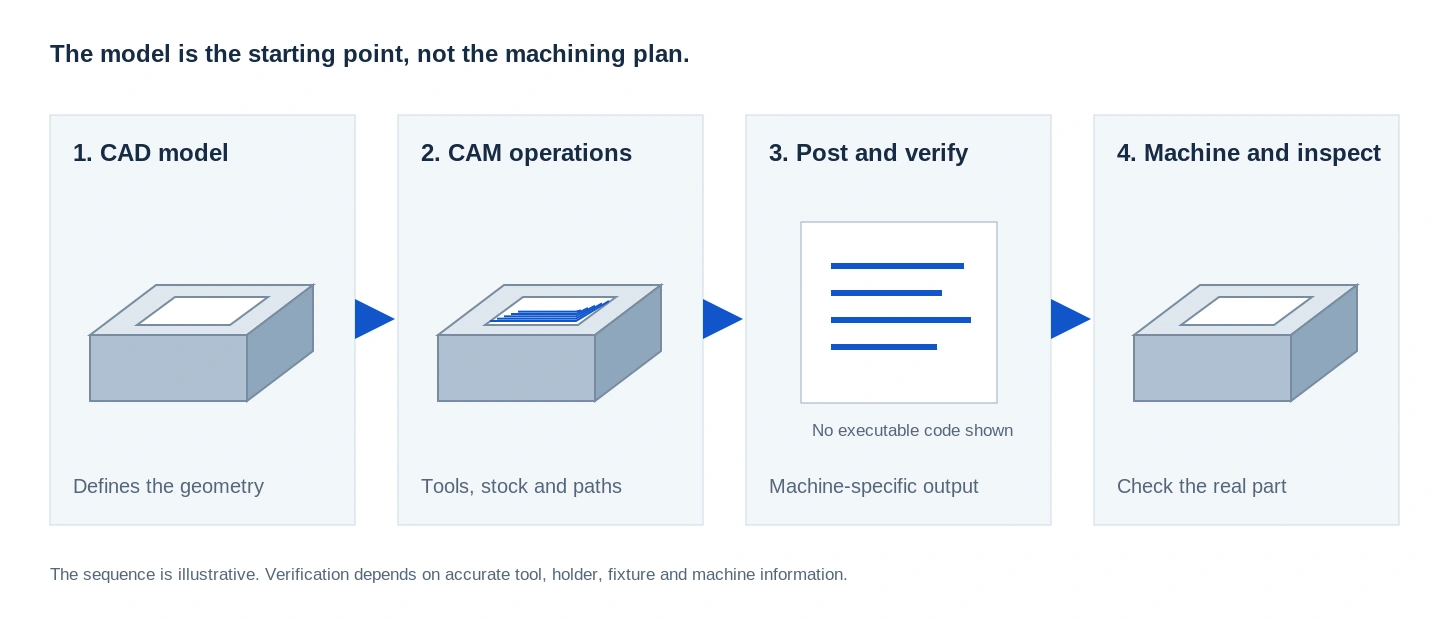
Un modèle CAD (conception assistée par ordinateur) décrit la géométrie. CAM — fabrication assistée par ordinateur — utilise cette géométrie pour élaborer les opérations d’usinage. Le programmeur sélectionne les outils, définit la matière brute et la configuration, choisit les stratégies d’usinage et calcule les trajectoires d’outil. Un seul modèle peut soutenir plusieurs itinéraires d’usinage possibles ; la création du modèle ne détermine pas, en soi, la méthode de fabrication de la pièce. [5]
Imaginez que notre boîtier comporte une grande cavité et une petite rainure autour de son ouverture. Utiliser une seule petite fraise pour l’ensemble du travail permettrait d’éviter un changement d’outil, mais cela ne rend pas automatiquement le plan meilleur. Une fraise plus grande pourrait enlever le matériau de la cavité ouverte, tandis qu’une fraise plus petite s’occuperait de la rainure et des détails restants. La décision de fabrication concerne la séquence d’opérations, et non pas uniquement la question de savoir si un outil peut physiquement y accéder.
Le programme doit correspondre à la machine réelle.
Un post-processeur convertit les opérations CAM en instructions adaptées à une machine et à une commande spécifiques. Ces instructions comprennent généralement du code G, ainsi que des commandes relatives aux changements d’outils, au fonctionnement de la broche et aux autres fonctions de la machine. Il ne faut pas supposer que la même configuration CAM produira automatiquement un programme directement exécutable sur toutes les configurations de machines. [5]
La simulation peut aider à identifier les collisions, les problèmes de limites de déplacement et les retraits de matière involontaires avant usinage. Son utilité dépend des informations intégrées dans la simulation concernant la machine, l’outil, le porte-outil, le dispositif de serrage et la matière brute. Une simulation réussie constitue un contrôle précieux, mais elle ne prouve pas que la configuration physique a été correctement assemblée. [6]
Le serrage de la pièce et les décalages relient le programme à la pièce réelle.
La pièce doit être solidement et de façon répétable maintenue en position. Un étau convient souvent aux matériaux bruts rectangulaires, tandis qu’un autre composant peut nécessiter des mors profilés ou un dispositif de serrage dédié. La machine doit également connaître la position de la pièce et les dimensions pertinentes des outils, définies à l’aide des décalages de pièce et d’outil. Ceux-ci relient les coordonnées programmées à la position réelle de coupe. [7]
Dans le cas du boîtier, cela soulève une question pratique : une fois la cavité interne usinée, quelles surfaces restent disponibles pour le serrage lorsque la pièce est retournée ?
Cette question doit figurer dans le plan de fabrication avant tout enlèvement de matière. Sinon, une première opération apparemment simple peut entraîner un second montage malaisé.
Quelles opérations de fraisage créent quelles caractéristiques de la pièce ?
« Le fraisage » comprend plusieurs types d’usinages. L’opération est choisie en fonction de la surface ou de la caractéristique à réaliser, et non en fonction du nom global de la pièce. [1]
| Caractéristique de la pièce | Opération courante | Fonction de l’outil de coupe |
|---|---|---|
| Face large et plane | Fraisage de face | Balaye une surface pour enlever de la matière et créer une face |
| Paroi verticale ou épaulement | Fraisage d’épaulement ou de flanc | Utilise le flanc de l’outil pour usiner une paroi, souvent conjointement avec une face adjacente |
| Évidement interne | Fraisage de poche | Enlève de la matière à l’intérieur d’un contour tout en conservant les parois environnantes |
| Rainure ou canal | Fraisage de rainure | Enlève de la matière le long d’un chemin étroit à l’aide d’un outil adapté |
| Surface courbe | Fraisage de profil ou de surface | Suit la forme à travers une série de passes coordonnées |
| Chanfrein | Fraisage de chanfrein | Crée un bord incliné à l’aide d’un outil adapté à la géométrie requise |
Ces opérations décrivent différentes tâches de coupe, et une seule pièce peut en comporter plusieurs. Le fraisage de face, d’épaulement, de poche et de chanfrein ne doivent pas être considérés comme des méthodes concurrentes de fabrication de la pièce dans son ensemble. [8] [9] [19]
La forme de l’outil détermine les surfaces qu’il peut usiner
Une fraise cylindrique peut utiliser ses arêtes latérales pour usiner des parois et, lorsqu’elle est conçue pour cette opération, sa géométrie de bout pour usiner des fonds ou pénétrer dans la matière. Une fraise sphérique possède un bout arrondi utile pour suivre des surfaces courbes. Les fraises de face et les fraises à chanfreiner offrent des géométries de coupe différentes adaptées à leurs fonctions respectives. Le diamètre de l’outil, sa longueur utile et la forme de ses arêtes influencent toutes son accès à la caractéristique à usiner. [9]
Cela établit une distinction importante entre l’aptitude de l’outil à s’insérer dans la caractéristique et sa capacité à usiner cette caractéristique. Un outil peut disposer d’un jeu de diamètre suffisant, mais nécessiter une portée excessive, ou bien son porte-outil peut entrer en interférence avec une paroi adjacente.
Les perçages sur une fraiseuse ne sont pas toujours réalisés par fraisage
Un centre d’usinage peut utiliser des forets, des outils d’alésage, des alésoirs et des tarauds, ainsi que des fraises. Un trou peut être percé, agrandi par alésage, fini par alésoir ou réalisé par fraisage circulaire. Les filetages peuvent être réalisés soit par taraudage, soit par fraisage de filet, selon la caractéristique à usiner et le procédé choisi.
Le fait de désigner la machine sous le nom de « fraiseuse » ne signifie pas que toutes les opérations exécutées sur celle-ci sont techniquement du fraisage. Le diamètre requis, la profondeur, la position, l’état de surface et l’accès de l’outil contribuent à déterminer la méthode appropriée. [10]
Pourquoi une fraise ne suit pas simplement le contour du modèle CAD
Le centre de l’outil suit un parcours différent de celui du tranchant coupant.
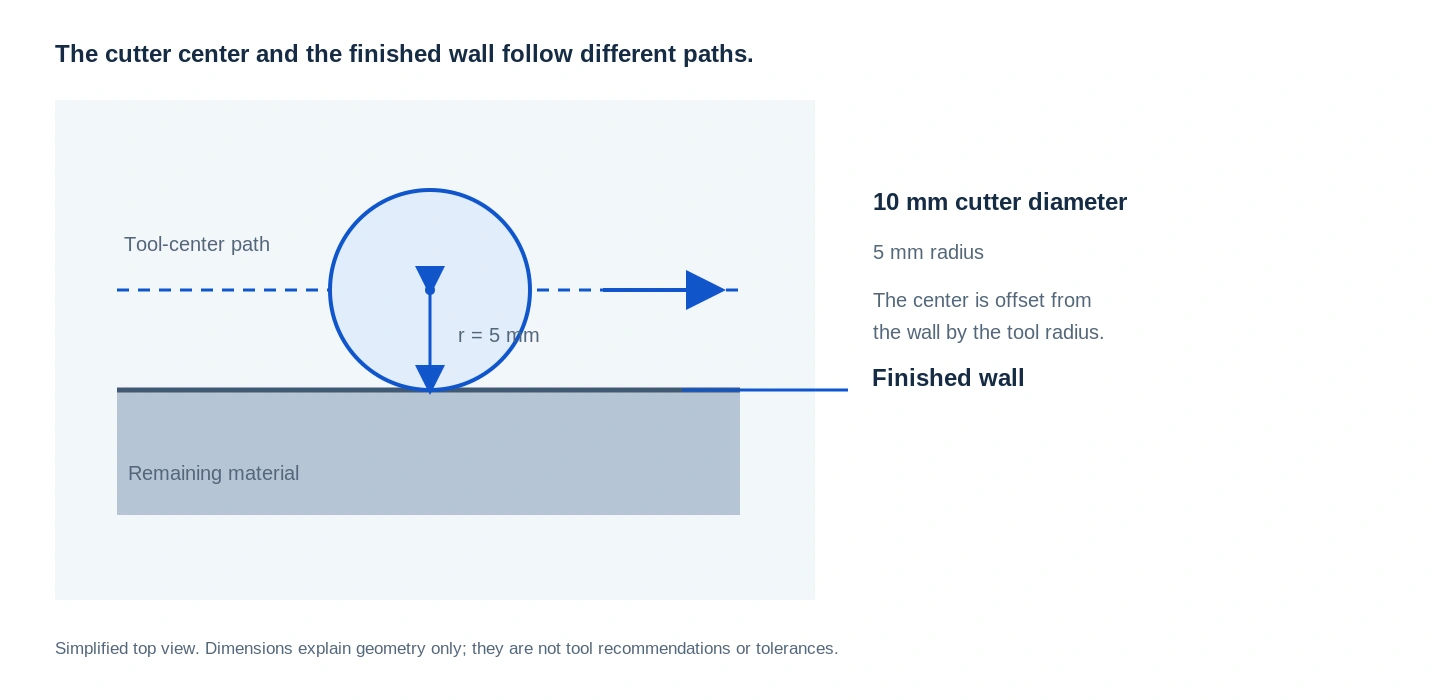
Une fraise possède un diamètre physique. Pour usiner une paroi, son centre se déplace généralement à une distance décalée par rapport à la surface souhaitée, en tenant compte du rayon de la fraise. Les calculs de CAM et la compensation de fraise permettent de gérer la relation entre le parcours programmé et la surface générée par le arête de coupe. [11]
À titre d’illustration géométrique simplifiée, imaginez une fraise circulaire de diamètre 10 mm placée à côté d’une paroi droite. Lorsque son bord extérieur entre en contact avec cette surface, son centre se trouve théoriquement à une distance de 5 mm de la paroi. Il s’agit d’une relation géométrique — et non d’une tolérance sur la pièce finie ni d’une instruction pour le réglage de la machine.
Lorsque l’outil atteint un coin intérieur, la nature du problème change. Une plus grande portion de sa circonférence peut entrer en contact avec la matière, augmentant ainsi la charge de coupe. Le diamètre de l’outil et la géométrie du coin influencent donc davantage que le plus petit rayon que l’outil peut physiquement atteindre. [12]
L’ébauche et la finition remplissent des fonctions différentes.
L’ébauche permet d’éliminer la majeure partie du matériau superflu. La finition définit les surfaces et les dimensions restantes à l’aide d’un procédé adapté à ces exigences. Entre les deux, une semi-finition ou un usinage de reprise peut préparer certaines zones spécifiques ou éliminer de la matière que n’aurait pu atteindre une fraise plus grande.
Ce sont des étapes de l’usinage, pas nécessairement des types différents de machines. Le parcours d’outil utilisé pour enlever un grand volume de matière n’a pas besoin d’être le même que celui utilisé pour réaliser la paroi ou la surface finale. [9]
Dans notre exemple de boîtier, la cavité pourrait être ébauchée tout en laissant de la matière sur ses parois et son fond. Des passes ultérieures traiteraient ensuite les dimensions finales de la cavité ainsi que le siège du couvercle. Cela sépare la tâche d’élimination de la matière de celle de la finition des surfaces fonctionnelles.
Les mouvements d’entrée et l’engagement de l’outil sont déterminants.
Un parcours d’outil comprend la façon dont l’outil pénètre dans la matière, comment il reste engagé pendant la coupe et comment il en sort. L’approche en ramping, l’entrée hélicoïdale et d’autres méthodes peuvent constituer des alternatives à une entrée verticale directe, lorsque l’outil et l’espace disponible le permettent. Pendant la coupe, les variations d’engagement influencent les charges subies par les arêtes coupantes. [10]
Un parcours qui semble court à l’écran n’est pas automatiquement le plus productif ni le plus stable. Éviter les changements brusques d’engagement peut s’avérer plus utile que de simplement minimiser la distance de déplacement. [3]
Comment la vitesse de broche, l’avance et la profondeur de passe interagissent entre elles.
La vitesse de broche exprime le nombre de tours par minute de l’outil ; la vitesse d’avance indique la distance parcourue par minute. La vitesse de coupe correspond à la vitesse linéaire au diamètre de coupe effectif. L’avance par dent relie la progression à la vitesse de broche et au nombre effectif de dents actives. La profondeur axiale et l’engagement radial décrivent la proportion de l’outil impliquée dans la coupe. [13]
Un calcul simplifié de l’avance illustre cette relation :
Vitesse d’avance = vitesse de broche × nombre effectif de dents × avance par dent
Par exemple, avec une vitesse supposée de 6,000 rpm, quatre dents effectives et une avance par dent de 0.04 mm, on obtient :
6,000 × 4 × 0.04 = 960 mm/min
Sélectionnez les paramètres de coupe à partir des données fournies par le fabricant de l’outil, pour le matériau concerné et le type d’engagement.
Modifier la vitesse de rotation (rpm) sans ajuster l’avance modifie l’avance par dent. Modifier le diamètre de l’outil modifie la vitesse de coupe à la même vitesse de rotation (rpm). L’épaisseur réelle du copeau dépend également de l’engagement et de la géométrie de l’outil. [13]
La leçon pratique est que « faire tourner la machine plus vite » n’est pas une stratégie d’usinage complète. Le matériau, l’outil, la longueur de porte-à-faux, le dispositif de serrage et la passe doivent être pris en compte conjointement.
Le fraisage en avalant et le fraisage en opposition décrivent le sens d’engagement de l’outil.
En fraisage périphérique en avalant, l’épaisseur du copeau commence généralement par être plus importante, puis diminue au fur et à mesure que le tranchant quitte le matériau. Le fraisage en opposition inverse cette évolution. Ce choix influence les efforts de coupe, les phénomènes de frottement ainsi que l’interaction entre la pièce et l’outil.
Le fraisage en avalant est couramment privilégié lorsque la machine, le dispositif de serrage et la pièce le permettent, mais il ne s’agit pas d’une règle absolue. Le jeu mécanique et le comportement du serrage de la pièce sont parmi les facteurs à prendre en compte. [14]
Quelles sont les différences entre l’usinage à trois axes et l’usinage à cinq axes ?
Les axes supplémentaires modifient principalement la façon dont l’outil et la pièce peuvent être orientés l’un par rapport à l’autre. Ils n’éliminent toutefois pas la nécessité d’utiliser des outils adaptés, un support adéquat et un procédé rigoureux. [15]
| Configuration | Fonctionnement | Ce qu’il modifie |
|---|---|---|
| Usinage à trois axes | Coordonne les déplacements selon les axes X, Y et Z avec une orientation fixe de l’outil par rapport au montage | Permet d’usiner les caractéristiques accessibles depuis cette direction ; d’autres faces peuvent nécessiter un autre montage |
| Usinage à quatre axes | Ajoute un axe rotatif | Permet de repositionner ou de faire pivoter la pièce afin d’accéder aux caractéristiques situées autour d’elle |
| Usinage 3+2 | Utilise deux axes rotatifs pour établir une orientation, puis effectue la coupe avec ces positions rotatives maintenues fixes | Permet d’accéder à la pièce depuis plusieurs orientations fixes, sans nécessairement recourir à un mouvement simultané à cinq axes |
| Usinage simultané à cinq axes | Coordonne les mouvements linéaires et rotatifs pendant la coupe | Permet de modifier progressivement l’orientation de l’outil le long d’une surface ou d’une caractéristique |
La distinction entre le positionnement 3+2 et la coupe simultanée à cinq axes réside dans le fait que l’orientation change ou non pendant la coupe, et non simplement dans la présence ou non de deux axes rotatifs. [4] [15]
L’usinage à trois axes permet de produire des surfaces courbes accessibles grâce à un déplacement coordonné selon les axes X, Y et Z. Un modèle tridimensionnel CAD ne nécessite donc pas automatiquement un usinage simultané à cinq axes. [15] La comparaison entre l’usinage à 3 axes, à 4 axes et à 5 axes explique comment chaque configuration modifie l’accès à la pièce.
Pour notre boîtier, une cavité et des trous accessibles par le haut pourraient être usinés dans une seule orientation. Une ouverture latérale exige une autre approche. Selon la géométrie de la pièce et les équipements disponibles, cela pourrait impliquer un repositionnement de la pièce dans l’étau, son indexation à l’aide d’un dispositif rotatif ou l’utilisation d’une machine multiaxes.
La bonne question n’est pas « Quelle machine possède le plus d’axes ? », mais « Quelle configuration permet d’accéder aux caractéristiques requises tout en préservant leurs relations dimensionnelles ? » L’aperçu de l’usinage à 5 axes fournit un espace dédié pour examiner ce parcours projet.
Un boîtier avec cavités illustre comment les étapes s’enchaînent.
Pour un boîtier en aluminium comportant une cavité rectangulaire ouverte, une saillie interne destinée à recevoir un couvercle, quatre trous de fixation et une ouverture latérale pour connecteur, la séquence d’usinage doit prendre en compte l’accès des outils, la tenue en machine et l’ajustement du couvercle.
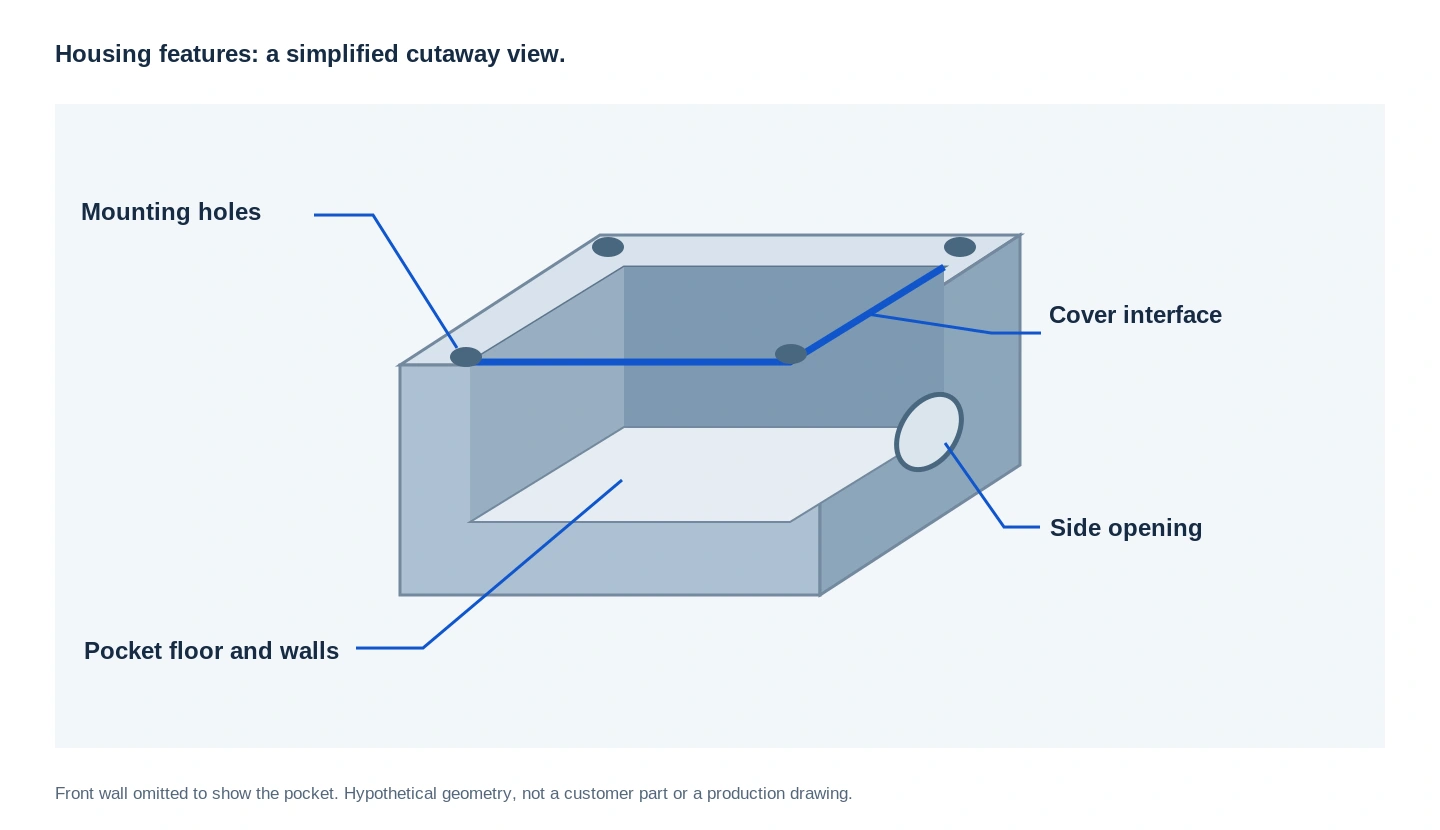
Établir les références et préserver un moyen de maintenir la pièce.
Tout d’abord, identifier les caractéristiques essentielles à l’assemblage. Dans cet exemple, supposons que le couvercle repose sur la saillie interne et que les trous de fixation positionnent le boîtier par rapport à un autre composant.
Ces relations guideraient le choix des références ainsi que la conception du plan d’inspection. Le montage doit également comporter suffisamment de matière supportée pour les premières opérations, et disposer d’un système de tenue en machine adapté aux accès ultérieurs.
À titre de discussion, nous pourrions conserver temporairement une matière externe appropriée pendant les premières phases d’usinage, plutôt que de finir immédiatement toutes les faces extérieures. L’essentiel est de déterminer à l’avance comment fonctionnera le deuxième montage avant d’achever le premier.
Supprimer la matière en excès avant de traiter les détails plus fins.
Une approche possible consiste à établir la face de référence requise, à ébaucher la cavité principale, puis à effectuer des passes d’usinage de finition adaptées sur ses parois et sur le siège du couvercle.
Une fraise plus petite pourrait traiter les détails laissés par la fraise d’ébauche plus grande. Les trous de fixation seraient usinés selon la séquence d’usinage des trous choisie en fonction de leurs exigences spécifiques. Une opération de chanfreinage pourrait ensuite traiter les arêtes accessibles spécifiées.
Cet exemple sépare délibérément les opérations d’usinage. Il ne part pas du principe qu’une seule fraise, un seul réglage d’avance ou une seule opération continue doit produire toutes les caractéristiques de la pièce.
Repositionner le boîtier et vérifier les relations géométriques.
L’ouverture du connecteur latéral introduit une nouvelle direction d’accès. Une deuxième mise en position ou un positionnement rotatif adapté serait nécessaire pour rapporter cette opération aux caractéristiques déjà usinées.
L’examen final ne se limiterait pas à vérifier si la cavité « a l’aspect attendu ». Il s’agirait plutôt de s’assurer que le couvercle s’ajuste correctement, que les trous de fixation présentent bien les relations requises par rapport à leurs références, et que l’ouverture latérale est correctement positionnée.
Si un revêtement ultérieur ou un traitement de surface affecte une interface fonctionnelle, cette interface doit faire l’objet d’une condition d’acceptation finale convenue. Pour le boîtier, il convient de préciser si l’ajustement du couvercle est évalué avant traitement, après traitement ou via une approbation définie sur échantillon.
Cet exemple illustre pourquoi le fraisage constitue une suite de décisions interconnectées. Enlever le volume correct de matière est nécessaire, mais cela ne revient pas à prouver que la pièce finie remplit correctement sa fonction prévue.
Pourquoi le matériau modifie-t-il la stratégie de fraisage ?
La même géométrie n’implique pas les mêmes conditions d’usinage dans tous les matériaux. L’usinabilité de l’acier varie selon son alliage et son état de traitement thermique. L’acier inoxydable peut poser des défis liés à l’écrouissage, aux bavures et à la qualité de surface. L’aluminium peut nécessiter une attention particulière quant à l’adhérence du matériau sur les arêtes coupantes et à l’évacuation des copeaux. Le titane et les alliages réfractaires imposent des exigences différentes en matière de contrôle thermique et d’outillage.
Voilà autant de raisons pour lesquelles il est essentiel d’identifier précisément le matériau et son état, plutôt que de considérer le terme générique « métal » comme une spécification manufacturière suffisante. Un parcours d’outil transféré d’un matériau à un autre doit faire l’objet d’un examen critique, et non simplement d’un simple remplacement du nom du matériau dans la configuration. [16]
Le répertoire des matériaux usinables fournit les liens vers les pages existantes consacrées aux matériaux, y compris la page distincte d’usinage de l’aluminium, dédiée aux discussions sur les nuances d’aluminium et les exigences relatives aux pièces finies.
Les plastiques techniques peuvent également être usinés par fraisage CNC. La nuance sélectionnée ainsi que les exigences relatives au composant fini restent à intégrer dans la discussion du procédé ; le fraisage CNC n’est pas limité aux pièces métalliques. [20]
Le choix de l’émulsion de coupe constitue une autre décision dépendant de l’application. Le refroidissement, la lubrification et l’évacuation des copeaux peuvent être déterminants, mais aucune règle universelle « humide ou sèche » ne s’applique à toutes les opérations de fraisage. En usinage interrompu, l’outil est soumis à des variations de température, et la méthode appropriée dépend du matériau de la pièce, de la fraise utilisée et des conditions d’usinage. [17]
Quelles caractéristiques de conception rendent le fraisage plus exigeant ?
Les angles internes étroits limitent le choix de la fraise.
Le flanc d’une fraise cylindrique tournante ne peut pas produire, dans une cavité conventionnelle, un angle interne parfaitement vif de rayon nul. Réduire le rayon d’angle spécifié peut nécessiter l’emploi d’une fraise de plus petit diamètre ou une opération supplémentaire. Cela peut également accroître la difficulté de maintenir une prise stable de l’outil.
Lorsque la fonction le permet, privilégiez une discussion sur le rayon d’angle interne plutôt que de le réduire inutilement. Lorsqu’un angle d’assemblage vif est indispensable, il convient d’envisager une entaille de dégagement ou une autre méthode de fabrication, sous réserve d’une validation et d’une approbation préalables du design. [12]
Les caractéristiques profondes renforcent l’importance de la longueur utile de l’outil.
Une paroi ou une cavité profonde peut exiger que la fraise dépasse davantage de son porte-outil. Un porte-à-faux plus long augmente la déformation élastique et la sensibilité aux vibrations. L’encombrement du porte-outil revêt également une importance capitale : vérifier uniquement le diamètre de coupe ne garantit pas que l’ensemble outil complet puisse atteindre la caractéristique requise.
C’est pourquoi une rainure peu profonde et une rainure profonde de même largeur peuvent poser des problèmes d’usinage très différents. La seule dimension de l’ouverture ne décrit pas entièrement la coupe. [18]
Les parois minces perdent en rigidité à mesure que la matière est enlevée.
Une pièce subit des modifications pendant l’usinage. Un bloc massif peut initialement offrir un bon soutien, mais les parois restantes et la base deviennent de moins en moins rigides à mesure que la cavité est évidée.
Les stratégies d’usinage de parois minces prennent donc en compte l’ordre des passes, le soutien restant et la stabilité à la fois de l’outil et de la paroi. Une valeur minimale d’épaisseur de paroi, dépourvu de contexte relatif au matériau et à la géométrie, ne suffit pas à définir un procédé fiable. [19]
Pour un examen de conception, ces trois questions constituent un point de départ utile : L’ensemble complet de l’outil peut-il atteindre la caractéristique ? Le matériau restant permettra-t-il de supporter l’usinage ? La caractéristique peut-elle être mesurée conformément à la spécification requise ? Le guide CNC sur les matériaux et la conception intègre ces décisions avec l’état du matériau et les exigences de finition.
Qu’est-ce qui détermine la précision et la finition d’une pièce usinée par fraisage ?
Le mouvement contrôlé par ordinateur n’est qu’un des facteurs influençant le résultat. Les efforts de coupe, l’état de l’outil, le faux-rond, la rigidité de la pièce et la stabilité de la fixation affectent ce qui se produit lorsque l’outil est en contact avec le matériau. Une machine suit un chemin programmé, mais le système de coupe physique réagit néanmoins à la charge. [18]
La texture de surface a ses propres causes. La géométrie de l’outil, l’avance ainsi que la façon dont les arêtes de coupe successives ou les passes se chevauchent peuvent laisser des motifs visibles. Sur les surfaces sculptées, l’espacement entre les passes influence également la hauteur des crêtes résiduelles (cusps). La présence de marques visibles de fraisage n’implique pas automatiquement un défaut de surface ; celles-ci doivent être évaluées au regard des exigences spécifiées. [21]
Il est utile de distinguer trois questions :
La caractéristique a-t-elle la bonne dimension ? A-t-elle la bonne forme et la bonne position ? Sa surface répond-elle à l’état requis ?
Ce sont des questions d’acceptation différentes. Une assise de couvercle visuellement lisse, par exemple, ne démontre pas à elle seule sa planéité ni sa position relative aux trous de fixation. De même, une largeur globale correcte ne garantit pas la précision d’un motif de perçage interne.
Un résultat de fraisage significatif répond aux exigences dimensionnelles, géométriques et de surface spécifiées grâce à un processus maîtrisé. « usiné CNC » décrit la manière dont le matériau a été enlevé ; il ne s’agit pas d’une spécification de tolérance universelle. [1]
Des questions sur le fraisage CNC
Le fraisage CNC est-il identique à l’usinage CNC ?
Non. L’usinage CNC est un terme plus général. Le fraisage en est une opération spécifique, caractérisée par l’utilisation d’un outil de coupe rotatif. Le tournage et d’autres opérations utilisent des configurations de coupe différentes, même lorsqu’elles sont également pilotées par ordinateur. [4]
Une seule machine à fraiser peut-elle réaliser des cavités, des trous et des filetages ?
Oui, à condition d’utiliser des outils adaptés, de disposer d’un programme approprié et d’un accès convenable. Certaines opérations réalisées sur un centre d’usinage — telles que le perçage ou le taraudage — ne relèvent pas du fraisage. La machine peut changer d’outils afin de combiner différentes opérations d’usinage dans un même montage. [10]
Une machine à cinq axes produit-elle systématiquement une pièce de meilleure qualité ?
Pas automatiquement. Des axes supplémentaires peuvent améliorer l’accès à la pièce et réduire certains changements de montage, mais leur intérêt dépend de la pièce concernée. Un parcours adapté sur trois axes peut parfaitement convenir pour des caractéristiques facilement accessibles. Le nombre d’axes doit être évalué conjointement avec la géométrie requise et l’organisation manufacturière. [15]
Les marques de fraisage sont-elles nécessairement le signe d’une mauvaise qualité ?
Pas nécessairement. Certaines marques reflètent le motif normal de génération de surface produit par l’outil de coupe et le parcours d’usinage. Leur acceptabilité dépend du dessin, des exigences d’apparence et de la fonction de la surface concernée. Un jugement visuel seul ne saurait remplacer les critères d’acceptation convenus. [21]
Lire la pièce comme un ensemble de caractéristiques interconnectées
La façon la plus utile de comprendre le fraisage CNC consiste à suivre une caractéristique depuis le dessin jusqu’à l’opération de coupe, puis jusqu’à son contrôle.
Dans l’exemple du boîtier, la cavité implique un enlèvement de matière et un accès adapté de l’outil. Le siège du couvercle introduit une exigence d’assemblage. Les trous de fixation ajoutent des exigences de positionnement. L’ouverture latérale introduit une autre direction de montage. Aucune de ces décisions n’existe de façon isolée.
Lors de la préparation d’une pièce pour discussion, identifiez les surfaces qui positionnent d’autres composants, les interfaces qui doivent s’ajuster correctement et les zones où la conception autorise une certaine flexibilité. Cela donne à l’examen d’usinage un objectif clair.
Pour des informations spécifiques au projet, consultez les services de fraisage CNC. Avant d’envoyer un ensemble de plans, la liste de vérification RFQ pour l’usinage CNC aide à organiser les détails relatifs au matériau, à la quantité, à la révision et aux inspections.
Un bon plan de fraisage fait plus que reproduire une forme. Il relie le mouvement de l’outil, la fixation de la pièce et l’ordre des opérations aux caractéristiques qui rendent la pièce fonctionnelle.
Références techniques
[1] Sandvik Coromant. Fraisage : opérations et considérations initiales.
[2] Haas Automation. Manuel de l’opérateur de fraiseuse : programmation.
[3] Sandvik Coromant. Trajectoire de coupe et formation des copeaux.
[4] Autodesk. Fusion pour la fabrication : fraisage, usinage multiaxes et tournage.
[5] Autodesk. Fondamentaux de la fabrication : de la conception à la production.
[6] Autodesk. Comprendre les bases de la simulation machine.
[7] Haas Automation. Manuel de l’opérateur de fraiseuse : montage de la pièce.
[8] Sandvik Coromant. Fraisage de face.
[9] Sandvik Coromant. Fraisage de profil.
[10] Sandvik Coromant. Fraisage de trous et de cavités/évidements.
[11] Sandvik Coromant. Programmation.
[12] Sandvik Coromant. Fraisage des angles intérieurs.
[13] Sandvik Coromant. Formules et définitions relatives au fraisage.
[14] Sandvik Coromant. Fraisage descendant vs. fraisage ascendant.
[15] Haas Automation. Usinage 5 axes simplifié.
[16] Sandvik Coromant. Fraisage de matériaux différents.
[17] Sandvik Coromant. Fraisage à sec ou avec fluide de coupe.
[18] Sandvik Coromant. Vibrations.
[19] Sandvik Coromant. Fraisage d’épaulement.
[20] Ensinger. Fraisage CNC des plastiques.
[21] Sandvik Coromant. Génération de surfaces.



