Sur cette page
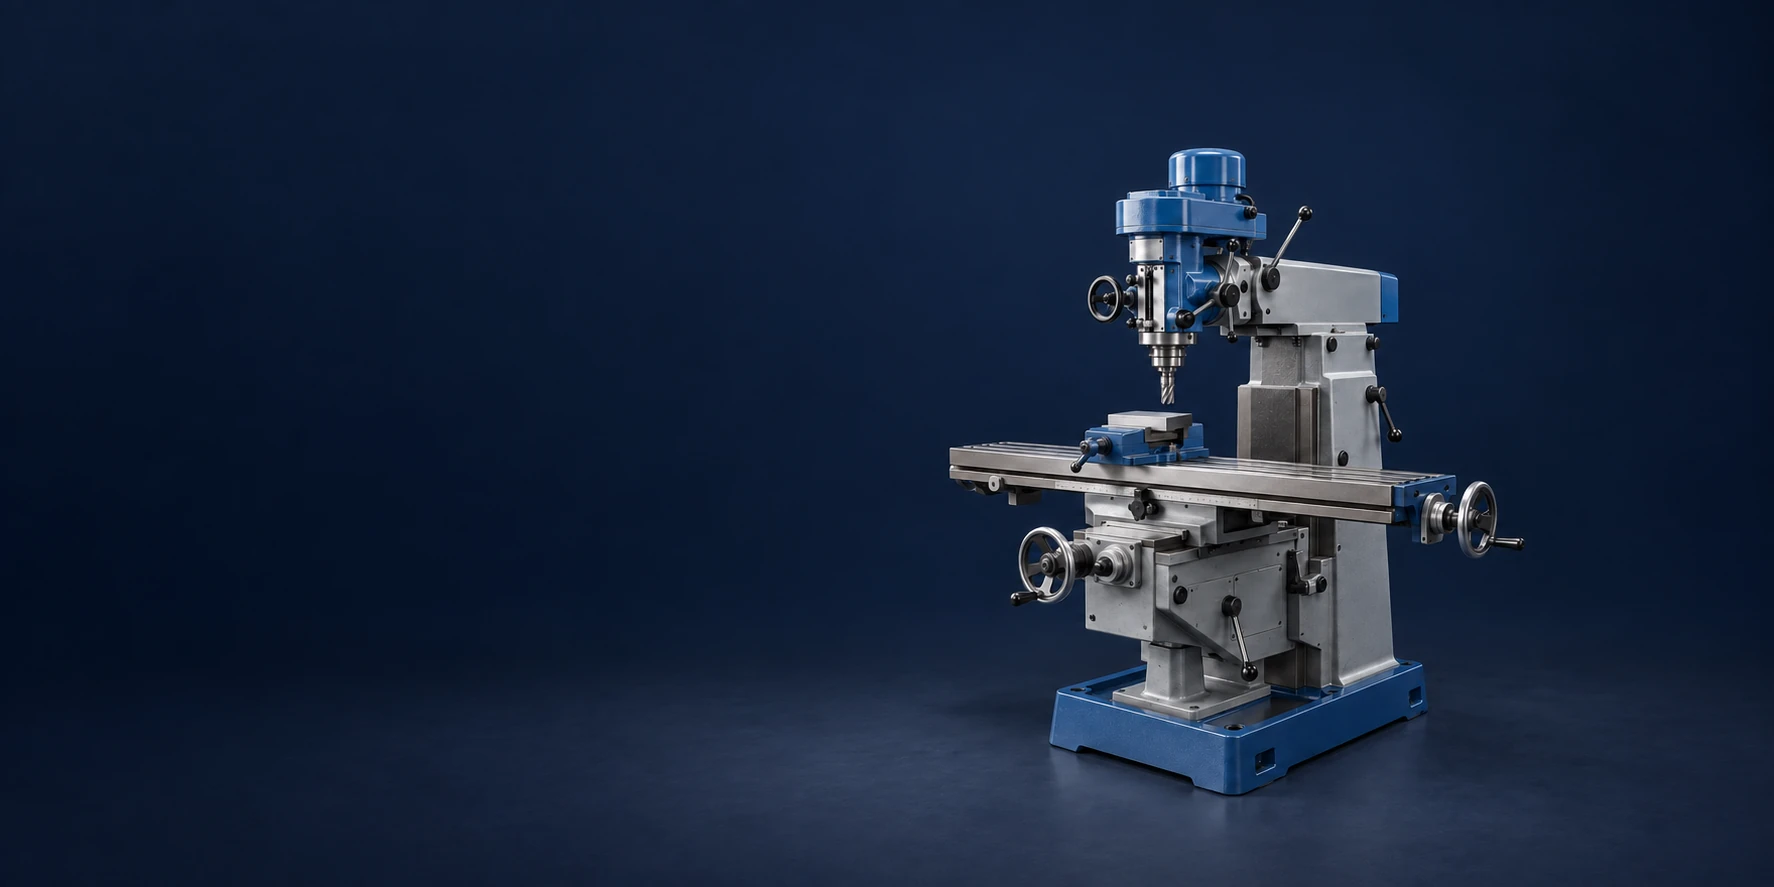
Une fraiseuse utilise un outil de coupe rotatif pour enlever du matériau d’une pièce brute. Elle peut aplanir une face, usiner une rainure, créer une cavité ou façonner le contour extérieur d’une pièce. La pièce brute est serrée solidement tandis que la machine contrôle son déplacement par rapport à l’outil de coupe. La table, la tête ou les deux peuvent se déplacer, selon le type de machine. Cette disposition de base permet à la fraiseuse d’effectuer bien plus que le perçage de trous ronds.[1][2]
À première vue, une fraiseuse verticale ouverte peut ressembler un peu à une perceuse surdimensionnée : un outil placé au-dessus, une table en dessous et une pièce métallique entre les deux. Observez-la toutefois usiner une rainure : la différence devient alors évidente. L’outil continue de tourner tandis que la pièce brute se déplace latéralement sous lui.
Prenons comme exemple une simple plaque de fixation. Elle nécessite quatre trous de fixation, une légère cavité et des bords plats. Suivre ces caractéristiques permet de mieux comprendre le rôle réel des principaux composants de la machine.
Les principaux composants d’une fraiseuse
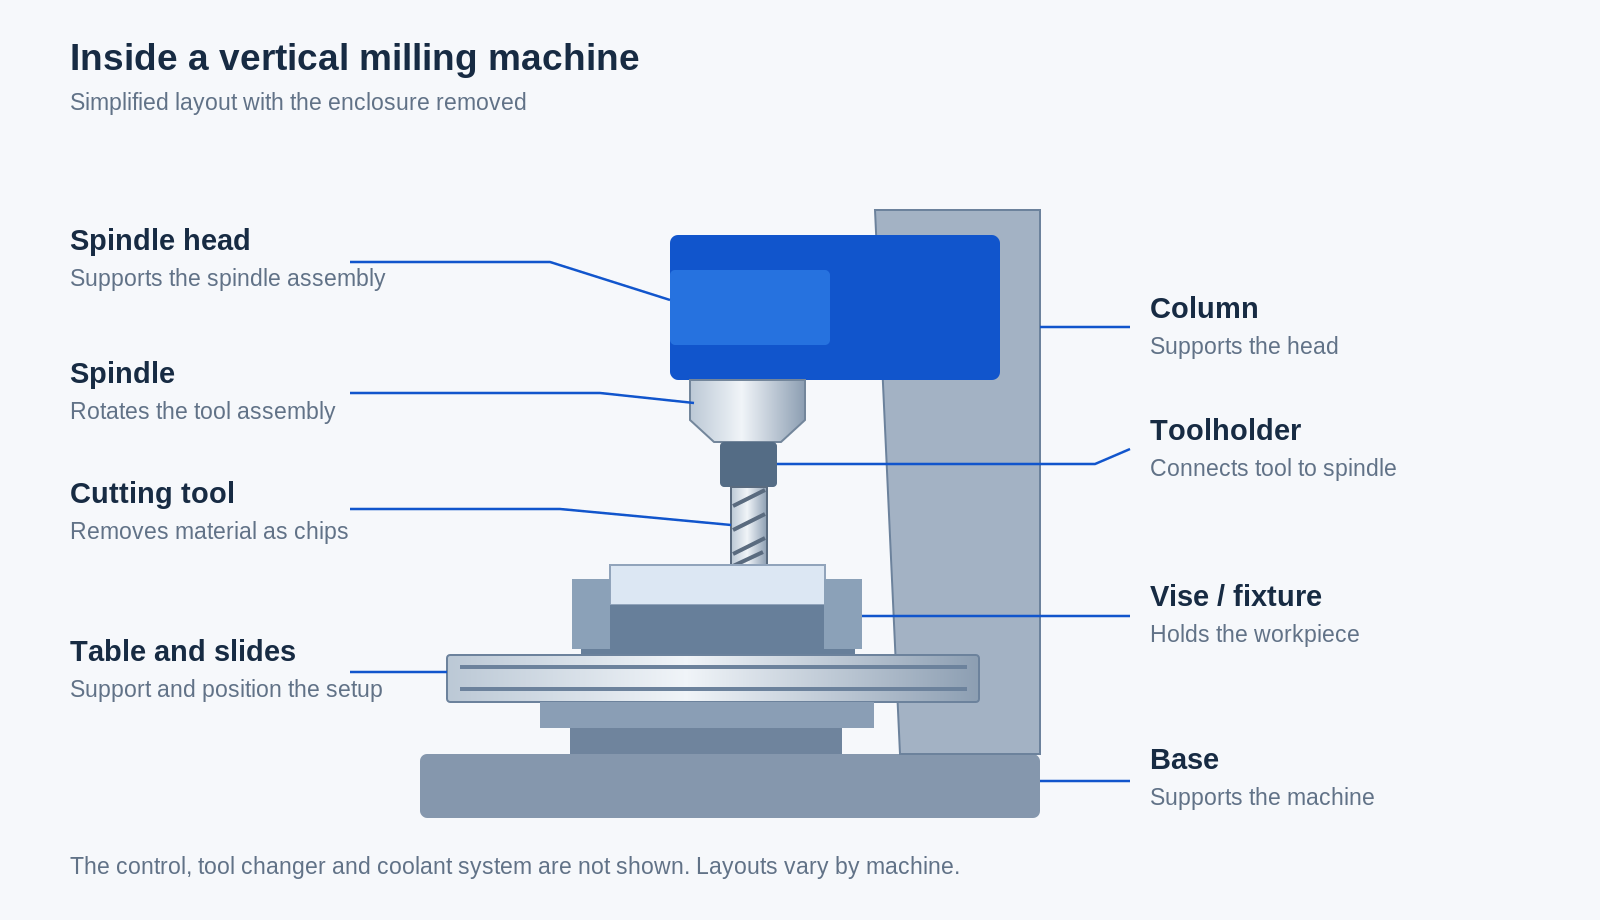
Vous n’avez pas besoin d’apprendre par cœur chaque composant décrit dans le manuel d’une machine. Commencez plutôt par les éléments qui maintiennent l’outil, ceux qui fixent la pièce brute, et ceux qui régulent leur déplacement relatif. Sur une fraiseuse fermée CNC, certains de ces composants sont situés derrière des couvercles en tôle, ce qui les rend plus faciles à appréhender dans un schéma simplifié.
La broche maintient et fait tourner l’outil de coupe
La broche est l’ensemble rotatif situé dans la tête de la machine. Elle maintient l’outil de coupe via un porte-outil ou un mandrin, selon le type de machine. L’outil de coupe est la partie remplaçable qui entre en contact avec le matériau ; il ne s’agit pas de la broche elle-même. Une machine peut utiliser une fraise cylindrique pour usiner une cavité, puis la remplacer par un foret ou un autre outil.[1]
Cette distinction est utile lorsque l’atelier évoque un « problème de broche » ou un « changement d’outil » : le premier concerne l’ensemble mécanique de la machine, tandis que le second peut simplement signifier le remplacement de l’outil requis pour la prochaine opération.
La table supporte la pièce ; l’étau ou le dispositif de fixation la maintient
La pièce usinée n’est généralement pas fixée directement sur la table nue. Un étau, des pinces ou un montage spécifique la maintiennent fermement en place. Ce montage doit résister aux efforts de coupe sans obstruer les zones que l’outil doit atteindre.[3]
Pour notre platine de fixation, un étau pourrait saisir deux bords opposés. Or, ces bords ne peuvent pas être usinés tant qu’ils restent cachés à l’intérieur des mâchoires. L’opérateur doit y penser avant de commencer, plutôt que de découvrir à mi-parcours que la prochaine opération se situe derrière une pince.
La base, la colonne et les glissières assurent le guidage des mouvements.
La base supporte la machine, tandis que la colonne supporte la tête ou d’autres ensembles mobiles. Les glissières et les rails guident les déplacements dans les directions prévues. Une selle, lorsqu’elle est présente, constitue un chariot intermédiaire situé sous la table. La configuration dépend du type de fraiseuse : toutes les machines ne comportent pas la même pile de pièces mobiles.
Sur une fraiseuse à genou, le genou permet d’élever ou d’abaisser la selle et la table. Une douille assure le déplacement axial de la broche à l’intérieur de la tête, tandis qu’un bras peut repositionner la tête vers ou loin de la colonne. Il s’agit de caractéristiques courantes des fraiseuses manuelles à tourelle, mais elles ne sont pas présentes sur toutes les fraiseuses. [14]
Ces composants doivent allier rigidité et mobilité. L’outil exerce une poussée sur la matière pendant l’usinage. Si l’outil, le montage ou la pièce subissent une déformation excessive, cela peut provoquer des vibrations, une finition irrégulière ou une caractéristique qui ne correspond pas au résultat attendu.[10]
La commande indique à une machine CNC où se déplacer.
Sur une fraiseuse manuelle, l’opérateur dirige les mouvements à l’aide de volants et, le cas échéant, d’avances motorisées. Sur une fraiseuse CNC (commande numérique par ordinateur), des moteurs exécutent les mouvements commandés par un programme. L’écran de commande permet également à l’opérateur de vérifier les positions, les décalages, les programmes et l’état de la machine.[4]
Un simple affichage numérique de position ne transforme pas une fraiseuse manuelle en machine CNC. Il peut aider l’opérateur à visualiser la position d’un axe, mais lire une position n’équivaut pas à ce qu’un programme contrôle l’usinage.
Un changeur d’outils évite à l’opérateur de stopper la machine pour chaque outil.
De nombreux centres d’usinage CNC stockent plusieurs outils et les échangent automatiquement. Notre plaque de montage pourrait utiliser une fraise pour l’évidement, un foret pour les trous et un outil à chanfreiner pour les bords spécifiés. La machine peut appeler chaque outil sans qu’un opérateur ne doive le remplacer manuellement entre ces opérations.[5]
C’est l’une des raisons pour lesquelles on entend à la fois l’expression « fraiseuse CNC » et « centre d’usinage ». Un centre d’usinage associe couramment la commande CNC au changement automatique d’outils, ce qui lui permet d’exécuter plusieurs opérations lors d’un même serrage. Ces termes se chevauchent dans le langage courant des ateliers.
Que bouge-t-il lorsque la machine commence à usiner ?
Il faut distinguer deux mouvements : la rotation de l’outil et le déplacement de celui-ci par rapport à la pièce. Sur une fraiseuse verticale classique à trois axes, les axes X et Y décrivent les déplacements dans le plan de la zone de travail, tandis que l’axe Z suit la direction de la broche verticale. La coordination de ces mouvements permet à l’outil de suivre une ligne, un cercle ou une surface dont la hauteur varie.[6][7]
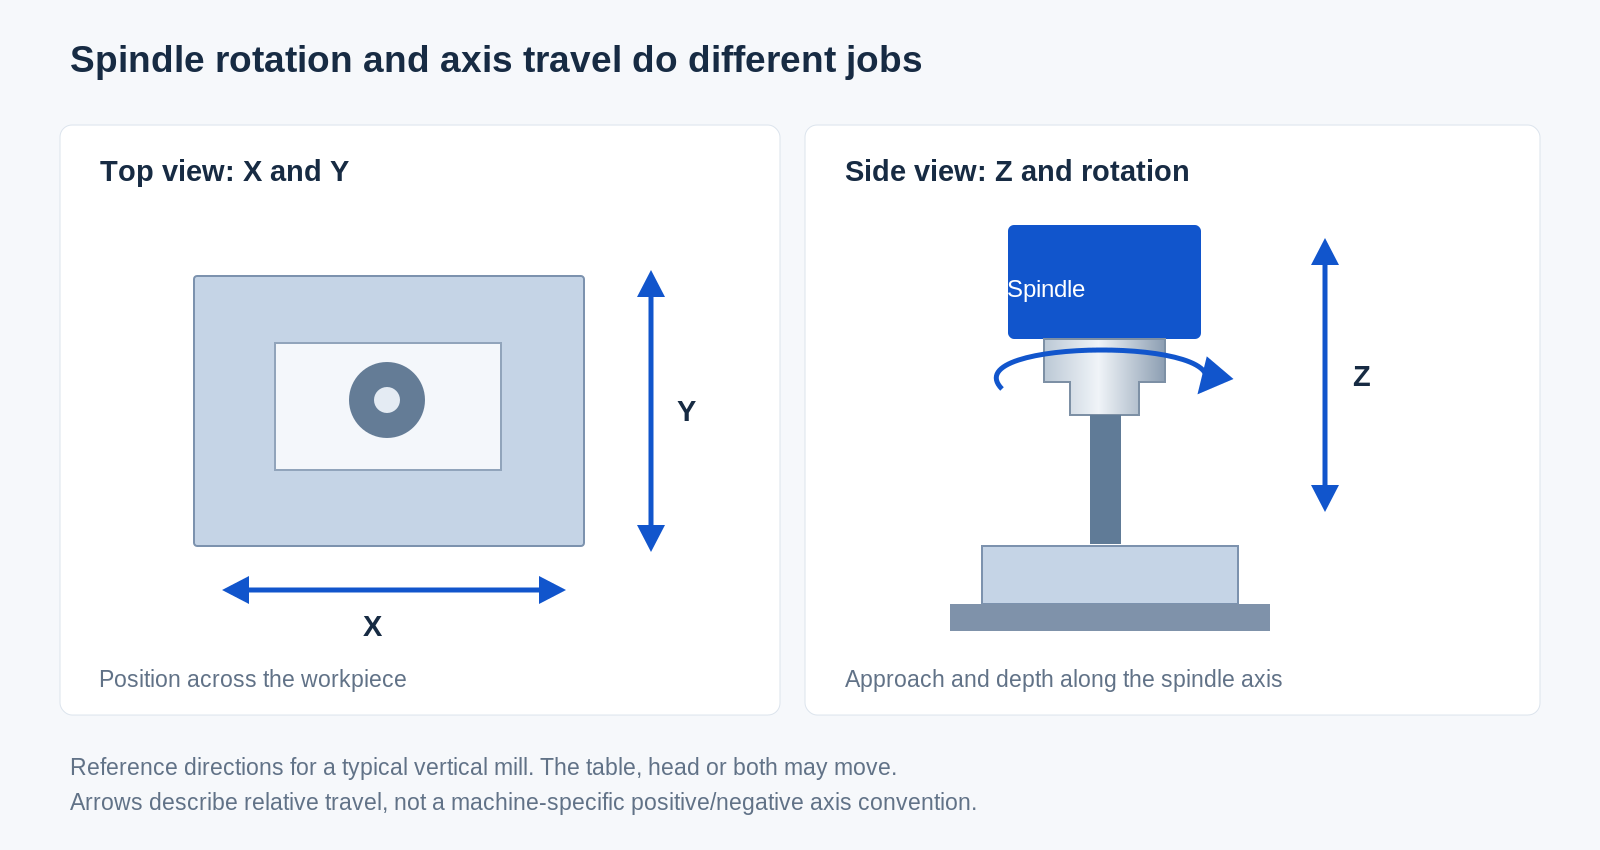
Voici le point légèrement déroutant : la fraise peut sembler rester à la même position gauche-droite tandis que c’est la table qui se déplace. Il s’agit néanmoins d’un mouvement d’usinage contrôlé. Sur d’autres conceptions, c’est la tête qui se déplace, ou le mouvement est partagé entre la tête et la table. Ce qui compte, c’est la position du tranchant par rapport à la pièce.
Pour usiner l’évidement peu profond de la plaque, l’outil doit atteindre la profondeur requise et se déplacer sur la zone à dégager. Pour percer un trou de fixation, il se déplace jusqu’à l’emplacement du trou puis avance selon la direction de la broche. Il s’agit de tâches différentes utilisant le même système de positionnement.
La machine nécessite également un point de référence pour la pièce ainsi que des informations sur la longueur de chaque outil. Les décalages de pièce (work offsets) et les décalages d’outils (tool offsets) établissent ces liaisons. Un programme parfaitement cohérent peut toutefois usiner au mauvais endroit si les références de montage sont incorrectes.[3]
Pour une analyse plus approfondie des fraises, des trajectoires d’usinage et de l’ordre des opérations, consultez comment fonctionne la fraiseuse CNC.
Manuel ou CNC ? Vertical ou horizontal ?
Ces étiquettes répondent à des questions différentes. Manuel ou CNC indique comment le mouvement est contrôlé. Vertical ou horizontal indique l’orientation de la broche. Une fraiseuse verticale n’est pas nécessairement CNC, et une fraiseuse CNC n’est pas forcément verticale.
Sur une fraiseuse verticale, l’axe de la broche est vertical. Sur une fraiseuse horizontale, l’axe de la broche est horizontal. Les deux peuvent effectuer des opérations de fraisage, mais la position de la broche modifie la façon dont la pièce est présentée à l’outil.[1] La comparaison fraisage vertical contre fraisage horizontal explore les effets sur le montage et l’évacuation des copeaux.
Certaines machines ajoutent des axes rotatifs pour faire pivoter ou incliner le montage. Cela permet d’atteindre une autre face sans retirer la pièce de son dispositif de serrage. En usinage 3+2, les axes rotatifs positionnent la pièce ou l’outil avant l’usinage ; en usinage simultané à cinq axes, l’orientation peut changer pendant la coupe.[7]
Vous pouvez également rencontrer des fraiseuses à portique, dont l’architecture ressemble à un pont enjambant la zone de travail. Ces configurations sont utilisées pour les grandes pièces et les tables larges, bien qu’une grande plateforme puisse aussi supporter plusieurs pièces plus petites.[8]
Ne considérez pas ces dénominations comme une hiérarchie allant du plus basique au meilleur. Pour une plaque de fixation, la majeure partie du travail est accessible par le haut. L’ajout d’axes supplémentaires n’améliore pas automatiquement ces caractéristiques. Il devient utile lorsqu’une autre face, un trou oblique ou la configuration de serrage justifie ce mouvement supplémentaire.
Que peut-on fabriquer sur une fraiseuse ?
La fraiseuse est particulièrement utile lorsque la pièce nécessite des faces planes, des poches, des rainures, des épaulements ou un contour profilé. Dans un centre d’usinage, des outils de perçage, d’alésage et de taraudage peuvent réaliser des trous et des filetages en complément des opérations de fraisage. Une seule machine peut donc exécuter plusieurs types d’usinage ; ils ne doivent pas tous être désignés comme « fraisage ».[2][11]
| Pièce ou caractéristique | Ce que la machine apporte |
|---|---|
| Plaque de fixation ou support | Faces de fixation planes, dimensions extérieures, rainures et emplacements des trous. |
| Boîtier d’équipement | Évidements internes, sièges pour couvercles et ouvertures accessibles. |
| Fixation d’assemblage | Surfaces de positionnement et trous précisément espacés pour maintenir d’autres pièces. |
| Bloc-guide en plastique | Canaux, éléments de fixation et surfaces guidant un composant mobile. |
| Insert profilé | Surfaces façonnées obtenues par un déplacement coordonné de l’outil. |
La forme seule ne permet pas de déterminer la facilité d’exécution de l’opération. Une cavité ouverte et une cavité profonde et étroite sont toutes deux des poches, mais la plus profonde laisse moins d’espace à l’outil et exige une plus grande longueur de porte-outil.
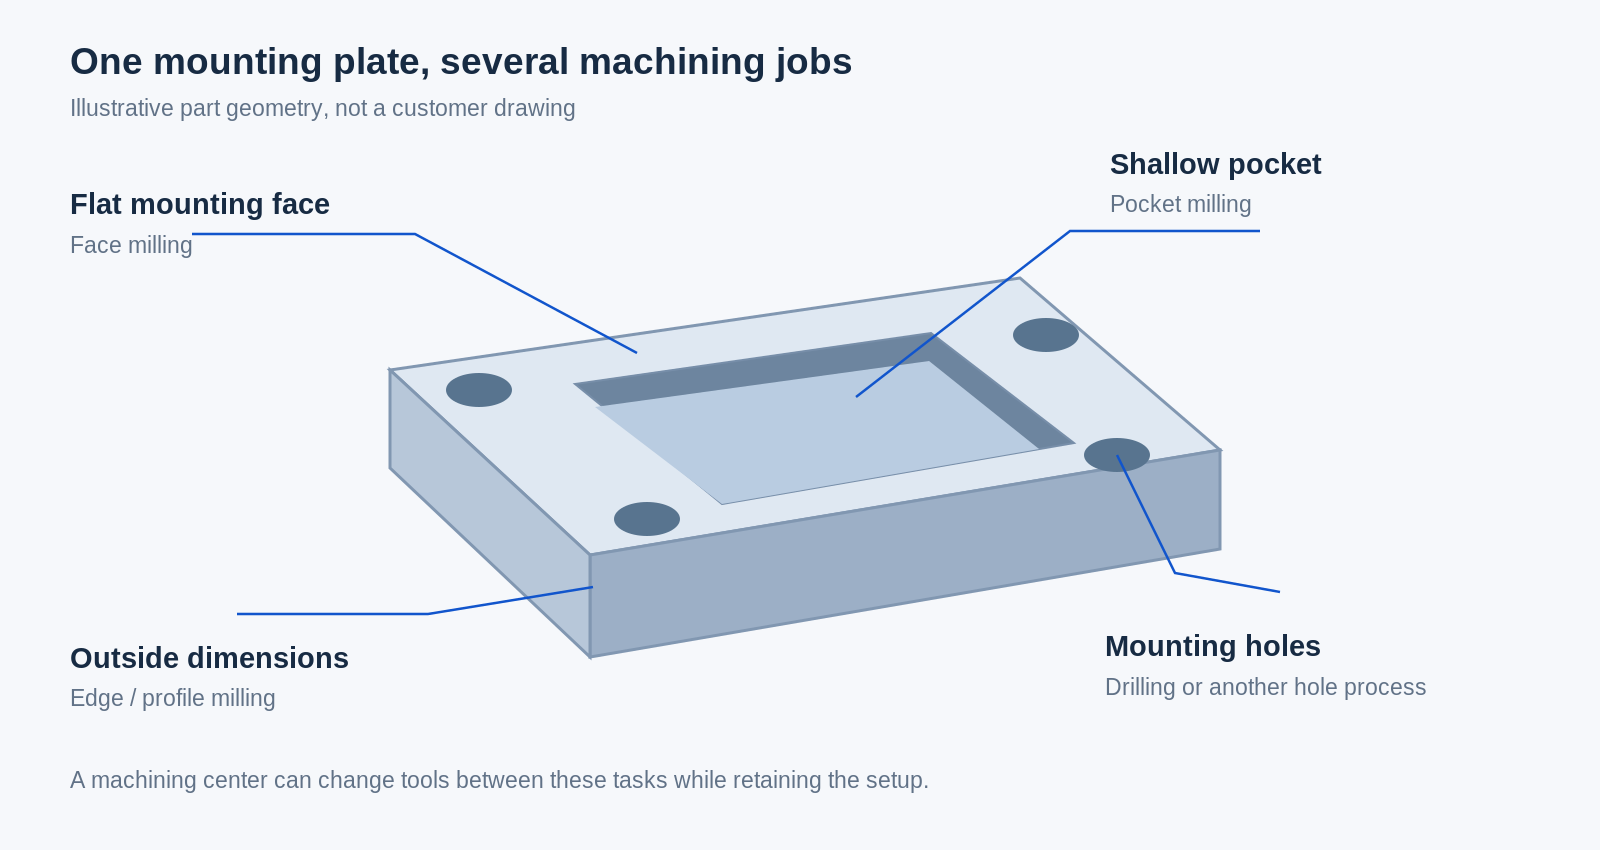
Dans notre exemple de plaque, un fraiseur pourrait d’abord usiner une face de référence, puis réaliser la cavité, percer les trous de fixation et enfin finir les bords extérieurs lors d’une mise en position ultérieure. La séquence exacte dépend du dessin technique et de la façon dont la plaque peut être serrée. Ce qu’il convient de retenir est que chaque caractéristique nécessite à la fois un outil adapté et un accès au matériau.
Notre page dédiée aux pièces fraisées CNC présente davantage de ces formes réunies.
En quoi une fraiseuse se distingue-t-elle d’un tour ou d’une perceuse ?
L’indice le plus simple réside dans le mouvement principal de coupe. En tournage conventionnel, la pièce tourne tandis que l’outil de coupe avance contre elle. Cette configuration convient aux diamètres, épaulements et autres caractéristiques organisées autour de la pièce en rotation. En fraisage, c’est l’outil qui fournit la rotation. Un arbre peut nécessiter à la fois des diamètres tournés et une surface plane fraisée.[7]
Une perceuse alimente principalement une mèche tournante dans la pièce selon la direction de la broche. Une fraiseuse permet également un déplacement contrôlé de l’outil à travers la pièce pour des opérations de coupe latérale. L’apparence similaire d’une fraiseuse à chariot ouvert et d’une perceuse ne signifie pas qu’elles sont interchangeables. Ne supposez pas qu’une perceuse convient au fraisage latéral ; utilisez uniquement des machines et des outils conçus spécifiquement pour cette opération.
Il existe également le routeur CNC. Les routeurs et les fraiseuses peuvent toutes deux déplacer un outil rotatif selon des trajectoires programmées. De nombreuses fraiseuses sont conçues pour travailler sur des panneaux, tandis que les fraiseuses traitent couramment des blocs serrés et des composants mécaniques. Toutefois, cette distinction n’est pas absolue : certaines machines à portique usinent aussi bien les métaux que les plastiques. La conception de la machine, les outils utilisés et la nature de l’opération comptent davantage que la simple appellation.[8]
Quels critères permettent de déterminer si une fraiseuse convient à la pièce ?
La taille de la machine est un point de départ, mais le fait qu’« elle tient sur la table » ne constitue pas une réponse complète. Une configuration nécessite également de l’espace pour l’étau ou les étaux, le porte-outil et les déplacements requis pour approcher la pièce. Les caractéristiques techniques publiées de la machine indiquent séparément la course des axes, la hauteur libre entre la broche et la table, et la capacité de charge de la table — et ce, pour de bonnes raisons.[9]
Course et hauteur libre
Une plaque peut tenir sur la table, tandis qu’un bord particulier dépasse la course disponible. Un montage haut peut laisser trop peu d’espace pour une mèche longue. Il convient de considérer la pièce, le montage et l’outil comme une seule configuration devant s’intégrer entièrement dans l’espace de travail, plutôt que de vérifier les dimensions de la pièce isolément.
La broche et les conditions de coupe
La vitesse de rotation maximale (rpm) n’est qu’une des caractéristiques de la broche. Le couple, la puissance et le type de raccordement de l’outil influencent également les capacités réelles de la machine. La vitesse maximale indiquée dans une brochure ne permet pas de savoir comment une fraise donnée fonctionnera précisément dans un matériau donné.[9]
L’aluminium, l’acier inoxydable et le titane exigent des approches de coupe différentes. La nuance d’alliage et l’état du matériau comptent également : « acier » constitue généralement une information insuffisante pour planifier l’usinage. Notre répertoire des matériaux usinables fournit un aperçu des familles de matériaux utilisées sur l’ensemble du site.[12]
Support et portée de l’outil
Une petite pièce peut tout de même poser des difficultés si elle comporte une paroi mince ou une cavité profonde. Une fraise longue est plus sujette à la déformation, et une pièce mal supportée peut vibrer. La solution peut consister à modifier le montage, à utiliser un outil plus court ou à changer l’orientation de la pièce — plutôt que d’opter pour une machine plus grande.[10]
Pour la plaque, comparez une rainure large et peu profonde avec la même rainure comprimée entre deux parois minces. Les dimensions extérieures n’ont pas changé, mais le support disponible pendant l’usinage, si. C’est pourquoi une discussion utile sur l’usinage commence par le dessin technique, et non seulement par le modèle de machine.
Quelques questions fréquentes
Une fraiseuse peut-elle percer des trous ?
Oui. Une fraiseuse ou un centre d’usinage peut maintenir une mèche et la positionner à l’emplacement requis. Selon le trou, un autre outil peut intervenir ensuite pour l’élargir ou le finir. Percer un trou sur une fraiseuse ne change pas la nature de l’opération — il s’agit toujours de perçage.[11]
Une fraiseuse peut-elle réaliser une pièce ronde ?
Oui. Une fraiseuse CNC peut produire des éléments circulaires en coordonnant ses axes. Toutefois, un composant principalement cylindrique convient davantage à un usinage au tour. La simple présence d’une forme ronde ne détermine pas le choix ; examinez les autres caractéristiques de la pièce ainsi que la manière dont elle peut être maintenue.[11]
CNC signifie-t-il que la machine fonctionne sans opérateur ?
Non. Un programme automatise les mouvements commandés, mais une personne doit tout de même préparer la mise en place, charger des outils adaptés, établir les références et vérifier l’usinage. Les cycles automatiques n’éliminent pas la nécessité d’un opérateur qualifié, ni les dispositifs de protection de la machine ni ses procédures de sécurité.[13]
Commencez par la pièce que vous souhaitez réaliser
Une fois identifiés la broche, la fixation de la pièce et les mouvements des axes, une fraiseuse devient beaucoup plus facile à comprendre. Dans l’exemple de la plaque de montage, l’évidement explique pourquoi la table et l’outil doivent se déplacer de façon coordonnée ; les trous justifient les changements d’outils ; les bords serrés expliquent pourquoi une autre configuration peut s’avérer nécessaire.
Vous n’avez pas besoin d’arriver avec un modèle de machine privilégié pour discuter d’un composant. Un dessin, le matériau, la quantité et une explication claire de l’ajustement requis par la pièce permettront d’engager une conversation bien plus avancée. Lorsque vous serez prêt à aborder le composant réel, notre page de service de fraisage CNC couvre cette étape suivante.
Sources et lectures complémentaires
Documentation du fabricant et références techniques pour les descriptions ci-dessus.
[1] Haas Automation — Manuel de l’opérateur de fraiseuse : Introduction
[2] Sandvik Coromant — Connaissances sur le fraisage
[3] Haas Automation — Manuel de l’opérateur de fraiseuse : Mise en place de la pièce
[4] Haas Automation — Manuel de l’opérateur de fraiseuse : Affichage de la commande
[5] Haas Automation — Manuel de l’opérateur de fraiseuse : Changeur d’outils à bras articulé
[6] Haas Automation — Manuel de l’opérateur de fraiseuse : Programmation
[7] Autodesk — Fusion pour la fabrication : Fraisage, usinage multi-axes et tournage
[8] Haas Automation — Série Gantry
[9] Haas Automation — VF-2 : Spécifications techniques
[10] Sandvik Coromant — Vibrations en fraisage
[11] Sandvik Coromant — Fraisage de trous et de cavités/évidements
[12] Sandvik Coromant — Fraisage de matériaux différents
[13] Haas Automation — Manuel de l’opérateur de fraiseuse : Sécurité
[14] Bridgeport — Manuel d’installation, d’utilisation et de maintenance des fraiseuses série I



