Auf dieser Seite
Eine Fräsmaschine verwendet ein rotierendes Schneidwerkzeug, um Material von einem Werkstück abzutragen. Sie kann eine Fläche ebenen, eine Nut fräsen, eine Tasche ausfräsen oder die Außenkontur eines Teils formen. Das Werkstück wird sicher eingespannt, während die Maschine dessen Bewegung relativ zum Schneidwerkzeug steuert. Je nach Maschinentyp können sich der Tisch, der Kopf oder beide bewegen. Diese grundlegende Anordnung ermöglicht es einer Fräsmaschine, weit mehr als nur runde Bohrungen herzustellen.[1][2]
Auf den ersten Blick ähnelt eine offene Vertikalfräsmaschine einer übergroßen Bohrmaschine: ein Werkzeug oben, ein Tisch unten und ein Metallstück dazwischen. Beobachten Sie jedoch, wie sie eine Nut fräst – dann wird der Unterschied augenfällig: Das Werkzeug bleibt in Drehung, während das Werkstück seitlich darunter hindurchgeführt wird.
Nehmen wir als Beispiel eine einfache Montageplatte. Sie benötigt vier Schraubenlöcher, eine flache Aussparung und ebene Kanten. Die Betrachtung dieser Merkmale erleichtert das Verständnis dafür, welche Funktionen die Hauptkomponenten der Maschine tatsächlich erfüllen.
Header-Bild: Illustrative Vertikalfräsmaschine. KI-generierte Szene; kein Foto der VETCNC-Ausrüstung.
Die Hauptkomponenten einer Fräsmaschine
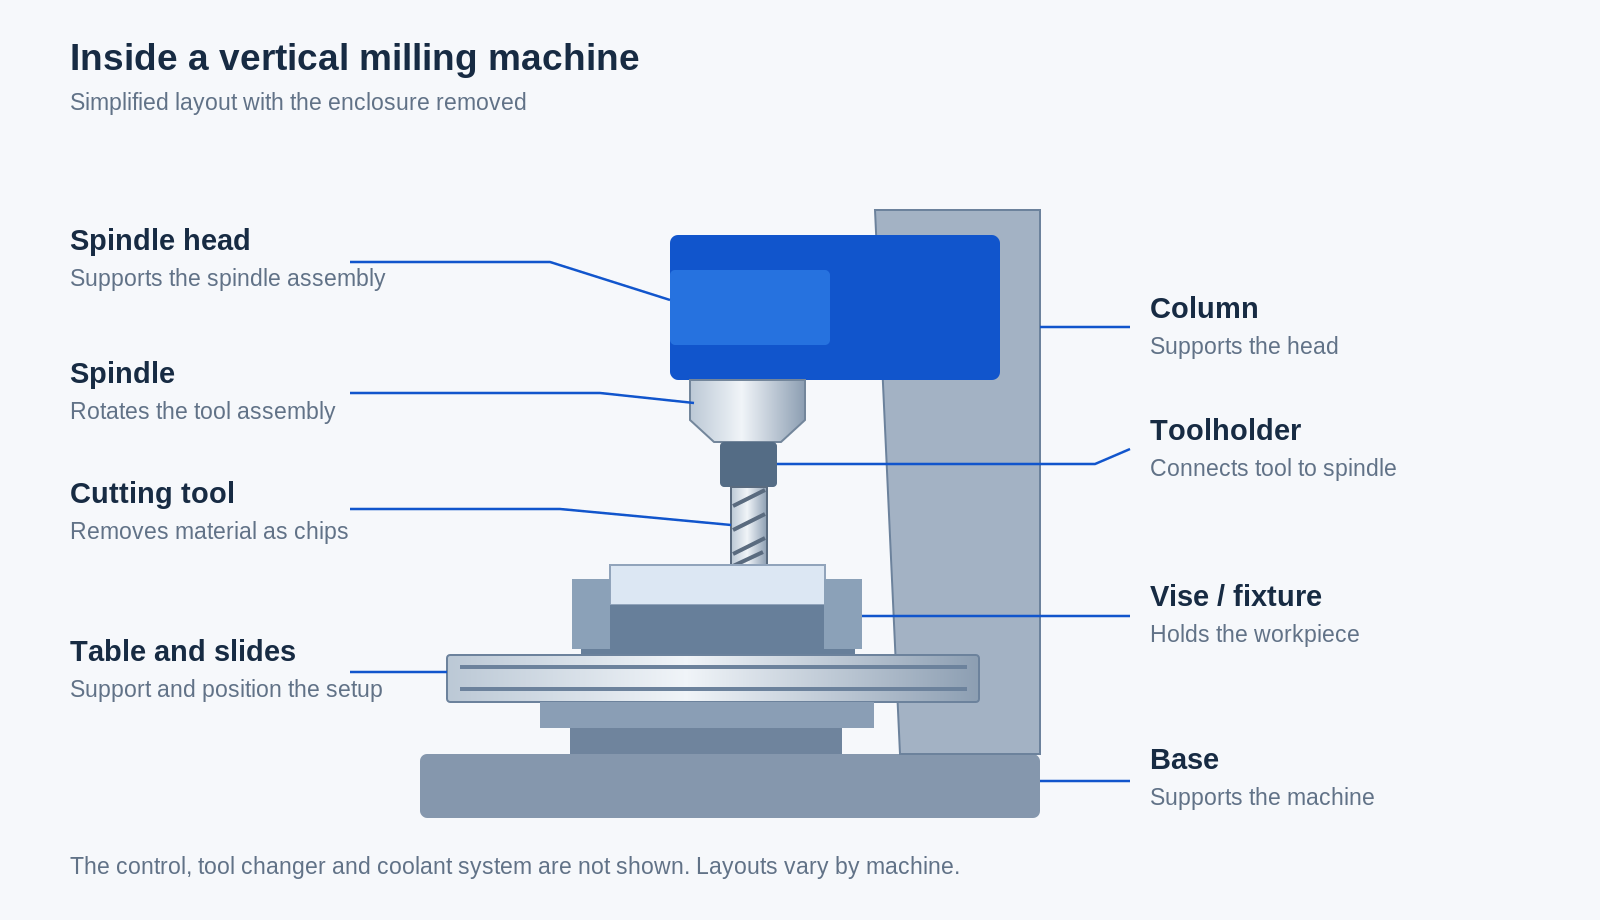
Sie müssen nicht jede Komponente aus dem Maschinenhandbuch auswendig lernen. Beginnen Sie stattdessen mit den Teilen, die das Werkzeug halten, das Werkstück halten und deren relative Bewegung zueinander steuern. Bei einer geschlossenen CNC-Fräsmaschine befinden sich einige dieser Komponenten hinter Blechverkleidungen – daher lassen sie sich in einem vereinfachten Diagramm leichter verstehen.
Die Spindel hält und dreht das Schneidwerkzeug
Die Spindel ist die rotierende Baugruppe im Maschinenkopf. Sie hält das Schneidwerkzeug über einen Werkzeughalter oder eine Spannfutter, je nach Maschinentyp. Das Schneidwerkzeug ist das austauschbare Teil, das mit dem Werkstoff in Kontakt kommt – es ist nicht identisch mit der Spindel selbst. Eine Maschine könnte beispielsweise einen Fräser für eine Aussparung verwenden und diesen anschließend gegen einen Bohrer oder ein anderes Werkzeug austauschen.[1]
Diese Unterscheidung ist hilfreich, wenn ein Betrieb von einem „Spindelproblem“ oder einem „Werkzeugwechsel“ spricht: Ersteres betrifft die Maschinenbaugruppe, letzteres kann schlicht bedeuten, dass das für die nächste Bearbeitungsstelle benötigte Werkzeug gewechselt wird.
Der Tisch stützt das Werkstück; die Spannzange oder Vorrichtung fixiert es
Das Werkstück wird normalerweise nicht direkt auf dem blanken Tisch befestigt. Eine Spannfutter, Spannklammern oder eine speziell gefertigte Spannvorrichtung halten es sicher fest. Die Spannvorrichtung muss den Zerspanungskräften standhalten, ohne die Bereiche zu blockieren, die vom Werkzeug erreicht werden müssen.[3]
Für unsere Montageplatte könnte ein Spannfutter zwei gegenüberliegende Kanten umfassen. Doch diese Kanten können nicht bearbeitet werden, solange sie in den Backen verborgen sind. Der Maschinenschlosser muss dies bereits vor Beginn der Bearbeitung berücksichtigen – statt erst zur Hälfte der Arbeit festzustellen, dass der nächste Schnitt hinter einer Spannklammer liegt.
Der Sockel, die Säule und die Schlitten unterstützen die Bewegung.
Der Sockel trägt die Maschine, und die Säule trägt den Kopf oder andere bewegliche Baugruppen. Schlitten und Führungsbahnen begrenzen die Bewegung auf die vorgesehenen Richtungen. Ein Sattel – falls vorhanden – ist eine Zwischenwagenkonstruktion unterhalb des Tisches. Die Anordnung hängt von der Fräsmaschine ab; nicht jede Maschine verfügt über denselben Stapel beweglicher Komponenten.
Bei einer Kniefräsmaschine hebt und senkt das Knie den Sattel und den Tisch. Eine Spindelhülse ermöglicht die axiale Bewegung der Spindel innerhalb des Kopfes, während ein Ausleger den Kopf näher an die Säule heran- oder von ihr wegpositionieren kann. Dies sind typische Merkmale manueller Revolverfräsmaschinen, jedoch nicht bei jeder Fräsmaschine vorhanden. [14]
Diese Komponenten müssen sowohl steif als auch beweglich sein. Der Fräser drückt beim Schneiden auf das Material. Wenn sich Werkzeug, Spannvorrichtung oder Werkstück zu stark verformen, kann dies zu Vibrationen, einer ungleichmäßigen Oberfläche oder einer geometrischen Form führen, die nicht wie vorgesehen ausgeführt wird.[10]
Die Steuerung sagt einer CNC-Maschine, wohin sie fahren soll.
Bei einer manuellen Fräsmaschine steuert der Bediener die Bewegungen mittels Handräder und – falls vorhanden – motorischer Vorschübe. Bei einer CNC-Fräsmaschine (Computerized Numerical Control) führen Motoren die von einem Programm vorgegebenen Bewegungen aus. Auf dem Steuerungsbildschirm kann der Bediener zudem Positionen, Korrekturen, Programme und den Maschinenzustand überprüfen.[4]
Allein eine digitale Positionsanzeige macht eine manuelle Fräsmaschine noch nicht zu einer CNC-Maschine. Sie kann dem Bediener zwar helfen, die aktuelle Position einer Achse abzulesen, doch das Ablesen einer Position unterscheidet sich grundlegend davon, dass ein Programm den Schnitt steuert.
Ein Werkzeugwechsler erspart dem Bediener das manuelle Stoppen für jedes Werkzeug.
Viele CNC Bearbeitungszentren speichern mehrere Werkzeuge und tauschen diese automatisch aus. Unsere Montageplatte könnte einen Fräser für die Aussparung, einen Bohrer für die Bohrungen und ein Fasenwerkzeug für bestimmte Kanten verwenden. Die Maschine kann jedes Werkzeug aufrufen, ohne dass ein Bediener es manuell zwischen diesen Operationen austauschen müsste.[5]
Das ist einer der Gründe, warum Sie sowohl den Begriff „CNC-Fräsmaschine“ als auch „Bearbeitungszentrum“ hören. Ein Bearbeitungszentrum kombiniert üblicherweise CNC-Steuerung mit automatischem Werkzeugwechsel, sodass mehrere Bearbeitungsschritte in einer Aufspannung durchgeführt werden können. Die Begriffe überschneiden sich im alltäglichen Werkstattgespräch.
Was bewegt sich, wenn die Maschine mit dem Schneiden beginnt?
Es gibt zwei voneinander zu unterscheidende Bewegungen: Der Fräser dreht sich, und die Maschine positioniert ihn relativ zum Werkstück. Bei einer typischen dreiaxialen Vertikalfräsmaschine beschreiben X und Y die Bewegung über die Bearbeitungsfläche, während Z entlang der vertikalen Spindelrichtung verläuft. Durch Koordination dieser Bewegungen kann der Fräser einer Linie, einem Kreis oder einer sich ändernden Oberflächenhöhe folgen.[6][7]
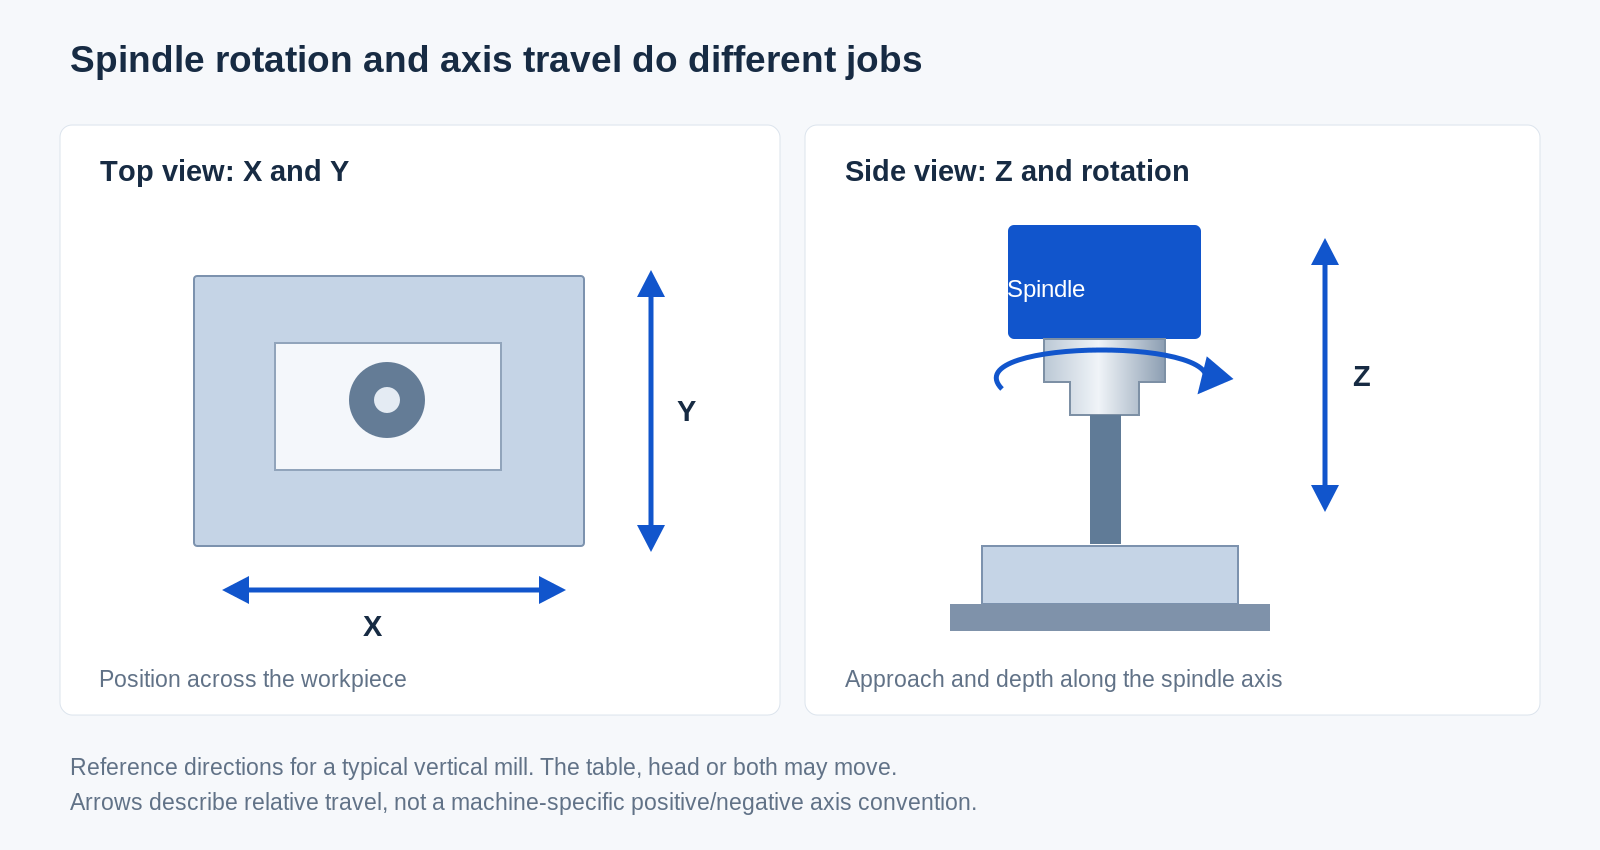
Hier kommt der etwas verwirrende Teil: Der Fräser scheint sich möglicherweise in derselben links-rechts-Position zu befinden, während sich stattdessen der Tisch bewegt. Dies bleibt dennoch eine gesteuerte Schnittbewegung. Bei anderen Konstruktionen bewegt sich der Kopf oder die Bewegung wird zwischen Kopf und Tisch aufgeteilt. Entscheidend ist die Position der Schneidkante relativ zum Werkstück.
Um die flache Aussparung der Platte zu fräsen, muss das Werkzeug die erforderliche Tiefe erreichen und sich über den zu bearbeitenden Bereich bewegen. Um ein Montagebohrloch zu bohren, bewegt es sich zur Bohrlochposition und führt entlang der Spindelrichtung. Dies sind unterschiedliche Aufgaben, die dasselbe Positioniersystem nutzen.
Die Maschine benötigt zudem einen Bezugspunkt für das Werkstück sowie Informationen über die Länge jedes Werkzeugs. Werkstück-Offsets und Werkzeug-Offsets stellen diese Verbindungen her. Ein durchaus sinnvolles Programm kann dennoch an der falschen Stelle schneiden, wenn die Einrichtungsbezüge fehlerhaft sind.[3]
Für eine detailliertere Betrachtung von Fräswerkzeugen, Werkzeugwegen und der Reihenfolge der Bearbeitungsschritte siehe wie CNC-Fräsen funktioniert.
Manuell oder CNC? Vertikal oder horizontal?
Diese Bezeichnungen beantworten unterschiedliche Fragen. Manuell oder CNC gibt an, wie die Bewegung gesteuert wird. Vertikal oder horizontal gibt die Ausrichtung der Spindel an. Eine vertikale Fräsmaschine ist nicht automatisch CNC, und eine CNC-Fräsmaschine ist nicht zwangsläufig vertikal.
Bei einer vertikalen Fräsmaschine verläuft die Spindelachse vertikal. Bei einer horizontalen Fräsmaschine verläuft die Spindelachse horizontal. Beide können Fräsarbeiten ausführen, doch die Position der Spindel beeinflusst, wie das Werkstück dem Werkzeug präsentiert wird.[1] Der Vergleich zwischen vertikaler und horizontaler Fräsarbeit beleuchtet deren Auswirkungen auf Spannaufbau und Spanabfuhr.
Einige Maschinen ergänzen Drehachsen, um den Spannaufbau zu drehen oder zu kippen. Dadurch kann eine weitere Werkstückfläche erreicht werden, ohne das Teil aus seiner Spannvorrichtung zu entfernen. Bei 3+2-Fräsverfahren positionieren die Drehachsen das Werkstück oder das Werkzeug vor dem Schnitt; bei simultanem Fünf-Achsen-Fräsen kann sich die Orientierung während des Schnitts ändern.[7]
Sie können außerdem Portalfräsmaschinen sehen, die über eine brückenartige Konstruktion über den Arbeitsbereich hinweg verfügen. Solche Aufbauten werden für große Werkstücke und breite Tische eingesetzt, obwohl eine große Plattform auch zahlreiche kleinere Teile aufnehmen kann.[8]
Verstehen Sie diese Bezeichnungen nicht als Rangfolge von grundlegend bis bestmöglich. Für die Montageplatte ist der Großteil der Bearbeitung von oben zugänglich. Mehr Achsen hinzuzufügen verbessert diese Eigenschaften nicht automatisch. Der Zusatznutzen entsteht erst dann, wenn eine weitere Fläche, ein schräg liegendes Bohrloch oder die Spannvorrichtung die zusätzliche Beweglichkeit sinnvoll machen.
Was lässt sich auf einer Fräsmaschine herstellen?
Eine Fräsmaschine ist besonders nützlich, wenn ein Teil ebene Flächen, Taschen, Nuten, Absätze oder eine konturierte Außenkontur benötigt. In einem Bearbeitungszentrum können Bohr-, Aufbohr- und Gewindebohrwerkzeuge zusätzlich Löcher und Gewinde in Verbindung mit den Fräsoperationen erzeugen. Eine Maschine kann daher mehrere Arten der Zerspanung durchführen; sie müssen nicht alle als Fräsen bezeichnet werden.[2][11]
| Teil oder Merkmal | Was die Maschine leistet |
|---|---|
| Montageplatte oder Halterung | Ebenen Montageflächen, Außenmaße, Nuten und Lochpositionen. |
| Gehäuse für technische Geräte | Innentaschen, Abdeckungssitze und zugängliche Öffnungen. |
| Montagevorrichtung | Positionierflächen und genau zueinander angeordnete Bohrungen zum Halten anderer Teile. |
| Kunststoff-Führungsblock | Nuten, Befestigungselemente und Flächen, die eine bewegliche Komponente führen. |
| Geformter Einsatzzahn | Formgebende Flächen, die durch koordinierte Werkzeugbewegung erzeugt werden. |
Allein die Form sagt noch nichts darüber aus, wie einfach die Bearbeitungsaufgabe sein wird. Eine offene Aussparung und eine tiefe, schmale Aussparung sind beide Taschen, doch die tiefere Tasche bietet dem Werkzeug weniger Platz und erfordert eine größere Überstandslänge.
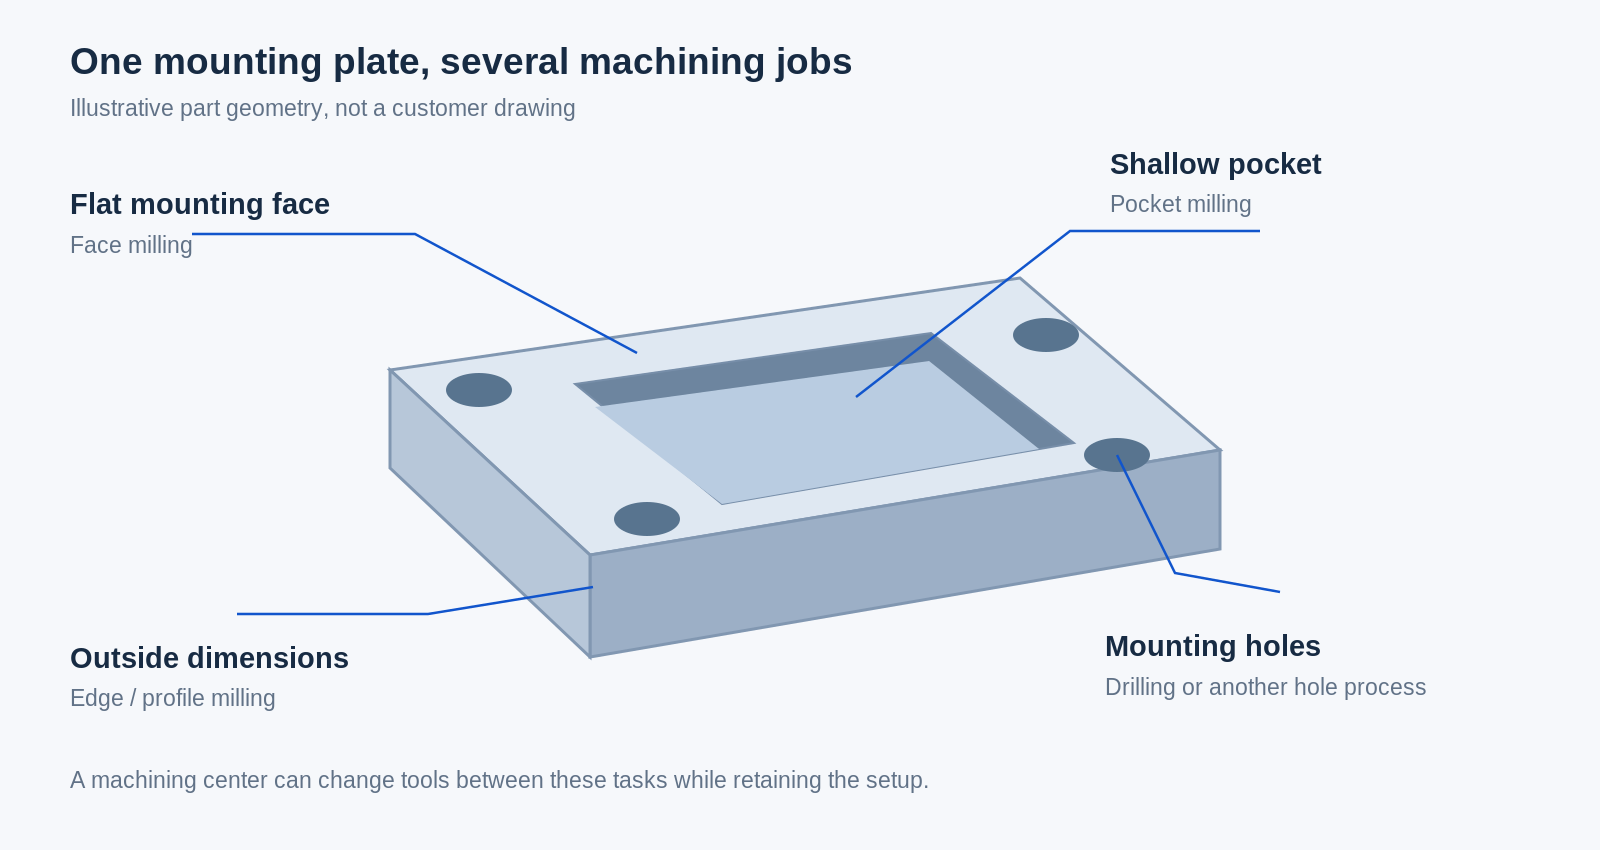
Im Beispiel unserer Platte könnte ein Maschinenschlosser zunächst eine Bezugsfläche herstellen, dann die Aussparung fräsen, die Befestigungsbohrungen anfertigen und abschließend die Außenkanten in einem späteren Aufspannungszyklus fertigstellen. Die genaue Reihenfolge hängt von der Zeichnung und der Art der Aufspannung der Platte ab. Wichtig ist zu erkennen, dass jede Merkmalsausprägung sowohl ein geeignetes Werkzeug als auch Zugang zum Werkstoff erfordert.
Unsere CNC gefrästen Teile-Seite zeigt mehr dieser Formen gemeinsam.
Worin unterscheidet sich eine Fräsmaschine von einer Drehmaschine oder einer Bohrmaschine?
Der einfachste Unterscheidungsmerkmal ist die Hauptschneidbewegung. Bei der konventionellen Drehbearbeitung rotiert das Werkstück, während das Schneidwerkzeug darauf zuführt. Diese Anordnung eignet sich für Durchmesser, Absätze und andere Merkmale, die sich um das rotierende Teil gruppieren. Bei der Fräsarbeit liefert der Fräser die Rotation. Ein Wellenschaft kann beides erfordern: gedrehte Durchmesser und eine gefräste Fläche.[7]
Eine Bohrmaschine führt im Wesentlichen einen rotierenden Bohrer entlang der Spindelachse in das Werkstück ein. Eine Fräsmaschine unterstützt zudem eine kontrollierte Vorschubbewegung quer über das Werkstück für Seitenfräsoperationen. Die ähnliche äußere Erscheinung einer offenen Fräsmaschine und einer Bohrmaschine macht sie nicht austauschbar. Gehen Sie nicht davon aus, dass eine Bohrmaschine für Seitenfräsarbeiten geeignet ist; verwenden Sie stattdessen Maschinen und Werkzeuge, die speziell für diese Operation ausgelegt sind.
Dann gibt es noch den CNC Fräser. Sowohl Fräser als auch Fräsmaschinen können einen rotierenden Fräser entlang programmierter Bahnen bewegen. Viele Fräser sind für die Bearbeitung von Blechen ausgelegt, während Fräsmaschinen üblicherweise gespannte Blockteile und Maschinenkomponenten verarbeiten. Doch diese Grenze ist nicht absolut: Einige Portalmaschinen bearbeiten sowohl Metalle als auch Kunststoffe. Entscheidend sind Konstruktion der Maschine, Werkzeugauswahl und die jeweilige Aufgabe – nicht allein die Bezeichnung.[8]
Woran erkennen Sie, ob eine Fräsmaschine für das Teil geeignet ist?
Die Maschinengröße ist ein Anfang, aber „sie passt auf den Tisch“ ist nicht die ganze Antwort. Eine Aufspannung benötigt außerdem Platz für Spannfutter oder Schraubzwingen, den Werkzeughalter sowie die Bewegungen, die zum Anfahren des Werkstücks erforderlich sind. Die vom Hersteller angegebenen Maschinenspezifikationen führen Hubwege, Abstand Spindel–Tisch und Tischlast getrennt auf – und das aus gutem Grund.[9]
Hubwege und Freiräume
Eine Platte mag zwar auf dem Tisch Platz finden, doch eine bestimmte Kante kann außerhalb des verfügbaren Hubwegs liegen. Eine hohe Aufspannvorrichtung lässt möglicherweise zu wenig Platz für einen langen Bohrer. Stellen Sie sich das Werkstück, die Aufspannvorrichtung und das Werkzeug als eine einzige Aufspannung vor, die vollständig innerhalb des Arbeitsraums Platz finden muss – statt lediglich die Abmessungen des Werkstücks isoliert zu prüfen.
Spindel und Zerspanungsbedingungen
Die maximale rpm ist nur eine von mehreren Spindelspezifikationen. Auch Drehmoment, Leistung und die Werkzeugaufnahme beeinflussen, was die Maschine leisten kann. Die höchste im Prospekt angegebene Drehzahl sagt nichts darüber aus, wie gut ein bestimmtes Fräswerkzeug in einem bestimmten Werkstoff arbeitet.[9]
Aluminium, rostfreier Stahl und Titan erfordern unterschiedliche Zerspanungsansätze. Auch Legierung und Werkstoffzustand sind entscheidend – allein die Angabe „Stahl“ liefert in der Regel nicht genügend Informationen, um den Auftrag zu planen. Unser Bearbeitungsmaterialien-Verzeichnis bietet einen Überblick über die auf der Website verwendeten Werkstoffgruppen.[12]
Stabilität und Werkzeugreichweite
Ein kleines Teil kann dennoch problematisch sein, wenn es eine dünne Wand oder eine tiefe Tasche aufweist. Ein langes Werkzeug neigt stärker zur Verformung, und ein unzureichend gestütztes Werkstück kann vibrieren. Die Lösung besteht möglicherweise in einer anderen Aufspannvorrichtung, einem kürzeren Werkzeug oder einer anderen Ausrichtung – und nicht zwangsläufig in einer größeren Maschine.[10]
Vergleichen Sie bei der Platte eine breite, flache Aussparung mit derselben Aussparung, die zwischen dünnen Wänden eingeengt ist. Die Außenabmessungen haben sich nicht geändert, doch die während der Bearbeitung verfügbare Stabilität hat sich verändert. Deshalb beginnt eine sinnvolle Zerspanungsdiskussion mit der Zeichnung – und nicht nur mit dem Maschinenmodell.
Einige häufig gestellte Fragen
Kann eine Fräsmaschine Bohrungen erzeugen?
Ja. Eine Fräsmaschine oder ein Bearbeitungszentrum kann einen Bohrer halten und an der erforderlichen Position positionieren. Je nach Bohrung kann ein anderes Werkzeug folgen, um sie zu erweitern oder zu fertigen. Das Bohren einer Bohrung an einer Fräsmaschine ändert den Namen der Operation nicht – es bleibt Bohren.[11]
Kann eine Fräsmaschine ein rundes Teil herstellen?
Ja. Eine CNC-Fräsmaschine kann runde Merkmale erzeugen, indem sie ihre Achsen koordiniert. Ein überwiegend zylindrisches Bauteil ist jedoch möglicherweise besser für die Drehbearbeitung geeignet. Allein eine runde Form entscheidet nicht über die Wahl; berücksichtigen Sie stattdessen die übrigen Merkmale sowie die Möglichkeit, das Bauteil zu spannen.[11]
Bedeutet CNC, dass die Maschine ohne Bediener arbeitet?
Nein. Ein Programm automatisiert die vorgegebenen Bewegungen, doch es ist weiterhin erforderlich, dass eine Person die Aufspannung vorbereitet, geeignete Werkzeuge einlegt, Bezugspunkte festlegt und die Bearbeitung überprüft. Automatische Zyklen entbinden weder von der Notwendigkeit einer geschulten Bedienung noch von den Schutzvorrichtungen und Sicherheitsverfahren der Maschine.[13]
Beginnen Sie mit dem Bauteil, das Sie herstellen möchten
Sobald Sie Spindel, Werkstückaufnahme und Achsenbewegung identifiziert haben, wird das Verständnis einer Fräsmaschine deutlich einfacher. Im Beispiel der Montageplatte erklärt die Aussparung, warum Tisch und Fräswerkzeug koordinierte Bewegungen benötigen; die Bohrungen erklären, warum Werkzeugwechsel notwendig sind; die eingespannten Kanten erklären, warum möglicherweise eine weitere Aufspannung erforderlich ist.
Sie müssen nicht bereits mit einem bevorzugten Maschinenmodell zur Besprechung eines Bauteils kommen. Eine Zeichnung, das Material, die gewünschte Menge sowie eine klare Beschreibung der Einbaubedingungen des Bauteils reichen aus, um das Gespräch zielführend voranzubringen. Sobald Sie bereit sind, das konkrete Bauteil zu besprechen, behandelt unsere CNC-Frässervice-Seite diesen nächsten Schritt.
Quellen und weiterführende Literatur
Herstellerdokumentation und technische Referenzen zu den obigen Beschreibungen.
[1] Haas Automation — Bedienungsanleitung für Fräsmaschinen: Einführung
[2] Sandvik Coromant — Wissensdatenbank zum Fräsen
[3] Haas Automation — Bedienungsanleitung für Fräsmaschinen: Werkstückaufspannung
[4] Haas Automation — Bedienungsanleitung für Fräsmaschinen: Steuerungsanzeige
[5] Haas Automation — Bedienungsanleitung für Fräsmaschinen: Regenschirm-Werkzeugwechsler
[6] Haas Automation — Bedienungsanleitung für Fräsmaschinen: Programmierung
[7] Autodesk — Fusion für die Fertigung: Fräsen, Mehrachsenbearbeitung und Drehen
[8] Haas Automation — Gantry-Serie
[9] Haas Automation — VF-2: Technische Daten
[10] Sandvik Coromant — Vibrationsarme Fräsoperationen
[11] Sandvik Coromant — Fräsen von Bohrungen und Nuten/Taschen
[12] Sandvik Coromant — Fräsen verschiedener Werkstoffe
[13] Haas Automation — Bedienungsanleitung für Fräsmaschinenbediener: Sicherheit
[14] Bridgeport — Installations-, Bedienungs- und Wartungsanleitung für Series-I-Fräsmaschinen


