Sur cette page
La principale différence entre le fraisage vertical et le fraisage horizontal réside dans l’orientation de la broche. Une fraiseuse verticale possède, dans sa configuration de base, un axe de broche orienté vers le haut ; une fraiseuse horizontale, quant à elle, possède un axe de broche orienté horizontalement. Les deux permettent de réaliser des pièces précises. La comparaison utile porte sur la façon dont chaque configuration gère l’accès à la pièce, l’évacuation des copeaux, la fixation de la pièce et la quantité de manipulations requises entre les passes de coupe. [1][2]
Une plaque de montage comportant une cavité peu profonde et quelques trous semble simple à usiner. Serrez-la à plat sur la table, approchez une fraise par le haut, et la plupart de ses caractéristiques seront accessibles. Maintenant, ajoutez à cette pièce des orifices sur trois côtés ainsi qu’un alésage qui doit s’aligner avec un trou situé sur la face opposée. L’usinage lui-même n’est plus nécessairement la partie la plus difficile. La fixation de la pièce et l’accès à chacune de ses faces peuvent devenir la tâche principale.
Pour comprendre le processus d’usinage sous-jacent aux deux configurations, commencez par notre guide expliquant comment fonctionne le fraisage CNC. Ici, nous nous concentrons sur ce qui change lorsque la broche approche la pièce depuis une direction différente.
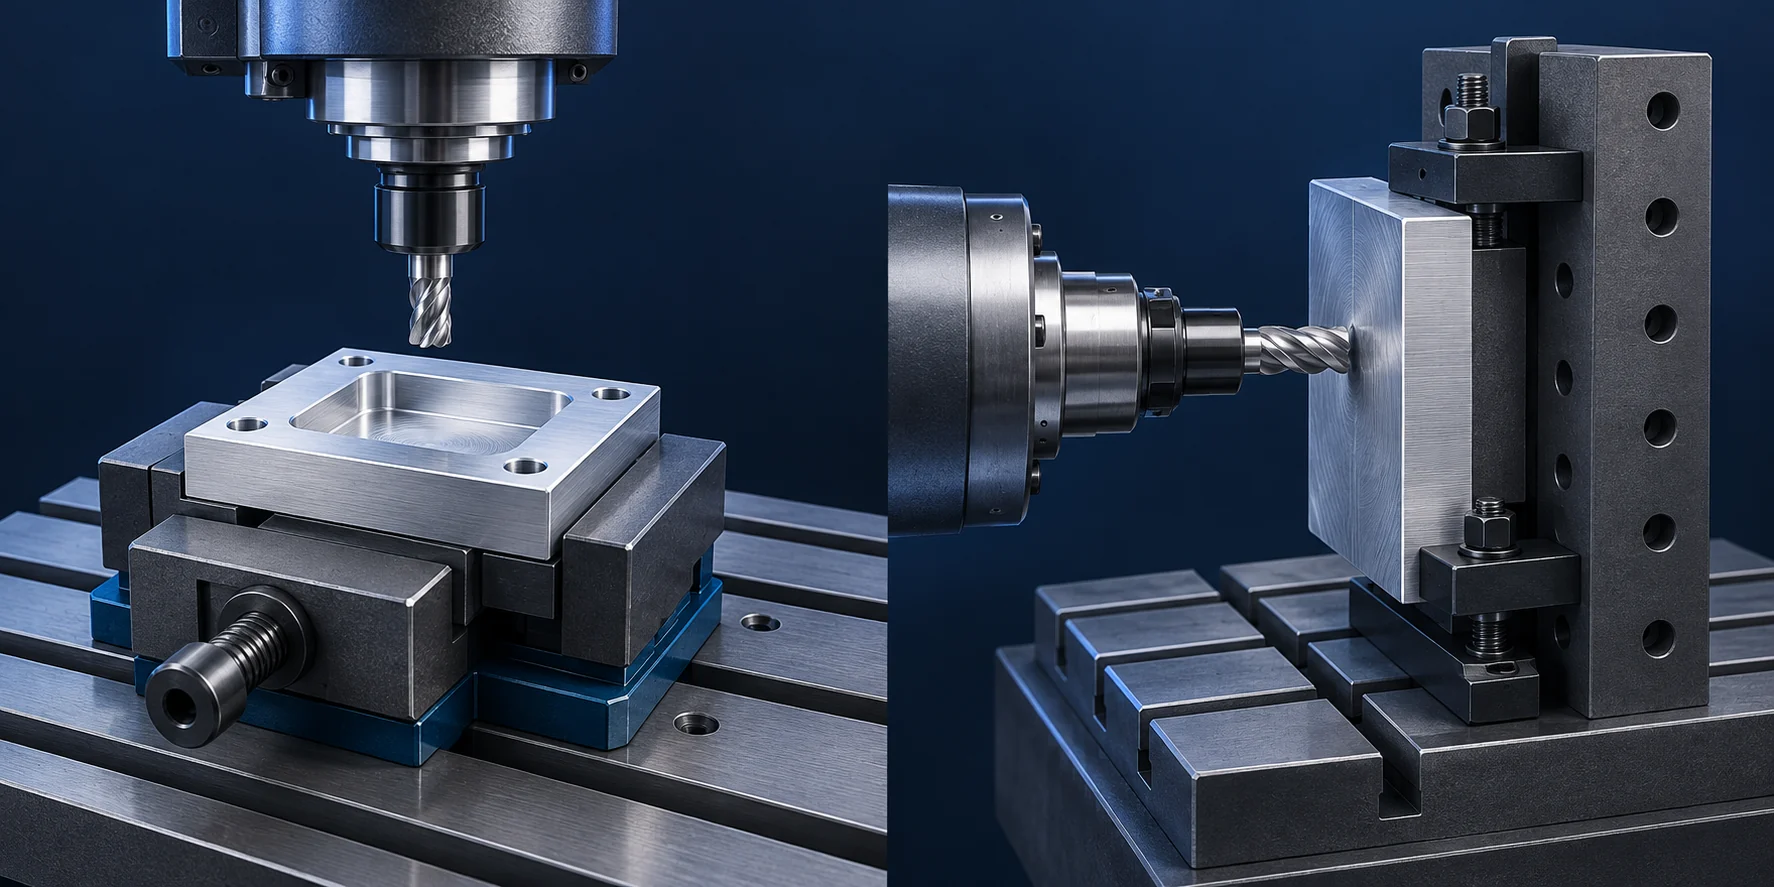
Image d’en-tête : illustration générée par IA représentant des configurations de fraisage vertical et horizontal ; il ne s’agit pas d’une photographie d’équipements VETCNC. Les dispositifs de serrage sont simplifiés.
La différence commence au niveau de la broche, et non de la table
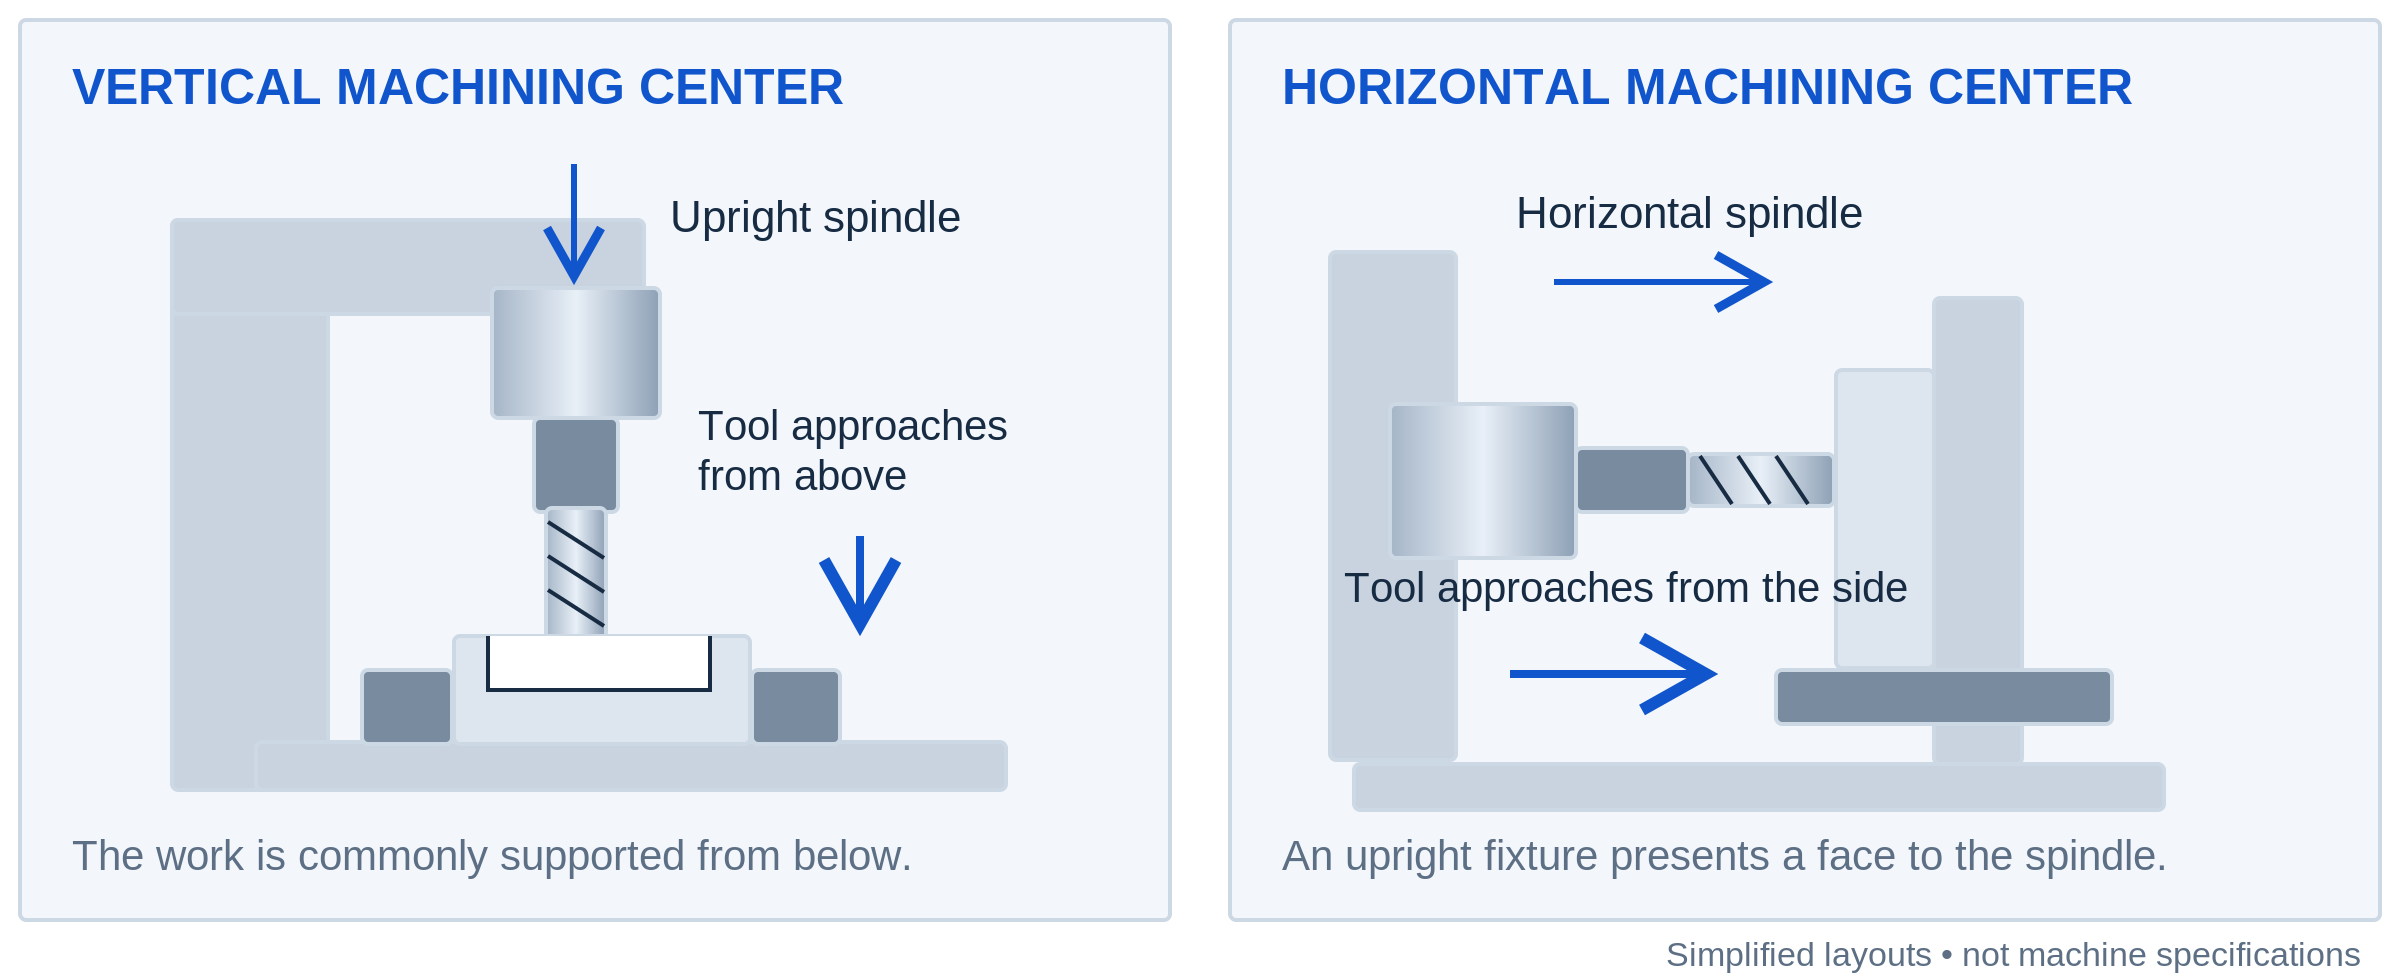
Sur un centre d’usinage vertical (VMC) typique à trois axes, la fraise est orientée vers le bas, vers la pièce. Une pièce maintenue à plat sur la table présente sa face supérieure à l’outil. Celui-ci peut usiner une cavité, percer des trous ou suivre le profil extérieur sans modifier cette orientation. Pour accéder à la face inférieure ou à un trou latéral, une autre configuration est généralement nécessaire. [2]
Sur un centre d’usinage horizontal (HMC), la broche s’approche latéralement. La pièce peut être fixée sur un montage vertical, la face à usiner étant orientée vers la broche. Une table rotative adéquatement équipée peut positionner une autre face en vue de l’usinage. Les termes « vertical » et « horizontal » désignent l’agencement de la broche — et non le fait que la machine ne puisse se déplacer que verticalement ou uniquement horizontalement. [1][4]
Vous rencontrerez également des fraiseuses horizontales classiques équipées de fraises discoïdes ou de type « slab », montées sur un arbre, parfois avec un support à leur extrémité extérieure. Cet agencement s’avère utile pour certaines rainures ouvertes et certaines opérations de fraisage groupé (gang-milling), où plusieurs fraises travaillent simultanément. Ce n’est toutefois pas la seule signification du fraisage horizontal. Un HMC moderne peut changer entre fraises de bout, forets, fraises de surfacage et autres outils, plutôt que de dépendre d’une seule fraise montée sur arbre. [3][6]
Besoin d’un rappel sur les composants matériels ? Notre article sur les parties d’une fraiseuse, leurs mouvements et leurs usages explique la broche, la table et les systèmes de serrage sans supposer que vous connaissez déjà la machine.
Fraisage vertical contre fraisage horizontal : comparaison synthétique
| Ce qui change | Agencement vertical typique | Agencement horizontal typique |
|---|---|---|
| Approche de l’outil | Par le haut de la pièce | Par le côté de la pièce |
| Forme initiale pratique | Plaque, poche ouverte ou pièce présentant des caractéristiques sur une face principale | Bloc ou boîtier présentant des caractéristiques sur plusieurs faces accessibles |
| Serrage de la pièce | Étau, plaque de montage ou mâchoires profilées ; une table rotative peut étendre l’accès | Montage vertical ou « tombstone », souvent installé sur une table indexable |
| Comportement des copeaux | Les poches orientées vers le haut peuvent retenir les copeaux | Les poches orientées latéralement offrent souvent aux copeaux une sortie vers le bas |
| Chargement entre cycles | Chargement manuel, chargement robotisé ou système de palettes, selon la machine | L’échange de palettes est courant sur les HMC de production, mais pas universel |
| Ce que l’appellation ne précise pas | Précision de la pièce finie, puissance de la broche ou plan complet de montage | Précision de la pièce finie, puissance de la broche ou plan complet de montage |
Il s’agit d’agencements courants, non de règles fixes. Une machine verticale équipée d’un système rotatif et de palettes peut très bien exécuter un travail de production multi-faces. Une machine horizontale peut également usiner une pièce simple. Comparez la configuration proposée, et non pas uniquement le nom inscrit sur la machine. [1][2][8]
Le système de serrage détermine combien de fois la pièce doit être déserrée.
Une pièce plate peut être agréablement simple à usiner sur une VMC.
Reprenons la plaque de montage. Supposons que sa cavité, ses trous de fixation et son profil extérieur soient tous accessibles par le haut. Un étau ou un dispositif de serrage supporté peut permettre à l’opérateur d’accéder simultanément à ces caractéristiques. Cela rend la première opération facile à expliquer : positionner le brut, le serrer, puis usiner les caractéristiques accessibles.
Il peut toutefois subsister une deuxième opération pour finir la face inférieure ou enlever le matériau utilisé pour le serrage. Mais une deuxième mise en position n’est pas automatiquement une mauvaise décision. Pour une petite série, deux dispositifs de serrage simples peuvent être plus judicieux qu’un agencement beaucoup plus complexe destiné à éliminer systématiquement tout retournement.
Une HMC peut présenter plusieurs faces à la même broche.
Un « tombstone » est un dispositif de serrage vertical et polyvalent, utilisé pour maintenir des pièces sur ses différentes faces. Sur une HMC dotée d’un positionnement rotatif adapté, la table fait pivoter la pièce vers la broche. Cela permet d’exposer plusieurs côtés tout en maintenant la pièce serrée. Par exemple, la documentation relative aux HMC à grand cadre Haas décrit une option de table rotative permettant d’accéder à quatre côtés d’une pièce ou d’un « tombstone ». [4]
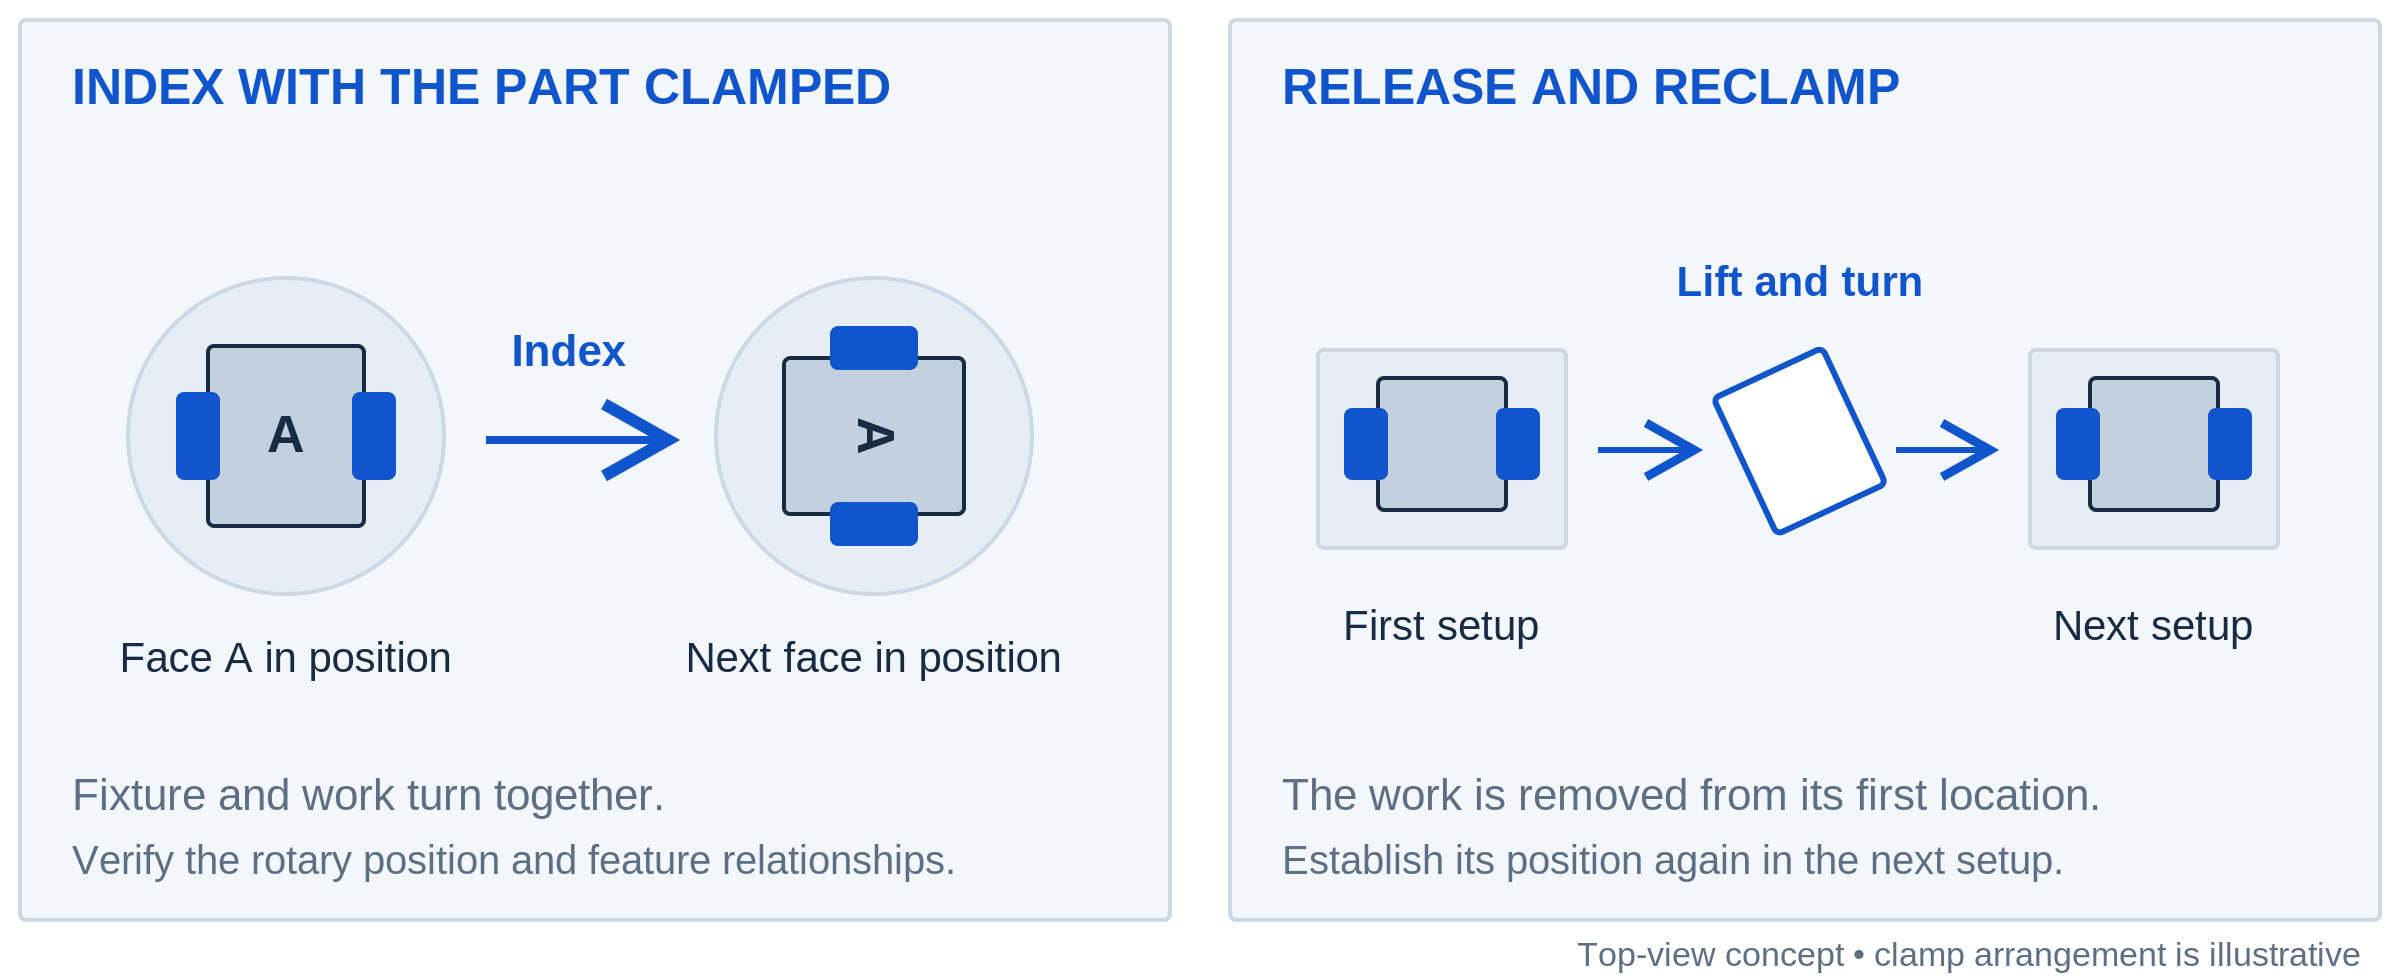
L’avantage ne réside pas dans le fait que la machine « connaisse parfaitement » chaque face. Il réside plutôt dans la possibilité, pour l’opérateur, d’éviter de desserrer et de repositionner la pièce entre ces différentes faces. L’indexage maintient la pièce serrée, mais la position rotative et l’alignement du dispositif de serrage doivent néanmoins être vérifiés. Les décalages outil et pièce relient le programme à la pièce réelle. Maintenir les caractéristiques sous un seul serrage permet d’éliminer certaines étapes de repositionnement ; cela n’élimine toutefois pas la nécessité de vérifier leurs relations géométriques. [5]
Il y a un inconvénient : le montage occupe également de l’espace. Il peut masquer une surface, gêner le porte-outil ou limiter la portée de l’outil. Une table rotative ne rendra pas accessible la face serrée, et elle ne transformera pas une disposition à quatre côtés en un accès à six côtés. Il s’agit d’un problème géométrique à résoudre lors de la préparation de la pièce, et non d’une raison de supposer qu’une machine ou l’autre pourra usiner la pièce entière en une seule opération.
Les copeaux se comportent différemment lorsque la poche est orientée latéralement.
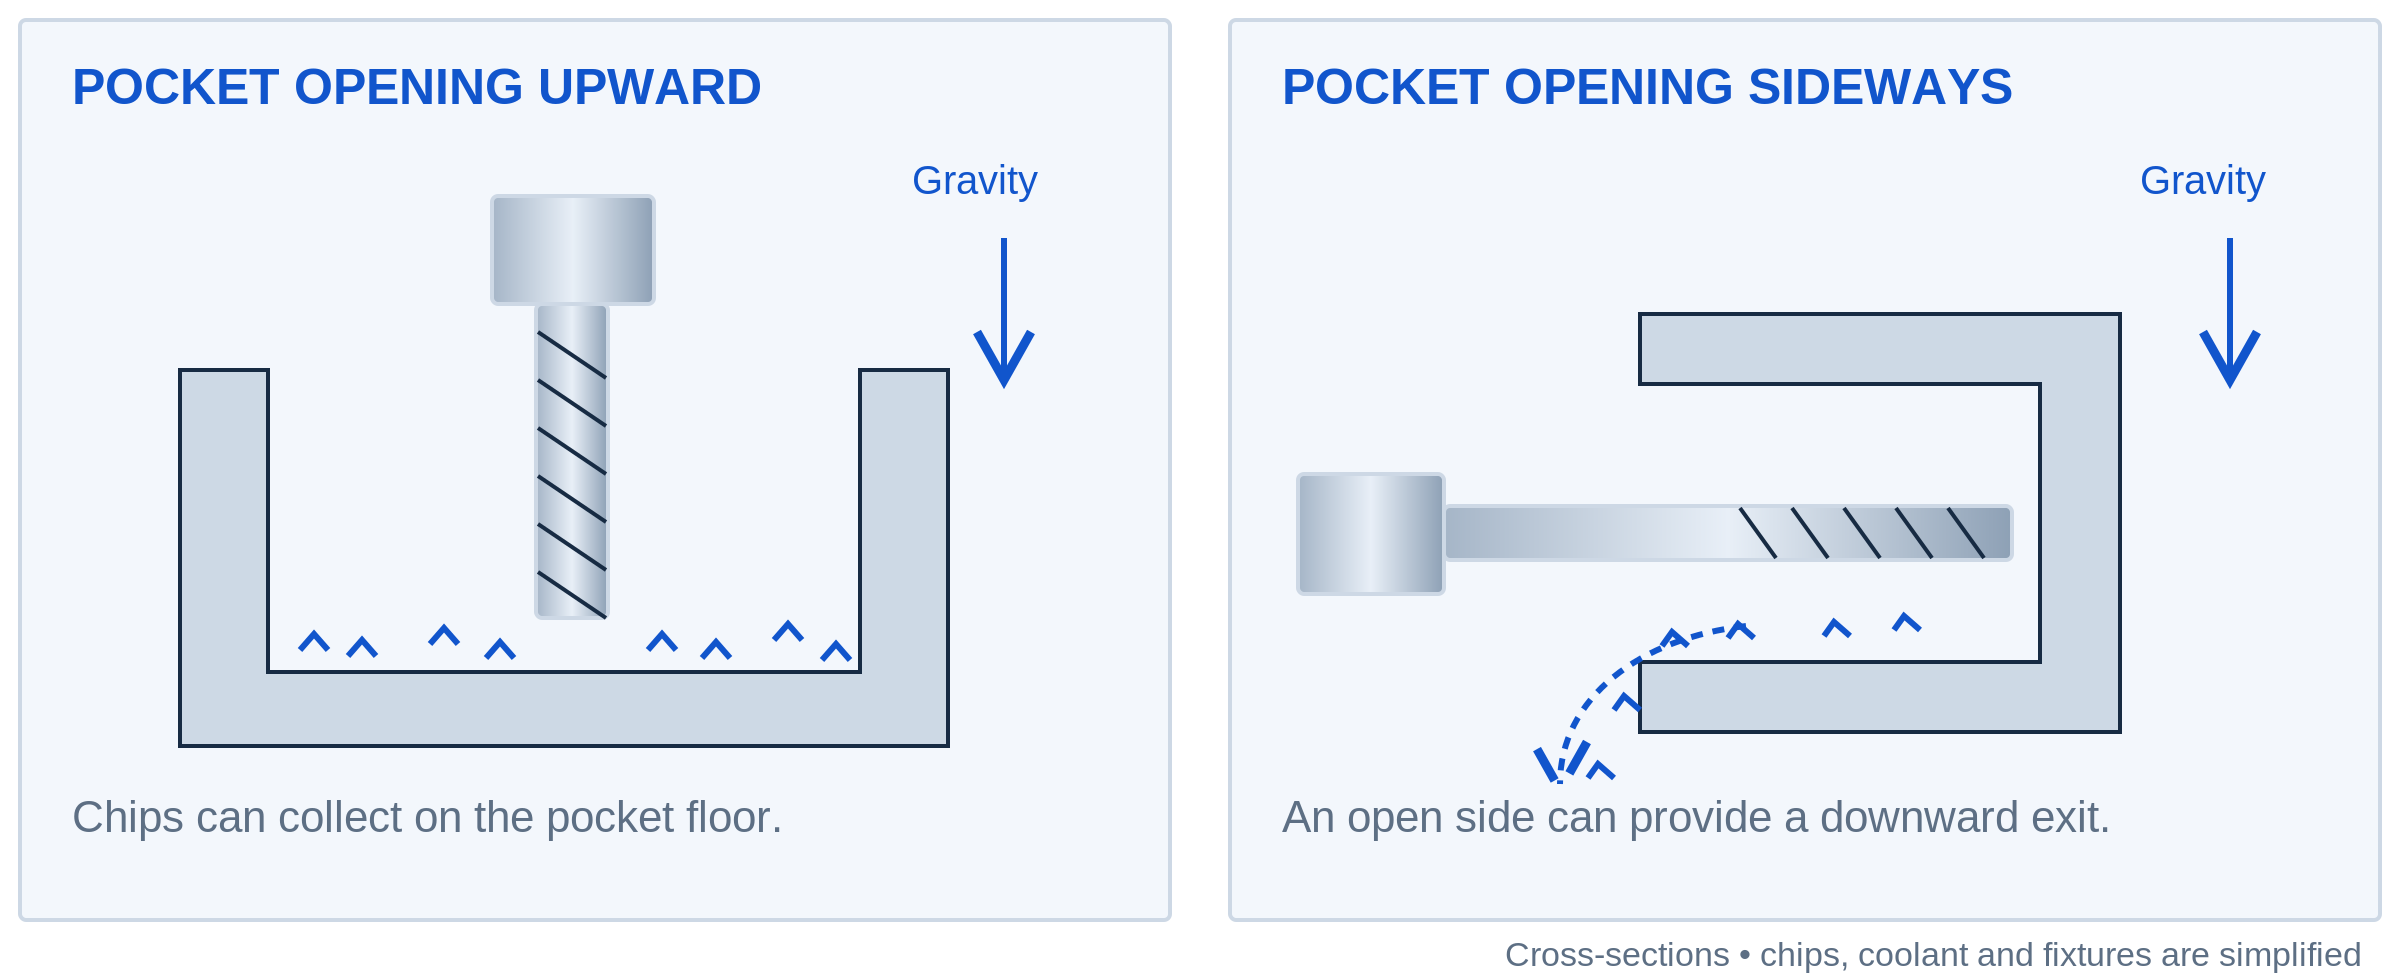
Imaginez une poche orientée vers le haut comme un petit bac. Une fois les copeaux à l’intérieur, la gravité ne les fait pas franchir les parois. Orientez cette ouverture latéralement, et un chemin de sortie vers le bas beaucoup plus facile peut alors exister. Cela découle de l’orientation de la pièce : une fraiseuse verticale qui incline la pièce peut également modifier cette situation.
Une bonne évacuation des copeaux est essentielle, car des copeaux laissés dans la zone d’usinage peuvent être re-usinés ou provoquer un coincement. Les recommandations de Sandvik pour le fraisage de poches prennent explicitement en compte les configurations à broche horizontale pour certaines opérations exigeantes d’usinage de cavités, associées à une alimentation adéquate de lubro-refroidissant. Cela ne signifie pas qu’une broche horizontale évacue automatiquement tous les copeaux de toutes les poches. Des passages borgnes, des épaulements et des montages peuvent toujours piéger des copeaux. [7]
Le reste de la machine doit également évacuer les copeaux. Par exemple, la Haas EC-400 utilise des surfaces inclinées sur son carter, un convoyeur et des buses de rinçage dans son système de gestion des copeaux. Cela rappelle qu’il faut aller au-delà de la simple orientation de la broche : le trajet de sortie des copeaux depuis la zone d’usinage et le trajet de collecte à travers le carter sont tous deux déterminants. [6]
Pour une caractéristique peu profonde et ouverte sur une plaque, cette différence aura très peu d’impact. Pour une poche profonde générant une grande quantité de copeaux, elle mérite une analyse approfondie. Demandez-vous où vont les copeaux pendant l’ébauche — pas seulement si l’atelier dispose ou non de lubro-refroidissant.
La portée et le support de l’outil comptent davantage qu’une affirmation générale de précision.
Tourner une pièce vers la broche peut parfois permettre à l’outil d’aborder une surface difficile de façon plus directe. Toutefois, aucun des deux agencements ne garantit un ensemble outil-porte-outil court et rigide. Une caractéristique profonde peut encore nécessiter une longueur de dépassement supplémentaire, et un montage vertical peut engendrer ses propres problèmes de dégagement. Sandvik identifie l’outil, le porte-outil, la machine, la pièce et le montage comme des facteurs potentiels de vibrations en fraisage, et recommande de maintenir l’ensemble outil-porte-outil aussi court et rigide que possible dans la pratique. [9]
C’est pourquoi l’affirmation « les machines horizontales sont plus précises » est trop générale pour être utile. Imaginez un premier agencement proposé utilisant un outil court placé près d’un support solide, et un second utilisant un outil long placé à côté d’un mur mal soutenu. Ces détails vous renseignent davantage sur l’usinage que la simple orientation de la broche. La tolérance dimensionnelle réelle doit toujours être vérifiée sur la caractéristique finie.
La finition de surface constitue une question distincte. La géométrie de l’outil, l’avance et le faux-rond influencent la texture laissée par l’outil de fraisage ; l’orientation de la machine n’est pas une spécification de finition de surface. Une paroi présentant une apparence lisse ne prouve pas non plus que sa position ou son planéité respectent le dessin. [11]
Deux pièces rendent ce compromis plus facile à visualiser
Une plaque et un bloc à plusieurs faces exigent un accès outil et un serrage différents, même lorsqu’ils utilisent tous deux le même procédé de fraisage.
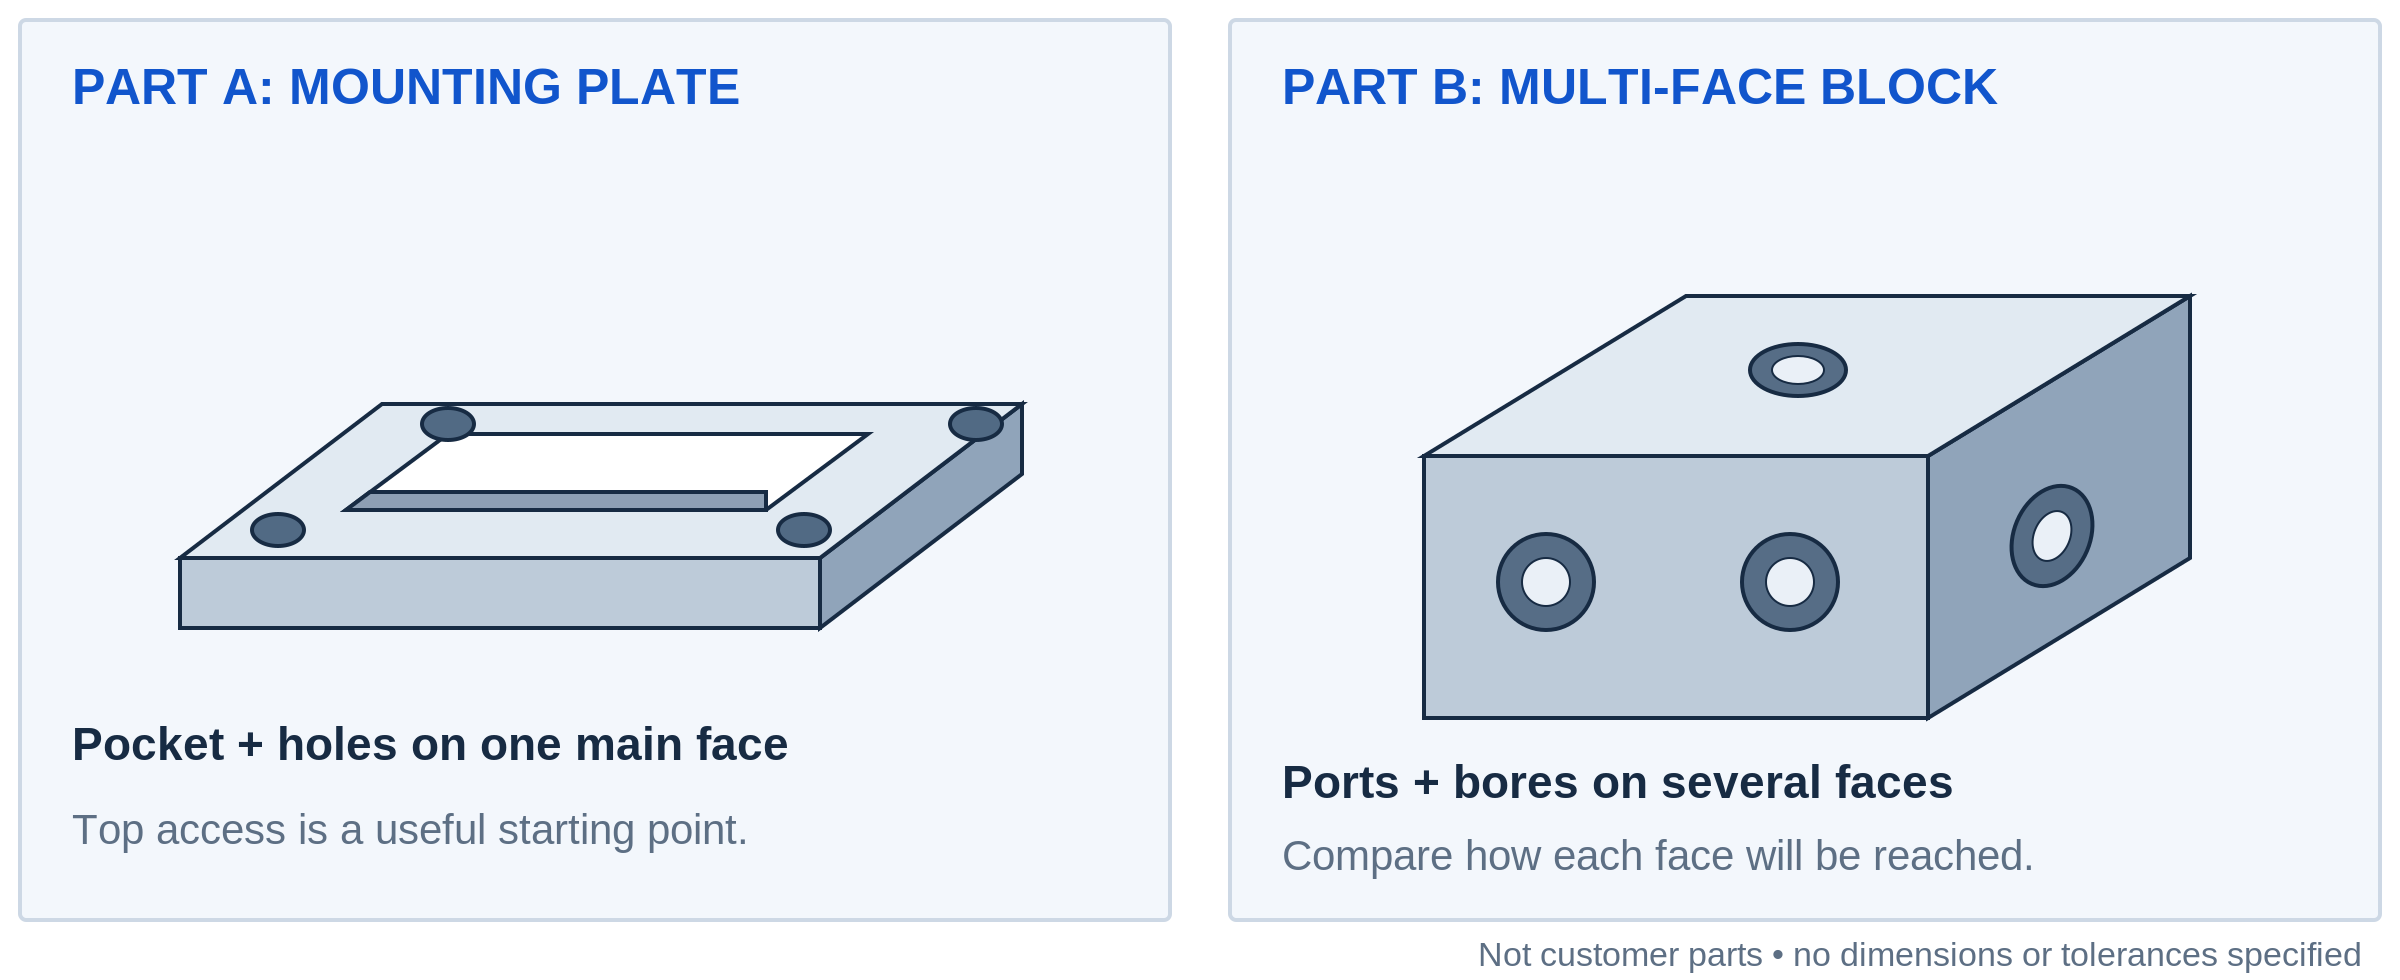
Pièce A : une plaque avec une cavité et quatre trous de fixation
Imaginez une plaque rectangulaire dotée d’une légère échancrure, de quatre perçages traversants et d’un profil extérieur usiné. La majeure partie du travail utile est concentrée sur une seule face large. Un agencement vertical constitue un point de départ évident : posez la plaque sur un support adapté, maintenez les étaux hors de la zone d’usinage et travaillez depuis le haut.
Une machine horizontale pourrait accomplir cette tâche, mais placer la plaque verticalement doit justifier sa place dans le plan d’usinage. L’atelier dispose-t-il déjà d’un montage adapté ? Permettra-t-il de charger plusieurs plaques sur une seule palette ? Existe-t-il une raison liée à une commande répétée qui justifierait cet investissement ? En l’absence d’une réponse utile, modifier l’orientation risque d’ajouter du travail plutôt que d’en supprimer.
Pièce B : un bloc avec des orifices sur plusieurs côtés
Imaginez maintenant un bloc comportant des alésages, des ports filetés et des faces de montage sur trois côtés. Une fraiseuse verticale à orientation fixe peut nécessiter plusieurs mises en position, ou bien recourir à un axe rotatif supplémentaire ou à une autre disposition adaptée. Une fraiseuse horizontale équipée d’un indexage approprié pourrait amener ces faces face à la broche tout en maintenant le bloc correctement positionné sur le montage.
Ici, le nombre de côtés est déterminant, mais les relations géométriques entre eux le sont tout autant. Un alésage traversant une autre caractéristique soulève des questions différentes de celles posées par trois trous de fixation non liés entre eux. Le dessin doit rendre ces relations visibles. Le fraiseur peut alors comparer les itinéraires pratiques possibles, y compris la manière dont chacun sera contrôlé, plutôt que de choisir une machine uniquement en fonction de l’apparence générale de la pièce.
La page des pièces fraisées CNC illustre les types de carter, de supports et de blocs à multiples caractéristiques qui donnent lieu à ces échanges. Une forme similaire constitue un point de départ utile, sans toutefois garantir l’utilisation du même montage.
La taille de la série modifie l’intérêt d’un système de chargement amélioré.
Pour une pièce unique réalisée occasionnellement, la préparation du montage peut peser plus lourd dans la balance que la réduction de quelques secondes par cycle. En revanche, pour une commande répétée, cet équilibre peut basculer. Une fois qu’un montage a été conçu et validé, son réemploi permet de répartir cet effort de préparation sur un plus grand nombre de pièces. Il s’agit donc d’une relation de coûts, et non d’un seuil de volume universel.
L’échange de palettes ouvre une possibilité supplémentaire : charger une palette pendant que la machine usine des pièces sur une autre. Haas documente cette configuration sur sa série verticale VC, aussi bien pour des travaux répétitifs que pour des travaux différents sur des palettes distinctes. L’automatisation n’est donc pas un avantage réservé aux machines horizontales. Son utilité dépend de la façon dont les étapes de chargement, d’usinage et d’échange s’articulent entre elles. [8]
Voici un exemple simple. Supposons qu’un itinéraire éprouvé supprime 90 secondes de manutention répétée par pièce. Sur 200 pièces, cela représente 18,000 secondes, soit cinq heures de temps de manutention. Ce gain ne se traduit pas automatiquement par cinq heures de délai livraison en moins : certaines opérations peuvent déjà se chevaucher, et la conception du nouveau montage prend du temps. Toutefois, cela offre à l’atelier une économie concrète à comparer avec l’effort de préparation correspondant.
Le même raisonnement explique pourquoi un taux horaire machine plus élevé peut tout de même conduire à un devis compétitif pour la pièce. Moins d’opérations de manutention, moins de réglages répétés ou davantage de pièces par cycle de chargement peuvent compenser ce surcoût. De même, une configuration élaborée de palette peut avoir peu de sens pour deux prototypes simples. Comparez l’ensemble du parcours d’usinage et la quantité commandée, et non pas uniquement le taux horaire isolément.
Une machine verticale peut toutefois usiner plusieurs faces.
La distinction entre machines verticales et horizontales ne correspond pas à celle entre usinage à trois axes et usinage à cinq axes. Un centre d’usinage vertical équipé d’une table rotative ou inclinable adaptée peut présenter des faces supplémentaires à sa broche. Les configurations à cinq axes peuvent positionner la pièce pour une coupe à angle fixe ou coordonner un mouvement rotatif pendant l’usinage. Haas illustre ces deux approches dans ses recommandations relatives à l’usinage à cinq axes. [10]
Pour un bloc comportant des trous obliques, cette option pourrait s’avérer plus utile qu’un agencement horizontal classique. Pour une pièce fine, la question décisive pourrait plutôt porter sur la manière dont elle est supportée. Dès lors que des axes supplémentaires, des montages spécialisés et des systèmes de chargement entrent en jeu dans la comparaison, la question cesse de porter sur deux catégories de machines pour se concentrer sur deux solutions d’usinage viables.
C’est aussi pourquoi un dessin bénéficie généralement d’indiquer le résultat attendu plutôt que de prescrire l’orientation de la broche. Précisez les caractéristiques à réaliser, les références et les conditions de contrôle. Lorsqu’un procédé qualifié ou une exigence contractuelle prescrit explicitement l’équipement ou le parcours d’usinage, conservez cette exigence telle quelle.
Que demander lorsque l’atelier propose l’une ou l’autre solution ?
Demandez comment la pièce est maintenue et quelles faces sont usinées avant son démontage. Puis demandez ce qui change lors du réglage suivant. Une explication utile doit faire référence aux caractéristiques réelles figurant sur votre dessin, et ne pas se limiter à une simple affirmation telle que « nous utiliserons la machine horizontale ».
Pour une cavité profonde, demandez comment l’outil atteint le fond et comment les copeaux évacuent la zone d’usinage. Pour une commande répétée, demandez si le devis suppose l’utilisation d’un montage dédié, comment ce montage est géré lors des commandes ultérieures, et pour quelles quantités le prix indiqué est valable. Pour un assemblage à ajustement serré, demandez comment les surfaces concernées sont positionnées et vérifiées une fois toutes les opérations d’usinage et de finition terminées.
Vous n’avez pas besoin d’écrire vous-même le programme machine. Ces questions simplifient simplement la comparaison entre deux méthodes proposées. Pour une pièce spécifique, notre page de service de fraisage CNC explique ce qu’il convient d’inclure lors du partage du dessin et des exigences.
Questions sur le fraisage vertical et horizontal
Une fraiseuse horizontale peut-elle usiner une surface plane ?
Oui. L’adjectif « horizontale » décrit l’orientation de l’axe de la broche, non une restriction sur la forme de la surface. Avec des outils et un système de serrage adaptés, elle permet d’usiner des plans, des rainures, des trous et d’autres caractéristiques. La question est de savoir si cette configuration est pertinente pour la pièce considérée. [1][3]
Une fraiseuse verticale éprouve-t-elle des difficultés avec chaque poche profonde ?
Non. La profondeur n’est qu’un facteur parmi d’autres. La largeur de la poche, la longueur utile de l’outil, le matériau, le support de la pièce et l’évacuation des copeaux sont autant de paramètres déterminants. Une approche horizontale peut être avantageuse dans certains cas, mais elle ne supprime pas les limites physiques de l’outil ni ne transforme automatiquement toute caractéristique profonde en une opération aisée. [7][9]
L’usinage horizontal n’est-il pertinent que pour des séries importantes ?
Non. Les familles de machines horizontales comprennent divers volumes de travail et configurations, et ne se limitent pas aux machines de production équipées de systèmes de changement de palettes. Un montage adapté et une pièce à plusieurs faces peuvent justifier cette approche même pour une commande de petite taille. La répétition modifie la rentabilité, mais il n’existe pas de seuil universel de quantité à partir duquel tout travail devrait systématiquement passer sur une fraiseuse horizontale (HMC). [1][4]
Dois-je spécifier explicitement l’usinage vertical ou horizontal dans mon RFQ ?
En général, il est plus utile de décrire le résultat attendu et de laisser l’atelier définir son procédé. Fournissez le dessin, le matériau, la quantité, les exigences de finition et de contrôle ; notre liste de vérification RFQ pour l’usinage CNC précise les éléments à inclure. Indiquez séparément toute restriction obligatoire concernant le procédé de fabrication, plutôt que de supposer que la catégorie de machine seule garantit la qualité.
Commencez par identifier les faces à usiner
Pour une plaque dont la plupart des caractéristiques sont situées sur sa face supérieure, une configuration verticale simple peut suffire. Pour un bloc qui doit être constamment desserré et retourné, une configuration horizontale ou une fraiseuse verticale équipée d’un axe rotatif mérite une analyse approfondie. Et pour une poche remplie de copeaux, examinez d’abord le chemin d’évacuation avant de demander une broche plus rapide.
La décision utile consiste à évaluer si la configuration choisie réduit les accès difficiles et les manipulations répétées, sans pour autant engendrer un autre problème.
Références techniques
Sources techniques pour l’équipement et les explications d’usinage ci-dessus.
[1] Haas Automation. Fraiseuses CNC horizontales.
[2] Haas Automation. VF-2 : centre d’usinage vertical et configurations rotatives.
[3] Sandvik Coromant. Fraisage de rainures ou d’entailles.
[4] Haas Automation. EC-1600 : machine horizontale et accès à la table rotative.
[5] Haas Automation. Manuel de l’opérateur de fraiseuse : montage de la pièce.
[6] Haas Automation. EC-400 : outillage, gestion des copeaux et systèmes de palettes.
[7] Sandvik Coromant. Fraisage de trous et de cavités/évidements.
[8] Haas Automation. Centres d’usinage verticaux à changement de palette.
[9] Sandvik Coromant. Comment réduire les vibrations en fraisage.
[10] Haas Automation. Usinage 5-axes simplifié.
[11] Sandvik Coromant. Génération de surfaces par fraisage.



