Sur cette page
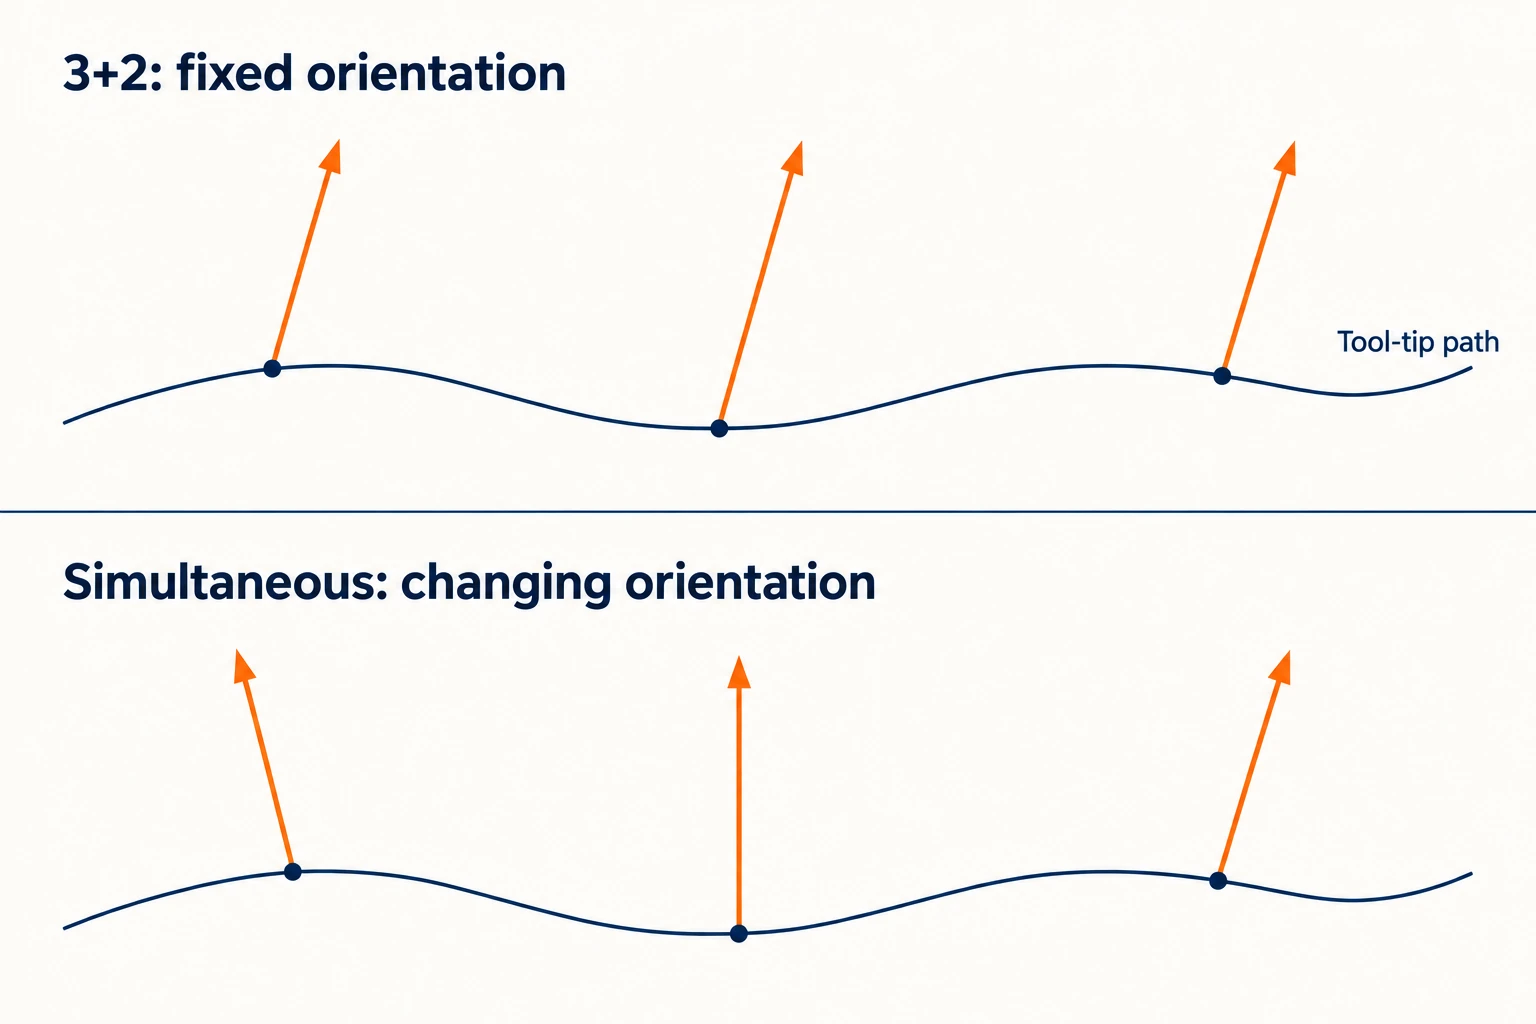
Dans l’usinage 3+2, deux axes rotatifs définissent une orientation et restent fixes pendant que les axes linéaires effectuent la coupe. Dans l’usinage simultané à cinq axes, les mouvements rotatif et linéaire peuvent être coordonnés afin de modifier l’orientation de l’outil par rapport à la pièce pendant la coupe. Les deux modes peuvent être utilisés sur des machines à cinq axes correctement équipées. Le choix pertinent s’effectue généralement opération par opération, plutôt qu’une fois pour l’ensemble de la pièce.
Un ensemble de trous inclinés peut nécessiter plusieurs orientations fixes. Une passe de finition peut tirer profit d’un changement continu d’orientation le long d’une surface. La différence réside dans ce que l’outil doit faire pendant la coupe. Pour les configurations sous-jacentes de la machine, la comparaison entre usinage à trois, quatre et cinq axes explique quels mouvements chaque configuration permet.
Séparez le trajet de l’outil de son orientation
Le trajet du centre de l’outil décrit l’emplacement où l’outil se déplace. L’orientation de l’axe de l’outil décrit la direction dans laquelle son fût est orienté par rapport à la pièce. Un trajet courbe ne nécessite pas nécessairement une orientation variable : un outil à bout sphérique peut suivre une surface profilée accessible tout en maintenant une orientation fixe de son fût.
| Question | 3+2 Usinage par positionnement | Usinage simultané à cinq axes |
|---|---|---|
| Que se passe-t-il pendant une passe de coupe ? | Les positions rotatives restent fixes ; les axes linéaires génèrent le trajet. | Le programme peut coordonner les mouvements linéaire et rotatif afin de faire varier l’orientation relative de l’outil. |
| Comment la prochaine orientation devient-elle disponible ? | Retrait, repositionnement, puis début d’une autre passe avec orientation fixe. | Modifier l’orientation au sein d’un trajet de coupe, là où la stratégie et les conditions de dégagement le permettent. |
| Quelle est la raison principale de ce choix ? | Une orientation fixe convient à chaque opération sélectionnée. | Modifier l’orientation pendant une passe offre un avantage utile en termes d’accès ou de contact de coupe. |
Il s’agit d’une distinction entre modes d’usinage, non d’une règle selon laquelle les pièces à apparence simple utiliseraient l’un et celles à apparence complexe l’autre. La documentation Autodesk sur les types d’usinage classe l’orientation d’outil 3+2 parmi les trajectoires d’outil à trois axes, y compris les stratégies de finition tridimensionnelles.
Ce que fait réellement une opération 3+2
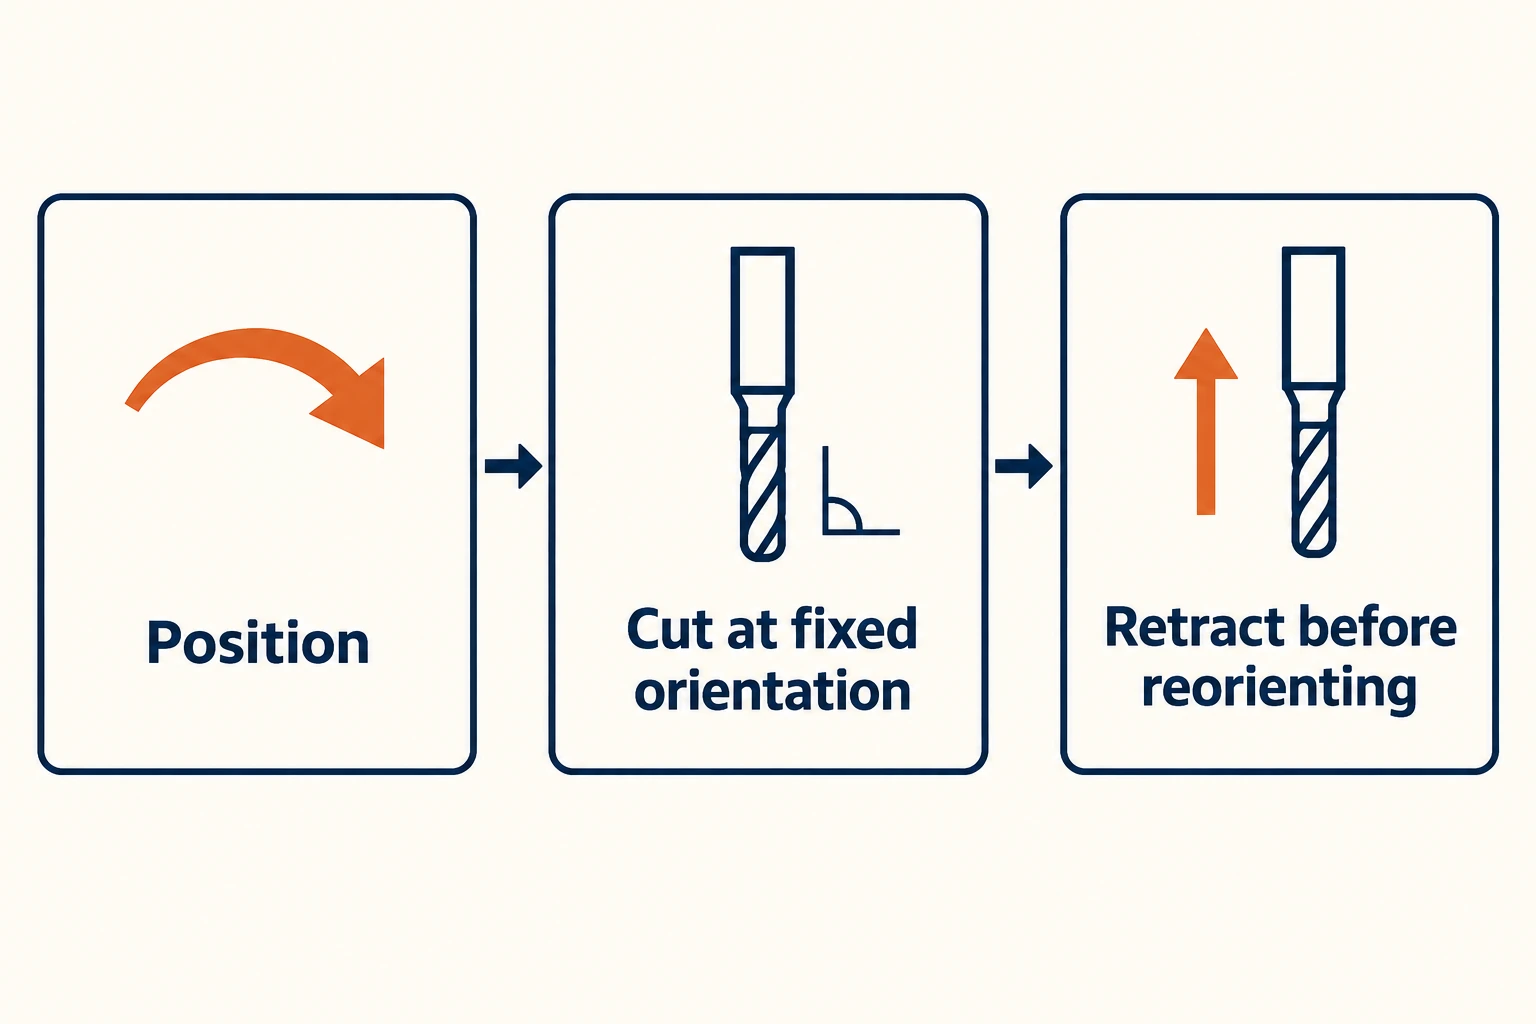
Imaginez le perçage de trous normaux à une platine de montage inclinée. La machine présente d’abord cette platine à la broche. Une fois positionnée, les axes rotatifs restent fixes pendant que la mèche entre dans les trous et en sort. La machine peut ensuite se retirer et se réorienter pour une autre platine sans démonter la pièce de son dispositif de serrage.
Une séquence typique de positionnement est la suivante :
- Déplacer l’outil hors de la zone de la pièce et du dispositif de serrage afin de permettre la réorientation prévue.
- Positionner les axes rotatifs et établir les coordonnées d’usinage correspondantes.
- Usiner les caractéristiques sélectionnées avec les positions rotatives maintenues fixes.
- Se retirer avant de passer à la prochaine orientation.
Le terme « maintenu » ne désigne pas un frein mécanique ou un système de serrage universel ; cela dépend de la machine. De même, l’existence d’une position initiale et finale bien définies ne prouve pas que le déplacement rotatif intermédiaire évite le dispositif de serrage.
La même orientation fixe peut servir à l’usinage de poches, au détourage ou au fraisage de surfaces tridimensionnelles, et pas uniquement au perçage d’une face plane. Le guide de commande de fraisage TNC de HEIDENHAIN explique les transformations de coordonnées pour l’usinage dans un plan de travail incliné. Pour les opérations d’usinage elles-mêmes, consultez comment fonctionne le fraisage CNC.
Quand un changement d’orientation justifie pleinement sa mise en œuvre
L’usinage simultané à cinq axes ajoute un contrôle sur la direction de l’outil le long du parcours de coupe. Selon la géométrie de la pièce, cela peut permettre d’éviter tout contact entre le porte-outil et les surfaces avoisinantes, de conserver un contact de coupe efficace ou de poursuivre un passage de finition dans une zone qui, autrement, exigerait des orientations séparées.
La machine peut y parvenir en inclinant la pièce, en déplaçant la tête de broche, ou en combinant ces deux méthodes. Ce qui compte, c’est la relation résultante entre l’outil et la pièce. L’outil n’a pas besoin de rester perpendiculaire à la surface : l’inclinaison choisie suit la stratégie d’usinage et les exigences de dégagement.
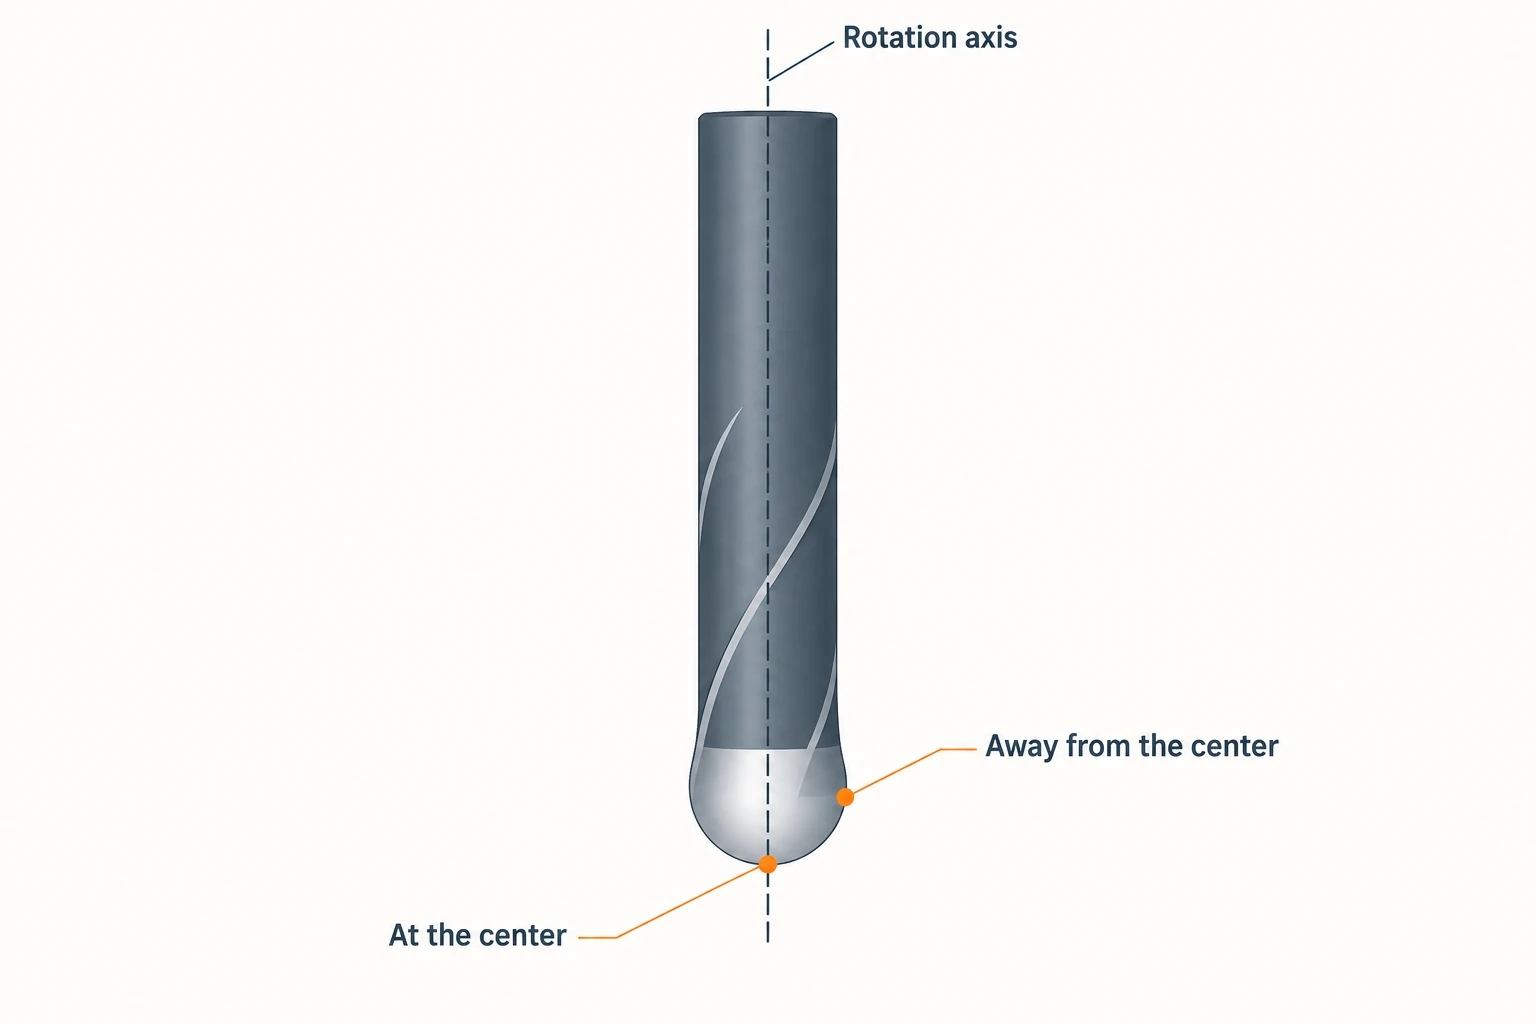
Un fraise à bout sphérique constitue un exemple concret. Sa vitesse de coupe rotative tend vers zéro au centre de l’extrémité. Déplacer le point de contact loin de ce centre confère au tranchant engagé un rayon de rotation plus grand. Les recommandations de Sandvik Coromant pour le fraisage de profil expliquent pourquoi une inclinaison peut améliorer cette condition de contact. Une inclinaison fixe peut suffire pour une zone donnée ; toutefois, des pentes de surface variables peuvent rendre utile une inclinaison variable. Il n’existe pas d’angle unique valable pour tous les outils et toutes les pièces.
Cet avantage est conditionnel. Une stratégie d’orientation inadéquate peut provoquer des interférences entre le porte-outil et la pièce ou rendre le mouvement rotatif difficile. L’état de surface dépend également de la géométrie de la fraise, de l’espacement entre les passes, de l’avance, de la faux-rond et des vibrations. Ni une surface lisse ni une finition de qualité ne sont exclusives de l’usinage simultané, et aucune des deux ne découle automatiquement du choix de ce mode d’usinage.
Une même pièce peut faire appel aux deux stratégies.
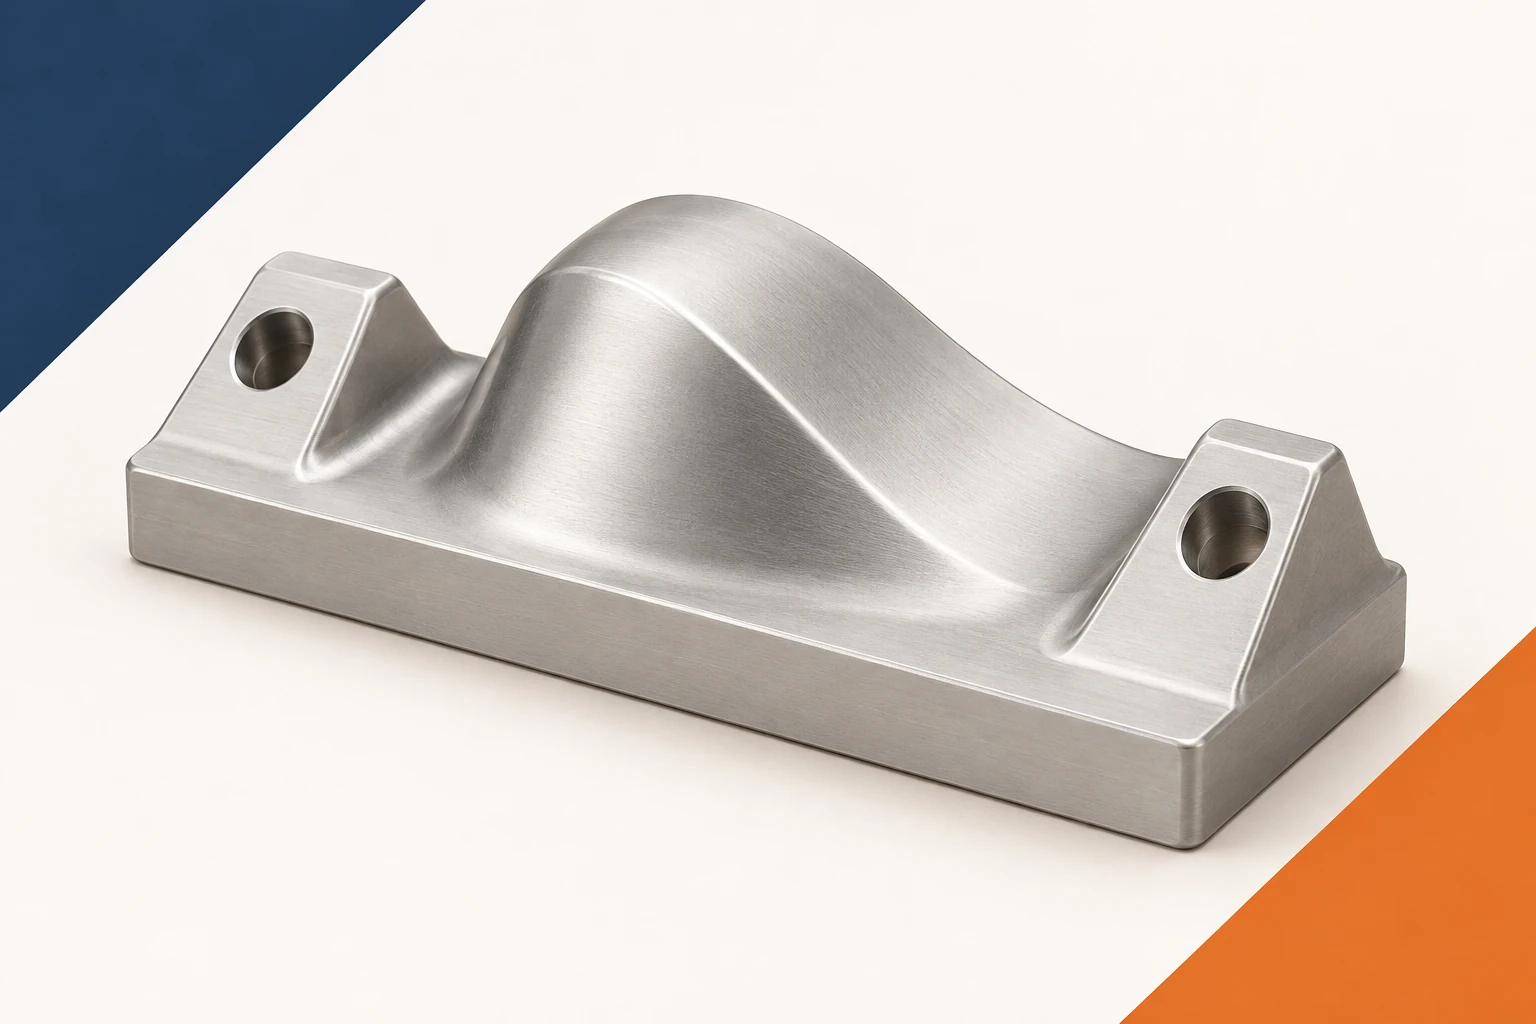
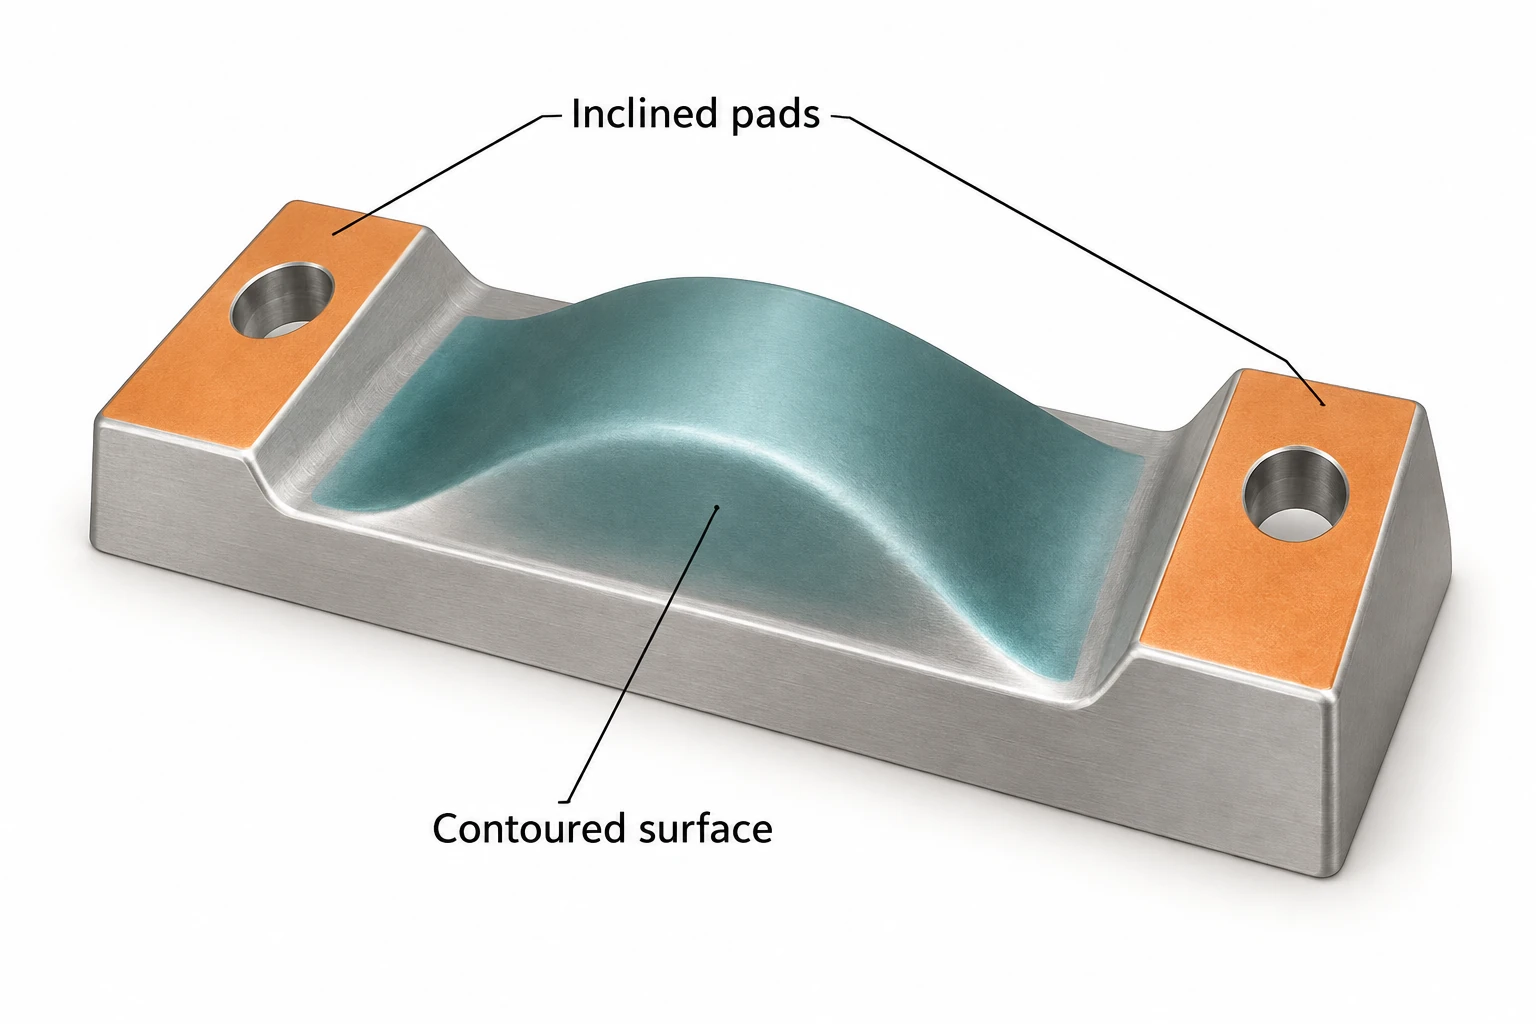
Considérez une plaquette d’usinage dotée de plots de montage inclinés et d’une forme centrale évoluant progressivement. Pour l’usinage CNC à cinq axes, traitez chaque opération comme une question distincte portant sur l’accessibilité et le contact, tout en préservant une disposition de serrage fonctionnelle.
| Opération sur la plaquette | Approche initiale | Motif de réexamen |
|---|---|---|
| Supprimer la matière accessible située au-dessus de la base | Ébauche à trois axes depuis une orientation fixe | La matière restante devient inaccessible ou exige une longueur de dépassement excessive de l’outil. |
| Percez les plots inclinés | 3+2 positionnement pour la direction de chaque trou de plot | Le porte-outil ou le dispositif de serrage bloque l’approche, même après positionnement. |
| Finition de la forme centrale | Testez d’abord un parcours de finition à orientation fixe ; envisagez un mouvement simultané là où un changement de direction s’avère bénéfique. | Une direction fixe donne un contact ou un dégagement insuffisant ; diviser la forme en zones indexées introduit des transitions indésirables. |
| Finition d’une surface recouverte par le dispositif de serrage | Prévoyez une autre disposition de serrage ou un autre montage. | Aucun des deux modes d’usinage n’expose une matière qui reste physiquement serrée ou obstruée. |
La forme centrale n’est pas automatiquement une caractéristique à cinq axes simultanés du fait de sa courbure. Si une seule orientation permet un accès et un contact adéquats sur toute sa surface, un parcours à orientation fixe peut suffire. Si plusieurs zones indexées sont utilisées, planifiez la façon dont leurs passes de finition se rejoignent ; des limites visibles peuvent résulter de conditions d’usinage ou de positions non compatibles, mais elles ne constituent pas une propriété inévitable de 3+2.
Cette stratégie hybride maintient les usinages ordinaires simples et réserve le changement d’orientation aux opérations qui en tirent réellement profit. Elle sépare également le changement de mode d’usinage d’un repositionnement physique de la pièce.
Adaptez le programme à la machine.
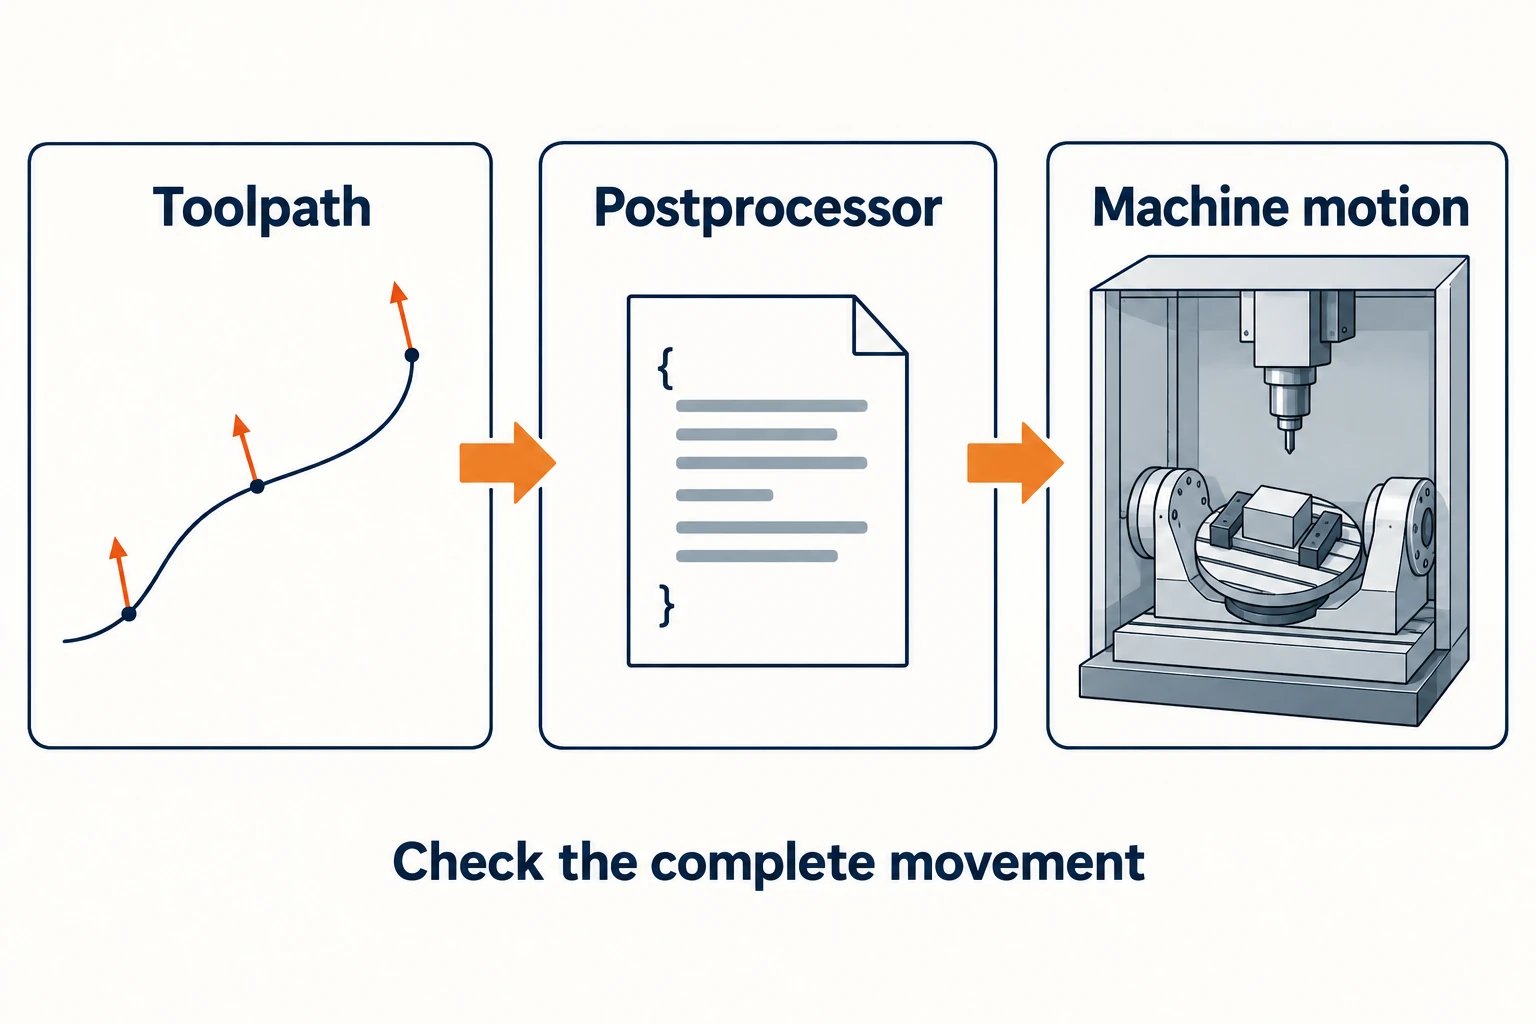
Un parcours d’outil CAM ne constitue qu’une partie du résultat final. Le post-processeur le traduit en instructions destinées à une machine et à une commande spécifiques. La configuration rotative de la machine, ses conventions de sens, ses limites de déplacement, les longueurs d’outils ainsi que les décalages de référence pièce doivent être cohérents avec cette traduction.
Les fonctions de coordination remplissent également des rôles différents. Un plan de travail incliné établit un système de coordonnées pour l’usinage dans une orientation sélectionnée. La commande du centre de l’outil tient compte des positions rotatives variables et de la géométrie de l’outil lors de la génération du mouvement d’outil commandé. Leur dénomination et leur implémentation varient selon la commande ; la simple présence d’une fonction de positionnement ne garantit pas une capacité d’usinage simultané.
Par exemple, Haas documente séparément le décalage dynamique de référence pièce pour le positionnement 3+1 et 3+2 et la commande du centre de l’outil pour le contournage simultané. Il s’agit d’exemples de fonctions propres à une commande spécifique, et non de commandes interchangeables applicables à d’autres machines. Le traitement des coordonnées doit correspondre au post-processeur sélectionné, à la configuration de la machine et aux fonctions de la commande.
Avant l’usinage, vérifiez plus que le simple contact de l’outil avec la surface prévue :
- L’ensemble complet de l’outil : incluez le porte-outil et la longueur réelle de l’outil utilisée.
- L’ensemble complet du mouvement : incluez les approches, les retraits, l’indexation et tout repositionnement rotatif requis, ainsi que les passes d’usinage.
- La configuration réelle : comprend la matière restante, la géométrie de la fixation et les limites de déplacement de la machine.
La documentation Autodesk sur la simulation-machine distingue la vérification des trajectoires d’outils à l’aide d’un modèle machine de la simulation sans ce modèle. Une simulation ne peut vérifier que la géométrie et le comportement machine qu’elle représente ; elle ne remplace pas la vérification de la configuration ni l’inspection de la pièce finie.
Comparer l’ensemble de l’opération
Comparer les deux méthodes par rapport aux mêmes exigences de pièce. Inclure la programmation et la vérification, les outils et les fixations, le temps d’usinage, les mouvements d’indexation et de retrait, ainsi que tout travail ultérieur de finition ou toute opération supplémentaire de mise en position.
3+2 peut être efficace lorsqu’un petit nombre de directions fixes permettent d’achever le travail. Un mouvement simultané peut éliminer des transitions répétées ou améliorer le contact le long d’une surface, mais les changements de direction de l’outil exigent également que les axes rotatifs accélèrent et décélèrent. Le guide Autodesk sur le lissage de l’axe de l’outil explique comment des changements brusques d’orientation peuvent perturber un mouvement fluide. Un trajet paraissant plus continu n’est pas nécessairement le chemin de production le plus court.
Le test utile est spécifique : identifier l’opération nécessitant un changement d’orientation, nommer l’avantage attendu, puis vérifier que l’ensemble du mouvement machine peut effectivement le réaliser. Utiliser ce résultat pour choisir le mode adapté à chaque opération.
Questions fréquemment posées
L’usinage 3+2 est-il une forme d’usinage à cinq axes ?
Oui. On l’appelle souvent usinage à cinq axes positionnel ou indexé. Deux axes rotatifs définissent une orientation, tandis que les axes linéaires réalisent la coupe avec ces positions rotatives maintenues. Il diffère de l’usinage simultané à cinq axes.
L’usinage simultané à cinq axes signifie-t-il que les cinq axes bougent dans chaque bloc ?
Non. Le programme coordonne les axes requis pour chaque segment. Un programme simultané à cinq axes peut contenir des segments où les positions rotatives restent inchangées, ainsi que des segments où l’orientation change pendant la coupe.
L’usinage 3+2 peut-il produire une surface courbe lisse ?
Oui, à condition qu’un outil adapté puisse atteindre et finir la surface à l’orientation fixe sélectionnée. La simple courbure ne requiert pas de mouvement simultané. Le contact de l’outil, le dégagement et la façon dont les passes adjacentes se rejoignent déterminent si un changement d’orientation serait utile.
Un seul programme peut-il combiner 3+2 et des opérations simultanées ?
Oui, sur une machine et un système de commande compatibles avec les modes requis, et avec un post-processeur correctement configuré. Les transitions entre modes nécessitent une gestion appropriée des coordonnées et des compensations, ainsi que des vérifications d’encombrement pour les mouvements de liaison.



