Sur cette page
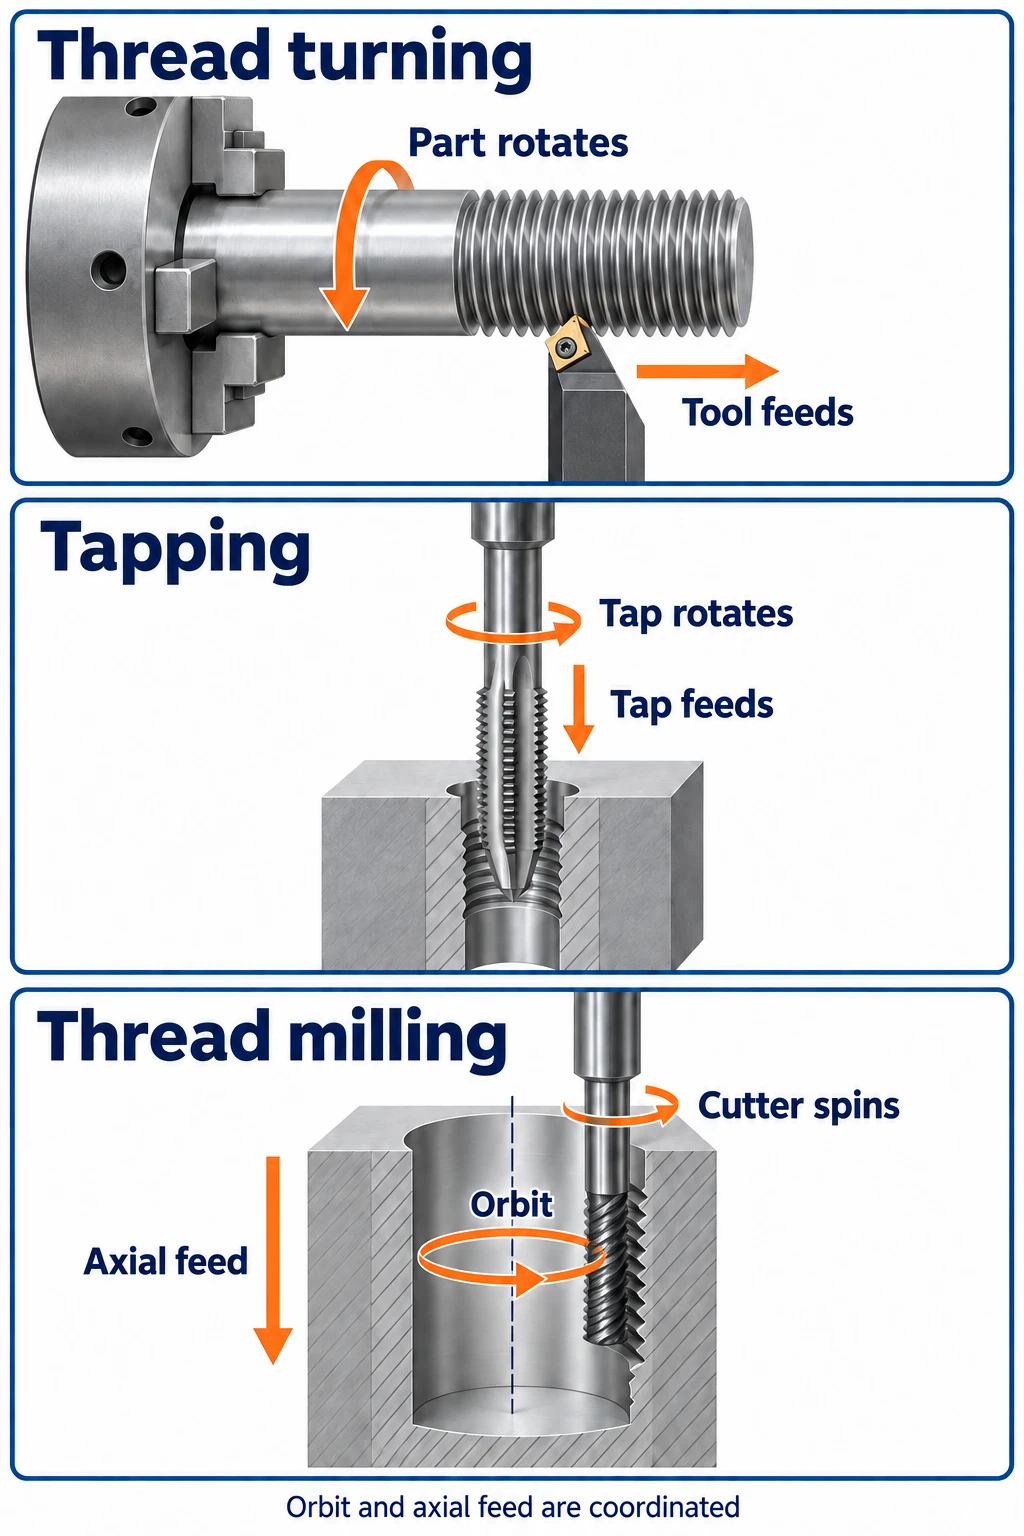
Le filetage par tournage utilise un outil coupant synchronisé avec la pièce en rotation. Le taraudage utilise un taraud pour usiner ou former un filetage intérieur. Le taraudage par fraisage utilise un fraiseur rotatif suivant une trajectoire hélicoïdale ; des outils adaptés permettent de réaliser aussi bien des filetages intérieurs qu’extérieurs.
Le meilleur point de départ est l’emplacement du filetage et la façon dont la pièce est maintenue. Un filetage extérieur sur un arbre convient souvent au tournage. Pour un trou fileté dans un bloc, la comparaison la plus pertinente est généralement celle entre taraudage et fraisage de filets. L’accès à l’outil, le matériau, la taille du filetage et les exigences de production affinent ensuite le choix. Pour une vis filetée, la page vis mécaniques sur mesure traite également de la géométrie de la tête, de l’empreinte d’entraînement et de la tige.
Comment les trois méthodes réalisent un filetage
| Procédé | Emplacement du filetage | Éléments en mouvement dans une configuration typique | Élément générant le filetage |
|---|---|---|---|
| Filetage par tournage | Extérieur ou intérieur | La pièce tourne ; l’outil avance le long de son axe. | Un tranchant profilé suit la même hélice lors des passes successives. |
| Taraudage | Intérieur | Le taraud et le trou tournent l’un par rapport à l’autre tout en avançant axialement. | La géométrie du taraud coupe ou forme le filetage lors de son pénétration dans le trou. |
| Fraisage de filets | Extérieur ou intérieur, avec des outils adaptés | Le fraiseur tourne et se déplace autour de l’axe du filetage tout en avançant axialement. | Le profil du fraiseur et la trajectoire hélicoïdale programmée génèrent le filetage. |
Le filetage par tournage suit la pièce en rotation
Dans le tournage CNC, une plaquette de filetage usine la périphérie d’un arbre, ou une barre de filetage pénètre à l’intérieur d’un alésage. Des passes successives approfondissent progressivement le filetage. L’avance axiale de l’outil est synchronisée avec la rotation de la pièce afin que chaque passe suive exactement la même rainure.
Ce déplacement par tour est l’avance. Pour un filet à un seul départ, l’avance est égale au pas — la distance axiale entre deux crêtes adjacentes du filet. Un filet à plusieurs départs comporte plus d’une hélice, de sorte que son avance est supérieure à son pas. Cette distinction est importante lors de la description du mouvement, même si les filets simples à un seul départ constituent ici l’objet principal.
Le tournage interne nécessite un espace suffisant dans l’alésage pour accueillir la barre et le tranchant de coupe. Une barre longue et élancée rend également plus difficile la gestion des vibrations et de l’évacuation des copeaux. Ce sont là des préoccupations centrales dans le tournage interne de filets.
Le taraudage permet d’imprimer la forme du filet dans le trou.
Un taraud est sélectionné en fonction de la taille, du pas et de la forme requis du filet. Sa rotation par rapport au trou et son déplacement axial doivent rester parfaitement synchronisés. Le taraud peut tourner dans un bloc fixe, ou un montage sur tour peut assurer la rotation relative via la pièce ; le taraudage n’est pas limité aux fraiseuses.
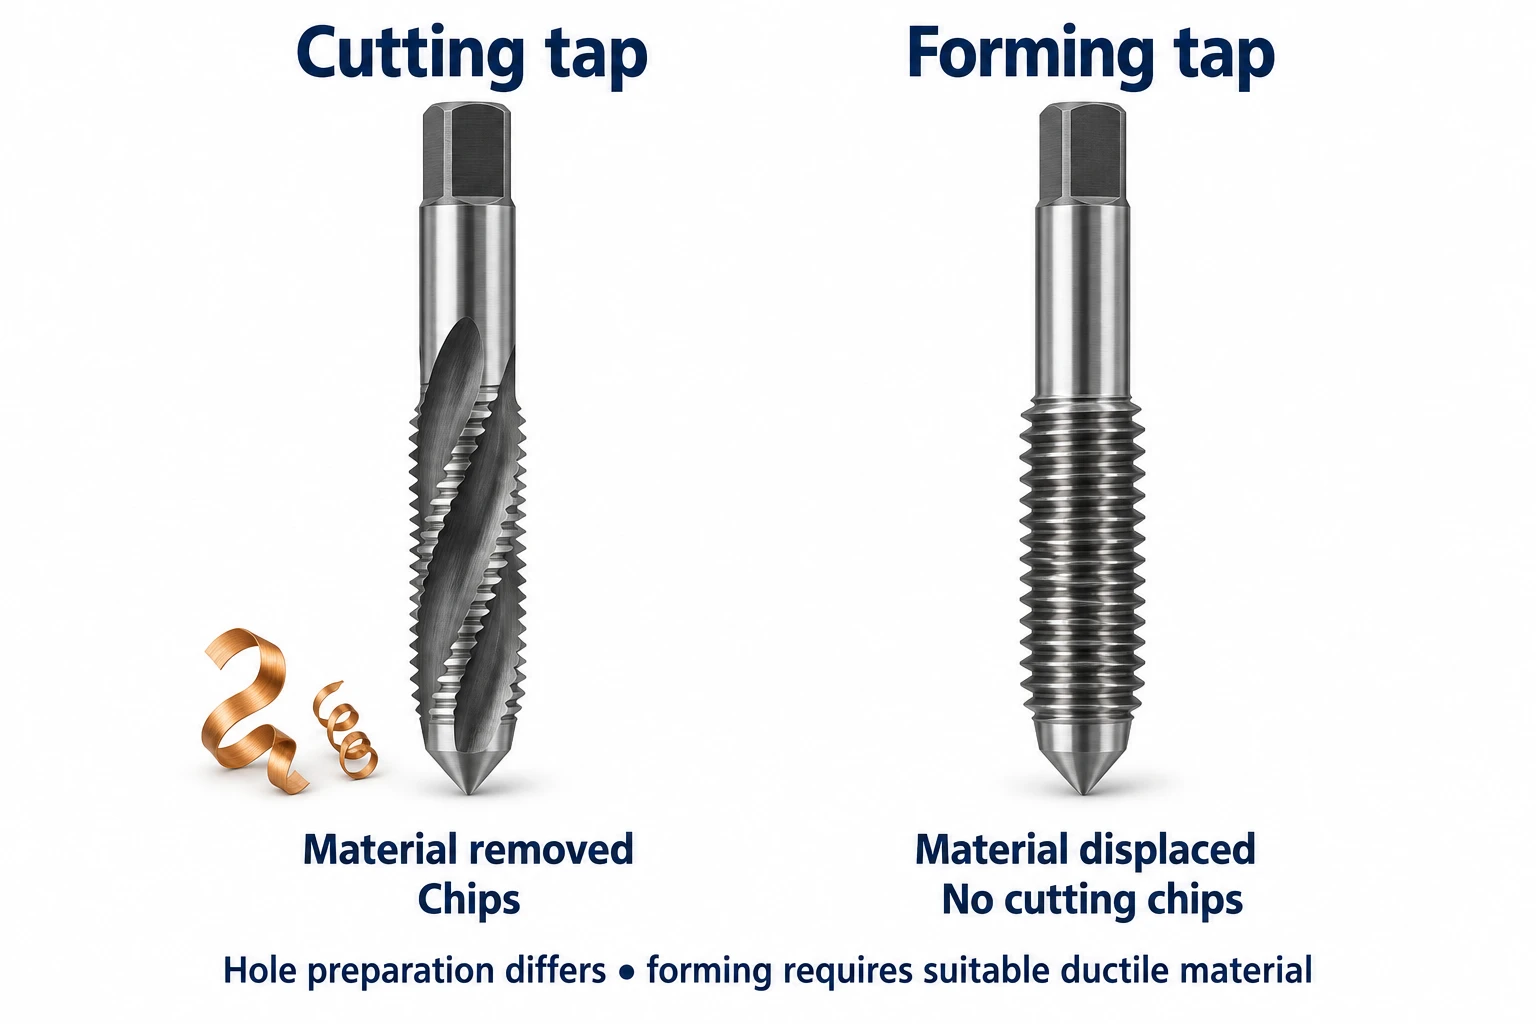
Les tarauds coupants enlèvent de la matière sous forme de copeaux. Les tarauds formeurs, aussi appelés tarauds à rouler, déplacent une matière suffisamment ductile pour créer le filet sans produire de copeaux. Le taraudage formeur exige une préparation spécifique du trou et une lubrification adaptée : le diamètre du trou de départ prévu pour un taraud coupant ne peut pas être utilisé tel quel. Le choix du type de taraud dépend à la fois du matériau et du trou.
Le fraisage de filets ajoute une trajectoire orbitale autour de l’axe du filetage.
Une fraise à fileter tourne autour de son propre axe tandis que la machine la déplace le long d’une trajectoire hélicoïdale. Pour un filet intérieur, l’outil est plus petit que le trou et se déplace le long de sa paroi. Pour un filet extérieur, il se déplace autour de la périphérie de la pièce.
Sur un centre d’usinage utilisé pour le fraisage CNC, le fraisage de filets implique un mouvement coordonné selon les deux axes décrivant le cercle et le troisième axe le long du trou. Pour un filet à un seul départ, une orbite complète autour de l’axe du filetage avance d’un pas ; une révolution de la fraise lui-même n’y suffit pas. Cette distinction est visible dans les trajectoires de fraisage de filets.
Qu’est-ce qui modifie ce choix ?
Commencez par la configuration que vous utilisez déjà
Si un arbre est déjà usiné au tour, l’ajout d’un filet dans la même configuration peut constituer une solution simple. Un boîtier volumineux et irrégulier monté sur un centre d’usinage pose un problème différent : le taraudage ou le taraudage par fraisage permet d’accéder à ses trous sans faire pivoter l’ensemble du boîtier autour de l’axe de chaque trou.
La simple désignation de la machine n’est pas déterminante. Un centre de tournage peut permettre le taraudage et, avec les outils entraînés requis et des axes coordonnés, le fraisage de filets. Vérifiez la configuration réelle et l’accès à la caractéristique concernée. Pour chaque méthode, l’outil et son porte-outil doivent dégager la géométrie environnante pendant toute l’opération.
Les trous borgnes nécessitent un espace supplémentaire au-delà de la longueur totale des filets
Un trou borgne se termine à l’intérieur de la pièce. Sa profondeur de perçage et sa longueur de filet complet sont des dimensions différentes. La partie conique coupante ou formant du taraud s’étend au-delà du dernier filet complet qu’il produit, tandis que le trou percé peut se terminer en cône. Un taraud à fond raccourcit cette partie conique, mais il nécessite tout de même un espace libre.
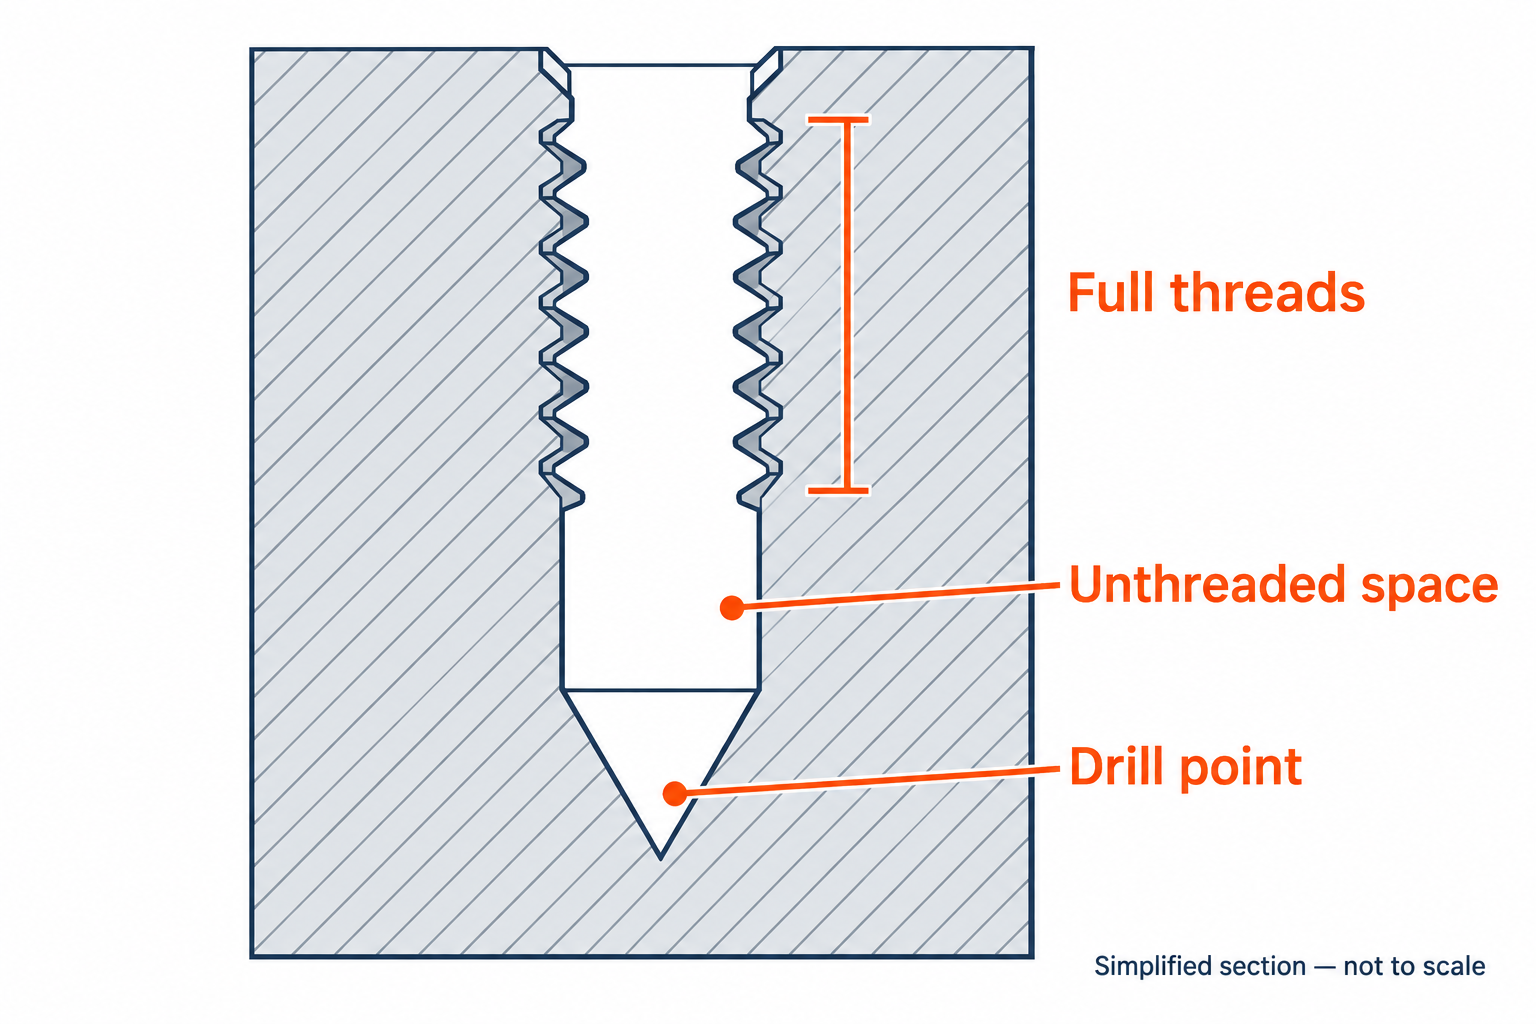
Une fraise à fileter adaptée peut couper plus près du fond, mais son profil coupant, son col et son chemin d’entrée nécessitent encore un dégagement. Choisissez l’outil en fonction de la longueur requise des filets complets et de la géométrie disponible du trou. Allonger le trou percé n’est envisageable que si la pièce dispose d’une épaisseur suffisante sous celui-ci. Le guide de conception pour l’usinage traite des considérations de conception plus larges.
L’ajustement de la taille et la réutilisation des outils privilégient des outils différents
Le fraisage de filets permet d’ajuster le parcours de coupe programmé afin de ramener la dimension du filet dans les tolérances spécifiées. Cela peut faciliter le contrôle de l’ajustement et la compensation de l’usure ; EMUGE décrit cette utilisation de la correction d’outil. Le tournage permet également un ajustement dimensionnel via la position de l’outil. En revanche, pour le taraudage classique, le contrôle de la dimension dépend plus directement du choix de la géométrie et de la tolérance du taraud, puis de la maîtrise de la préparation du trou et du processus.
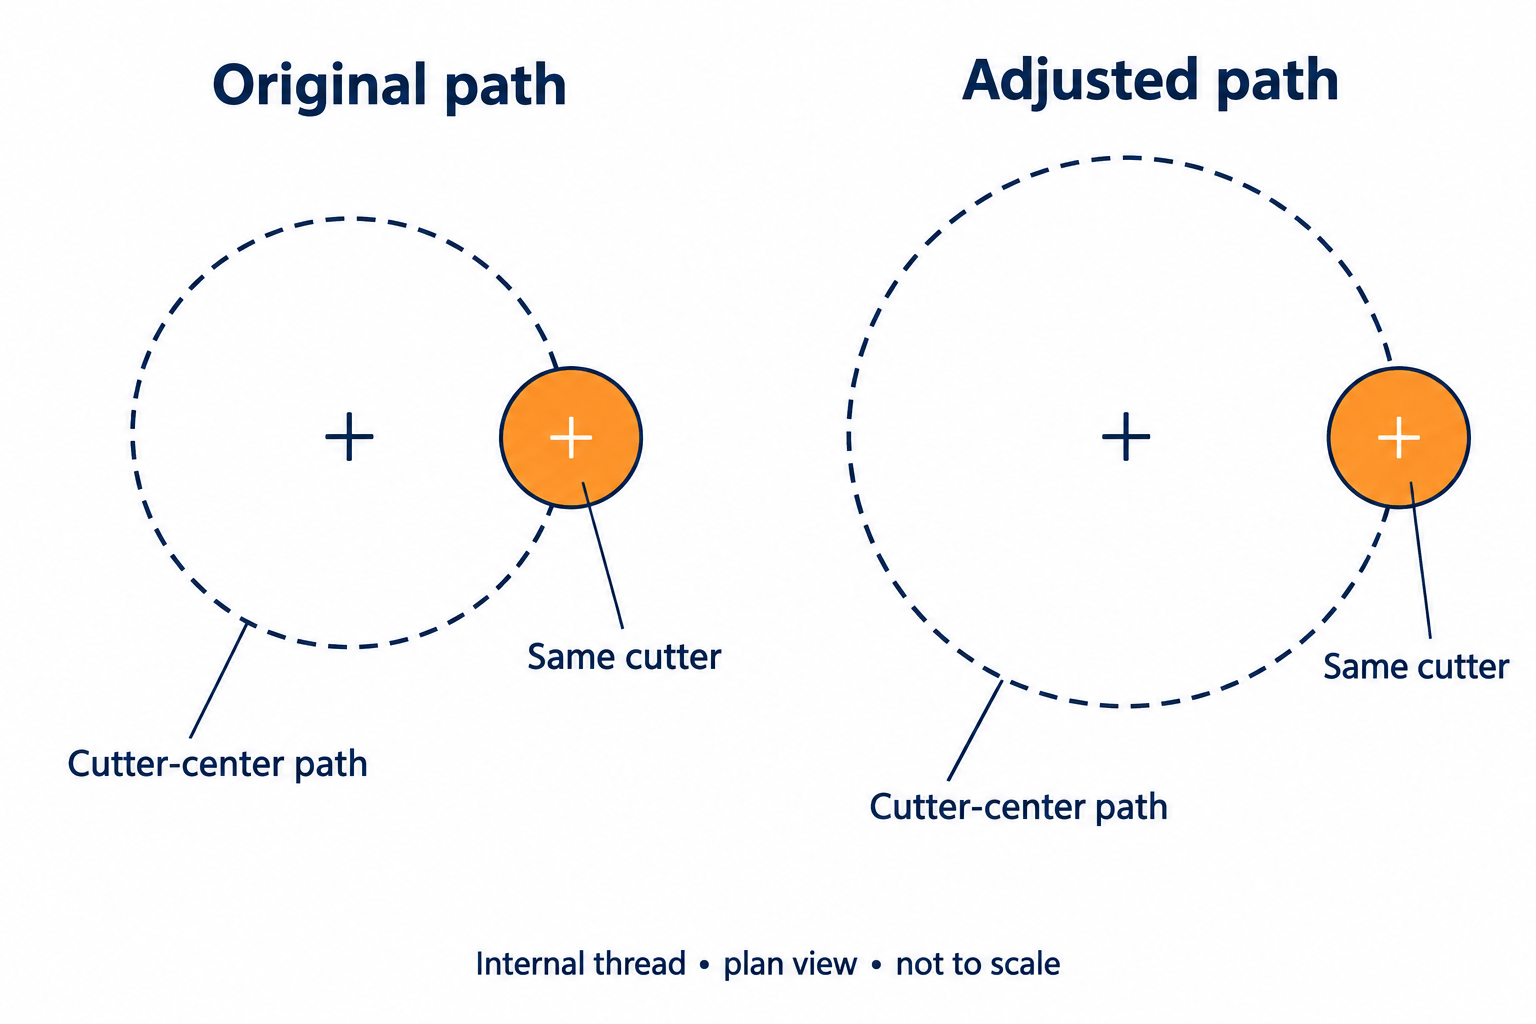
La réutilisation des outils présente des limites. Une fraise à fileter multi-rangées peut usiner plusieurs diamètres à un même pas, dans sa plage d’utilisation autorisée. Certaines fraises mono-rangées couvrent une gamme de pas, mais leur angle de profil, leur géométrie de coupe et leurs jeux doivent toutefois rester adaptés au filet concerné. Les fraises mono-rangées et multi-rangées offrent des types de flexibilité différents. Modifier le programme ne peut pas transformer une fraise inadaptée en une fraise appropriée.
Comparer l’ensemble de l’opération, y compris les échecs
Le taraudage est souvent productif pour la réalisation répétée de filets internes standards, lorsque le taraud, le matériau et la géométrie du trou sont bien compatibles. Le fraisage de filets ajoute un parcours orbital de l’outil, et certaines applications nécessitent plus d’un passage de coupe. Ce contrôle supplémentaire peut néanmoins s’avérer utile lorsque le trou présente des difficultés ou lorsque la pièce est presque terminée, rendant particulièrement précieuse la fiabilité du procédé.
Les tarauds coupants et les tarauds formeurs soulèvent également des considérations différentes en matière de copeaux : l’évacuation des copeaux est cruciale pour les premiers, tandis que pour les seconds, ce sont l’écoulement du matériau, la dimension du trou et la lubrification qui importent. Le fraisage de filets génère aussi des copeaux, et la fraise peut toutefois se casser ou fléchir. Comparez plutôt le temps de cycle réel, la durée de vie de l’outil, les coûts d’inspection ainsi que ceux de reprise ou de rebut pour la configuration visée, plutôt que d’attribuer à l’une ou l’autre méthode un avantage universel en vitesse ou en précision.
Trois pièces, trois points de départ différents
La géométrie de la pièce détermine quelle méthode de filetage peut accéder aux caractéristiques requises et les réaliser intégralement.
| Pièce et caractéristique | Point de départ | Quels facteurs pourraient influencer le choix ? |
|---|---|---|
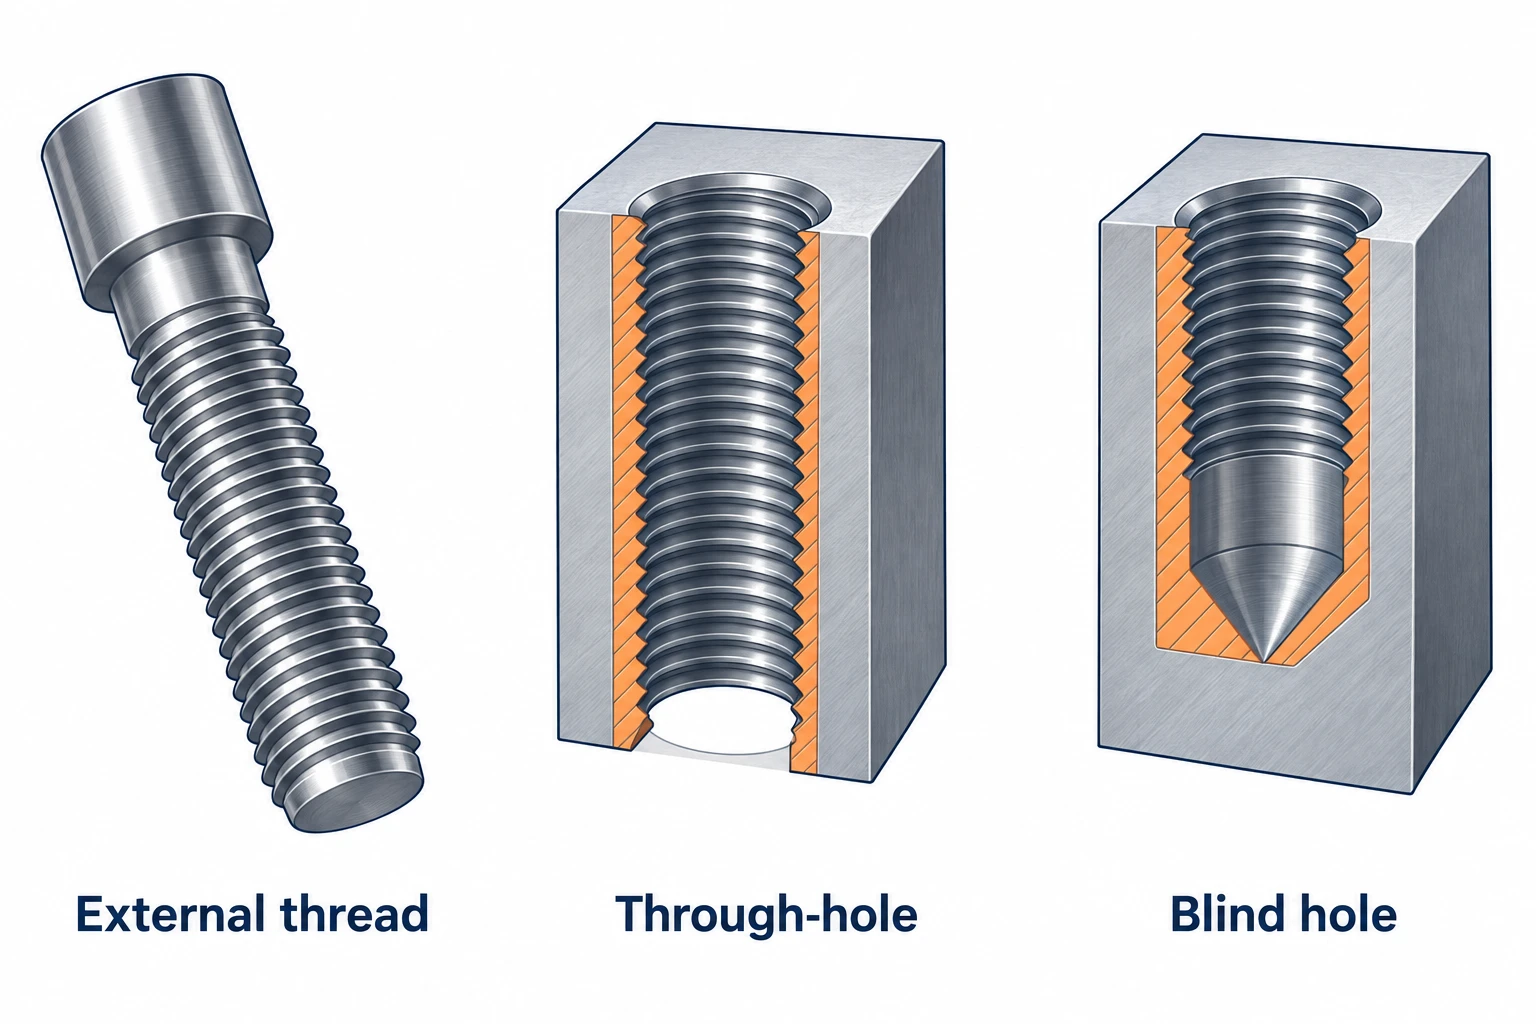
| Un axe de réglage en acier avec un filetage externe adjacent à un épaulement | Tournage de filetage, à l’aide du même montage utilisé pour usiner l’axe. | Le dégagement du filetage et la sortie de l’outil doivent s’adapter à la géométrie de l’épaulement. Un accès restreint peut nécessiter un outil ou un parcours différent. |
| Un bloc de fixation en aluminium comportant plusieurs trous filetés standard traversants | Taraudage, avec un taraud adapté à l’alliage et au diamètre du trou. | La présence de plusieurs pas de filetage, un contrôle instable des copeaux ou la nécessité d’un ajustement dimensionnel peuvent justifier le fraisage de filets. Le taraudage par formage dépend de l’adéquation du matériau et des exigences spécifiées. |
| Un boîtier quasi terminé comportant un filetage borgne proche du fond du trou | Évaluer le fraisage de filets afin d’assurer l’accès à la longueur totale requise du filetage. | L’outil et son porte-outil doivent pouvoir s’insérer correctement, et la machine doit être capable d’exécuter le parcours requis. Un taraud à faible avance peut toutefois rester une solution pratique. |
Choisissez d’abord la méthode adaptée à la caractéristique, puis vérifiez la conformité du filetage.
Commencez par identifier s’il s’agit d’un filetage externe ou interne, examinez le montage existant ainsi que le dégagement disponible pour l’outil, puis comparez les compromis pratiques : l’approche directe du taraudage pour les trous répétés, l’adéquation du tournage aux pièces rotatives, et le contrôle précis du fraisage sur un parcours hélicoïdal. Ces trois méthodes permettent toutes de produire des filetages fonctionnels, à condition que l’application et les outillages soient compatibles.
La méthode retenue n’est pas un critère d’acceptation. Le filetage fini doit toujours respecter ses spécifications en matière de forme, de dimensions, d’ajustement et de longueur utilisable. Lorsque vous discutez d’une pièce avec un fournisseur, ces détails rendent le choix pertinent.
Questions fréquemment posées
Quelle est la différence entre le tournage de filetage, le taraudage et le fraisage de filets ?
Le tournage de filetage consiste à usiner un filetage en synchronisant l’avance axiale de l’outil avec la rotation de la pièce. Le taraudage permet de créer ou de former un filetage interne à l’aide d’un taraud. Le fraisage de filets utilise une fraise rotative se déplaçant selon un parcours hélicoïdal. Le tournage et le fraisage permettent de réaliser des filetages internes ou externes, à condition que les outillages et l’accès soient adaptés à la caractéristique concernée.
Dans quels cas faut-il privilégier le fraisage de filets plutôt que le taraudage ?
Envisagez le fraisage de filets lorsque vous devez ajuster la dimension du filetage via le parcours programmé, utiliser un même outil compatible pour plusieurs diamètres de filetage, ou atteindre une zone plus proche du fond d’un trou borgne. Le profil, la longueur utile et le dégagement de l’outil doivent convenir au filetage, et la machine doit pouvoir exécuter le parcours hélicoïdal. Le taraudage reste toutefois un choix productif pour les trous standards répétés.
Un trou borgne peut-il comporter un filetage complet jusqu’à la profondeur de perçage ?
Les filets complets ne s’étendent pas jusqu’à l’extrémité de la pointe d’un foret conventionnel. L’entrée conique du taraud nécessite également un espace au-delà du dernier filet complet, même avec un taraud à fond. Une fraise à fileter adaptée peut s’approcher davantage du fond du trou, mais elle requiert tout de même un dégagement. Indiquez séparément la longueur requise de filetage complet et la profondeur de perçage.
Le taraudage produit-il toujours des copeaux ?
Non. Les tarauds coupants enlèvent de la matière et produisent des copeaux ; les tarauds formeurs déplacent une matière suffisamment ductile sans générer de copeaux. Le taraudage par formage exige un avant-trou adapté et une lubrification adéquate. Un avant-trou préparé pour un taraud coupant ne peut pas être utilisé automatiquement avec un taraud formeur de même diamètre nominal.



