Sur cette page
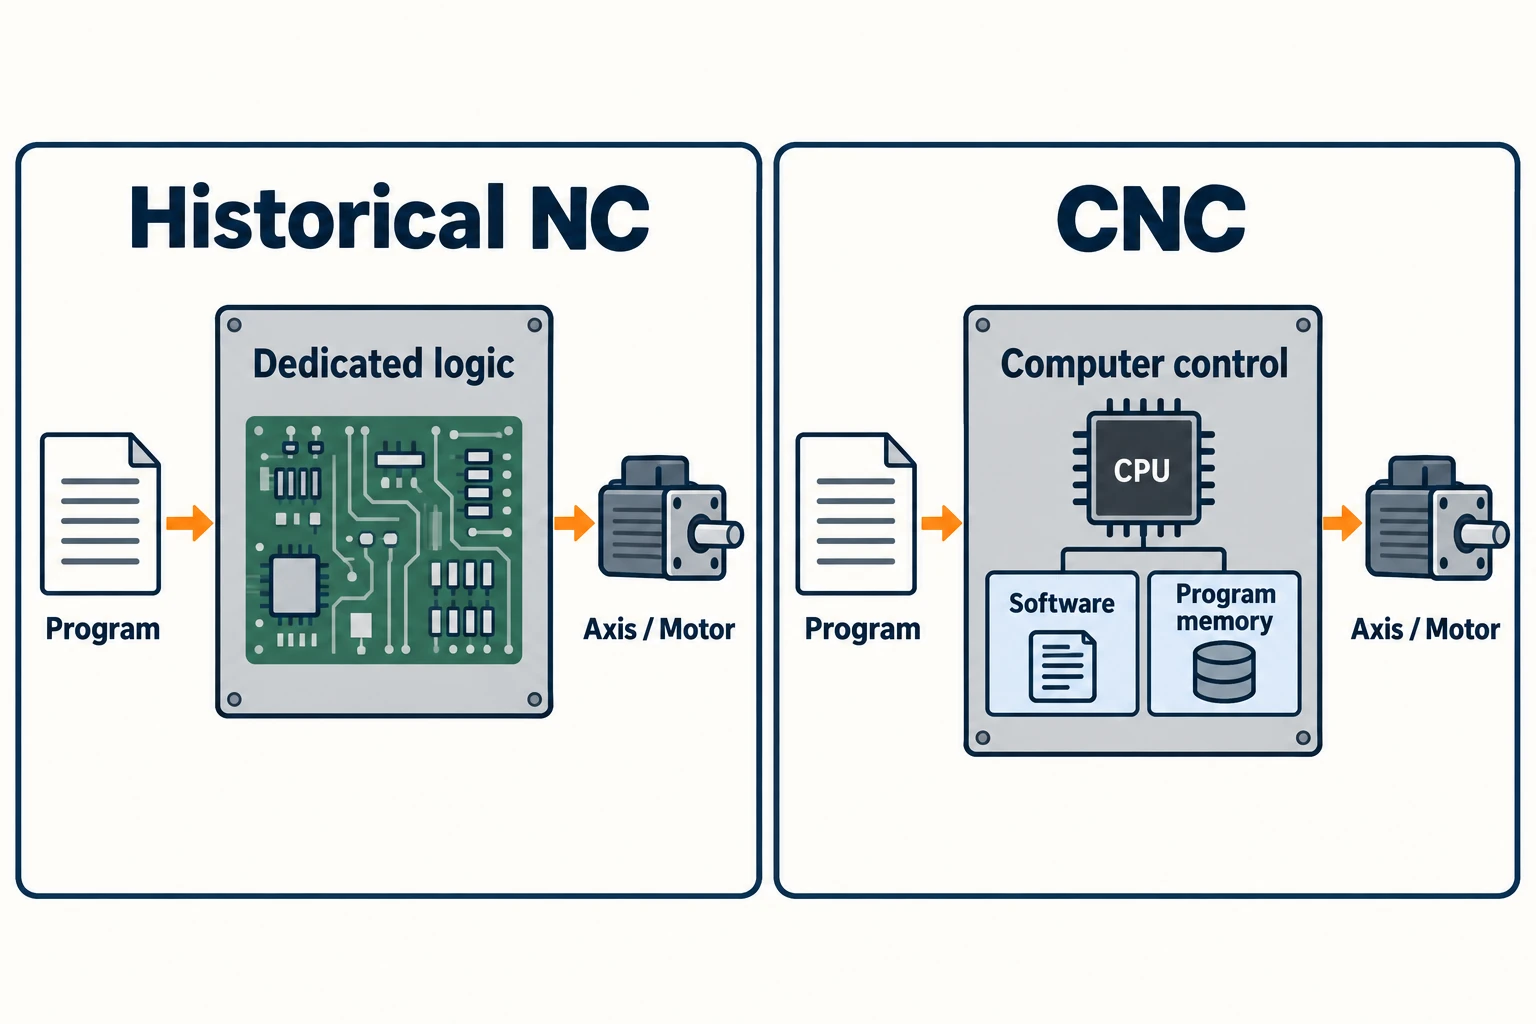
NC signifie contrôle numérique : une machine suit des instructions numériques codées. CNC signifie commande numérique par ordinateur, une forme de NC utilisant un ordinateur pour contrôler les fonctions de la machine. Dans une comparaison historique NC contre CNC, « NC » désigne généralement un système de commande antérieur dont les fonctions étaient implémentées dans un matériel électronique dédié. CNC a transféré ces fonctions vers un système basé sur ordinateur, doté de logiciels et de mémoire programme.
Le changement essentiel résidait dans la façon dont le système de commande traitait les instructions et dans la facilité avec laquelle un programme d’usinage pouvait être stocké, révisé et réutilisé. Il ne s’agissait pas de l’invention du mouvement automatique en soi. Les premières machines NC suivaient déjà des programmes, et certaines utilisaient déjà une boucle de rétroaction (feedback) et produisaient des formes profilées.
Ce que l’ordinateur a modifié à l’intérieur du système de commande
Séparez le programme pièce de la logique de commande. Le programme pièce décrit une tâche spécifique : positions, mouvements et commandes d’usinage. La logique de commande interprète ces informations et exécute les fonctions de contrôle de la machine. Le guide expliquant comment un système CNC contrôle le mouvement de la machine suit ces instructions à travers le contrôleur, les variateurs et la boucle de rétroaction (feedback).
Un système NC historique à logique câblée utilisait des circuits dédiés pour ces fonctions. « Câblé » ne signifie pas qu’un motif de perçage différent nécessitait de relier physiquement (rewiring) la machine. Un programme pièce différent pouvait toutefois toujours indiquer au système de commande d’effectuer des mouvements différents, dans les limites de ses capacités. Ce qui était moins souple, en revanche, c’était l’implémentation même de la commande et la gestion des programmes directement sur la machine.
Un système CNC implémente les fonctions de contrôle numérique à l’aide d’un ordinateur. Les logiciels, le matériel de traitement et la mémoire permettent de traiter les instructions comme des données modifiables. Le compte rendu de FANUC concernant son système de commande 200A, développé en 1972, fournit un exemple concret : ce système autorisait la modification des programmes d’usinage stockés en mémoire. Il s’agit d’une distinction plus pertinente qu’une affirmation générale selon laquelle les systèmes NC seraient non programmables.
Du ruban perforé aux programmes en mémoire
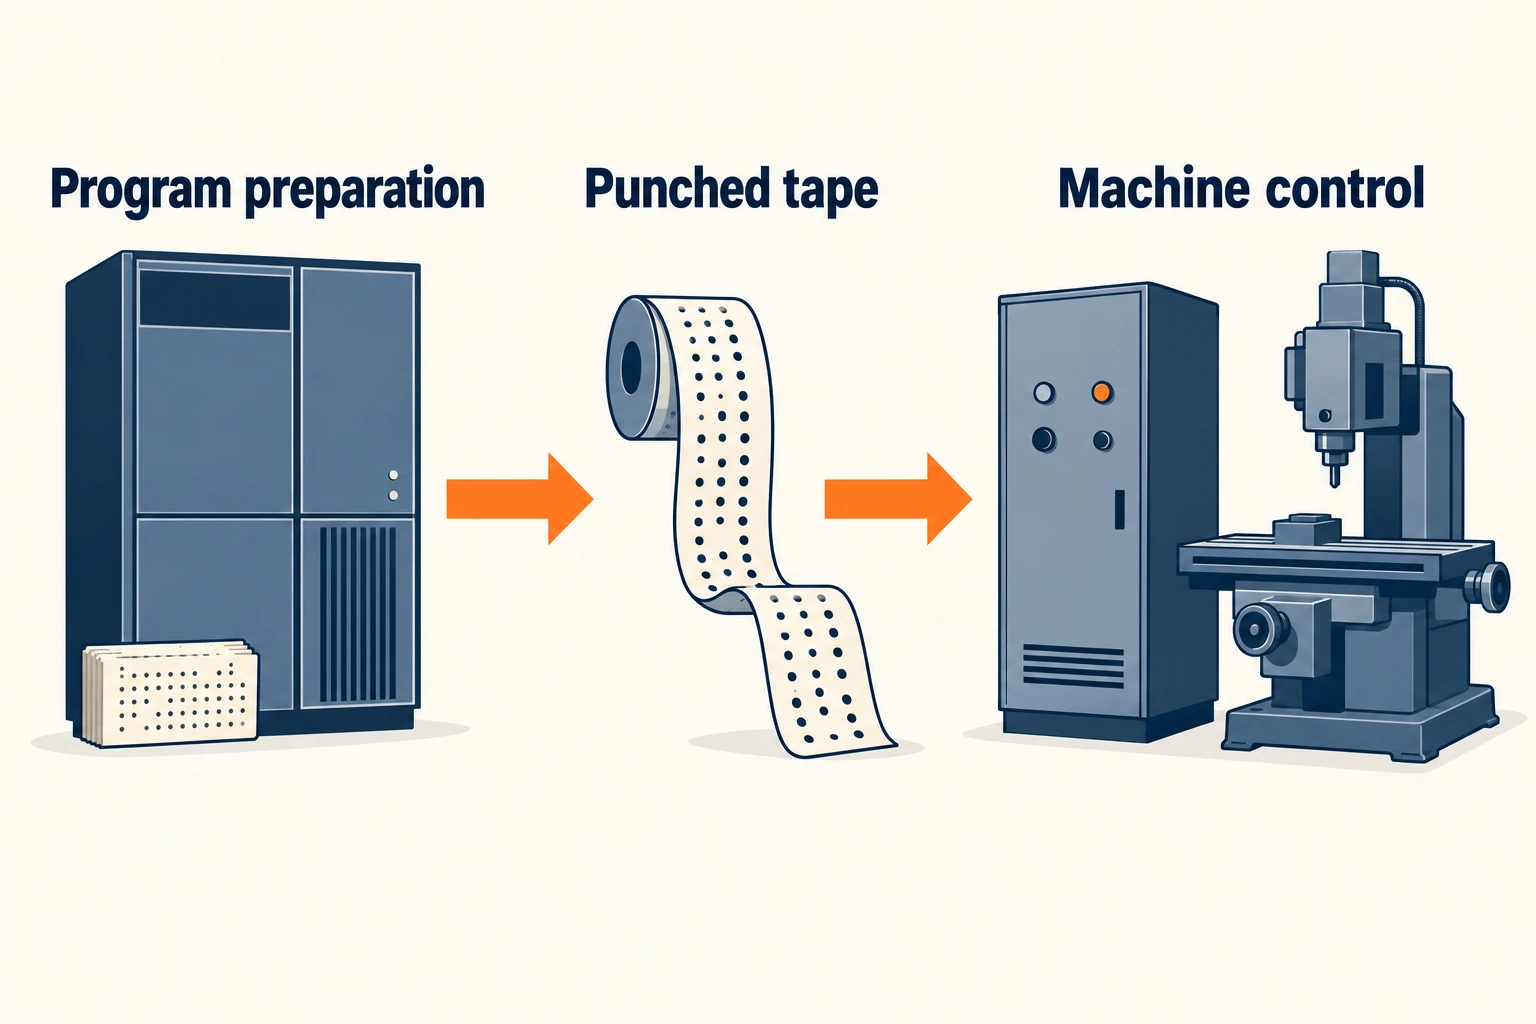
Le ruban perforé donnait une forme physique aux instructions numériques, détectable par un lecteur. Il transportait le programme ; il ne fournissait pas la force nécessaire au déplacement de la machine. Dans la description de 1952 du MIT, un « directeur électronique » décodait le ruban et coopérait avec des servomécanismes pour déplacer une fraiseuse. Ce compte rendu décrivait également le retour d’informations sur l’avancement du mouvement.
Les ordinateurs sont intervenus dans le flux de travail à plusieurs points. Dans la démonstration du Massachusetts Institute of Technology (MIT) des 1959 Outils programmés automatiquement (APT), un ordinateur externe calculait les instructions et produisait une bande pour la machine. La préparation assistée par ordinateur du programme était donc possible sans que la commande elle-même de la machine ne soit un CNC.
| Exemple documenté | Ce qu’il illustre |
|---|---|
| MIT, 1952 | Une fraiseuse pilotée par ruban, dotée d’une commande électronique et de servomécanismes, fonctionnait déjà. |
| Démonstration APT du MIT, 1959 | Un ordinateur pouvait préparer hors ligne les instructions d’usinage et générer un ruban destiné à une commande de machine distincte. |
| FANUC 250, 1964 | Une commande basée sur ordinateur a été développée pour une application spécialisée de meulage de moteur rotatif. |
| FANUC 200A, 1972 | Une CNC polyvalente permettait la modification des programmes d’usinage stockés en mémoire. |
Il s’agit là d’étapes précises, non d’une date unique de basculement mondial. FANUC décrit le système 1964 comme un développement à usage spécialisé, et non comme une commande destinée aux machines-outils générales. L’exemple ultérieur, impliquant la mémoire et la modification, illustre une étape différente de cette transition.
Un trou se déplace : comment la révision du programme diffère
Considérons une plaque percée de trois trous identiques. La révision B déplace le trou central vers une nouvelle position ; le contour de la plaque, les diamètres des trous et les deux autres positions restent inchangés. La prochaine pièce brute doit être usinée selon ce nouveau plan.
À la fois la commande numérique (NC) historique et le CNC peuvent exprimer un changement de position, à condition que ce déplacement reste dans les capacités de la machine. La différence réside dans le parcours allant de la modification de conception aux instructions disponibles au niveau de la commande.
| Tâche | Flux de travail NC historique à alimentation par bande | Flux de travail CNC |
|---|---|---|
| Réviser les instructions | Modifier les informations du programme utilisées pour préparer la bande, puis produire la bande corrigée ou sa section correspondante. | Modifier le programme pièce stocké, ou réviser sa source et générer un fichier programme de remplacement. |
| Rendre la révision disponible | Identifier et charger la bande révisée correcte. | Transférer ou enregistrer le programme révisé, puis sélectionner la version destinée à l’exécution. |
| Vérifier le résultat | Vérifier que les instructions modifiées, le montage et la position résultante du trou sont conformes. | Vérifier cette même relation ; un fichier éditable ne garantit pas que la révision correcte est en cours d’exécution. |
L’ancien parcours n’impliquait pas nécessairement des calculs entièrement manuels. Lors de la démonstration APT du 1959, la modification de quelques instructions d’entrée modifiait la géométrie calculée avant la production d’une nouvelle bande. Le CNC a également intégré la gestion des programmes au sein de la commande : le manuel Haas Device Manager documente la création, la copie, la modification et la sélection des programmes stockés.
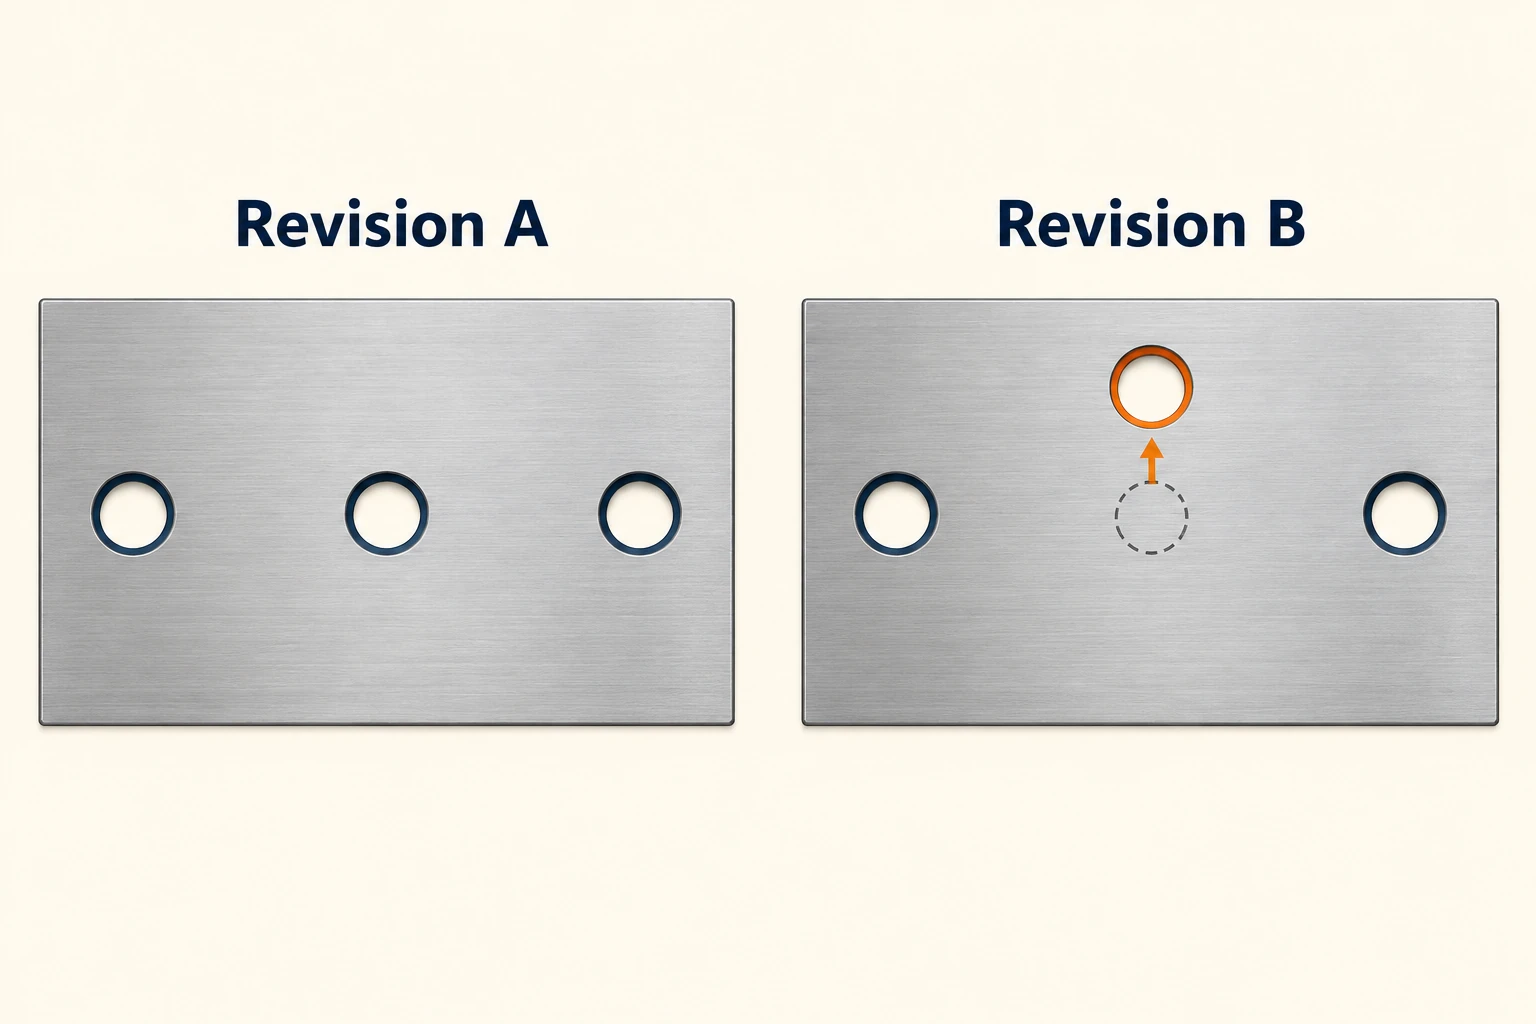
Pour la plaque révisée, un décalage de l’ensemble du système de coordonnées de travail déplacerait également les deux trous devant rester inchangés. Ce sont donc les données du programme relatives à la caractéristique affectée qui doivent être modifiées. Une édition plus aisée réduit la résistance à apporter ce changement ; elle ne détermine toutefois pas quelle géométrie le concepteur avait initialement envisagée.
Pourquoi l’expression « programme NC » apparaît encore sur les systèmes CNC
NC reste le terme le plus général. Un document intitulé « programme NC » ne désigne pas nécessairement une ancienne machine à commande numérique câblée en dur. Par exemple, la description actuelle de la station de programmation HEIDENHAIN utilise l’expression « programmes NC » pour désigner les programmes créés et testés destinés à ses systèmes de commande informatisés.
La dénomination des fichiers constitue une autre couche distincte. Les documents Haas présentent un exemple de programme exporté avec un .nc nom de fichier, tandis que HEIDENHAIN explique que ses programmes conversationnels et ses programmes DIN/ISO utilisent des extensions différentes. Une extension de fichier à elle seule ne permet pas de déterminer quelles instructions sont acceptées par un système de commande donné.
De même, un lecteur de bande décrit une méthode d’entrée, et un écran décrit une interface. Aucune de ces observations prises isolément ne permet de déterminer comment les fonctions de commande sont réellement implémentées. La question pertinente est de savoir si un ordinateur exécute effectivement les fonctions de commande numérique, et non pas simplement s’il a contribué à préparer le programme ailleurs.
Interpréter ainsi ces termes évite une erreur courante : considérer NC, CNC, le format du programme et la méthode de transfert comme quatre types de machines concurrents. Ils décrivent plutôt différentes parties d’un même flux de travail.
Ce que les étiquettes ne démontrent pas
La rétroaction constitue une distinction séparée. Une boucle de position fermée utilise la position mesurée de l’axe pour corriger le mouvement ; une boucle de position ouverte n’en fait pas usage. Le système précoce du MIT échangeait déjà des informations de mouvement avec ses servomécanismes. L’affirmation selon laquelle « NC est une boucle ouverte, CNC est une boucle fermée » échoue donc en tant que définition générale.
La géométrie courbe n’est pas exclusive aux CNC. La démonstration APT du 1959 évoquée traitait de pièces profilées et de l’approximation d’un parcours courbe au moyen de courts segments rectilignes. Ce qui compte davantage, ce sont les fonctions de parcours disponibles sur le système de commande et la manière dont la courbe est représentée — et non l’étiquette historique associée.
Le procédé d’usinage dépend toujours de la machine et de la configuration. Modifier l’architecture du système de commande ne modifie pas en soi la puissance de la broche, la portée de l’outil ou la rigidité assurée par le montage. Notre comparaison entre fraisage manuel et fraisage CNC explique comment le mouvement programmé s’intègre dans le processus d’usinage global.
L’avancée durable a été la flexibilité dans la mise en œuvre des fonctions de commande et la gestion des instructions d’usinage. Pour comprendre un système particulier, distinguez son architecture de commande, son flux de programme et ses capacités réelles de mouvement. Ces trois descriptions expliquent bien plus que la simple présence ou l’absence de la lettre C.
Questions fréquemment posées
Est-ce que CNC est un type de NC ?
Oui. Le contrôle numérique (NC) est un concept plus large ; CNC le met en œuvre à l’aide d’un ordinateur pour commander les fonctions de la machine. Dans les comparaisons historiques, « NC » est souvent utilisé de façon plus restrictive pour désigner les systèmes de commande câblés antérieurs.
Le programme d’une machine NC pouvait-il être modifié ?
Oui. Une machine NC alimentée par bande pouvait recevoir des instructions révisées via une bande corrigée ou de remplacement. La logique de commande câblée n’impliquait pas que chaque programme de pièce soit définitif. CNC a ajouté un stockage et une édition plus flexibles au niveau de la commande.
Un fichier de programme NC nécessite-t-il obligatoirement une ancienne machine NC ?
Non. Les systèmes modernes CNC utilisent également le terme « programme NC ». La compatibilité dépend des instructions contenues dans le programme et du système de commande cible, et non uniquement du nom ou de l’extension du fichier.
CNC a-t-il introduit tout l’usinage automatique ?
Non. Les machines NC antérieures exécutaient déjà des mouvements programmés. CNC a modifié la manière dont les fonctions de commande et les programmes étaient mis en œuvre et gérés ; il s’agit d’une évolution au sein du contrôle numérique.



