Sur cette page
Pour le fraisage CNC conventionnel, trois axes positionnent l’outil par rapport à la pièce selon les directions X, Y et Z. Un quatrième axe ajoute une rotation contrôlée ; un cinquième, une seconde. La différence utile réside dans les directions des caractéristiques que la machine peut atteindre tout en la pièce restant bridée, ainsi que dans la possibilité ou non de modifier son orientation pendant l’usinage.
Une machine CNC 4 axes peut constituer une solution efficace pour usiner des caractéristiques autour d’un arbre ou présenter plusieurs faces d’une barre à l’outil de coupe. Les équipements à cinq axes offrent davantage de liberté pour orienter la pièce ou l’outil, mais cela ne rend pas systématiquement chaque opération plus rapide, moins coûteuse ou plus précise. Commencez par identifier les caractéristiques devant être usinées.
Ce que le nombre d’axes décrit réellement
Un axe est une direction contrôlée de mouvement. Dans cette comparaison de fraisage, X, Y et Z désignent trois directions linéaires perpendiculaires. Pour les actions de coupe résultant de ces mouvements, consultez comment fonctionne le fraisage CNC. Les désignations habituelles des mouvements rotatifs sont : A (rotation autour de X), B (rotation autour de Y) et C (rotation autour de Z). Une machine donnée utilise la configuration rotative supportée par sa conception ; « à cinq axes » ne signifie pas qu’elle dispose des trois axes rotatifs.
Il s’agit ici de mouvements relatifs entre l’outil de coupe et la pièce. La table peut se déplacer, la tête de broche peut se déplacer, ou les deux peuvent se déplacer simultanément. La rotation classique de l’outil à la vitesse de coupe de la broche n’est pas comptée comme un axe de positionnement supplémentaire. Les descriptions de machines à 6-, 7- et 12-axes peuvent comptabiliser les axes sur plusieurs systèmes d’outils, ce qui exige une interprétation différente de leurs totaux.
| Configuration | Mouvement contrôlé | Ce que cela modifie pour la pièce |
|---|---|---|
| 3 axes | Trois axes linéaires | L’outil peut suivre un trajet tridimensionnel, tandis que sa direction axiale par rapport à la pièce bridée reste fixe. |
| 4 axes | Trois axes linéaires plus un axe rotatif | La pièce ou l’outil gagne une famille d’orientations autour de cet axe rotatif. |
| 5 axes | Trois axes linéaires plus deux axes rotatifs | L’orientation entre l’outil et la pièce peut varier dans deux directions rotatives, dans les limites de course et de dégagement de la machine. |
Le fraisage à trois axes ne se limite pas aux pièces planes. Une fraise sphérique peut suivre une surface courbe accessible en coordonnant les mouvements selon les axes X, Y et Z. L’aperçu de l’usinage d’Autodesk inclut notamment les moules complexes parmi les applications à trois axes. La question est de savoir si une fraise adaptée peut atteindre la surface avec son orientation fixe — et non pas si le modèle CAD semble tridimensionnel.
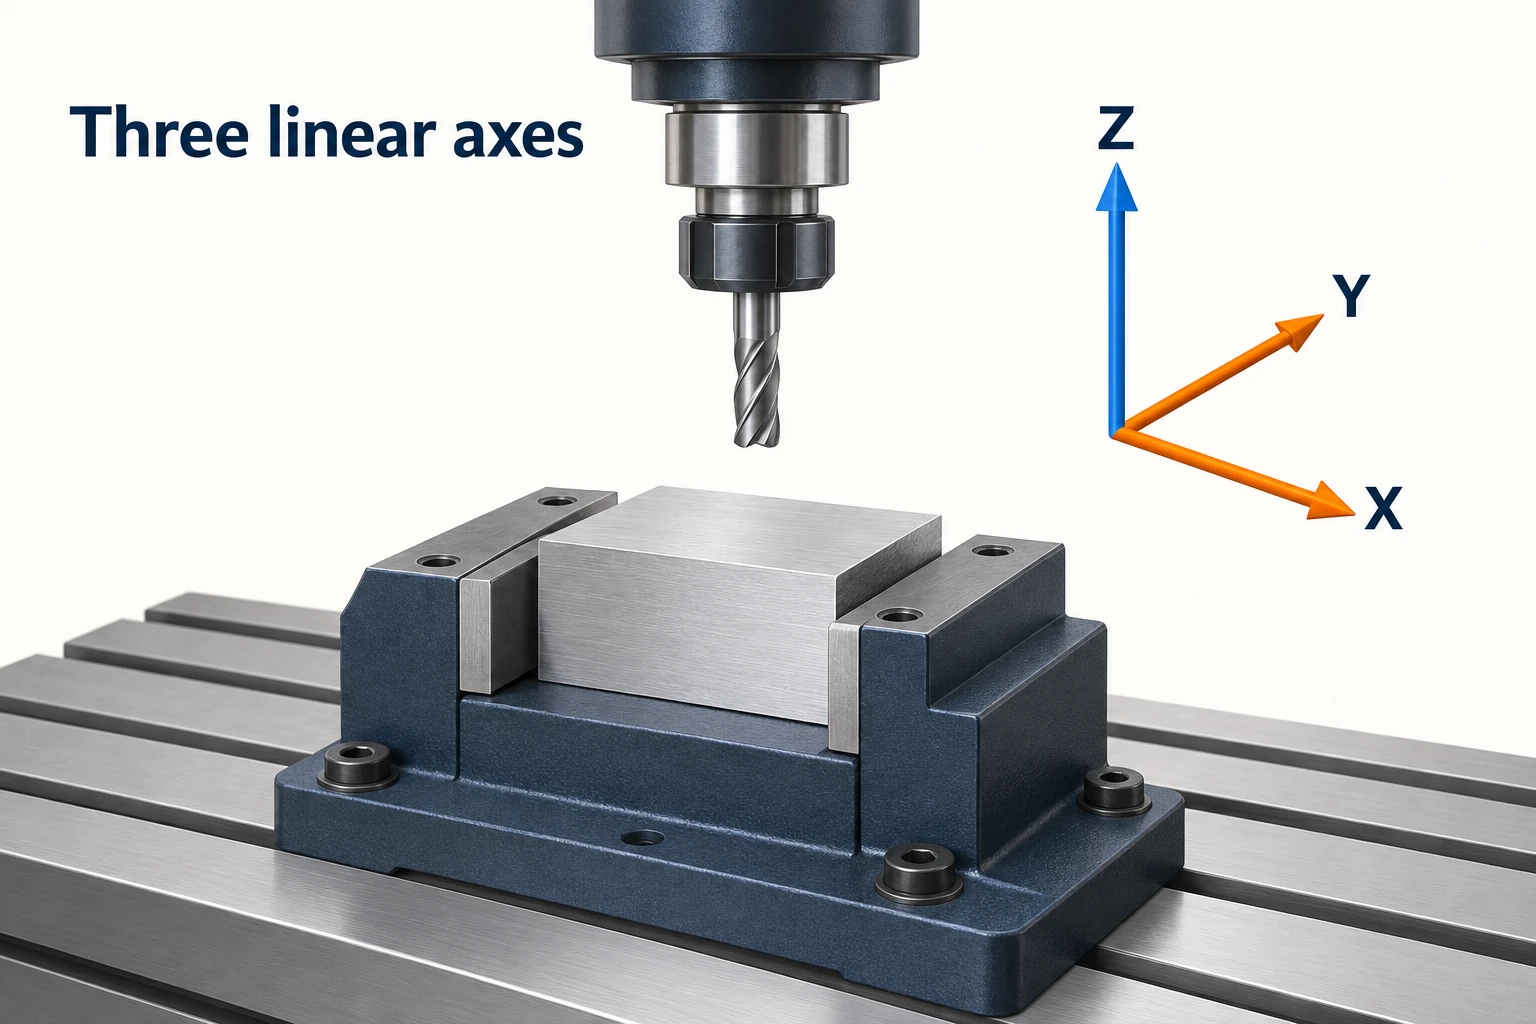
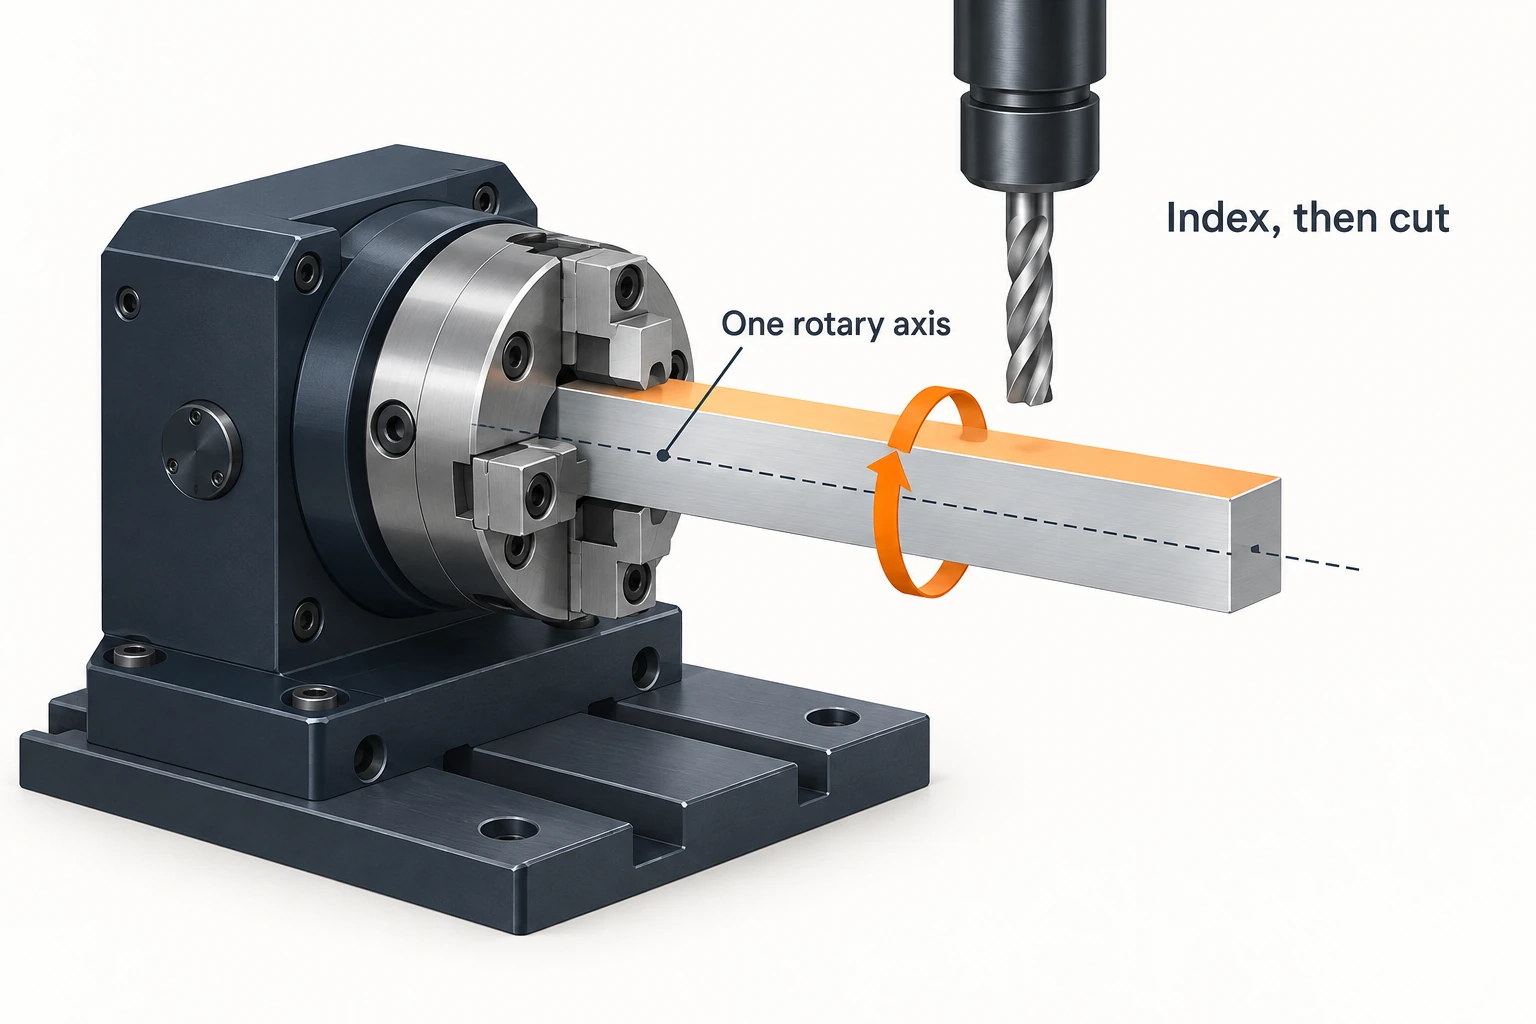
Un quatrième axe fonctionne autour d’une seule direction de rotation.
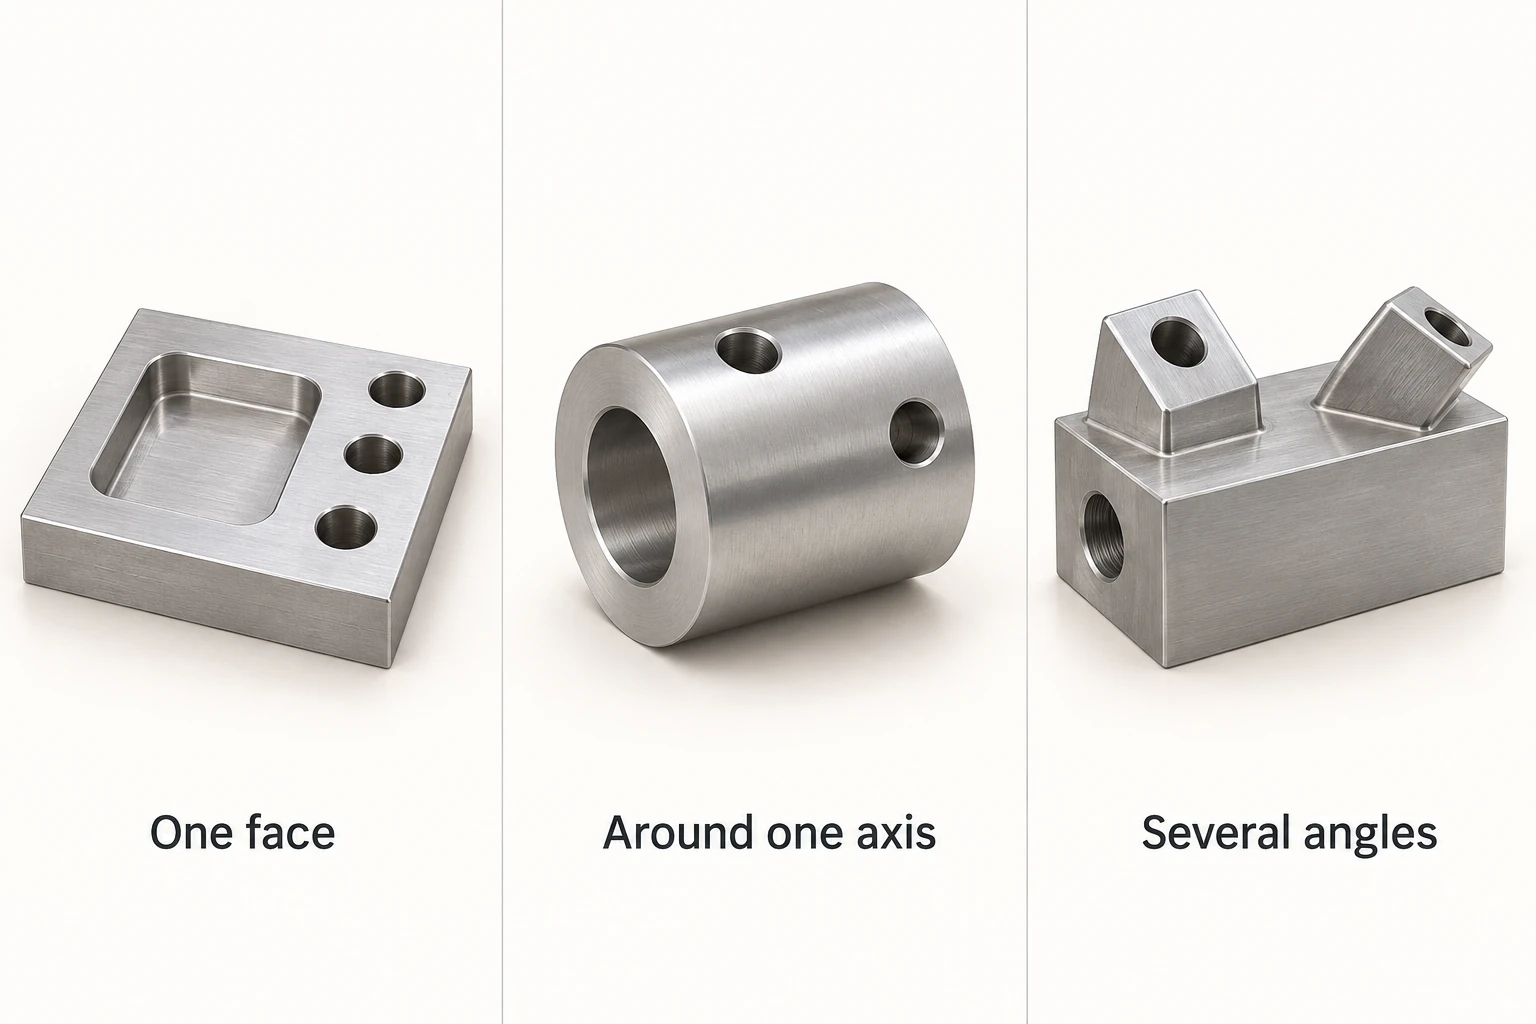
Considérons une fraiseuse verticale équipée d’un dispositif rotatif horizontal dont l’axe central coïncide avec l’axe X. Il s’agit d’une configuration d’axe A. Une courte barre carrée maintenue le long de cet axe central peut être indexée de façon à orienter successivement chacune de ses faces longitudinales vers la broche verticale. Des trous ou des surfaces planes sur ces faces peuvent alors être usinés sans démonter ni resserrer la barre.
Ajoutons maintenant un trou traversant l’axe central de la barre, pénétrant par son extrémité. Une rotation de la barre autour de l’axe X ne fait pas pivoter ce trou vers une foreuse orientée selon Z : sa direction reste parallèle à l’axe X. Cette caractéristique nécessite un autre itinéraire d’accès, tel qu’un montage différent ou des outillages supplémentaires adaptés. Un seul axe rotatif ne permet pas tous les angles d’approche.
Une fraiseuse à quatre axes peut exploiter cette rotation de deux manières distinctes :
- Usinage indexé, ou 3+1 : rotation jusqu’à une orientation donnée, blocage de l’axe rotatif à cette position, puis usinage à l’aide des axes linéaires.
- Usinage simultané à quatre axes : coordination simultanée du mouvement rotatif et des mouvements linéaires pendant l’usinage, par exemple lors du suivi d’une caractéristique enveloppant la pièce.
L’accessoire et le contrôleur doivent supporter le mode prévu. Le manuel d’intégration des axes rotatifs Haas distingue sa configuration semi-quatrième axe, orientée vers l’indexage, d’une véritable connexion quatrième axe autorisant l’interpolation simultanée. L’ajout d’un dispositif rotatif à lui seul ne définit pas quel type de mouvement coordonné le système est capable d’exécuter.
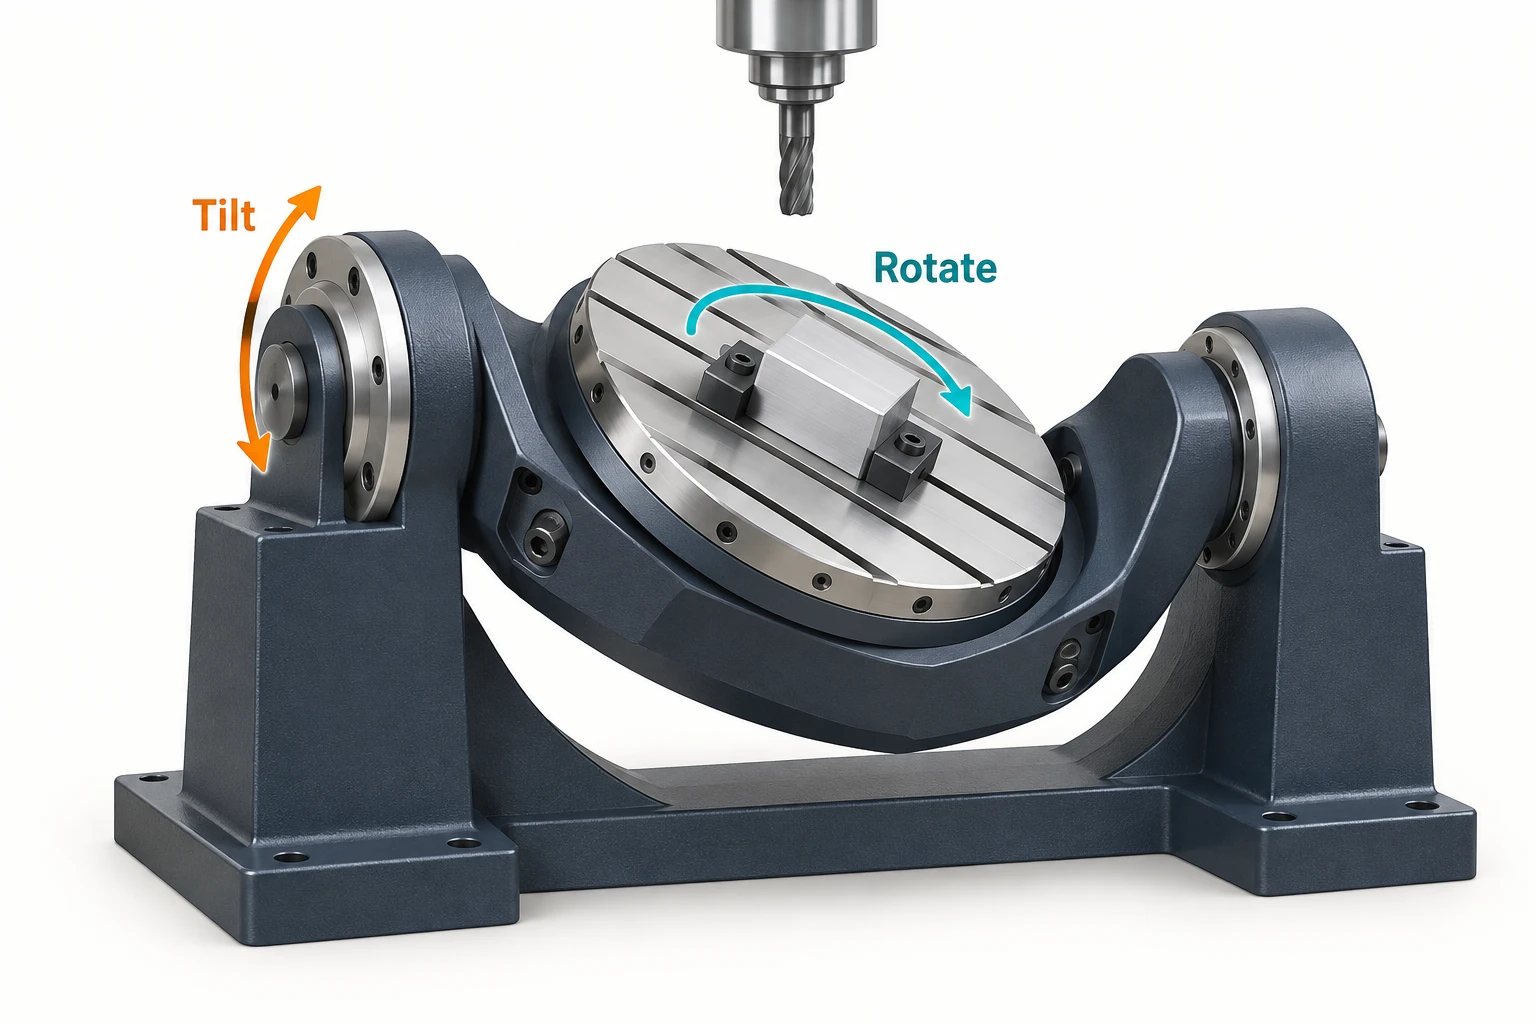
Un cinquième axe ajoute un autre choix d’orientation.
En usinage CNC à cinq axes, deux directions de rotation permettent à un système d’usinage d’aborder des combinaisons d’inclinaison et de rotation. Cela peut faciliter la réalisation de perçages sur des faces inclinées différemment, l’accès latéral à des éléments saillants ou l’usinage de surfaces nécessitant un changement continu de la direction de l’outil le long du parcours. Cela n’élimine toutefois pas la nécessité de vérifier que la fraise, le porte-outil et la fixation sont compatibles avec la géométrie réelle de la pièce.
Les rotations ne doivent pas nécessairement être situées au même endroit. Une machine à double table fait pivoter l’ensemble de serrage dans deux directions. Une machine à double tête modifie l’orientation de la tête porte-outil, tandis qu’une conception tête-table répartit les mouvements rotatifs entre les deux éléments. Le guide de configuration Hurco illustre pourquoi un même nombre d’axes peut entraîner des implications différentes en termes d’espace de travail et d’accessibilité.
Faites également la distinction entre l’équipement et le mode d’usinage : l’usinage3+2 et l’usinage simultané à cinq axes utilisent les axes rotatifs de manière différente. En usinage 3+2, les deux axes rotatifs positionnent la pièce ou la tête, puis restent fixes dans cette orientation pendant que les axes linéaires effectuent l’usinage. Enusinage simultané à cinq axes, les mouvements rotatifs et linéaires peuvent être coordonnés pendant l’usinage. Les cinq axes n’ont pas besoin de bouger continuellement dans chaque segment.
Le document technique HEIDENHAIN sur les axes rotatifs explicite clairement cette distinction entre positionnement et usinage continu. Un ensemble de perçages droits sur plusieurs faces inclinées peut nécessiter plusieurs orientations fixes, sans exiger un mouvement d’outil continu à cinq axes. En revanche, une surface bénéficiant d’un changement continu de la direction de l’outil constitue une tâche différente.
Associez les directions des caractéristiques à un trajet pratique.
L’accessibilité de l’outil, son orientation et la méthode de serrage déterminent quelle disposition d’axes convient à chacune de ces géométries de pièce.
| Pièce exemple | Trajet initial raisonnable | Quels facteurs pourraient influencer le choix ? |
|---|---|---|
| Plaque avec une cavité supérieure et des perçages verticaux | 3 axes en fraisage, si les outils peuvent atteindre la cavité et les perçages dans la configuration choisie | Une caractéristique bloquée, une opération latérale supplémentaire ou une condition difficile de dégagement de l’outil |
| Collerette avec des perçages radiaux répartis autour de sa circonférence | Fraisage 4 axes indexé pour orienter les directions des trous vers la broche | Une caractéristique axiale terminale nécessite une autre approche ; une caractéristique continue enroulée peut exiger un usinage rotatif coordonné |
| Bloc comportant des trous droits sur plusieurs faces inclinées différemment | Comparez des montages séparés à 3 axes avec un positionnement à 3+2 axes | Une direction d’outil variable le long d’une surface peut justifier un usinage simultané à 5 axes ; une face de serrage bloquée nécessite toutefois son propre plan d’usinage |
Notez qu’un trou incliné ne requiert pas automatiquement une machine à cinq axes. Un montage peut maintenir une pièce à un angle fixe sur une fraiseuse à trois axes. Le compromis réside dans le travail supplémentaire lié au montage ou à la mise en position, ainsi que dans la manière dont les relations requises entre les caractéristiques sont préservées. Inversement, une pièce à l’apparence modeste peut justifier un positionnement rotatif si elle nécessite sinon des manipulations répétées.
La configuration des axes modifie la façon dont l’outil aborde les caractéristiques ; elle ne remplace pas le procédé d’usinage sous-jacent.
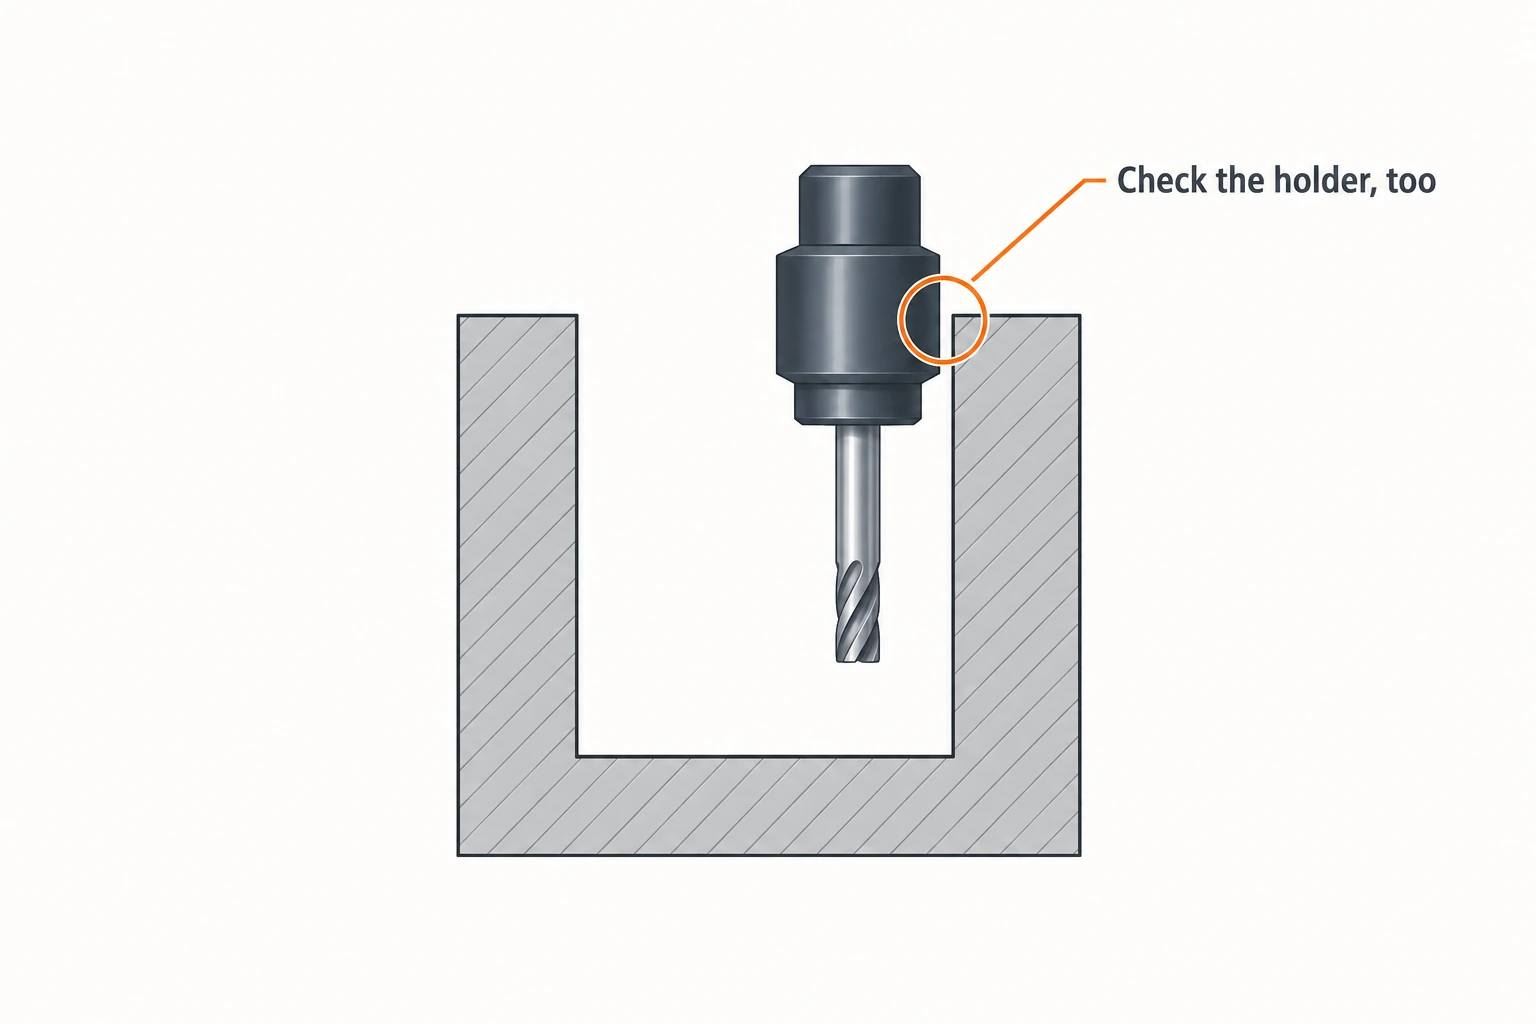
Vérifiez l’ensemble du montage avant de privilégier un nombre d’axes supérieur
L’atteinte de l’outil est un problème d’assemblage. La pointe d’une fraise peut atteindre une surface tandis que le porte-outil plus large entre en collision avec une paroi. L’inclinaison peut parfois permettre une approche utile avec un outil plus court, mais toute inclinaison n’améliore pas nécessairement le dégagement. Hurco signale que certaines orientations de table peuvent exiger des outils plus longs pour atteindre une caractéristique. Les recommandations de Sandvik Coromant pour le fraisage de profil relient également les choix de rallonge d’outil à la géométrie de la cavité et au risque de vibrations.
Le montage occupe un espace réel. L’ajout d’une table rotative à une fraiseuse à trois axes réduit l’espace disponible pour la pièce et les outillages. Sur un tourillon, vérifiez l’espace balayé lors de la rotation de la pièce, et non seulement l’espace qu’elle occupe à l’état horizontal. Les faces recouvertes par les mors ou par la matière de montage ne deviennent pas accessibles du seul fait que la machine dispose de cinq axes.
Moins de montages éliminent certaines sources d’erreurs, mais pas toutes les sources d’erreurs. Le positionnement rotatif peut réduire la nécessité de rétablir la position de la pièce après un nouveau serrage. La précision finale dépend toujours des performances des axes rotatifs et linéaires, de l’étalonnage, du comportement thermique, de la déformation de l’outil et du bridage de la pièce. Une étiquette indiquant le nombre d’axes n’est pas une spécification de tolérance.
Comparez l’ensemble du travail. Un mouvement rotatif supplémentaire peut permettre d’économiser sur la manutention et favoriser une meilleure stratégie d’usinage, tout en ajoutant des tâches de programmation, de vérification ou de conception de montage. Une simple plaque peut bénéficier peu de cette approche ; en revanche, des opérations répétées sur plusieurs faces peuvent y gagner nettement plus. Le choix pertinent est celui qui permet d’obtenir les caractéristiques requises avec des conditions de montage et d’usinage maîtrisables.
Questions fréquemment posées
Quelle est la principale différence entre l’usinage 3 axess et 4 axess CNC ?
Une configuration de fraisage à quatre axes ajoute une direction rotative commandée aux axes X, Y et Z. Elle permet de présenter des caractéristiques autour de cet axe sans avoir à resserrer la pièce. La possibilité de faire tourner la pièce pendant l’usinage dépend de la machine et de sa configuration de commande.
Un fraiseur 3 axess CNC peut-il usiner des surfaces courbes ou des trous obliques ?
Oui. Une fraise adaptée peut suivre des surfaces courbes accessibles à l’aide des axes X, Y et Z. Un trou oblique peut également être percé lorsque le montage oriente son axe vers la broche. Les limites résident dans l’accessibilité, l’outillage et le montage — et non dans l’apparence seule du modèle CAD.
Une machine 5 axess CNC effectue-t-elle toujours l’usinage avec les cinq axes en mouvement simultané ?
Non. Elle peut utiliser un usinage à trois axes à orientation fixe, un usinage 3+2 indexé ou un mouvement simultané assisté. Le nombre d’axes installés et le type de mouvement utilisé pour une opération donnée sont deux choses distinctes.
L’usinage à cinq axes permet-il de finir toutes les faces d’une pièce en un seul montage ?
Pas nécessairement. Les surfaces bloquées par le serrage ou autrement obstruées peuvent nécessiter un montage supplémentaire. La portée de l’outil, la course rotative et les marges de sécurité contre les collisions limitent également l’accessibilité, même lorsque deux axes rotatifs sont disponibles.



